
Wie viel Leistung benötigen Sie für Induktionserwärmung? 6 Kritische Faktoren & Eine bewährte Berechnungsmethode
Fragen Sie jeden Induktionsheizungsingenieur nach der ersten Frage, die beantwortet werden muss, und sie ist fast immer dieselbe: wie viel Leistung für Induktionsheizung Erfordert diese Anwendung? Falsch beschreiben – zu niedrig – und das Bauteil erreicht nie die Temperatur. Zu hoch, und Sie geben zu viel für Geräte aus. Dieser Leitfaden analysiert die sechs Faktoren, die den Strombedarf bestimmen, gibt Ihnen die tatsächlichen Wattbereiche pro Anwendung an, und erklärt eine praktische Berechnungsmethode, die Sie heute verwenden können, um Ihr System korrekt zu dimensionieren.
Inhaltsverzeichnis
1. Warum es wichtig ist, die richtige Leistung zu erzielen
Leistung ist der Motor der Induktionserwärmung. Es bestimmt drei Dinge: wie schnell das Teil erreicht Temperatur, wie tief die Wärme dringt in einer bestimmten Zeit ein, und was man erhitzen kann und was nicht mit Ihrer Ausrüstung. A 15 Eine kW-Tischmaschine wird niemals durchhitzen 100 mm-Stahlknüppel zum Schmieden – nicht, weil die Maschine defekt ist, aber weil die Physik des Wärmeverlustes an die Umgebung die Energiezufuhr in diesem Maßstab übertrifft. Umgekehrt, ein 300 kW-System, das kleine Lagerungen in ein paar Sekunden pro Teil erhitzt, ist Geld, das auf dem Tisch liegen gelassen wird, wenn eine 50 kW-Maschine denselben Job erledigen würde.
Die Kostenkurve ist steil. Ein tragbarer 15 kW-Induktionsheizer könnte ein paar tausend Dollar kosten. A 300 kW-Industrieschaltschrank-System mit geschlossenem Kühlkreislauf und Automatisierungsintegration kann leicht in die sechsstelligen Bereiche gehen. Der Unterschied zwischen der richtigen Dimensionierung Ihres Netzteils und dem Raten ist der Unterschied zwischen einem profitablen Prozess und einem teuren Fehler. Aus diesem Grund Auswahl der Induktionsheizleistung ist eines der am häufigsten gesuchten Themen unter Gerätekäufern.
2. Sechs Faktoren, die den Strombedarf bestimmen
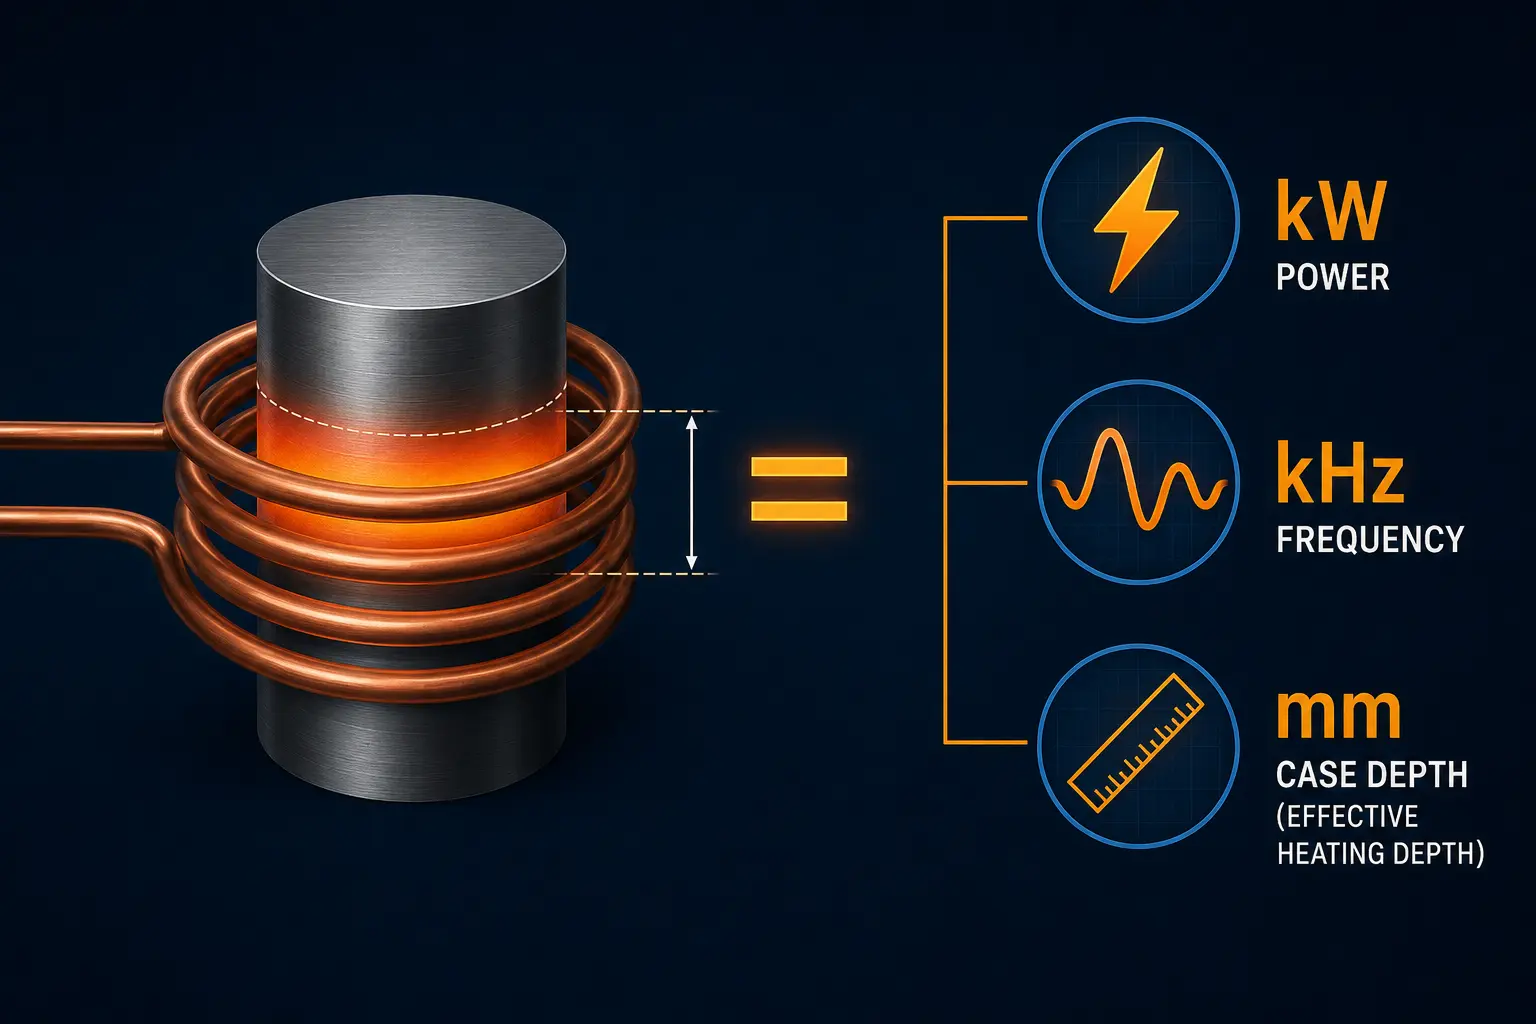
Sechs Variablen kontrollieren letztendlich wie viel Leistung für Induktionsheizung jede beliebige Arbeitsanforderung. Ändern Sie eine von ihnen, und die Leistungszahl ändert sich. Hier sind sie, in der Reihenfolge ihrer Auswirkungen.
Faktor 1 — Erwärmte Masse. Dies ist die dominierende Variable. Der Leistungsbedarf skaliert ungefähr linear mit der Masse des Metalls, das Sie erhitzen. Eine 50-Gramm-Zahnradzahns-Spitze benötigt weit weniger Leistung als eine 50-Kilogramm-Welle. Die erhitzte Masse ist nicht das gesamte Bauteil — es ist nur das Volumen des Materials, das innerhalb des Heizzyklus die Zieltemperatur erreichen muss. Für Oberflächenhärten, ist dies die Randschichttiefe × erhitzte Oberfläche. Für Durchhärten, ist dies das Gesamtvolumen des Bauteils.
Faktor 2 — Zieltemperatur. Je höher die Zieltemperatur, desto mehr Energie — und damit Leistung — wird benötigt. Das Erhitzen von Stahl auf 850 °C zum Härten erfordert etwa doppelt so viel Energie wie das Erhitzen auf 400 °C zum Anlassen. Schmiedetemperaturen (1200–1250°C für Stahl) erfordern die höchsten Leistungsstufen, weil Sie bei steigenden Temperaturen mit immer stärkeren Strahlungs- und Konvektionsverlusten zu kämpfen haben.
Faktor 3 — Zykluszeit. Leistung ist Energie pro Zeiteinheit. Das gleiche Teil wird auf die gleiche Temperatur erhitzt 5 Sekunden benötigt 6 mal die Leistung eines 30-Sekunden-Zyklus. Produktionslinien, die alle paar Sekunden ein Bauteil fertigen, treiben den Strombedarf dramatisch in die Höhe — und genau hier zeigt die Induktion ihre Stärke, weil die Energie direkt auf das Bauteil übertragen wird und nicht in einer Ofenhöhlung verloren geht.
Faktor 4 — Materialeigenschaften. Magnetische Stähle erhitzen sich effizienter als nichtmagnetische Materialien, da Hysterese unterhalb des Curie-Punkts zusätzliche Erwärmung beiträgt (≈770°C). Wie in unserem Leitfaden zu Wirbelströmen vs. Hysterese erklärt, Dieser Bonus verschwindet oberhalb der Curie-Temperatur — weshalb die letzten 400°C beim Erhitzen auf Schmiedetemperatur unverhältnismäßig mehr Leistung erfordern.. Aluminium, Kupfer, Messing — alles nichtmagnetisch mit geringem elektrischem Widerstand — erfordert deutlich höhere Leistungsdichten, um dieselbe Erwärmungsrate wie Kohlenstoffstahl zu erreichen..
Faktor 5 — Frequenz und Einsatzhärtetiefe. Die Frequenz bestimmt, wie tief der induzierte Strom eindringt.. Eine flache Einsatzhärtetiefe (0.5–1 mm) erfordert hohe Frequenz (100–400 kHz) und eine sehr hohe Leistungsdichte, konzentriert in einer dünnen Oberflächenschicht.. Eine Tiefen- oder Durchheizanwendung verwendet eine niedrigere Frequenz (1–10 kHz) und verteilt die Leistung über ein größeres Volumen. Für eine vollständige Erklärung, finden Sie in unserem Artikel über wie Frequenz die Induktionsheizung beeinflusst.
Faktor 6 — Spulenwirkungsgrad und Kopplung. Nicht die gesamte Leistung, die vom Netzteil kommt, erreicht das Werkstück. Spulenverluste (I²R-Erwärmung im Kupfer), Magnetfeldverlust, und schlechte Kopplung (großer Luftspalt zwischen Spule und Teil) stehlen alle Leistung. Eine gut gestaltete Spule mit enger Kopplung erreicht 80–90% Übertragungseffizienz. Eine schlecht gestaltete Spule — großer Spalt, falsche Geometrie — kann weniger als liefern 50% des Netzteilausgangs zum Teil. Dies ist der Grund, warum wie Induktionsspulen funktionieren ist genauso wichtig wie die Nennleistung des Netzteils.
3. Leistungsdichte: Die grundlegende Faustregel
Der praktischste Weg, über Induktionsheizleistung nachzudenken, ist durch Leistungsdichte — Kilowatt pro Quadratzentimeter (kW/cm²) oder Kilowatt pro Quadratzoll (kW/in²) der beheizten Oberfläche. Diese einzelne Zahl erfasst die kombinierte Wirkung des Materials, Temperatur, und Zykluszeit in einer Weise, die sich direkt auf die Gerätedimensionierung auswirkt.
Hier finden Sie die branchenüblichen Leistungsdichtebereiche für gängige Prozesse:
| Verfahren | Leistungsdichte (kW/cm²) | Leistungsdichte (kW/in²) | Typisches Ziel |
|---|---|---|---|
| Oberflächenhärtung (seicht, ≤1 mm) | 1.0–2,0 | 6.5–13 | Schnelle Oberflächenaustenitisierung, minimale Wärmeausbreitung |
| Oberflächenhärtung (tief, 2–5 mm) | 0.5–1,0 | 3.2–6,5 | Tieferes Gehäuse mit kontrolliertem Wärmeprofil |
| Durchwärmung zum Schmieden | 0.3–0,8 | 1.9–5.2 | Gleichmäßige Kerntemperatur, 1200–1250°C |
| Hartlöten / Löten | 0.3–0,8 | 1.9–5.2 | Füller-Vorlauftemperatur (450–850°C), lokalisiertes Gelenk |
| Schrumpfmontage / Lagererwärmung | 0.1–0,3 | 0.6–1.9 | Bescheidene Temperatur (80–250°C), gleichmäßige Ausdehnung |
| Bolzenheizung / Demontage | 0.05–0,2 | 0.3–1.3 | Wärmeausdehnung zum Lösen, keine metallurgische Veränderung |
Diese Bereiche gehen davon aus Kohlenstoff- oder niedriglegierter Stahl und eine gut gekoppelte Spule. Für Aluminium oder Kupfer, multiplizieren Sie sie mit dem 1,5–2,5-fachen – ihr geringerer spezifischer Widerstand und ihre nichtmagnetische Natur erfordern mehr Leistung bei gleicher Heizrate. Für Edelstahl (austenitische Sorten wie 304/316), Verwenden Sie das obere Ende des Bereichs aufgrund des höheren spezifischen Widerstands und des fehlenden magnetischen Beitrags.
4. Wirkleistungsbereiche nach Anwendung
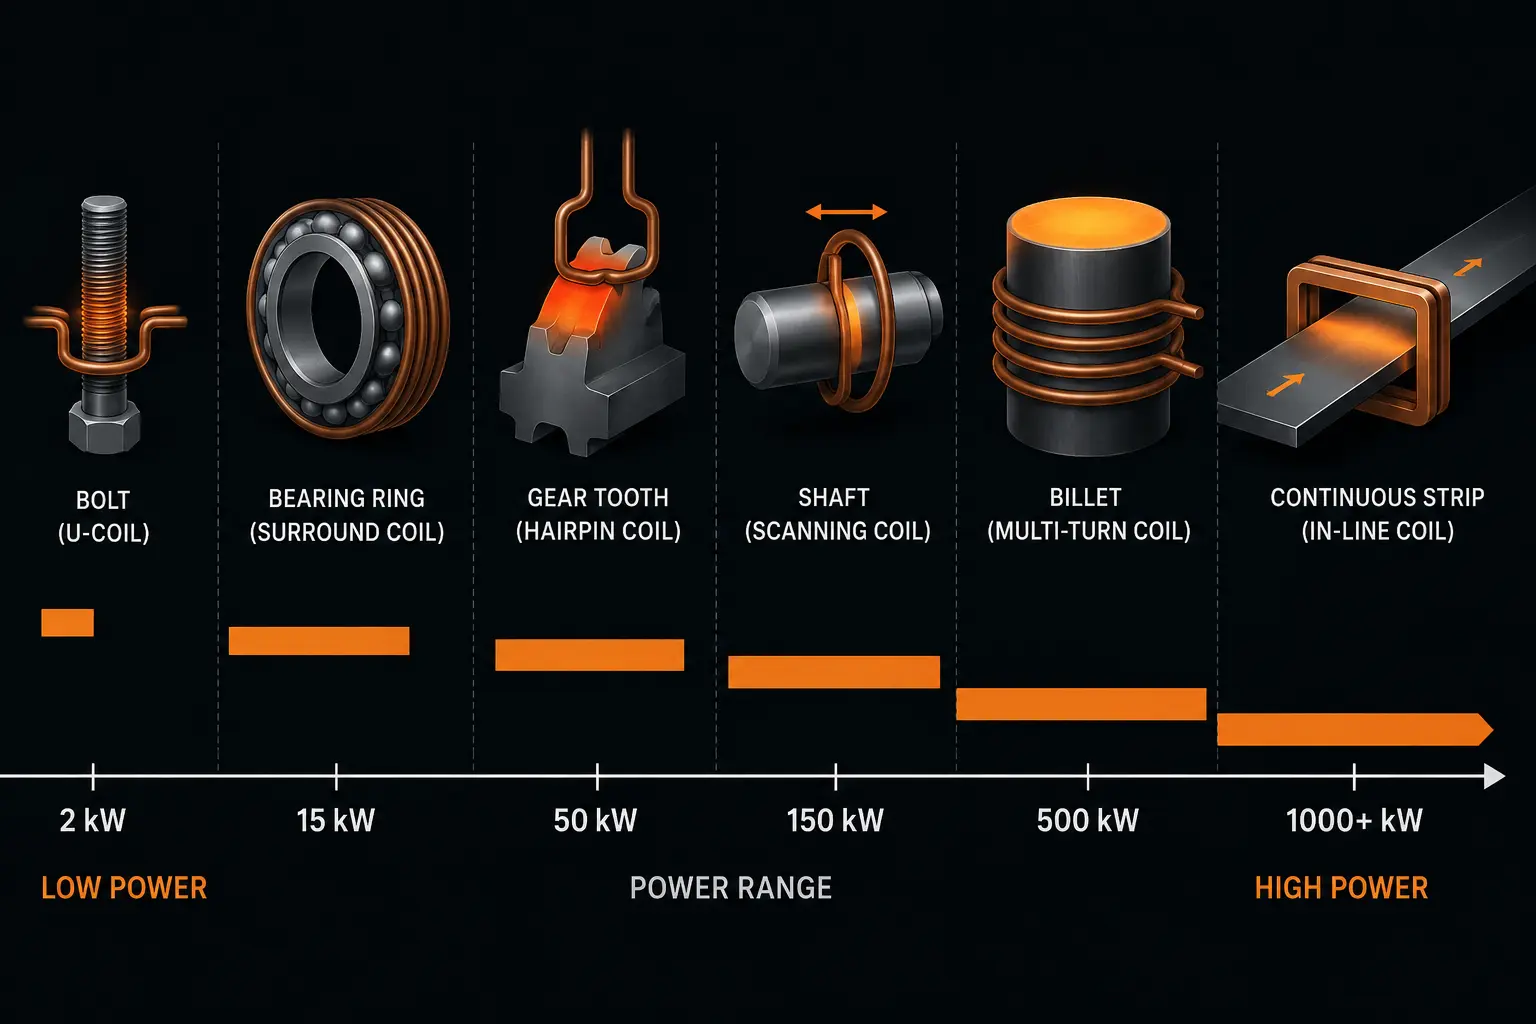
Von der Leistungsdichte zur Gesamtmaschinenleistung, So sehen die Zahlen für reale Anwendungen aus. Diese sind Ausgangsleistung der Maschine Bewertungen, keine elektrischen Serviceanforderungen eingegeben (die aufgrund von Effizienzverlusten der Stromversorgung typischerweise 10–15 % höher sind).
| Anwendung | Typische Bauteilgröße | Benötigte Leistung | Frequenz | Maschinentyp |
|---|---|---|---|---|
| Kleine Schrauben entfernen | M8–M20 Schrauben | 1–5 kW | 10–50 kHz | Tragbar handgehalten |
| Lageraufbau (klein) | Bohrung 20–100 mm | 2–10 kW | 10–30 kHz | Tragbar / Bankmaschine |
| Härten von Kleinteilen | Stifte, kleine Zahnräder, Schneidkanten | 5–30 kW | 100–400 kHz | Hochfrequenz-Bankmaschine |
| Hartlöten (Kupfer/Stahl-Verbindungen) | Rohr Ø6–50 mm, Armaturen | 5–40 kW | 30–200 kHz | Bankmaschine / mittelfrequenz |
| Zahnradhärten (Automobilindustrie) | Modul 2–6, Ø50–250 mm | 50–300 kW | 1–10 kHz (MF) oder 100–400 kHz (HF) | MF- oder HF-Industrie |
| Wellenhärtung (Abtasten) | Ø25–150 mm, verschiedene Längen | 50–400 kW | 1–10 kHz | MF-Industrie mit Abtastung |
| Lagerinnenringhärten | Ø50–500 mm Ringe | 50–300 kW | 1–10 kHz | MF-Industrie mit Drehtischzuführung |
| Bolzenheizung für Schmieden | Ø20–150 mm Bolzen | 100–1000+ kW | 0.5–10 kHz | Dediziertes MF/Niederfrequenz-System |
| Streifen / Drahtheizung | Durchgehender Streifen, Draht | 50–2000+ kW | 1–400 kHz (App-abhängig) | Spezielles Inline-System |
Eine Anmerkung zum Sprung vom Tischgerät zum Industriegerät: die Kluft dazwischen 30 kW und 50 Bei kW ändert sich die Maschinenarchitektur grundlegend – von luftgekühlten einphasigen Tischgeräten zu wassergekühlten dreiphasigen Industrieschränken. Wenn Ihr berechneter Bedarf im Bereich von 30–50 kW liegt, Irren Sie in Richtung der Industrieplattform. Der kontinuierliche Betrieb einer Tischmaschine mit maximaler Nennleistung verkürzt die Lebensdauer der Komponenten und begrenzt Ihren Arbeitszyklus. Weitere Informationen zu Maschinentypen und -auswahl, sehen Sie unser Anleitung für Induktionserwärmungsmaschinen.
5. Schritt-für-Schritt-Methode zur Leistungsberechnung
Hier ist eine praktische vierstufige Methode zur Schätzung wie viel Leistung für Induktionsheizung Ihre spezifischen Anwendungsbedürfnisse — keine Finite-Elemente-Software erforderlich. Dies gibt Ihnen einen soliden Ausgangspunkt für die Geräteauswahl; Die endgültige Prozessentwicklung mit einem Coil-Prototyp verfeinert die Zahl.
Schritt 1 — Berechnen Sie die beheizte Masse
Für Oberflächenhärten: Beheiztes Volumen = Gehäusetiefe × beheizte Oberfläche. Zum Beispiel, Härten der Zahnflankfläche eines Zahnrads — wenn die gesamte beheizte Fläche beträgt 80 cm² und Sie benötigen ein 2 mm (0.2 cm) Gehäusetiefe, Das beheizte Volumen ist 80 × 0.2 = 16 cm³. Multiplizieren Sie mit der Stahldichte (7.85 g/cm³) um erhitzte Masse ≈ 126 Gramm.
Für Durchhärten: Verwenden Sie das gesamte Bauteilvolumen. Ein Stahlbillet Ø50 mm × 150 mm Länge hat ein Volumen von π × (2.5)² × 15 = 295 cm³, ergibt ein erhitzte Masse ≈ 2.3 kg.
Schritt 2 — Berechne die benötigte Energie
Energie (kJ) = Masse (kg) × spezifische Wärmekapazität (kJ/kg·°C) × Temperaturanstieg (°C). Für Stahl, spezifische Wärmekapazität beträgt ungefähr 0.46 kJ/kg·°C unterhalb des Curie-Punkts und ungefähr 0.62 kJ/kg·°C darüber. Für eine praktische Schätzung, verwenden Sie ein Durchschnitt von 0.55 kJ/kg·°C für das Erhitzen von Raumtemperatur auf 900°C.
Unter Verwendung des oben genannten Getriebe-Beispiels: 0.126 kg × 0.55 × (900 − 20)°C = 0.126 × 0.55 × 880 ≈ 61 kJ an benötigter Energie.
Für das 2.3 kg Rohling auf Schmiedetemperatur (1220°C): 2.3 × 0.55 × (1220 − 20) = 2.3 × 0.55 × 1200 ≈ 1,518 kJ.
Schritt 3 — Umrechnung in Leistung unter Verwendung der Zykluszeit
Leistung (kW) = Energie (kJ) ÷ Zykluszeit (Sekunden). Für das Beispiel der Zahnradhärtung mit einem 5-Sekunden-Erhitzungszyklus: 61 kJ ÷ 5 s = 12.2 kW an der Bauteiloberfläche.
Für das Schmiedeblech mit einem 60-Sekunden-Zyklus (kontinuierliche Zuführung, ein Blech pro Minute): 1,518 kJ ÷ 60 s = 25.3 kW. Wenn Sie ein Blech alle benötigen 15 Sekunden: 1,518 ÷ 15 = 101 kW. Deshalb beeinflusst die Produktionsrate den Energiebedarf so stark.
Schritt 4 — Effizienzfaktoren anwenden
Durch Spulenwirkungsgrad und Wirkungsgrad der Stromversorgung teilen, um die Maschinenleistung zu erhalten. Eine gut gestaltete Spule liefert 80% Effizienz; die Stromversorgung selbst ist typischerweise 90–95% effizient.
Erforderliche Maschinenleistung = Leistung an der Bauteiloberfläche ÷ (Spulenwirkungsgrad × Netzteilwirkungsgrad)
Zum Zahnradbeispiel: 12.2 kW ÷ (0.80 × 0.92) ≈ 16.6 kW Maschinenleistung. A 20 Eine kW-Tisch-Hochfrequenzmaschine würde dies mit komfortabler Kopffreiheit bewältigen. Zum Schmieden eines Knüppels pro Minute: 25.3 ÷ (0.80 × 0.92) ≈ 34.4 kW. Eine mittelfrequente Industriemaschine mit 40–50 kW wäre richtig dimensioniert.
Fügen Sie immer a hinzu 15–20 % Sicherheitsmarge über Ihrer berechneten Zahl. Dies ist auf die Alterung der Spule zurückzuführen (Kupfer verfestigt sich und der spezifische Widerstand nimmt mit der Zeit zu), Abweichungen von Masse und Geometrie von Teil zu Teil, und die Realität, dass Ihr nächster Job etwas größer sein könnte als Ihr aktueller. Die Kosten für eine bescheidene Leistungsreserve sind im Vergleich zu den Kosten einer Maschine, die den Zyklus nicht abschließen kann, gering.
6. Zusammenfassung & Schnellreferenz
Die richtige Leistung für Induktionsheizung zu wählen, ist eine Frage der Physik, nicht durch Vermutungen. die Metallmasse, die Zieltemperatur, die Zyklusdauer, die Materialeigenschaften, die frequenzabhängige Einsatzhärtetiefe, und die Kopplungseffizienz der Spule – diese sechs Faktoren, in der Reihenfolge angewendet, geben Ihnen eine Zahl, der Sie vertrauen können.
🔑 Schnellreferenz zur Leistungswahl
| Oberflächenhärtung (flache Einsatzhärtung) | → 1,0–2,0 kW/cm², hoher Frequenz, 5–30 kW für kleine Teile, 50–300 kW für Zahnräder/Wellen |
| Durcherwärmung (Schmieden) | → 0,3–0,8 kW/cm², Nieder- bis mittlere Frequenz, 100–1000+ kW je nach Blockgröße und -Geschwindigkeit |
| Hartlöten / Löten | → 0,3–0,8 kW/cm², mittel-hohe Frequenz, 5–40 kW |
| Lager / Schrumpfpassung | → 0,1–0,3 kW/cm², Nieder- bis mittlere Frequenz, 2–10 kW für kleine Lager |
| Berechnungsformel | → kW = Masse(kg) × 0.55 × ΔT(°C) ÷ Zyklus(s) ÷ 0.74 × 1.2 Sicherheit |
| Nichtmagnetische Metalle (Al, Cu, SS) | → Multiplizieren Sie die Leistung mit 1,5–2,5× vs. Kohlenstoffstahlwerte |
Für einen tieferen Einblick in die Anpassung von Frequenz und Leistung an bestimmte Materialien und Bauteilgeometrien, Entdecken Sie unseren vollständigen Auswahl der Induktionsheizleistung Leitfaden. Wenn Sie bereit sind, eine Maschine zu dimensionieren, unser Induktionsheizmaschine Die Übersicht behandelt die fünf Hauptgerätetypen und wie man sie auf Ihre Anwendung abstimmt.
Häufig gestellte Fragen
Wie viele Watt benötige ich für effektives Induktionsheizen?
Die Leistung hängt von Ihrer Anwendung ab. Für das Entfernen kleiner Schrauben oder das Montieren von Lagern, 1–5 kW (1,000–5.000 Watt) ist ausreichend. Die Oberflächenhärtung kleiner Teile benötigt typischerweise 5–30 kW. Die industrielle Härtung von Zahnrädern und Wellen erfordert 50–300 kW. Das Erhitzen von Schmiedeblöcken erfordert 100–1.000+ kW, abhängig von der Blockgröße und Produktionsrate. Die oben beschriebene Leistungsdichtemethode — das Anpassen von kW/cm² an Ihren Prozess — ist die zuverlässigste Methode, um die richtige Wattzahl zu bestimmen.
Kann ich einen 15 kW-Induktionserhitzer zum Härtung von Zahnrädern verwenden?
A 15 Eine kW-Maschine kann sehr kleine Zahnräder härten — denken Sie an Modul 1–2, unter 50 mm Durchmesser, mit einer flachen Einsatzhärtetiefe. Für Automobilgetriebezahnräder (Modul 3–6, 100–200 mm Durchmesser), benötigt man typischerweise 80–200 kW bei mittlerer Frequenz, weil die erwärmte Oberfläche viel größer ist und die erforderliche Leistungsdichte (0.5–1,0 kW/cm²) proportional mehr Gesamtleistung verlangt. Versuch, ein großes Zahnrad mit einem zu härten 15 Eine kW-Maschine führt zu einer unzureichenden Gehäusetiefe und unzulässig langen Zykluszeiten.
Wie berechne ich die Induktionsheizleistung für eine neue Anwendung??
Verwenden Sie die Vier-Schritte-Methode: (1) Berechnen Sie die erhitzte Masse aus der Gehäusetiefe x der Fläche oder dem Gesamtvolumen des Teils, (2) Berechnen Sie die erforderliche Energie aus Masse × spezifischer Wärme × Temperaturanstieg (0.55 kJ/kg·°C für Stahl), (3) dividiert durch die Zykluszeit in Sekunden, um die Leistung an der Teileoberfläche zu erhalten, (4) dividieren durch die kombinierte Spulen- und Stromversorgungseffizienz (~0,74) und füge ein hinzu 20% Sicherheitsmarge. Dies gibt Ihnen die minimale Maschinenleistung an.
Benötigen Sie Hilfe bei der Dimensionierung Ihres Induktionsheizstromsystems?
Nennen Sie uns Ihr Bauteilmaterial, Abmessungen, Zieltemperatur, und gewünschte Zykluszeit. Unser Anwendungsteam wird den Leistungsbedarf berechnen und eine passende Maschine sowie Spulen-Konfiguration empfehlen — kostenlos, keine Verpflichtung.


