
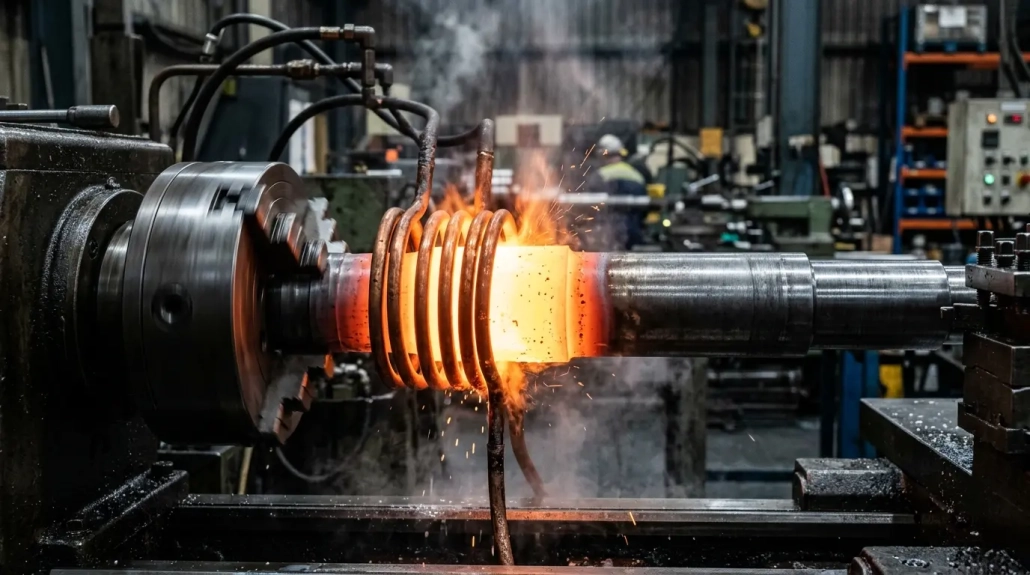
Meisterung der Welleninduktionshärtung: 3 Kritische Qualitätsherausforderungen von Durchmesser bis Risskontrolle
Welleninduktionsehärtung erstreckt sich über eines der breitesten Prozessfenster der Branche — von 6 mm Mikromotorwellen bis 460 mm Antriebsachsen neuer Energien, von unlegiertem Kohlenstoffstahl bis zu 42CrMo-Legierungsstahl, mit Gehäusetiefenanforderungen von 0.8 mm bis über 10 mm. Es richtig zu machen bedeutet, drei Dimensionen zu meistern: Frequenz vs. Durchmesserabstimmung, systematische Analyse der Rissursachen, und Prozesssequenzierung für komplexe Geometrien. Dieser Artikel behandelt alle drei, mit praktischen Entscheidungsrahmen für jede.
📋 Inhaltsverzeichnis
1. Klassifizierung nach Durchmesser: Frequenz- und Induktorauswahl
In Welleninduktionshärtung, Frequenz ist der wichtigste Prozessparameter, und ihre Auswahl hängt direkt vom Wellen-Durchmesser ab. Verstehen Die Frequenzklassifizierung von Induktionserwärmungsgeräten ist der wesentliche Ausgangspunkt für jedes Prozessdesign.
Wellen unter 20 mm: 200–600 kHz
Für Wellen mit kleinem Durchmesser, wird die empfohlene Frequenz angegeben als 200–600 kHz. Ein typisches Beispiel ist eine 6 mm Motorwelle aus 40Cr-Stahl, die eine Einsatzhärtetiefe von 0,8–1,2 mm erfordert. Die Standardkonfiguration ist ein Single-Turn-Induktor mit scannender Härtung. Eine 8 Die Miniaturkugelumlaufspindel mit mm Durchmesser folgt dem gleichen Ansatz. Rundherum Schaft aus legiertem Werkzeugstahl 18 mm Durchmesser sind ebenfalls Kandidaten für die Einzelschusshärtung – der kleine Durchmesser bedeutet, dass der gesamte Umfang in einem Schuss gleichmäßig erhitzt werden kann.
Wellen 20–100 mm: 2–15 kHz
Für Schäfte mit mittlerem Durchmesser, Frequenz verengt sich auf 2–15 kHz. Die gängige Wahl ist ein Dual-Turn-Induktor, mit Scan- oder Einzelschussmodus, der je nach erforderlicher Gehäusetiefe ausgewählt wird. Dieser Durchmesserbereich deckt den Großteil der allgemeinen industriellen Wellenkomponenten ab, und die korrekte Leistungswahl in diesem Bereich ist entscheidend – das Unterschreiten der Leistungskapazität führt zu unzureichender Einsatzhärtetiefe, während das Überschreiten Kapital und Energie verschwendet.
Wellen über 100 mm: 2–6 kHz
Bei Wellen mit großem Durchmesser, die überschreiten 100 mm, fällt die Frequenz auf 2–6 kHz, und eine einpolige selbstlöschende Abtastinduktivität wird bevorzugt. Wo tiefere Einsatzhärtetiefen gefordert sind, das Vorwärmen des Werkstücks vor dem Härten kann die effektive gehärtete Tiefe verlängern. Die niedrige Frequenz sorgt für eine ausreichende Stromdurchdringung, um die erforderliche Tiefe zu erreichen, während das Selbstlösch-Design den Kühlkreislauf vereinfacht.
Diese Klassifizierung ist im Prinzip einfach, aber viele Qualitätsfehler in der Praxis entstehen direkt durch eine Fehlanpassung zwischen Frequenz und Durchmesser. Eine zu hohe Frequenz führt zu einer unzureichenden Stromdurchdringung und einem zu flachen Gehäuse, das die Anforderungen nicht erfüllt. Eine zu niedrige Frequenz verursacht, dass die Wärme sich zu stark in Richtung Kern ausbreitet, Erweiterung der Übergangszone zwischen gehärteter Schale und weichem Kern — keiner der Zustände ist für eine dienstkritische Welle akzeptabel.
2. Lkw-Antriebswellen: Eine systematische Sicht auf Risse
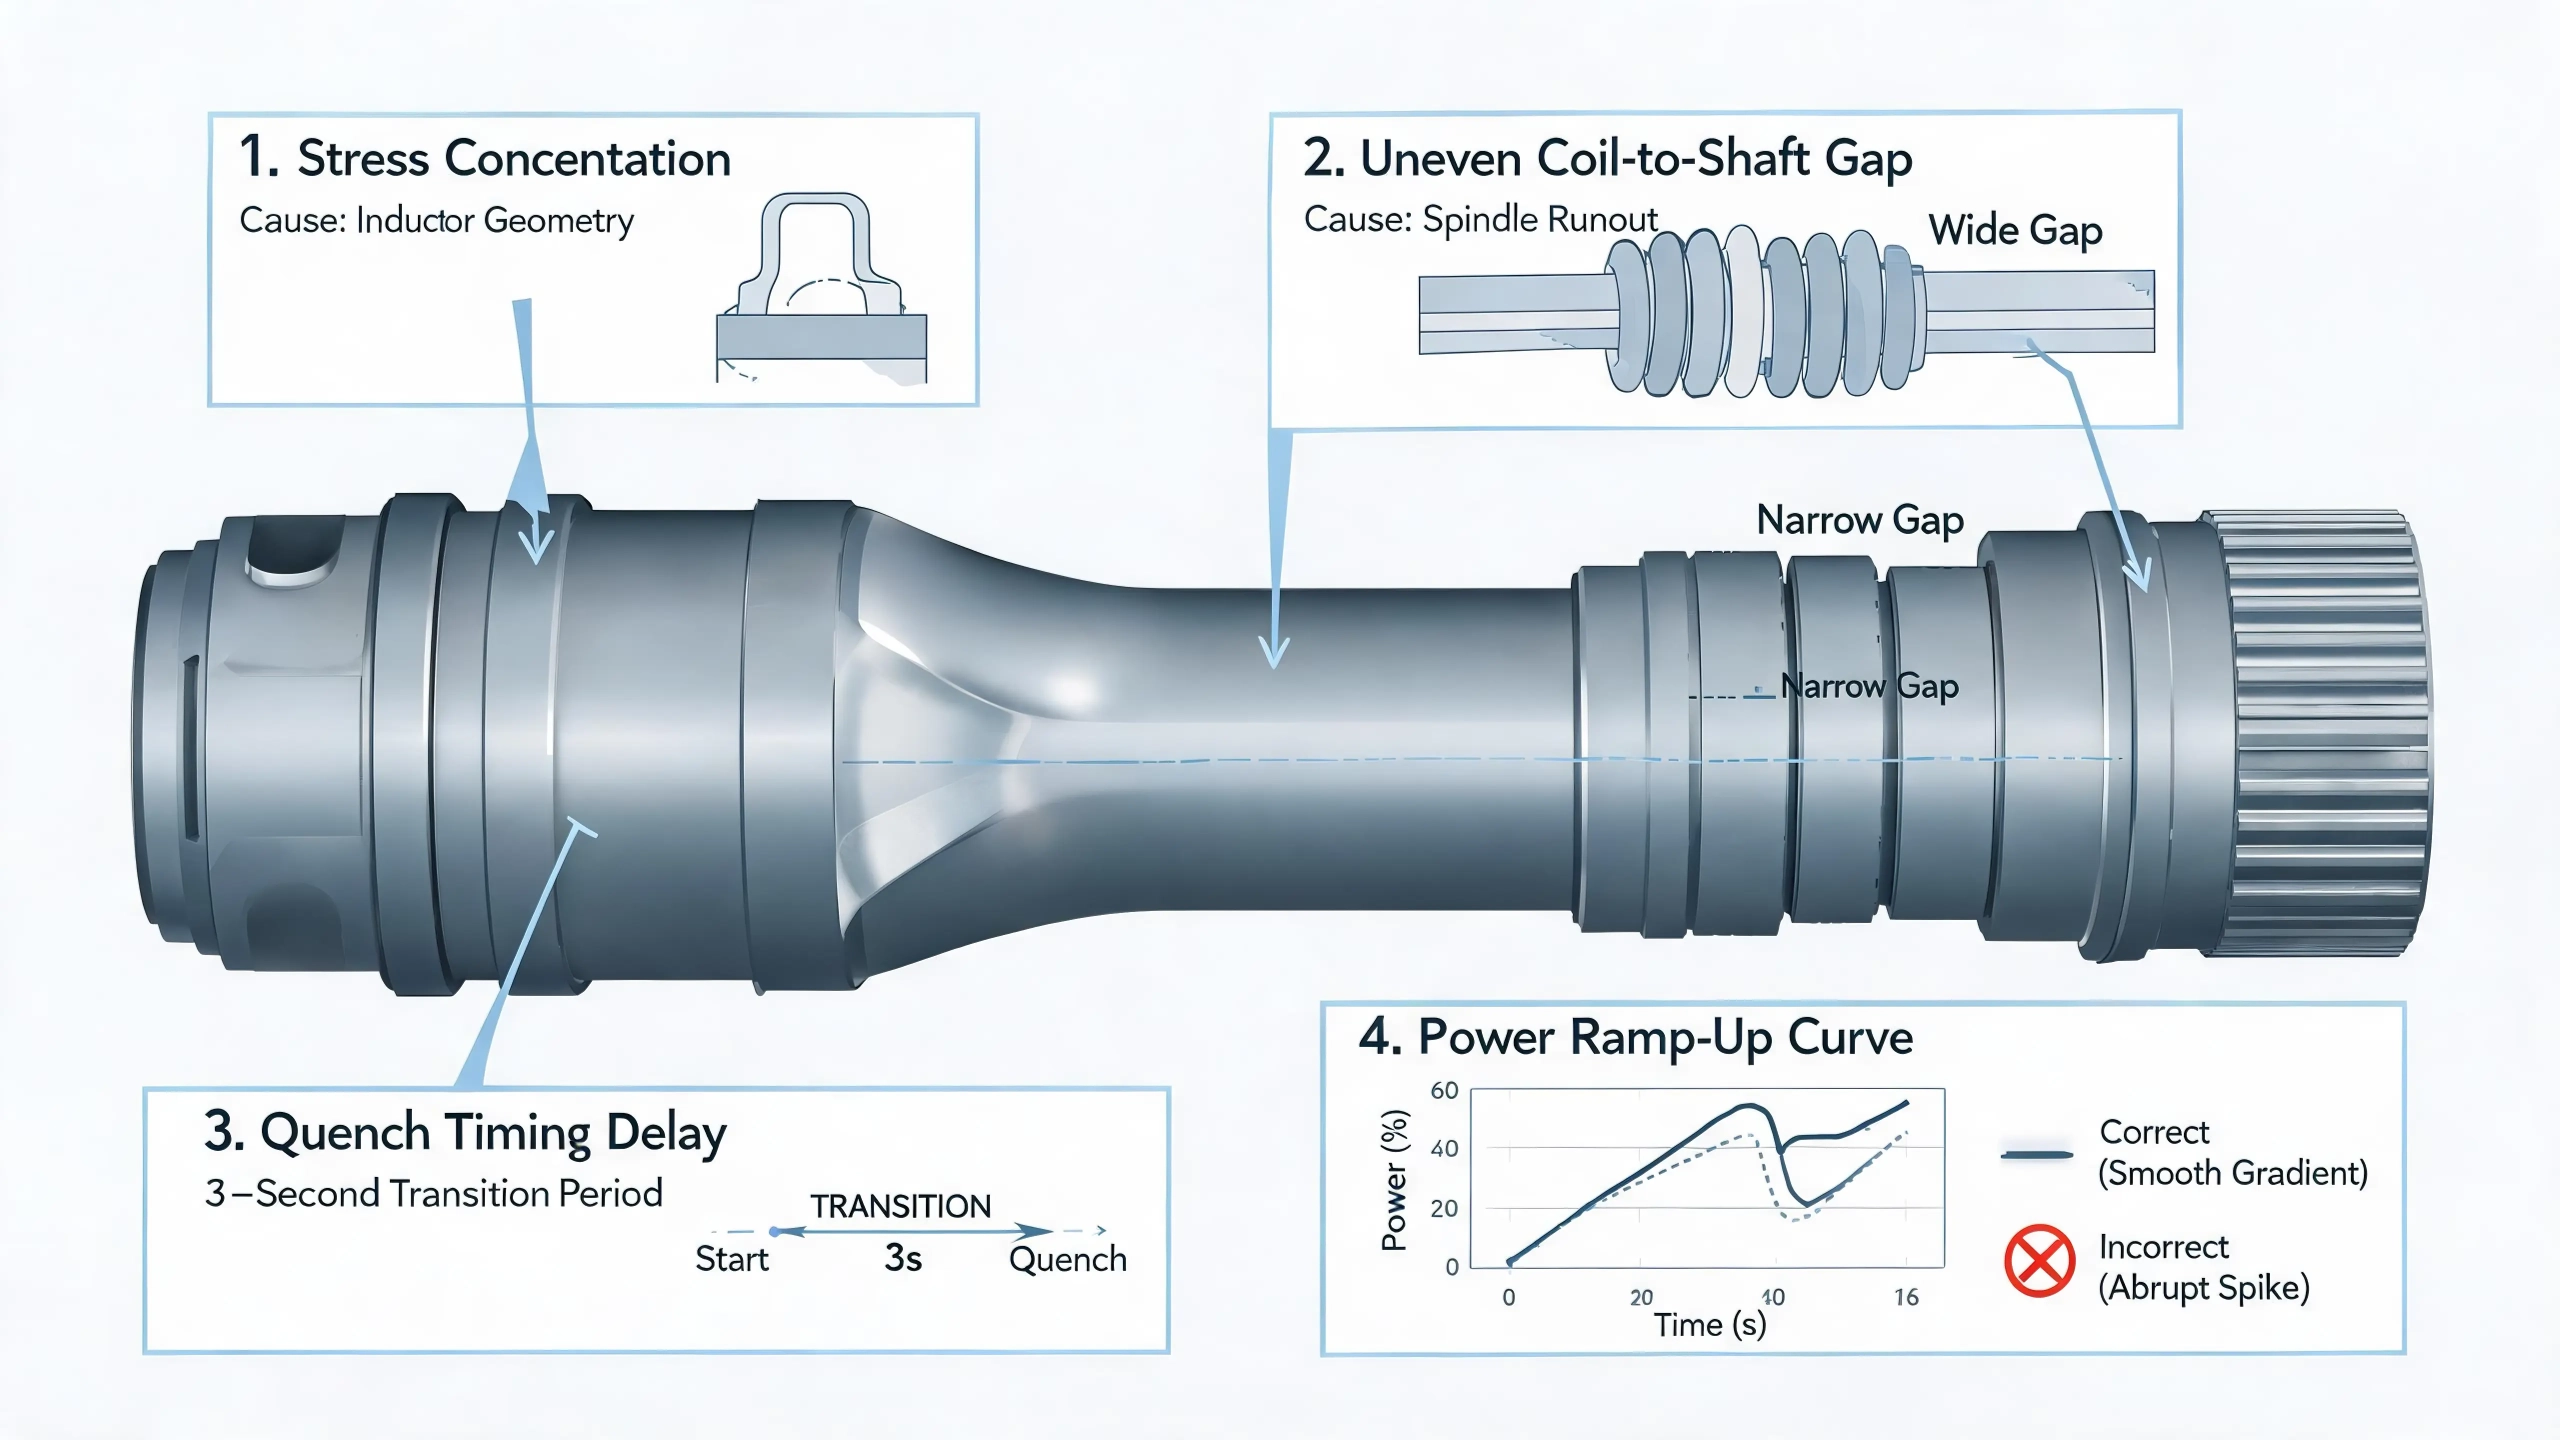
Hinterachswellen von Lastwagen gehören zu den am anfälligsten für Ausfälle bei induktiv gehärteten Wellen. Chargenrisse sind keine Seltenheit, und sie treten in der Regel erst in der Reklamationsphase zutage — ein Symptom für Ursachenanalysen, die historisch unzureichend waren. Im Gegensatz zur einfachen Frequenz-Durchmesser-Beziehung in Abschnitt 1, Risse in Welleninduktionshärtung typischerweise sind mehrere kombinierende Faktoren gleichzeitig wirksam.
Ursache 1: Induktordesign-Mängel
Dies ist der Hauptfaktor. Die Kontrolle der Randschichthärtetiefe am Rahmenschenkelradius ist technisch anspruchsvoll, und eine schlechte Induktorgeometrie führt direkt zu Spannungskonzentrationen an der ermüdungssensibelsten Stelle der Welle.
Der Flusskonzentrator – ein integraler Bestandteil der Induktionsspulenbaugruppe – erfordert besondere Aufmerksamkeit: Die Siliziumstahl-Lamellen sollten 0.15 mm dick sein mit hochtemperaturbeständiger Isolierung auf beiden Seiten. Wenn die Isolierung während des Erhitzens beschädigt wird, erhitzen sich die Lamellen selbst, verlieren ihre magnetische Permeabilität, und beeinträchtigen die Gleichmäßigkeit der lokalen Erwärmung. Was als Isolationsfehler an einer Lamelle beginnt, kann sich zu einer ungleichmäßigen Härtung über die gesamte Stegzone ausweiten.
Ursache 2: Unzureichende Gerätepräzision
Übermäßiges Spindellaufspiel verringert den Abstand zwischen Werkstück und Induktor an bestimmten Rotationspositionen, was lokal übermäßige Erwärmung oder sogar Oberflächenschmelze verursachen kann. Dies ist ein Wartungsproblem der Maschine, das oft übersehen wird, da es sich allmählich entwickelt – das Verschieben des Spalts über Wochen des Betriebs löst möglicherweise keine Alarme aus, bis Teile die Inspektion nicht bestehen. Regelmäßige Prüfungen des Spindellaufspiels sollten Teil des präventiven Wartungsplans für jede Wellenhärtungszelle sein.
Ursache 3: Ungeeignete Abschreckkühlung
PAG-Quenchmedium wird in einer Konzentration oben empfohlen 10%, wobei die Flüssigkeitstemperatur konstant gehalten wird 30–35 °C. Jedoch, Die häufigste Ursache für abschreckungsbedingte Risse ist nicht das Medium selbst, sondern das Medium selbst Timing. Das Abschrecken im Vollstrom sollte nicht unmittelbar zu Beginn der Abkühlphase beginnen. Eine kontrollierte Verzögerung, gefolgt von einer Anfangsphase mit geringem Durchfluss – Übergang zum vollen Durchfluss nach ca 3 Sekunden – ist notwendig, um die Zugspannungsspitze an der Oberfläche zu unterdrücken, die Abschreckrisse auslöst. Dieses 3-Sekunden-Fenster ist eng und unnachgiebig.
Ursache 4: Falsche Prozessparameter
Die Leistung sollte zu Beginn des Scans allmählich erhöht werden – ein sofortiger Sprung auf volle Leistung erzeugt einen Wärmeschock am Wellenende. Die Verzögerung am Scanende sollte nicht übermäßig sein, da ein langsamer Austritt die Startzone übertemperen kann. Die Frequenzauswahl muss ebenfalls mit der Materialqualität übereinstimmen: Legierungsstähle wie 42CrMo benötigen andere Frequenz-Leistungs-Kombinationen als einfache Kohlenstoffstähle mit gleichem Durchmesser.
Diese vier Ursachen sind nicht unabhängig voneinander. Batch-Rissereignisse betreffen typischerweise mehrere Probleme, die gleichzeitig auftreten — ein Problem mit der Induktorgeometrie kombiniert mit Spindellaufabweichung und suboptimalem Abschreckzeitpunkt, Zum Beispiel. Genau aus diesem Grund systematische Untersuchung — anstatt einen einzelnen Faktor herauszugreifen — ist der einzige verlässliche Ansatz. Für eine breitere Perspektive zur Prozesswahl bei unterschiedlichen Zahnrad- und Wellengeometrien, siehe unseren Vergleich von Einzelschuss- vs. Zahn-für-Zahn-Induktionshärten bei Antriebsrädern.
3. Neue Energiemotorwellen: Prozessabfolge für komplexe Geometrien
Antriebswellen für Elektromotoren neuer Energie stellen die höhere Komplexitätsstufe dar in Welleninduktionshärtung. Ein typisches Bauteil ist ungefähr 460 mm lang, mit einer äußeren Verzahnung an einem Ende, einer inneren Verzahnung am anderen Ende, mehreren Durchmesserübergängen entlang des Wellenkörpers, komplette Oberflächenhärtung erforderlich an allen Außendurchmessern, und Härtung auch erforderlich an der inneren Verzahnung.
Äußere Oberflächenhärtung
Ganzflächige Einzelhärtung kann alle Außendurchmesserübergänge in einem Arbeitsgang abdecken. Dieser Ansatz erfordert erhebliche Leistung — ein 500 kW-Induktionsstromversorgung klein ist die geeignete Skala für eine Welle dieser Größe. Einmaliges Bearbeiten minimiert auch die thermische Verformung, die sich über mehrere Scandurchgänge ansammeln würde.
Kritische Sequenzierungsregel: Intern vor extern
Die Härten der inneren Verzahnung muss vor der Härten der äußeren Oberfläche abgeschlossen sein. Diese Reihenfolge ist nicht verhandelbar. Nach der äußeren Härtung, ändern sich die thermischen Bedingungen im Bohrloch – die äußerlich gehärtete Schicht verändert die Verteilung der thermischen Masse und das Abkühlverhalten des gesamten Bauteils. Wenn die innere Zahnwellenhärtung der äußeren Härtung folgt, wird das thermische Bohrungsprofil unvorhersehbar, und das Ergebnis der inneren Zahnwellenhärtung wird von Teil zu Teil inkonsistent sein. Die Umkehrung der Reihenfolge beseitigt diese Variable vollständig.
Verwaltung von Durchmesserübergängen
Die Geometrie von Durchmesserübergängen fügt eine weitere Komplexitätsebene hinzu. Unterschiedliche Durchmesserabschnitte erfordern unterschiedliche Leistungsdichten. Wenn bei konstanten Parametern gescannt wird, Die Übergangszonen neigen dazu, eine ungleichmäßige Haubentiefeverteilung zu erzeugen — der Abschnitt mit größerem Durchmesser erhält eine geringere Leistungsdichte, während der kleinere Abschnitt überhitzen kann.
Komponenten dieses Typs erfordern eine sorgfältige stufenweise Überprüfung der Haubentiefe- und Härteverteilung während der Prozessqualifikation. Den Schaft an jedem Durchmessersprung quer schneiden, das Härteprofil messen, und das Leistungsprogramm entsprechend anpassen. Die Investition in die anfängliche Qualifizierung zahlt sich aus, indem eine Chargenabweichung auf Ebene der Endkontrolle vermieden wird..
Schlüssel zum Mitnehmen
Die Kernkompetenz in Welleninduktionshärtung besteht darin, die richtige Beziehung zwischen Durchmesser, Frequenz, und der Induktordesign, herzustellen und diese Grundlage dann für das spezifische Material und die Geometrie jedes Teils zu verfeinern.. Risse, unzureichende Hülltiefe, und ungleichmäßige Härte an Durchmesserübergängen sind die drei häufigsten Qualitätsprobleme in dieser Kategorie.. Deren Ursachen unterscheiden sich., aber die Ursache ist in fast jedem Fall entweder auf das Induktor-Design oder die Auswahl der Prozessparameter zurückzuführen – nicht auf den Bedarf an teurerer Ausrüstung.
Für praktische Hinweise zu einem eng verwandten Thema – wie man nicht-martensitische Strukturen und Verzug in Zahnradkomponenten behandelt – siehe unseren Artikel über Lösen von nicht-martensitischer Struktur und Verzug beim Induktionshärten von Zahnrädern.
FAQ: Häufig gestellte Fragen zur Induktionshärtung von Wellen
F1: Wie wähle ich die richtige Frequenz für meinen Wellendurchmesser?
Faustregel: Wellen unter 20 mm verwenden 200–600 kHz, 20–100 mm verwenden 2–15 kHz, und darüber 100 mm verwenden 2–6 kHz. Die genauere Antwort hängt jedoch von der erforderlichen Falltiefe ab. Höhere Frequenzen konzentrieren den Strom nahe der Oberfläche (flache Einsatzhärtung), während niedrigere Frequenzen tiefer eindringen. Passen Sie die Häufigkeit zunächst an Ihre angegebene Falltiefe an, Wählen Sie dann die Leistung aus, um die erforderliche Heizzeit zu erreichen. Für eine detaillierte Aufschlüsselung, Weitere Informationen finden Sie in unserem Leitfaden unter Frequenzklassifizierung von Induktionsheizgeräten.
Q2: Was ist die häufigste Ursache für Achswellenrisse beim Induktionshärten??
Es gibt keine Single „am häufigsten“ Ursache – und das ist die entscheidende Erkenntnis. Batch-Risse sind fast immer mehrfaktorig: Induktorgeometrie erzeugt eine Spannungskonzentration, Spindel-Runout verstärkt sie, Abschrecktiming fügt einen thermischen Spannungsspitzen hinzu, und die Leistungsanstiegsparameter kompensieren nicht. Die Gefahr besteht darin, einen Faktor hervorzuheben, „zu beheben“ es, und anzunehmen, das Problem ist gelöst. Eine systematische Untersuchung, die alle vier Ursachenkategorien abdeckt – Induktordesign, Gerätezustand, Abschreckkühlung, und Prozessparameter – ist der einzige zuverlässige Ansatz.
F3: Warum muss die Härtung der inneren Verzahnung der Äußereren Oberflächenhärtung an Motorwellen vorausgehen?
Sobald die äußere Oberfläche gehärtet ist, ändert die martensitische Schicht die Wärmemasse und das Wärmeentnahmeverhalten der gesamten Welle. Wenn Sie dann versuchen, die innere Verzahnung zu härten, wird das thermische Profil der Bohrung unvorhersehbar — die äußere gehärtete Schicht wirkt in einigen Bereichen als Wärmesenke und in anderen als Isolator, abhängig von der Geometrie. Das Ergebnis ist eine inkonsistente Härte der inneren Verzahnung von Teil zu Teil. Durch das Härten des internen Splines wird diese Variable zunächst vollständig eliminiert, weil die äußere Oberfläche noch geglüht ist, thermisch vorhersehbaren Zustand während des internen Betriebs.
Q4: Welche Stromversorgungskapazität benötige ich zum Wellen-Induktionshärten??
Es hängt ganz von Ihrem Wellendurchmesser ab, Produktionsrate, und Anforderung an die Gehäusetiefe. Schäfte mit kleinem Durchmesser (unter 20 mm) mit Scan-Härtung ist möglicherweise nur erforderlich 50–100 kW. Mittlere Schäfte (20–100 mm) mit Dual-Turn-Scannen normalerweise erforderlich 100–250 kW. Große Wellen oder die Einzelschussbearbeitung komplexer Geometrien können anspruchsvoll sein 500 kW oder mehr. Der entscheidende Fehler ist die Unterdimensionierung – der Ausgleich unzureichender Leistung durch Verlängerung der Heizzeit treibt Wärme in den Kern und erzeugt eine überdimensionierte Übergangszone. Wenn Sie sich bezüglich Ihrer spezifischen Anforderung nicht sicher sind, sehen Sie unser Leitfaden zur Auswahl der Induktionsheizleistung Oder wenden Sie sich mit Ihren Teilespezifikationen an unser Engineering-Team.
Kontaktieren Sie uns für eine kostenlose Prozessevaluierung
Wenn Sie mit Rissen zu tun haben, Inkonsistenz der Falltiefe, oder Prozessdesign-Herausforderungen in Ihrem Welleninduktionshärtung Linie, Unser Engineering-Team kann Ihnen Folgendes anbieten: kostenlose Prozessbewertung. Reichen Sie Ihre Anfrage ein mit Ihrer Werkstückzeichnung, Materialqualität, und den aktuellen Prozessparametern, und wir liefern eine vorläufige Diagnose und Optimierungsvorschlag innerhalb 48 Stunden — einschließlich Frequenzauswahl, Empfehlungen zur Spulenkonstruktion, Konfiguration des Löschsystems, und Prozessabfolge für komplexe Schaftgeometrien.
Machen Sie den nächsten Schritt: teilen Sie Ihren Teileplan und die Produktionsanforderungen. Unsere Applikationsingenieure werden Ihre Prozessengpässe kostenlos analysieren und gezielte Korrekturen empfehlen – sei es die Optimierung der Induktor-Geometrie, Anpassung der Abschreckzeit, Planung der Spindelwartung, oder eine komplette Prozessneuordnung für Mehrfachmerkmal-Wellen. Besuchen Sie unser Wissenszentrum für weitere technische Ressourcen zu Induktionshärtungsanwendungen in der Automobilindustrie.


