소형 정밀 자동차 부품용 다중식 유도 경화 기계
Ⅰ. 멀티 스테이션 경화 프로세스 보기
비디오는 소형 연료 분사 부품의 실제 생산 공정을 보여줍니다..
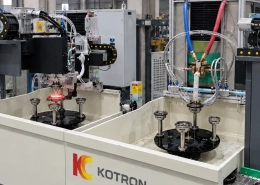
여러 공작물이 인덱싱 메커니즘 주위에 수직으로 고정됩니다.. 기계가 순환함에 따라, 그들은 한 위치에서 다음 위치로 이동합니다. 기록된 프로세스는 유도에 의해 가열되는 공작물의 선택된 영역을 명확하게 보여줍니다., 이어서 스프레이 켄칭.
회전 배열을 통해 서로 다른 공작물이 동시에 생산 주기의 서로 다른 단계에 있을 수 있습니다.. 이로 인해 이 기계는 소형 부품의 반복 배치 생산에 특히 적합합니다..
Ⅱ. 멀티 스테이션 경화에 적합한 부품은 무엇입니까??
회전식 인덱싱 레이아웃은 소형 공작물을 가열 및 담금질 스테이션에 일관되게 배치할 수 있는 경우 특히 유용합니다..
일반적인 응용 분야에는 연료 분사기 노즐이 포함될 수 있습니다., 작은 기어 유사한 위치 지정 및 경화 요구 사항을 가진 기타 소형 정밀 부품. 최종 적합성은 재료에 따라 다릅니다., 구조, 경화면적 및 생산량.
인덕터와 고정 장치는 범용 툴링으로 취급되지 않고 실제 부품과 일치합니다..
코트론도 개발 중 대형 자동차 부품용 고주파 경화 장비 기어와 같은, 하프 샤프트, CV-조인트 구성요소, 스티어링 부품 및 베어링 관련 부품. 이러한 응용 분야에는 여기에 표시된 소형 회전식 인덱싱 시스템과 다른 기계 구조가 필요할 수 있습니다..
Ⅲ. 로타리 색인 생성 과정의 작동 방식
기본적인 생산 순서는 다음과 같습니다.:
로딩 → 인덱싱 → 유도 가열 → 스프레이 퀜칭 → 냉각 → 언로딩
공작물은 인덱싱 메커니즘 주위에 배열됩니다.. 하나의 프로세스 단계가 완료된 후, 테이블이 다음 위치로 이동합니다..
가열 위치에서, 인덕터는 전체 공작물을 가열하는 대신 필요한 부분에 열을 집중시킵니다.. 확립된 공정에 따라 담금질이 진행됩니다..
인덱싱 위치의 수가 반드시 가열 스테이션의 수와 같지는 않습니다.. 회전 테이블은 더 적은 수의 실제 가열 및 담금질 위치를 사용하면서 여러 공작물을 운반할 수 있습니다..
최종 스테이션 배열은 공작물 및 필요한 생산 순서에 따라 선택됩니다..
Ⅴ. 고주파 유도 경화: 실제 운영 데이터
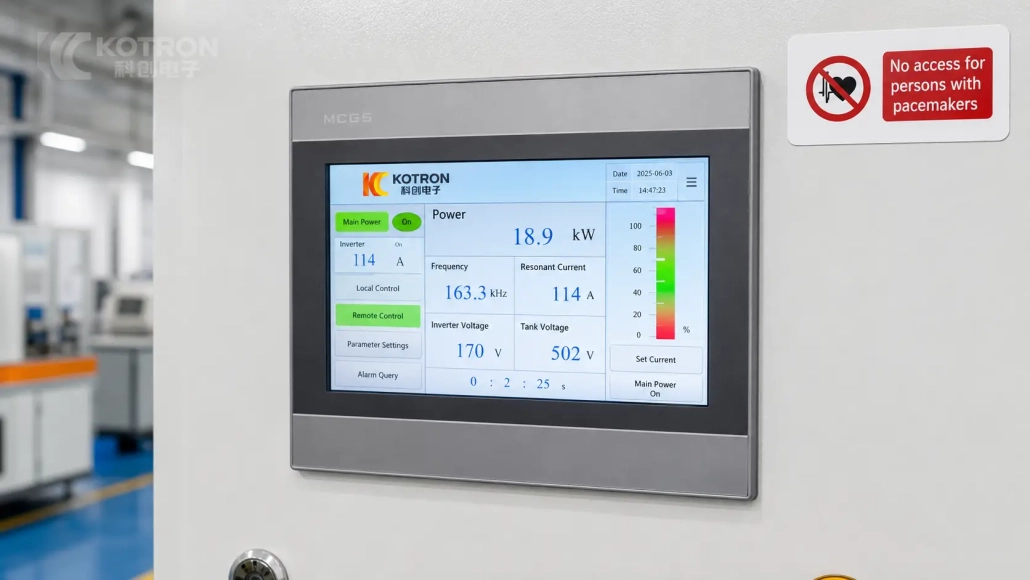
기록된 프로세스에 표시된 HMI는 실제 작동 조건에서 기계에 대한 유용한 보기를 제공합니다..
| 영업가치 | HMI 읽기 |
|---|---|
| 전력 | 18.9 kW |
| 주파수 | 163.3 kHz |
| 공진 전류 | 114 A |
| 인버터 전압 | 170 V |
| 탱크 회로 전압 | 502 V |
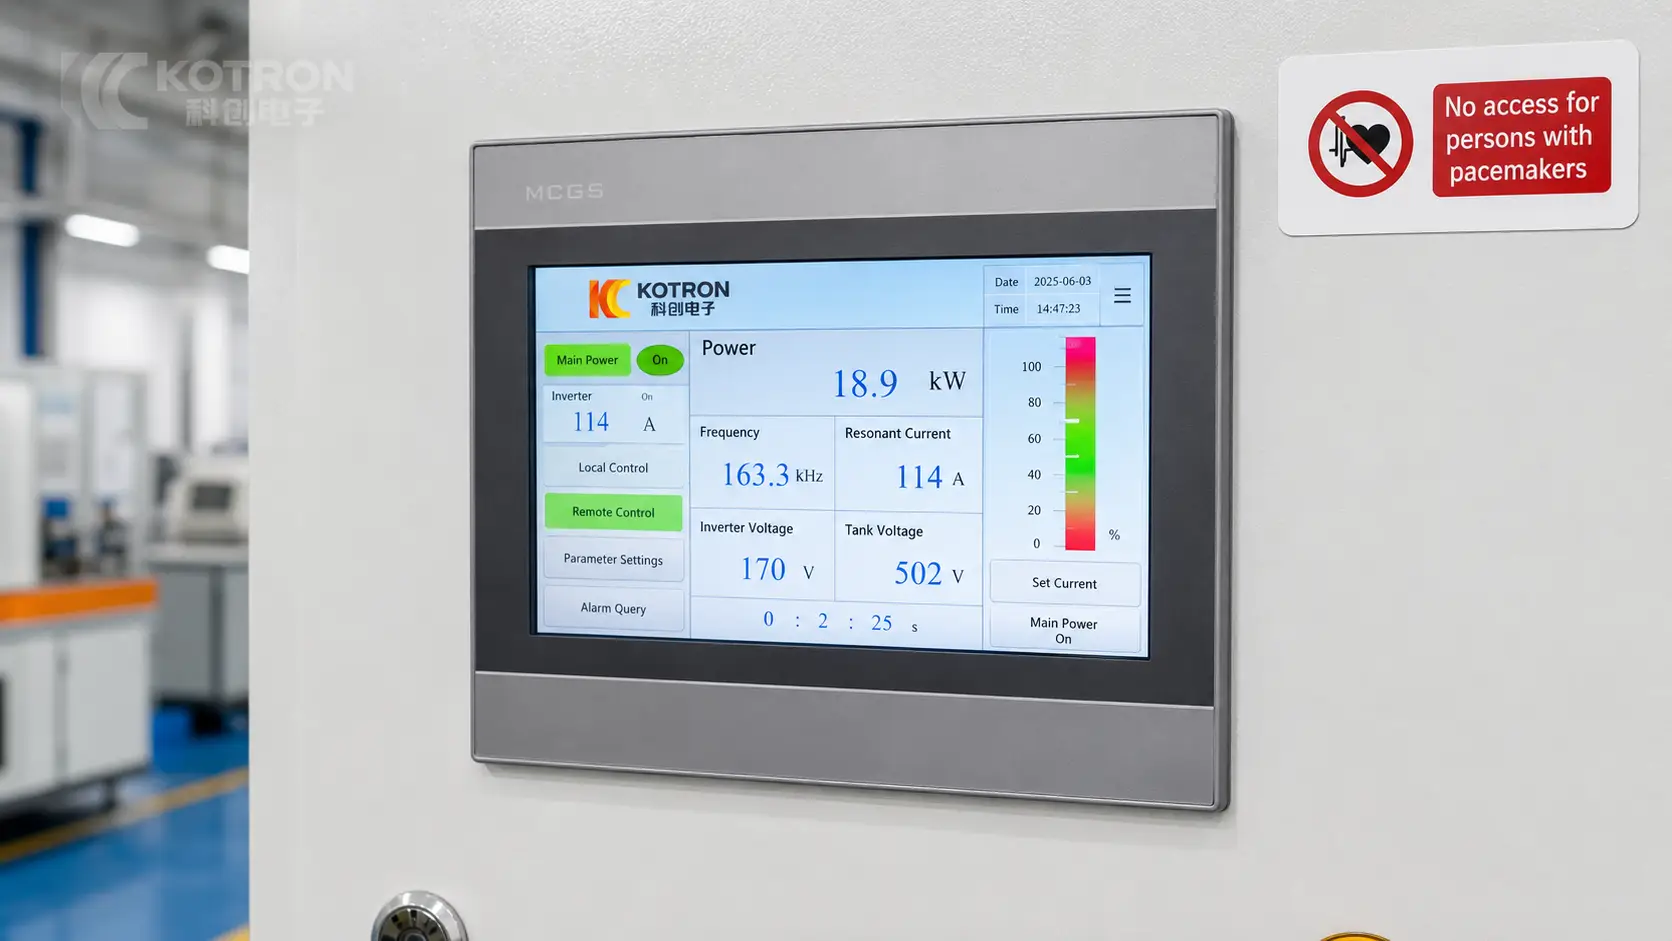
이는 특정 가열 사이클의 실시간 판독값입니다., 기계의 정격 사양이 아닙니다..
결정적인 전력과 주파수 공작물 재료에 따라 선택됩니다., 구조, 경화 면적 및 필요한 경화 깊이. 이 163.3 여기에 표시된 kHz 값은 소형 자동차 부품에 대한 범용 설정이 아닌 이 애플리케이션의 프로세스 데이터입니다..
Ⅴ. 기계 구조 및 공정 제어
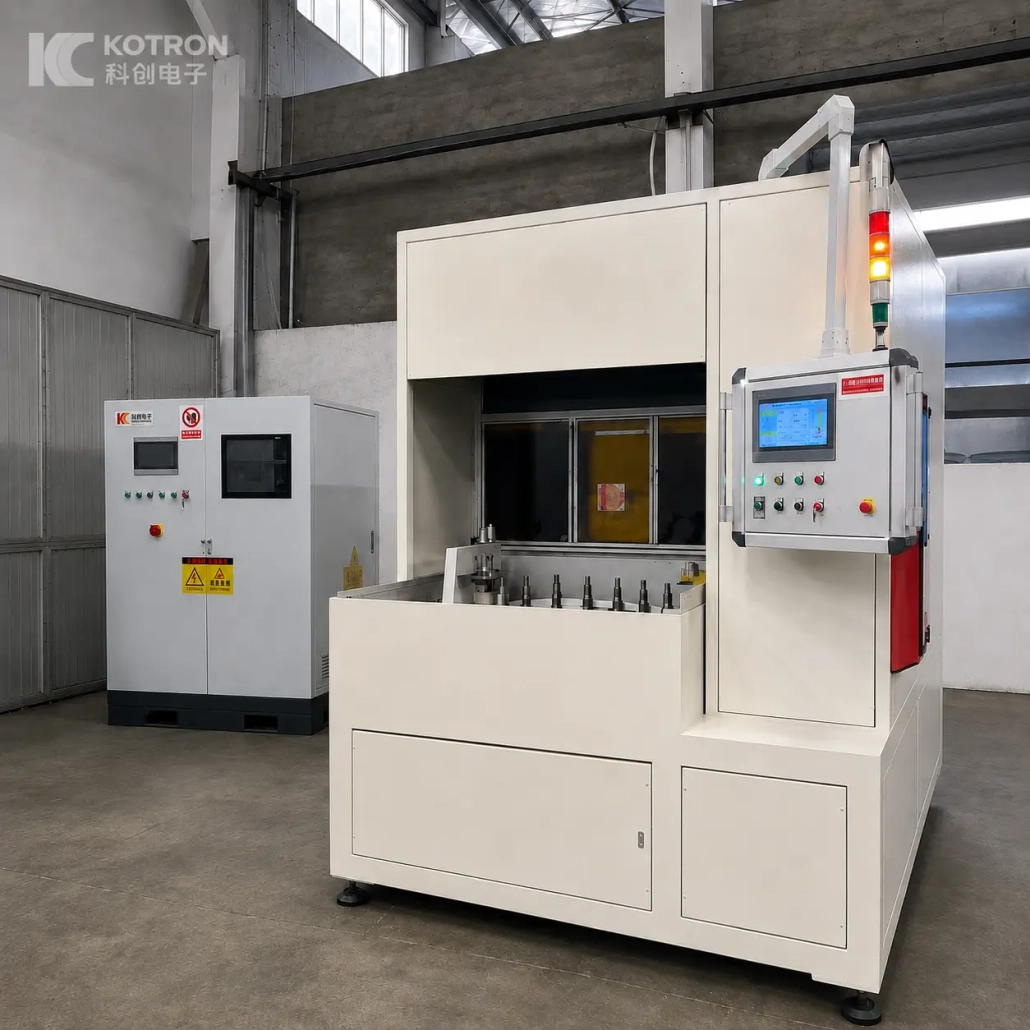
기계는 가공 영역과 작업자 위치를 분리하는 밀폐형 구조를 사용합니다..
작업 배열은 회전식 인덱싱 메커니즘을 결합합니다., 수직 공작물 고정 장치, 유도 가열 위치, 하나의 생산 셀 내에서 분무 담금질 시스템과 작업자 제어 가능.
기록된 기계의 HMI는 전원을 포함한 작동 정보를 표시합니다., 주파수, 전류와 전압. 매개변수 설정, 로컬 및 원격 제어, 알람 쿼리 기능도 인터페이스에서 볼 수 있습니다..
보다 복잡한 가열 공정이 필요한 프로젝트의 경우, 시분할 다중 주파수 전력, 필요에 따라 공작물 회전 및 조정 가능한 인덕터 위치 지정을 구성할 수 있습니다..
Ⅵ. 다양한 자동차 부품을 위한 맞춤형 기계 레이아웃
소형 회전식 인덱싱 기계는 특정 소형 정밀 부품에 적합합니다., 그러나 자동차 생산에 사용되는 유도 경화 장비의 유일한 형태는 아닙니다..
긴 하프 샤프트, 예를 들어, 추가 지원이 필요할 수 있으며 스캐닝 경화 과정. 기어 및 CV 조인트 구성요소에는 서로 다른 고정 장치가 필요합니다., 인덕터 및 운동 장치.
KOTRON은 하나의 기계 레이아웃을 보편적인 솔루션으로 취급하지 않고 실제 부품을 중심으로 기계를 개발합니다..
주요 요인에는 공작물 형상이 포함됩니다., 재료, 경화 위치, 필요한 경도 및 케이스 깊이, 생산 속도, 유도 주파수, 인덕터 설계, 공작물 이동 및 담금질 방법.
유사한 치수를 가진 관련 구성 요소의 경우, 하나의 기계 플랫폼이 때때로 다른 고정 장치와 함께 사용될 수 있습니다., 인덕터 및 프로세스 프로그램. 실질적으로 다른 형상을 가진 부품에는 일반적으로 다른 기계 구성이 필요합니다..
Ⅶ. 자동화 및 프로세스 모니터링
생산라인에 따라 자동화 수준 선택 가능.
자동 로딩, 하역, 필요한 경우 공작물 이송 및 다운스트림 운반을 통합할 수 있습니다.. 실제 배열은 공작물 모양에 따라 다릅니다., 생산량 및 공장 배치.
생산 기록이나 추적성이 필요한 프로젝트 옵션으로 프로세스 모니터링도 가능합니다.. 구성에 따라, 작동 매개변수, 경보, 공정 곡선과 과거 생산 데이터를 기록하고 검토할 수 있습니다..
이러한 기능은 모든 다중 스테이션 기계에서 표준 장비로 처리되지 않고 프로젝트에 따라 선택됩니다..
Ⅷ. 기계 선택 전에 필요한 것
유용한 기술 제안은 공작물에서 시작됩니다, 기계 출력 등급이 아닌.
| 공작물 정보 | 프로세스 / 생산 요구 사항 |
|---|---|
| 부품도면 | 경화할 부위 |
| 재료 및 등급 | 필요한 표면 경도 |
| 전체 치수 | 필수의 유효 케이스 깊이 |
| 부품 중량, 해당되는 경우 | 목표 생산율 |
| 현재 로딩 중 / 취급방법 | 자동화 요구사항 |
| 전체 부품 범위, 해당되는 경우 | 추적성 요구 사항 |
동일한 시스템에서 여러 부품을 생산해야 하는 경우, 전체 부품 범위 보내기. 그런 다음 하나의 기계 플랫폼을 다양한 고정 장치 및 인덕터와 공유할 수 있는지 평가할 수 있습니다., 또는 별도의 기계 배열이 더 실용적인지 여부.
이 인덕터 하나의 범용 코일로 공급되지 않고 실제 공작물 형상을 중심으로 선택됩니다..
Ⅸ. 자주 묻는 질문
답변을 펼치려면 질문을 클릭하세요..
+ 다중 스테이션 유도 경화기에 적합한 부품은 무엇입니까??
회전식 인덱싱 형식은 정의된 가열 및 담금질 주기를 통해 일관되게 배치될 수 있는 소형 정밀 부품의 반복 생산에 특히 적합합니다..
+ 연료분사 노즐 전용 장비인가요??
아니요. 여기에 표시된 기계는 연료 분사 노즐 응용 프로그램입니다.. 유사한 다중 스테이션 배열에 대해 다른 소형 정밀 부품을 평가할 수 있습니다.. 더 크거나 실질적으로 다른 자동차 부품에는 다른 기계 레이아웃이 필요할 수 있습니다..
+ 다른 부품이 동일한 기계를 사용할 수 있습니까??
혹시. 치수와 이동 요구 사항이 비슷한 부품은 고정 장치를 변경하여 동일한 기계를 공유할 수 있습니다., 인덕터 및 프로세스 프로그램. 실제 범위는 실제 도면을 통해 확인해야 합니다..
+ 자동 로딩 추가 가능?
네. 공작물 및 필요한 생산 주기에 따라 자동 로딩 및 언로딩을 통합할 수 있습니다..
+ 유도 전력 및 주파수는 어떻게 선택됩니까??
공작물 재료에 따라 결정됩니다., 치수, 필요한 가열 면적, 경화 깊이, 사이클 시간 및 인덕터 설계. 비디오에 표시된 실시간 값은 기록된 프로세스에 따라 다릅니다..
경화 프로세스에 대해 논의하기 위해 부품 도면을 보내십시오.
공작물 도면 및 경화 요구 사항 보내기. 부품을 평가하고 적합한 다중 스테이션 고주파 경화 레이아웃을 제안합니다..