Macchina di Indurimento a Induzione Multi-Stazione per Piccole Parti Automobilistiche di Precisione
Ⅰ. Vedere il processo di rafforzamento multistazione
Il video mostra l'effettivo processo di produzione di un piccolo componente di iniezione del carburante.
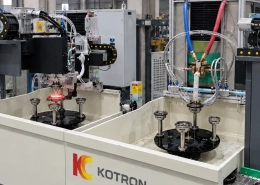
Diversi pezzi vengono tenuti verticalmente attorno al meccanismo di indicizzazione. Mentre la macchina va in ciclo, si spostano da una posizione a quella successiva. Il processo registrato mostra chiaramente un'area selezionata del pezzo che viene riscaldata per induzione, seguito da spray quenching.
La disposizione rotante consente a pezzi diversi di trovarsi contemporaneamente in fasi diverse del ciclo produttivo. Ciò rende la macchina particolarmente adatta alla produzione in lotti ripetuti di piccoli componenti.
Ⅱ. Quali parti sono adatte per la tempra multistazione?
Un layout di indicizzazione rotativa è particolarmente utile quando i pezzi compatti possono essere posizionati in modo coerente nelle stazioni di riscaldamento e tempra.
Le applicazioni tipiche possono includere ugelli per iniettori di carburante, piccoli ingranaggi e altre parti di precisione compatte con requisiti di posizionamento e tempra simili. L'idoneità finale dipende dal materiale, Geometria, area indurita e volume di produzione.
L'induttore e l'attrezzatura sono abbinati al componente reale anziché trattati come utensili universali.
Anche KOTRON si sviluppa apparecchiature di tempra a induzione per parti automobilistiche di grandi dimensioni come gli ingranaggi, semiassi, Componenti del giunto omocinetico, parti dello sterzo e componenti relativi ai cuscinetti. Queste applicazioni possono richiedere strutture della macchina diverse dal sistema di indicizzazione rotante compatto mostrato qui.
Ⅲ. Come funziona il processo di indicizzazione rotativa
La sequenza di produzione di base è:
Caricamento → Indicizzazione → Riscaldamento a induzione → Spray Quench → Raffreddamento → Scarico
I pezzi sono disposti attorno al meccanismo di indicizzazione. Una volta completata una fase del processo, la tabella li sposta nella posizione successiva.
Nella posizione di riscaldamento, l'induttore concentra il calore sulla sezione richiesta anziché riscaldare l'intero pezzo. Segue la tempra secondo il processo stabilito.
Il numero delle posizioni di indicizzazione non corrisponde necessariamente al numero delle stazioni di riscaldamento. Una tavola rotante può trasportare diversi pezzi utilizzando meno posizioni effettive di riscaldamento e raffreddamento.
La disposizione della stazione finale viene scelta in base al pezzo e alla sequenza di produzione richiesta.
Ⅳ. Tempra ad induzione ad alta frequenza: Dati operativi effettivi
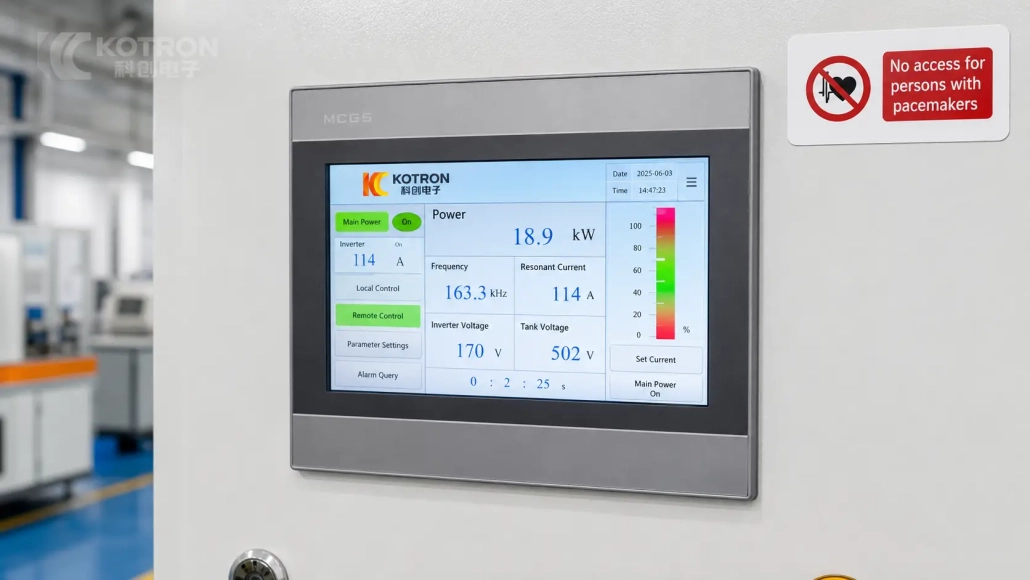
L'HMI mostrato nel processo registrato fornisce una visione utile della macchina in condizioni operative reali.
| Valore operativo | Lettura dell'HMI |
|---|---|
| Potenza | 18.9 kW |
| Frequenza | 163.3 kHz |
| Corrente risonante | 114 Un |
| Tensione dell'invertitore | 170 V |
| Tensione del circuito del serbatoio | 502 V |
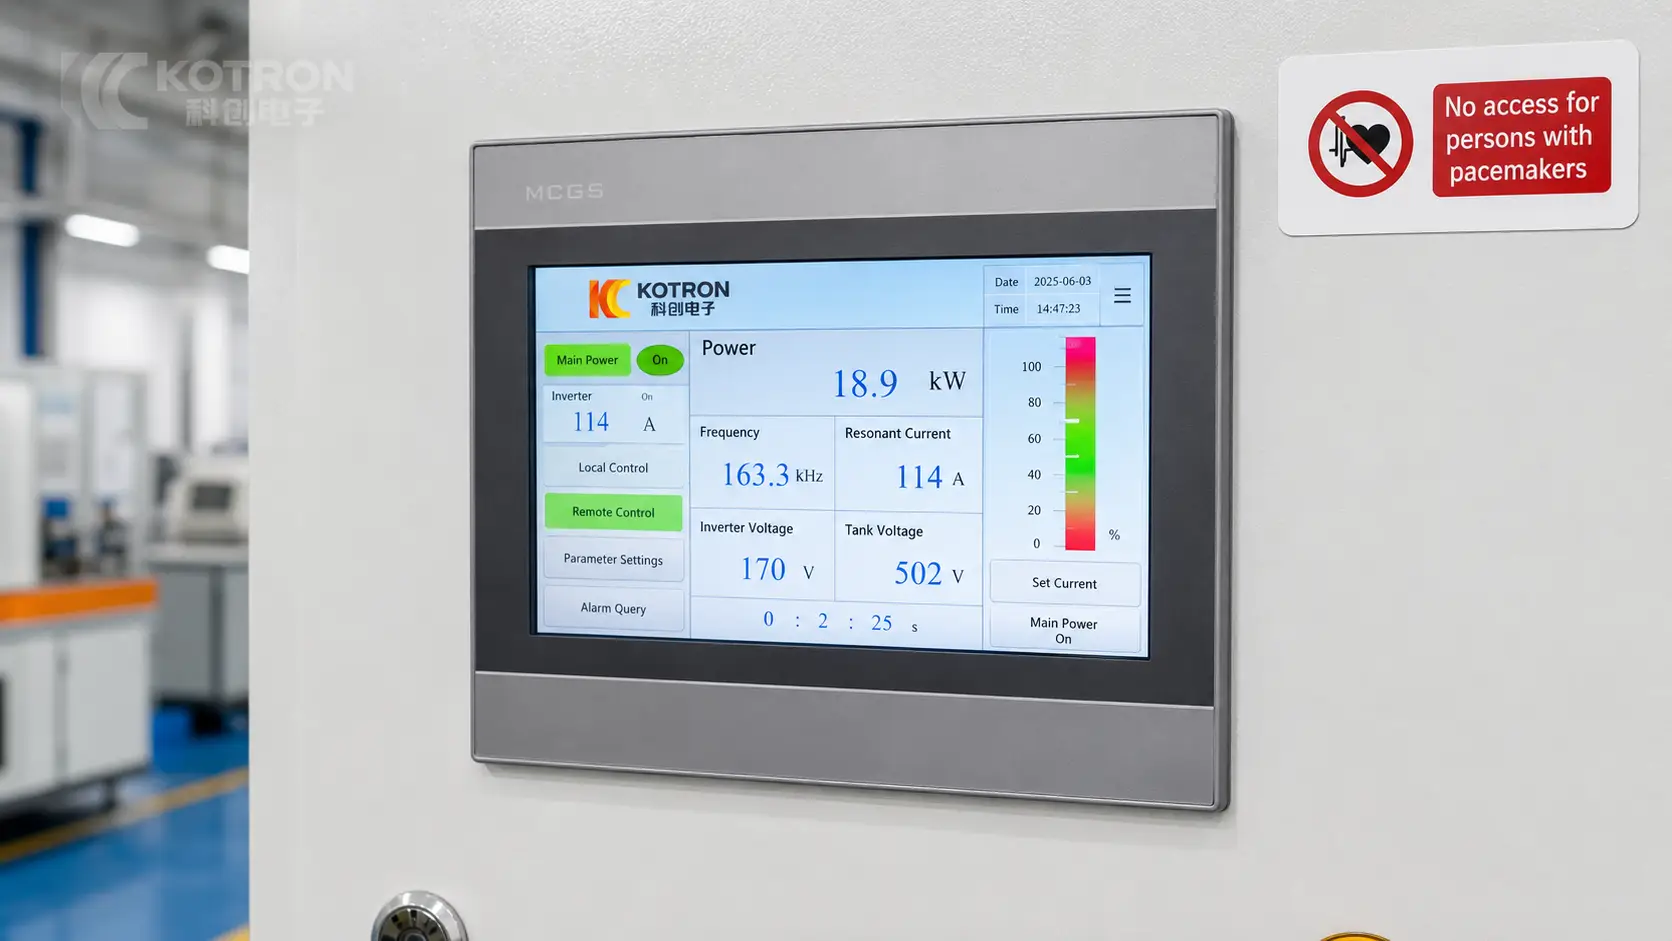
Queste sono letture in tempo reale di questo particolare ciclo di riscaldamento, non le specifiche nominali della macchina.
Finale potenza e frequenza vengono selezionati in base al materiale del pezzo, Geometria, area indurita e profondità di indurimento richiesta. Il 163.3 Il valore kHz mostrato qui è un dato di processo di questa applicazione piuttosto che un'impostazione universale per piccole parti automobilistiche.
Ⅴ. Struttura della macchina e controllo del processo
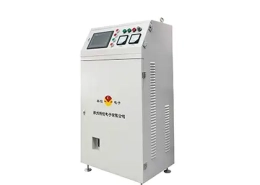
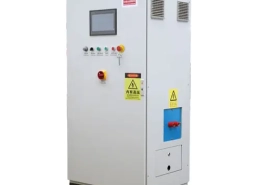
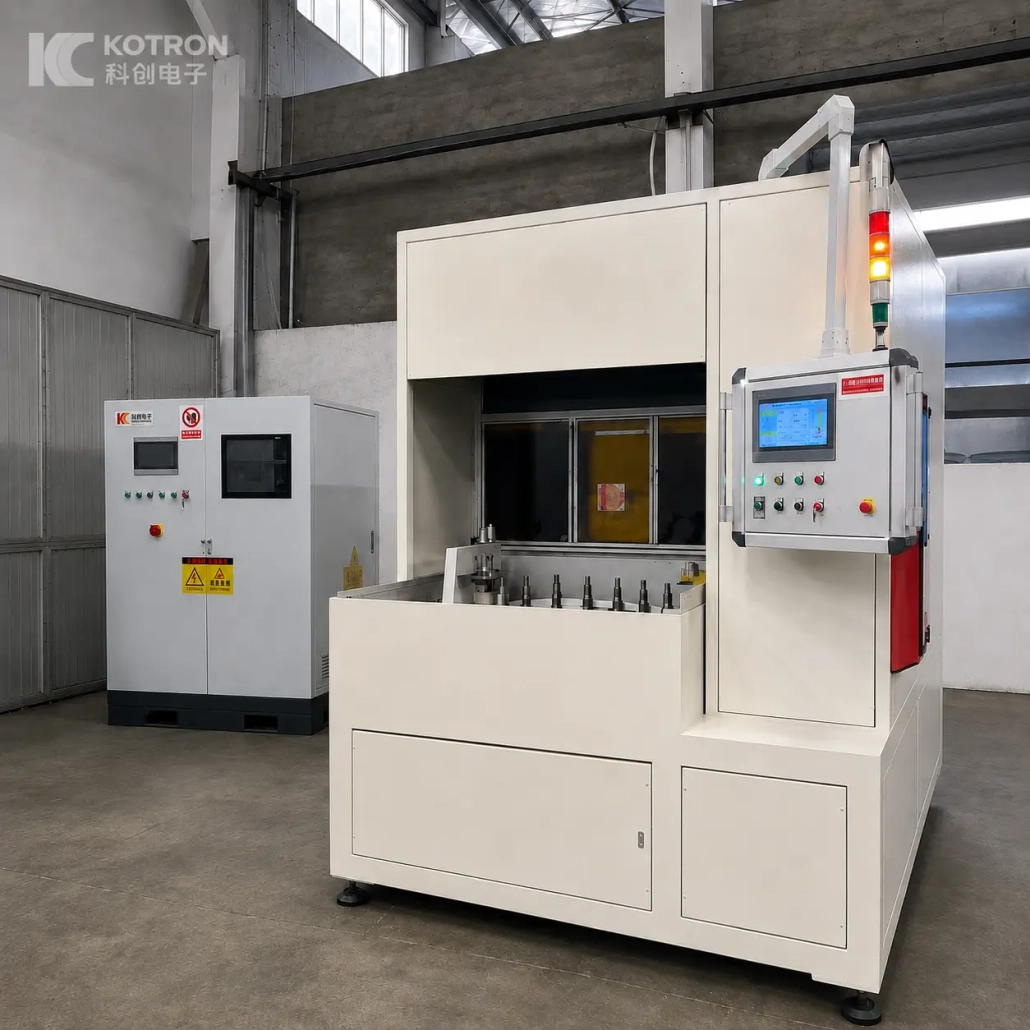
La macchina utilizza una struttura chiusa che separa la zona di lavorazione dalla postazione dell'operatore.
La sua disposizione di lavoro combina il meccanismo di indicizzazione rotante, fissaggi verticali del pezzo, posizione di riscaldamento a induzione, sistema di raffreddamento a spruzzo e controlli operatore all'interno di una cella di produzione.
L'HMI sulla macchina registrata visualizza le informazioni operative inclusa la potenza, Frequenza, corrente e tensione. Impostazione dei parametri, controllo locale e remoto, e le funzioni di interrogazione degli allarmi possono essere visualizzate anche sull'interfaccia.
Per progetti che richiedono processi di riscaldamento più complessi, potenza multifrequenza ripartita nel tempo, la rotazione del pezzo e il posizionamento regolabile dell'induttore possono essere configurati secondo necessità.
Ⅵ. Layout macchina personalizzati per diverse parti automobilistiche
Una macchina indicizzatrice rotativa compatta funziona bene per alcuni piccoli componenti di precisione, ma non è l’unica forma di attrezzatura per la tempra a induzione utilizzata per la produzione automobilistica.
Un lungo semialbero, per esempio, potrebbe richiedere ulteriore supporto e a processo di rafforzamento della scansione. Gli ingranaggi e i componenti dei giunti omocinetici richiedono dispositivi diversi, induttori e disposizioni di movimento.
KOTRON sviluppa la macchina attorno al pezzo reale anziché considerare un layout meccanico come una soluzione universale.
I fattori principali includono la geometria del pezzo, materiale, posizione di indurimento, durezza e profondità della cassa richieste, velocità di produzione, frequenza di induzione, progettazione dell'induttore, movimento del pezzo e metodo di tempra.
Per componenti correlati con dimensioni simili, a volte è possibile utilizzare una piattaforma della macchina con attrezzature diverse, induttori e programmi di processo. Le parti con geometria sostanzialmente diversa richiedono normalmente un'altra configurazione della macchina.
Ⅶ. Automazione e monitoraggio dei processi
Il livello di automazione può essere selezionato in base alla linea di produzione.
Caricamento automatico, scarico, dove richiesto è possibile integrare il trasferimento del pezzo e il trasporto a valle. La disposizione effettiva dipende dalla forma del pezzo, volume di produzione e layout di fabbrica.
Il monitoraggio del processo è disponibile anche come opzione di progetto laddove siano richiesti registri di produzione o tracciabilità. A seconda della configurazione, parametri operativi, allarmi, è possibile registrare e rivedere le curve di processo e i dati storici di produzione.
Queste funzioni vengono selezionate in base al progetto e non trattate come dotazione standard su ogni macchina multistazione.
Ⅷ. Di cosa abbiamo bisogno prima della scelta della macchina
Una proposta tecnica utile inizia dal pezzo, non con una potenza nominale della macchina.
| Informazioni sul pezzo | Processo / Requisiti di produzione |
|---|---|
| Disegno della parte | Zona da indurire |
| Materiale e qualità | Durezza superficiale richiesta |
| Dimensioni complessive | Necessario profondità effettiva del cassino |
| Peso parziale, se rilevante | Tasso di produzione obiettivo |
| Caricamento attuale / metodo di gestione | Requisito di automazione |
| Gamma completa di componenti, se applicabile | Requisito di tracciabilità |
Se è necessario produrre più parti sullo stesso sistema, inviare la gamma completa di parti. Possiamo quindi valutare se possono condividere una piattaforma macchina con dispositivi e induttori diversi, o se sarebbe più pratico disporre di macchine separate.
Il induttore viene inoltre selezionato in base alla geometria effettiva del pezzo anziché essere fornito come un'unica bobina universale.
Ⅸ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
+ Quali parti sono adatte per una macchina per tempra a induzione multistazione?
Il formato rotante è particolarmente adatto per la produzione ripetuta di piccoli componenti di precisione che possono essere posizionati in modo coerente attraverso un ciclo di riscaldamento e tempra definito.
+ La macchina è solo per ugelli iniettori di carburante?
No. La macchina qui mostrata è un'applicazione per ugelli per iniettori di carburante. Altri componenti compatti di precisione possono essere valutati per una disposizione multistazione simile. Parti automobilistiche più grandi o sostanzialmente diverse potrebbero richiedere un diverso layout della macchina.
+ È possibile che parti diverse utilizzino la stessa macchina??
Forse. Parti con dimensioni e requisiti di movimento simili possono condividere la stessa macchina modificando l'attrezzatura, induttore e programma di processo. La portata pratica deve essere verificata dai disegni effettivi.
+ È possibile aggiungere il caricamento automatico?
Sì. Il carico e lo scarico automatico possono essere integrati in base al pezzo e al ciclo produttivo richiesto.
+ Come vengono selezionate la potenza e la frequenza di induzione?
Sono determinati dal materiale del pezzo, dimensioni, superficie di riscaldamento richiesta, profondità di indurimento, tempo di ciclo e progettazione dell'induttore. I valori in tempo reale mostrati nel video sono specifici per quel processo registrato.
Invia il disegno della tua parte per discutere il processo di indurimento
Invia il disegno del tuo pezzo e i requisiti di tempra. Valuteremo il pezzo e proporremo un idoneo layout di tempra ad induzione multistazione.