Многостанционная индукционная машина для закалки мелких точных автомобильных деталей
Ⅰ. См. процесс закалки на нескольких станциях
На видео показан реальный процесс производства небольшого компонента системы впрыска топлива..
Несколько заготовок удерживаются вертикально вокруг механизма индексации.. По мере того, как машина работает в цикле, они переходят из одной позиции в другую. Записанный процесс четко показывает выбранную область заготовки, нагреваемую индукционным способом., с последующей закалкой распылением.
Поворотное расположение позволяет различным заготовкам одновременно находиться на разных стадиях производственного цикла.. Это делает машину особенно подходящей для многократного серийного производства небольших компонентов..
Ⅱ. Какие детали подходят для многостанционной закалки?
Схема поворотного индексирования особенно полезна, когда компактные заготовки можно последовательно расположить на станциях нагрева и закалки..
Типичные области применения могут включать форсунки топливных форсунок., малых зубчатых колёс и другие компактные прецизионные детали с аналогичными требованиями к расположению и закалке.. Окончательная пригодность зависит от материала., геометрия, закаленная площадь и объем производства.
Индуктор и приспособление соответствуют реальному компоненту, а не рассматриваются как универсальный инструмент..
КОТРОН также разрабатывает Оборудование для индукционной закалки крупных автомобильных деталей такие как шестерни, полуоси, Компоненты ШРУСа, детали рулевого управления и компоненты, связанные с подшипниками. Для этих применений могут потребоваться конструкции станка, отличные от показанной здесь компактной поворотной системы индексации..
Ⅲ. Как работает процесс ротационного индексирования
Основная последовательность производства такова.:
Загрузка → Индексация → Индукционный нагрев → Закалка распылением → Охлаждение → Разгрузка
Заготовки располагаются вокруг механизма индексации.. После завершения одного этапа процесса, таблица перемещает их на следующую позицию.
В положении обогрева, индуктор концентрирует тепло на необходимом участке, а не нагревает всю заготовку. Закалка происходит по установленному процессу..
Количество индексных позиций не обязательно равно количеству тепловых пунктов.. Поворотный стол может перевозить несколько заготовок, используя при этом меньшее количество фактических позиций нагрева и закалки..
Окончательное расположение станции выбирается в зависимости от заготовки и необходимой последовательности производства..
Ⅳ. Высокочастотная индукционная закалка: Фактические эксплуатационные данные
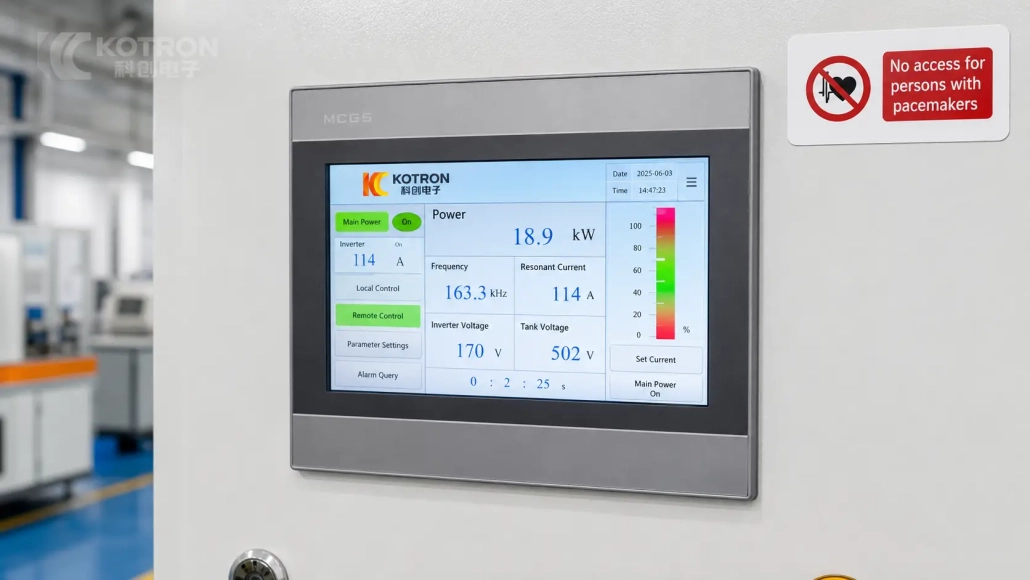
HMI, показанный в записанном процессе, обеспечивает полезное представление о машине в реальных условиях эксплуатации..
| Эксплуатационная стоимость | ЧМИ Чтение |
|---|---|
| Мощность | 18.9 кВт |
| Частота | 163.3 кГц |
| Резонансный ток | 114 А |
| Инверторное напряжение | 170 V |
| Напряжение цепи бака | 502 V |
Это показания в реальном времени для этого конкретного цикла нагрева., не номинальные характеристики машины.
Финал мощность и частота подбираются в зависимости от материала заготовки, геометрия, закаленная зона и необходимая глубина закалки. The 163.3 Показанное здесь значение кГц — это данные процесса из этого приложения, а не универсальная настройка для небольших автомобильных деталей..
Ⅴ. Структура машины и управление процессом
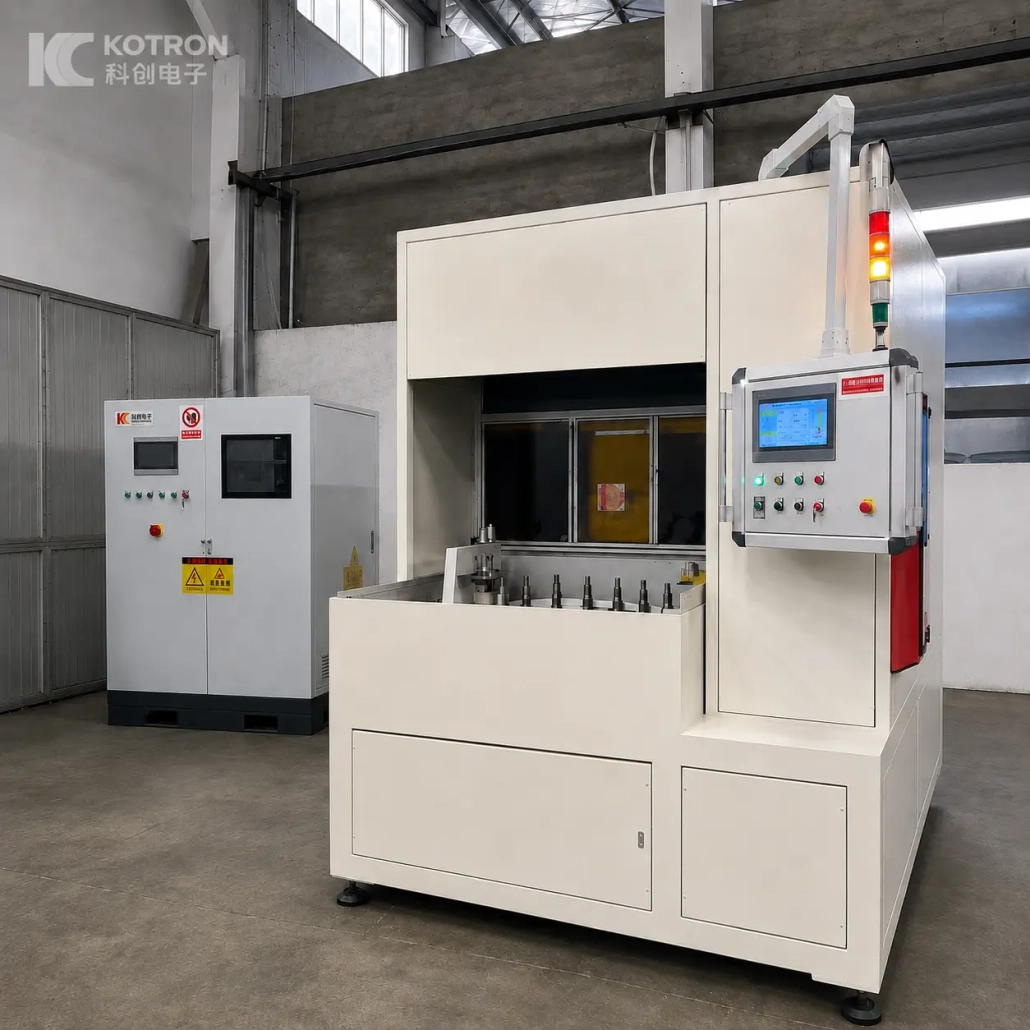
В машине используется закрытая конструкция, которая отделяет зону обработки от места оператора..
Его рабочее устройство сочетает в себе поворотный механизм индексации., вертикальные приспособления для заготовок, положение индукционного нагрева, система распылительной закалки и средства управления оператором в одной производственной ячейке.
HMI на записанной машине отображает рабочую информацию, включая мощность., частота, ток и напряжение. Настройка параметров, местное и дистанционное управление, и функции запроса сигналов тревоги также можно увидеть на интерфейсе.
Для проектов, требующих более сложных процессов отопления, многочастотная мощность с разделением времени, вращение заготовки и регулируемое позиционирование индуктора можно настроить по мере необходимости.
Ⅵ. Индивидуальные компоновки станков для различных автомобильных деталей
Компактный поворотный индексный станок хорошо подходит для некоторых мелких прецизионных деталей., но это не единственный вид оборудования для индукционной закалки, используемого в автомобильном производстве..
Длинная полуось, например, может потребоваться дополнительная поддержка и процесс сканирования закалки. Шестерни и компоненты ШРУСа требуют разных приспособлений., индукторы и механизмы движения.
KOTRON разрабатывает станок на основе конкретной детали, а не рассматривает одну механическую схему как универсальное решение..
К основным факторам относится геометрия заготовки., Материал, положение закалки, требуемая твердость и глубина корпуса, скорость производства, частота индукции, Конструкция индуктора, движение заготовки и метод закалки.
Для связанных компонентов схожих размеров, одна платформа машины иногда может использоваться с разными приспособлениями, индукторы и технологические программы. Детали с существенно отличающейся геометрией обычно требуют другой конфигурации станка..
Ⅶ. Автоматизация и мониторинг процессов
Уровень автоматизации можно выбрать в зависимости от производственной линии..
Автоматическая загрузка, разгрузка, передача заготовок и последующая транспортировка могут быть интегрированы при необходимости. Фактическое расположение зависит от формы заготовки., объем производства и планировка завода.
Мониторинг процесса также доступен в качестве опции проекта, где требуются производственные записи или отслеживаемость.. В зависимости от конфигурации, рабочие параметры, сигнализация, кривые процесса и исторические производственные данные можно записывать и просматривать.
Эти функции выбираются в соответствии с проектом, а не считаются стандартным оборудованием каждой многостанционной машины..
Ⅷ. Что нам нужно перед выбором машины
Полезное техническое предложение начинается с заготовки, не с номинальной мощностью машины.
| Информация о заготовке | Процесс / Производственные требования |
|---|---|
| Чертеж детали | Область, требующая упрочнения |
| Материал и марка | Требуемая твердость поверхности |
| Габаритные размеры | Необходимый эффективная глубина слоя |
| Вес детали, если это актуально | Целевая производительность |
| Текущая загрузка / метод обработки | Требования к автоматизации |
| Полный ассортимент запчастей, если применимо | Требование прослеживаемости |
Если необходимо произвести несколько деталей на одной системе, отправьте полный ассортимент запчастей. Затем мы можем оценить, могут ли они использовать одну машинную платформу с разными приспособлениями и индукторами., или будет ли более практичным использование отдельных машин?.
The индуктор также выбирается с учетом фактической геометрии заготовки, а не поставляется как одна универсальная катушка.
Ⅸ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
+ Какие детали подходят для многостанционной индукционной закалочной машины?
Формат поворотного индексирования особенно подходит для многократного производства мелких прецизионных деталей, которые можно позиционировать одинаково в течение определенного цикла нагрева и закалки..
+ Машина предназначена только для топливных форсунок??
Нет. Показанная здесь машина представляет собой форсунку для топливных форсунок.. Другие компактные прецизионные компоненты могут быть оценены для аналогичной многостанционной системы.. Для более крупных или существенно отличающихся автомобильных деталей может потребоваться другая компоновка машины..
+ Могут ли разные части использовать одну и ту же машину??
Возможно. Детали с одинаковыми размерами и требованиями к перемещению могут использоваться на одной машине путем замены приспособления., индуктор и программа процесса. Практический диапазон необходимо проверять на реальных чертежах..
+ Можно ли добавить автоматическую загрузку?
Да. Автоматическую загрузку и разгрузку можно интегрировать в зависимости от заготовки и требуемого производственного цикла..
+ Как выбираются мощность и частота индукции?
Они определяются по материалу заготовки., размеры, необходимая площадь обогрева, глубина закалки, время цикла и конструкция индуктора. Значения в реальном времени, показанные на видео, относятся к конкретному записанному процессу..
Отправьте чертеж детали, чтобы обсудить процесс закалки
Отправьте чертеж изделия и требования к закалке. Мы оценим деталь и предложим подходящую схему индукционной закалки с несколькими станциями..