
Wie Induktionsspulen funktionieren: Mastering 5 Kritische Designfaktoren für präzise Heizungssteuerung
Ein Induktionserhitzer-Netzteil kann perfekt abgestimmte Frequenz und Leistung liefern – und das Ergebnis kann trotzdem Ausschuss sein, wenn die Spule falsch ist. Wie Induktionsspulen funktionieren geht es nicht nur darum, Kupferrohr um ein Teil zu wickeln. Die Spule ist der Ort, an dem elektrische Energie zu einem Magnetfeld wird, und ihre Geometrie bestimmt genau, wo Wärme im Werkstück entsteht — und wo nicht. Eine gut gestaltete Spule trifft die Zielzone mit minimal verschwendeter Energie. Eine schlecht gestaltete verfehlt die Zone, überhitzt den falschen Bereich, oder brennt aufgrund unzureichender Kühlung durch sich selbst durch. Dieser Artikel erklärt, was Induktionsspulen tun, die gängigen Konfigurationen, und die fünf Gestaltungsfaktoren, die eine zuverlässige Spule von einem Prozessalbtraum unterscheiden.
Inhaltsverzeichnis
1. Was eine Induktionsspule tut
Die Induktionsspule – auch Induktivität oder Arbeitsspule genannt – ist die Komponente, die elektrische Energie aus der Stromversorgung in ein Magnetfeld umwandelt, das mit dem Werkstück wechselwirkt. Sie besteht typischerweise aus Kupferrohr (hoher elektrischer Leitfähigkeit) mit internen Kanälen zur Wasserkühlung. Die Spule berührt das Teil nicht; sie erzeugt ein Magnetfeld über einen Luftspalt, und dieses Feld induziert Wirbelströme in der Bauteiloberfläche. Dies ist dasselbe Prinzip, das in unserem Leitfaden erklärt wird wie Induktionsheizung funktioniert — die Spule ist der Ort, an dem dieser dreistufige Prozess (Strom → Feld → Wirbelströme → Wärme) physikalisch beginnt.
Die Aufgabe der Spule ist täuschend einfach: hochfrequenten Wechselstrom zu leiten und das resultierende Magnetfeld so zu formen, dass es sich in der Zielheizzone konzentriert. Alles, was zählt — Heizmuster, Effizienz, Konsistenz der Zykluszeit — geht darauf zurück, wie gut die Spulengeometrie zur Teilegeometrie passt. Eine Spule ist keine generische Komponente; sie ist anwendungsspezifisches Werkzeug, wie ein Schneidwerkzeug oder eine Matrize.
2. Gängige Konfigurationen von Induktionsspulen
Induktionsspulen gibt es in mehreren Grundformen, jede für eine bestimmte Bauteilgeometrie geeignet. Maßgeschneiderte Spulen kombinieren oft Merkmale aus mehreren Typen, aber diese vier Konfigurationen decken den Großteil der industriellen Anwendungen ab.
Helisch (Solenoid) Spule
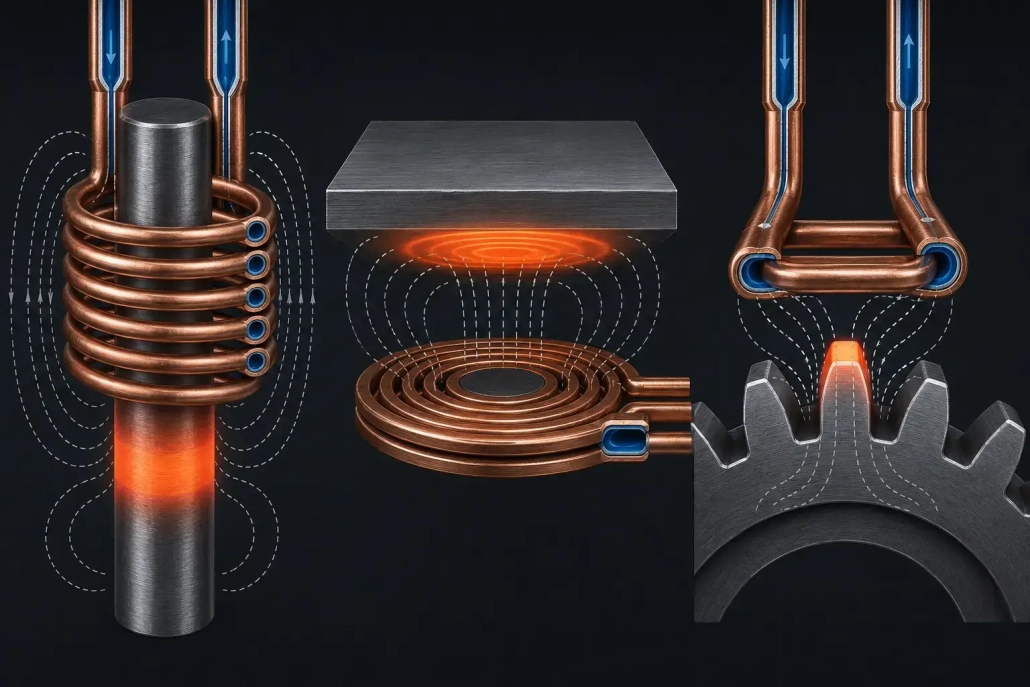
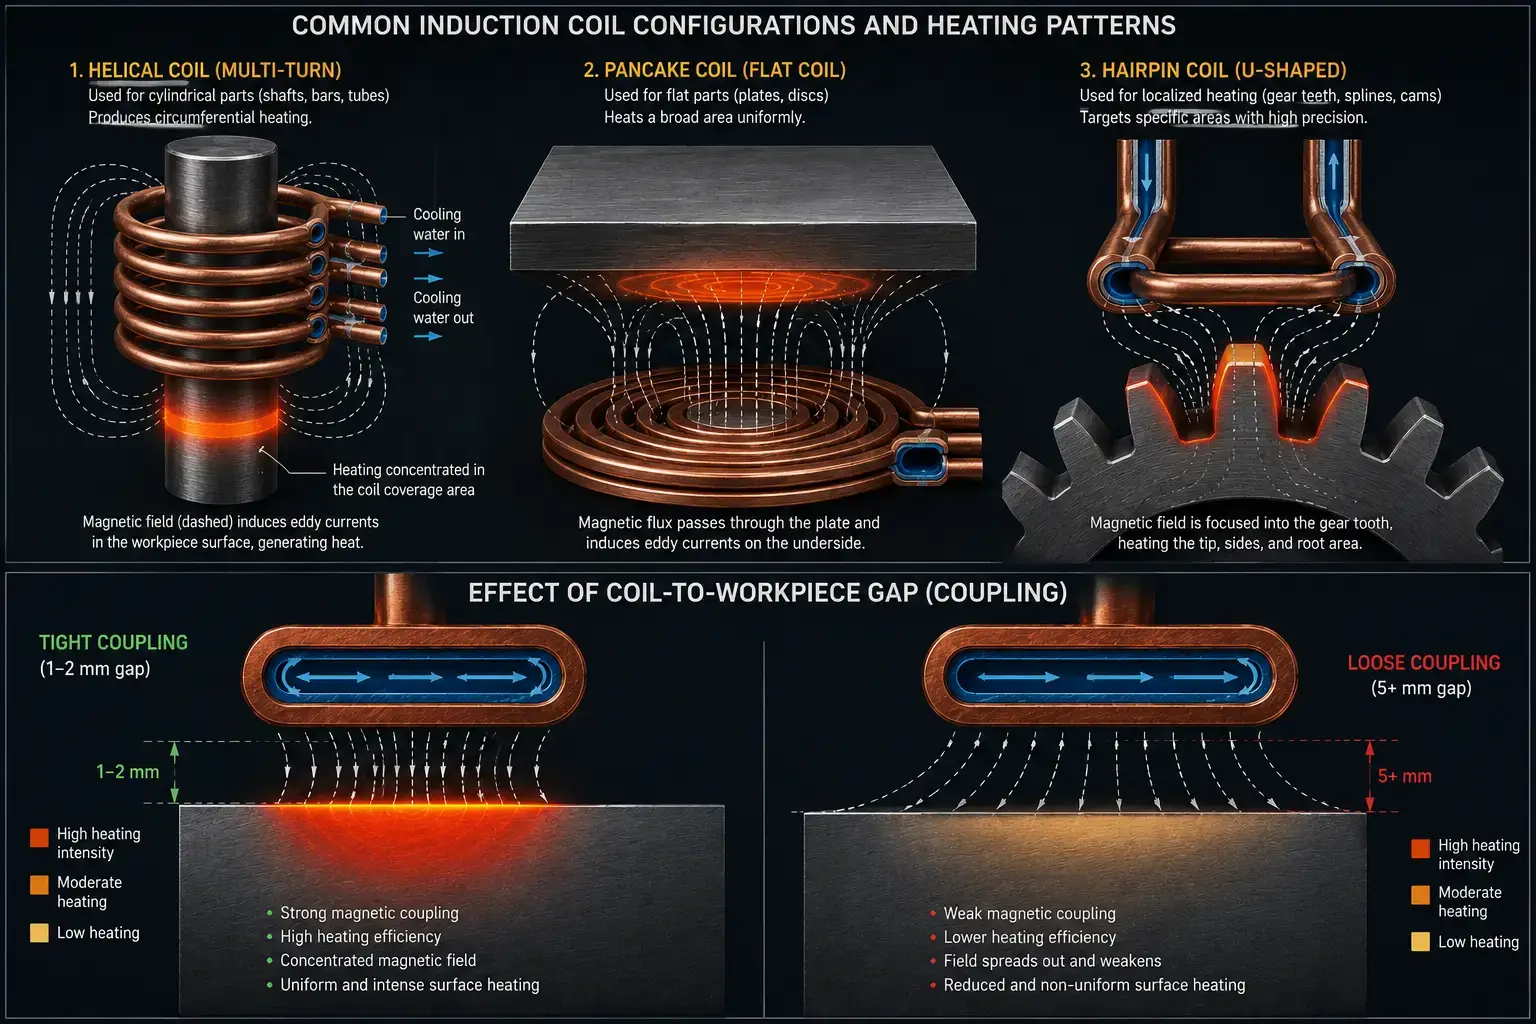
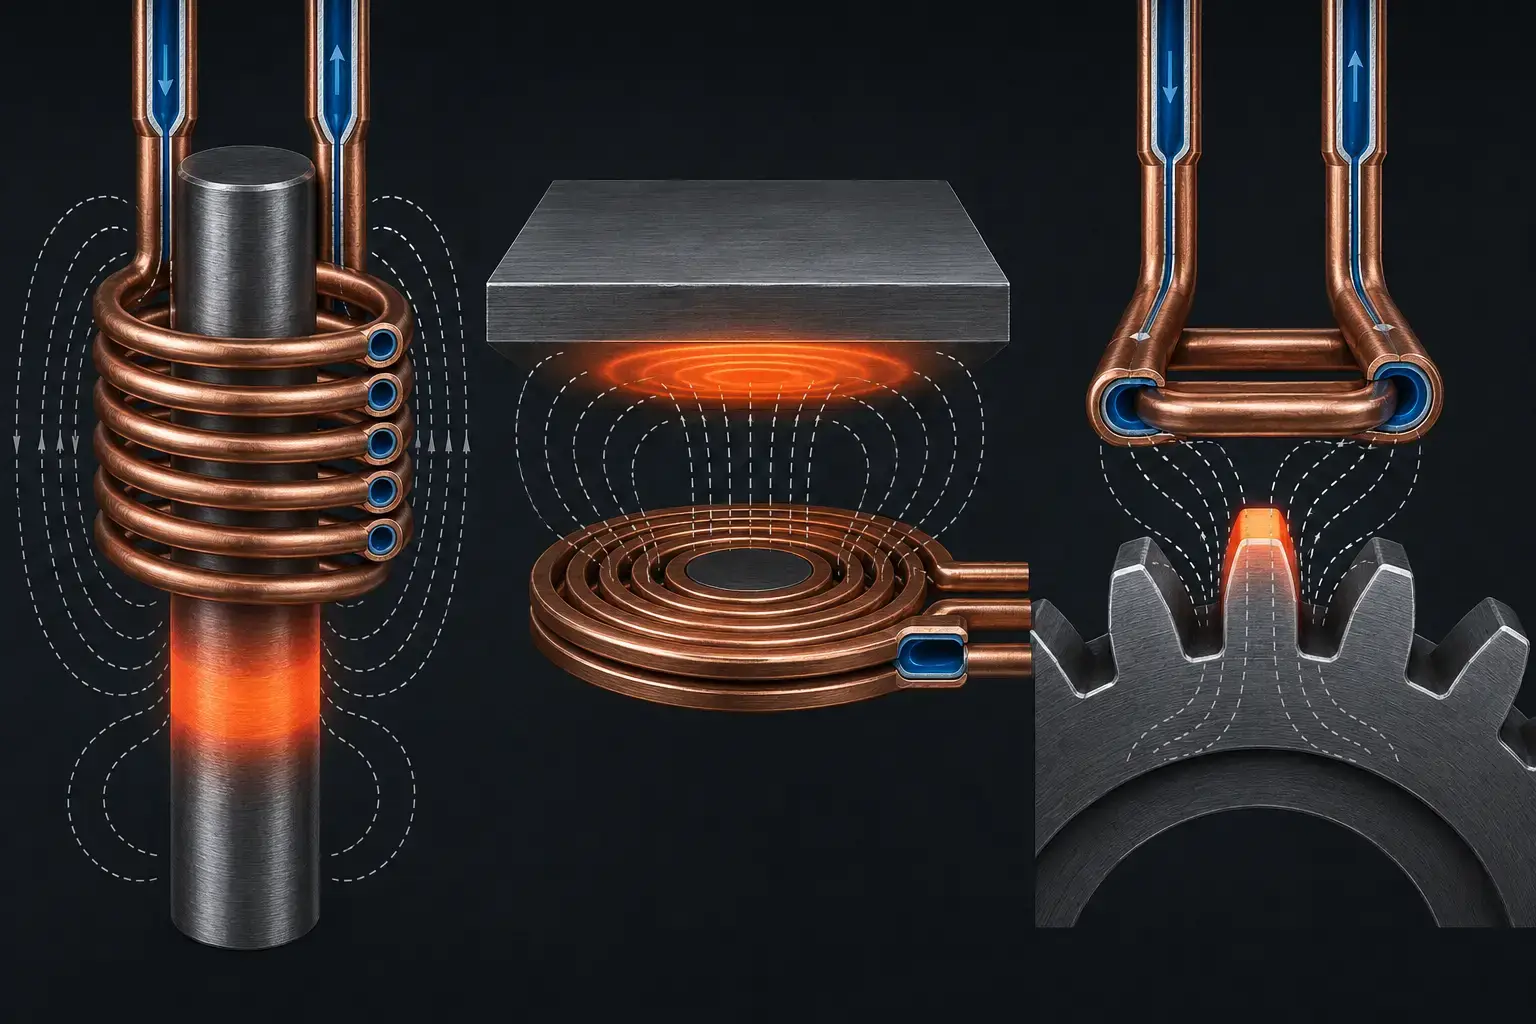
Eine helikale Spule umschließt die Außenseite eines zylindrischen Bauteils – Wellen, Pins, Lagerringe, Stab. Das Teil befindet sich im Inneren der Spule, sodass das Magnetfeld ihn gleichmäßig umgibt. Helicale Spulen erzeugen konstante Umfangsheizung und sind die Arbeitspferd-Konfiguration für OD (äußeren Durchmesser) Härten von Wellen und Rohren. Mehrwendel-Helixspulen konzentrieren das Feld entlang der Spulenachse; Einzelwendel-Versionen erzeugen ein engeres, präziser definiertes Wärmeband. Speziell für Wellenanwendungen, Welleninduktionshärtung basieren Prozesse auf dieser Konfiguration, und die konzentrische Ausrichtung von Spule und Werkstück ist für gleichmäßige Ergebnisse entscheidend.
Pfannenspule (Flachspirale) Spule
Eine Pfannenspule wird flach gewickelt – wie eine Spirale auf einer Ebene. Sie erzeugt ein Magnetfeld senkrecht zu ihrer Fläche und wird zum Erhitzen verwendet flacher Oberflächen, Endflächen, oder der Unterseite von Flanschen. Flachspulen werden auch in Scan-Anwendungen verwendet, bei denen sich die Spule über eine große flache Fläche bewegt. Das Heizmuster ist ein Ring oder eine Scheibe, die der Spulenwicklung entspricht, mit dem stärksten Feld direkt unter den Kupferwindungen.
Haarnadel (U-förmig / Einzelwicklung) Spule
Eine Haarnadelspule ist eine U-förmige Schleife – im Wesentlichen eine einlagige Induktivität, die in zwei parallele Beine gebogen ist. Das Magnetfeld konzentriert sich zwischen und um die Beine, was sie ideal macht für lokales Erhitzen bestimmter Merkmale: ein Zahnradzahn, ein Nockenwellenbuckel, eine Schienenkante, oder einen Pin mit kleinem Durchmesser. Diese Konfiguration ist üblich bei Hartung von Nockenwellennocken und Schaltgabeln wo nur eine diskrete Kontaktfläche behandelt werden muss. Haarnadelspulen werden oft mit Flusskonzentratoren ausgestattet, um das Feld präzise auf das Ziel zu lenken.
Innenbohrung (ID) Spule
Zum Erwärmen der inneren Oberfläche einer Bohrung, Ring, oder eines Rohrs, muss die Spule in das Bauteil passen. Innendurchmesser-Spulen sind kompakt, oft ein oder wenige Windungen, und die Kühlung ist besonders anspruchsvoll, da die Spule vom heißen Werkstück umgeben ist mit minimalem Raum für die Wärmeableitung. Unser detaillierter Leitfaden zu Induktionshärten von Bohrungen im Inneren behandelt die spezifischen Herausforderungen beim Design von ID-Spulen, bei denen magnetische Konzentratoren auf der Innenseite der Spule oft erforderlich sind, um das Feld nach außen zur Bohrungswand zu lenken.
3. Fünf Designfaktoren, die das Ergebnis steuern
Das Spulendesign ist ein Gleichgewicht zwischen konkurrierenden Anforderungen: enge Kopplung für Effizienz versus genügend Abstand, damit das Teil geladen und entladen werden kann; hohe Windungszahl für Feldstärke versus handhabbare Induktivität; intensive lokale Erwärmung versus Vermeidung des Ausbrennens der Spule. Diese fünf Faktoren steuern jede Entscheidung.
Faktor 1: Kupplungsdistanz (Magnetischer Spalt)
Der Abstand zwischen der Spulenoberfläche und der Werkstücksoberfläche – der Kupplungsspalt – ist der mit Abstand einflussreichste Spulenkonstruktionsparameter. Die Magnetfeldstärke nimmt mit der Entfernung schnell ab. Ein Abstand von 1–2 mm sorgt für starke Kopplung und hohe Effizienz; Ein Spalt von 5 mm oder mehr kann die Effizienz um 30–50 % verringern. Die praktische untere Grenze wird durch den Teillastabstand und das Risiko von Lichtbogen oder mechanischem Kontakt während der Rotation festgelegt. In der Produktion, die Kopplungsdistanz muss von Teil zu Teil konsistent sein — Variation im Spalt erzeugt Variation in der Erwärmung, was Variation in Härte erzeugt.
Faktor 2: Anzahl der Windungen
Das Hinzufügen von Windungen erhöht die magnetische Feldstärke für einen gegebenen Strom — mehr Ampere-Windungen bedeuten mehr Fluss, der das Werkstück durchdringt. Aber mehr Windungen erhöhen auch die Induktivität der Spule, was die Resonanzfrequenz des Schwingkreises verschiebt. Das Netzteil muss in der Lage sein, auf die resultierende Lastimpedanz abzustimmen (abzustimmen auf) die resultierende Lastimpedanz. Eine Spule mit zu vielen Windungen kann die Resonanzfrequenz unter den Betriebsbereich des Netzteils drücken; zu wenige Windungen können mehr Strom erfordern, als das Netzteil oder die Busleitung liefern können. Die Windungszahl ist eine Abstimmungsübung zwischen Spule und Netzteil — keine unabhängige Wahl.
Faktor 3: Kontur-Anpassung
Die Spule sollte der Teilekontur folgen so genau wie praktisch möglich. Wenn das Teil einen Stufenbereich, eine Schulter, oder einen Radius hat, Die Spule sollte dieses Merkmal spiegeln, um einen gleichmäßigen Kopplungsabstand über die Heizzone hinweg zu gewährleisten. Eine zylindrische Spule über einer Stufenschaufel wird den Abschnitt mit größerem Durchmesser stärker erhitzen (engere Kopplung) und den Abschnitt mit kleinerem Durchmesser schwach — was ein ungleichmäßiges Muster erzeugt, das nicht nur durch Frequenz- oder Leistungseinstellungen korrigiert werden kann. Für Teile mit komplexer Geometrie — Zahnräder mit ihren Zahnprofilen oder Nabenlager mit winkeligen Rillen — konturmachtige Spulen sind keine Option; sie sind der Unterschied zwischen einem bestandenen und einem nicht bestandenen Härtemuster.
Faktor 4: Internes Kühlungsdesign
Induktionsspulen führen Hunderte oder Tausende von Ampere hochfrequenten Stroms. Das Kupfer selbst hat einen Widerstand, und dieser Widerstand erzeugt Wärme innerhalb der Spule – unabhängig von der Erwärmung des Werkstücks. Ohne ausreichende Wasserkühlung, kann die Spule Temperaturen erreichen, die das Kupfer anlaufen lassen (es erweichen), Oxidation verursachen, oder sogar die Rohrwand schmelzen. Interne Kühlkanäle müssen für die erwartete Stromdichte dimensioniert werden, und die Wasserdurchflussraten müssen eine turbulente Strömung aufrechterhalten (nicht laminar) für eine effektive Wärmeabfuhr. Bei ID-Spulen und anderen beengten Bauformen, Kühlung ist die schwierigste Einschränkung, die erfüllt werden muss.
Faktor 5: Flusskonzentratoren
Flusskonzentratoren – auch magnetische Ableitungen oder Verstärker genannt – sind Einsätze aus Ferrit oder laminiertem Siliziumstahl die um oder innerhalb der Spule platziert werden, um das Magnetfeld umzulenken. Sie sind kein Teil des Stromkreises; sie sind rein magnetische Elemente. Ein Konzentrator außen an einer Hairpin-Spule drückt das Feld nach innen zum Bauteil, anstatt es nutzlos in die Luft entweichen zu lassen. Bei Spulen mit innerem Bohrungsdurchmesser, Ein Konzentrator im Inneren zwingt das Feld radial nach außen gegen die Bohrungswand. Konzentratoren können eine marginale Spule in eine effektive verwandeln – aber sie erhöhen die Kosten, Komplexität, und einen Ausfallpunkt (Ferrit kann durch thermischen Schock springen), deshalb werden sie dort eingesetzt, wo die Geometrie es verlangt, nicht standardmäßig.
4. Anpassung der Spule an die Bauteilgeometrie
Die Auswahl der Spule beginnt mit dem Bauteil, nicht mit der Stromversorgung. Stellen Sie diese Fragen in der Reihenfolge: (1) Welche Oberfläche benötigt Wärme — Außendurchmesser, ID, Fläche, oder ein diskretes Merkmal? (2) Was ist die gewünschte Einsatzhärtetiefe — und damit die erforderliche Frequenz für Induktionserwärmung in dieser Tiefe? (3) Welcher Platz ist für das Beladen vorhanden — und damit welcher Kopplungsabstand erreichbar ist? (4) Dreht sich das Bauteil während des Erhitzens, oder ist es statisch (einmalig) Prozess am wenigsten relevant sind?
Die Antworten auf diese vier Fragen engen die Spulenkonfiguration auf eine oder zwei praktische Optionen ein. Von dort aus, Windungszahl, Rohrleitungsdurchmesser, und Kühlkanalbemessung werden berechnet, um mit der Induktionsheizungs-Stromversorgung Ausgang. Die Spule und die Stromversorgung bilden einen Resonanzkreis – sie müssen elektrisch kompatibel sein, sonst liefert das System nicht die Nennleistung an das Werkstück. Diese gegenseitige Abhängigkeit ist der Grund, warum Klassifikation der Induktionsheizungsfrequenz bereits in der Spulenkonstruktionsphase eine Rolle spielt, und nicht nur bei der Auswahl der Geräte.
Für das Scannen (progressiv) Härten, ist die Spule typischerweise ein einlagiges oder kurzes mehrlagiges Design, das sich entlang des Werkstücks bewegt, und ein schmales Band erhitzt, das sofort abgeschreckt wird. Beim Einzelhärtungsschuss, die Spule deckt die gesamte Heizzone auf einmal ab — schwieriger zu entwerfen, aber schnellere Zykluszeiten für die Massenproduktion. Die Wahl zwischen Scannen und Einzelschuss ist eine Entscheidung der Produktionsökonomie, die dann das Spulendesign bestimmt.
🔑 Wichtige Erkenntnis
Die Induktionsspule ist kein generisches Zubehör — sie ist anwendungsspezifisches Werkzeug, bei dem elektrische Energie in ein Magnetfeld umgewandelt wird. Fünf Faktoren bestimmen, ob die Spule liefert: Kopplungsabstand (halte ihn eng und gleichmäßig), Windungszahl (passe ihn an das Netzgerät an), Konturabgleich (der Form der Teile folgen), interne Kühlung (für die Stromdichte dimensionieren), und Flusskonzentratoren (dort verwenden, wo die Geometrie es verlangt).
Eine Spule, die mechanisch richtig, aber elektrisch nicht auf die Stromversorgung abgestimmt ist, liefert nicht die Nennleistung. Eine Spule, die elektrisch richtig, aber geometrisch falsch ist, erwärmt die falsche Zone. Beide müssen korrekt sein — und sie müssen gemeinsam entworfen werden, nicht unabhängig voneinander.
FAQ
Was ist das beste Material für Induktionsspulen?
Hohe Leitfähigkeit Kupferrohr ist das Standardmaterial — spezifisch sauerstofffreies Hochleitfähigkeitsmaterial (OFHC) Kupfer für anspruchsvolle Anwendungen. Kupfer vereint ausgezeichnete elektrische Leitfähigkeit (minimiert die Erwärmung der Spule durch I²R-Verluste) mit guter Wärmeleitfähigkeit (was eine effektive Wasserkühlung ermöglicht). Die Rohre müssen interne Kanäle für den Kühlmittelstrom haben. Für sehr hohe Frequenzen über 1 MHz, werden manchmal Kupferbleche oder gefräste Kupferprofile anstelle von Rohren verwendet, da der Haut-Effekt den Strom auf eine extrem dünne Oberflächenschicht beschränkt.
Wie nah sollte die Spule am Bauteil sein?
So nah wie praktisch. Ein Kopplungsabstand von 1–3 mm ist typisch für Präzisionshärtungsanwendungen. Abstände unterhalb von 1 mm riskieren Überschläge oder mechanischen Kontakt; Abstände über 5 mm verlieren erhebliche Effizienz. Der Spalt muss auch um die gesamte Heizzone gleichmäßig sein – ungleichmäßige Kopplung führt zu ungleichmäßiger Erwärmung. Für rotierende Teile, Der Mindestspalt muss Auslauffehler von Teilen und Spannungstoleranzen berücksichtigen.
Warum benötigen Induktionsspulen Wasserkühlung?
Die Kupferspule führt sehr hohen Strom – oft mehrere hundert bis tausend Ampere – und Kupfers elektrischer Widerstand, obwohl gering, erzeugt erhebliche I²R-Erwärmung innerhalb der Spule selbst. Ohne aktive Wasserkühlung durch interne Kanäle, steigt die Spulentemperatur schnell an, was zu Kupferweichglühen (Erweichung), beschleunigter Oxidation, und schließlich zum Ausfall der Spule führt. Das Kühlwasser muss mit einer Geschwindigkeit fließen, die turbulente Strömung für effektive Wärmeabfuhr aufrechterhält – laminare Strömung bildet eine Grenzschicht, die das Kupfer vom Kühlmittel isoliert.
Benötigen Sie eine maßgeschneiderte Induktionsspule für Ihre Anwendung?
Unser Ingenieurteam entwirft anwendungsspezifische Spulen – von einfachen helikalen Induktivitäten bis hin zu komplexen, konturangepassten Werkzeugen mit Flussmittelkonzentratoren. Senden Sie Ihre Bauteilzeichnung oder Beschreibung für eine Spulendesign-Empfehlung.


