Automatisches Induktionshärten mit zwei Stationen für Ausgleichswellen von Motorradmotoren
Ⅰ. Anwendung der Ausgleichswelle für Motorradmotoren
A Ausgleichswelle ist eine rotierende Komponente, die in Motorradmotoren verwendet wird, um Motorvibrationen entgegenzuwirken.
Abhängig von der Motorkonstruktion, Eine Ausgleichswelle kann exzentrische Gegengewichte enthalten, abgestufte Schaftabschnitte, Lagerzapfen und Abschnitte mit unterschiedlichen Durchmessern.
Diese geometrischen Merkmale erleichtern die Werkstückpositionierung, Rotationsstabilität und lokale Verhärtung wichtige Überlegungen während Induktionshärten.
Die in dieser Anwendung gezeigte Ausrüstung ist speziell für die Bearbeitung von Ausgleichswellen für Motorradmotoren konfiguriert, Verwendung einer vertikalen Werkstückhalteanordnung und Rotationsscan-Induktionshärten.
Der Prozess konzentriert sich auf bestimmte Arbeitsabschnitte der Ausgleichswelle und nicht auf die gleichmäßige Erwärmung der gesamten Komponente.
Ⅱ. Automatisches Dual-Station-Design für gleichzeitige Verarbeitung
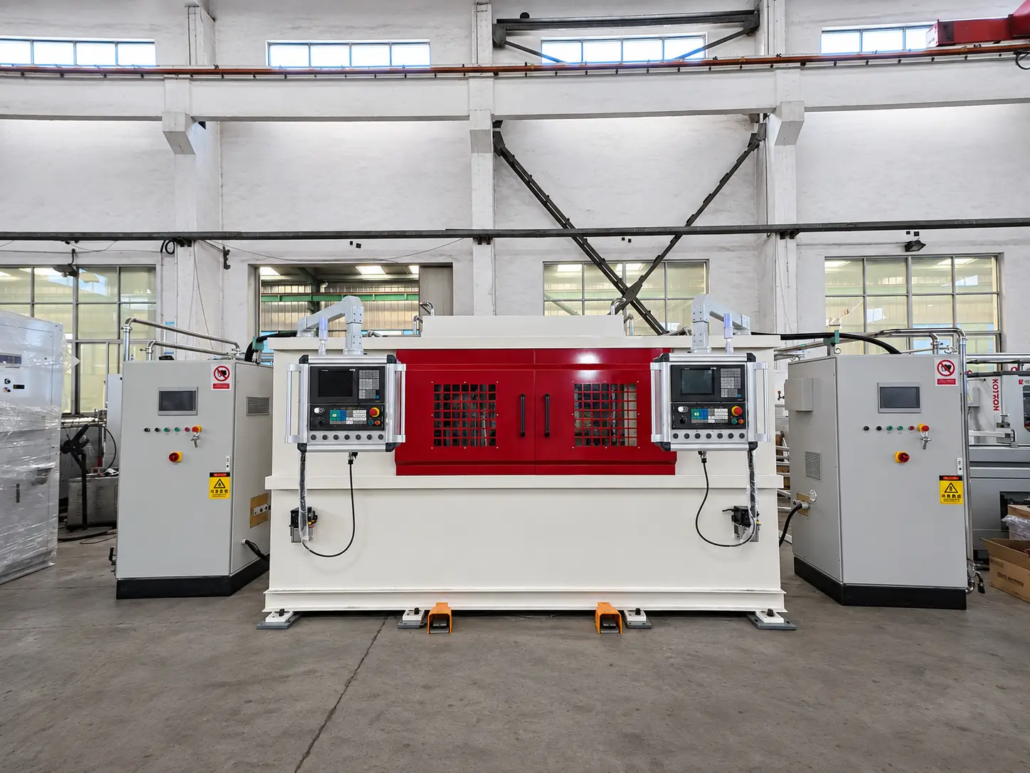
Die Maschine integriert zwei Arbeitsstationen in einer Gerätestruktur.
Beide Stationen können ihre Induktionshärtevorgänge gleichzeitig durchführen, wobei jede Station mit einer eigenen Induktionsspule ausgestattet ist.
Diese Anordnung ermöglicht es, zwei Werkstücke parallel ihren jeweiligen Erwärmungs- und Abschreckprozessen zu unterziehen.
Die Dual-Station-Konfiguration umfasst:
•Zwei gleichzeitig arbeitende Arbeitsplätze
•Unabhängige Induktionsspule an jeder Station
•Automatische Werkstückspannmechanismen
•Automatische Positionierungsmechanismen
•Interne Werkstücktransfermechanismen
•Vertikale rotierende Werkstückbewegung
•Axiale Scanbewegung
•Lokale Induktionserwärmung
•Vorrichtungen zum Sprühabschrecken
•Schnittstellen zur Maschinenbedienung und -steuerung
Im Vergleich zu einer Einzelplatzanordnung, Der gleichzeitige Betrieb ermöglicht zwei Bearbeitungspositionen innerhalb einer Maschine und kann die Produktionskapazität verbessern, wenn die Heizzyklen und Werkstückanforderungen geeignet sind.
Die tatsächliche Produktionsleistung hängt vom Werkstück ab, Erwärmungsparameter, Scanabstand, Bearbeitungszyklus und Maschinenablauf.
Ⅲ. Automatische Werkstückspannung, Positionierung und Transfer
Ein wichtiger Bestandteil dieser Maschinenkonfiguration ist das automatische Werkstückhandling.
Die Maschine verfügt über interne Mechanismen zum automatischen Spannen, Positionieren und Übertragen von Werkstücken während des Bearbeitungsablaufs.
Diese Mechanismen koordinieren die Werkstückhandhabung mit der Zwei-Stationen-Anordnung und den Induktionshärtevorgängen.
Zu den automatischen Handhabungsfunktionen gehören::
Automatische Klemmung
Das Werkstück wird durch den Spannmechanismus der Maschine gesichert, um während der Drehung und des Scannens eine stabile Positionierung zu gewährleisten.
Automatische Positionierung
Der Positionierungsmechanismus positioniert das Werkstück vor dem Induktionshärtezyklus in der erforderlichen Bearbeitungsposition.
Interner Werkstücktransfer
Die Maschine verfügt über einen Transfermechanismus, um Werkstücke innerhalb der Anlage entsprechend der programmierten Betriebssequenz zu bewegen.
Diese Funktionen reduzieren die Notwendigkeit manueller Eingriffe in den internen Werkstückhandhabungsprozess und helfen dabei, die mechanischen Bewegungen mit dem Induktionserwärmungszyklus zu koordinieren.
Die Anordnung zum externen Laden und Entladen der Werkstücke wird durch die tatsächliche Konfiguration der Produktionslinie bestimmt.
Ⅳ. Vertikaler Rotationsscan-Induktionshärtungsprozess
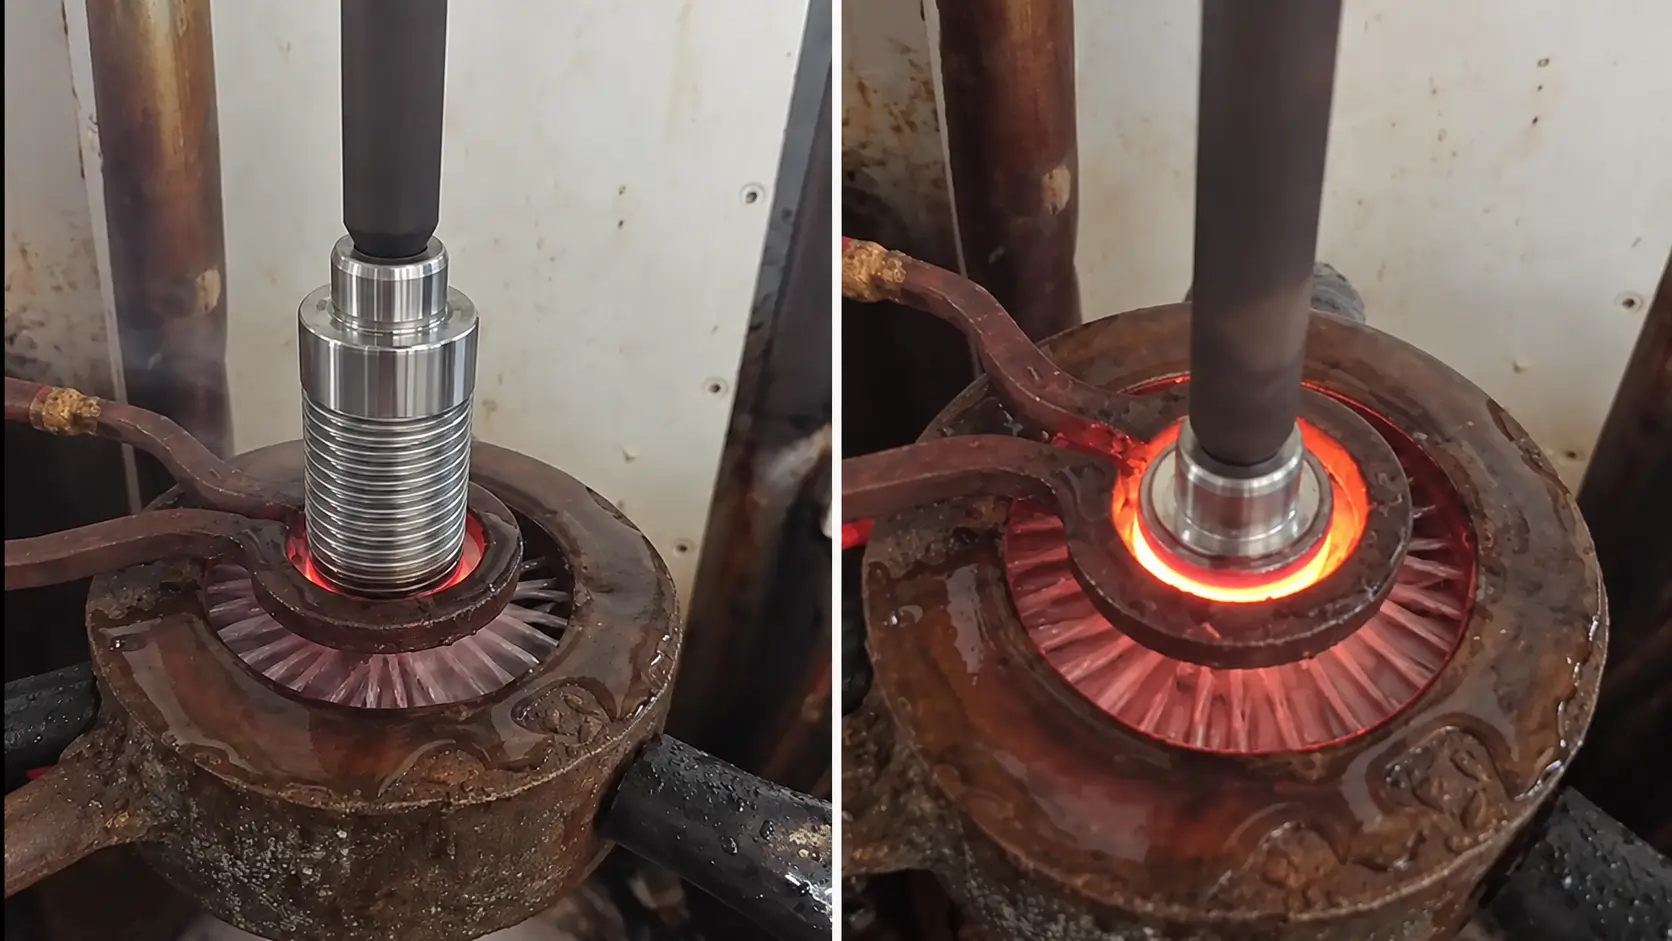
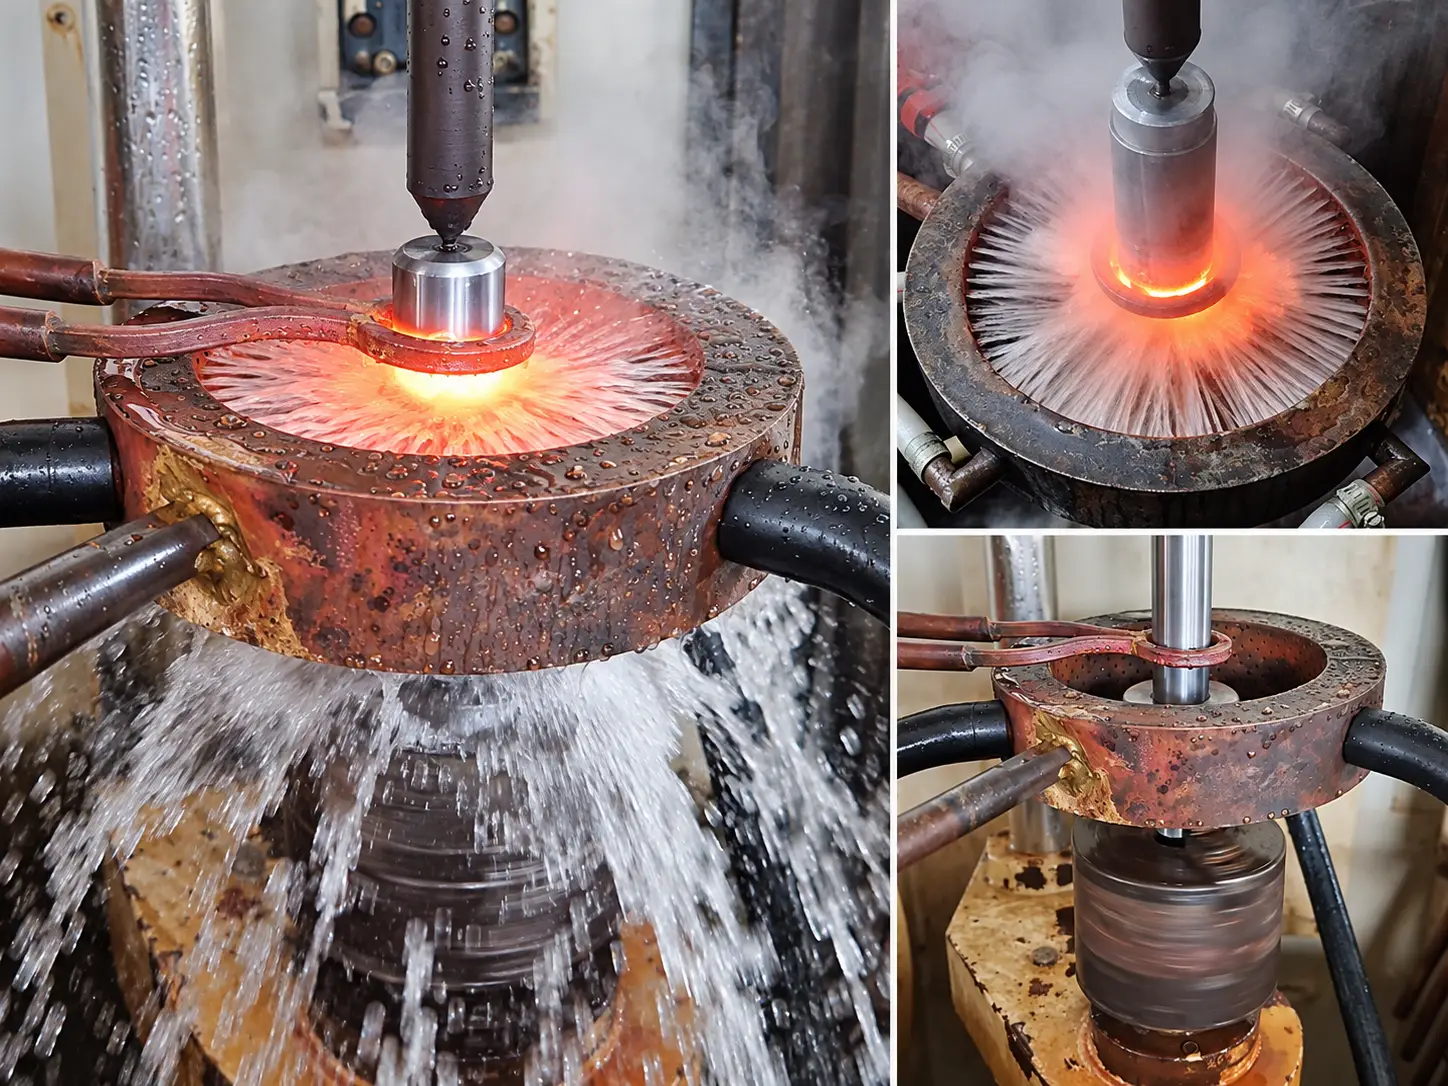
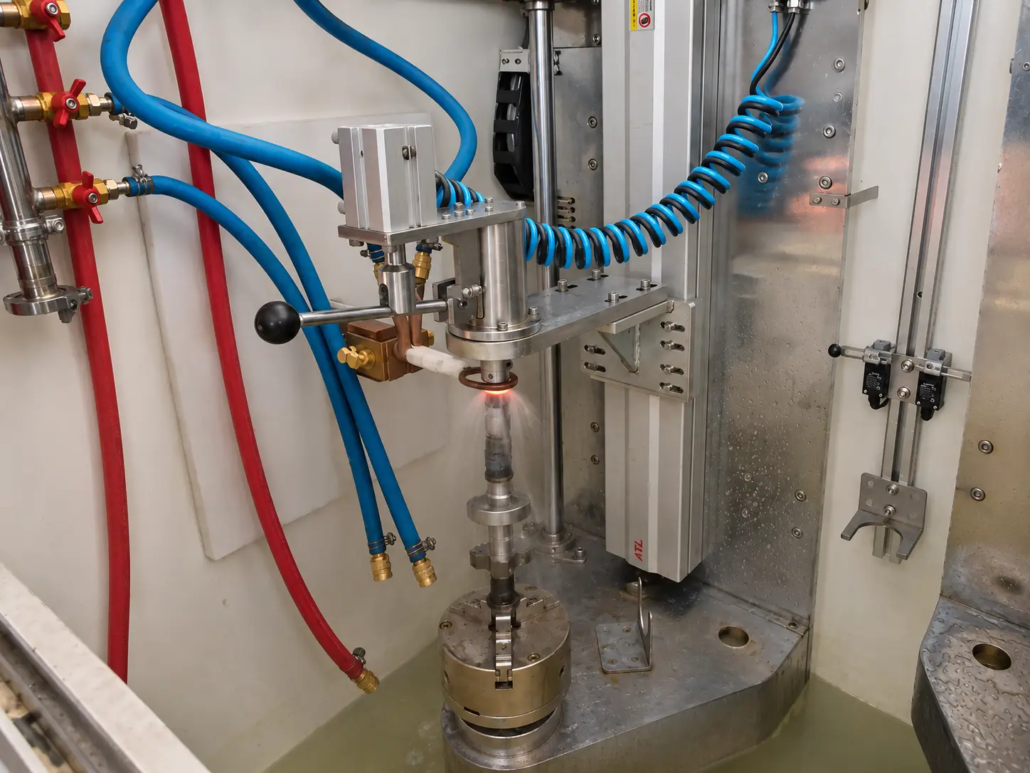
Die Maschine kombiniert die Werkstückrotation mit einer axialen Scanbewegung, um eine lokale Oberflächenhärtung zu erreichen.
Nach automatischer Klemmung und Positionierung, das Werkstück dreht sich während er sich entlang seiner axialen Richtung relativ zur Induktionsheizposition bewegt.
Diese koordinierte Bewegung ermöglicht es dem ausgewählten Schaftabschnitt, die Induktionsheizzone umlaufend zu durchlaufen.
Die typische Verarbeitungssequenz umfasst::
①Werkstückpositionierung. Das Werkstück wird in die Maschine eingelegt und durch den entsprechenden Handlingmechanismus positioniert.
②Automatische Klemmung. Der interne Spannmechanismus sichert das Werkstück in der erforderlichen vertikalen Position.
③Werkstückdrehung. Der Antriebsmechanismus dreht sich das Werkstück während des Härteprozesses.
④Axiales Scannen. Das Werkstück bewegt sich entsprechend der programmierten Bearbeitungsposition und dem Scanabstand entlang seiner Achse.
⑤Induktionsheizung. Der ausgewählte Schachtabschnitt durchläuft die Induktionsheizzone und erreicht den erforderlichen Heizzustand.
⑥Sprühabschreckung. Auf den erhitzten Bereich wird Abschreckflüssigkeit aufgetragen, um das gewünschte Ergebnis der Oberflächenhärtung zu erzielen.
⑦Interner Werkstücktransfer. Der Transfermechanismus der Maschine bewegt das Werkstück entsprechend der programmierten Arbeitssequenz.
Beide Stationen sind darauf ausgelegt, ihre jeweiligen Induktionshärtungsvorgänge gleichzeitig durchzuführen.
Ⅴ. Unabhängige Induktionsspulen und Sprühabschreckung an jeder Station
Jeder Arbeitsplatz ist mit einem eigenen Arbeitsplatz ausgestattet Induktionsspule.
Diese Anordnung ermöglicht es beiden Stationen, gleichzeitig eine Induktionserwärmung durchzuführen, ohne auf eine gemeinsame Heizspule angewiesen zu sein.
Die Spulengeometrie, Der Erwärmungsabstand und die Position relativ zum Werkstück sind wichtige Faktoren, die das Erwärmungsmuster beeinflussen.
Während des Betriebs, Das Werkstück durchläuft die lokalisierte Heizzone, während es rotiert und sich axial bewegt.
A Sprühabschreckung In den Härteprozess wird eine Anordnung einbezogen, um den erhitzten Abschnitt nach der Induktionserwärmung abzukühlen.
Die Heiz- und Abschreckbedingungen müssen auf das Material abgestimmt sein, Werkstückgeometrie, erforderliche Oberflächenhärte und effektive Härtetiefe.
Die unabhängige Spulenanordnung ermöglicht außerdem die Bewertung der Heizkonfiguration an jeder Station entsprechend den entsprechenden Werkstück- und Prozessanforderungen.
Ⅵ. Maschinenstruktur und Steuerungskonfiguration
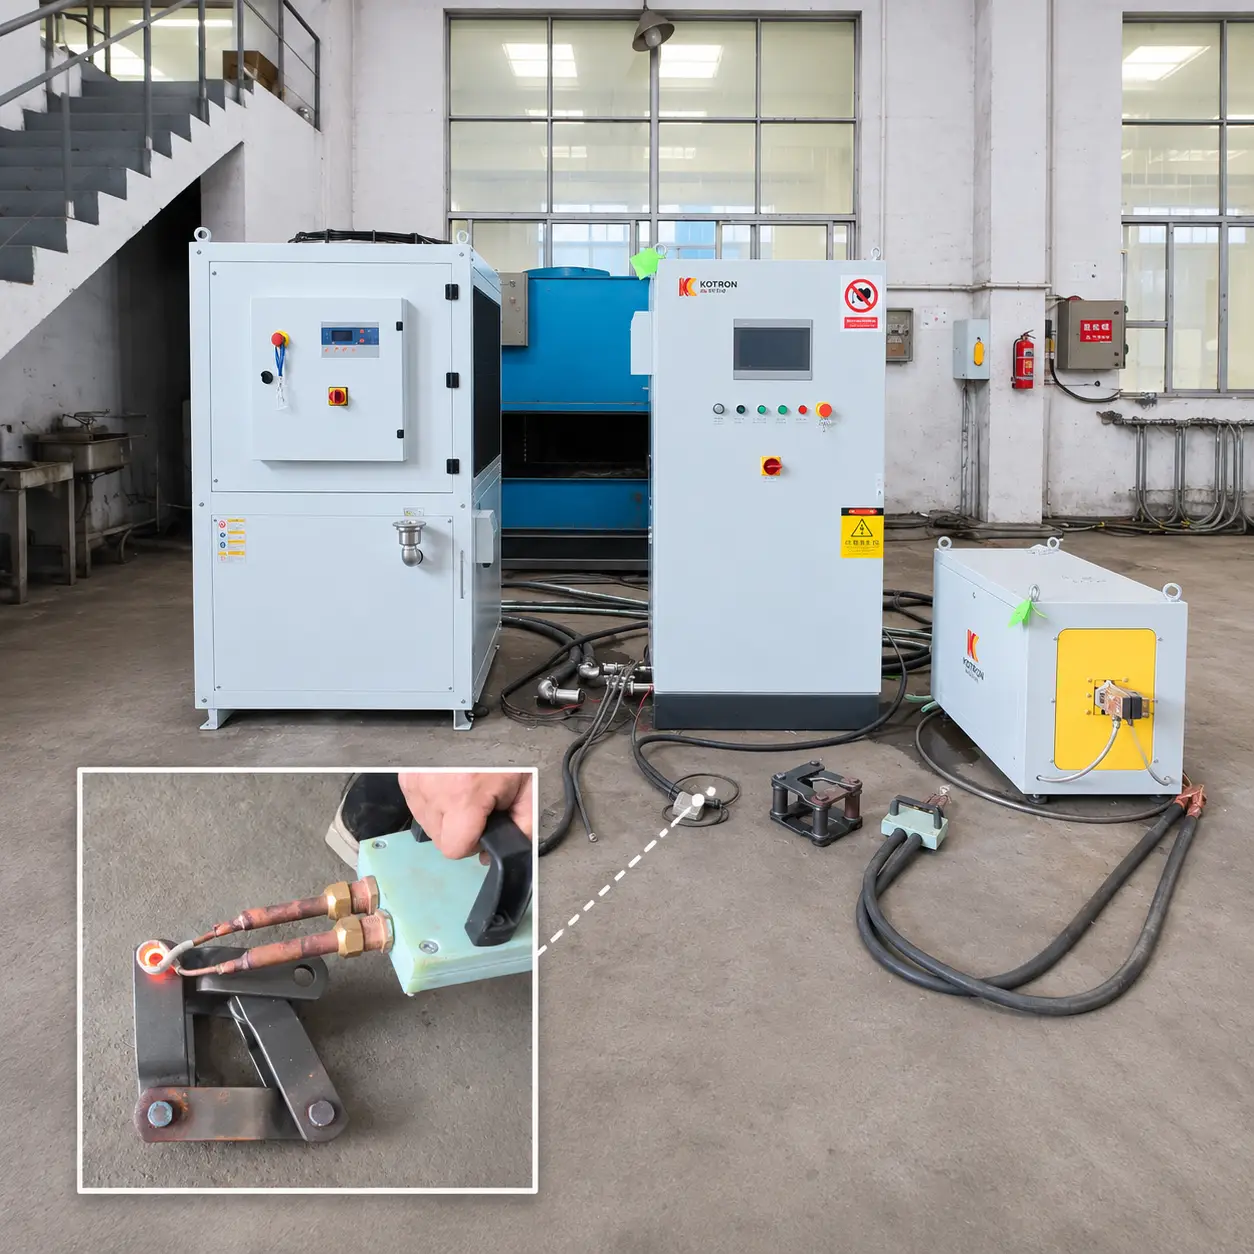
Die komplette Maschine integriert zwei Arbeitsstationen, automatische Handhabungsmechanismen und Induktionsheizsysteme in einer Gerätestruktur.
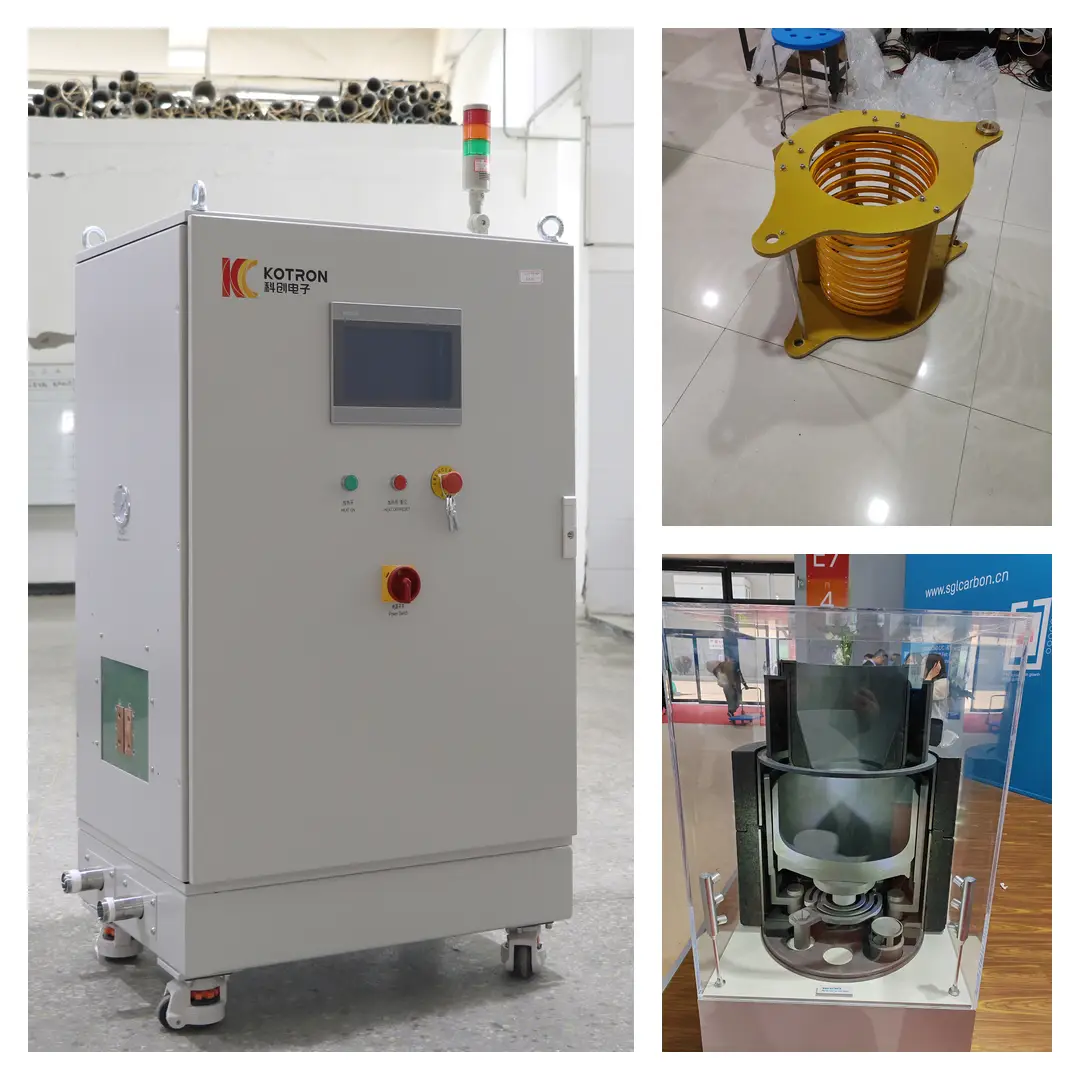
Zur Gesamtausrüstung gehören zwei Bedienfelder an der Vorderseite der Maschine, zusammen mit den entsprechenden Elektro- und Hilfsschränken.
Die Steuerung koordiniert die Werkstückspannung, Positionierung, interner Transfer, Drehbewegung, Axiales Scannen und Induktionshärtesequenz.
Wichtige Überlegungen zur Prozess- und Gerätekonfiguration sind::
•Werkstückspannung und -positionierung
•Interne Übertragungssequenz
•Betriebsablauf der Station
•Werkstückdrehung
•Axialer Abtastabstand
•Scangeschwindigkeit
•Parameter der Induktionserwärmung
•Abschrecksequenz
•Geräteschutz und Betriebsstatus
Die endgültige Elektro- und Steuerungskonfiguration sollte entsprechend den tatsächlichen Werkstück- und Produktionsanforderungen ausgewählt werden.
Ⅶ. Bearbeitung unterschiedlicher Wellengeometrien
Neben Ausgleichswellen für Motorradmotoren, Die gleiche Geräteplattform wurde auch bei der Bearbeitung eines anderen Wellenbauteils mit einer anderen Außengeometrie gezeigt.
Anders Wellenausführungen kann unterschiedlich sein:
•Gesamtlängen
•Wellendurchmesser
•Abgestufte Abschnitte
•Exzentrische Strukturen
•Spannpositionen
•Erforderliche gehärtete Bereiche
Die entsprechende Vorrichtung, Induktionsspule und Verarbeitungsparameter sollten je nach Werkstück bewertet werden.
Die automatische Klemmung, Auch Positionierungs- und interne Transfermechanismen müssen auf die Geometrie und Handhabungsanforderungen des ausgewählten Bauteils abgestimmt sein.
Dies demonstriert die Anwendung der Ausrüstung auf unterschiedliche Wellengeometrien, ohne davon auszugehen, dass für jede Komponente identische Werkzeuge oder Prozesseinstellungen verwendet werden können.
VIII.. Technische Anforderungen an die Geräteauswahl
Die richtige Induktionshärtungskonfiguration kann nicht allein anhand des Werkstückdurchmessers ausgewählt werden.
Der Stoff, Bauteilgeometrie, Die erforderliche gehärtete Fläche und die Produktionsanforderungen müssen gemeinsam bewertet werden.
Werkstückinformationen
•Teilename
•Material und Qualität
•Gesamtlänge
•Maximaler und minimaler Durchmesser
•Werkstückgewicht
•Komponentenzeichnung
Härteanforderungen
•Erforderliche Härteposition
•Länge des gehärteten Bereichs
•Erforderliche Oberflächenhärte
•Effektive Härtehärtetiefe
•Zulässige Verformungen und Maßtoleranzen
Produktions- und Automatisierungsanforderungen
•Erforderliche Produktionsleistung
•Gleichzeitiger Zwei-Stationen-Betrieb
•Methode zum Spannen des Werkstücks
•Positionierungsanforderungen
•Interne Übertragungssequenz
•Externe Lade- und Entlademethode
•Erforderlicher Bearbeitungszyklus
•Anforderungen an die Integration in die Produktionslinie
Basierend auf diesen Angaben, die Maschinenstruktur, Induktionsstromversorgung, Betriebsfrequenz, Induktionsspulen, Werkstückspannvorrichtungen, Handhabungsmechanismen und Löschanordnungen können gemeinsam bewertet werden.
IX.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Können beide Stationen gleichzeitig betrieben werden??
Ja. Die Maschine ist mit zwei Arbeitsstationen ausgestattet, die ihre Induktionshärtevorgänge gleichzeitig durchführen können.
Verfügt jede Station über eine eigene Induktionsspule??
Ja. Jeder Arbeitsplatz ist mit einer eigenen Induktionsspule ausgestattet, Dadurch können beide Stationen ihre jeweiligen Heizprozesse gleichzeitig durchführen.
Spannt und positioniert die Maschine die Werkstücke automatisch?
Ja. Die Maschine verfügt über interne automatische Mechanismen zum Spannen und Positionieren des Werkstücks.
Verfügt die Maschine über eine automatische Werkstückübergabe??
Ja. Um Werkstücke während des Bearbeitungsablaufs zu bewegen, ist in die Anlage ein interner Transfermechanismus integriert.
Verfügt die Maschine über eine automatische externe Be- und Entladung??
Die Maschine verfügt über eine bestätigte interne automatische Klemmung, Positionierungs- und Übertragungsfunktionen. Die externe Be- und Entladeanordnung hängt von der tatsächlichen Konfiguration der Produktionslinie ab.
Wie härtet die Maschine eine Motorrad-Ausgleichswelle??
Das Werkstück wird vertikal positioniert und rotiert, während es sich entlang seiner axialen Richtung durch die Induktionsheizzone bewegt. Der ausgewählte Wellenabschnitt wird erhitzt und anschließend sprühabgeschreckt.
Warum dreht sich das Werkstück beim Induktionshärten??
Durch die Rotation kann der Induktionserwärmungsprozess den Umfang des ausgewählten Wellenabschnitts abdecken, anstatt nur eine Seite des Werkstücks zu erwärmen.
Was ist der Zweck der axialen Scanbewegung??
Durch die axiale Abtastung kann sich die Heizposition entlang der Welle bewegen, Dadurch ist es möglich, einen bestimmten Abschnitt oder eine bestimmte Länge gemäß dem programmierten Prozess zu härten.
Kann die Maschine auch andere Wellenkomponenten bearbeiten??
Die Anlage wurde auch bei der Bearbeitung eines anderen Wellenbauteils mit einer anderen Geometrie gezeigt. Die Eignung weiterer Werkstücke hängt von deren Abmessungen ab, Vorrichtungsanforderungen und Härtespezifikationen.
Wie wird die benötigte Induktionsleistung gewählt??
Die Leistungsauswahl hängt vom Werkstückmaterial ab, Abmessungen, gehärteter Bereich, erforderliche Einsatzhärtetiefe, Aufheizzeit und Produktionszyklus. Für die Gerätebewertung wird eine Werkstückzeichnung und eine Härtespezifikation empfohlen.
X.. Fordern Sie eine maßgeschneiderte Lösung zur Induktionshärtung von Ausgleichswellen an
Ausgleichswellen für Motorradmotoren stellen besondere Anforderungen an die Geometrie und Oberflächenhärtung.
Eine geeignete Induktionshärteanlage muss die automatische Werkstückhandhabung koordinieren, vertikale Klemmung, Positionierung, interner Transfer, rotierendes Scannen, lokale Induktionserwärmung und Sprühabschreckung.
Diese Doppelstationskonfiguration bietet zwei gleichzeitig arbeitende Arbeitspositionen, Jedes ist mit einer eigenen Induktionsspule und automatischen Werkstückhandhabungsmechanismen ausgestattet.
Um uns bei der Evaluierung einer geeigneten Lösung zu helfen, Bitte angeben:
•Ausgleichswellenzeichnung oder Beispielfotos
•Werkstückmaterial und Güte
•Gesamtabmessungen und Gewicht
•Erforderliche gehärtete Positionen
•Anforderung an die Oberflächenhärte
•Effektive Gehäusetiefe
•Erforderliche Produktionsleistung
•Anforderungen an das externe Laden und Entladen von Werkstücken
Basierend auf diesen Angaben, Wir können die Zwei-Stationen-Maschinenanordnung bewerten, automatische Handhabungsmechanismen, Induktionsstromversorgung, Betriebsfrequenz, Induktionsspulen, Vorrichtungen und Härteprozess.
Senden Sie Ihre Werkstückzeichnung und Anforderungen
Geben Sie die oben genannten Details an und wir werden die Maschinenkonfiguration mit zwei Stationen bewerten, Induktionsstromversorgung, Spulen, Vorrichtungen und Härteverfahren für Ihre Ausgleichswelle.