오토바이 엔진 밸런스 샤프트를 위한 듀얼 스테이션 자동 유도 경화
Ⅰ. 오토바이 엔진 밸런스 샤프트 적용
A 밸런스 샤프트 엔진 진동에 대응하기 위해 오토바이 엔진에 사용되는 회전 부품입니다..
엔진 디자인에 따라, 밸런스 샤프트에는 편심 균형추가 포함될 수 있습니다., 계단식 샤프트 섹션, 베어링 저널 및 다양한 직경의 섹션.
이러한 기하학적 특징으로 인해 공작물 위치가 결정됩니다., 회전 안정성 및 국부 경화 중요한 고려 사항 인덕션 경화.
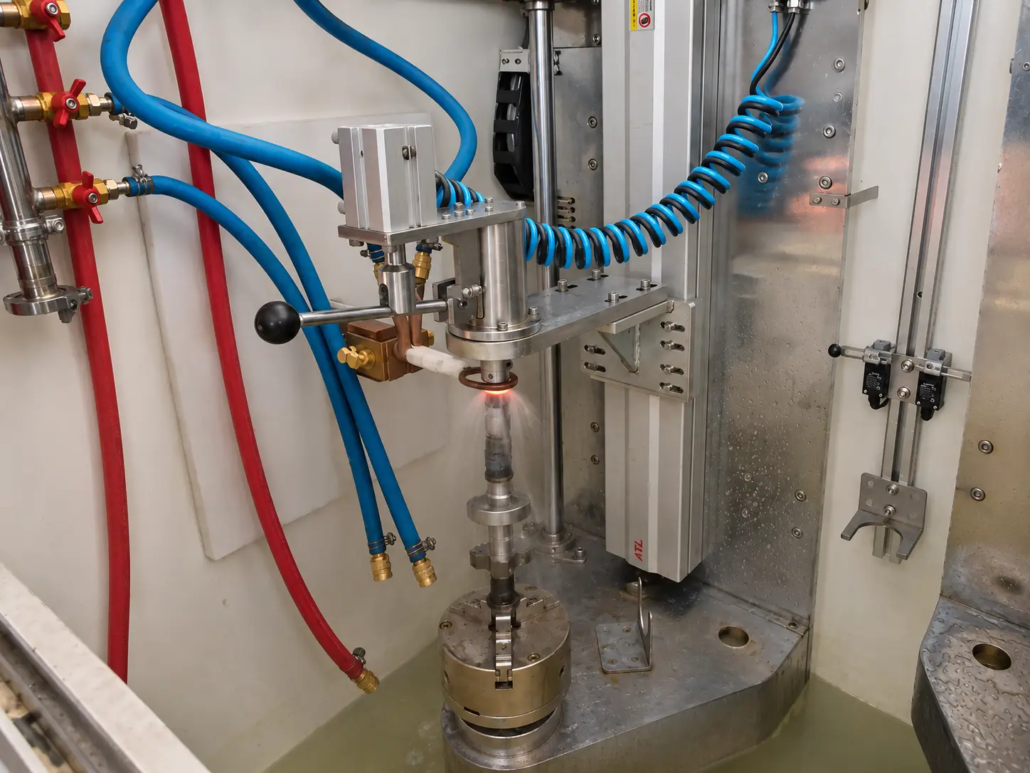
이 응용 프로그램에 표시된 장비는 오토바이 엔진 밸런스 샤프트 처리를 위해 특별히 구성되었습니다., 수직 워크홀딩 배열을 사용하고 회전 주사 유도 경화.
이 프로세스는 전체 구성 요소를 균일하게 가열하는 대신 밸런스 샤프트의 지정된 작업 섹션에 중점을 둡니다..
Ⅱ. 동시 처리를 위한 자동 듀얼 스테이션 설계
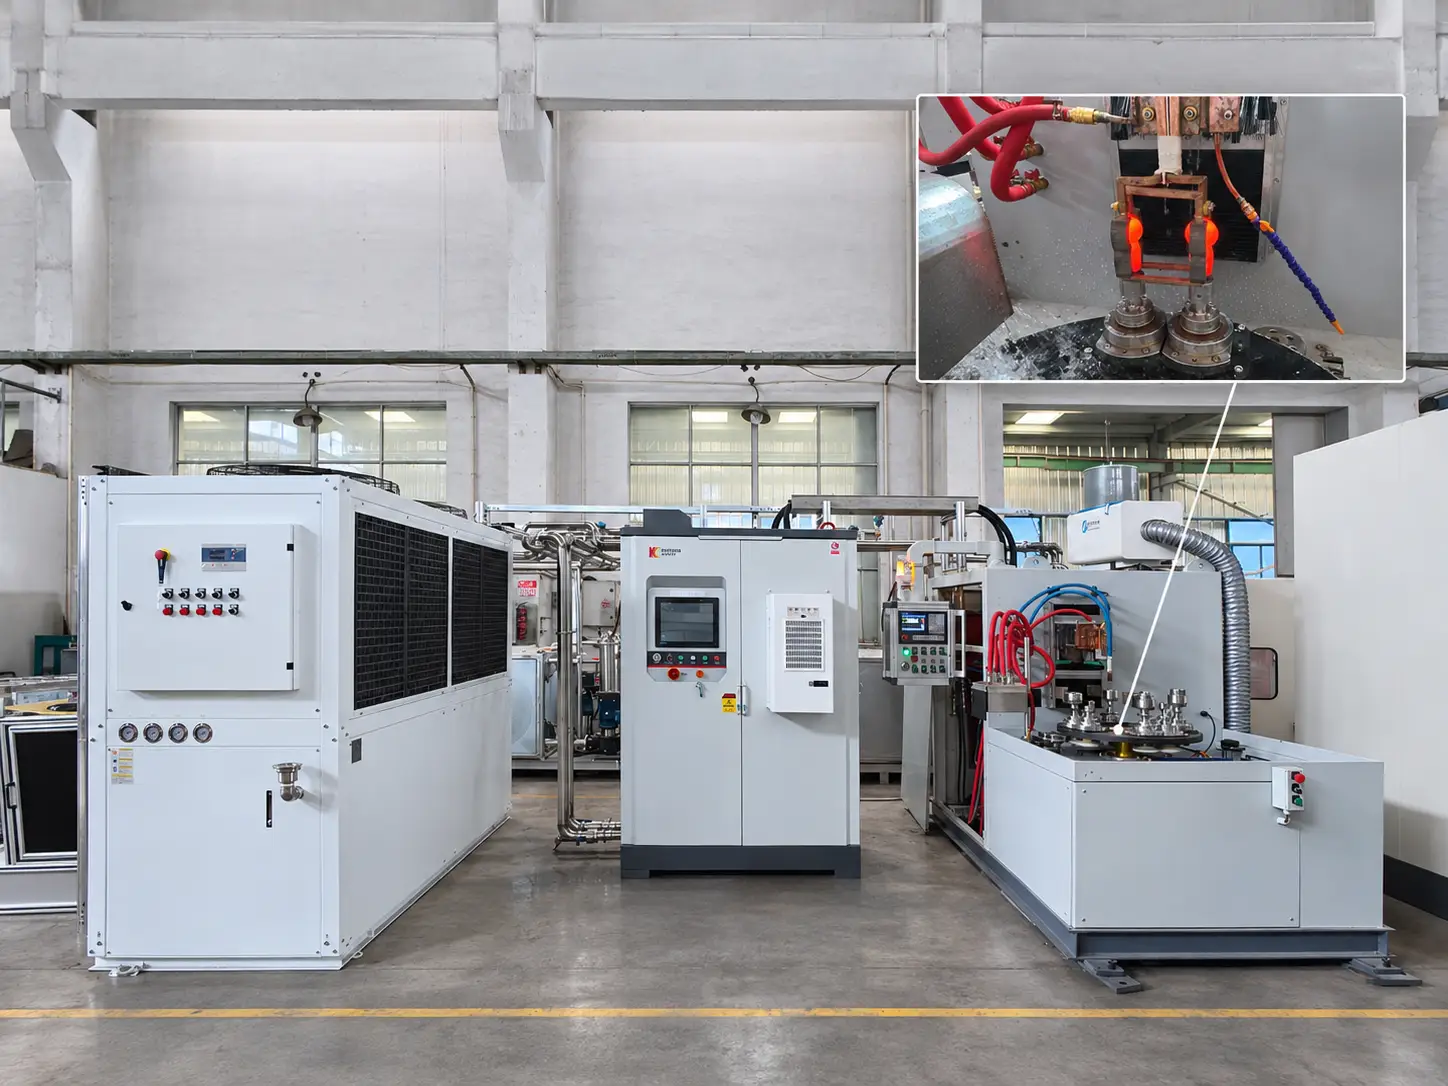
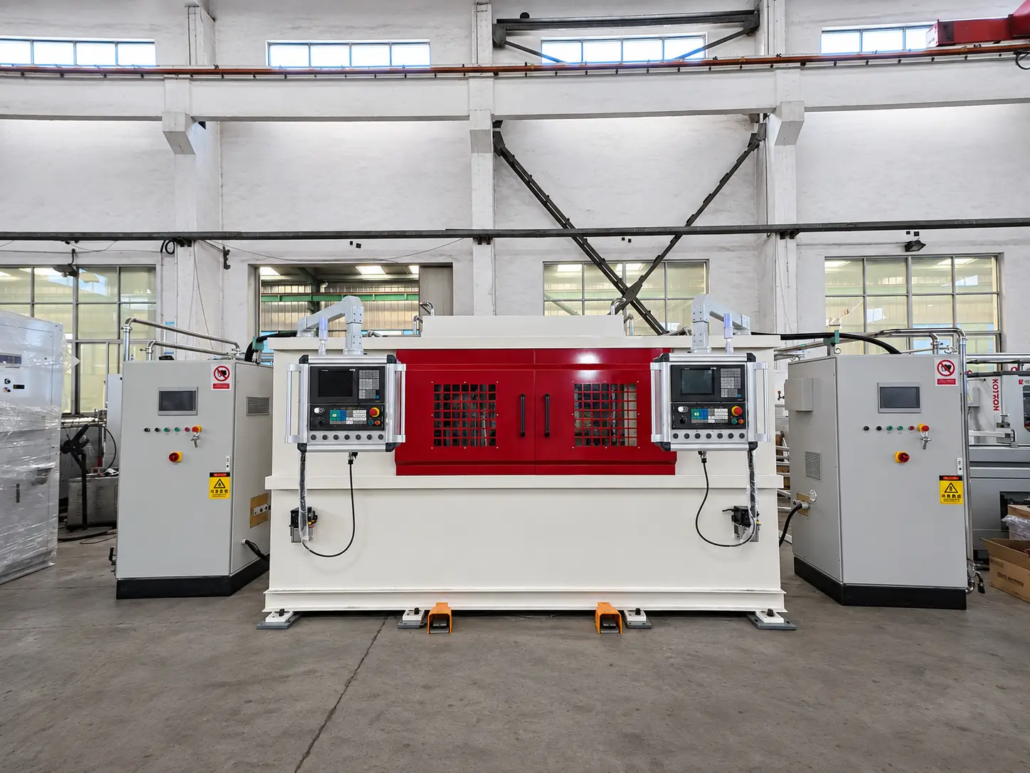
기계는 두 개의 워크 스테이션을 하나의 장비 구조로 통합합니다..
두 스테이션 모두 고주파 경화 작업을 동시에 수행할 수 있습니다., 각 스테이션에는 자체 전용 유도 코일이 장착되어 있습니다..
이러한 배열을 통해 두 공작물이 각각의 가열 및 담금질 공정을 동시에 진행할 수 있습니다..
듀얼 스테이션 구성에는 다음이 포함됩니다.:
•동시에 작동하는 두 개의 워크스테이션
•각 스테이션의 독립 유도 코일
•자동 공작물 클램핑 메커니즘
•자동 위치 결정 메커니즘
•내부 공작물 이송 메커니즘
•수직 회전 공작물 이동
•축 스캐닝 운동
•국부적인 유도 가열
•스프레이 담금질 장치
•기계 작동 및 제어 인터페이스
단일 스테이션 배열과 비교, 동시 작업은 하나의 기계 내에서 두 가지 처리 위치를 제공하며 가열 주기 및 공작물 요구 사항이 적합할 때 생산 능력을 향상시킬 수 있습니다..
실제 생산량은 공작물에 따라 다릅니다., 가열 매개변수, 스캐닝 거리, 처리주기 및 기계 작동 순서.
Ⅲ. 자동 공작물 클램핑, 포지셔닝 및 전송
자동 공작물 처리는 이 기계 구성의 중요한 부분입니다..
기계에는 자동 클램핑을 위한 내부 메커니즘이 통합되어 있습니다., 처리 순서 중 공작물의 위치 지정 및 전달.
이러한 메커니즘은 2스테이션 배열 및 고주파 경화 작업을 통해 공작물 핸들링을 조정합니다..
자동 처리 기능에는 다음이 포함됩니다.:
자동 클램핑
공작물은 기계의 클램핑 메커니즘으로 고정되어 회전 및 스캐닝 중에 안정적인 위치를 유지합니다..
자동 위치 지정
포지셔닝 메커니즘은 유도 경화 사이클 전에 필요한 가공 위치에 공작물을 배치합니다..
내부 공작물 이송
기계에는 프로그래밍된 작동 순서에 따라 장비 내에서 공작물을 이동시키는 전송 메커니즘이 통합되어 있습니다..
이러한 기능은 내부 공작물 처리 프로세스에서 수동 개입의 필요성을 줄이고 유도 가열 사이클에 따라 기계적 움직임을 조정하는 데 도움이 됩니다..
외부 공작물 로딩 및 언로딩 배열은 실제 생산 라인 구성에 따라 결정됩니다..
Ⅴ. 수직 회전 주사 유도 경화 공정
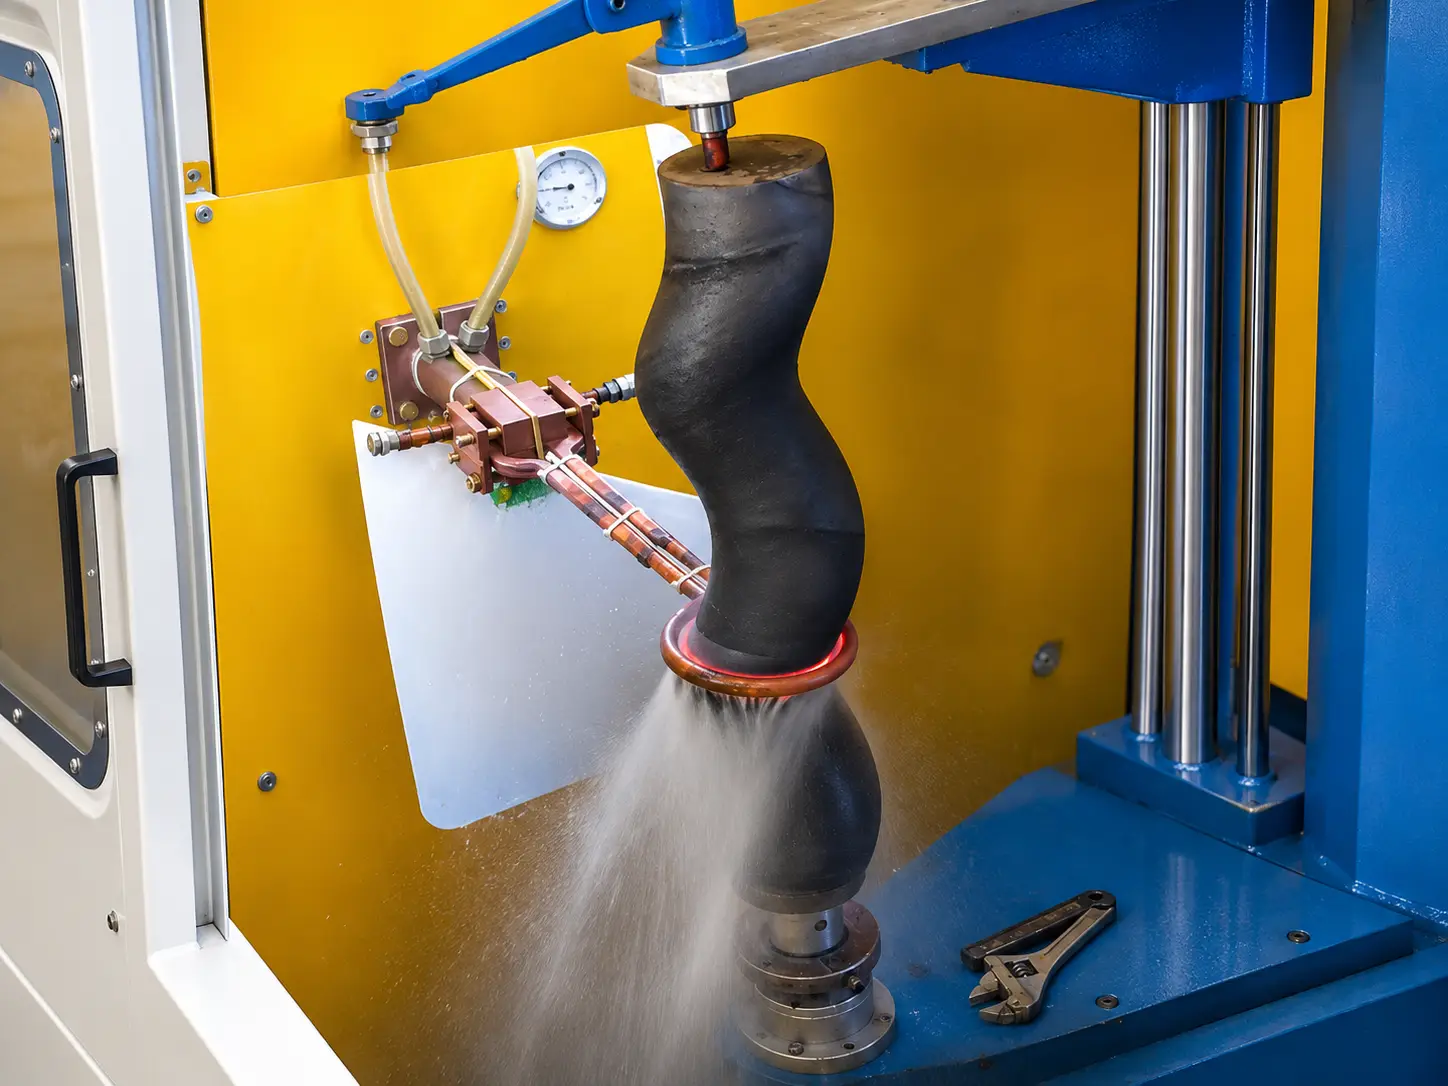
이 기계는 공작물 회전과 축 스캐닝 이동을 결합하여 국부적인 표면 경화를 달성합니다..
자동 클램핑 및 포지셔닝 후, 공작물 회전하다 유도 가열 위치를 기준으로 축 방향을 따라 이동하면서.
이러한 조화로운 움직임을 통해 선택된 샤프트 섹션이 원주 주변의 유도 가열 영역을 통과할 수 있습니다..
일반적인 처리 순서에는 다음이 포함됩니다.:
①공작물 포지셔닝. 공작물은 기계에 배치되고 해당 핸들링 메커니즘에 의해 배치됩니다..
②자동 클램핑. 내부 클램핑 메커니즘은 공작물을 필요한 수직 위치에 고정합니다..
③작업물 회전. 구동 메커니즘 회전하다 경화 과정 중 공작물.
④축 스캐닝. 공작물은 프로그래밍된 가공 위치와 스캔 거리에 따라 축을 따라 이동합니다..
⑤유도 가열. 선택된 샤프트 단면은 유도 가열 구역을 통과하여 필요한 가열 조건에 도달합니다..
⑥스프레이 담금질. 지정된 표면 경화 결과를 얻기 위해 가열된 영역에 담금질 액체를 적용합니다..
⑦내부 공작물 이송. 기계의 이송 메커니즘은 프로그래밍된 작동 순서에 따라 공작물을 이동시킵니다..
두 스테이션 모두 각각의 고주파 경화 작업을 동시에 수행하도록 설계되었습니다..
Ⅴ. 각 스테이션의 독립 유도 코일 및 스프레이 담금질
각 작업 스테이션에는 전용 장비가 갖추어져 있습니다. 유도 코일.
이러한 배열을 통해 두 스테이션은 공유 가열 코일에 의존하지 않고 동시에 유도 가열을 수행할 수 있습니다..
코일 기하학, 공작물에 대한 가열 공간 및 위치는 가열 패턴에 영향을 미치는 중요한 요소입니다..
작동 중, 공작물은 축 방향으로 회전 및 이동하면서 국부 가열 영역을 통과합니다..
A 스프레이 담금질 유도 가열 후 가열된 부분을 냉각하기 위해 배열이 경화 공정에 통합되었습니다..
가열 및 담금질 조건은 재료와 일치해야 합니다., 공작물 형상, 필요한 표면 경도 및 유효 케이스 깊이.
또한 독립적인 코일 배열을 통해 각 스테이션의 가열 구성을 해당 작업물 및 프로세스 요구 사항에 따라 평가할 수 있습니다..
Ⅵ. 기계 구조 및 제어 구성
완전한 기계는 두 개의 작업 스테이션을 통합합니다, 자동 핸들링 메커니즘과 유도 가열 시스템을 하나의 장비 구조로 통합.
전체 장비 레이아웃에는 기계 전면에 위치한 두 개의 운전자 제어판이 포함됩니다., 해당 전기 및 보조 캐비닛과 함께.
제어 시스템은 공작물 클램핑을 조정합니다., 포지셔닝, 내부 이체, 회전 운동, 축 스캐닝 및 유도 경화 순서.
중요한 프로세스 및 장비 구성 고려 사항은 다음과 같습니다.:
•공작물 클램핑 및 포지셔닝
•내부 전송 순서
•스테이션 작동 순서
•작업물 회전
•축 스캐닝 거리
•스캔 속도
•유도 가열 매개변수
•담금질 순서
•장비 보호 및 운영 현황
최종 전기 및 제어 구성은 실제 공작물 및 생산 요구 사항에 따라 선택해야 합니다..
Ⅶ. 다양한 샤프트 형상 처리
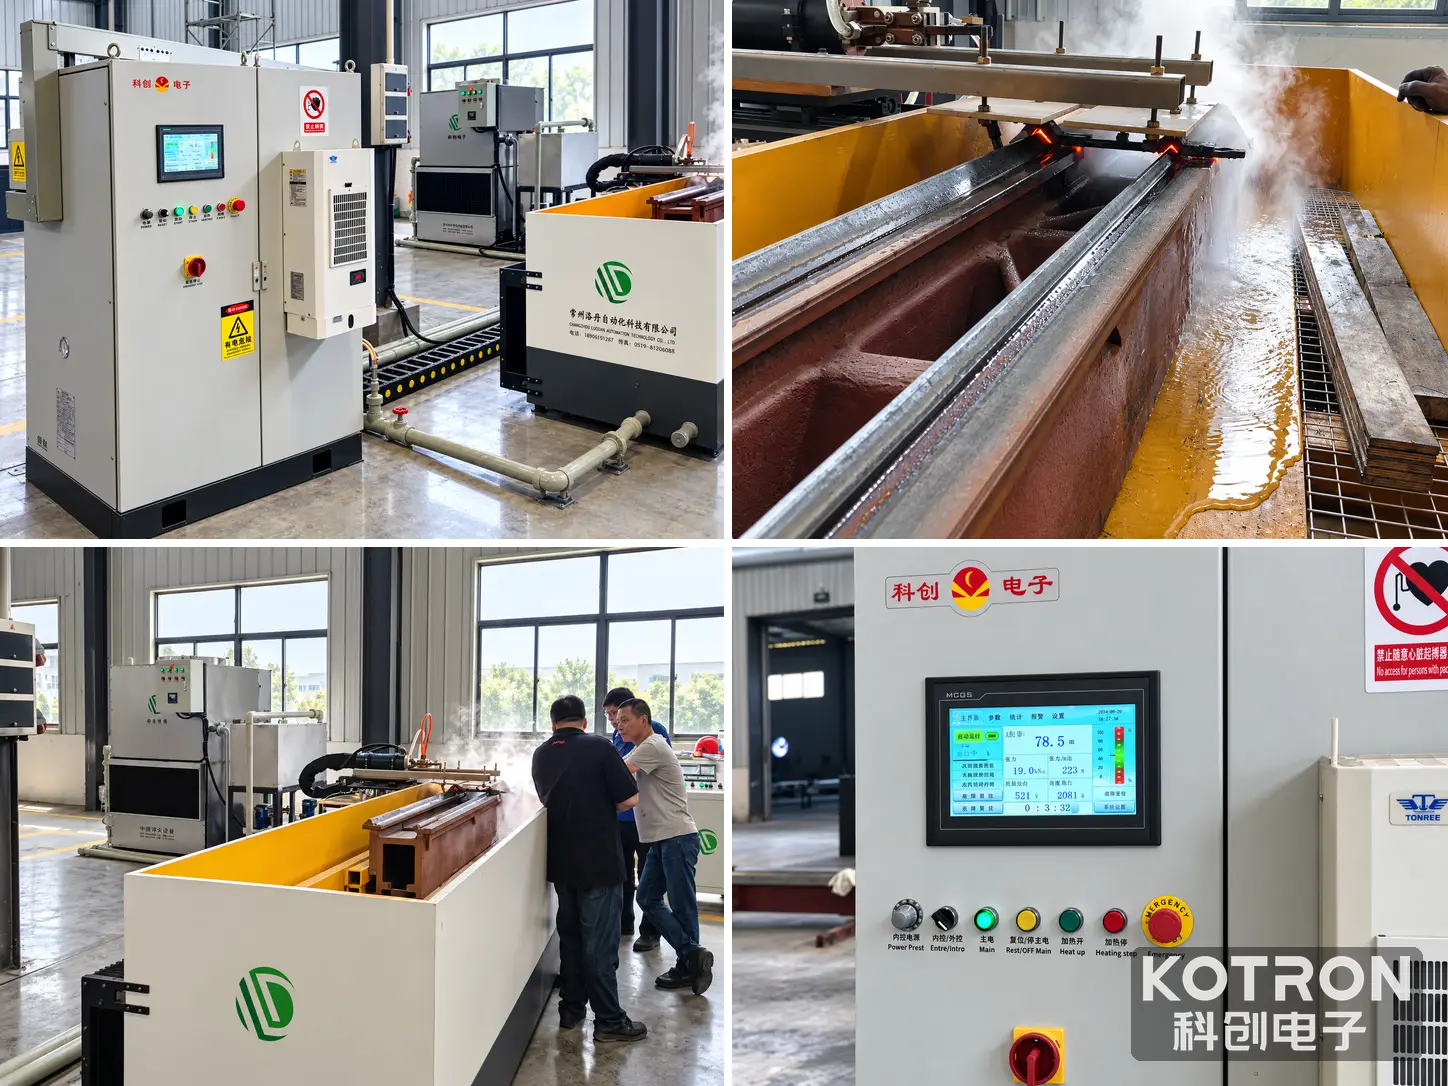
오토바이 엔진 밸런스 샤프트 외에도, 동일한 장비 플랫폼이 다른 외부 형상을 사용하여 다른 샤프트 구성요소를 처리하는 모습도 보여졌습니다..
다른 샤프트 디자인 다를 수 있습니다:
•전체 길이
•샤프트 직경
•계단식 섹션
•편심 구조
•클램핑 위치
•필요한 경화 영역
해당 고정물, 유도 코일 및 처리 매개변수는 각 공작물에 따라 평가되어야 합니다..
자동 클램핑, 위치 지정 및 내부 전송 메커니즘도 선택한 구성 요소의 형상 및 처리 요구 사항과 일치해야 합니다..
이는 모든 구성 요소가 동일한 툴링 또는 프로세스 설정을 사용할 수 있다고 가정하지 않고 다양한 샤프트 형상에 장비를 적용하는 방법을 보여줍니다..
Ⅷ. 장비 선택을 위한 기술 요구 사항
공작물 직경만으로는 올바른 고주파 경화 구성을 선택할 수 없습니다..
재료, 부품 형상, 필요한 경화 영역과 생산 요구 사항을 함께 평가해야 합니다..
공작물 정보
•부품명
•재료 및 등급
•전체 길이
•최대 및 최소 직경
•공작물 중량
•구성요소 도면
강화 요구 사항
•필요한 경화 위치
•경화 부위 길이
•필요한 표면 경도
•효과적인 경화 케이스 깊이
•허용 변형 및 치수 공차
생산 및 자동화 요구 사항
•필요한 생산 생산량
•동시 듀얼 스테이션 작동
•공작물 클램핑 방법
•포지셔닝 요구 사항
•내부 전송 순서
•외부 로딩 및 언 로딩 방법
•필요한 처리주기
•생산 라인 통합 요구 사항
이러한 세부정보를 바탕으로, 기계 구조, 유도 전원 공급 장치, 작동 주파수, 유도 코일, 작업대 고정 장치, 핸들링 메커니즘과 담금질 장치를 함께 평가할 수 있습니다..
Ⅸ. 자주 묻는 질문
답변을 펼치려면 질문을 클릭하세요..
두 스테이션이 동시에 작동할 수 있나요??
네. 이 기계는 유도 경화 작업을 동시에 수행할 수 있는 두 개의 작업 스테이션으로 설계되었습니다..
각 스테이션에는 자체 유도 코일이 있습니까??
네. 각 작업 스테이션에는 전용 유도 코일이 장착되어 있습니다., 두 스테이션이 각각의 가열 과정을 동시에 수행할 수 있도록 함.
기계가 공작물을 자동으로 고정하고 위치를 지정합니까??
네. 기계에는 공작물 클램핑 및 위치 지정을 위한 내부 자동 메커니즘이 통합되어 있습니다..
기계에 자동 공작물 이송 기능이 포함되어 있습니까??
네. 내부 전달 메커니즘이 장비에 통합되어 처리 순서 중에 공작물을 이동합니다..
기계에 자동 외부 로딩 및 언 로딩 기능이 있습니까??
기계가 내부 자동 클램핑을 확인했습니다., 포지셔닝 및 전달 기능. 외부 로딩 및 언로딩 배열은 실제 생산 라인 구성에 따라 달라집니다..
기계는 오토바이 밸런스 샤프트를 어떻게 강화합니까??
공작물은 수직으로 위치하며 유도 가열 구역을 통해 축 방향을 따라 이동하면서 회전합니다.. 선택한 샤프트 섹션이 가열된 후 분무 급냉됩니다..
유도 경화 중에 공작물이 회전하는 이유는 무엇입니까??
회전을 통해 유도 가열 공정을 통해 공작물의 한쪽 면만 가열하는 것이 아니라 선택한 샤프트 단면의 둘레를 덮을 수 있습니다..
축 스캐닝 운동의 목적은 무엇입니까?
축 스캐닝을 통해 가열 위치가 샤프트를 따라 이동할 수 있습니다., 프로그래밍된 공정에 따라 지정된 단면이나 길이를 경화시키는 것이 가능합니다..
기계가 다른 샤프트 구성 요소를 처리할 수 있습니까??
장비는 또한 다른 형상을 가진 또 다른 샤프트 구성 요소를 처리하는 것으로 나타났습니다.. 추가 공작물의 적합성은 치수에 따라 다릅니다., 고정물 요구 사항 및 경화 사양.
필요한 유도 전력은 어떻게 선택됩니까??
출력 선택은 공작물 재질에 따라 다릅니다., 치수, 경화된 부위, 필요한 케이스 깊이, 가열 시간 및 생산주기. 장비 평가를 위해 공작물 도면 및 경화 사양을 권장합니다..
Ⅹ. 맞춤형 밸런스 샤프트 고주파 경화 솔루션 요청
오토바이 엔진 밸런스 샤프트에는 특정 기하학적 구조 및 표면 경화 요구 사항이 있습니다..
자동 공작물 처리를 조정하려면 적합한 고주파 경화 시스템이 필요합니다., 수직 클램핑, 포지셔닝, 내부 이체, 로터리 스캐닝, 국부적인 유도 가열 및 분무 담금질.
이 이중 스테이션 구성은 동시에 작동하는 두 개의 작업 위치를 제공합니다., 각각 자체 유도 코일과 자동 공작물 처리 메커니즘을 갖추고 있습니다..
적합한 솔루션을 평가하는 데 도움을 주기 위해, 제공해주세요:
•밸런스 샤프트 도면 또는 샘플 사진
•피삭재 재질 및 재종
•전체 크기 및 무게
•필요한 경화 위치
•표면 경도 요구 사항
•효과적인 케이스 깊이
•필요한 생산 생산량
•외부 공작물 로딩 및 언로딩 요구 사항
이러한 세부정보를 바탕으로, 듀얼 스테이션 기계 배열을 평가할 수 있습니다, 자동 처리 메커니즘, 유도 전원 공급 장치, 작동 주파수, 유도 코일, 설비 및 경화 공정.
공작물 도면 및 요구 사항 보내기
위의 세부정보를 제공해 주시면 듀얼 스테이션 시스템 구성을 평가해 드리겠습니다., 유도 전원 공급 장치, 코일, 밸런스 샤프트의 고정 장치 및 경화 공정.