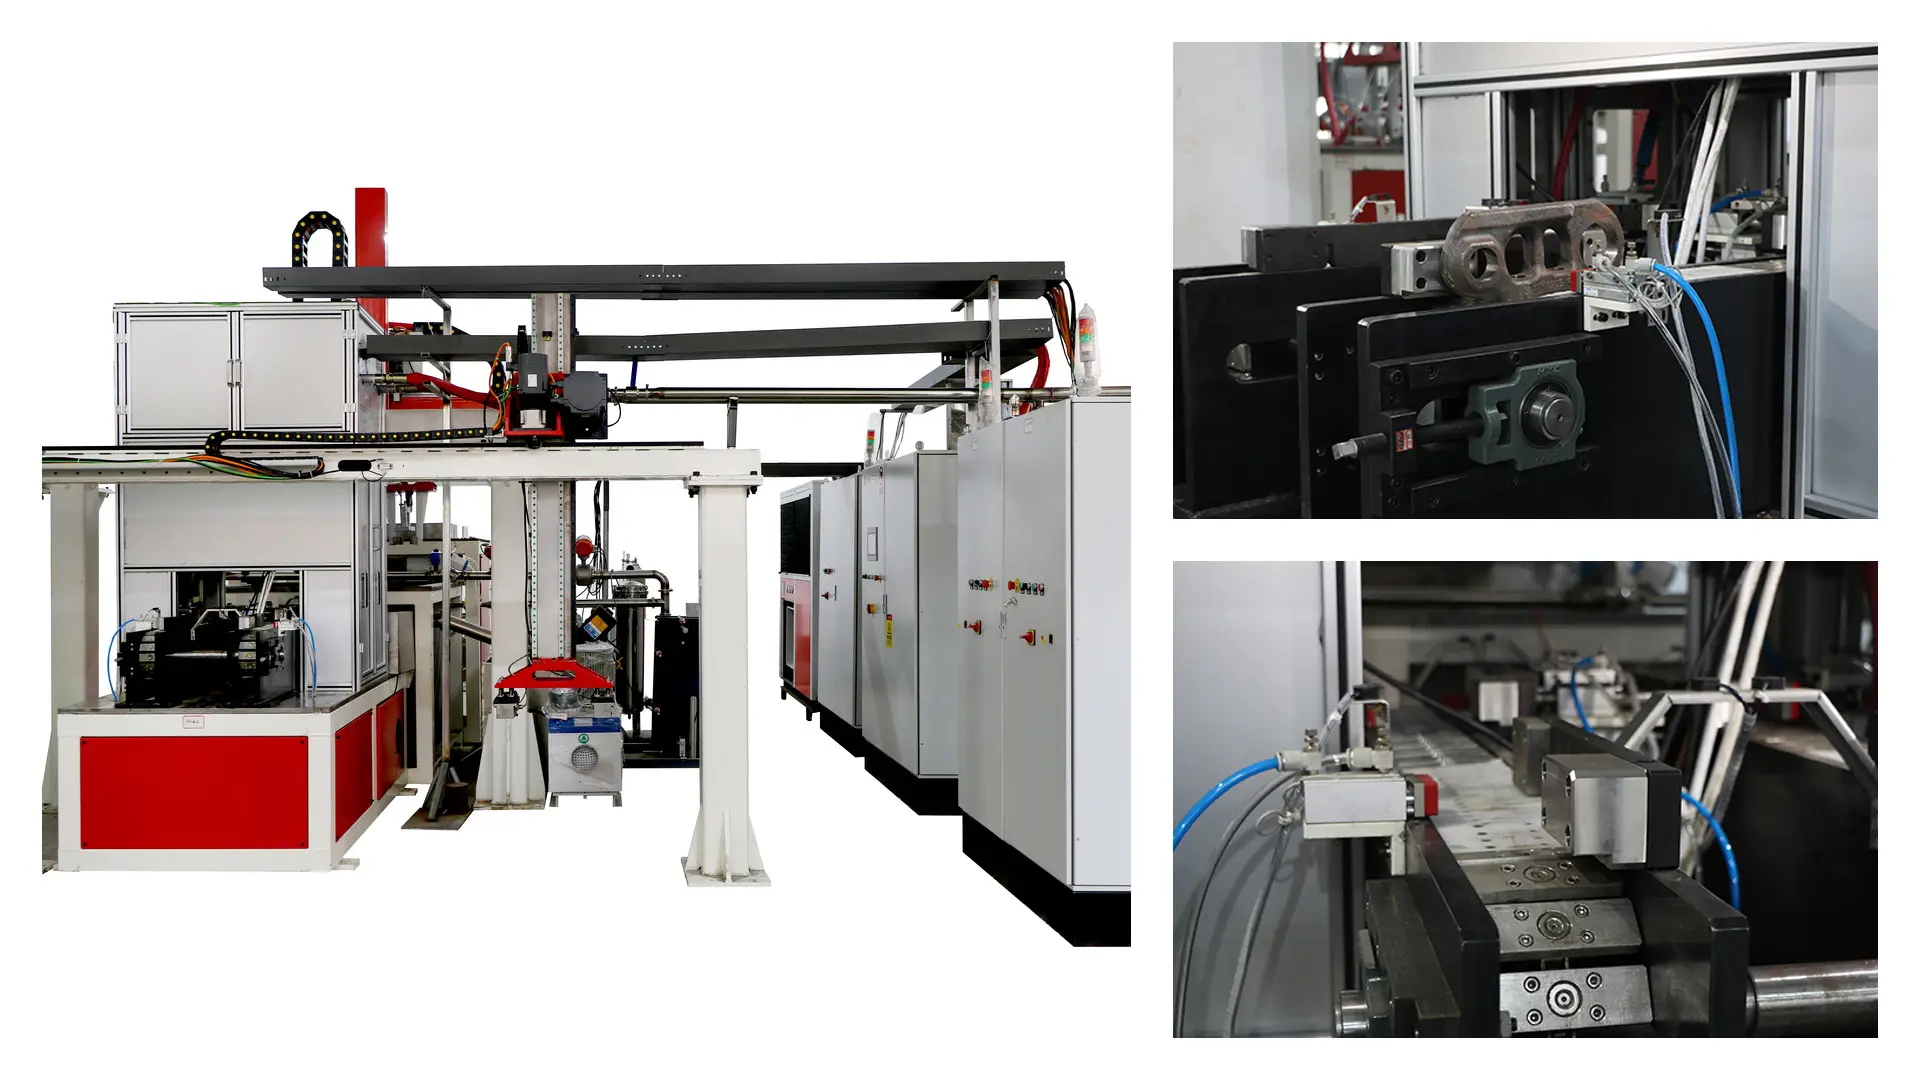
تصلب الحث التلقائي ثنائي المحطة لأعمدة توازن محرك الدراجة النارية
Ⅰ. Motorcycle Engine Balance Shaft Application
أ balance shaft is a rotating component used in motorcycle engines to help counteract engine vibration.
Depending on the engine design, a balance shaft may incorporate eccentric counterweights, أقسام رمح صعدت, تحمل المجلات وأقسام القطر المختلفة.
هذه الميزات الهندسية تحدد موضع قطعة العمل, الاستقرار الدوراني والتصلب الموضعي اعتبارات مهمة خلال التقسية بالتحريض.
تم تكوين المعدات الموضحة في هذا التطبيق خصيصًا لمعالجة عمود توازن محرك الدراجة النارية, باستخدام ترتيب العمل العمودي و تصلب الحث المسح الدوار.
تركز العملية على أقسام العمل المحددة في عمود التوازن بدلاً من تسخين المكون بأكمله بشكل موحد.
Ⅱ. تصميم تلقائي مزدوج المحطة للمعالجة المتزامنة
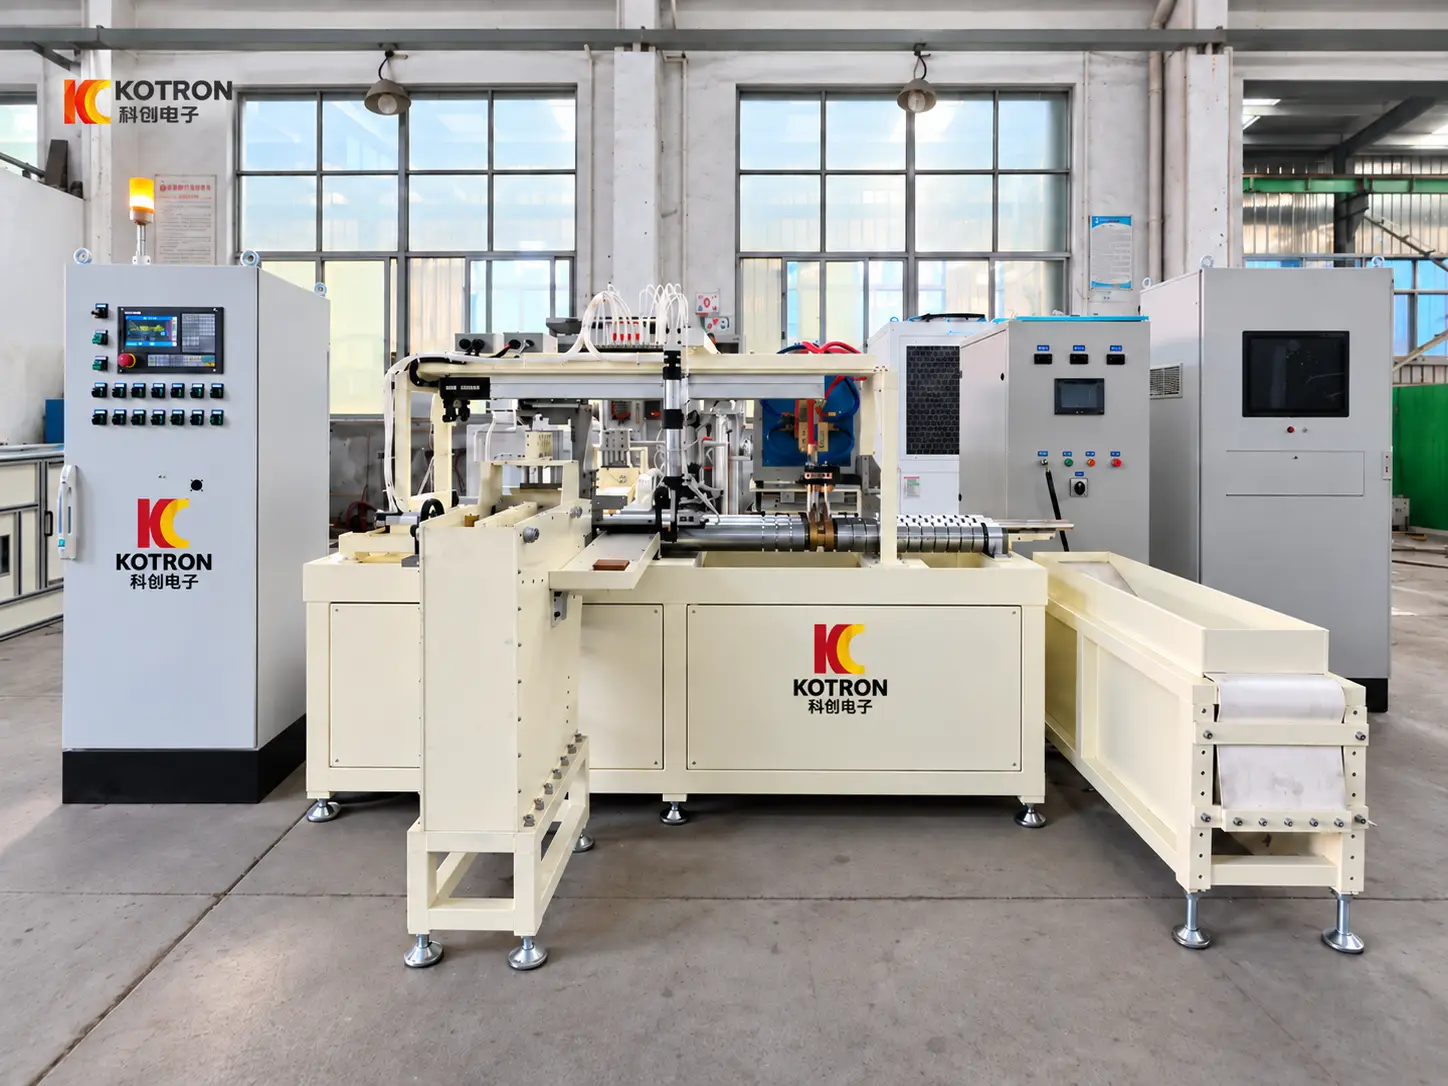
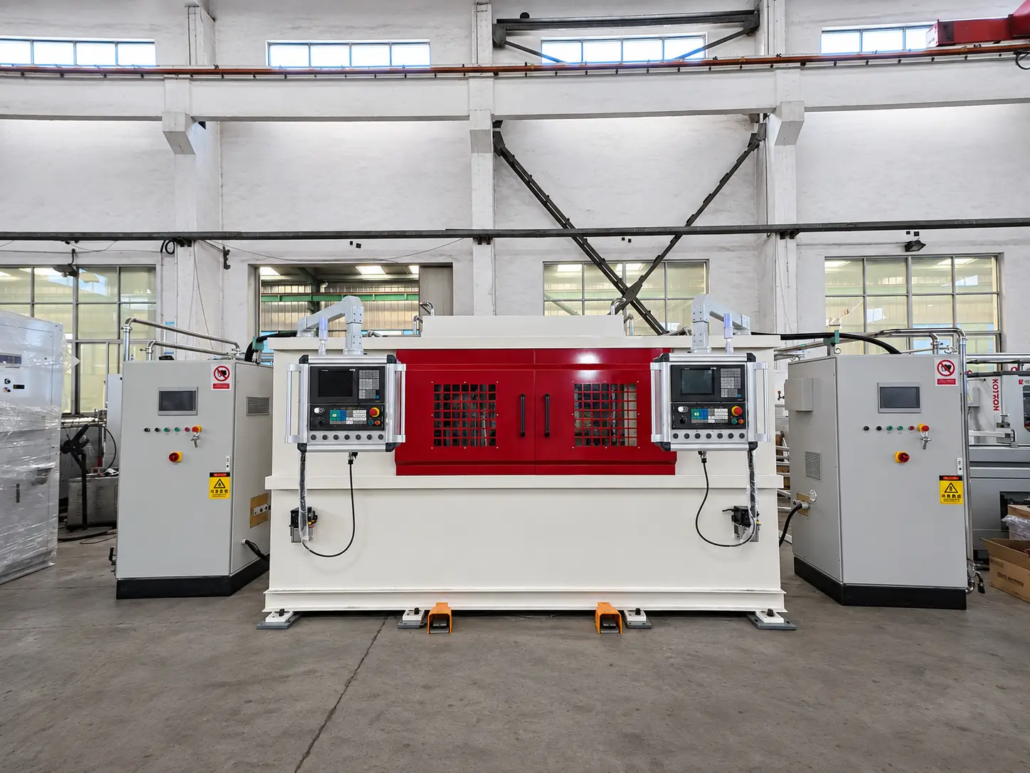
تقوم الآلة بدمج محطتي عمل في هيكل معدات واحد.
يمكن لكلا المحطتين تنفيذ عمليات التقسية التحريضية في وقت واحد, مع كل محطة مجهزة بملف الحث المخصص لها.
This arrangement allows two workpieces to undergo their respective heating and quenching processes in parallel.
The dual-station configuration includes:
•Two simultaneously operating workstations
•Independent induction coil at each station
•Automatic workpiece clamping mechanisms
•Automatic positioning mechanisms
•Internal workpiece transfer mechanisms
•Vertical rotary workpiece movement
•Axial scanning movement
•التدفئة التعريفي الموضعية
•Spray quenching arrangements
•Machine operation and control interfaces
Compared with a single-station arrangement, simultaneous operation provides two processing positions within one machine and can improve production capacity when the heating cycles and workpiece requirements are suitable.
Actual production output depends on the workpiece, معلمات التدفئة, scanning distance, processing cycle and machine operating sequence.
Ⅲ. Automatic Workpiece Clamping, Positioning and Transfer
تعتبر المعالجة الأوتوماتيكية لقطع العمل جزءًا مهمًا من تكوين هذه الماكينة.
تشتمل الآلة على آليات داخلية للتثبيت تلقائيًا, تحديد المواقع ونقل قطع العمل أثناء تسلسل المعالجة.
تقوم هذه الآليات بتنسيق التعامل مع قطع العمل مع ترتيب المحطتين وعمليات التصلب بالحث.
وتشمل وظائف المعالجة التلقائية:
لقط التلقائي
يتم تأمين قطعة العمل بواسطة آلية التثبيت الخاصة بالماكينة للحفاظ على موضع ثابت أثناء التدوير والمسح الضوئي.
تحديد المواقع التلقائي
تحدد آلية تحديد الموضع قطعة العمل في موضع المعالجة المطلوب قبل دورة التصلب بالحث.
نقل الشغل الداخلي
تشتمل الآلة على آلية نقل لتحريك قطع العمل داخل المعدة وفقًا لتسلسل التشغيل المبرمج.
تعمل هذه الوظائف على تقليل الحاجة إلى التدخل اليدوي في عملية التعامل مع قطع العمل الداخلية وتساعد في تنسيق الحركات الميكانيكية مع دورة التسخين التعريفي.
يتم تحديد ترتيبات تحميل وتفريغ قطع العمل الخارجية من خلال التكوين الفعلي لخط الإنتاج.
Ⅳ. عملية تصلب الحث بالمسح الروتاري العمودي
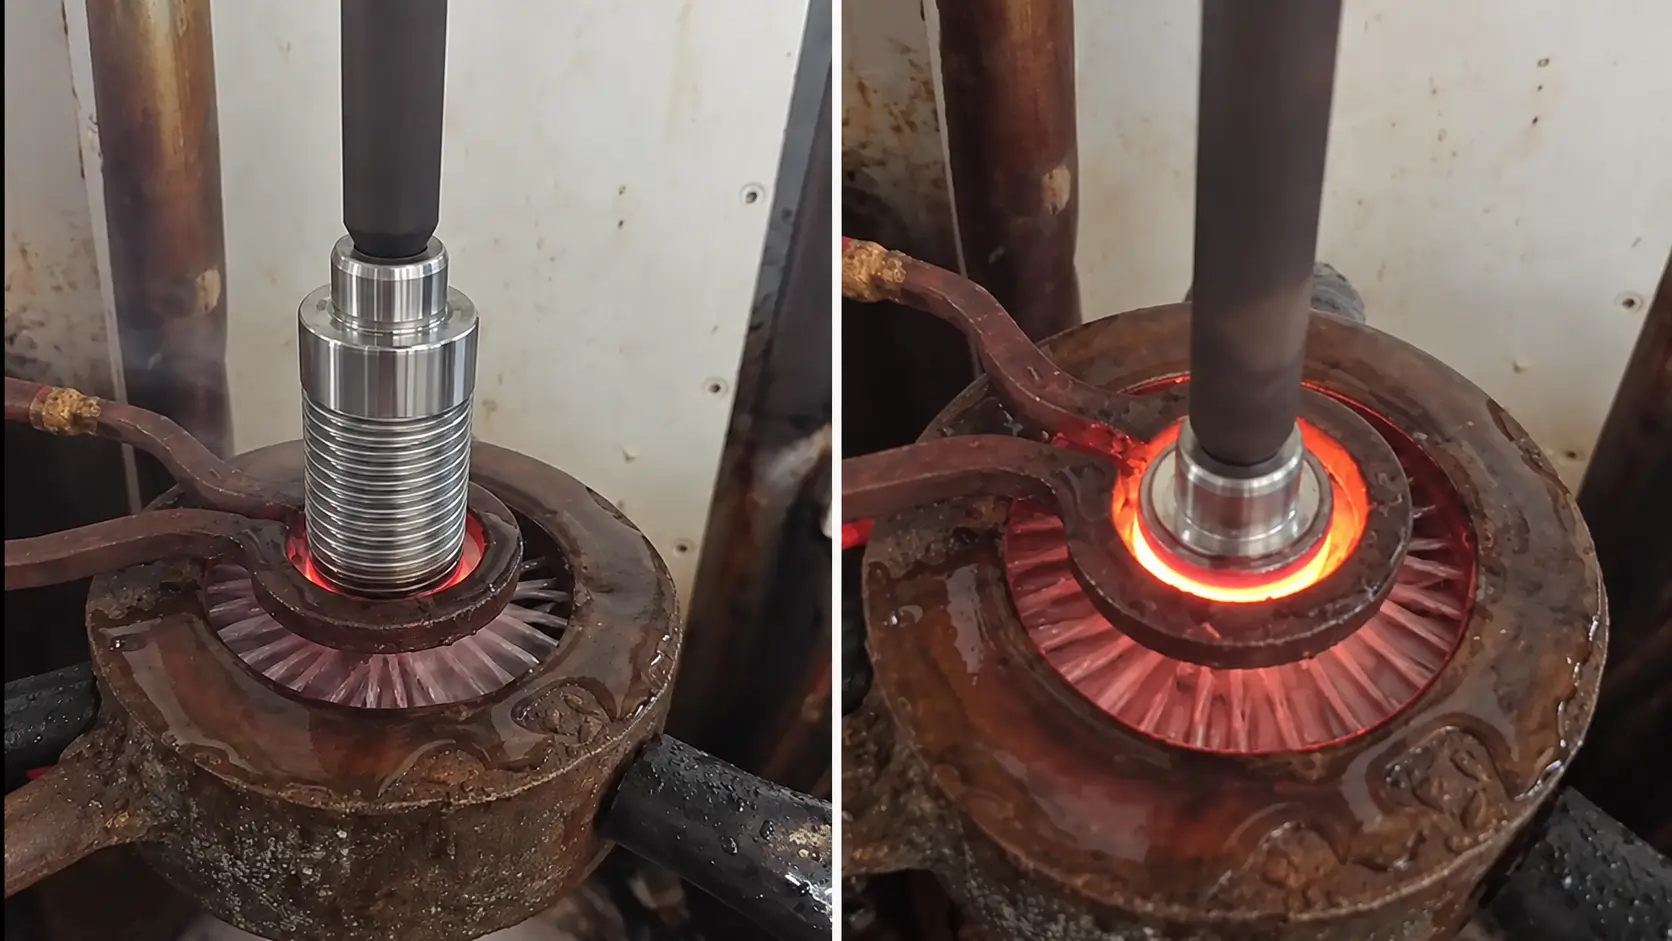
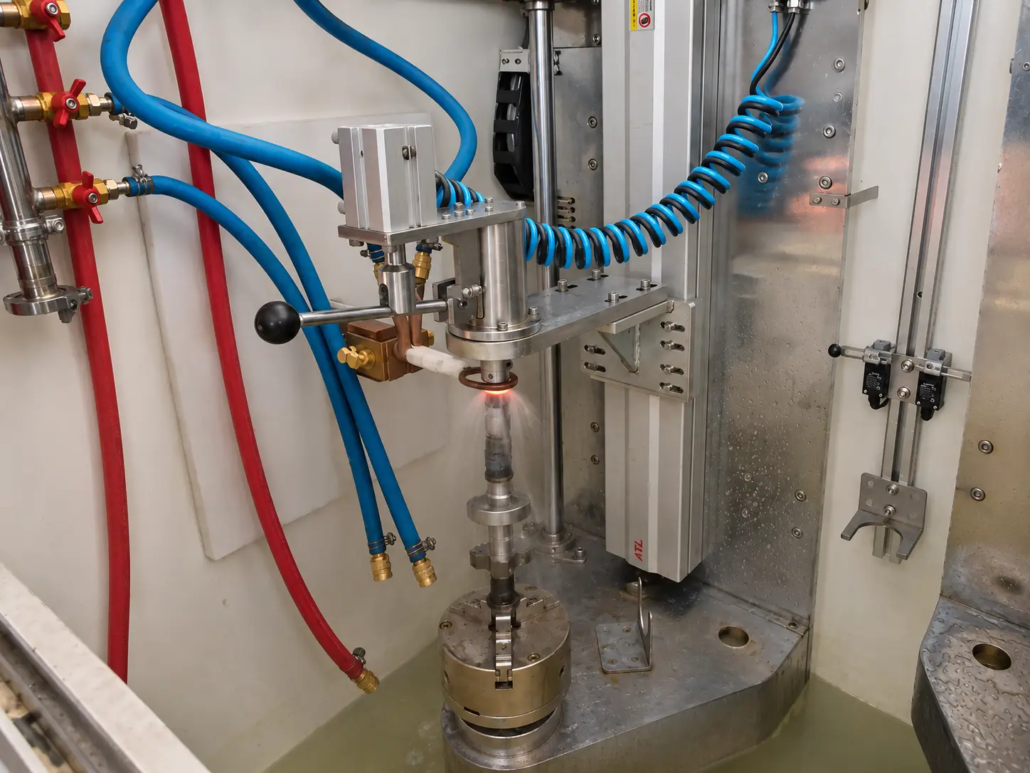
تجمع الآلة بين دوران قطعة العمل وحركة المسح المحوري لتحقيق تصلب السطح الموضعي.
بعد التثبيت التلقائي وتحديد المواقع, الشغل يدور أثناء التحرك على طول اتجاهه المحوري بالنسبة إلى موضع التسخين التعريفي.
تسمح هذه الحركة المنسقة لقسم العمود المحدد بالمرور عبر منطقة التسخين التعريفي حول محيطه.
يتضمن تسلسل المعالجة النموذجي:
①تحديد موضع الشغل. يتم وضع قطعة العمل في الماكينة ويتم وضعها بواسطة آلية المعالجة المقابلة.
②لقط التلقائي. تعمل آلية التثبيت الداخلية على تثبيت قطعة العمل في الوضع الرأسي المطلوب.
③دوران قطعة العمل. آلية القيادة يدور قطعة العمل أثناء عملية التصلب.
④المسح المحوري. تتحرك قطعة العمل على طول محورها وفقًا لموضع المعالجة المبرمج ومسافة المسح.
⑤التسخين بالحث. يمر قسم العمود المحدد عبر منطقة التسخين التعريفي ويصل إلى حالة التسخين المطلوبة.
⑥رذاذ التبريد. يتم تطبيق سائل التبريد على المنطقة الساخنة لتحقيق نتيجة تصلب السطح المحددة.
⑦نقل الشغل الداخلي. تعمل آلية النقل الخاصة بالماكينة على تحريك قطعة العمل وفقًا لتسلسل التشغيل المبرمج.
تم تصميم كلتا المحطتين لإجراء عمليات التقسية الحثية الخاصة بهما في وقت واحد.
Ⅴ. ملفات تحريضية مستقلة وتبريد بالرش في كل محطة
وقد تم تجهيز كل محطة عمل خاصة بها ملف الحث.
يسمح هذا الترتيب لكلا المحطتين بإجراء التسخين التعريفي في وقت واحد دون الاعتماد على ملف تسخين مشترك.
هندسة الملف, يعد خلوص التسخين والموضع بالنسبة لقطعة العمل من العوامل المهمة التي تؤثر على نمط التسخين.
أثناء العملية, تمر قطعة العمل عبر منطقة التسخين الموضعية أثناء الدوران والتحرك محوريًا.
أ إخماد الرش يتم دمج الترتيب في عملية التصلب لتبريد القسم الساخن بعد التسخين التعريفي.
يجب أن تتوافق ظروف التسخين والتبريد مع المادة, هندسة الشغل, صلابة السطح المطلوبة وعمق الحالة الفعال.
يسمح ترتيب الملف المستقل أيضًا بتقييم تكوين التسخين في كل محطة وفقًا لمتطلبات قطعة العمل والعملية المقابلة لها.
Ⅵ. هيكل الآلة وتكوين التحكم
الآلة الكاملة تدمج محطتي عمل, آليات المناولة الأوتوماتيكية وأنظمة التسخين التعريفي في هيكل معدات واحد.
يشتمل التصميم العام للمعدات على لوحتي تحكم للمشغل موضوعتين في الجزء الأمامي من الماكينة, جنبا إلى جنب مع الخزانات الكهربائية والمساعدة المقابلة.
يقوم نظام التحكم بتنسيق عملية تثبيت قطعة العمل, التموضع, نقل داخلي, حركة دوارة, المسح المحوري وتسلسل تصلب التعريفي.
تتضمن الاعتبارات المهمة المتعلقة بتكوين العمليات والمعدات:
•لقط الشغل وتحديد المواقع
•تسلسل النقل الداخلي
•تسلسل تشغيل المحطة
•دوران الشغل
•مسافة المسح المحوري
•سرعة المسح
•معلمات التسخين التعريفي
•تسلسل التبريد
•حماية المعدات وحالة التشغيل
يجب اختيار التكوين الكهربائي والتحكم النهائي وفقًا لقطعة العمل الفعلية ومتطلبات الإنتاج.
Ⅶ. معالجة الأشكال الهندسية المختلفة للعمود
بالإضافة إلى أعمدة توازن محرك الدراجة النارية, كما تم عرض نفس منصة المعدات وهي تعالج مكون عمود آخر بهندسة خارجية مختلفة.
مختلف تصاميم رمح قد يكون مختلفا:
•الأطوال الإجمالية
•أقطار رمح
•أقسام متدرجة
•الهياكل غريب الأطوار
•مواقف لقط
•المناطق المتصلبة المطلوبة
المباراة المقابلة, يجب تقييم ملف الحث ومعلمات المعالجة وفقًا لكل قطعة عمل.
المشبك التلقائي, يجب أيضًا مطابقة آليات تحديد المواقع والنقل الداخلي مع متطلبات الهندسة والتعامل مع المكون المحدد.
يوضح هذا تطبيق الجهاز على أشكال هندسية مختلفة للعمود دون افتراض أن كل مكون يمكنه استخدام أدوات أو إعدادات عملية متطابقة.
Ⅷ. المتطلبات الفنية لاختيار المعدات
لا يمكن تحديد تكوين تصلب الحث الصحيح من قطر قطعة العمل وحدها.
المادة, هندسة المكون, يجب تقييم المنطقة الصلبة المطلوبة ومتطلبات الإنتاج معًا.
معلومات الشغل
•اسم الجزء
•المواد والصف
•الطول الكلي
•الحد الأقصى والحد الأدنى للقطر
•وزن قطعة العمل
•رسم المكونات
متطلبات تصلب
•موقف تصلب المطلوبة
•طول المنطقة المتصلبة
•صلابة السطح المطلوبة
•عمق الحالة الصلبة الفعالة
•التشوه المسموح به والتسامح الأبعاد
متطلبات الإنتاج والأتمتة
•مخرجات الإنتاج المطلوبة
•تشغيل متزامن للمحطة المزدوجة
•طريقة لقط الشغل
•متطلبات تحديد المواقع
•تسلسل النقل الداخلي
•طريقة التحميل والتفريغ الخارجي
•دورة المعالجة المطلوبة
•متطلبات تكامل خط الإنتاج
وبناء على هذه التفاصيل, هيكل الآلة, مزود طاقة التحريض, تردد التشغيل, ملفات الحث, تركيبات العمل, ويمكن تقييم آليات المناولة وترتيبات التبريد معًا.
Ⅸ. الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
هل يمكن تشغيل المحطتين في نفس الوقت?
نعم. لقد تم تصميم الماكينة مع محطتي عمل يمكنها إجراء عمليات تصليب الحث في وقت واحد.
هل لكل محطة ملف تحريضي خاص بها؟?
نعم. تم تجهيز كل محطة عمل بملف تحريضي مخصص, مما يسمح لكلا المحطتين بإجراء عمليات التدفئة الخاصة بهما في وقت واحد.
هل تقوم الآلة تلقائيًا بتثبيت قطع العمل ووضعها في مكانها?
نعم. تشتمل الآلة على آليات أوتوماتيكية داخلية لتثبيت قطع العمل وتحديد موضعها.
هل تتضمن الآلة النقل التلقائي لقطع العمل?
نعم. تم دمج آلية النقل الداخلي في المعدات لتحريك قطع العمل أثناء تسلسل المعالجة.
هل الآلة لديها تحميل وتفريغ خارجي أوتوماتيكي?
لقد أكدت الآلة التثبيت التلقائي الداخلي, وظائف تحديد المواقع والنقل. يعتمد ترتيب التحميل والتفريغ الخارجي على التكوين الفعلي لخط الإنتاج.
كيف تقوم الآلة بتقوية عمود توازن الدراجة النارية?
يتم وضع قطعة العمل عموديًا وتدور أثناء التحرك على طول اتجاهها المحوري عبر منطقة التسخين التعريفي. يتم تسخين قسم العمود المحدد ومن ثم يتم إخماده بالرش.
لماذا تدور قطعة العمل أثناء التصلب بالحث?
يتيح التدوير لعملية التسخين التعريفي تغطية محيط قسم العمود المحدد بدلاً من تسخين جانب واحد فقط من قطعة العمل.
ما هو الغرض من حركة المسح المحوري?
يسمح المسح المحوري لموضع التسخين بالتحرك على طول العمود, making it possible to harden a specified section or length according to the programmed process.
Can the machine process other shaft components?
The equipment has also been shown processing another shaft component with a different geometry. The suitability of additional workpieces depends on their dimensions, fixture requirements and hardening specifications.
كيف يتم اختيار قوة الحث المطلوبة؟?
Power selection depends on the workpiece material, الأبعاد, منطقة التقسية, العمق المطلوب للحالة, heating time and production cycle. A workpiece drawing and hardening specification are recommended for equipment evaluation.
Ⅹ. Request a Customized Balance Shaft Induction Hardening Solution
Motorcycle engine balance shafts have specific geometric and surface hardening requirements.
A suitable induction hardening system needs to coordinate automatic workpiece handling, vertical clamping, التموضع, نقل داخلي, rotary scanning, localized induction heating and spray quenching.
يوفر تكوين المحطة المزدوجة هذا وضعي عمل للتشغيل في وقت واحد, تم تجهيز كل منها بملف الحث الخاص بها وآليات التعامل التلقائي مع قطع العمل.
لمساعدتنا في تقييم الحل المناسب, يرجى تقديم:
•رسم عمود التوازن أو عينة من الصور الفوتوغرافية
•مادة الشغل والصف
•الأبعاد والوزن الكلي
•المواقف المتشددة المطلوبة
•متطلبات صلابة السطح
•عمق القضية الفعال
•مخرجات الإنتاج المطلوبة
•متطلبات تحميل وتفريغ قطع العمل الخارجية
وبناء على هذه التفاصيل, يمكننا تقييم ترتيب آلة المحطة المزدوجة, آليات التعامل الآلي, مزود طاقة التحريض, تردد التشغيل, ملفات الحث, التركيبات وعملية التصلب.
أرسل رسم قطعة العمل ومتطلباتها
قم بتوفير التفاصيل أعلاه وسنقوم بتقييم تكوين الجهاز ثنائي المحطة, مزود طاقة التحريض, الملفات, التركيبات وعملية التصلب لعمود التوازن الخاص بك.