Endurecimiento por inducción automático de estación dual para ejes de equilibrio de motores de motocicletas
Ⅰ. Aplicación del eje de equilibrio del motor de motocicleta
A eje de equilibrio Es un componente giratorio utilizado en motores de motocicletas para ayudar a contrarrestar la vibración del motor..
Dependiendo del diseño del motor., un eje de equilibrio puede incorporar contrapesos excéntricos, secciones de eje escalonadas, muñones de rodamientos y secciones de diferentes diámetros.
Estas características geométricas facilitan el posicionamiento de la pieza de trabajo., estabilidad rotacional y endurecimiento localizado consideraciones importantes durante temple por inducción.
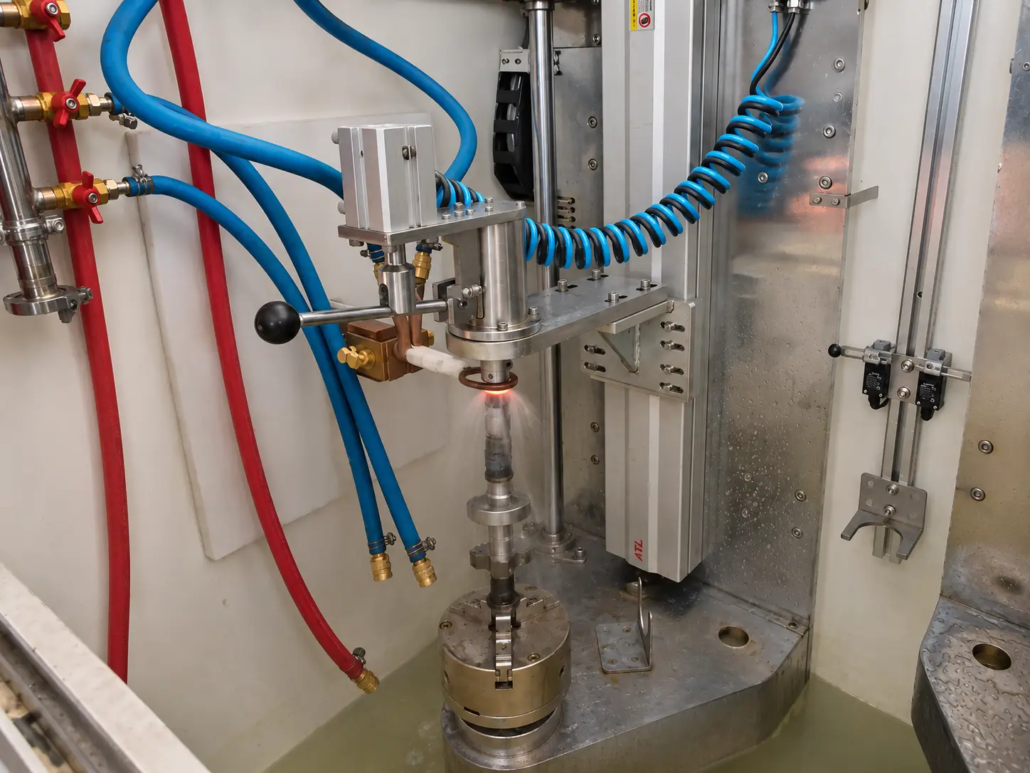
El equipo que se muestra en esta aplicación está configurado específicamente para el procesamiento del eje de equilibrio del motor de motocicleta., utilizando un dispositivo de sujeción vertical y endurecimiento por inducción con escaneo rotativo.
El proceso se centra en las secciones de trabajo especificadas del eje de equilibrio en lugar de calentar todo el componente de manera uniforme..
Ⅱ. Diseño automático de estación dual para procesamiento simultáneo
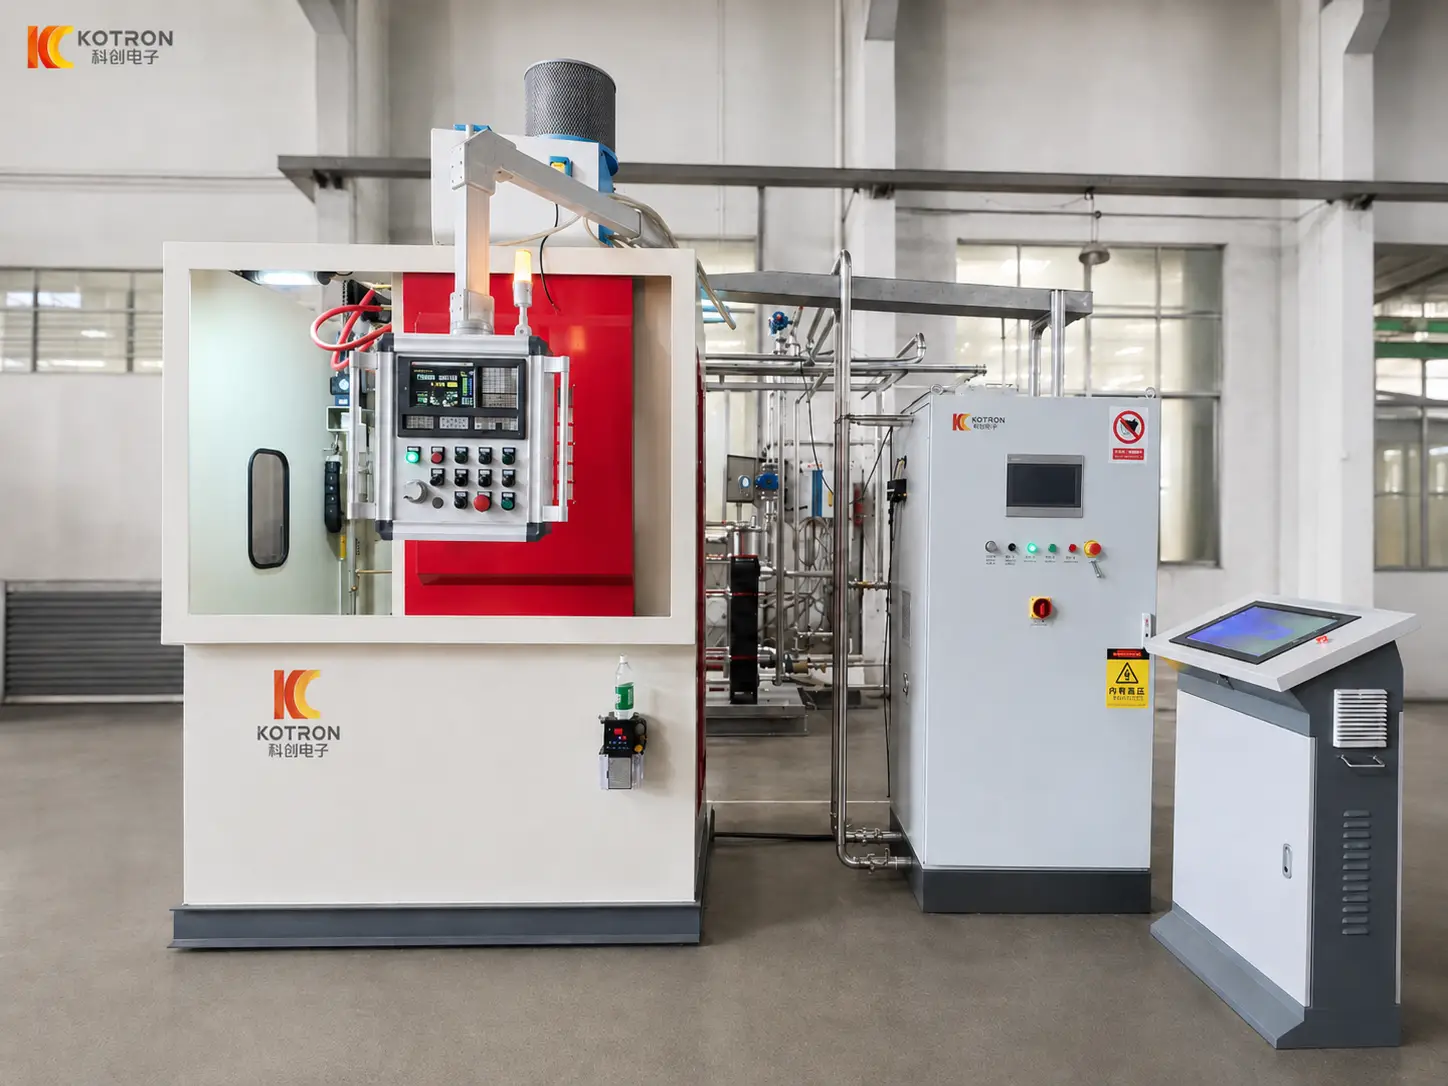
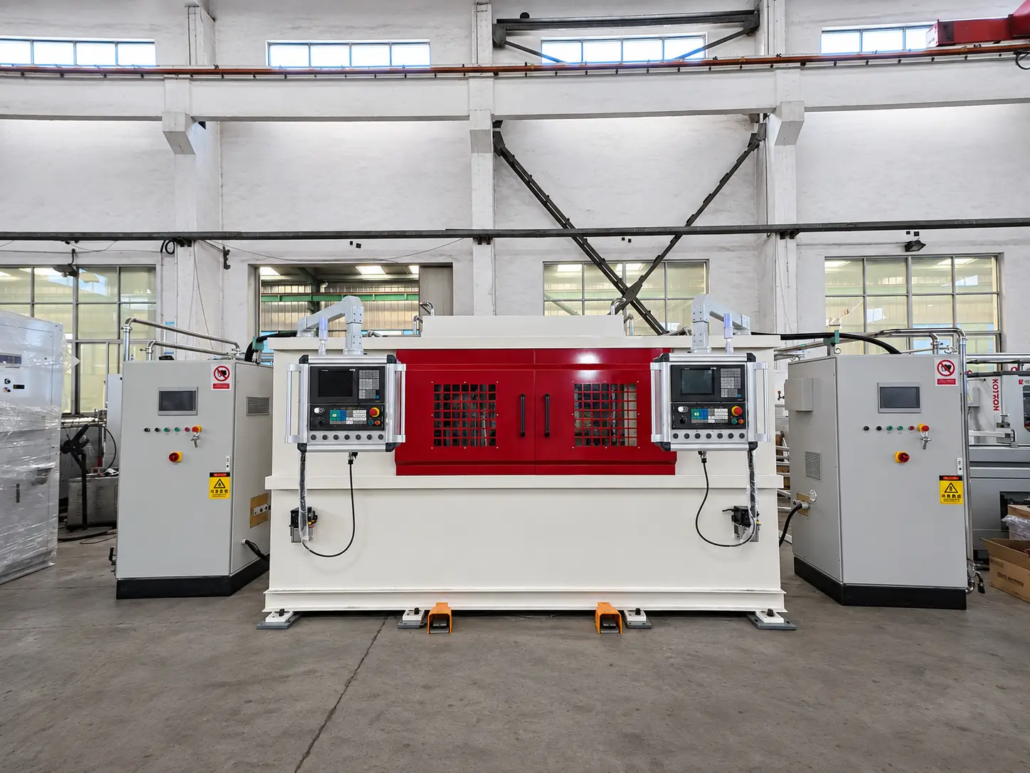
La máquina integra dos estaciones de trabajo en una estructura de equipo..
Ambas estaciones pueden realizar sus operaciones de endurecimiento por inducción simultáneamente, con cada estación equipada con su propia bobina de inducción dedicada.
Esta disposición permite que dos piezas de trabajo se sometan a sus respectivos procesos de calentamiento y enfriamiento en paralelo..
La configuración de estación dual incluye:
•Dos estaciones de trabajo que funcionan simultáneamente
•Bobina de inducción independiente en cada estación.
•Mecanismos automáticos de sujeción de piezas.
•Mecanismos de posicionamiento automático
•Mecanismos internos de transferencia de piezas de trabajo.
•Movimiento giratorio vertical de la pieza de trabajo.
•Movimiento de escaneo axial
•Calentamiento por inducción localizado
•Disposiciones de enfriamiento por aspersión
•Interfaces de operación y control de la máquina.
En comparación con una disposición de una sola estación, La operación simultánea proporciona dos posiciones de procesamiento dentro de una máquina y puede mejorar la capacidad de producción cuando los ciclos de calentamiento y los requisitos de la pieza de trabajo son adecuados..
La producción real depende de la pieza de trabajo., parámetros de calefacción, distancia de escaneo, Ciclo de procesamiento y secuencia de operación de la máquina..
Ⅲ. Sujeción automática de piezas de trabajo, Posicionamiento y Transferencia
La manipulación automática de piezas de trabajo es una parte importante de la configuración de esta máquina..
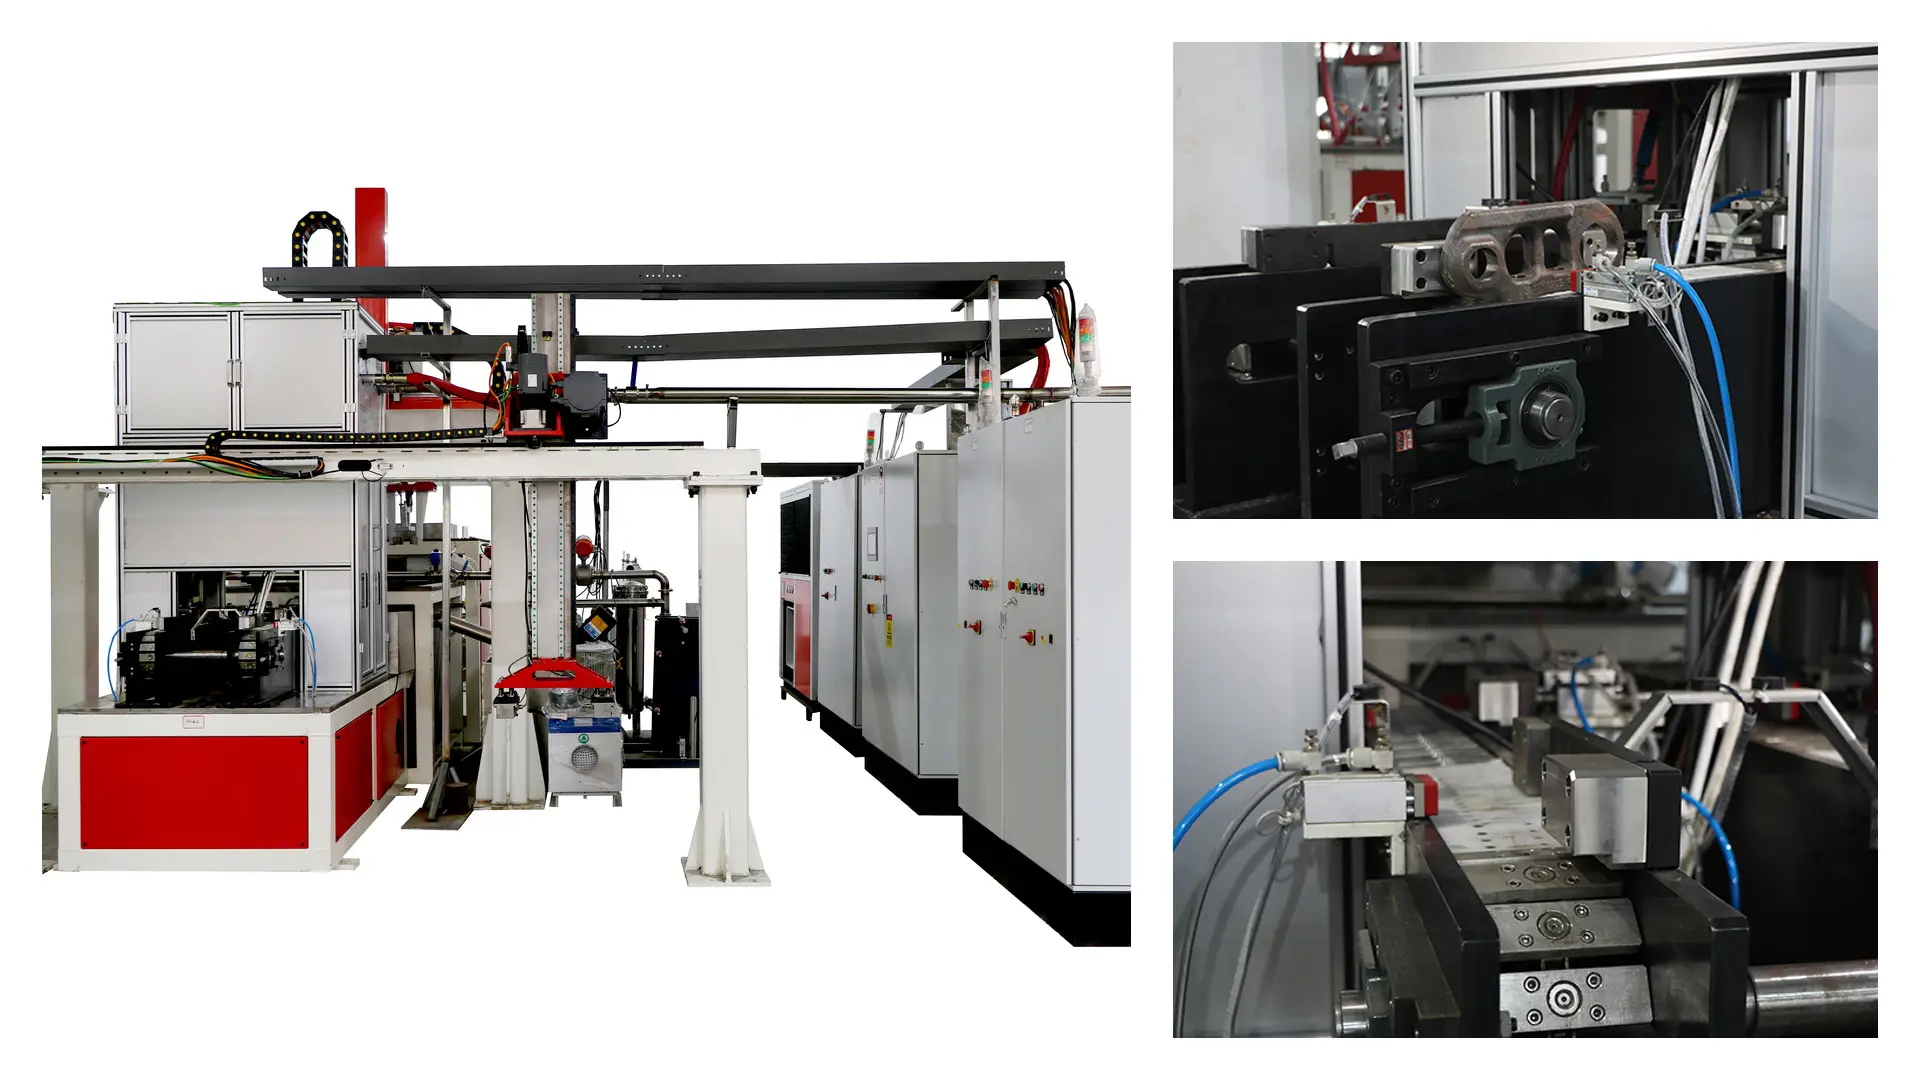
La máquina incorpora mecanismos internos de sujeción automática, Posicionar y transferir piezas de trabajo durante la secuencia de procesamiento..
Estos mecanismos coordinan el manejo de la pieza de trabajo con la disposición de dos estaciones y las operaciones de endurecimiento por inducción..
Las funciones de manipulación automática incluyen:
Sujeción automática
La pieza de trabajo está asegurada por el mecanismo de sujeción de la máquina para mantener un posicionamiento estable durante la rotación y el escaneo..
Posicionamiento automático
El mecanismo de posicionamiento ubica la pieza de trabajo en la posición de procesamiento requerida antes del ciclo de endurecimiento por inducción..
Transferencia interna de piezas de trabajo
La máquina incorpora un mecanismo de transferencia para mover piezas de trabajo dentro del equipo según la secuencia operativa programada..
Estas funciones reducen la necesidad de intervención manual en el proceso interno de manipulación de la pieza de trabajo y ayudan a coordinar los movimientos mecánicos con el ciclo de calentamiento por inducción..
La disposición externa de carga y descarga de piezas de trabajo está determinada por la configuración real de la línea de producción..
Ⅳ. Proceso de endurecimiento por inducción de escaneo rotativo vertical
La máquina combina la rotación de la pieza de trabajo con el movimiento de escaneo axial para lograr un endurecimiento superficial localizado..
Después de la sujeción y el posicionamiento automáticos, la pieza de trabajo gira mientras se mueve a lo largo de su dirección axial con respecto a la posición de calentamiento por inducción.
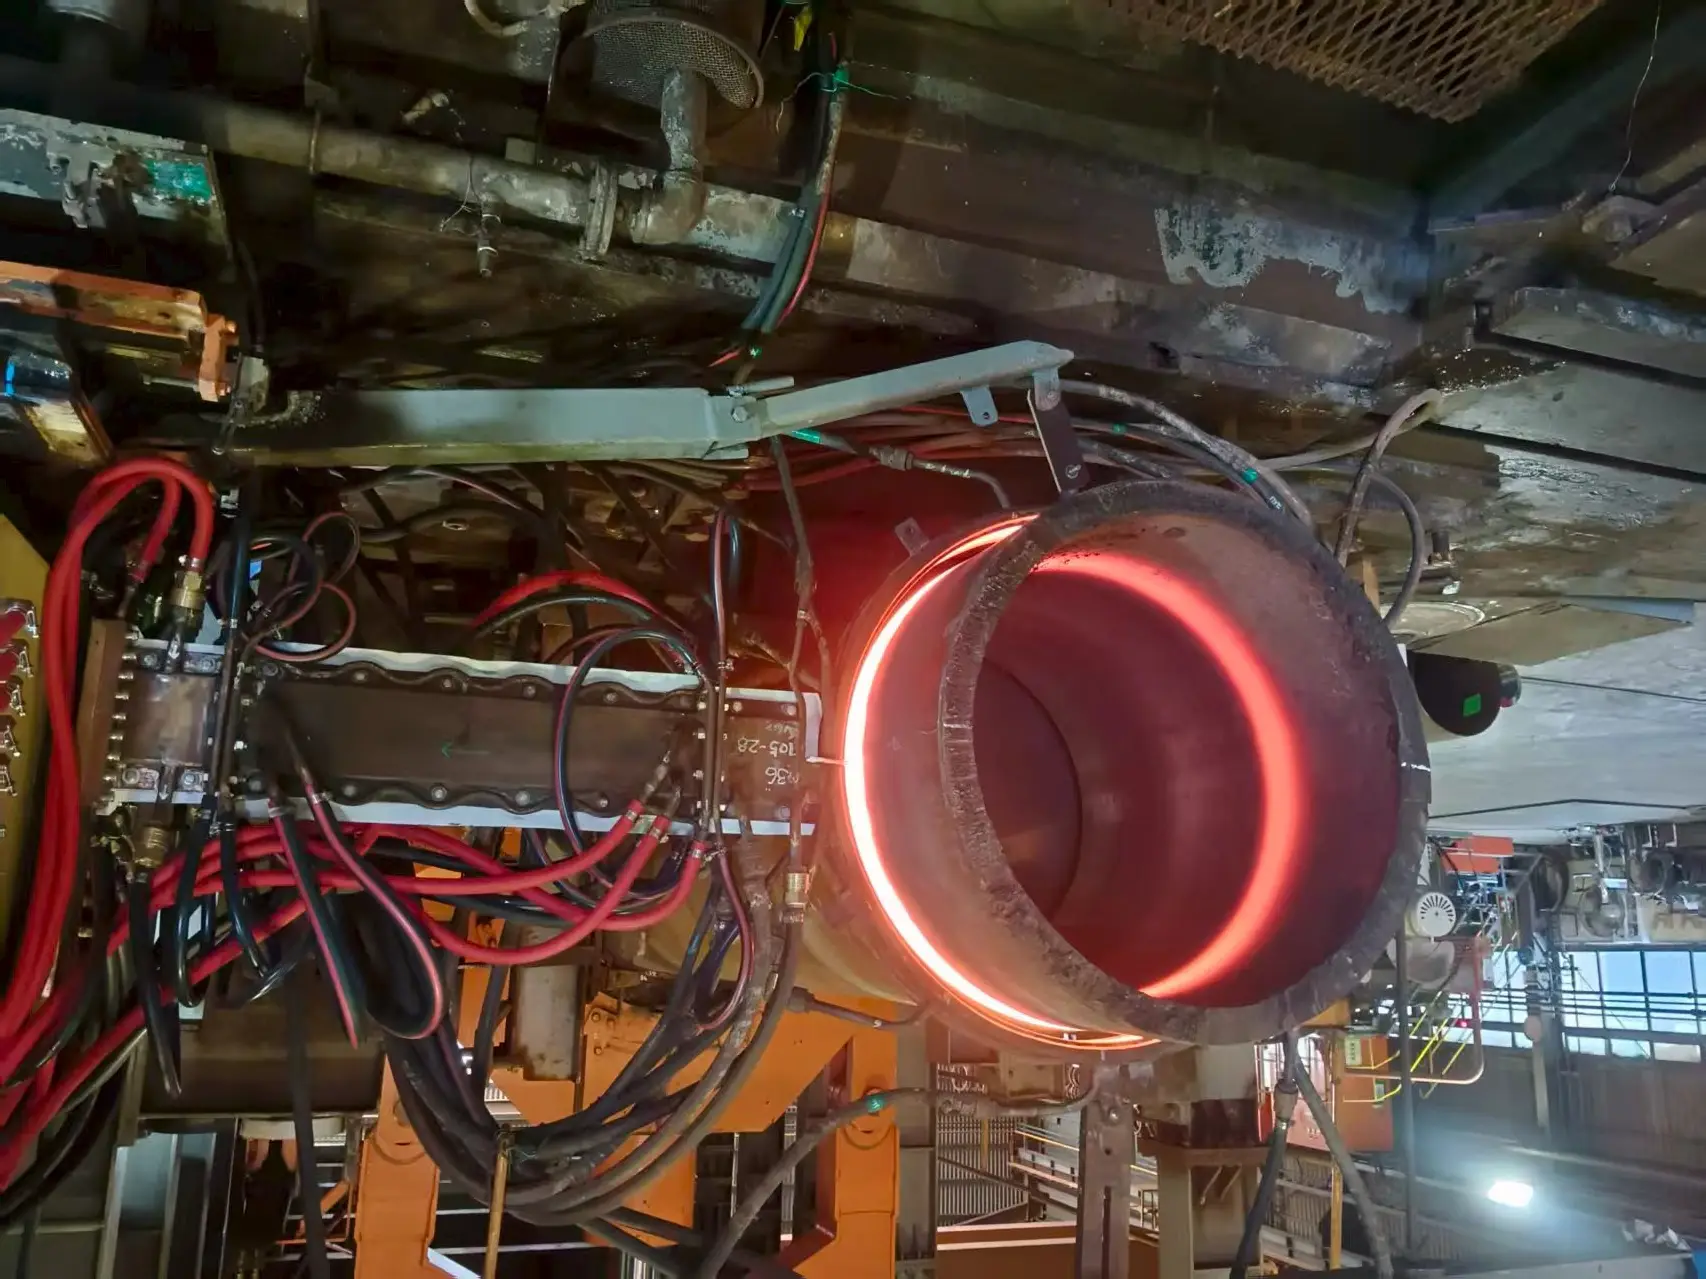
Este movimiento coordinado permite que la sección del eje seleccionada pase a través de la zona de calentamiento por inducción alrededor de su circunferencia..
La secuencia de procesamiento típica incluye:
①Posicionamiento de la pieza de trabajo. La pieza de trabajo se coloca en la máquina y se posiciona mediante el mecanismo de manipulación correspondiente..
②Sujeción automática. El mecanismo de sujeción interno asegura la pieza de trabajo en la posición vertical requerida.
③Rotación de la pieza. El mecanismo de conducción gira la pieza de trabajo durante el proceso de endurecimiento.
④Escaneo axial. La pieza de trabajo se mueve a lo largo de su eje según la posición de procesamiento programada y la distancia de escaneo..
⑤Calentamiento por inducción. La sección del eje seleccionada pasa a través de la zona de calentamiento por inducción y alcanza la condición de calentamiento requerida..
⑥Enfriamiento por pulverización. Se aplica líquido de enfriamiento al área calentada para lograr el resultado de endurecimiento de la superficie especificado..
⑦Transferencia interna de piezas de trabajo. El mecanismo de transferencia de la máquina mueve la pieza de trabajo de acuerdo con la secuencia operativa programada..
Ambas estaciones están diseñadas para realizar sus respectivas operaciones de endurecimiento por inducción simultáneamente.
Ⅴ. Bobinas de inducción independientes y enfriamiento por pulverización en cada estación
Cada estación de trabajo está equipada con su propio bobina de inducción.
Esta disposición permite que ambas estaciones realicen calentamiento por inducción simultáneamente sin depender de una bobina de calentamiento compartida..
La geometría de la bobina, La distancia de calentamiento y la posición relativa a la pieza de trabajo son factores importantes que afectan el patrón de calentamiento..
Durante la operación, la pieza de trabajo pasa a través de la zona de calentamiento localizada mientras gira y se mueve axialmente.
A enfriamiento por aspersión Se incorpora un dispositivo al proceso de endurecimiento para enfriar la sección calentada después del calentamiento por inducción..
Las condiciones de calentamiento y enfriamiento deben adaptarse al material., geometría de la pieza de trabajo, Dureza superficial requerida y profundidad efectiva de la caja..
La disposición del serpentín independiente también permite evaluar la configuración de calentamiento en cada estación de acuerdo con los requisitos correspondientes de la pieza de trabajo y del proceso..
Ⅵ. Estructura de la máquina y configuración de control
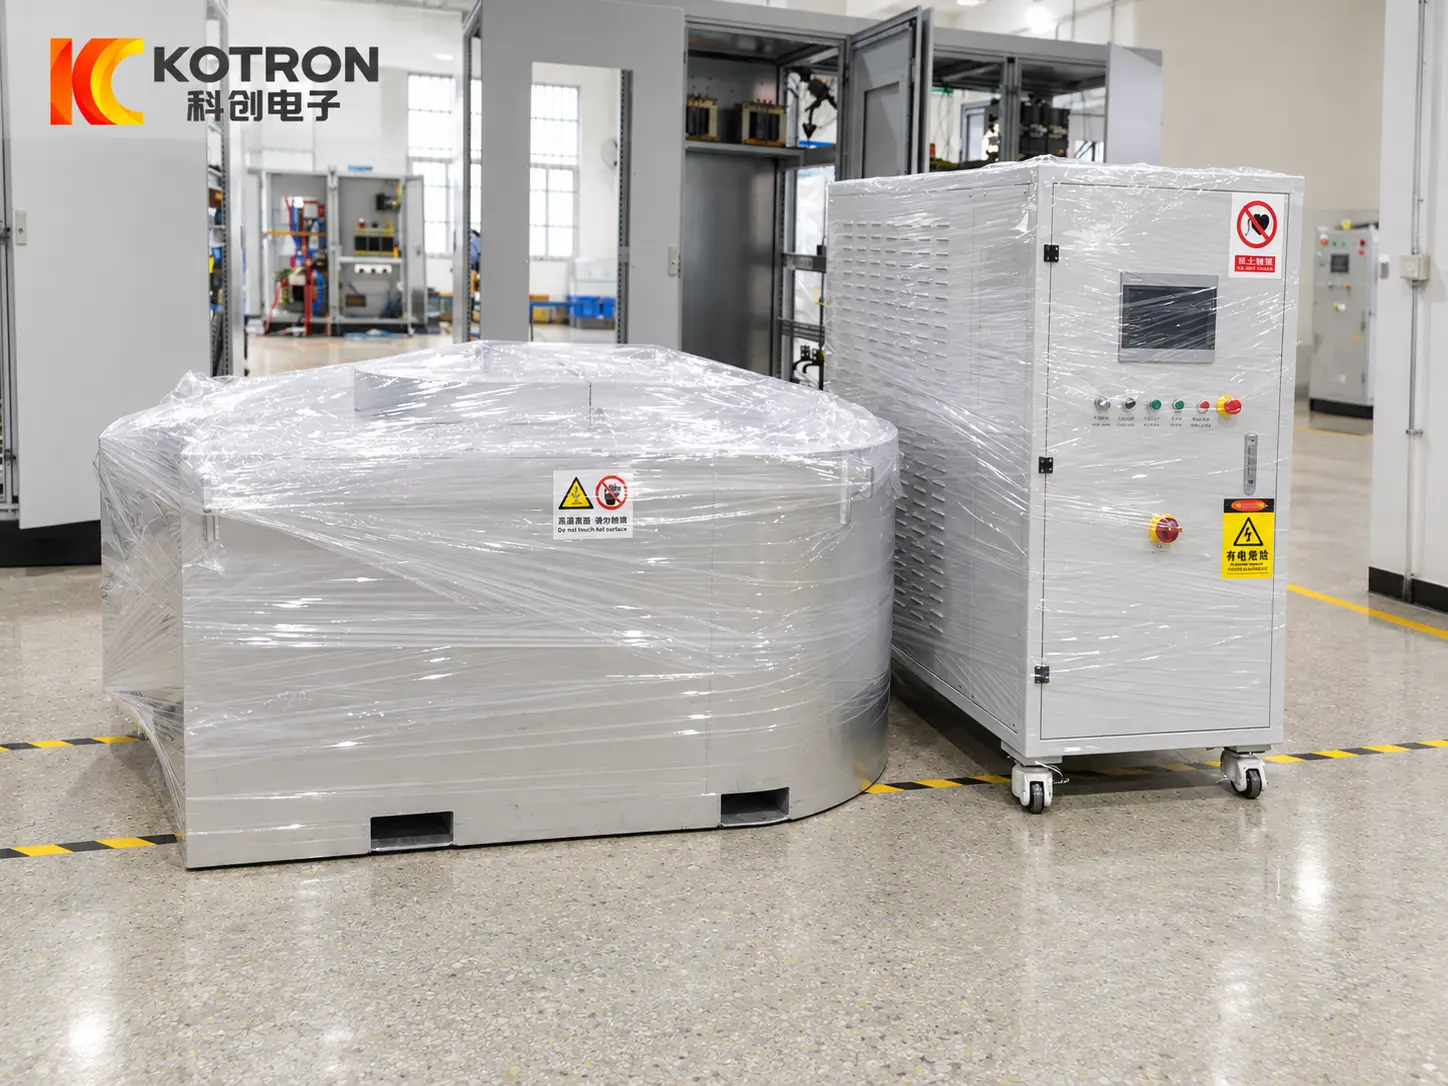
La máquina completa integra dos estaciones de trabajo., Mecanismos de manipulación automática y sistemas de calentamiento por inducción en una estructura de equipo..
La disposición general del equipo incluye dos paneles de control del operador ubicados en la parte delantera de la máquina., junto con los correspondientes armarios eléctricos y auxiliares.
El sistema de control coordina la sujeción de la pieza., posicionamiento, transferencia interna, movimiento giratorio, secuencia de escaneo axial y endurecimiento por inducción.
Las consideraciones importantes sobre la configuración de procesos y equipos incluyen:
•Sujeción y posicionamiento de piezas de trabajo.
•Secuencia de transferencia interna
•Secuencia de funcionamiento de la estación
•Rotación de la pieza de trabajo
•Distancia de escaneo axial
•Velocidad de escaneo
•Parámetros de calentamiento por inducción
•Secuencia de enfriamiento
•Protección del equipo y estado de funcionamiento.
La configuración eléctrica y de control final debe seleccionarse de acuerdo con la pieza de trabajo real y los requisitos de producción..
Ⅶ. Procesamiento de diferentes geometrías de eje
Además de los ejes de equilibrio de motores de motocicletas, También se ha mostrado la misma plataforma de equipo procesando otro componente del eje con una geometría externa diferente..
Diferente diseños de ejes puede tener diferentes:
•Longitudes totales
•Diámetros de eje
•Secciones escalonadas
•Estructuras excéntricas
•Posiciones de sujeción
•Áreas endurecidas requeridas
El partido correspondiente, La bobina de inducción y los parámetros de procesamiento deben evaluarse de acuerdo con cada pieza de trabajo..
La sujeción automática, Los mecanismos de posicionamiento y transferencia interna también deben adaptarse a la geometría y los requisitos de manipulación del componente seleccionado..
Esto demuestra la aplicación del equipo a diferentes geometrías de eje sin asumir que cada componente puede usar herramientas o configuraciones de proceso idénticas..
Ⅷ. Requisitos técnicos para la selección de equipos
La configuración correcta de endurecimiento por inducción no se puede seleccionar únicamente a partir del diámetro de la pieza de trabajo..
la materia, geometría del componente, El área endurecida requerida y los requisitos de producción deben evaluarse juntos..
Información de la pieza de trabajo
•Nombre de la pieza
•Material y grado
•Longitud total
•Diámetro máximo y mínimo
•Peso de la pieza
•Dibujo de componentes
Requisitos de endurecimiento
•Posición de endurecimiento requerida
•Longitud del área endurecida
•Dureza superficial requerida
•Profundidad efectiva de la carcasa endurecida
•Deformación permitida y tolerancias dimensionales.
Requisitos de producción y automatización
•Producción requerida
•Operación simultánea de dos estaciones
•Método de sujeción de la pieza de trabajo
•Requisitos de posicionamiento
•Secuencia de transferencia interna
•Método de carga y descarga externa.
•Ciclo de procesamiento requerido
•Requisitos de integración de la línea de producción
En base a estos detalles, la estructura de la máquina, fuente de alimentación por inducción, frecuencia de operación, bobinas de inducción, accesorios de sujeción, Los mecanismos de manipulación y las disposiciones de enfriamiento pueden evaluarse juntos..
IX.. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Pueden funcionar ambas estaciones al mismo tiempo??
Sí. La máquina está diseñada con dos estaciones de trabajo que pueden realizar sus operaciones de endurecimiento por inducción simultáneamente..
¿Cada estación tiene su propia bobina de inducción??
Sí. Cada estación de trabajo está equipada con una bobina de inducción dedicada., permitiendo que ambas estaciones realicen sus respectivos procesos de calentamiento simultáneamente.
¿La máquina sujeta y posiciona automáticamente las piezas de trabajo??
Sí. La máquina incorpora mecanismos automáticos internos de sujeción y posicionamiento de la pieza..
¿La máquina incluye transferencia automática de piezas??
Sí. Un mecanismo de transferencia interno está integrado en el equipo para mover las piezas de trabajo durante la secuencia de procesamiento..
¿La máquina tiene carga y descarga externa automática??
La máquina ha confirmado la sujeción automática interna., funciones de posicionamiento y transferencia. La disposición externa de carga y descarga depende de la configuración real de la línea de producción..
¿Cómo endurece la máquina el eje de equilibrio de una motocicleta??
La pieza de trabajo se coloca verticalmente y gira mientras se mueve a lo largo de su dirección axial a través de la zona de calentamiento por inducción.. La sección del eje seleccionada se calienta y posteriormente se enfría por pulverización..
¿Por qué la pieza de trabajo gira durante el endurecimiento por inducción??
La rotación permite que el proceso de calentamiento por inducción cubra la circunferencia de la sección del eje seleccionada en lugar de calentar solo un lado de la pieza de trabajo..
¿Cuál es el propósito del movimiento de escaneo axial??
El escaneo axial permite que la posición de calentamiento se mueva a lo largo del eje, permitiendo templar una sección o longitud específica según el proceso programado.
¿Puede la máquina procesar otros componentes del eje??
También se ha mostrado el equipo procesando otro componente del eje con una geometría diferente.. La idoneidad de piezas adicionales depende de sus dimensiones., Requisitos de fijación y especificaciones de endurecimiento..
¿Cómo se selecciona la potencia de inducción requerida??
La selección de potencia depende del material de la pieza de trabajo., las dimensiones, área endurecida, profundidad de capa requerida, tiempo de calentamiento y ciclo de producción. Se recomienda un dibujo de la pieza de trabajo y una especificación de endurecimiento para la evaluación del equipo..
X.. Solicite una solución personalizada de endurecimiento por inducción del eje de equilibrio
Los ejes de equilibrio de motores de motocicletas tienen requisitos geométricos y de endurecimiento de superficie específicos.
Un sistema de endurecimiento por inducción adecuado debe coordinar la manipulación automática de la pieza de trabajo., sujeción vertical, posicionamiento, transferencia interna, escaneo rotatorio, Calentamiento por inducción localizado y enfriamiento por pulverización..
Esta configuración de estación dual proporciona dos posiciones de trabajo operativas simultáneamente, cada uno equipado con su propia bobina de inducción y mecanismos automáticos de manipulación de piezas de trabajo.
Para ayudarnos a evaluar una solución adecuada, por favor proporcione:
•Dibujo del eje de equilibrio o fotografías de muestra.
•Material y calidad de la pieza de trabajo.
•Dimensiones totales y peso.
•Posiciones endurecidas requeridas
•Requisito de dureza superficial
•Profundidad efectiva del caso
•Producción requerida
•Requisitos de carga y descarga externa de piezas de trabajo.
En base a estos detalles, Podemos evaluar la disposición de la máquina de doble estación., mecanismos de manipulación automática, fuente de alimentación por inducción, frecuencia de operación, bobinas de inducción, accesorios y proceso de endurecimiento.
Envíe el dibujo y los requisitos de su pieza de trabajo
Proporcione los detalles anteriores y evaluaremos la configuración de la máquina de doble estación., fuente de alimentación por inducción, bobinas, Accesorios y proceso de endurecimiento para su eje de equilibrio..