
Warum dreht sich eine Welle während des Induktionshärtens?
Während Wellenscanhärten, Das Werkstück dreht sich oft, während es sich durch die Induktionsspule bewegt. Diese beiden Bewegungen leisten nicht die gleiche Aufgabe.
Die Rotation trägt hauptsächlich dazu bei, die Gleichmäßigkeit der Erwärmung am Wellenumfang zu verbessern, während die vertikale Bewegung die Heizzone entlang der Schaftlänge bewegt. Die genaue Bewegungsstrategie hängt weiterhin vom Werkstück ab, Induktordesign und Löschprozess.
Ⅰ. Die Rotation verbessert die Gleichmäßigkeit der Umfangserwärmung
Eine ringförmige Induktionsspule umgibt die Welle, aber das bedeutet nicht automatisch, dass die Erhitzung an jedem Punkt um den Umfang perfekt identisch ist.
In der praktischen Induktionshärtung, beeinflusst die Beziehung zwischen Werkstück und Induktivität das Heizmuster. Durch das Drehen der Welle können verschiedene Umfangspositionen wiederholt durch das Induktionsfeld gehen.
Für Scan-Härten, dies hilft, die Erwärmung um die Welle zu mitteln und eine gleichmäßigere gehärtete Schicht zu erzeugen.
Aus diesem Grund wird die Wellendrehung häufig mit einem Ringinduktor kombiniert, wenn ein gleichmäßiges umlaufendes Härtungsmuster erforderlich ist. Radyne beschreibt speziell die Wellendrehung als oft notwendig, wenn während des progressiven Induktionshärtens eine vollständig gleichmäßige Schicht erforderlich ist.
Ⅱ. Rotation und vertikale Bewegung erfüllen unterschiedliche Aufgaben
Beim hier gezeigten vertikalen Wellenhärtungsprozess, dreht sich das Werkstück, während es durch die Induktionsspule nach oben bewegt wird.
Die Bewegungen wirken in zwei verschiedene Richtungen:
Drehung → um den Umfang
Vertikale Bewegung → entlang der Schaftlänge
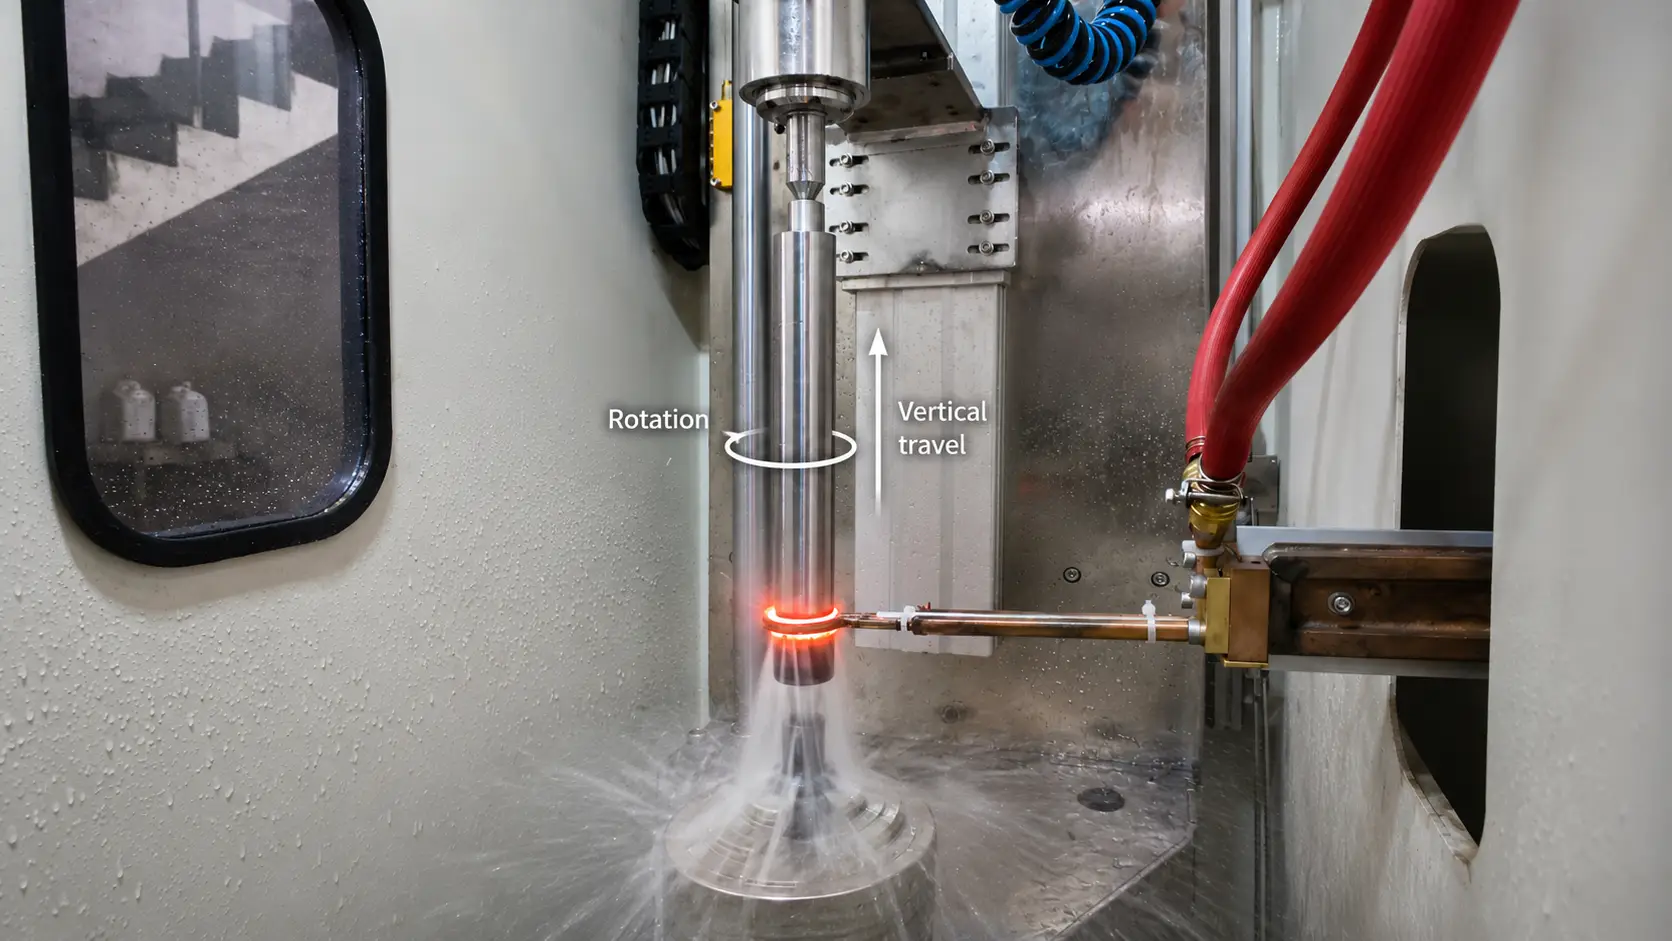
Die Drehung hilft, die Umfangsgleichmäßigkeit zu kontrollieren, während die vertikale Bewegung die Heizzone entlang des Schafts transportiert.
Wenn das Werkstück durch die Induktionsspule geführt wird, wird zu einem Zeitpunkt nur ein begrenzter Abschnitt aktiv erhitzt. Die Scan-Bewegung bestimmt daher, wie sich die gehärtete Zone entlang des Schafts fortbewegt.
Ihr endgültiges gehärtetes Muster wird nicht allein durch eine Bewegung bestimmt. Leistung, Frequenz, Scan-Geschwindigkeit, Drehung, Induktordesign und Abschreckung arbeiten zusammen.
Die vertikale CNC-Maschine, die in unserer Wellenhärtungsanwendung verwendet wird, ist ein Werkstückbewegungsdesign mit einem Spindeldrehungssystem und kontrolliertem vertikalem Vorschub, was zu dieser Art von Prozessanordnung passt.
Ⅲ. Kann sich eine Welle zu langsam oder zu schnell drehen?
Mehr Drehzahl ist nicht automatisch besser.
Wenn ein Prozess sich auf Rotation für gleichmäßigkeit am Umfang verlässt, unzureichende Rotation kann den während des Erhitzungszyklus erforderlichen Mittelungseffekt nicht bieten.
Am anderen Extrem, hohe Rotationsgeschwindigkeit kann ein anderes Problem verursachen: das bewegte Werkstück kann beeinflussen, wie das Abschreckmedium die Oberfläche erreicht.
Inductoheat stellt fest, dass höhere Rotationsgeschwindigkeit die gleichmäßige Umfangeizung verbessern kann, aber übermäßige Geschwindigkeit kann das Abschreckmittel ablenken und die Kühlwirkung in einigen Bereichen verringern, insbesondere um Änderungen im Wellendurchmesser. Dies kann zu einer lokal reduzierten Härte beitragen.
Deshalb gibt es keine einzelne Drehzahl, die für jede Welle korrekt ist.
Die Drehzahl muss zusammen mit der Werkstückgeometrie festgelegt werden, Scan-Geschwindigkeit, Induktordesign und Abschreckanordnung.
Ⅳ. Muss jede Welle rotieren?
Nein.
Rotation ist bei herkömmlicher Wellenscan-Härtung üblich, aber sie ist keine universelle Anforderung der Induktionshärtung.
Einige Verfahren erreichen das erforderliche Heizmuster durch ein anderes Induktordesign statt durch Drehen des Werkstücks.
Ein klares Beispiel ist das CamPro-System von Inductoheat zum Härten von Nockenwellen. Sein stationäres SHarP-C-Verfahren ist speziell darauf ausgelegt, die Werkstückrotation während der Induktionswärmebehandlung zu eliminieren.
Dies ist eine wichtige Unterscheidung.
Die richtige Frage ist nicht:
„Sollte sich jede Welle drehen??“
Er ist:
„Welche Kombination aus Werkstückbewegung und Induktordesign erzeugt das erforderliche Härtemuster?“
Für herkömmliches zylindrisches Wellen-Scan-Härten, wird zur Verbesserung der Umfangsgleichmäßigkeit oft eine Rotation verwendet, während des Scannens wird die gehärtete Zone entlang der Wellenlänge kontrolliert.
Andere Werkstücke können einen anderen Ansatz erfordern.
Verwandte Ausrüstung: CNC-Wellen-Induktionshärtemaschine
Schlüssel zum Mitnehmen
Während Induktionshärten, Wellenrotation mittelt die Erwärmung um den Umfang, während die vertikale Bewegung die gehärtete Zone entlang der Welle trägt. Die beiden Bewegungen erfüllen unterschiedliche Aufgaben. Die Geschwindigkeit muss zusammen mit der Scangeschwindigkeit eingestellt werden, Induktordesign und Abschreckung – und nicht jede Welle muss sich überhaupt drehen.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Muss jede Welle während des Induktionshärtens rotieren?
Nein. Rotation ist beim herkömmlichen Wellen-Scan-Härten üblich, aber keine universelle Voraussetzung. Einige Prozesse, wie das CamPro-Nockenwellen-System von Inductoheat, sind darauf ausgelegt, die Werkstückrotation durch ein anderes Induktordesign zu eliminieren.
Was passiert, wenn eine Welle zu langsam rotiert?
Wenn der Prozess auf Rotation für die Umfangsgleichmäßigkeit angewiesen ist, unzureichende Rotation kann den während des Erhitzungszyklus erforderlichen Mittelungseffekt nicht bieten, wird eine ungleichmäßig gehärtete Schicht hinterlassen.
Kann die Rotationsgeschwindigkeit zu hoch sein?
Ja. Übermäßige Geschwindigkeit kann die Abschwächung ablenken und in manchen Bereichen die Kühlwirkung verringern, insbesondere bei Veränderungen des Wellendurchmessers, trägt zu einer lokal reduzierten Härte bei.
Was das endgültige gehärtete Muster bestimmt?
Leistung, Frequenz, Scan-Geschwindigkeit, Drehung, Induktordesign und Abschreckung arbeiten alle zusammen. Weder Rotation noch vertikaler Bewegungsweg allein bestimmen das endgültige gehärtete Muster.
Wählen Sie die richtige Bewegungsstrategie für Ihre Welle
Senden Sie Ihre Wellenzieh- und Härteanforderungen. Wir passen die Rotation an, Scan-Bewegung, Spulendesign und Abschalten für Ihr Bauteil.


