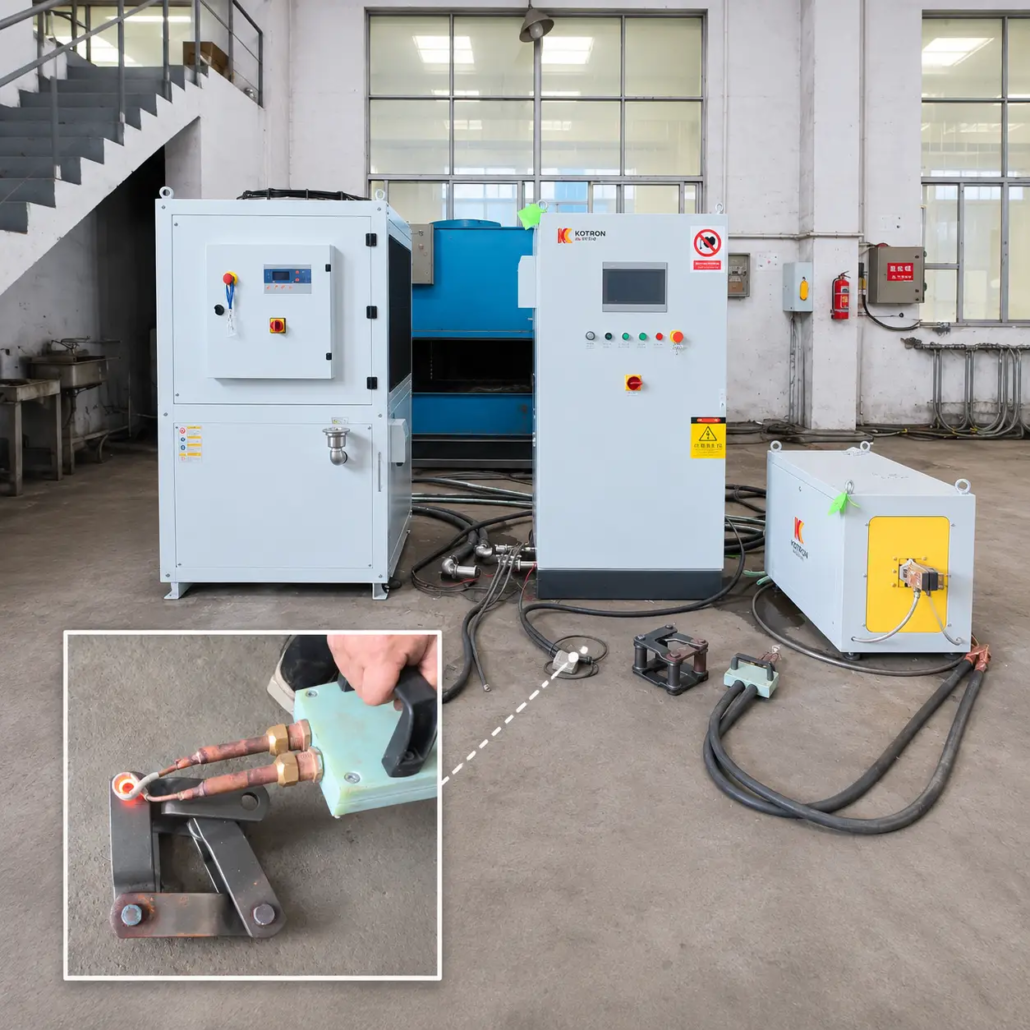
Induktionshärten der Kettenbolzenenden mit direkter Wassersprühabschreckung
Ⅰ. Induktionshärten der Kettenbolzenenden im Betrieb
Die Anwendung demonstriert die lokale Induktionshärtung eines Verbindungsstifts innerhalb einer Stahlkettenverbindung.
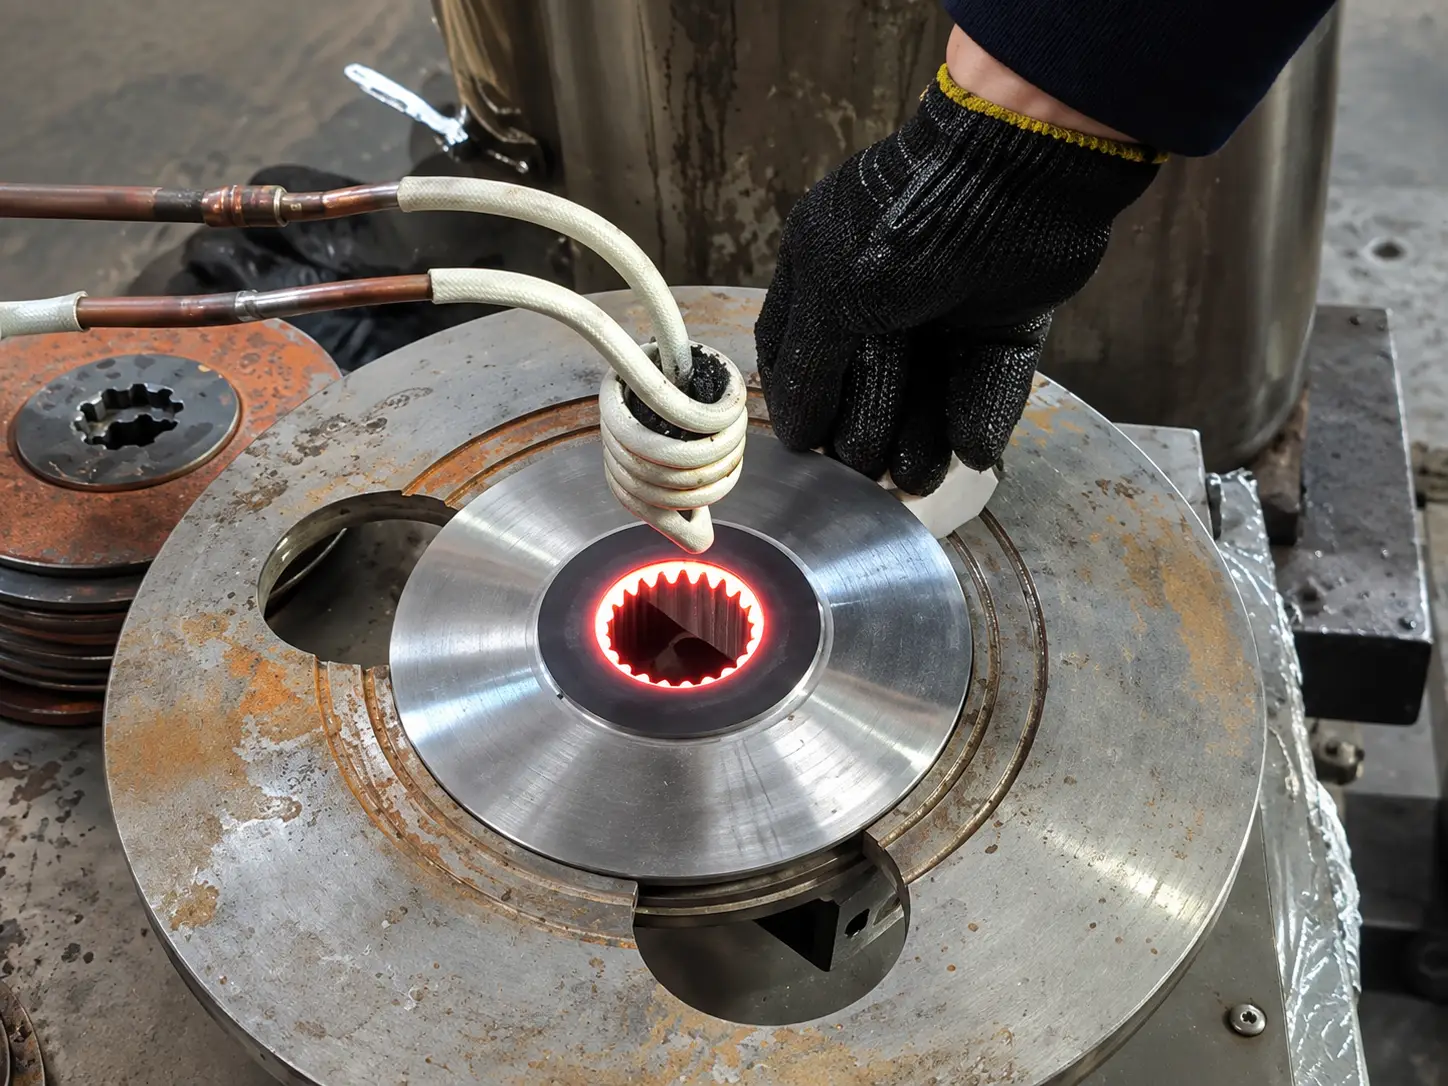
Während des Betriebs, Der Bediener hält den Induktionsheizkopf und positioniert seine Spule um das freiliegende Ende des installierten Kettenstifts.
Die Spule konzentriert den Erhitzungsprozess auf den ausgewählten Stiftendbereich, anstatt die gesamte Kettengliedbaugruppe zu erwärmen.
Sobald der erforderliche Heizzustand erreicht ist, Wasser wird direkt auf den erhitzten Bereich aufgetragen, um den Abschreckschritt abzuschließen.
Der demonstrierte Prozess umfasst drei Hauptvorgänge:
•Positionieren Sie die Handinduktionsspule um das freiliegende Ende des Kettenbolzens
•Anwenden einer lokalen Induktionserwärmung auf den ausgewählten Bereich
•Zum Abschrecken Wasser direkt auf den erhitzten Bereich sprühen
Diese Anordnung bietet eine praktische Methode zur lokalen Wärmebehandlung, wenn der erforderliche Härtungsbereich auf einen bestimmten Abschnitt einer zusammengebauten Metallkomponente beschränkt ist.
Ⅱ. Lokale Verhärtung eines eingebauten Kettenbolzens
Das in dieser Anwendung gezeigte Werkstück besteht aus einem Stahlkettenglied mit eingestecktem Verbindungsbolzen.
Der Verbindungsstift wird innerhalb der Gelenkstruktur positioniert, und sein freiliegendes Ende ist der Zielbereich für die Induktionserwärmung.
Diese Unterscheidung ist wichtig, da der Prozess nicht darauf abzielt, die gesamte Kettenplatte oder das Ganze zu erhitzen Verbindungsstift gleichmäßig.
Positionierung des Kettenbolzens
Bei der gezeigten Operation wird der Bolzen bereits in das Kettenglied eingesetzt.
Der Induktionsheizkopf wird um das freiliegende Ende herum positioniert, Dadurch kann der Bediener die Heizwirkung auf den gewünschten Bereich konzentrieren.
Bei der Konstruktion der Induktionsspule muss die Beziehung zwischen dem Stift und den umgebenden Kettenkomponenten berücksichtigt werden.
Lokalisierter Behandlungsbereich
Die Abmessungen des freiliegenden Stiftendes, Die umgebende Kettenplattengeometrie und die erforderliche gehärtete Fläche beeinflussen alle das Spulendesign und die Heizbedingungen.
Ziel ist es, das spezifizierte lokale Härtungsergebnis zu erreichen und gleichzeitig eine unnötige Erwärmung benachbarter Bauteile zu begrenzen.
Für ähnliche Anwendungen, Der tatsächliche Behandlungsbereich sollte entsprechend der Werkstückzeichnung und den Anforderungen der Wärmebehandlung festgelegt werden.
Ⅲ. Handinduktionserwärmung und direkte Wassersprühabschreckung
Das Hauptmerkmal dieser Anwendung ist die Kombination aus lokaler Induktionserwärmung und direkter Wassersprühabschreckung.
Beide Vorgänge sind wichtig für das endgültige Ergebnis der Wärmebehandlung.
Lokalisierte Induktionserwärmung
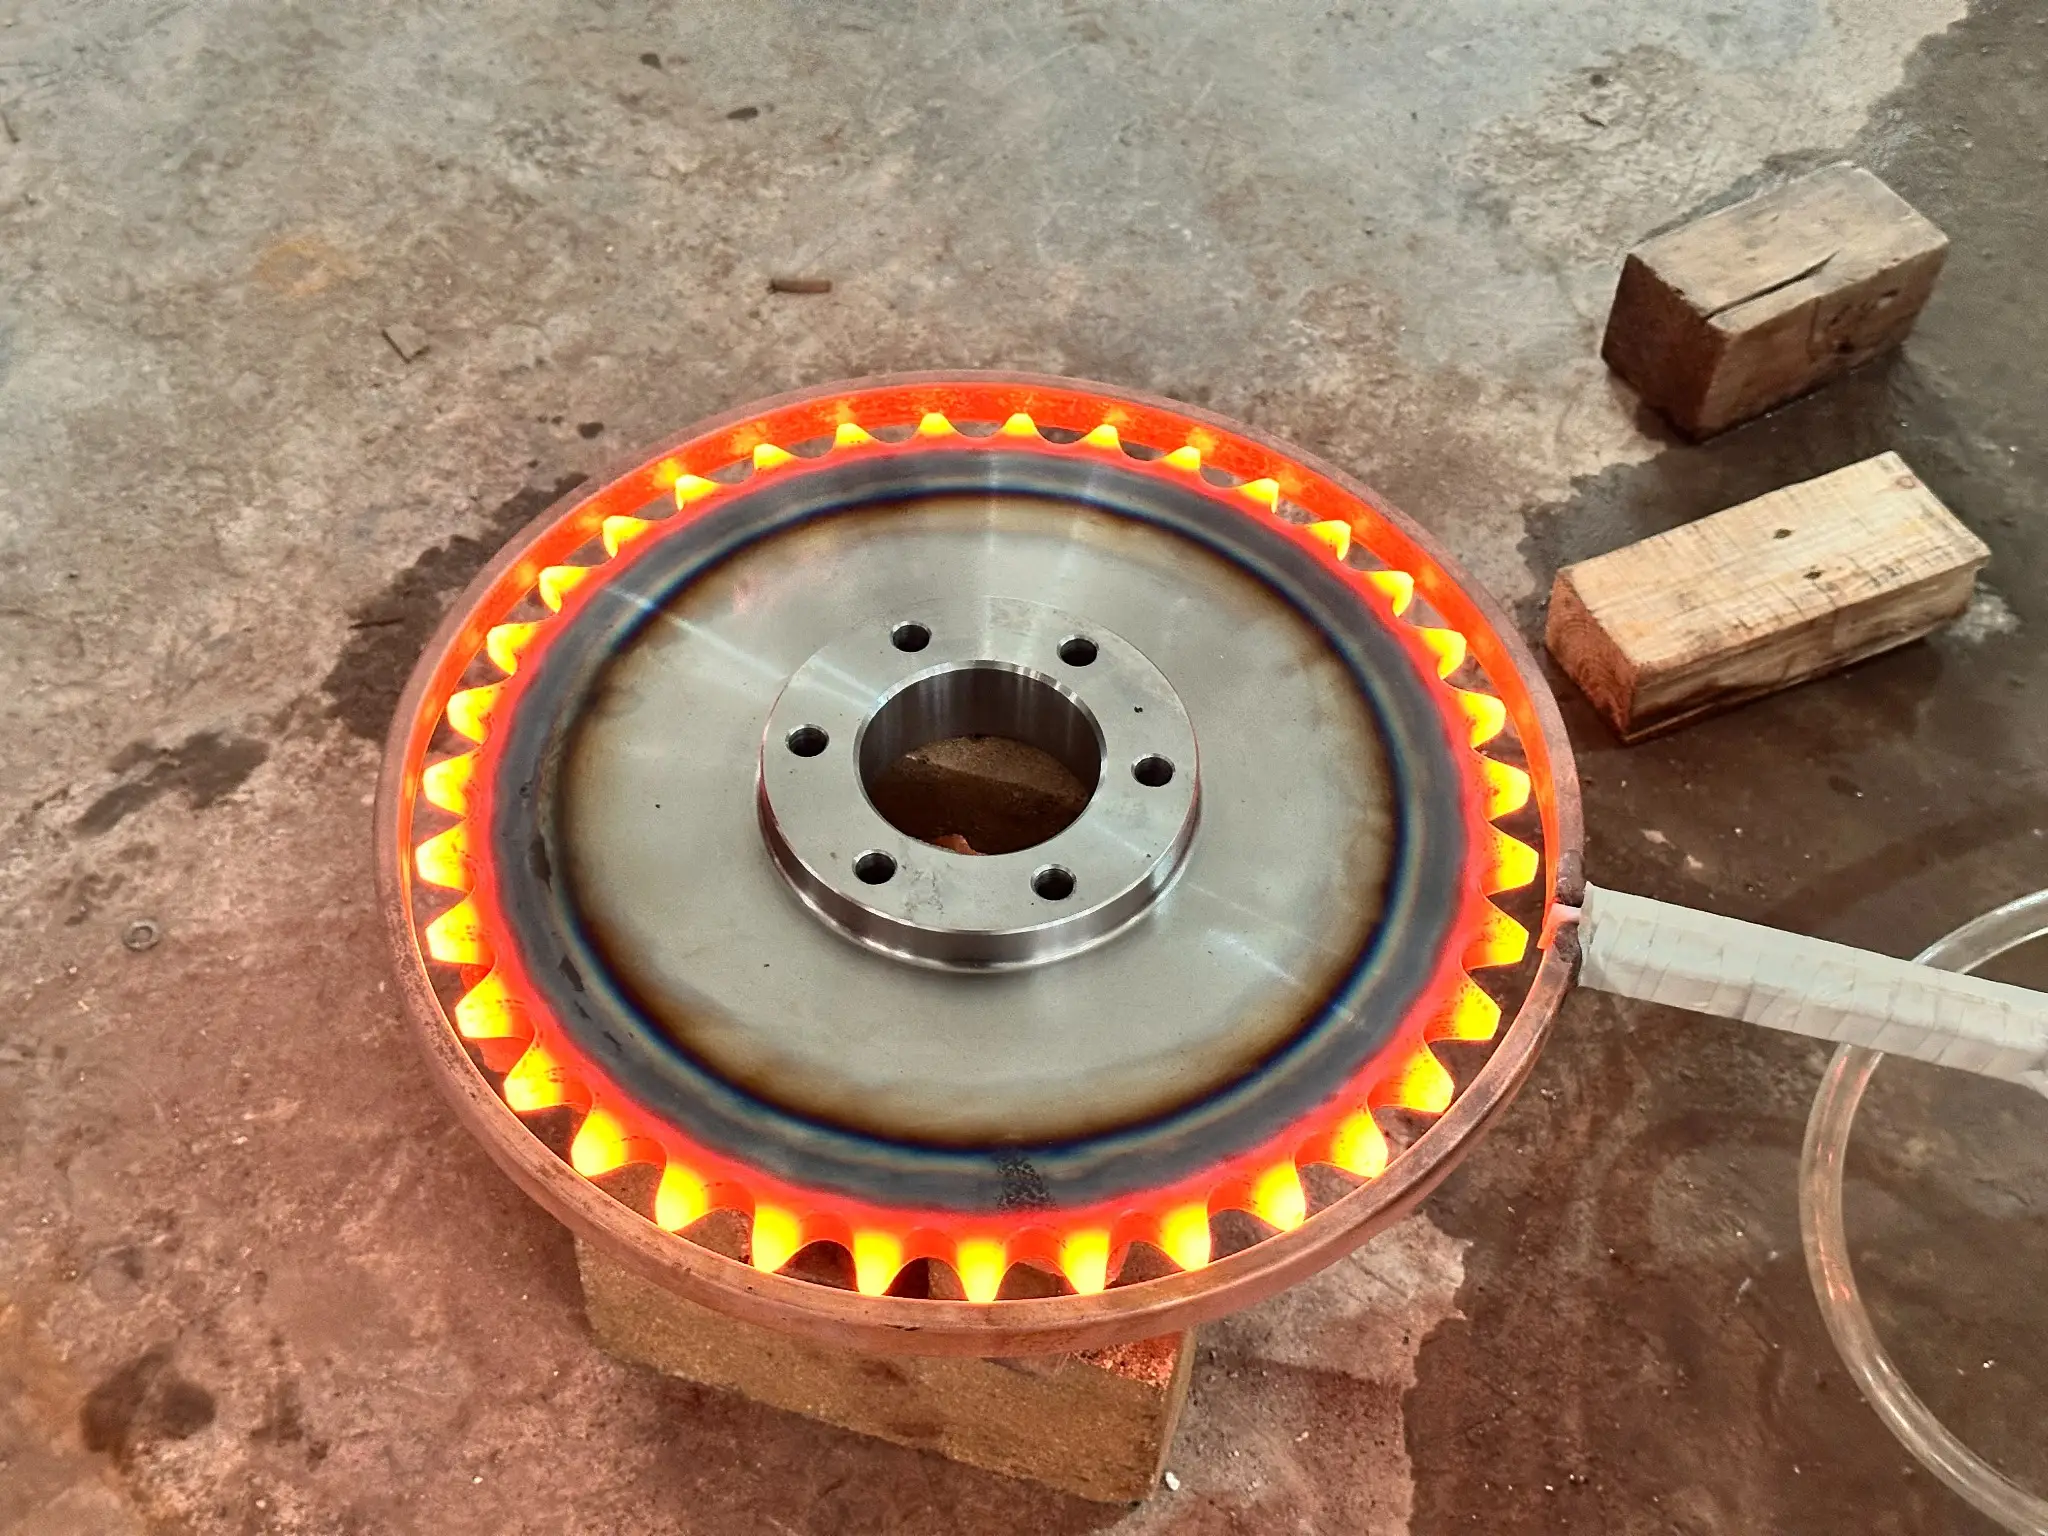
Der Bediener positioniert die handgehaltene Induktionsspule um das freiliegende Ende des Kettenbolzens.
Wenn die Induktionsstromversorgung aktiviert ist, elektromagnetische Induktion erzeugt Wärme im elektrisch leitenden Werkstück.
Die Erwärmung konzentriert sich auf den ausgewählten Pin-Endbereich.
Die erforderlichen Heizbedingungen hängen von mehreren Faktoren ab, einschließlich:
— Kettenstiftmaterial und Ausgangszustand
— Stiftdurchmesser und Endgeometrie
— Erforderlicher gehärteter Bereich
— Ziel-Oberflächenhärte
— Erforderliche effektive Einhärtetiefe
Spulendimensionen, Leistungsabgabe und Heizdauer müssen auf die spezifischen Werkstück- und Prozessanforderungen abgestimmt werden.
Direktes Wassersprühabschrecken
Nach der Aufheizphase, Wasser wird direkt auf den erhitzten Pin-Endbereich gesprüht.
Dieser Kühlvorgang bildet die Abschreckstufe des Prozesses.
Die Wassersprühanordnung und die Kühlbedingungen müssen für das Werkstückmaterial und die gewünschten Härtungsergebnisse geeignet sein.
Zur lokalen Behandlung, Besonderes Augenmerk sollte auf das Verhältnis zwischen Aufheizbereich und anschließendem Abschreckbereich gelegt werden.
Die Heiz- und Kühlbedingungen sollten während der Prozessentwicklung gemeinsam bewertet werden, um die spezifizierte Oberflächenhärte und die Eigenschaften der gehärteten Schicht zu erreichen.
Prozessinspektion
Für eine Produktionsanwendung, Die resultierende Wärmebehandlung sollte anhand der Anforderungen des Kunden bewertet werden.
Relevant Prüfgegenstände kann beinhalten:
— Oberflächenhärte am angegebenen Ort
— Effektive Härtehärtetiefe
— Härtebereich und Abdeckung
— Zustand angrenzender Bauteile
— Maßanforderungen nach der Behandlung
Die tatsächlichen Prüfkriterien hängen von der Konstruktion und Anwendung des Kettenbolzens ab.
Ⅳ. Induktionsheizgeräte und Handspulenanordnung
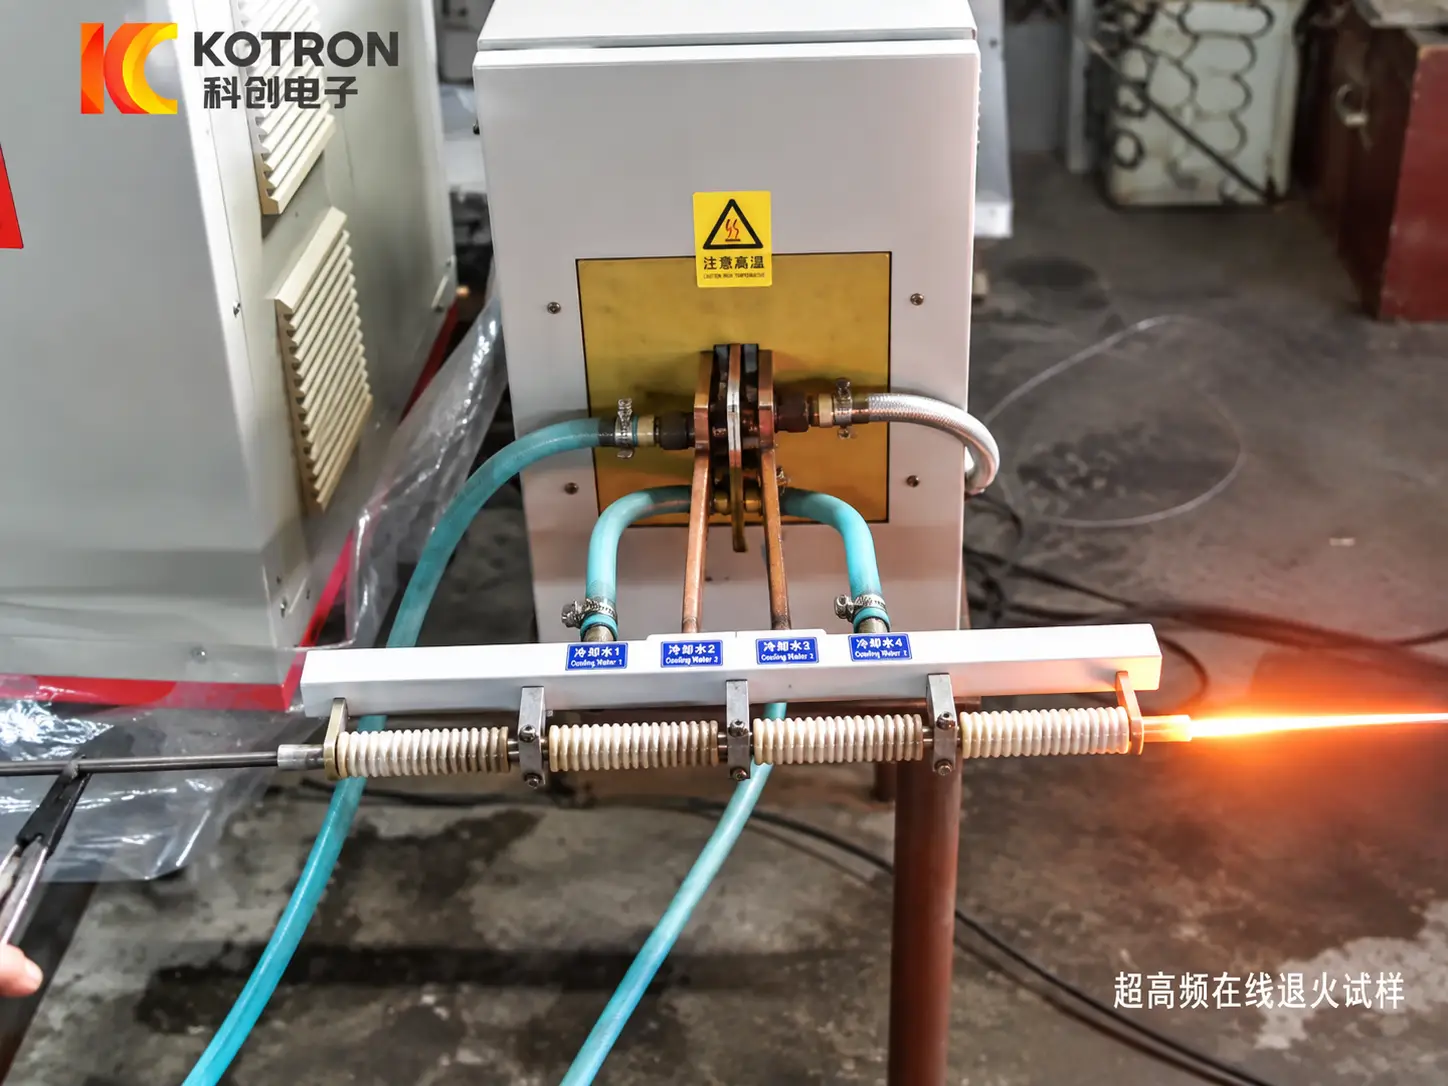
Die Anwendung nutzt ein KECHUANG-Induktionsheizsystem, das für die lokale Behandlung von Kettenbolzen konfiguriert ist.
Zum kompletten Geräteaufbau gehört ein Induktionsheiz-Stromversorgungsschrank, unterstützende Kühlgeräte, eine Hilfsgeräteeinheit und eine handgeführte Induktionsheizeinheit.
Induktionsheiznetzteil
Der zentrale KOTRON-Schrank dient als Stromversorgungs- und Steuereinheit für die Induktionsheizung.
Es liefert die von der Induktionsheizeinheit benötigte elektrische Energie und ermöglicht dem Bediener die Steuerung des Heizvorgangs.
Unterstützende Kühlgeräte
Zum Geräteaufbau gehört eine separate Kühleinheit, die an das Induktionsheizsystem angeschlossen ist.
Seine Funktion besteht darin, den Kühlbedarf der Anlage während des Betriebs zu decken.
Dieser Gerätekühlkreislauf unterscheidet sich von der direkten Wasserbesprühung des Kettenbolzens während der Abschreckphase.
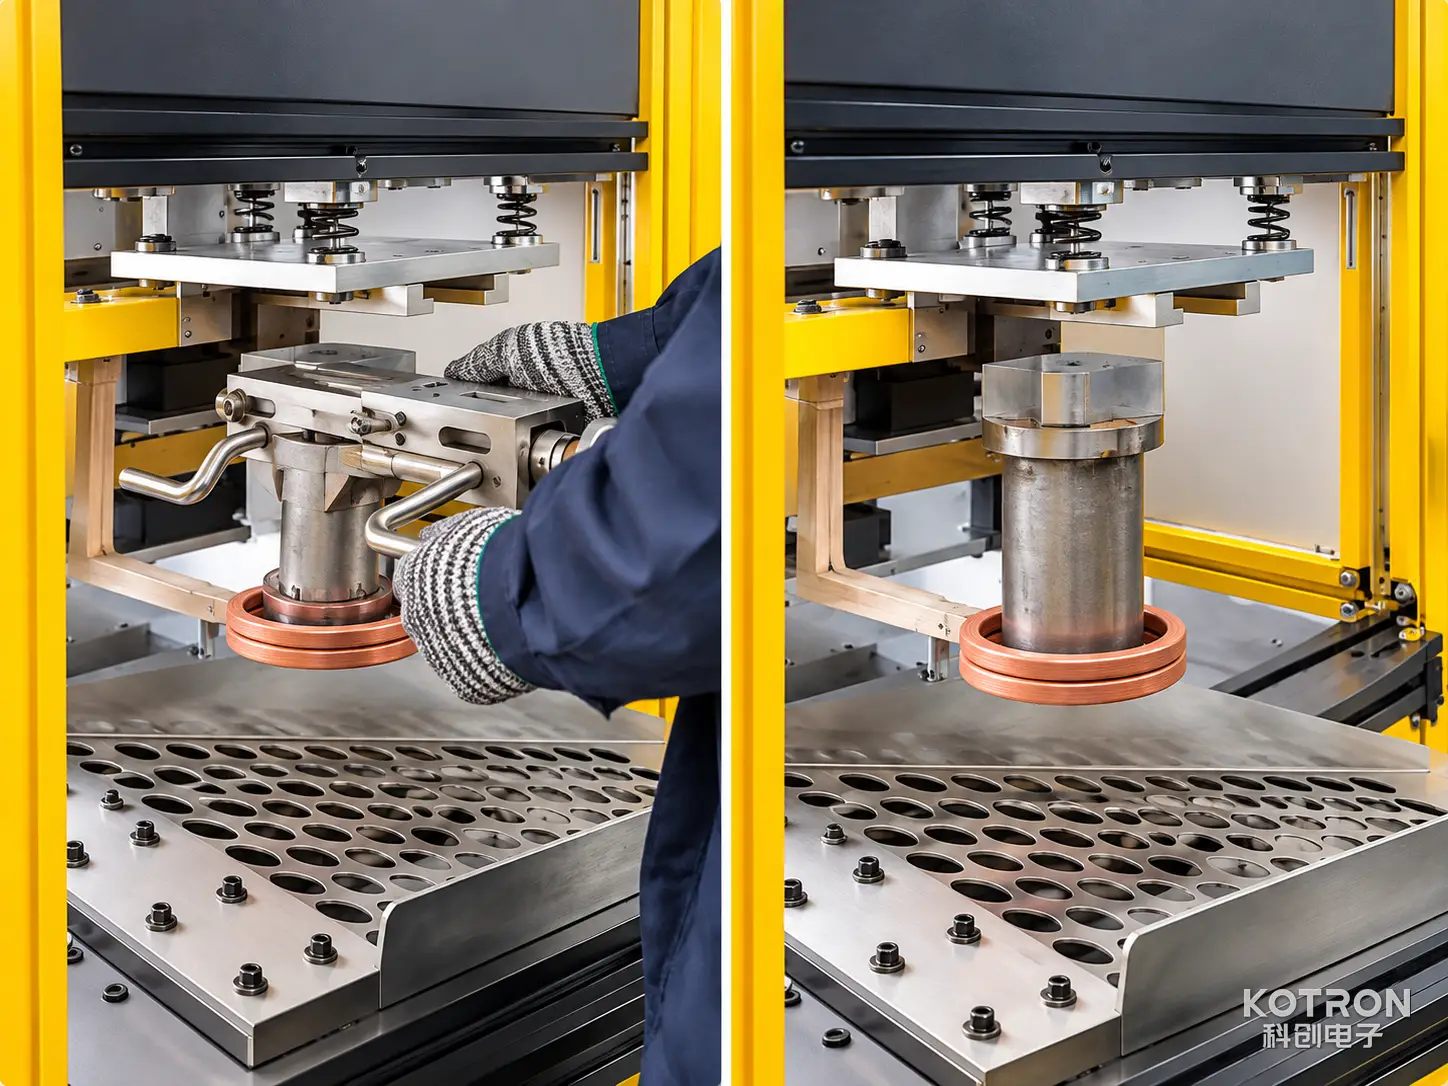
Handinduktionsheizkopf
Der Handheizkopf ist die Hauptverarbeitungskomponente, die in dieser Anwendung verwendet wird.
Der Anschluss an die Stromversorgung erfolgt über die dazugehörigen Kabel und Wasseranschlüsse.
Der Bediener kann die Induktionsspule um das ausgewählte Bolzenende herum positionieren, ohne dass die gesamte Kettengliedbaugruppe hinein geladen werden muss eine große automatische Härtemaschine.
Die Spulenform wird entsprechend den Stiftabmessungen und der benötigten Heizfläche ausgelegt.
Komplette Gerätekonfiguration
Die Stromversorgung, unterstützende Kühlgeräte, Zusatzgerät und Handheizgerät arbeiten zusammen, um die erforderliche Heizeinrichtung bereitzustellen.
Diese Konfiguration eignet sich für Anwendungen, bei denen eine lokale Behandlung und eine flexible Positionierung der Induktionsspule erforderlich sind.
Ⅴ. Maßgeschneiderte Induktionshärtungslösungen für Kettenbolzenenden
Unterschiedliche Kettenbolzenkonstruktionen erfordern möglicherweise unterschiedliche lokale Härtungsanordnungen.
Das geeignete Induktionsheizsystem hängt von der Stiftgeometrie ab, Material, erforderliche Behandlungsfläche und Produktionsbedingungen.
Für eine ähnliche Anwendung zum Härten von Kettenbolzen, KECHUANG wertet die folgenden Informationen aus:
Werkstückinformationen
— Kettenbolzenzeichnungen oder tatsächliche Werkstückfotos
— Stiftdurchmesser und Abmessungen des freiliegenden Endes
— Kettenglieder-Montagestruktur
— Werkstückmaterial und anfänglicher Wärmebehandlungszustand
Anforderungen an die Wärmebehandlung
— Erforderlicher Härteort
— Ziel-Oberflächenhärte
— Erforderliche effektive Einhärtetiefe
— Vorgegebener Härtebereich
— Anforderungen an das Abschrecken
Produktionsanforderungen
— Anzahl der zu bearbeitenden Werkstücke
— Erwartetes Produktionsvolumen
— Manuelle oder automatisierte Betriebsanforderungen
— Verfügbarer Installationsraum
Basierend auf diesen Angaben, die Induktionsspule, Netzteilkonfiguration und Kühlanordnung können für die beabsichtigte Anwendung bewertet werden.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kontaktieren Sie KECHUANG für eine maßgeschneiderte Induktionserwärmungslösung
Wenn Sie eine lokale Induktionshärtung für Kettenbolzen oder ähnliche zusammengebaute Metallkomponenten benötigen, Senden Sie uns Ihre Werkstückzeichnungen oder Fotos zusammen mit den erforderlichen Wärmebehandlungsspezifikationen. KECHUANG kann die Induktionsheizanordnung bewerten und basierend auf Ihren Werkstück- und Produktionsanforderungen eine geeignete Lösung entwickeln.