Dwustanowiskowe automatyczne hartowanie indukcyjne do wałków wyrównoważających silników motocyklowych
Ⅰ. Zastosowanie wałka wyrównoważającego silnika motocykla
A wałek balansowy to obracający się element stosowany w silnikach motocykli, który pomaga przeciwdziałać wibracjom silnika.
W zależności od konstrukcji silnika, wałek równoważący może zawierać mimośrodowe przeciwwagi, stopniowane sekcje wału, czopów łożyskowych i przekrojów o różnych średnicach.
Te cechy geometryczne decydują o pozycjonowaniu przedmiotu obrabianego, stabilność obrotowa i miejscowe hartowanie, ważne kwestie podczas hartowanie indukcyjne.
Sprzęt pokazany w tym zgłoszeniu jest specjalnie skonfigurowany do obróbki wałka wyrównoważającego silników motocykli, przy użyciu pionowego układu mocowania i hartowanie indukcyjne ze skanowaniem obrotowym.
Proces koncentruje się na określonych sekcjach roboczych wałka wyrównoważającego, a nie na równomiernym podgrzewaniu całego elementu.
Ⅱ. Automatyczna konstrukcja z dwiema stacjami do jednoczesnego przetwarzania
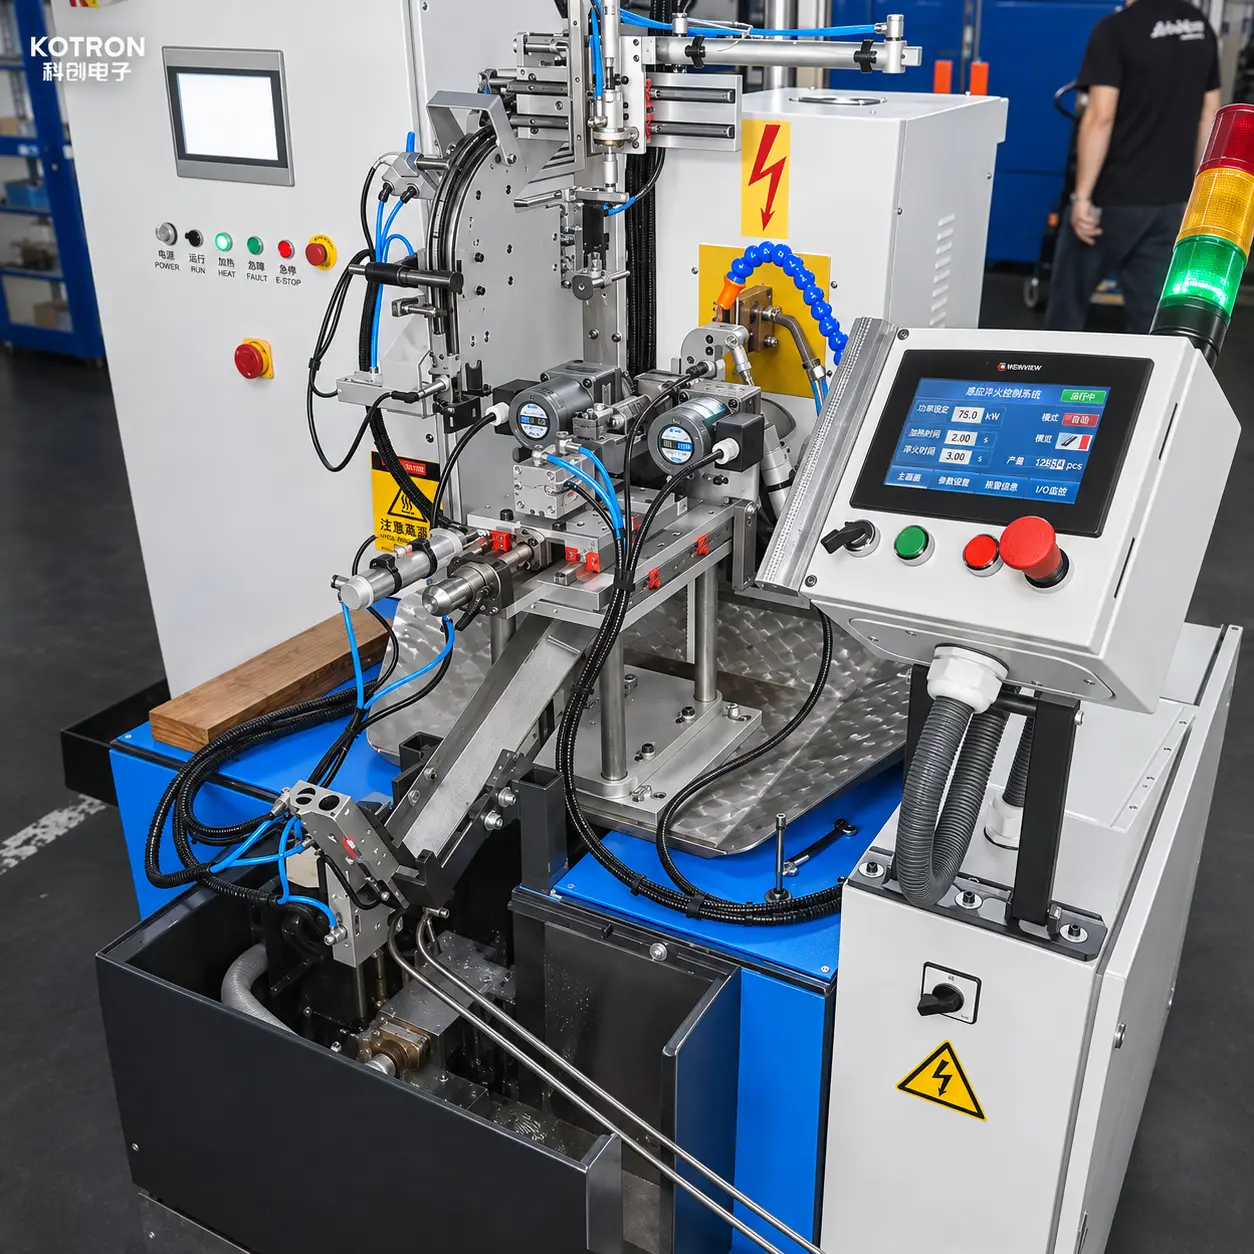
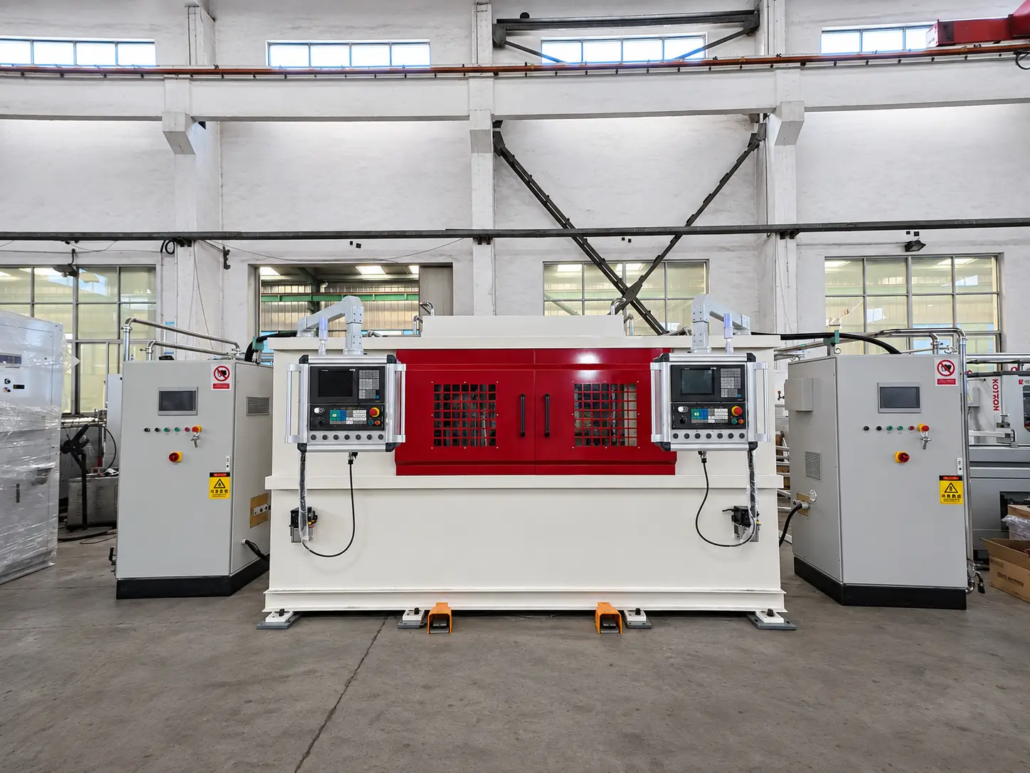
Maszyna integruje dwa stanowiska robocze w jedną strukturę sprzętową.
Obydwa stanowiska mogą jednocześnie wykonywać operacje hartowania indukcyjnego, przy czym każda stacja wyposażona jest we własną dedykowaną cewkę indukcyjną.
Dzięki takiemu rozwiązaniu dwa przedmioty obrabiane mogą zostać poddane równolegle procesom nagrzewania i hartowania.
Konfiguracja dwustanowiskowa obejmuje:
•Dwie jednocześnie działające stacje robocze
•Niezależna cewka indukcyjna na każdej stacji
•Automatyczne mechanizmy mocowania przedmiotu obrabianego
•Automatyczne mechanizmy pozycjonowania
•Wewnętrzne mechanizmy przenoszenia przedmiotu obrabianego
•Pionowy ruch obrotowy przedmiotu obrabianego
•Osiowy ruch skanujący
•Miejscowe ogrzewanie indukcyjne
•Urządzenia do gaszenia natryskowego
•Interfejsy obsługi i sterowania maszyną
W porównaniu z układem jednostanowiskowym, jednoczesna praca zapewnia dwie pozycje obróbki w ramach jednej maszyny i może poprawić wydajność produkcyjną, gdy cykle ogrzewania i wymagania dotyczące przedmiotu obrabianego są odpowiednie.
Rzeczywista wydajność produkcji zależy od przedmiotu obrabianego, parametry grzewcze, odległość skanowania, cykl przetwarzania i sekwencja działania maszyny.
Ⅲ. Automatyczne mocowanie przedmiotu obrabianego, Pozycjonowanie i transfer
Automatyczna obsługa detali jest ważną częścią tej konfiguracji maszyny.
Maszyna posiada wewnętrzne mechanizmy automatycznego mocowania, pozycjonowanie i przenoszenie detali podczas sekwencji obróbki.
Mechanizmy te koordynują obsługę detali z układem dwustanowiskowym i operacjami hartowania indukcyjnego.
Funkcje automatycznej obsługi obejmują:
Automatyczne mocowanie
Obrabiany przedmiot jest zabezpieczony mechanizmem zaciskowym maszyny, aby utrzymać stabilne położenie podczas obrotu i skanowania.
Automatyczne pozycjonowanie
Mechanizm pozycjonujący ustala obrabiany przedmiot w wymaganej pozycji obróbki przed cyklem hartowania indukcyjnego.
Wewnętrzny transfer przedmiotu obrabianego
Maszyna zawiera mechanizm przenoszący umożliwiający przesuwanie przedmiotów w obrębie urządzenia zgodnie z zaprogramowaną sekwencją działania.
Funkcje te zmniejszają potrzebę ręcznej interwencji w wewnętrznym procesie przenoszenia przedmiotu obrabianego i pomagają koordynować ruchy mechaniczne z cyklem nagrzewania indukcyjnego.
Zewnętrzny układ załadunku i rozładunku przedmiotu obrabianego jest określony przez rzeczywistą konfigurację linii produkcyjnej.
Ⅳ. Proces hartowania indukcyjnego z pionowym skanowaniem obrotowym
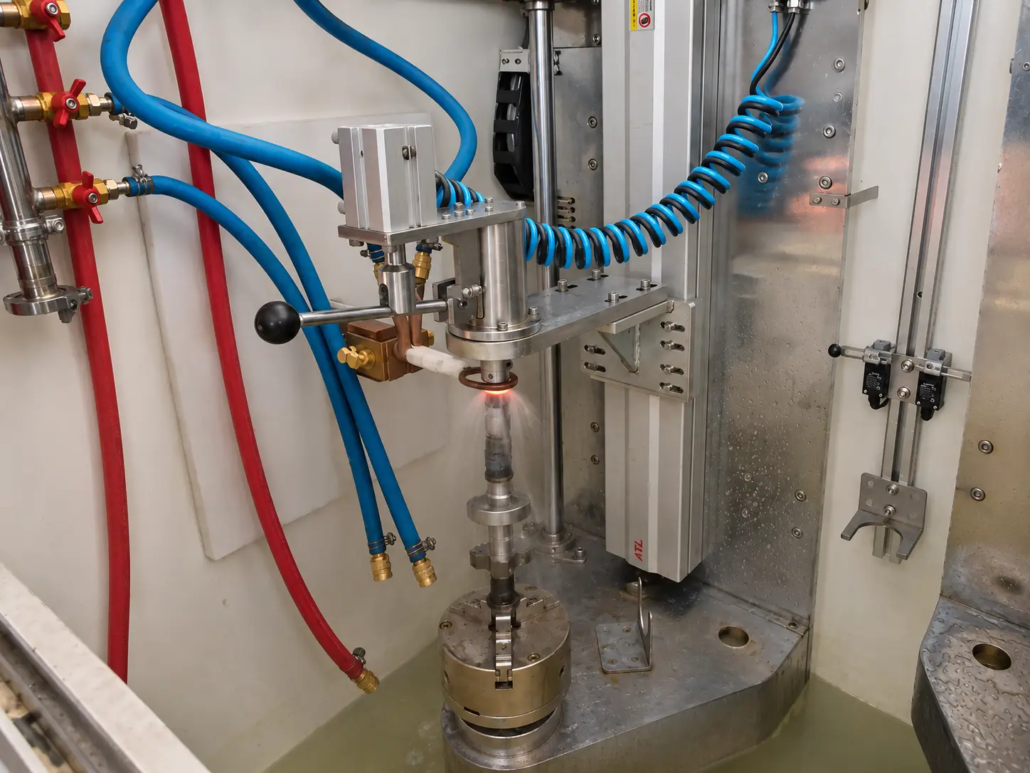
Maszyna łączy obrót przedmiotu obrabianego z osiowym ruchem skanującym, aby uzyskać miejscowe utwardzanie powierzchni.
Po automatycznym zamocowaniu i pozycjonowaniu, przedmiot obrabiany obraca się podczas przemieszczania się wzdłuż jego kierunku osiowego względem położenia nagrzewania indukcyjnego.
Ten skoordynowany ruch umożliwia przejście wybranego odcinka wału przez strefę nagrzewania indukcyjnego na całym jego obwodzie.
Typowa sekwencja przetwarzania obejmuje:
①Pozycjonowanie przedmiotu obrabianego. Obrabiany przedmiot jest umieszczany w maszynie i pozycjonowany za pomocą odpowiedniego mechanizmu manipulacyjnego.
②Automatyczne mocowanie. Wewnętrzny mechanizm zaciskowy zabezpiecza obrabiany przedmiot w wymaganej pozycji pionowej.
③Obracanie detalu. Mechanizm napędowy obraca się obrabianego przedmiotu podczas procesu hartowania.
④Skanowanie osiowe. Obrabiany przedmiot porusza się wzdłuż własnej osi zgodnie z zaprogramowaną pozycją obróbki i odległością skanowania.
⑤Podgrzewanie indukcyjne. Wybrany odcinek wału przechodzi przez strefę nagrzewania indukcyjnego i osiąga wymagany stan nagrzewania.
⑥Hartowanie natryskowe. Na rozgrzaną powierzchnię nanoszona jest ciecz hartownicza w celu uzyskania określonego efektu utwardzenia powierzchni.
⑦Wewnętrzny transfer przedmiotu obrabianego. Mechanizm przenoszący maszyny przesuwa przedmiot obrabiany zgodnie z zaprogramowaną sekwencją działania.
Obydwa stanowiska są zaprojektowane do jednoczesnego wykonywania odpowiednich operacji hartowania indukcyjnego.
V.. Niezależne cewki indukcyjne i hartowanie natryskowe na każdej stacji
Każde stanowisko pracy wyposażone jest we własne, dedykowane stanowisko cewka indukcyjna.
Taki układ pozwala obu stacjom na jednoczesne nagrzewanie indukcyjne bez konieczności korzystania ze wspólnej nagrzewnicy.
Geometria cewki, prześwit grzewczy i położenie względem przedmiotu obrabianego są ważnymi czynnikami wpływającymi na wzór nagrzewania.
Podczas pracy, przedmiot obrabiany przechodzi przez zlokalizowaną strefę grzania, obracając się i poruszając osiowo.
A hartowanie natryskowe układ jest włączany do procesu hartowania w celu ochłodzenia nagrzanej sekcji po nagrzaniu indukcyjnym.
Warunki ogrzewania i hartowania muszą być dostosowane do materiału, geometria przedmiotu obrabianego, wymaganą twardość powierzchni i efektywną głębokość obudowy.
Niezależny układ wężownic umożliwia również ocenę konfiguracji ogrzewania na każdej stacji zgodnie z odpowiednimi wymaganiami dotyczącymi przedmiotu obrabianego i procesu.
Ⅵ. Struktura maszyny i konfiguracja sterowania
Kompletna maszyna integruje dwa stanowiska robocze, automatyczne mechanizmy manipulacyjne i systemy nagrzewania indukcyjnego w jedną strukturę urządzeń.
Ogólny układ wyposażenia obejmuje dwa panele sterowania operatora umieszczone z przodu maszyny, wraz z odpowiednimi szafami elektrycznymi i pomocniczymi.
Układ sterowania koordynuje mocowanie przedmiotu obrabianego, pozycjonowanie, przelew wewnętrzny, ruch obrotowy, sekwencja skanowania osiowego i hartowania indukcyjnego.
Do ważnych kwestii związanych z konfiguracją procesu i sprzętu należą::
•Mocowanie i pozycjonowanie przedmiotu obrabianego
•Wewnętrzna sekwencja transferu
•Sekwencja działania stacji
•Obrót obrabianego przedmiotu
•Osiowa odległość skanowania
•Szybkość skanowania
•Parametry nagrzewania indukcyjnego
•Sekwencja gaszenia
•Ochrona sprzętu i stan pracy
Ostateczną konfigurację elektryczną i sterowniczą należy wybrać zgodnie z rzeczywistym przedmiotem obrabianym i wymaganiami produkcyjnymi.
Ⅶ. Obróbka różnych geometrii wałów
Oprócz wałków wyrównoważających silników motocyklowych, Wykazano również, że ta sama platforma sprzętowa przetwarza inny element wału o innej geometrii zewnętrznej.
Różny projekty wałów może mieć inny:
•Długości całkowite
•Średnice wałów
•Sekcje schodkowe
•Struktury ekscentryczne
•Pozycje mocowania
•Wymagane obszary utwardzone
Odpowiednie urządzenie, Cewkę indukcyjną i parametry przetwarzania należy oceniać w zależności od każdego przedmiotu obrabianego.
Automatyczne zaciskanie, mechanizmy pozycjonowania i przenoszenia wewnętrznego również muszą być dopasowane do wymagań geometrii i obsługi wybranego komponentu.
Pokazuje to zastosowanie sprzętu do różnych geometrii wałów bez założenia, że każdy komponent może wykorzystywać identyczne narzędzia lub ustawienia procesu.
Ⅷ. Wymagania techniczne dotyczące doboru sprzętu
Na podstawie samej średnicy przedmiotu obrabianego nie można wybrać prawidłowej konfiguracji hartowania indukcyjnego.
Materiał, geometria komponentów, wymaganą powierzchnię utwardzoną i wymagania produkcyjne należy ocenić łącznie.
Informacje o przedmiocie obrabianym
•Nazwa części
•Materiał i gatunek
•Długość całkowita
•Maksymalna i minimalna średnica
•Masa przedmiotu obrabianego
•Rysunek komponentu
Wymagania dotyczące hartowania
•Wymagana pozycja hartowania
•Długość obszaru hartowanego
•Wymagana twardość powierzchni
•Efektywna, hartowana głębokość obudowy
•Dopuszczalne odkształcenia i tolerancje wymiarowe
Wymagania dotyczące produkcji i automatyzacji
•Wymagana moc produkcyjna
•Jednoczesna praca dwustanowiskowa
•Metoda mocowania przedmiotu obrabianego
•Wymagania dotyczące pozycjonowania
•Wewnętrzna sekwencja transferu
•Zewnętrzny sposób załadunku i rozładunku
•Wymagany cykl przetwarzania
•Wymagania dotyczące integracji linii produkcyjnej
Na podstawie tych szczegółów, konstrukcję maszyny, zasilacz indukcyjny, częstotliwość robocza, cewki indukcyjne, uchwyty robocze, mechanizmy obsługi i układy gaszące można oceniać łącznie.
Ⅸ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy obie stacje mogą pracować jednocześnie??
Tak. Maszyna posiada dwa stanowiska robocze, które mogą jednocześnie wykonywać operacje hartowania indukcyjnego.
Czy każda stacja ma własną cewkę indukcyjną?
Tak. Każde stanowisko robocze wyposażone jest w dedykowaną cewkę indukcyjną, umożliwiając obu stacjom równoczesną realizację odpowiednich procesów grzewczych.
Czy maszyna automatycznie zaciska i pozycjonuje obrabiane przedmioty?
Tak. Maszyna posiada wewnętrzne automatyczne mechanizmy mocowania i pozycjonowania detalu.
Czy maszyna zawiera automatyczny transfer przedmiotu obrabianego?
Tak. W urządzeniu zintegrowany jest wewnętrzny mechanizm przenoszący, który umożliwia przemieszczanie obrabianych przedmiotów podczas sekwencji obróbki.
Czy maszyna posiada automatyczny załadunek i rozładunek z zewnątrz?
Maszyna potwierdziła wewnętrzne automatyczne mocowanie, funkcje pozycjonowania i przenoszenia. Zewnętrzny układ załadunku i rozładunku zależy od aktualnej konfiguracji linii produkcyjnej.
Jak maszyna utwardza wał balansowy motocykla?
Obrabiany przedmiot jest ustawiony pionowo i obraca się, przemieszczając się wzdłuż osi przez strefę nagrzewania indukcyjnego. Wybrany odcinek wału jest podgrzewany, a następnie hartowany natryskowo.
Dlaczego przedmiot obrabiany obraca się podczas hartowania indukcyjnego?
Obrót pozwala, aby proces nagrzewania indukcyjnego obejmował obwód wybranego odcinka wału, zamiast nagrzewać tylko jedną stronę przedmiotu obrabianego.
Jaki jest cel osiowego ruchu skanującego?
Skanowanie osiowe umożliwia przesuwanie pozycji grzewczej wzdłuż wału, umożliwiające hartowanie określonego odcinka lub długości według zaprogramowanego procesu.
Czy maszyna może obrabiać inne elementy wału?
Pokazano również, że sprzęt przetwarza inny element wału o innej geometrii. Przydatność dodatkowych detali zależy od ich wymiarów, wymagania dotyczące osprzętu i specyfikacje dotyczące hartowania.
W jaki sposób wybierana jest wymagana moc indukcyjna?
Dobór mocy zależy od materiału przedmiotu obrabianego, wymiary, utwardzony obszar, wymagana głębokość hartowania, czas ogrzewania i cykl produkcyjny. Do oceny sprzętu zaleca się rysunek przedmiotu obrabianego i specyfikację hartowania.
Ⅹ. Poproś o dostosowane rozwiązanie do hartowania indukcyjnego wałka wyrównoważającego
Wały wyrównoważające silników motocyklowych mają specyficzne wymagania geometryczne i dotyczące hartowania powierzchni.
Odpowiedni system hartowania indukcyjnego musi koordynować automatyczną obsługę przedmiotu obrabianego, mocowanie pionowe, pozycjonowanie, przelew wewnętrzny, skanowanie obrotowe, miejscowe nagrzewanie indukcyjne i hartowanie natryskowe.
Ta konfiguracja z dwoma stacjami zapewnia dwie jednocześnie działające pozycje robocze, każdy wyposażony we własną cewkę indukcyjną i automatyczne mechanizmy do przenoszenia detali.
Aby pomóc nam ocenić odpowiednie rozwiązanie, proszę podać:
•Rysunek wałka wyrównoważającego lub przykładowe zdjęcia
•Materiał i gatunek przedmiotu obrabianego
•Wymiary całkowite i waga
•Wymagane stanowiska hartowane
•Wymagana twardość powierzchni
•Efektywna głębokość obudowy
•Wymagana moc produkcyjna
•Zewnętrzne wymagania dotyczące załadunku i rozładunku przedmiotu obrabianego
Na podstawie tych szczegółów, możemy ocenić układ maszyny dwustanowiskowej, automatyczne mechanizmy manipulacyjne, zasilacz indukcyjny, częstotliwość robocza, cewki indukcyjne, mocowania i proces hartowania.
Wyślij rysunek przedmiotu obrabianego i wymagania
Podaj szczegóły powyżej, a my ocenimy konfigurację maszyny dwustanowiskowej, zasilacz indukcyjny, cewki, mocowania i proces hartowania wałka balansowego.