Автоматическая индукционная закалка с двумя станциями для балансировочных валов двигателей мотоциклов
Ⅰ. Применение балансировочного вала двигателя мотоцикла
А балансировочный вал вращающийся компонент, используемый в двигателях мотоциклов для противодействия вибрации двигателя..
В зависимости от конструкции двигателя, балансировочный вал может включать в себя эксцентриковые противовесы, ступенчатые секции вала, шейки подшипников и секции разного диаметра.
Эти геометрические особенности делают позиционирование заготовки, вращательная стабильность и локализованное упрочнение, важные соображения во время индукционная закалка.
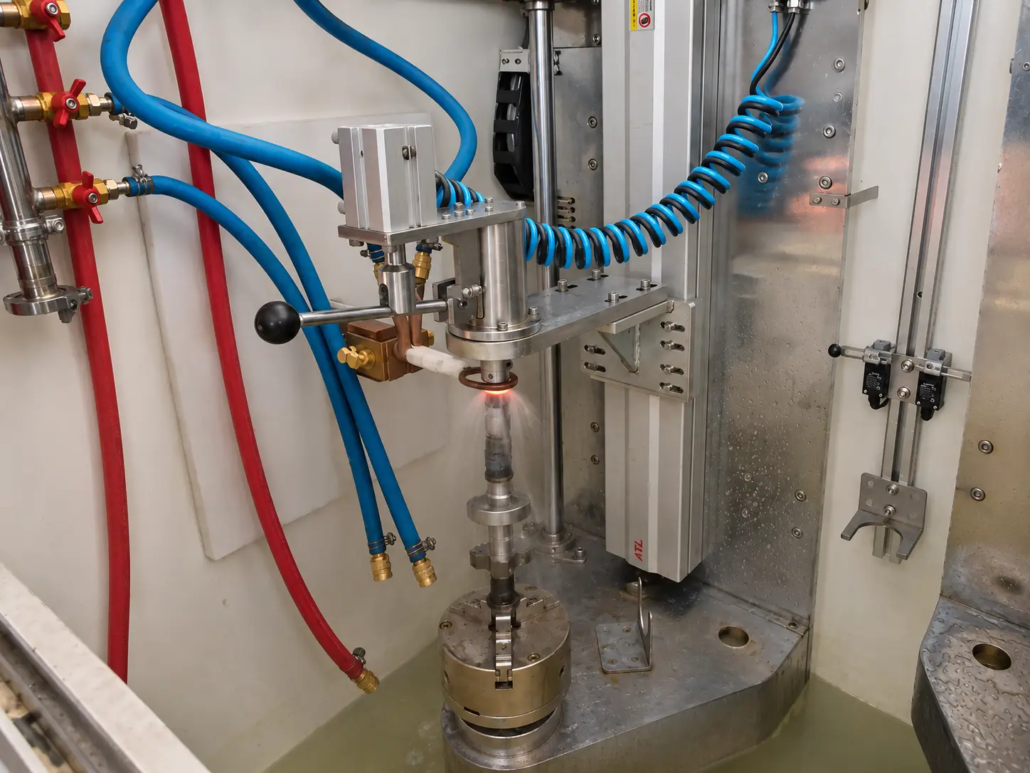
Оборудование, показанное в этом приложении, специально предназначено для обработки балансировочных валов двигателей мотоциклов., используя вертикальное расположение крепления и ротационное сканирование, индукционная закалка.
Процесс фокусируется на определенных рабочих участках балансирного вала, а не на равномерном нагреве всего компонента..
Ⅱ. Автоматическая конструкция с двумя станциями для одновременной обработки
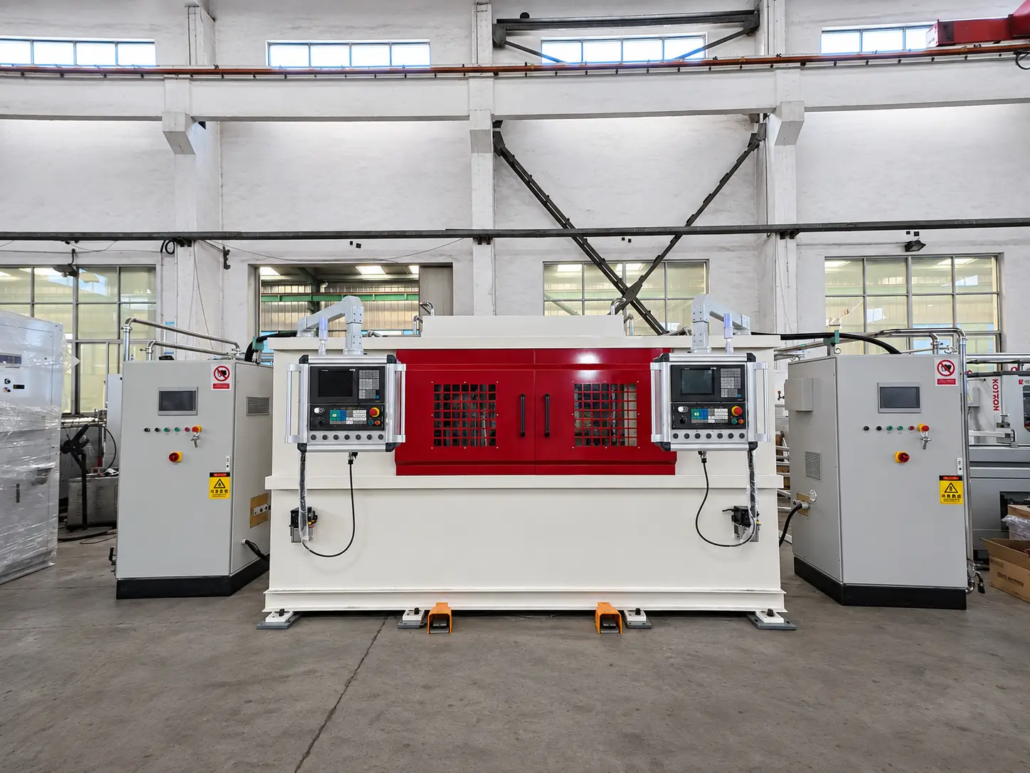
Машина объединяет две рабочие станции в одну структуру оборудования..
Обе станции могут выполнять операции индукционной закалки одновременно., каждая станция оснащена собственной индукционной катушкой.
Такое расположение позволяет двум заготовкам подвергаться соответствующим процессам нагрева и закалки параллельно..
Конфигурация с двумя станциями включает в себя:
•Две одновременно работающие рабочие станции
•Независимая индукционная катушка на каждой станции
•Автоматические механизмы зажима заготовок
•Механизмы автоматического позиционирования
•Внутренние механизмы передачи заготовок
•Вертикальное вращательное движение заготовки
•Осевое сканирующее движение
•Локальный индукционный нагрев
•Устройство закалки распылением
•Интерфейсы управления и управления машиной
По сравнению с расположением одной станции, Одновременная работа обеспечивает две позиции обработки на одном станке и может повысить производительность, если циклы нагрева и требования к заготовке подходят..
Фактическая производительность зависит от заготовки., параметров нагрева, расстояние сканирования, цикл обработки и последовательность работы машины.
Ⅲ. Автоматический зажим заготовки, Позиционирование и перенос
Автоматическая обработка заготовок является важной частью этой конфигурации станка..
Машина оснащена внутренними механизмами автоматического зажима., позиционирование и перемещение заготовок во время процесса обработки.
Эти механизмы координируют перемещение заготовок с двухстанционной компоновкой и операциями индукционной закалки..
Функции автоматической обработки включают в себя:
Автоматический зажим
Заготовка фиксируется зажимным механизмом станка для поддержания стабильного положения во время вращения и сканирования..
Автоматическое позиционирование
Механизм позиционирования позиционирует заготовку в требуемом положении обработки перед циклом индукционной закалки..
Внутренний перенос заготовки
Станок оснащен передаточным механизмом для перемещения заготовок внутри оборудования в соответствии с запрограммированной последовательностью операций..
Эти функции уменьшают необходимость ручного вмешательства во внутренний процесс обработки деталей и помогают координировать механические движения с циклом индукционного нагрева..
Расположение внешней загрузки и разгрузки заготовок определяется фактической конфигурацией производственной линии..
Ⅳ. Процесс индукционной закалки с вертикальным ротационным сканированием
Станок сочетает вращение заготовки с движением осевого сканирования для достижения локализованной поверхностной закалки..
После автоматического зажима и позиционирования, заготовка вращается при перемещении в осевом направлении относительно положения индукционного нагрева.
Это скоординированное движение позволяет выбранной секции вала проходить через зону индукционного нагрева по всей ее окружности..
Типичная последовательность обработки включает в себя:
①Позиционирование заготовки. Заготовка помещается в станок и позиционируется с помощью соответствующего манипулятора..
②Автоматический зажим. Внутренний зажимной механизм фиксирует заготовку в необходимом вертикальном положении..
③Вращение заготовки. Приводной механизм вращается заготовка в процессе закалки.
④Осевое сканирование. Заготовка перемещается вдоль своей оси в соответствии с запрограммированной позицией обработки и расстоянием сканирования..
⑤Индукционный нагрев. Выбранная секция вала проходит через зону индукционного нагрева и достигает необходимого режима нагрева..
⑥Распылительное закаливание. На нагретую область наносится закалочная жидкость для достижения заданного результата поверхностной закалки..
⑦Внутренний перенос заготовки. Передаточный механизм станка перемещает заготовку в соответствии с запрограммированной последовательностью действий..
Обе станции предназначены для одновременного выполнения соответствующих операций индукционной закалки..
Ⅴ. Независимые индукционные катушки и закалка распылением на каждой станции
Каждое рабочее место оснащено собственным выделенным индукционная катушка.
Такое расположение позволяет обеим станциям одновременно выполнять индукционный нагрев, не полагаясь на общий нагревательный змеевик..
Геометрия катушки, Зазор и положение нагрева относительно заготовки являются важными факторами, влияющими на схему нагрева..
Во время работы, заготовка проходит через зону локализованного нагрева, вращаясь и перемещаясь в осевом направлении..
А закалка распылением устройство включено в процесс закалки для охлаждения нагретой секции после индукционного нагрева..
Условия нагрева и закалки должны соответствовать материалу., геометрия заготовки, требуемая твердость поверхности и эффективная глубина корпуса.
Независимая компоновка змеевика также позволяет оценивать конфигурацию нагрева на каждой станции в соответствии с соответствующей заготовкой и требованиями процесса..
Ⅵ. Структура машины и конфигурация управления
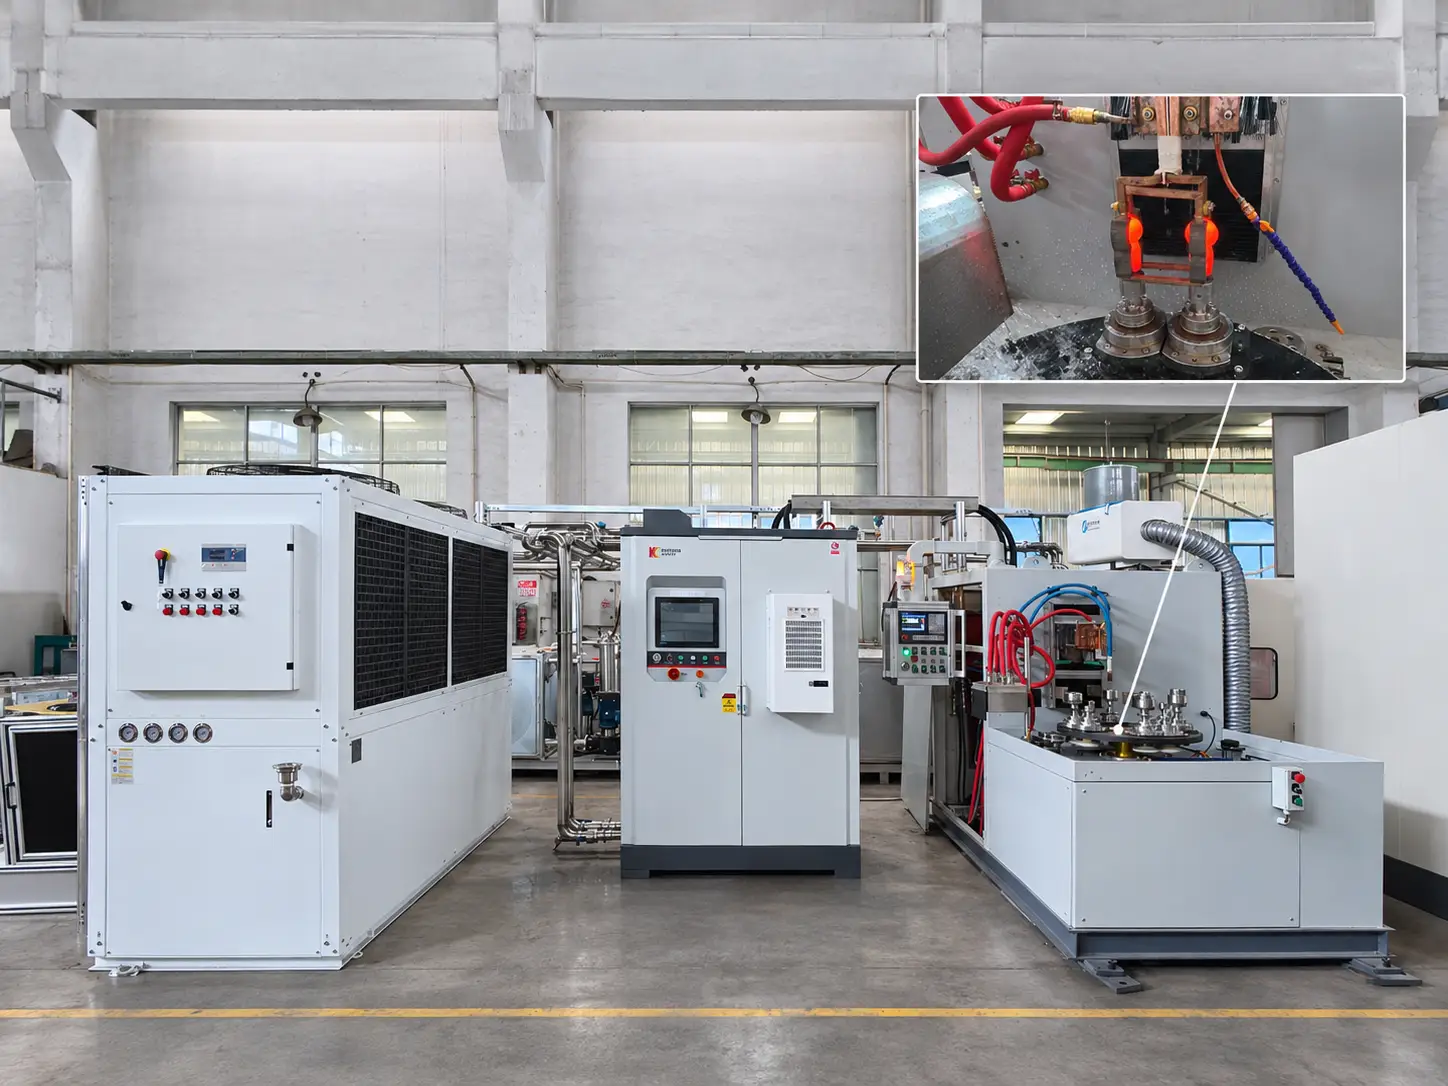
Полная машина объединяет две рабочие станции., автоматические манипуляторы и системы индукционного нагрева в одну конструкцию оборудования.
Общая компоновка оборудования включает две панели управления оператора, расположенные в передней части машины., вместе с соответствующими электрическими и вспомогательными шкафами.
Система управления координирует зажим заготовки, позиционирование, внутренний перевод, вращательное движение, осевое сканирование и последовательность индукционной закалки.
Важные соображения по конфигурации процесса и оборудования включают в себя::
•Зажим и позиционирование заготовки
•Последовательность внутренней передачи
•Порядок работы станции
•Вращение заготовки
•Расстояние осевого сканирования
•Скорость сканирования
•Параметры индукционного нагрева
•Последовательность закалки
•Защита оборудования и рабочее состояние
Окончательная электрическая конфигурация и конфигурация управления должны выбираться в соответствии с фактическими требованиями к заготовке и производству..
Ⅶ. Обработка валов различной геометрии
В дополнение к балансировочным валам двигателей мотоциклов., Также было показано, что на той же платформе оборудования обрабатывается другой компонент вала с другой внешней геометрией..
Другой конструкции вала может иметь разные:
•Общая длина
•Диаметры вала
•Ступенчатые секции
•Эксцентричные конструкции
•Зажимные позиции
•Требуемые закаленные участки
Соответствующее приспособление, индукционная катушка и параметры обработки должны оцениваться в соответствии с каждой заготовкой..
Автоматический зажим, Механизмы позиционирования и внутреннего перемещения также должны быть согласованы с геометрией и требованиями к обращению с выбранным компонентом..
Это демонстрирует применение оборудования для валов различной геометрии, не предполагая, что для каждого компонента можно использовать идентичный инструмент или настройки процесса..
Ⅷ. Технические требования к выбору оборудования
Правильную конфигурацию индукционной закалки невозможно выбрать только по диаметру заготовки..
Материал, геометрия компонента, необходимая площадь закалки и производственные требования должны оцениваться вместе.
Информация о заготовке
•Название детали
•Материал и марка
•Общая длина
•Максимальный и минимальный диаметр
•Вес заготовки
•Чертеж компонентов
Требования к закалке
•Требуемое положение закалки
•Длина закаленной зоны
•Требуемая твердость поверхности
•Эффективная глубина закаленного корпуса
•Допускаемая деформация и допуски на размеры
Требования к производству и автоматизации
•Требуемая мощность производства
•Одновременная работа двух станций
•Метод зажима заготовки
•Требования к позиционированию
•Последовательность внутренней передачи
•Внешний метод загрузки и разгрузки
•Требуемый цикл обработки
•Требования к интеграции производственной линии
На основании этих подробностей, структура машины, индукционный источник питания, рабочая частота, индукционные катушки, крепежные приспособления, механизмы обращения и устройства для тушения можно оценивать вместе.
Ⅸ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Могут ли обе станции работать одновременно??
Да. Машина оснащена двумя рабочими станциями, которые могут одновременно выполнять операции индукционной закалки..
Есть ли на каждой станции своя индукционная катушка??
Да. Каждая рабочая станция оснащена специальной индукционной катушкой., позволяя обеим станциям одновременно выполнять соответствующие процессы нагрева.
Станок автоматически зажимает и позиционирует заготовки??
Да. Станок оснащен внутренними автоматическими механизмами для зажима и позиционирования заготовок..
Включает ли станок автоматический перенос заготовки??
Да. В оборудование встроен внутренний передаточный механизм для перемещения заготовок во время процесса обработки..
Имеет ли машина автоматическую внешнюю загрузку и разгрузку??
Машина подтвердила внутренний автоматический зажим, функции позиционирования и передачи. Схема внешней загрузки и разгрузки зависит от фактической конфигурации производственной линии..
Как машина закаляет балансирный вал мотоцикла?
Заготовка располагается вертикально и вращается, перемещаясь в осевом направлении через зону индукционного нагрева.. Выбранная секция вала нагревается и затем закаливается распылением..
Почему заготовка вращается при индукционной закалке?
Вращение позволяет процессу индукционного нагрева охватывать окружность выбранной секции вала, а не нагревать только одну сторону заготовки..
Какова цель осевого сканирующего движения??
Осевое сканирование позволяет перемещать положение нагрева вдоль вала., возможность закалки определенной секции или длины в соответствии с запрограммированным процессом.
Может ли станок обрабатывать другие компоненты вала??
Также было показано, как оборудование обрабатывает другой компонент вала с другой геометрией.. Пригодность дополнительных заготовок зависит от их размеров., Требования к крепежу и характеристики закалки.
Как выбирается необходимая мощность индукции?
Выбор мощности зависит от материала заготовки., размеры, закаленную область, требуемой глубины поверхностного слоя, время нагрева и производственный цикл. Для оценки оборудования рекомендуется использовать чертеж заготовки и характеристики закалки..
Ⅹ. Запросите индивидуальное решение для индукционной закалки балансирного вала
Балансировочные валы двигателей мотоциклов предъявляют особые требования к геометрической форме и поверхностной закалке..
Подходящая система индукционной закалки должна обеспечивать автоматическую обработку заготовок., вертикальный зажим, позиционирование, внутренний перевод, ротационное сканирование, локальный индукционный нагрев и закалка распылением.
Эта конфигурация с двумя станциями обеспечивает два одновременно работающих рабочих положения., каждый оснащен собственной индукционной катушкой и автоматическими механизмами перемещения заготовок..
Чтобы помочь нам оценить подходящее решение, пожалуйста, предоставьте:
•Чертеж балансирного вала или образцы фотографий
•Материал и марка заготовки
•Габаритные размеры и вес
•Требуются закаленные позиции
•Требования к твердости поверхности
•Эффективная глубина корпуса
•Требуемая мощность производства
•Требования к внешней загрузке и разгрузке заготовок
На основании этих подробностей, мы можем оценить расположение машины с двумя станциями, автоматические механизмы обработки, индукционный источник питания, рабочая частота, индукционные катушки, приспособления и процесс закалки.
Отправьте чертеж заготовки и требования
Предоставьте приведенную выше информацию, и мы оценим конфигурацию машины с двумя станциями., индукционный источник питания, катушки, приспособления и процесс закалки балансирного вала.