CNC-Wellen-Induktionshärtemaschine
Ⅰ. Beobachten Sie den tatsächlichen Härteprozess
Schaft-Außendurchmesser, Induktionshärten
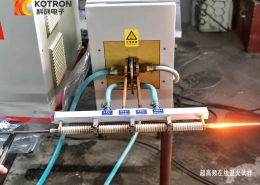
Für den im Video gezeigten geraden Schaft, Das Werkstück wird vertikal in einem Ringinduktor positioniert.
Während des Härtezyklus, Die Welle dreht sich und bewegt sich nach oben durch die Heizzone. Durch die Rotation wird die Wärme über den Umfang verteilt, während der programmierte Vertikalweg den gehärteten Bereich entlang der Welle formt.
Diese Art des Scanverfahrens eignet sich für zylindrische Wellenoberflächen, bei denen eine durchgehende gehärtete Zone erforderlich ist.
Induktionshärten der Innenbohrung
Die gleiche Maschinenplattform kann auch konfiguriert werden Innere Bohrungshärtung durch Austausch des Induktors und der entsprechenden Werkzeuge.
Im hier dargestellten tatsächlichen Prozess, Um die interne Härteposition herum wird ein spezieller Induktor mit zwei Windungen verwendet, wobei die Arbeitsbaugruppe in die Bohrung hineinragt.
Die Induktorstruktur wird entsprechend dem Bohrungsdurchmesser ausgewählt, Tiefe und erforderliche gehärtete Fläche. Für diese spezielle Anwendung wird ein Zwei-Turn-Design verwendet; Andere Werkstücke erfordern möglicherweise eine andere Spulengeometrie.
Ⅱ. Härten der Außenwelle und der Innenbohrung
Ein Vorteil dieser Maschinenplattform ist, dass der Härteprozess nicht auf eine einzige Oberfläche beschränkt ist.
Für Härten des Wellenaußendurchmessers, Ein ringförmiger Induktor umgibt die Welle. Das Werkstück dreht sich und bewegt sich vertikal durch die Induktionszone, um eine gescannte gehärtete Oberfläche zu erzeugen.
Zum Innenhärten von Bohrungen, Der externe Induktor wird durch einen speziellen Bohrungshärtungsinduktor ersetzt. Die Induktorgeometrie und die Löschanordnung sind an die Innenoberfläche angepasst.
Dadurch ist es möglich, die gleiche CNC-Maschinenplattform für unterschiedliche Härtepositionen zu nutzen, ohne jedes Teil als völlig separates Maschinenprojekt zu behandeln.
Der Induktor selbst ist weiterhin werkstückspezifisch. Wellendurchmesser, Bohrungsgröße, Härtelänge, Die erforderliche Gehäusetiefe und der verfügbare Platz um das Teil herum wirken sich alle auf das endgültige Design aus.
Ⅲ. So funktioniert die CNC-Härtemaschine
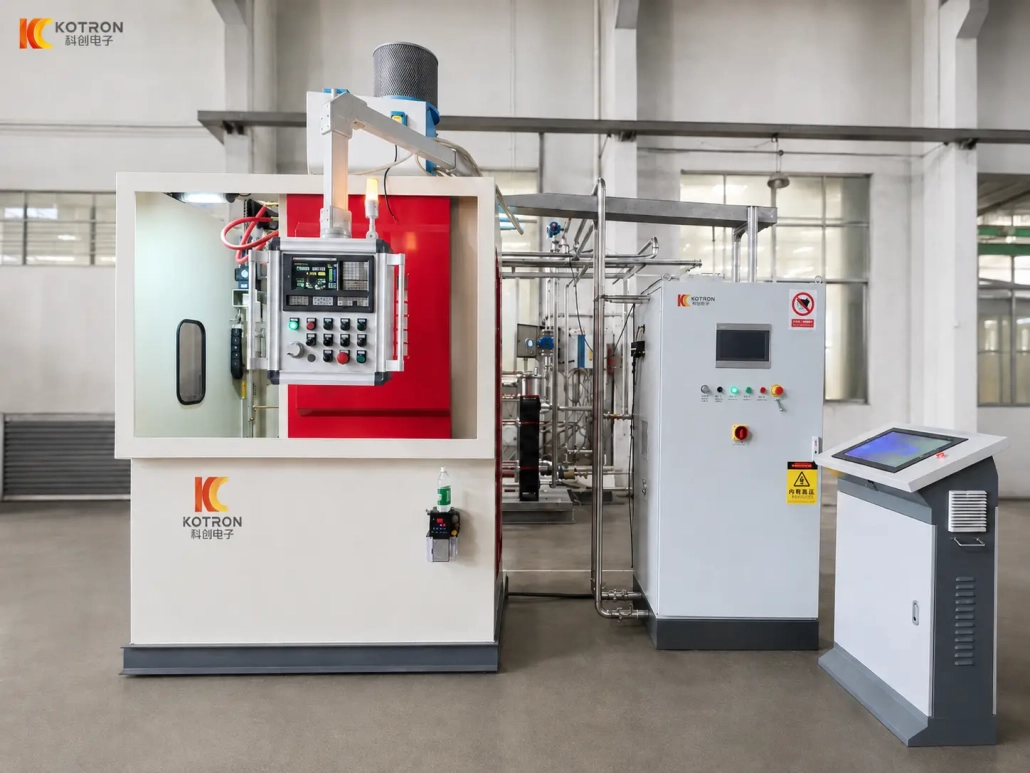
Die vertikale CNC-Maschine steuert den mechanischen Teil des Härtezyklus.
Das Werkstück wird zunächst zwischen den entsprechenden Aufnahme- und Spannelementen positioniert und gespannt. Sobald das richtige Programm ausgewählt ist, Die Spindel dreht das Werkstück und das Vorschubsystem steuert seine vertikale Bewegung.
Für den auf dieser Seite dargestellten Schaftprozess, Die Reihenfolge ist:
Die Maschine verwendet einen Servomotor und eine Kugelumlaufspindel für den Werkstückvorschub. Das Spindelrotationssystem sorgt für eine Werkstückrotation mit variabler Geschwindigkeit. Die Referenzmaschine KCJC-500H ist als Vertikalmaschine spezifiziert, einachsig, Einstationenmaschine mit Werkstückbewegung, ein Rotationsbereich von 0–200 U/min und eine vertikale Wiederholpositionierungsgenauigkeit von ±0,05 mm.
Das CNC-System GSK96 ermöglicht die Auswahl von Härteprogrammen für verschiedene Teile, modifiziert, gespeichert und abgerufen. Die verfügbaren Maschineninformationen unterstützen auch eine kontinuierliche Härtung, Sprühhärten, Stückweises Scannen und ortsfeste Erwärmungsprozesse.
Dadurch kann ein etablierter Bewegungsablauf wiederverwendet werden, wenn das gleiche Teil für eine andere Produktionscharge zurückkommt.
Ⅳ. IGBT-Leistung, DSP-Digitalsteuerung und zentraler Betrieb
Die mechanische Bewegung der Maschine und die elektrische Leistung des Induktionsnetzteils haben im Härteprozess unterschiedliche Aufgaben.
IGBT-Induktionsheiznetzteil
Unsere Induktionsheiznetzteile verwenden IGBT-Stromumwandlungstechnologie.
Die IGBT-Leistungsstufe führt die elektrischen Hochgeschwindigkeitsschaltungen durch, die zur Versorgung des gesteuerten Mediums erforderlich sind- oder Hochfrequenzleistung an den Induktor.
Leistung und Betriebsfrequenz werden materialabhängig gewählt, Werkstückabmessungen, Heizposition, erforderliche gehärtete Schicht und Produktionszyklus.
DSP-Digitalsteuerung
Das Netzteil nutzt DSP-Digitalsteuerung zur Regulierung der elektrischen Leistung.
Verfügbare Netzteilkonfigurationen unterstützen Konstantstrom, Konstantleistungs- und Temperaturregelungsmodi, zusammen mit interner oder Fernbedienung.
Für den Kunden, Der praktische Wert liegt nicht nur im Vorhandensein einer IGBT- oder DSP-Komponente. Wichtig ist, dass die Induktionsleistung im Rahmen eines wiederholbaren Härteprozesses gesteuert und an unterschiedliche Werkstücke und Rezepturen angepasst werden kann.
Zentrale Steuerkonsole
Zum Gesamtsystem gehört auch eine separate zentrale Steuerkonsole, der als Hauptarbeitspunkt für die Härteanlage fungiert.
Zusammen, Die drei Abschnitte bilden ein komplettes Ausstattungspaket:
— CNC-Maschine — steuert die Bewegung des Werkstücks
— IGBT-Induktionsstromversorgung — liefert die Heizleistung
– Zentrale Steuerkonsole – sorgt für einen zentralen Systembetrieb
Ⅴ. Kundenspezifische Induktoren und Werkzeuge
Die CNC-Maschine stellt die Bewegungsplattform bereit, Das endgültige Heizmuster hängt jedoch stark vom Induktor ab.
Es gibt kein einziges Universelles Spule für jede Welle.
Für eine äußere zylindrische Oberfläche, Der Induktor umgibt normalerweise die Welle. Spulendurchmesser und Heizbreite werden entsprechend den Wellenabmessungen und der erforderlichen Härtezone ausgewählt.
Eine Innenbohrung erfordert einen anderen Aufbau, da der zur Verfügung stehende Platz kleiner ist und die Heizfläche im Inneren des Bauteils liegt.
Je nach Projekt, Wir können die Maschine individuell konfigurieren:
— Induktoren mit externer Welle
— Induktoren mit Innenbohrung
— Werkstückbefestigungen und Positionierungswerkzeuge
— Positionierung des Induktors
— Löscheinrichtungen
Auch die Anzahl der Spulenwindungen ist Teil des Induktordesigns. Der im Video gezeigte Bohrprozess verwendet einen Induktor mit zwei Windungen, während der Schaftprozess eine andere externe Spulenkonfiguration verwendet.
Die richtige Lösung wird anhand des tatsächlichen Teils und nicht allein anhand des Komponentennamens ermittelt.
Ⅵ. Vollständige Systemkonfiguration
Ein Welleninduktionshärtungsprojekt kombiniert normalerweise die mechanische Maschine, Induktionsstromversorgung und prozessspezifische Werkzeuge anstatt nur ein Maschinenmodell auszuwählen.
CNC-Härtemaschine
Die Werkstückpositionierung übernimmt die Maschine, Spannen, Rotation und vertikale Bewegung. Zu seiner Struktur gehört das Maschinenbett, Spindelsystem, Vorschubantrieb und verstellbare Ladeplattform. Der KCJC-500H verwendet einen servogetriebenen Kugelumlaufspindelvorschub und ein Werkstückrotationssystem mit variabler Geschwindigkeit.
IGBT-Induktionsheiznetzteil
Die Leistungsauswahl erfolgt getrennt nach Bauteil und Prozess. Die verfügbaren Informationen des Unternehmens zur Wellenhärtung umfassen Stromversorgungskonfigurationen von 40 kW bis 250 kW über verschiedene Wellenanwendungen hinweg, anstatt eine Nennleistung für jede Maschine als geeignet zu betrachten.
Zentrale Steuerkonsole
Die Mittelkonsole stellt die Bedienoberfläche für das gesamte Gerätesystem dar.
Induktor und Werkzeuge
Diese werden rund um die Werkstückgeometrie und den Härtebereich konfiguriert. Sie können sich auch dann ändern, wenn die CNC-Maschinenplattform gleich bleibt.
Ⅶ. Technische Daten der Referenzmaschine KCJC-500H
KCJC-500H ist eine verfügbare vertikale CNC-Maschinenkonfiguration zum Wellenhärten. Die nachstehenden Spezifikationen beziehen sich auf die Werkzeugmaschine selbst und sollten nicht als Maßgrenzen für jedes Wellenhärtesystem, das wir liefern können, interpretiert werden.
| Spezifikation | KCJC-500H |
|---|---|
| Maschinentyp | Vertikale CNC-Härtemaschine |
| Stationskonfiguration | Einzelachse, Einzelstation |
| CNC-System | GSK96 |
| Werkstückbewegung | Vertikal |
| Betrieb | Handbuch / Automatisch |
| Max. Werkstückspannlänge | 500 mm |
| Max. Werkstückdurchmesser | 500 mm |
| Max. Härtelänge | 500 mm |
| Max. Werkstückgewicht | 10 kg |
| Drehzahl des Werkstücks | 0–200 U/min |
| Max. Laufgeschwindigkeit | 0–100 mm/s |
| Genauigkeit der vertikalen Wiederholungspositionierung | ±0,05 mm |
| Einstellung der Ladeplattform | ±60 mm, vorne/hinten und links/rechts |
Induktionsleistung und Betriebsfrequenz werden je nach Werkstück und Härteverfahren separat gewählt.
Für länger, schwerere oder durchsatzstärkere Komponenten, Möglicherweise ist eine andere Maschinenstruktur und Leistungskonfiguration erforderlich.
VIII.. Konfigurieren Sie die Maschine rund um Ihr Werkstück
Eine Wellen-Induktionshärtemaschine sollte nicht allein aufgrund des Wellendurchmessers oder der Nennleistung ausgewählt werden.
Eine gerade Welle, die eine kontinuierliche Außenhärtung erfordert, eine Komponente, die nur einen kurzen, örtlich begrenzten gehärteten Abschnitt erfordert, und ein Teil, das eine Innenhärtung der Bohrung erfordert, stellen unterschiedliche Anforderungen an die Maschine, Induktor und Prozess.
Zur Geräteauswahl, Bitte angeben:
• Werkstückzeichnung
• Material
• Gesamtabmessungen
• Wellen- oder Bohrungsdurchmesser
• Härtebereich
• Erforderliche Härte
• Effektive Gehäusetiefe
• Produktionsrate
Wenn mehrere Bereiche eine Aushärtung erfordern, Markieren Sie diese direkt auf der Zeichnung.
Basierend auf diesen Informationen, Wir können die Maschinenstruktur bewerten, Induktionsleistung und Frequenz, Induktor, Werkzeug- und Härteprozess zusammen.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann die gleiche Maschine sowohl das Härten des Wellenaußendurchmessers als auch der Innenbohrung bewältigen??
Ja. Die CNC-Maschinenplattform ist nicht auf eine Oberfläche beschränkt. Ein Ringinduktor übernimmt die Außendurchmesserhärtung; Durch den Austausch gegen einen speziellen Bohrungshärtungsinduktor wird die Maschine auf Innenbohrungsbearbeitung umgeschaltet. Der Induktor und die Werkzeugausstattung sind werkstückspezifisch, aber die Maschinenplattform bleibt gleich.
Welche Werkstückgröße kann der KCJC-500H verarbeiten??
Die Referenzmaschine KCJC-500H verarbeitet Werkstücke bis zu 500 mm in Klemmlänge und 500 mm im Durchmesser überschreiten, mit einem maximalen Gewicht von 10 kg. Diese Zahlen beschreiben die Werkzeugmaschine selbst, nicht die Grenze jedes von uns gelieferten Wellenhärtesystems.
Woher weiß ich, welches Induktionsnetzteil ich wählen soll??
Leistung und Betriebsfrequenz werden separat von der Maschine ausgewählt, je nach Material, Werkstückabmessungen, Heizposition, erforderliche gehärtete Schicht und Produktionszyklus. Wellenanwendungen reichen typischerweise von 40 kW bis 250 kW; Eine Nennleistung ist nicht für jedes Teil geeignet.
Gibt es für jede Welle einen universellen Induktor??
Nein. Es gibt keine einzelne Universalspule. Externe Welleninduktoren, Induktoren mit Innenbohrung, Vorrichtungen, Positionierungswerkzeuge und Abschreckanordnungen sind alle auf die tatsächliche Werkstückgeometrie und den Härtebereich abgestimmt.
Welche Informationen benötigen Sie, um eine Maschine zu konfigurieren??
Senden Sie Ihre Werkstückzeichnung zusammen mit dem Material, Gesamtabmessungen, Wellen- oder Bohrungsdurchmesser, Härtebereich, erforderliche Härte, effektive Gehäusetiefe und Produktionsrate. Markieren Sie jeden Härtebereich direkt auf der Zeichnung.
Konfigurieren Sie eine CNC-Wellenhärtemaschine rund um Ihr Werkstück
Senden Sie Ihre Werkstückzeichnungs- und Härtungsanforderungen. Wir werden die Maschinenstruktur bewerten, Induktionsleistung, Frequenz, Induktor und Werkzeug zusammen.