摩托车发动机平衡轴双工位自动感应淬火
Ⅰ. 摩托车发动机平衡轴应用
一个 平衡轴 是摩托车发动机中使用的旋转部件,有助于抵消发动机振动.
取决于发动机设计, 平衡轴可以包含偏心配重, 阶梯轴截面, 轴承轴颈和不同直径部分.
这些几何特征使得工件定位, 旋转稳定性和局部硬化是重要的考虑因素 感应淬火.
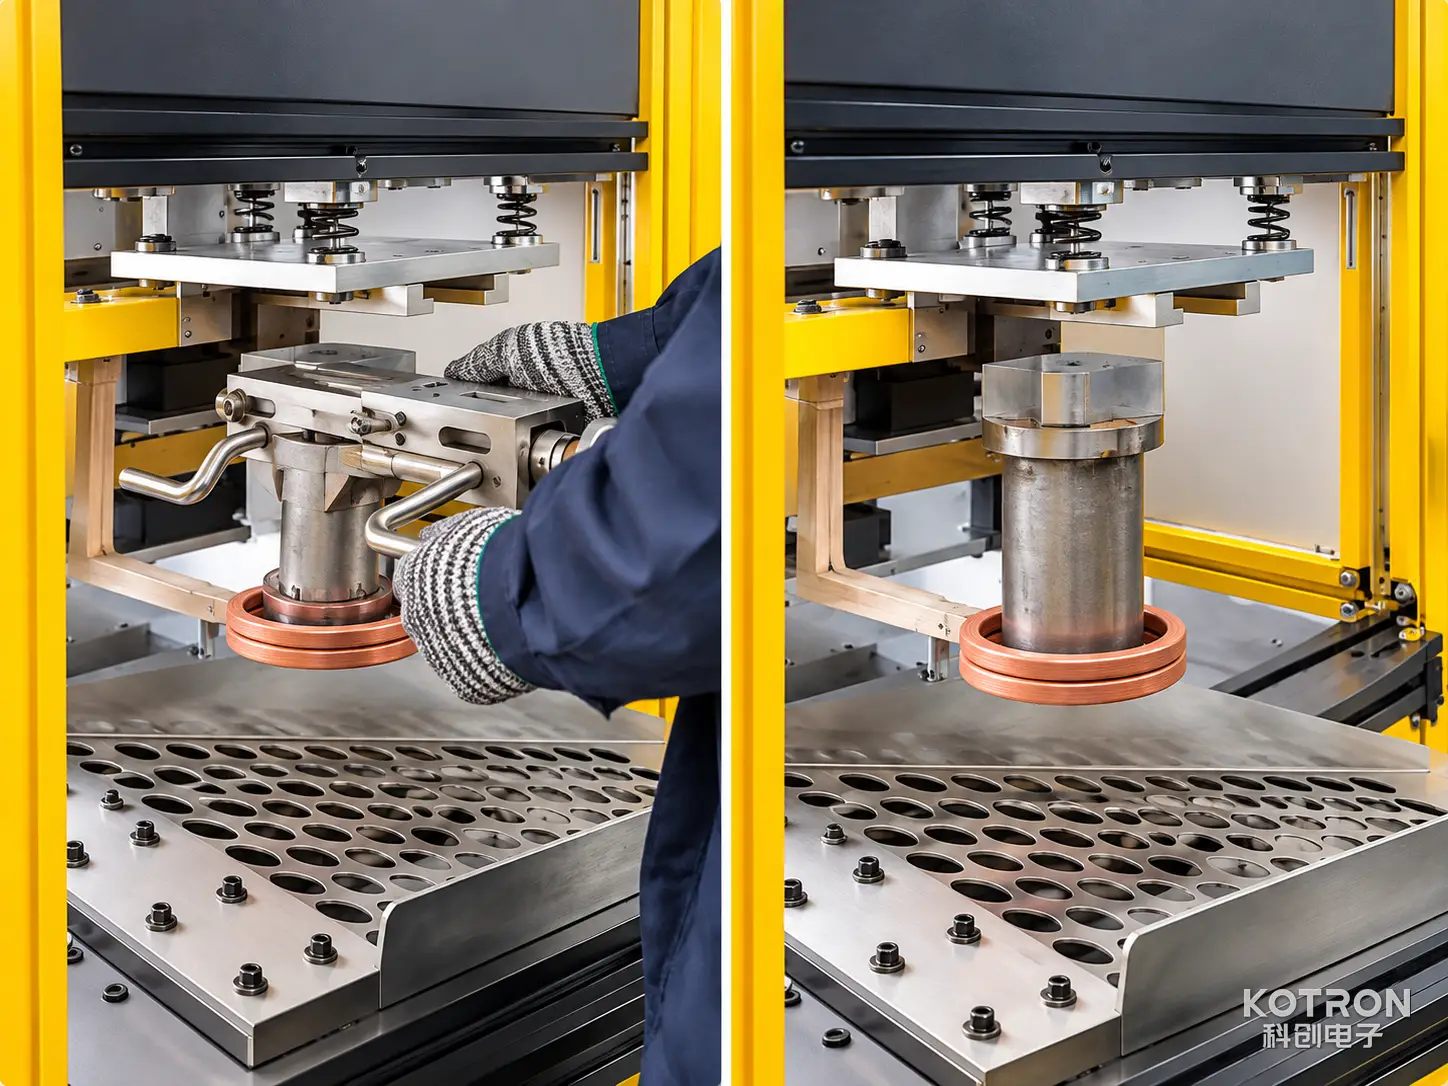
本申请所示的设备是专门为摩托车发动机平衡轴加工而配置的, 使用垂直工件夹具布置和 旋转扫描感应淬火.
该过程侧重于平衡轴的特定工作部分,而不是均匀加热整个部件.
Ⅱ. 自动双工位设计同时处理
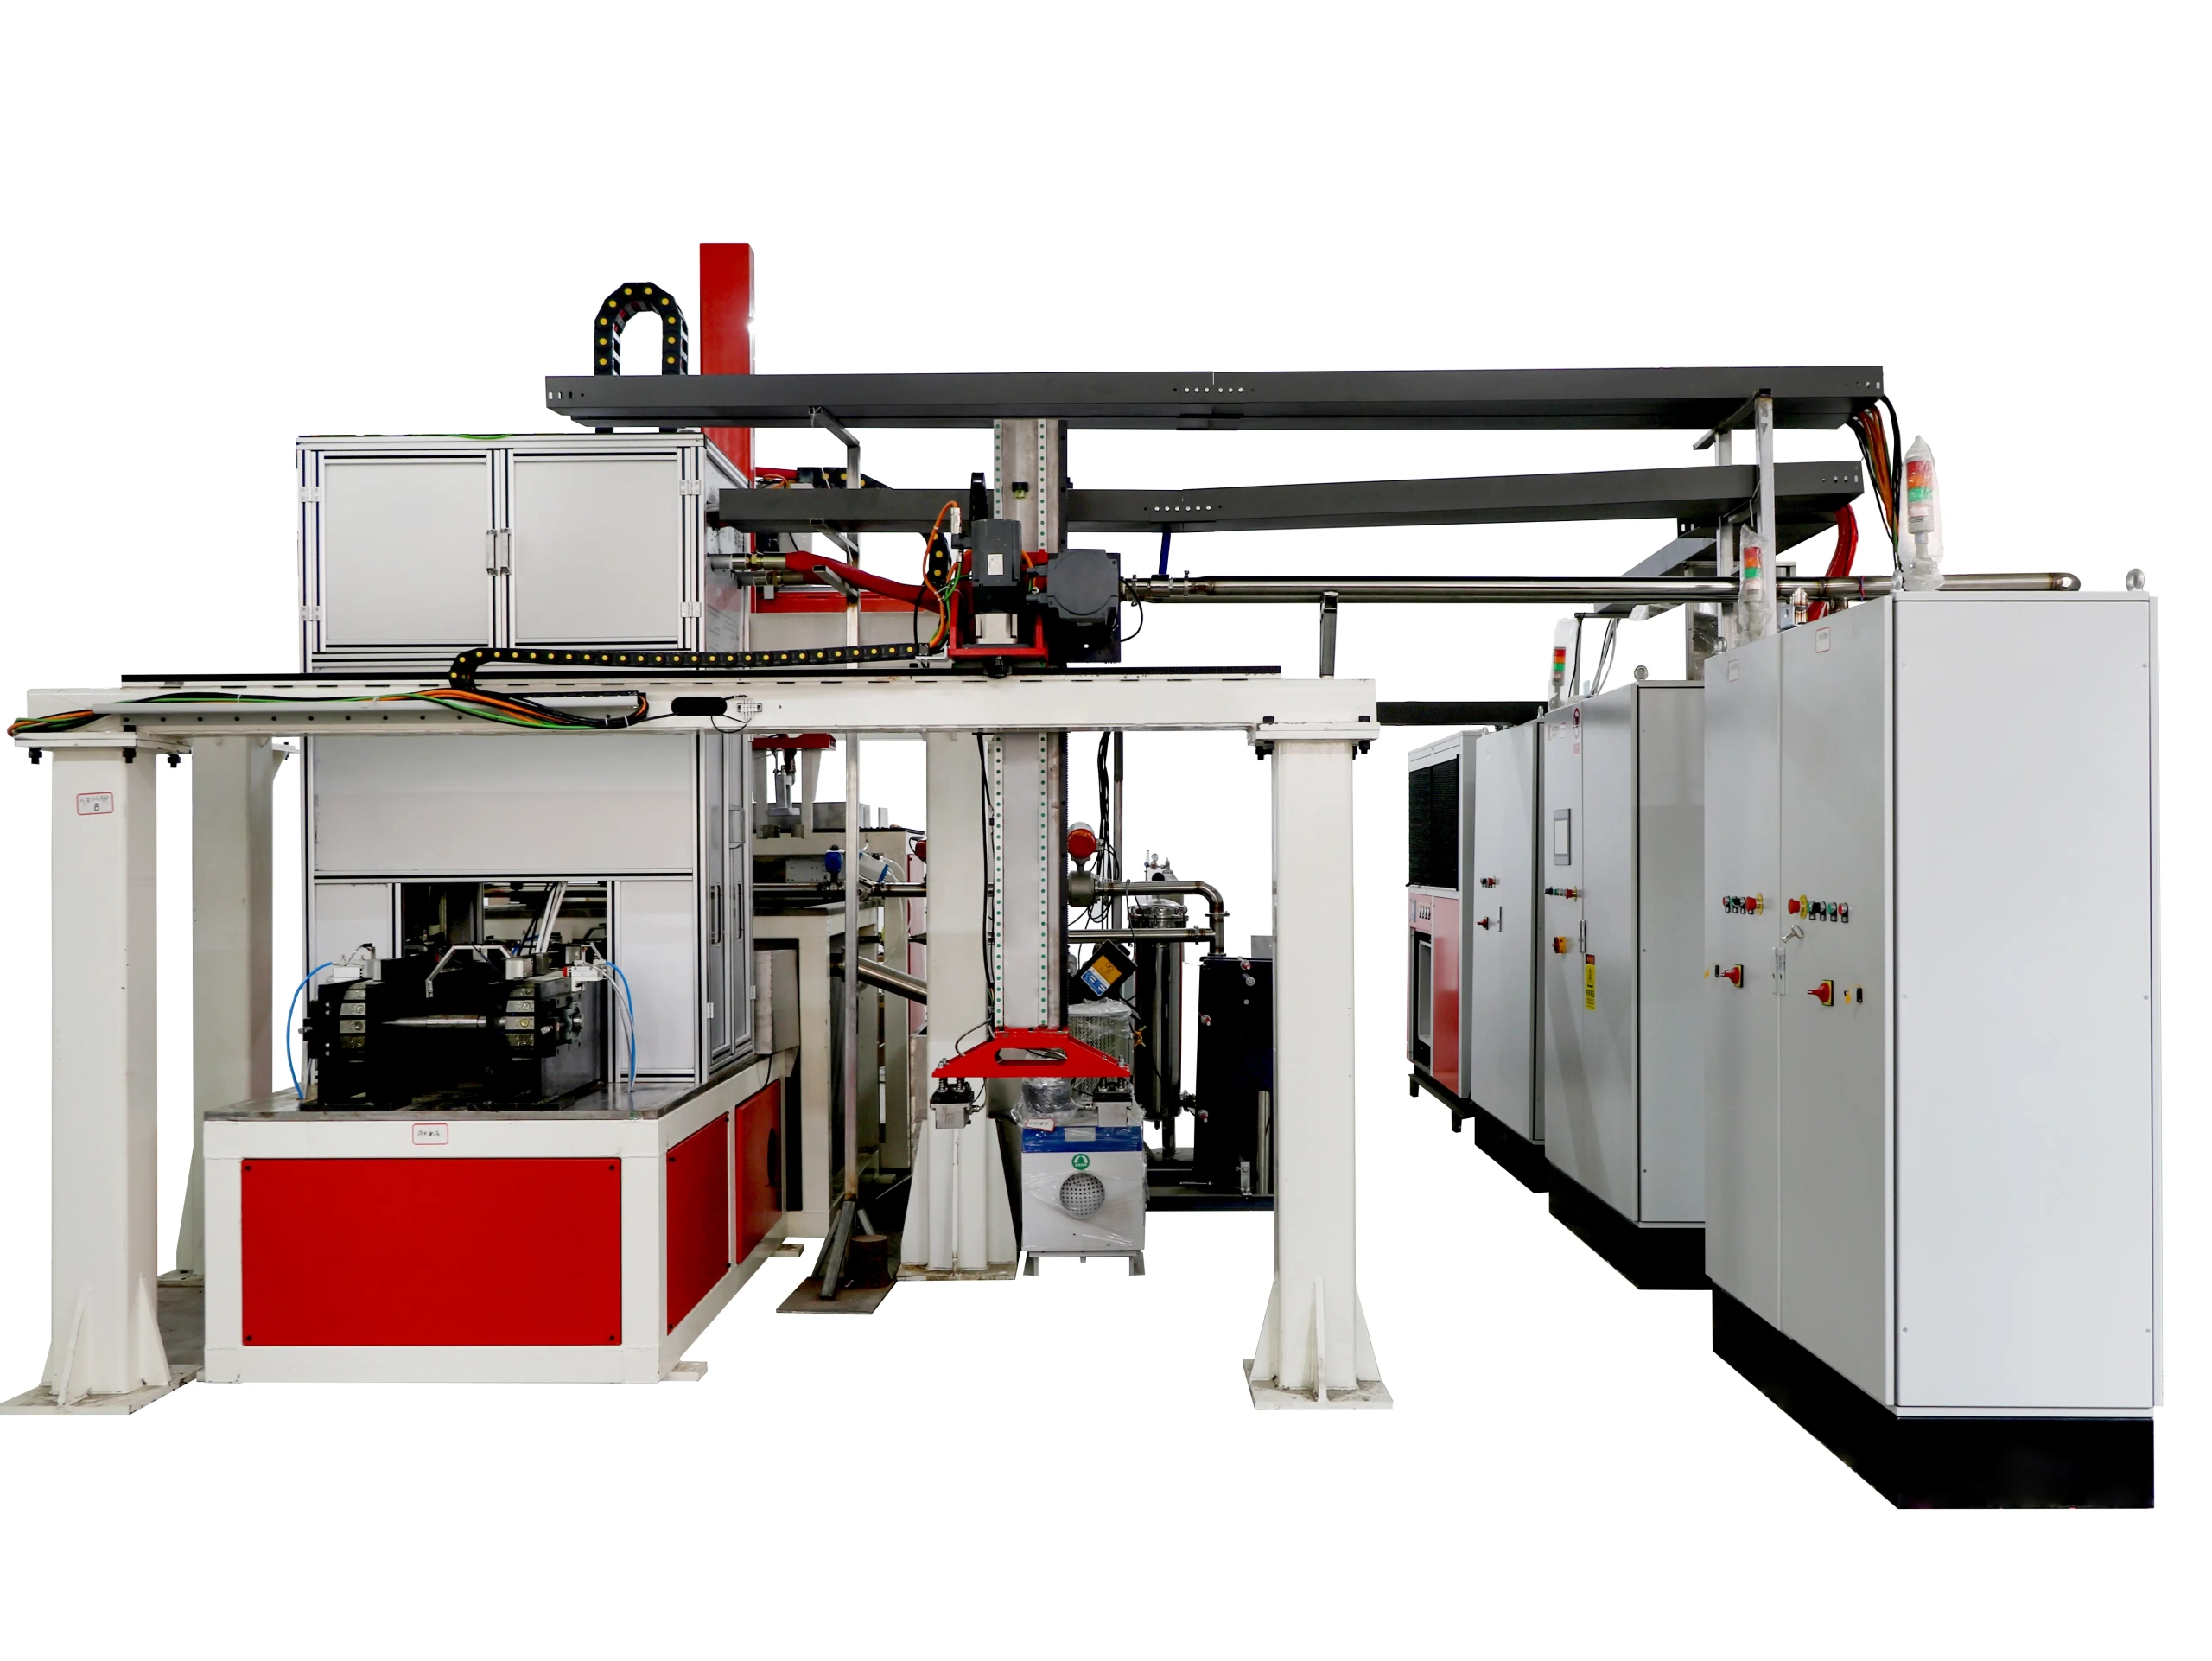
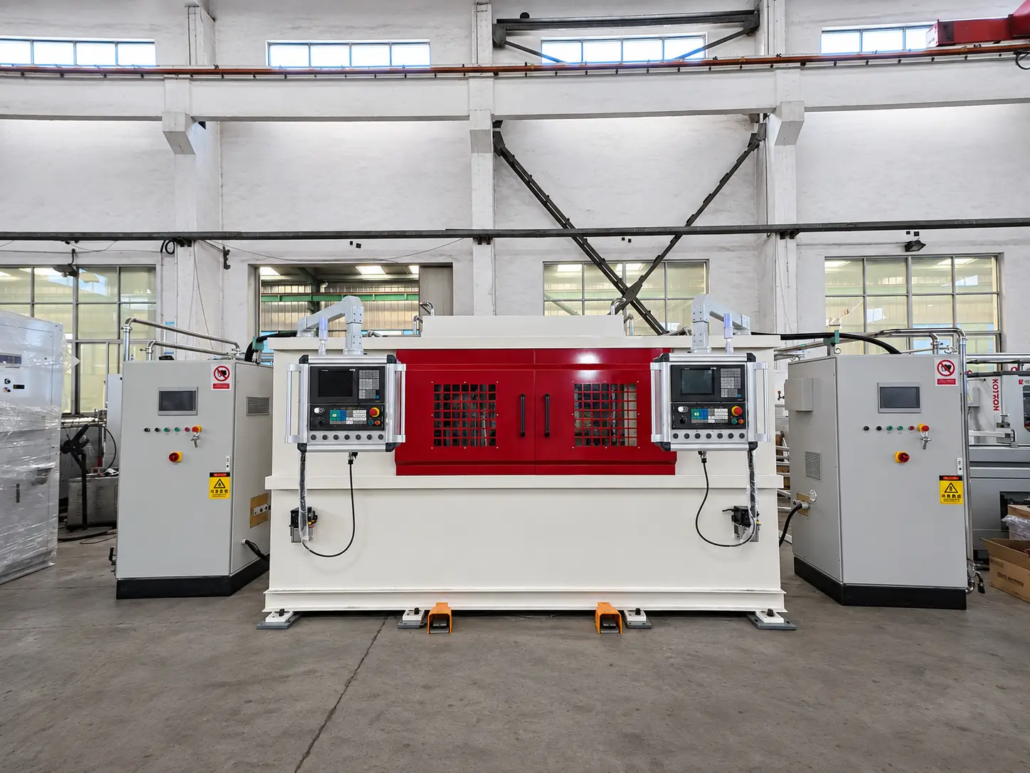
该机将两个工作站集成为一个设备结构.
两个工作站可以同时执行感应淬火操作, 每个站都配备有自己的专用感应线圈.
这种布置允许两个工件并行地进行各自的加热和淬火过程.
双站配置包括:
•两个同时运行的工作站
•每个工位独立感应线圈
•自动工件夹紧机构
•自动定位机构
•内部工件传送机构
•工件垂直旋转运动
•轴向扫描运动
•局部感应加热
•喷淋淬火装置
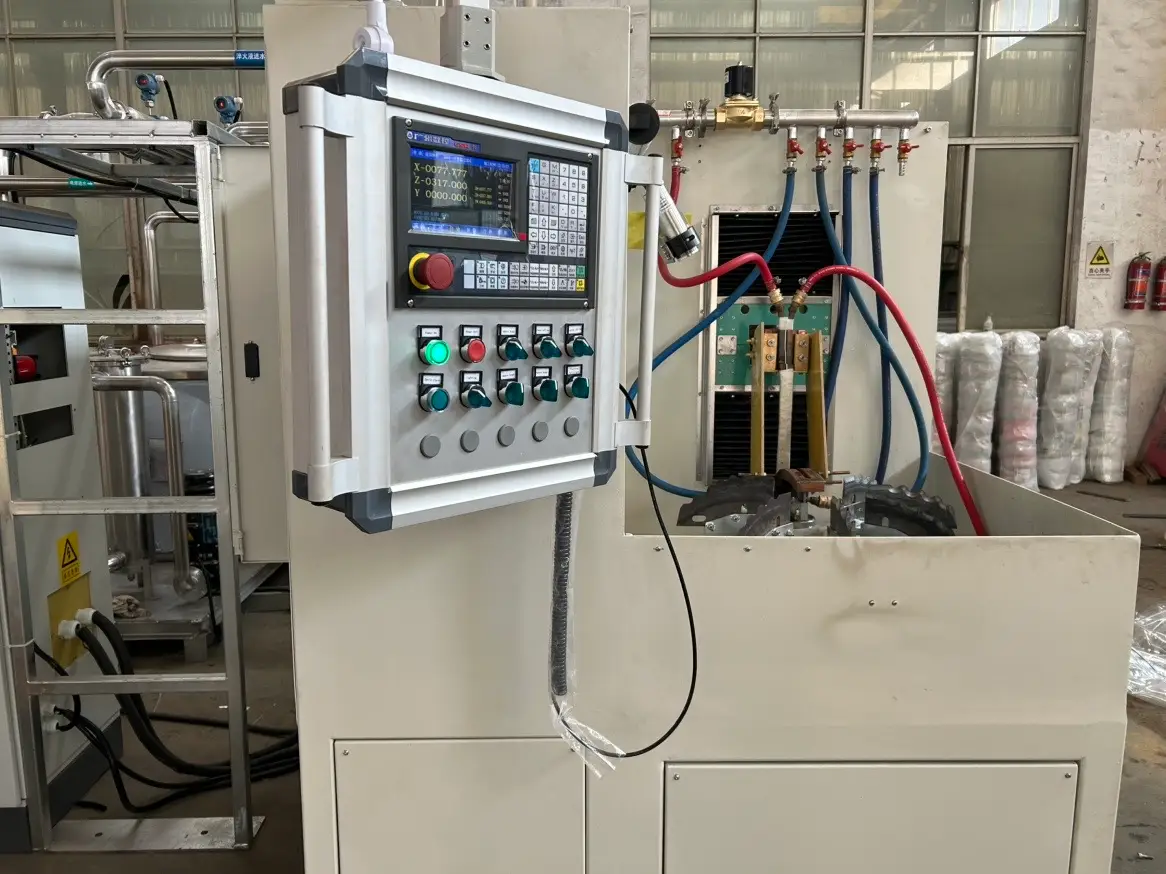
•机器操作和控制界面
与单站布置相比, 同时操作在一台机器内提供两个加工位置,当加热周期和工件要求合适时,可以提高生产能力.
实际产量取决于工件, 加热参数, 扫描距离, 加工周期和机器操作顺序.
Ⅲ. 自动工件装夹, 定位与转移
自动工件处理是该机器配置的重要组成部分.
该机器配有自动夹紧的内部机构, 在加工过程中定位和传送工件.
这些机构协调工件处理与两工位布置和感应淬火操作.
自动处理功能包括:
自动夹紧
工件由机器的夹紧机构固定,以在旋转和扫描过程中保持稳定的定位.
自动定位
定位机构在感应淬火循环之前将工件定位在所需的加工位置.
内部工件传送
该机器配有传送机构,可根据编程的操作顺序在设备内移动工件.
这些功能减少了内部工件处理过程中手动干预的需要,并有助于协调机械运动与感应加热循环.
外部工件上下料安排根据实际产线配置确定.
Ⅳ. 垂直旋转扫描感应淬火工艺
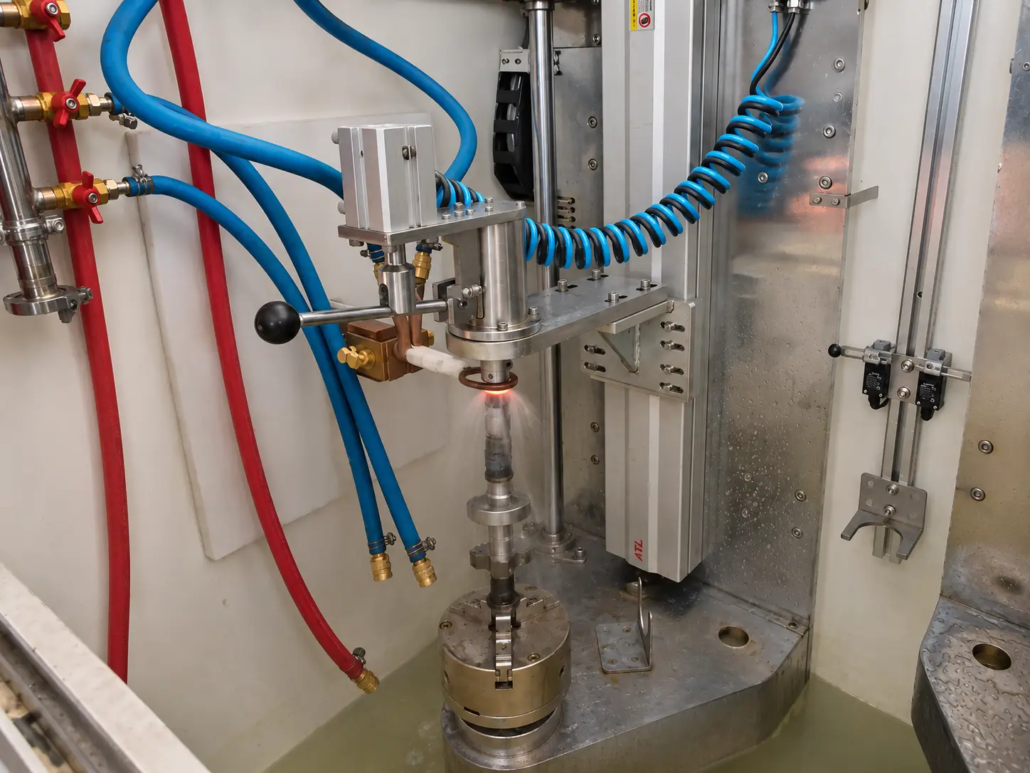
该机床将工件旋转与轴向扫描运动相结合,实现局部表面硬化.
自动夹紧定位后, 工件 旋转 相对感应加热位置沿其轴向移动时.
这种协调运动允许选定的轴部分穿过其圆周上的感应加热区域.
典型的处理顺序包括:
①工件定位. 工件放入机器内并由相应的搬运机构定位.
②自动夹紧. 内部夹紧机构将工件固定在所需的垂直位置.
③工件旋转. 驱动机构 旋转 淬火过程中的工件.
④轴向扫描. 工件按照编程的加工位置和扫描距离沿其轴线移动.
⑤感应加热. 选定的轴截面通过感应加热区并达到所需的加热条件.
⑥喷淋淬火. 将淬火液涂在加热区域以达到指定的表面硬化效果.
⑦内部工件传送. 机器的传送机构根据编程的操作顺序移动工件.
两个工作站均设计为同时执行各自的感应淬火操作.
Ⅴ. 每个工位独立的感应线圈和喷淋淬火
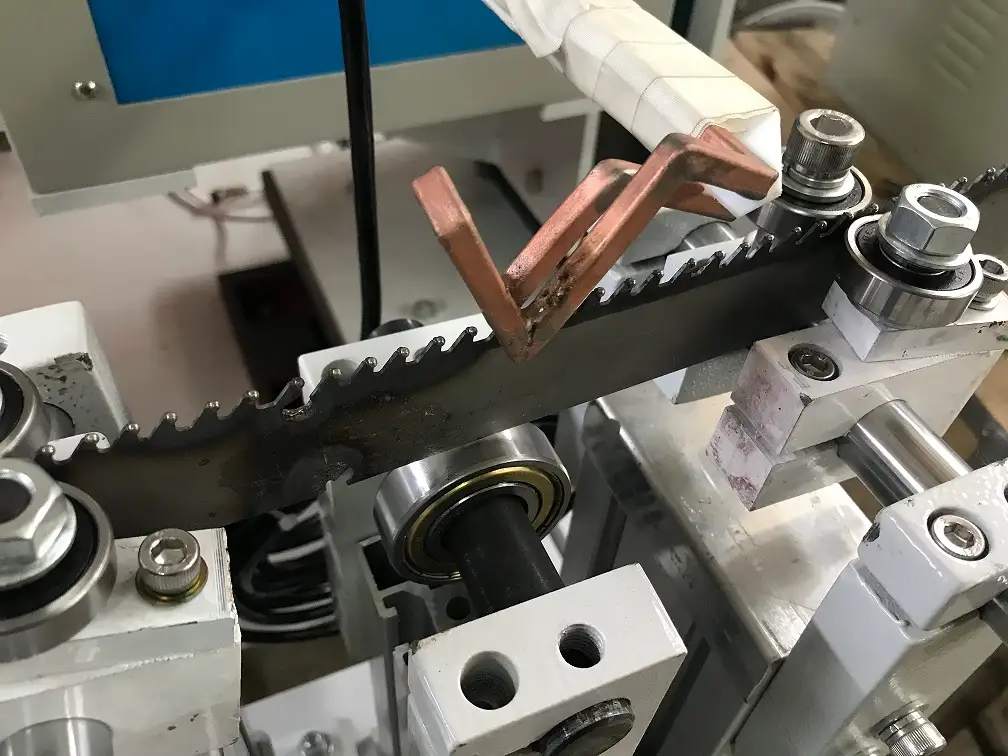
每个工作站均配有自己专用的 感应线圈.
这种布置允许两个站同时进行感应加热,而无需依赖共享的加热线圈.
线圈几何形状, 加热间隙和相对于工件的位置是影响加热方式的重要因素.
操作期间, 工件在旋转和轴向移动的同时通过局部加热区.
一个 喷淋淬火 装置被纳入淬火过程中,以在感应加热后冷却加热部分.
加热和淬火条件需要与材料相匹配, 工件几何形状, 所需的表面硬度和有效硬化层深度.
独立的线圈布置还允许根据其相应的工件和工艺要求评估每个工位的加热配置.
Ⅵ. 机器结构及控制配置
整机集成两个工作站, 自动搬运机构和感应加热系统合二为一的设备结构.
整体设备布局包括位于机器前部的两个操作员控制面板, 连同相应的电气、辅助柜.
控制系统协调工件装夹, 定位, 内部调动, 旋转运动, 轴向扫描和感应淬火顺序.
重要的工艺和设备配置考虑因素包括:
•工件装夹与定位
•内部传输顺序
•车站运行顺序
•工件旋转
•轴向扫描距离
•扫描速度
•感应加热参数
•淬火顺序
•设备保护及运行状态
最终的电气和控制配置应根据实际工件和生产要求来选择.
Ⅶ. 加工不同的轴几何形状
除摩托车发动机平衡轴外, 同一设备平台还可以加工具有不同外部几何形状的另一个轴部件.
不同的 轴设计 可能有不同的:
•总长度
•轴直径
•阶梯部分
•偏心结构
•夹紧位置
•所需硬化区域
对应夹具, 应根据每个工件评估感应线圈和加工参数.
自动夹紧, 定位和内部传输机制还需要与所选组件的几何形状和处理要求相匹配.
这证明了设备适用于不同的轴几何形状,而无需假设每个组件都可以使用相同的工具或工艺设置.
Ⅷ. 设备选型技术要求
不能仅根据工件直径选择正确的感应淬火配置.
材质, 部件几何形状, 所需硬化面积和生产要求需要一起评估.
工件信息
•零件名称
•材质及等级
•总长
•最大和最小直径
•工件重量
•元件图
强化要求
•所需硬化位置
•硬化区域长度
•所需表面硬度
•有效硬化层深度
•允许变形及尺寸公差
生产和自动化要求
•所需产量
•双站同时运行
•工件装夹方式
•定位要求
•内部传输顺序
•外部装卸方式
•所需加工周期
•产线集成要求
基于这些细节, 机器结构, 感应电源, 操作频率, 感应线圈, 工件夹具, 处理机制和淬火装置可以一起评估.
Ⅸ. 常见问题解答
单击问题以展开答案.
两个站可以同时运行吗?
可以. 该机器设计有两个工作站,可以同时执行感应淬火操作.
每个站都有自己的感应线圈吗?
可以. 每个工作站配备专用感应线圈, 允许两个站同时执行各自的加热过程.
机器是否自动夹紧工件并定位?
可以. 该机器采用内部自动机构进行工件夹紧和定位.
机器是否包括自动工件传送功能?
可以. 设备中集成了内部传送机构,可在加工过程中移动工件.
机器是否有自动外部上下料?
机器已确认内部自动夹紧, 定位和传递函数. 外部上下料安排视实际产线配置而定.
机器如何淬火摩托车平衡轴?
工件垂直定位并旋转,同时沿其轴向移动通过感应加热区. 选定的轴部分被加热,随后喷淋淬火.
高频淬火时为什么工件会旋转?
旋转允许感应加热过程覆盖所选轴部分的圆周,而不是仅加热工件的一侧.
轴向扫描运动的目的是什么?
轴向扫描允许加热位置沿轴移动, 可以根据编程的过程硬化指定的部分或长度.
机器可以加工其他轴类零件吗?
该设备还可以加工另一个具有不同几何形状的轴部件. 附加工件的适用性取决于其尺寸, 夹具要求和硬化规范.
所需感应功率如何选择?
功率选择取决于工件材料, 尺寸, 硬化区, 所需的表层硬化深度, 加热时间及生产周期. 建议使用工件图纸和硬化规范进行设备评估.
Ⅹ. 请求定制平衡轴感应淬火解决方案
摩托车发动机平衡轴有特定的几何形状和表面硬化要求.
合适的感应淬火系统需要协调自动工件处理, 垂直夹紧, 定位, 内部调动, 旋转扫描, 局部感应加热和喷淋淬火.
这种双工位配置提供两个同时操作的工作位置, 每个都配备了自己的感应线圈和自动工件处理机制.
帮助我们评估合适的解决方案, 请提供:
•平衡轴图纸或样品照片
•工件材质及牌号
•外形尺寸和重量
•所需的硬化位置
•表面硬度要求
•有效渗层深度
•所需产量
•外部工件装卸要求
基于这些细节, 我们可以评估双工位机器布置, 自动处理机制, 感应电源, 操作频率, 感应线圈, 夹具和硬化工艺.