Tempra ad induzione automatica a doppia stazione per alberi di equilibratura di motori motociclistici
Ⅰ. Applicazione dell'albero di bilanciamento del motore motociclistico
Un albero di equilibrio è un componente rotante utilizzato nei motori motociclistici per aiutare a contrastare le vibrazioni del motore.
A seconda del design del motore, un albero di bilanciamento può incorporare contrappesi eccentrici, sezioni dell'albero a gradini, perni di cuscinetto e sezioni di diverso diametro.
Queste caratteristiche geometriche facilitano il posizionamento del pezzo, considerazioni importanti sulla stabilità rotazionale e sull'indurimento localizzato durante tempra ad induzione.
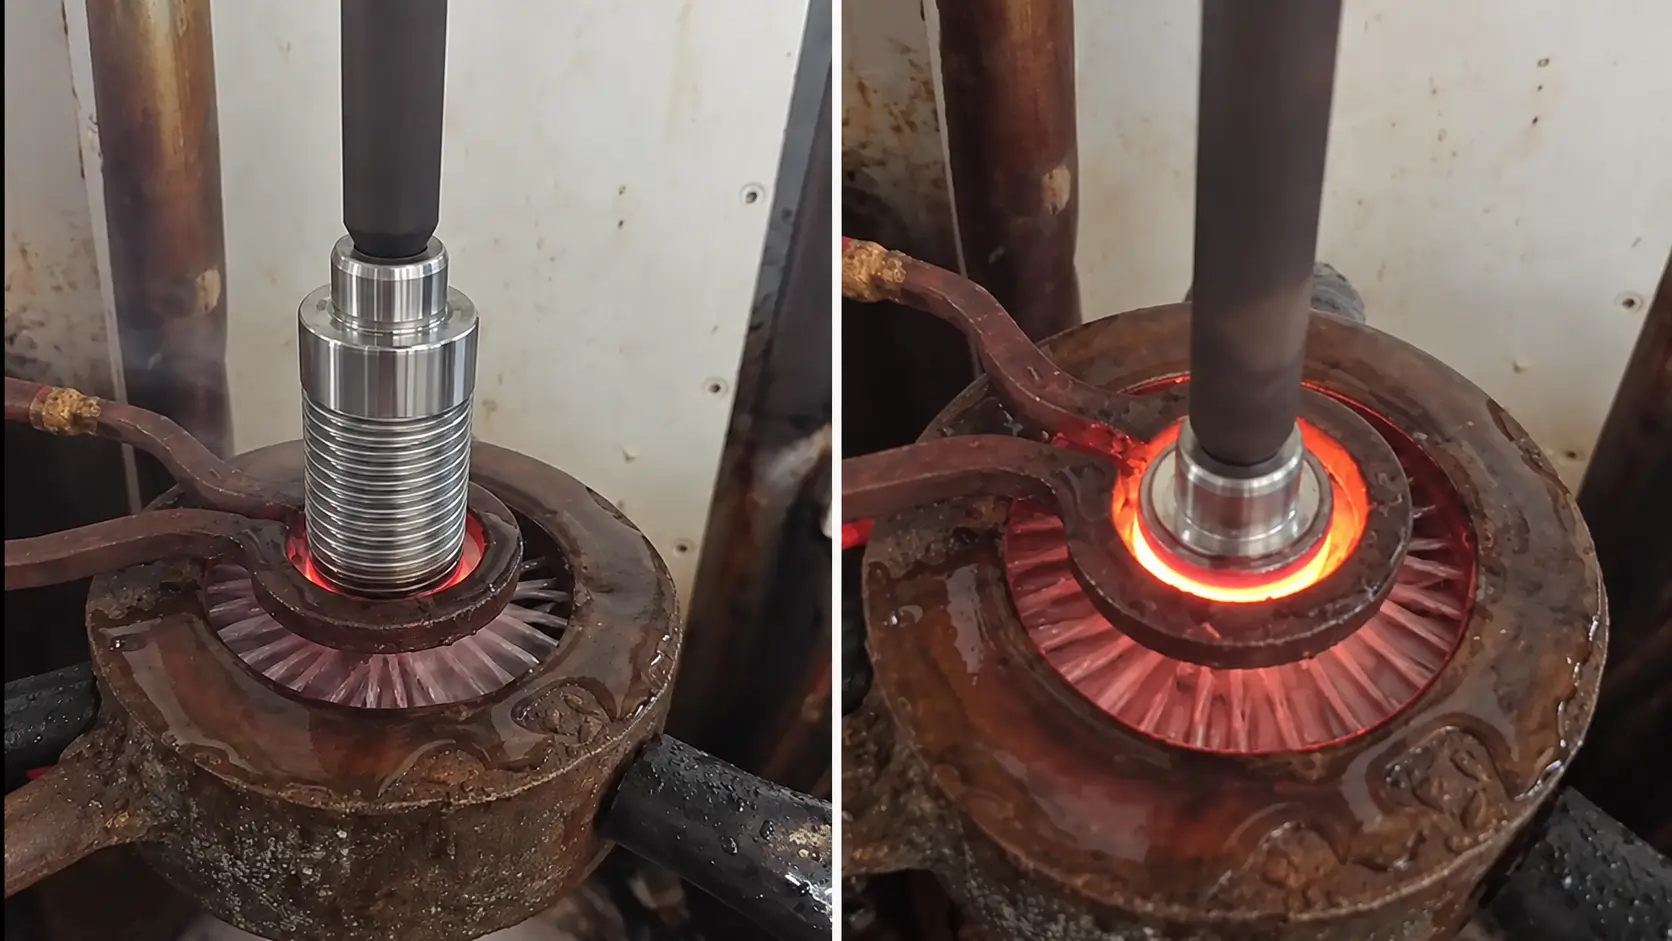
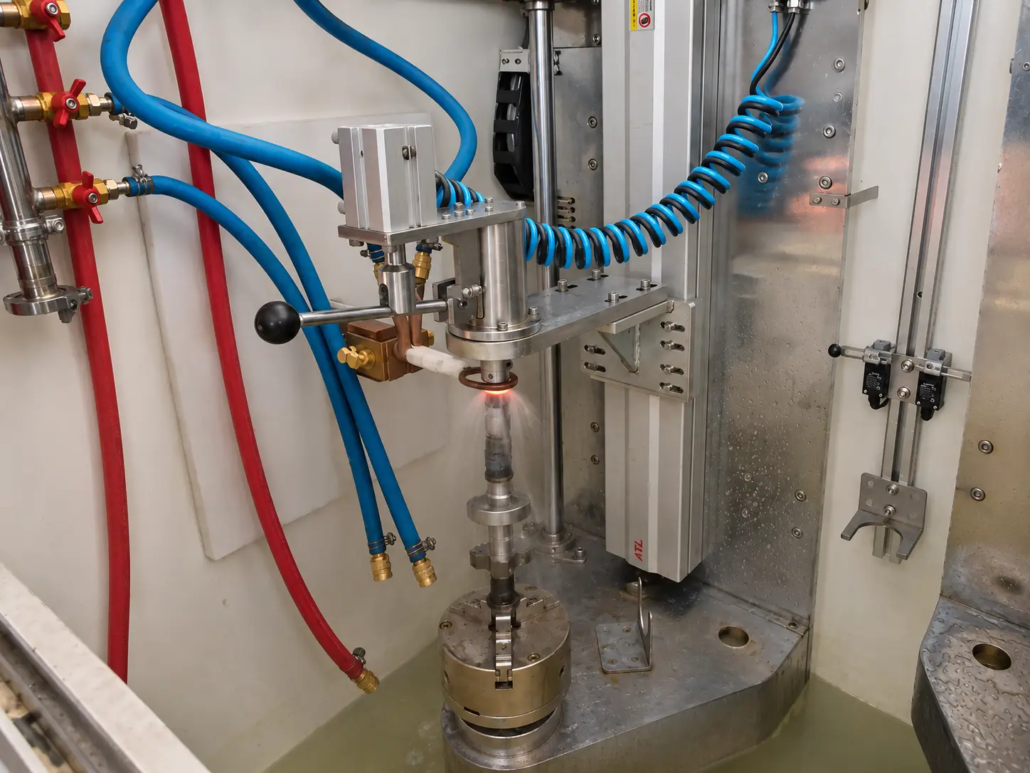
L'attrezzatura mostrata in questa applicazione è specificatamente configurata per la lavorazione dell'albero di equilibratura dei motori motociclistici, utilizzando una disposizione di bloccaggio verticale e tempra ad induzione a scansione rotativa.
Il processo si concentra sulle sezioni operative specificate dell'albero di bilanciamento anziché riscaldare l'intero componente in modo uniforme.
Ⅱ. Design automatico a doppia stazione per l'elaborazione simultanea
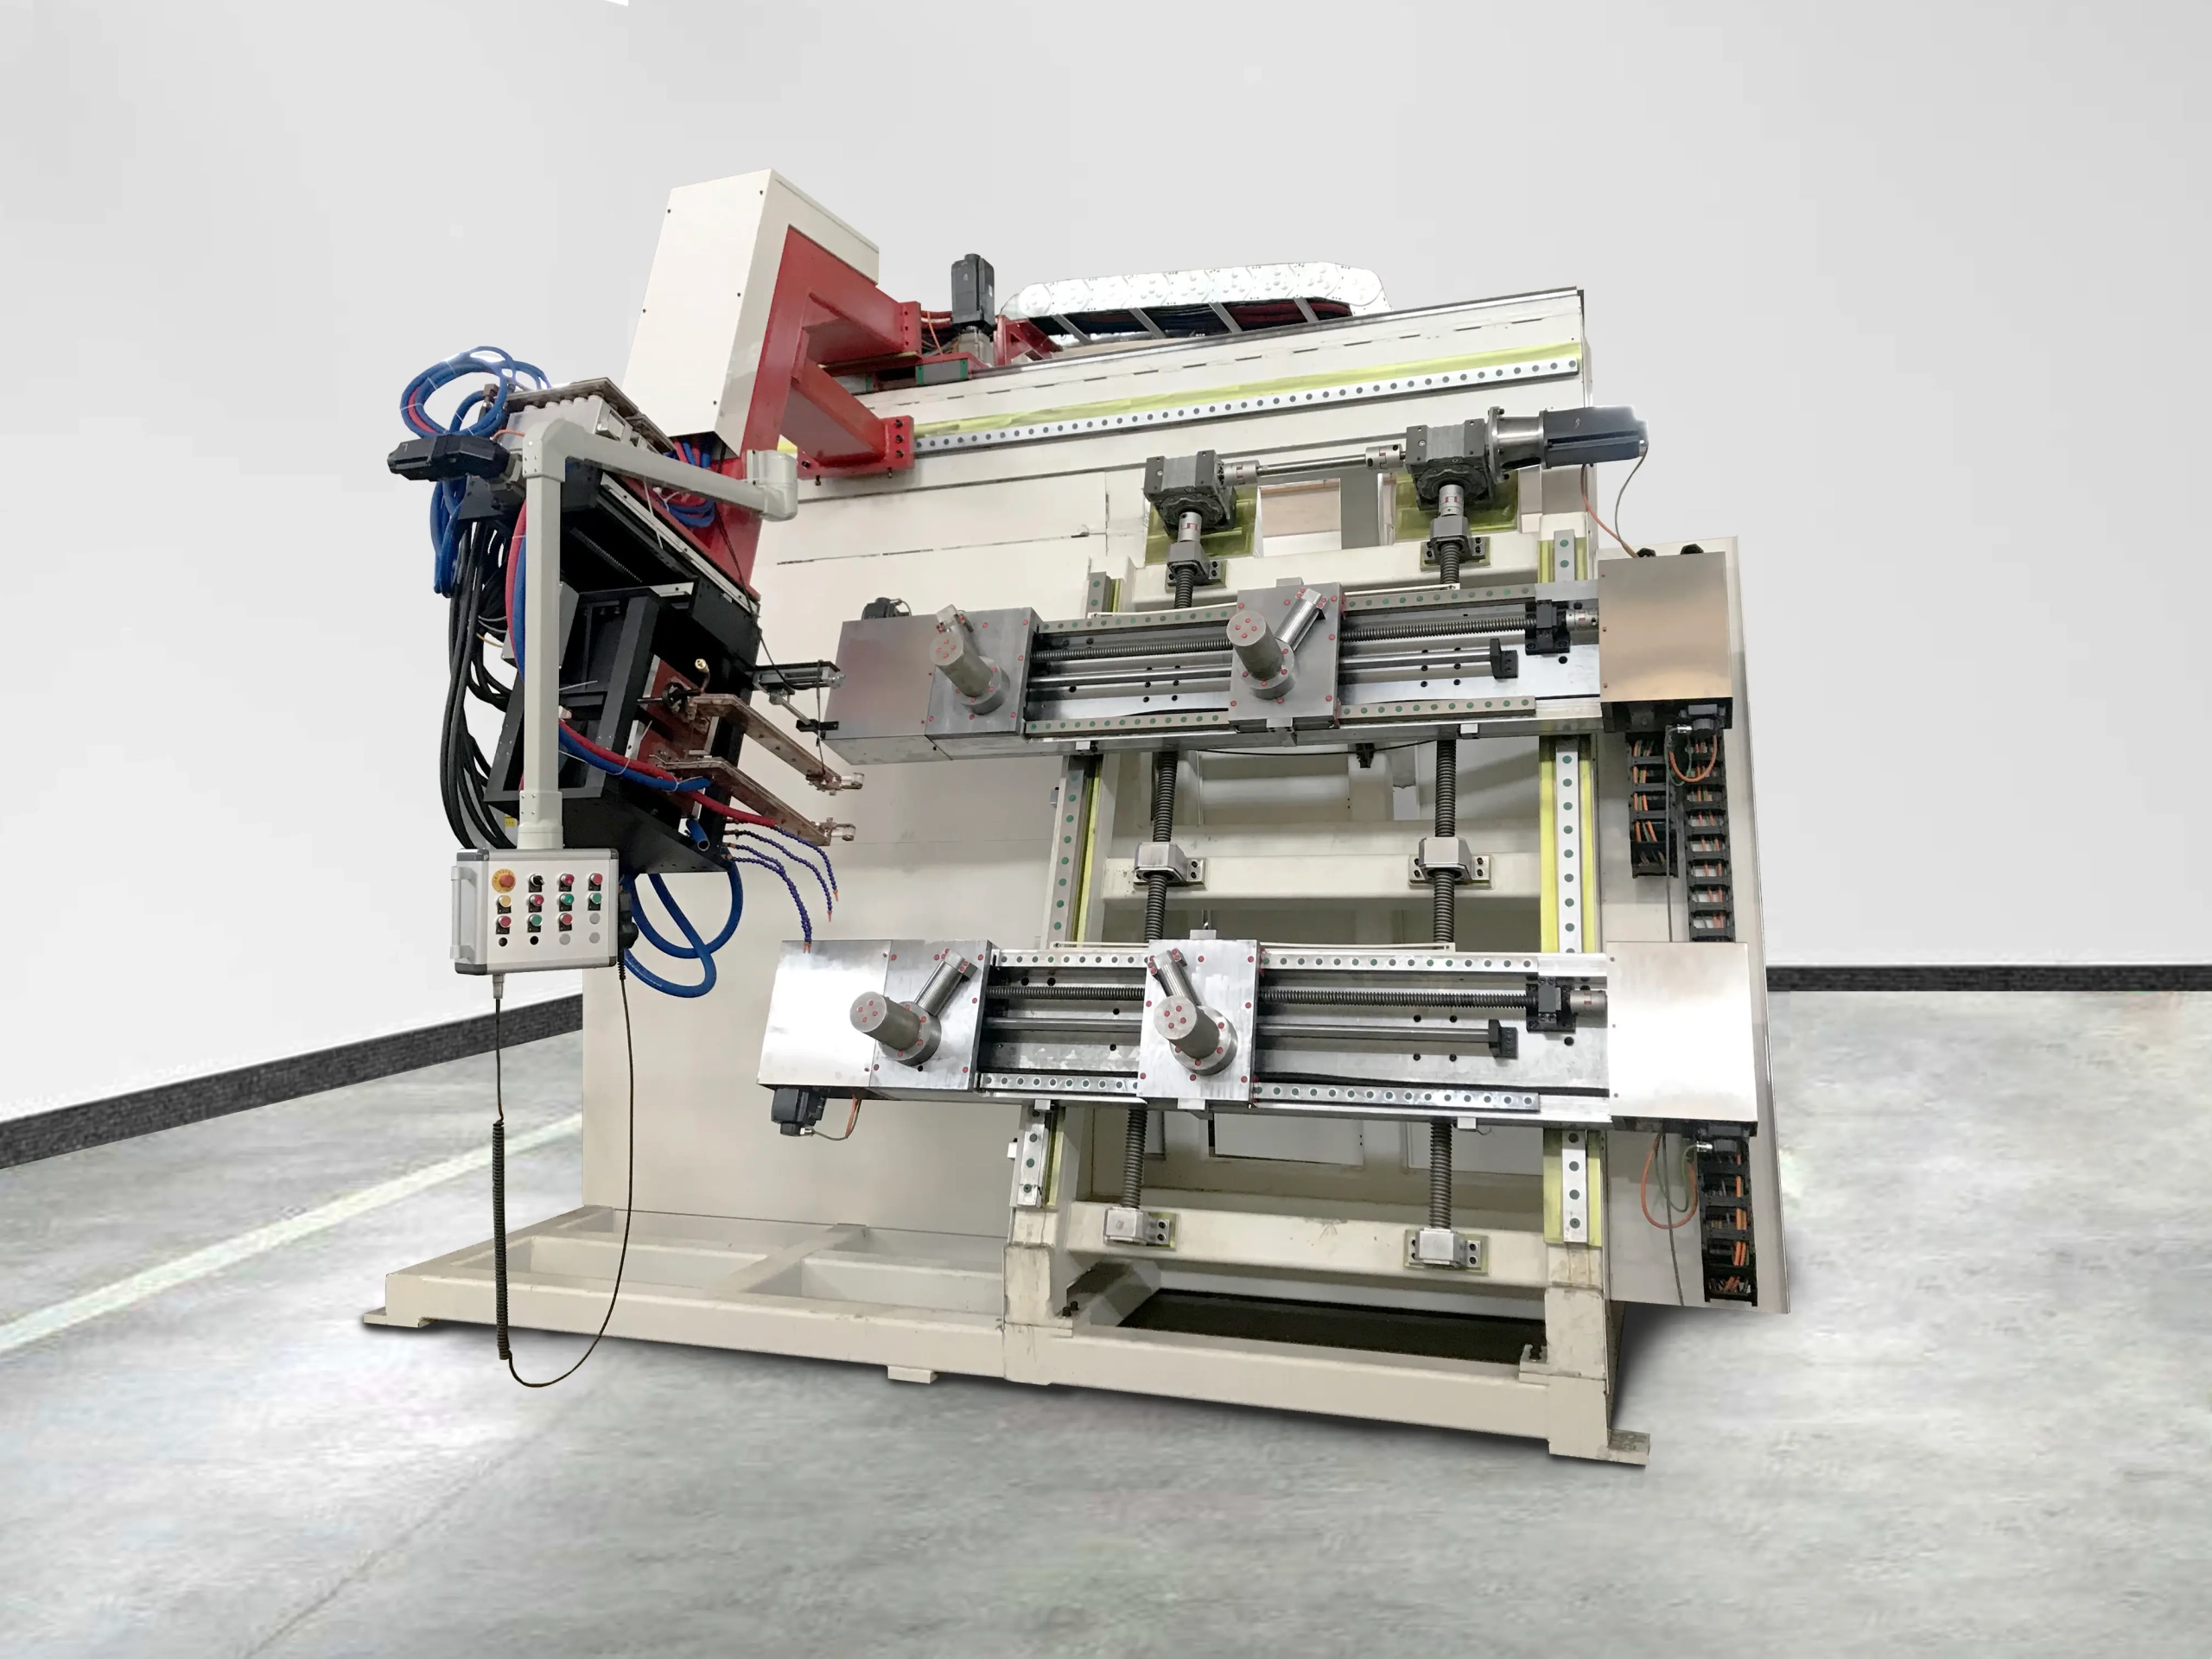
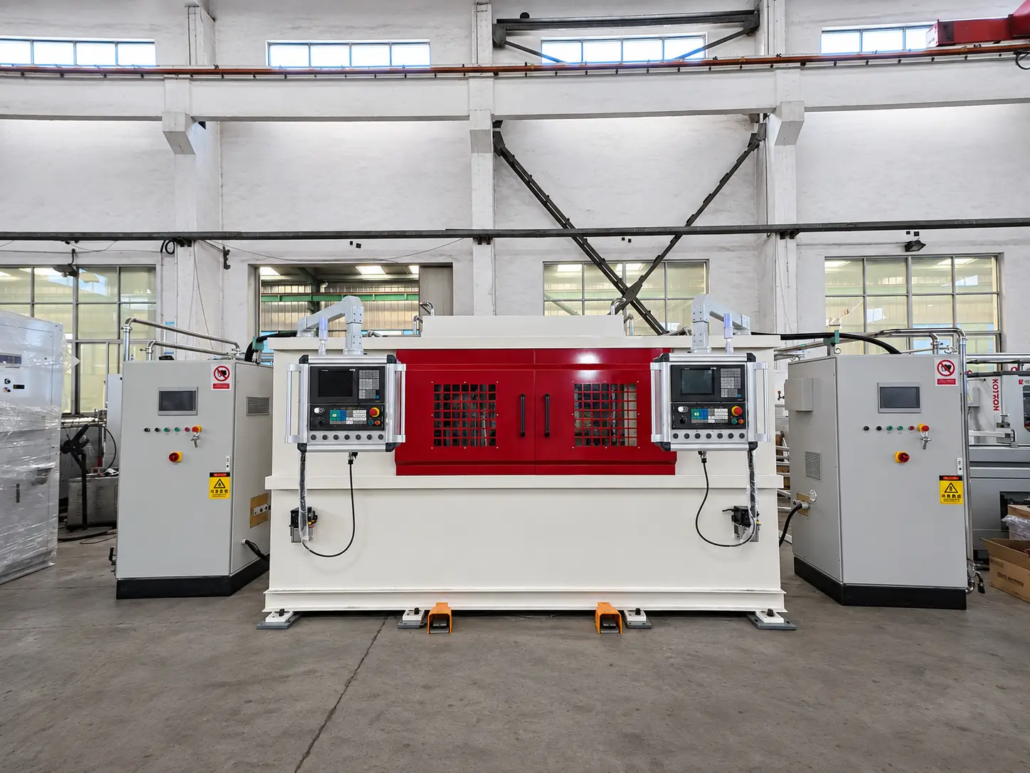
La macchina integra due stazioni di lavoro in un'unica struttura dell'attrezzatura.
Entrambe le stazioni possono eseguire le operazioni di tempra ad induzione contemporaneamente, con ciascuna stazione dotata della propria bobina di induzione dedicata.
Questa disposizione consente a due pezzi di subire i rispettivi processi di riscaldamento e tempra in parallelo.
La configurazione a doppia stazione include:
•Due postazioni di lavoro operative contemporaneamente
•Bobina di induzione indipendente in ciascuna stazione
•Meccanismi automatici di bloccaggio del pezzo
•Meccanismi di posizionamento automatico
•Meccanismi interni di trasferimento del pezzo
•Movimento rotatorio verticale del pezzo
•Movimento di scansione assiale
•Riscaldamento ad induzione localizzato
•Disposizioni per lo spray quenching
•Interfacce di funzionamento e controllo della macchina
Rispetto ad una disposizione a stazione singola, il funzionamento simultaneo fornisce due posizioni di lavorazione all'interno di una macchina e può migliorare la capacità produttiva quando i cicli di riscaldamento e i requisiti del pezzo sono adatti.
La produzione effettiva dipende dal pezzo in lavorazione, parametri di riscaldamento, distanza di scansione, ciclo di lavorazione e sequenza operativa della macchina.
Ⅲ. Bloccaggio automatico del pezzo, Posizionamento e trasferimento
La movimentazione automatica dei pezzi è una parte importante di questa configurazione della macchina.
La macchina incorpora meccanismi interni per il bloccaggio automatico, posizionamento e trasferimento dei pezzi durante la sequenza di lavorazione.
Questi meccanismi coordinano la movimentazione dei pezzi con la disposizione a due stazioni e le operazioni di tempra ad induzione.
Le funzioni di gestione automatica includono:
Bloccaggio automatico
Il pezzo è fissato dal meccanismo di bloccaggio della macchina per mantenere un posizionamento stabile durante la rotazione e la scansione.
Posizionamento automatico
Il meccanismo di posizionamento posiziona il pezzo nella posizione di lavorazione richiesta prima del ciclo di tempra ad induzione.
Trasferimento interno del pezzo
La macchina incorpora un meccanismo di trasferimento per spostare i pezzi all'interno dell'attrezzatura secondo la sequenza operativa programmata.
Queste funzioni riducono la necessità di intervento manuale nel processo interno di movimentazione dei pezzi e aiutano a coordinare i movimenti meccanici con il ciclo di riscaldamento a induzione.
La disposizione esterna di carico e scarico del pezzo è determinata dall'effettiva configurazione della linea di produzione.
Ⅳ. Processo di tempra ad induzione a scansione rotativa verticale
La macchina combina la rotazione del pezzo con il movimento di scansione assiale per ottenere un indurimento superficiale localizzato.
Dopo il bloccaggio e il posizionamento automatici, il pezzo ruota mentre si muove lungo la sua direzione assiale rispetto alla posizione di riscaldamento a induzione.
Questo movimento coordinato consente alla sezione dell'albero selezionata di passare attraverso la zona di riscaldamento a induzione attorno alla sua circonferenza.
La tipica sequenza di elaborazione include:
①Posizionamento del pezzo. Il pezzo viene inserito nella macchina e posizionato tramite il corrispondente meccanismo di movimentazione.
②Bloccaggio automatico. Il meccanismo di bloccaggio interno fissa il pezzo nella posizione verticale richiesta.
③Rotazione del pezzo. Il meccanismo di guida ruota il pezzo durante il processo di indurimento.
④Scansione assiale. Il pezzo si muove lungo il proprio asse in base alla posizione di lavorazione e alla distanza di scansione programmate.
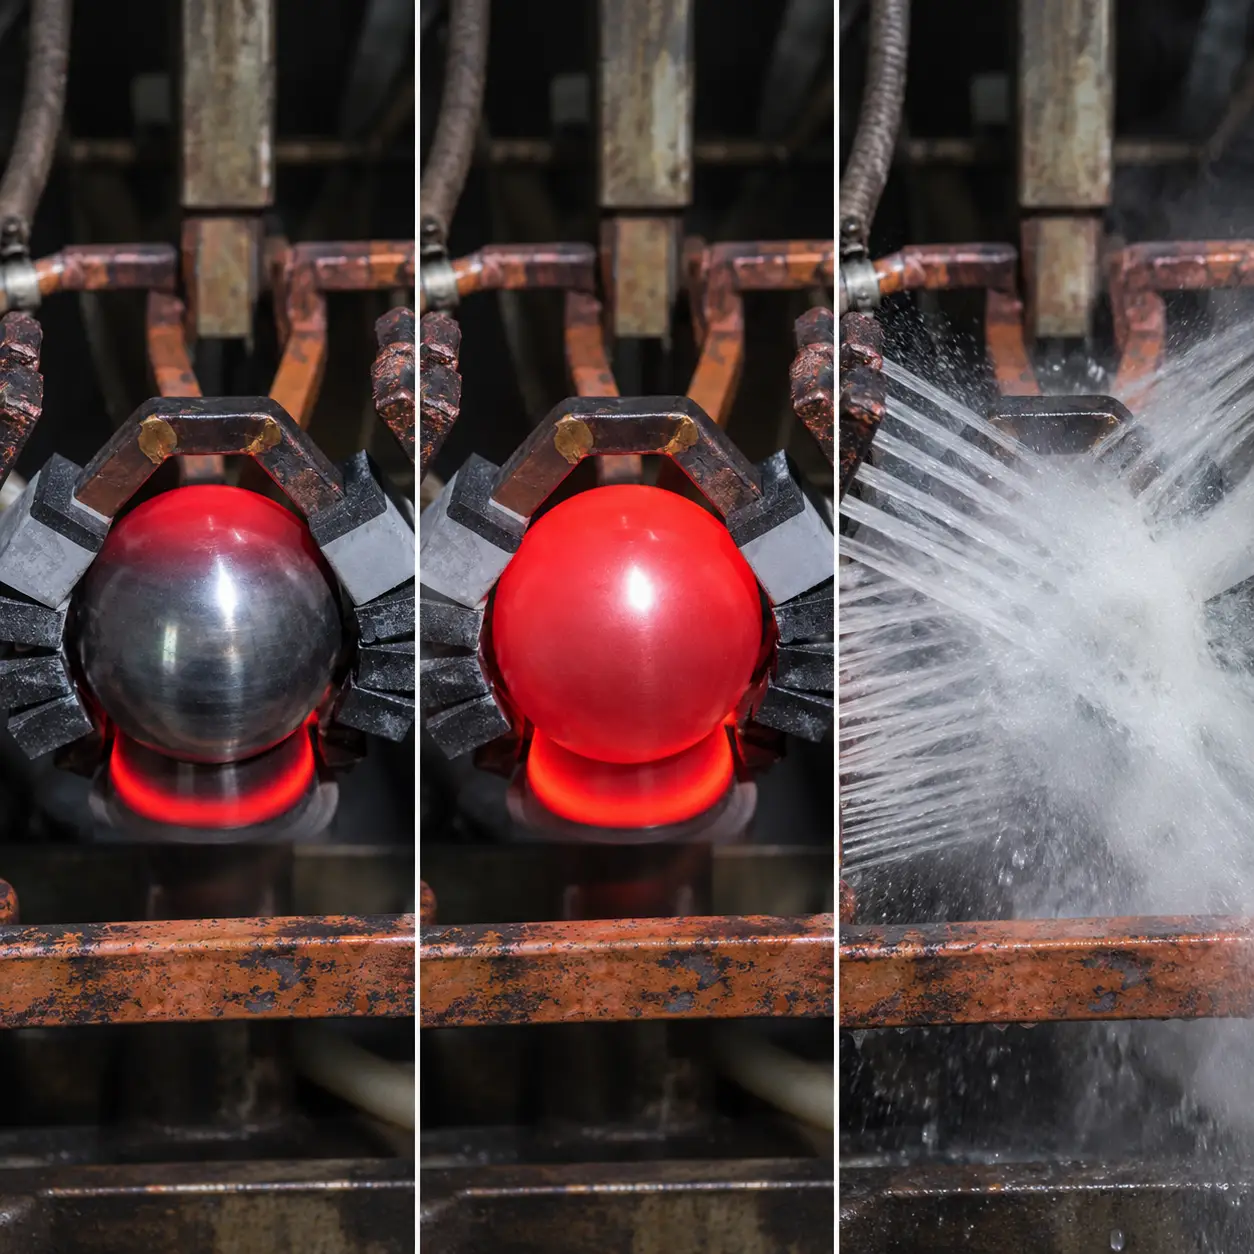
⑤Riscaldamento a Induzione. La sezione dell'albero selezionata passa attraverso la zona di riscaldamento a induzione e raggiunge la condizione di riscaldamento richiesta.
⑥Tempra a spruzzo. Il liquido di raffreddamento viene applicato all'area riscaldata per ottenere il risultato di indurimento superficiale specificato.
⑦Trasferimento interno del pezzo. Il meccanismo di trasferimento della macchina sposta il pezzo secondo la sequenza operativa programmata.
Entrambe le stazioni sono progettate per eseguire contemporaneamente le rispettive operazioni di tempra ad induzione.
Ⅴ. Bobine di induzione indipendenti e spegnimento a spruzzo in ciascuna stazione
Ogni postazione di lavoro è dotata di una propria postazione dedicata bobina a induzione.
Questa disposizione consente ad entrambe le stazioni di eseguire il riscaldamento a induzione simultaneamente senza fare affidamento su una serpentina di riscaldamento condivisa.
La geometria della bobina, La distanza di riscaldamento e la posizione rispetto al pezzo sono fattori importanti che influenzano il modello di riscaldamento.
Durante il funzionamento, il pezzo attraversa la zona di riscaldamento localizzato mentre ruota e si muove assialmente.
Un tempra a spruzzo La disposizione è incorporata nel processo di tempra per raffreddare la sezione riscaldata dopo il riscaldamento a induzione.
Le condizioni di riscaldamento e tempra devono essere adattate al materiale, geometria del pezzo, durezza superficiale richiesta e profondità effettiva della cassa.
La disposizione indipendente della bobina consente inoltre di valutare la configurazione del riscaldamento in ciascuna stazione in base ai corrispondenti requisiti del pezzo e del processo.
Ⅵ. Struttura della macchina e configurazione del controllo
La macchina completa integra due stazioni di lavoro, meccanismi di movimentazione automatica e sistemi di riscaldamento a induzione in un'unica struttura di apparecchiature.
La disposizione complessiva dell'attrezzatura prevede due pannelli di controllo operatore posizionati nella parte anteriore della macchina, unitamente ai relativi quadri elettrici ed ausiliari.
Il sistema di controllo coordina il bloccaggio del pezzo, posizionamento, trasferimento interno, movimento rotatorio, sequenza di scansione assiale e tempra ad induzione.
Sono incluse considerazioni importanti sulla configurazione del processo e dell'apparecchiatura:
•Bloccaggio e posizionamento del pezzo
•Sequenza di trasferimento interno
•Sequenza operativa della stazione
•Rotazione del pezzo
•Distanza di scansione assiale
•Velocità di scansione
•Parametri di riscaldamento a induzione
•Sequenza di spegnimento
•Protezione delle apparecchiature e stato di funzionamento
La configurazione elettrica e di controllo finale deve essere selezionata in base al pezzo effettivo e ai requisiti di produzione.
Ⅶ. Elaborazione di diverse geometrie di alberi
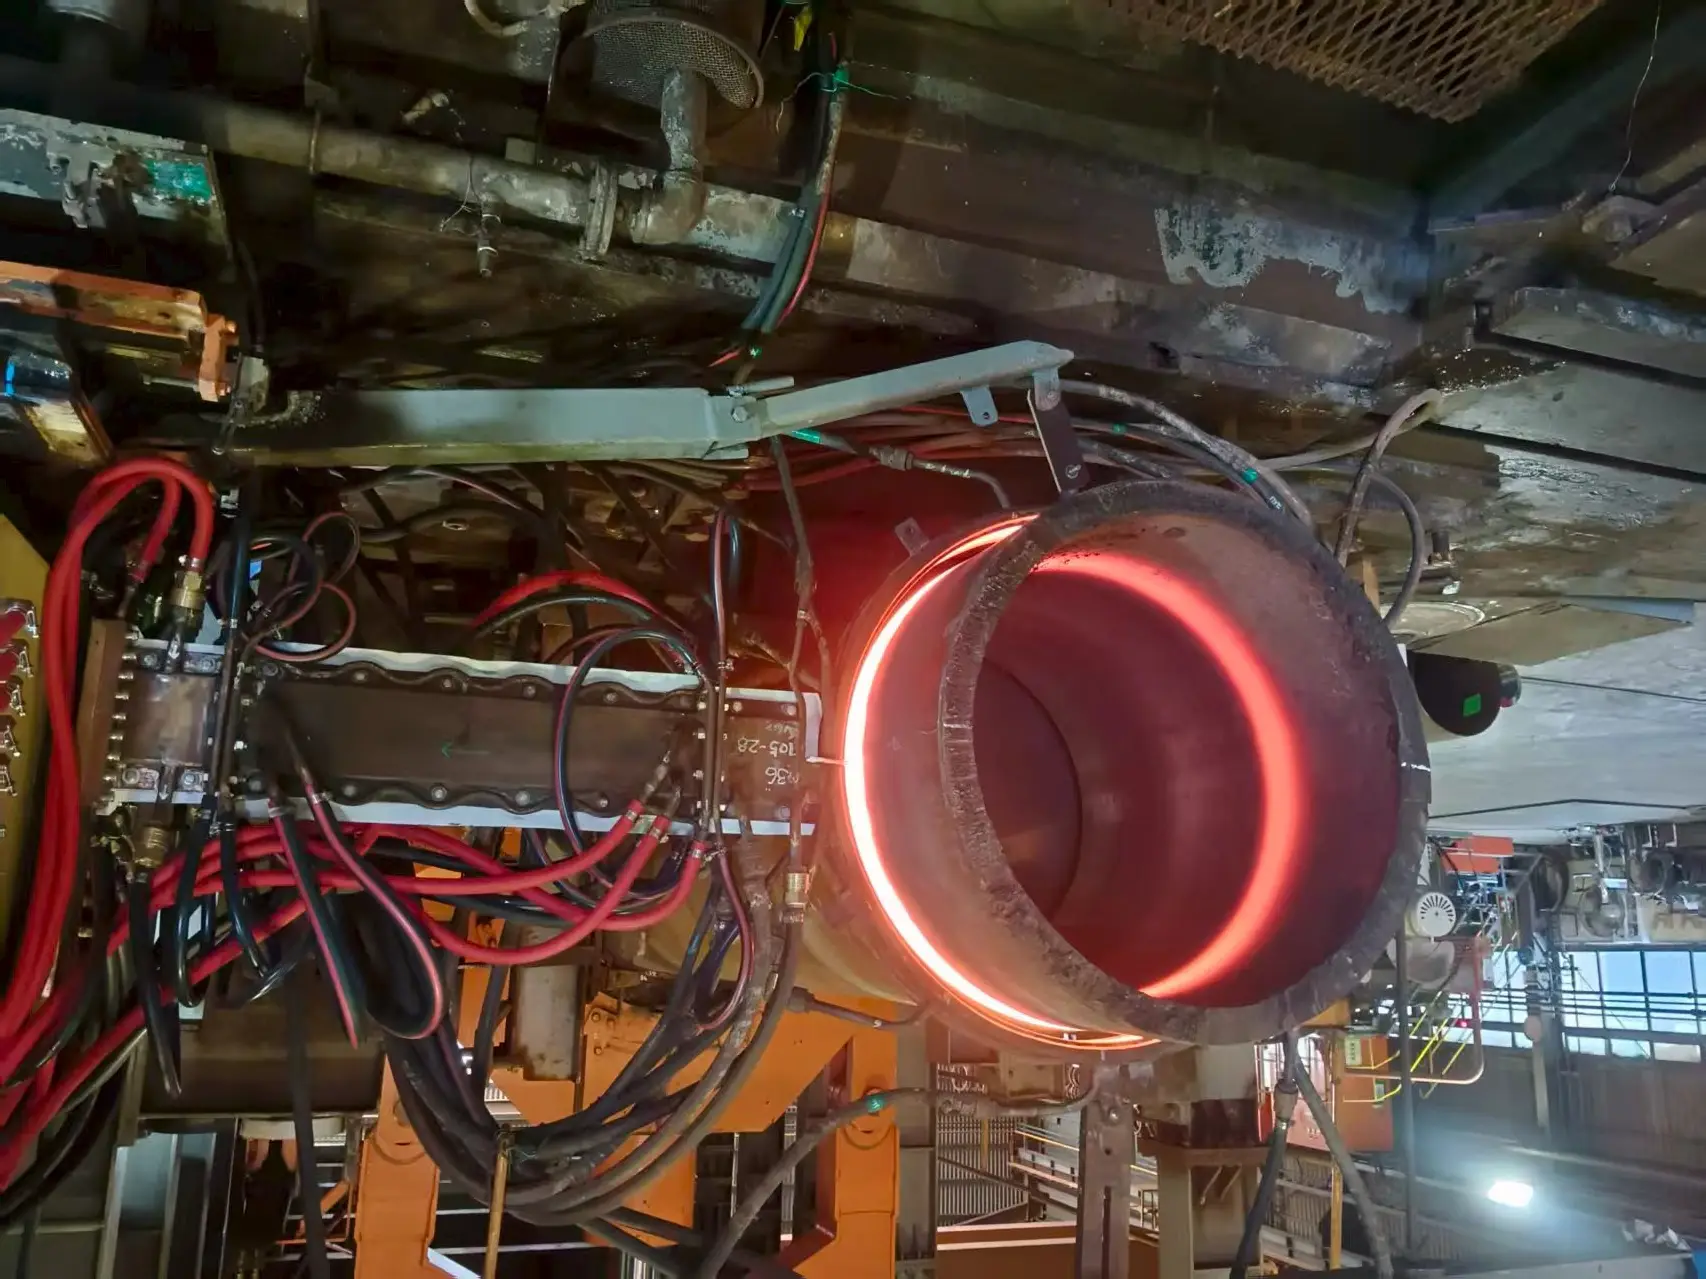
Oltre agli alberi di equilibratura dei motori motociclistici, è stato anche mostrato che la stessa piattaforma dell'attrezzatura lavora un altro componente dell'albero con una geometria esterna diversa.
Diverso disegni dell'albero potrebbe essere diverso:
•Lunghezze complessive
•Diametri dell'albero
•Sezioni a gradini
•Strutture eccentriche
•Posizioni di bloccaggio
•Aree indurite richieste
L'apparecchio corrispondente, la bobina di induzione e i parametri di lavorazione devono essere valutati in base a ciascun pezzo.
Il bloccaggio automatico, Anche i meccanismi di posizionamento e trasferimento interno devono essere adattati alla geometria e ai requisiti di movimentazione del componente selezionato.
Ciò dimostra l'applicazione dell'attrezzatura a diverse geometrie di alberi senza dare per scontato che ogni componente possa utilizzare utensileria o impostazioni di processo identiche.
Ⅷ. Requisiti tecnici per la selezione dell'attrezzatura
La corretta configurazione di tempra ad induzione non può essere selezionata solo dal diametro del pezzo.
Il materiale, geometria del componente, l'area temprata richiesta e i requisiti di produzione devono essere valutati insieme.
Informazioni sul pezzo
•Nome della parte
•Materiale e qualità
•Lunghezza totale
•Diametro massimo e minimo
•Peso del pezzo
•Disegno dei componenti
Requisiti di indurimento
•Posizione di indurimento richiesta
•Lunghezza dell'area indurita
•Durezza superficiale richiesta
•Profondità effettiva della cassa temprata
•Deformazioni e tolleranze dimensionali ammesse
Requisiti di produzione e automazione
•Produzione richiesta
•Funzionamento simultaneo a doppia stazione
•Metodo di bloccaggio del pezzo
•Requisiti di posizionamento
•Sequenza di trasferimento interno
•Metodo di carico e scarico esterno
•Ciclo di lavorazione richiesto
•Requisiti di integrazione della linea di produzione
Sulla base di questi dettagli, la struttura della macchina, alimentatore a induzione, frequenza di funzionamento, bobine di induzione, attrezzature per il bloccaggio dei pezzi, i meccanismi di manipolazione e le modalità di spegnimento possono essere valutati insieme.
Ⅸ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Entrambe le stazioni possono funzionare contemporaneamente??
Sì. La macchina è progettata con due stazioni di lavoro che possono eseguire contemporaneamente le operazioni di tempra ad induzione.
Ogni stazione ha la propria bobina di induzione?
Sì. Ogni postazione di lavoro è dotata di una bobina di induzione dedicata, consentendo ad entrambe le stazioni di eseguire contemporaneamente i rispettivi processi di riscaldamento.
La macchina blocca e posiziona automaticamente i pezzi?
Sì. La macchina incorpora meccanismi automatici interni per il bloccaggio e il posizionamento del pezzo.
La macchina include il trasferimento automatico del pezzo?
Sì. Un meccanismo di trasferimento interno è integrato nell'attrezzatura per spostare i pezzi durante la sequenza di lavorazione.
La macchina è dotata di carico e scarico automatico esterno?
La macchina ha confermato il bloccaggio automatico interno, funzioni di posizionamento e trasferimento. La disposizione esterna di carico e scarico dipende dall'effettiva configurazione della linea di produzione.
In che modo la macchina indurisce l'albero di equilibratura di una motocicletta?
Il pezzo è posizionato verticalmente e ruota mentre si muove lungo la sua direzione assiale attraverso la zona di riscaldamento a induzione. La sezione dell'albero selezionata viene riscaldata e successivamente raffreddata a spruzzo.
Perché il pezzo ruota durante la tempra a induzione?
La rotazione consente al processo di riscaldamento a induzione di coprire la circonferenza della sezione dell'albero selezionata anziché riscaldare solo un lato del pezzo.
Qual è lo scopo del movimento di scansione assiale?
La scansione assiale consente alla posizione di riscaldamento di spostarsi lungo l'albero, consentendo di indurire una sezione o una lunghezza specifica secondo il processo programmato.
La macchina può lavorare altri componenti dell'albero?
È stato anche mostrato che l'attrezzatura elabora un altro componente dell'albero con una geometria diversa. L'idoneità dei pezzi aggiuntivi dipende dalle loro dimensioni, requisiti degli elementi di fissaggio e specifiche di tempra.
Come viene selezionata la potenza di induzione richiesta?
La scelta della potenza dipende dal materiale del pezzo, dimensioni, area temprata, profondità del caso richiesta, tempo di riscaldamento e ciclo di produzione. Per la valutazione dell'attrezzatura si consigliano il disegno del pezzo e le specifiche di tempra.
Ⅹ. Richiedi una soluzione personalizzata per la tempra ad induzione dell'albero di bilanciamento
Gli alberi di bilanciamento dei motori motociclistici hanno requisiti geometrici e di indurimento superficiale specifici.
Un adeguato sistema di tempra a induzione deve coordinare la movimentazione automatica del pezzo, bloccaggio verticale, posizionamento, trasferimento interno, scansione rotativa, riscaldamento ad induzione localizzato e raffreddamento a spruzzo.
Questa configurazione a doppia stazione fornisce due posizioni di lavoro operative contemporaneamente, ciascuno dotato della propria bobina di induzione e di meccanismi automatici di movimentazione dei pezzi.
Per aiutarci a valutare una soluzione adeguata, per favore fornisci:
•Disegno dell'albero di bilanciamento o fotografie di esempio
•Materiale e qualità del pezzo da lavorare
•Dimensioni d'ingombro e peso
•Posizioni rafforzate richieste
•Requisito di durezza superficiale
•Profondità effettiva del caso
•Produzione richiesta
•Requisiti esterni di carico e scarico dei pezzi
Sulla base di questi dettagli, possiamo valutare la disposizione della macchina a doppia stazione, meccanismi di movimentazione automatica, alimentatore a induzione, frequenza di funzionamento, bobine di induzione, infissi e processo di indurimento.
Invia il disegno e i requisiti del tuo pezzo
Fornisci i dettagli sopra e valuteremo la configurazione della macchina a doppia stazione, alimentatore a induzione, bobine, infissi e processo di indurimento per il vostro albero di bilanciamento.