感应正火与退火: 何时使用各自的方法 (以及何时感应占上风)
大多数热处理车间都有一个默认做法: 他们要么对所有工件进行正火,要么进行退火. 选择通常是习惯使然, 而不是工程考虑. 感应正火 改变了那个方程——不是因为感应总是更好的工艺, 但是由于其速度和控制使得在炉子过慢、退火显得过度的应用中进行正火变得可行.
正火和退火都将钢加热到相变温度以上. 将它们区分开的是冷却步骤——最终零件的所有特性都取决于这个变量: 硬度, 力量, 机械加工性, 晶粒结构, 零件在下道工序中是否变形.
| 1. 每个工艺中实际发生的情况 | 4. 感应加热改变权衡的地方 |
| 2. 正火胜出的情况 | 5. 什么决定了您的设备规格 |
| 3. 当退火获胜时 | 6. 代价最高的错误 |
1. 每个工艺中实际发生的情况
这两种工艺都将钢加热到其转变温度上限(通常为 800 度)–950°C 取决于碳含量和合金. 区别在于接下来会发生什么.
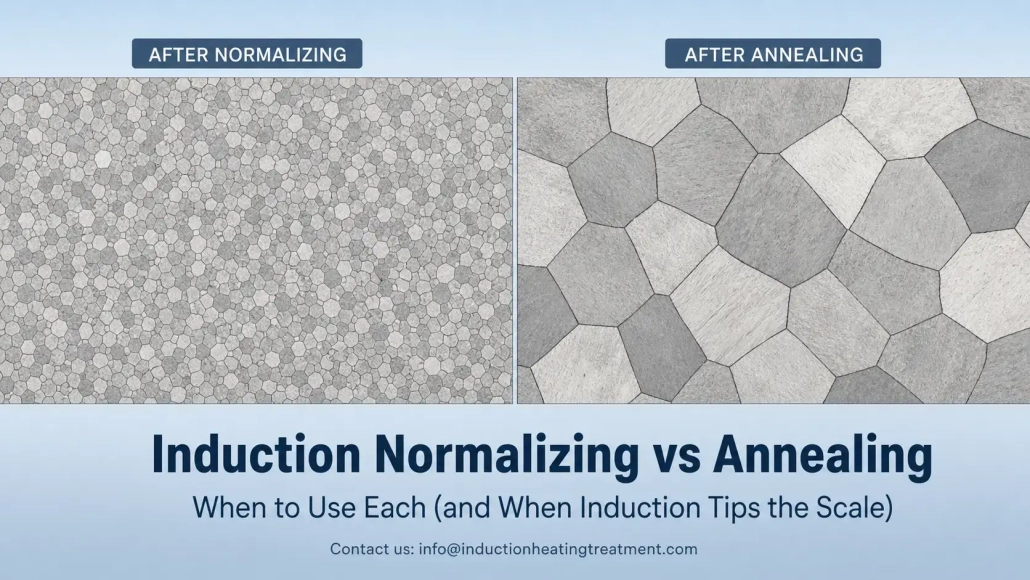
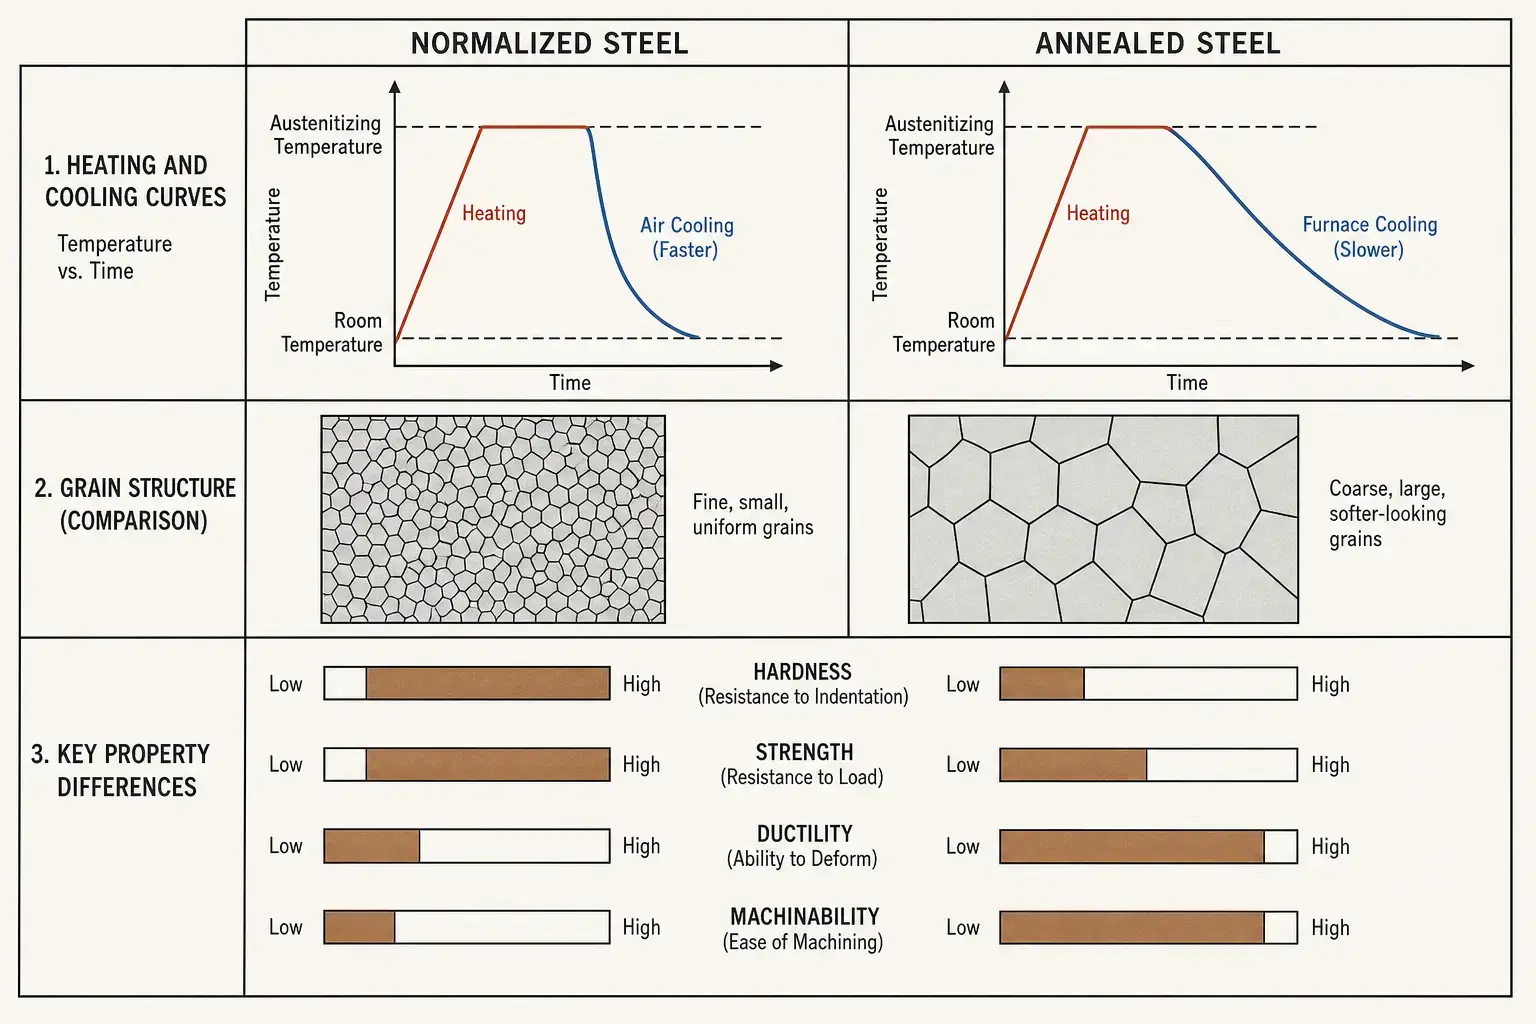
正火将零件拉出并让它在空气中冷却. 更快的冷却产生更细的晶粒结构, 中等硬度, 和更均匀的机械性能. 退火将零件保留在炉内并使其缓慢冷却——有时需要几个小时. 慢速冷却产生最大的柔软性, 高延展性, 粗大的晶粒结构.
在 感应加热, 加热快速且局部化——几秒而不是几分钟. 仅此一点并不会改变正火或退火的金相. 改变的是你可以在哪里运行该工艺以及如何轻松地将其集成到生产线上. 更多内容见第...节 4.
| 方面 | 正火化 | 退火 |
|---|---|---|
| 冷却 | 空气 — 更快 | 炉控 — 缓慢, 通常需数小时 |
| 硬度 | 中等 | 该等级可能的最低值 |
| 晶粒结构 | 细小, 均匀 | 粗糙, 软化的 |
| 强度 | 中等到高 | 低 |
| 延展性 | 中等 | 高 |
| 可加工性 | 适用于中碳钢 | 最佳用于高碳 & 合金钢 |
| 典型用途 | 锻造后, 铸造, 焊接, 热轧 — 在下一步之前重置结构 | 冷加工前, 深拉, 重切削加工 — 为下一步软化 |
2. 正火胜出的情况
当问题是不均匀结构时,正火是正确选择. 锻造, 铸造, 轧制, 和焊接留下不均匀的晶粒结构, 可变硬度, 和残余应力. 正火通过空气冷却重置所有这些——冷却速度足以细化晶粒, 冷却速度又足够慢,以避免完全淬火的脆性.
| 应用 | 正火的适用性 |
|---|---|
| 锻造钢件 | 热加工后重置晶粒组织; 消除锻造后因冷却不均造成的不一致性 |
| 铸钢零件 | 在机械加工或硬化前提高均匀性——铸造结构本质上粗大且不均匀 |
| 焊接管道 & 管段 | 细化焊接热影响区的显微组织,因为焊接微观结构与母材不同 |
| 中碳钢前 感应淬火 | 创建一致的起始微观结构 - 更可预测的硬化层深度和硬度分布 |
| 需要平衡强度的零件 & 机械加工性 | 空气冷却产生适中的硬度——硬度足以发挥功能, 足够柔软,可以在不过度磨损刀具的情况下进行切削 |
锻造汽车轴就是一个典型案例. 它是由热锻造而成,其晶粒结构是由当天车间发生的任何冷却而形成的. 如果直接进入加工或淬火, 刀具磨损会有所不同, 变形会有所不同, 渗碳层深度会有所不同. 正火会清除这些历史数据. 轴进入下一道工序时有一个已知的起点.
3. 当退火获胜时
当零件需要尽可能软和易加工时,退火是正确的选择. 缓慢的炉冷——有时需要数小时控制——可以达到给定钢种的最低硬度和最高延展性.
这使得退火成为下一道工序为冷加工时的默认选择, 深拉, 严重弯曲, 或对高碳钢或合金钢进行重型加工. 正规化会让这些材料太硬, 磨损工具并提高废料率.
| 应用 | 退火的适用原因 |
|---|---|
| 高碳 & 合金钢在加工前 | 球状退火结构 = 最长的刀具寿命, 最佳切屑控制 |
| 进入冷成型或拉拔的零件 | 最大延展性可防止在剧烈变形中开裂 |
| 大量焊接的构件 | 缓慢冷却可释放残余应力而不引入新的变形 |
| 需要尺寸稳定性的精密部件 | 稳定, 最终加工前的无应力微观结构——材料去除后的运动更少 |
| 金属丝, 钢带, 薄规格管 | 弯曲前要求的软状态, 扁平化, 或重绘操作 |
感应在退火中也发挥作用, 但它是有限的. 感应退火 非常适合特定特征的局部软化或应力消除. 对于需要慢速的全零件退火, 数小时内受控冷却, 炉子仍然是实用的选择. 正确的问题不是 “感应退火可以吗” 而是 “这个特定零件需要完整的熔炉循环吗, 或者局部退火可以更快地解决问题?”
4. 感应加热改变权衡的地方
这是归纳法没有改变的: 冶金. 正火仍需要在转变以上加热并在空气中冷却. 退火仍需缓慢冷却. 原理是相同的.
这是归纳法所改变的: 速度, 脚印, 一体化, 和本地化.
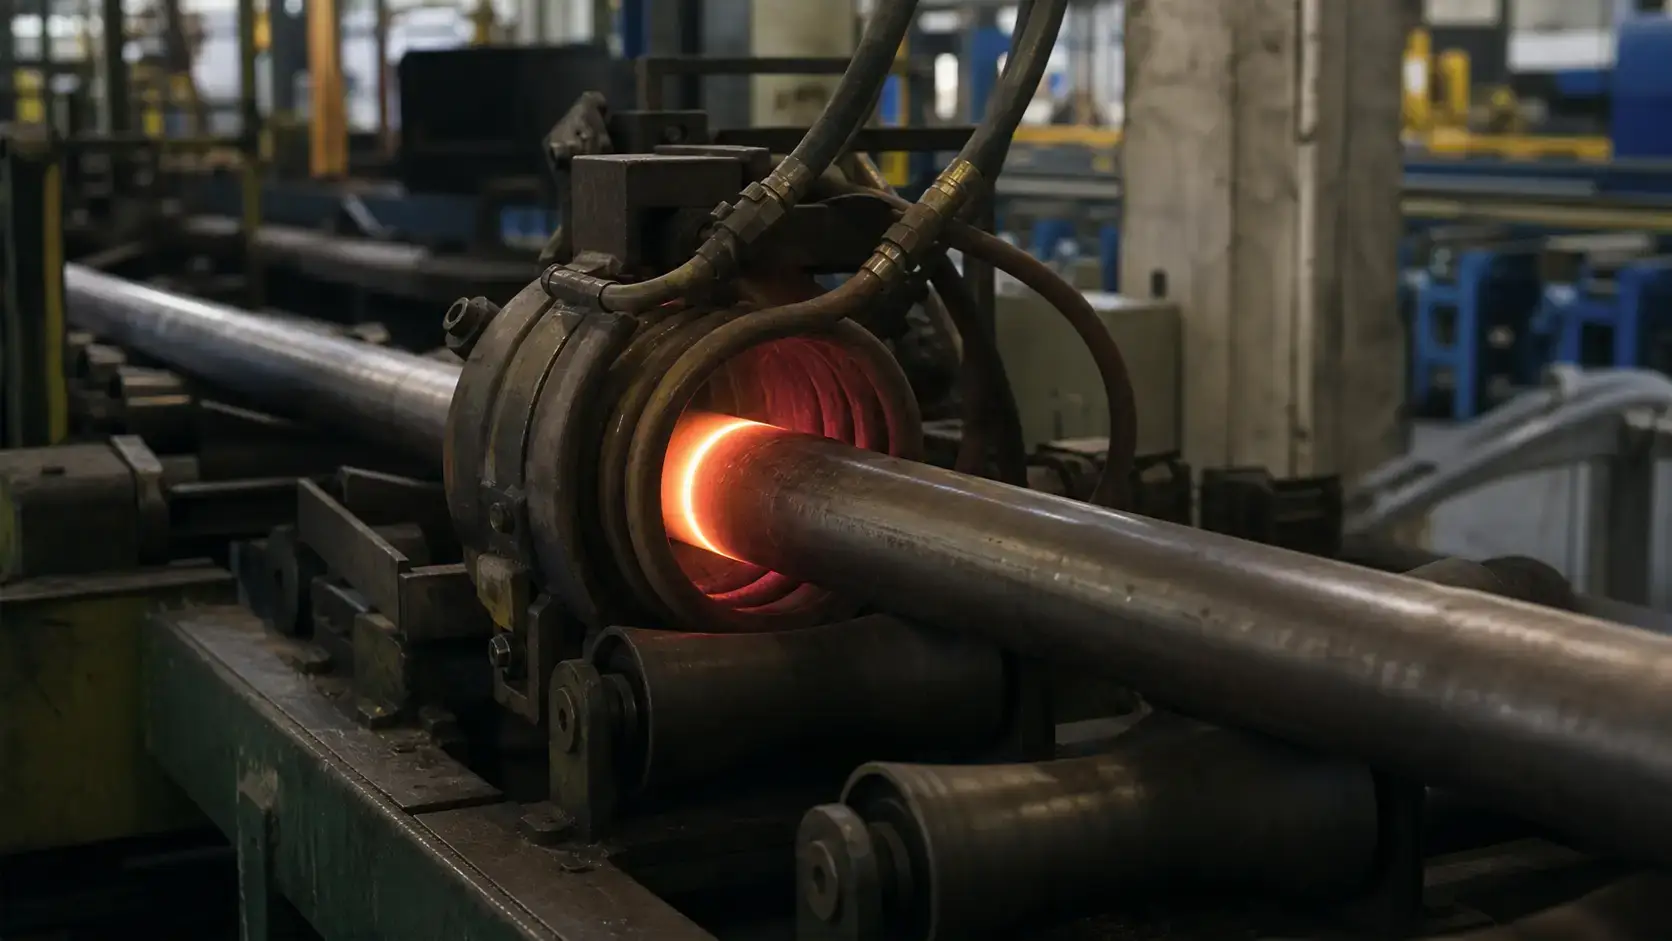
熔炉加热整个部件及其周围的空气, 和房间, 和固定装置 - 达到温度. 感应直接在工件表面产生热量. 用于标准化, 其中空气冷却是最后一步, 这个速度解锁了内联处理. 以线速度连续穿过盘管的管道或管子可以在几秒钟内标准化, 不是批循环.
本地化也很重要. 在焊接管上, 只有焊缝和热影响区可能需要正火. 感应可以瞄准该区域,而无需加热整个圆周. 在锻造汽车部件上, 可以对特定的轴承颈或齿轮毛坯区域进行正火处理,而零件的其余部分保持锻造状态. 炉子无法做到这一点.
两个例子使其具体化:
— 管和管材正火. 埋弧焊管材生产线连续运行. 将管子下线进行批量炉正火会中断流程. 在线感应正火——线圈设置在焊接站之后, 加热焊缝区域至相变温度, 输出台上的空气冷却 — 保持生产线移动. 关键变量: 管径, 壁厚, 生产线速度, 和线圈几何形状. 频率错误,你只会加热表面. 功率错误,生产线会减速.
— 汽车零部件正火处理. 锻造齿轮毛坯, 轴, 连同轭轴以锻造工艺留下的任何晶粒结构进入加工单元. 加工前的感应正火——有时在同一个单元里, 由同一台装载车床的机器人操作——给每个零件相同的初始条件. 另一种选择是批量炉, 意味着工序之间需要库存, 更长的提前期, 以及根据它们在篮子中的位置不同而冷却速度不同的零件.
感应正火并不会使退火过时. 对于需要在精密加工前获得球状体结构的高碳钢, 炉内退火仍然是优选. 但是对于中间范围——中碳锻件, 铸件, 焊接件, 以及用于……的零件 感应淬火 感应正火通常更适合生产流程. 它消除了炉子作为瓶颈的情况.
5. 什么决定了您的设备规格
材料等级和含碳量. 低碳, 中碳, 合金, 工具钢对相同温度和冷却的反应不同. 中碳锻件可以通过简单的加热和空气冷却循环进行可接受的正火化. 高碳钢可能需要更严格的温度控制并验证冷却均匀性. 在设定目标温度之前务必检查材料规格.
零件几何形状和截面厚度. 薄片快速加热并均匀冷却. 厚截面在加热过程中从表面到核心形成温度梯度, 在空气冷却过程中,它们在整个截面上以不同的速率冷却. 用于感应正火, 这影响 频率 选择——较低的频率,更深的穿透, 对于薄壁上的表面主导加热更高. 也会影响加热时间, 扫描速度或线速度, 以及零件是否需要旋转以保持均匀性.
生产率和生产线集成. 如果电源无法维持占空比,则在测试实验室中进行的标准化过程会在生产速度下崩溃. 所需的吞吐量决定电源尺寸, 线圈排列, 冷却能力, 和控制. 对于在线操作 — 管材正火温度为 30 米每分钟, 例如——生产线速度是设备设计师需要的第一个数字. 对于分立零件, 周期时间和装载方法更重要. 五秒的热循环与二十秒的手动加载序列相结合,是一个等待发生的三秒净循环.
温度测量与控制. 感应加热速度快. 这意味着控制系统对温度偏移做出反应的时间比炉子要少. 高温计, 热像仪, 或接触传感器必须放置在读取零件的关键区域——不方便但不相关的表面. 在移动或旋转部件上, 发射率, 氧化层, 表面状况, 和视角都会影响阅读. 当温度窗口很窄时,具有实时温度反馈的闭环功率控制是值得的.
冷却方式. 用于标准化, 空气冷却是默认设置 - 但实际冷却速率取决于零件尺寸, 空气流动, 零件之间的间距, 和车间环境温度. 强制通风可以加速冷却但必须均匀. 退火用, 冷却控制是游戏的全部: 冷却曲线决定了最终性能. 如果您的工艺需要退火, 验证冷却方法——炉冷, 绝缘室, 受控斜坡 - 在指定加热侧之前可以保持所需的速率. 至于感应设备本身, 电源, 电容器, 总线, 以及 线圈 都需要可靠 水冷系统. 散热不足会缩短线圈寿命,并产生烦人的故障,严重影响正常运行时间,远在任何设备真正故障之前.
6. 代价最高的错误
— 在正火时退火就足够了. 你为整个炉循环付费——能源, 时间, 占用空间——却生产出比你需要的更软的零件. 对于准备进行机械加工和淬火处理的中碳锻件, 调质通常可以在不进行退火的情况下提供适当的可加工性和强度平衡.
— 当零件需要最大柔软性时进行正火处理. 高碳和合金钢正火而不退火会损耗刀具, 成形过程中开裂, 或者两者都有. 如果下一道工序是严酷的冷加工或对硬等级的重切削, 退火是值得的.
— 忽略先前的材料历史. 相同的钢级根据是否铸造, 锻造, 轧制, 焊接, 或先前热处理会有不同的反应. 检查来料显微组织, 不仅仅是查看证书上的化学成分.
— 将感应线圈当作一个附属设备. 精心设计的电源与错误的线圈配对就是精心设计的镇纸. 线圈几何形状决定加热模式, 均匀性, 以及在生产线继续运行之前零件是否达到温度. 如果供应商无法向您展示适合您的特定零件几何形状的线圈设计, 继续寻找.
— 混淆正火与强化. 正火采用空气冷却来细化晶粒结构. 淬火使用快速冷却以形成马氏体. 如果淬火件出现裂纹, 软点, 或变形, 根本原因在于淬火, 这 硬化工艺, 或起始显微组织——而不是正火步骤.
要点
正火并不是一种更便宜的退火. 退火并不是一种更软的正火. 它们是针对不同制造问题的不同工艺. 如果目标是在下一道工序前实现晶粒细化和结构均匀: 正火. 如果目标是为了成型或重切削达到最大软度: 退火. 感应正火 不会改变决策树——但它确实使标准化更快, 更加本地化, 并且更容易集成到生产线中. 首先明确冶金要求. 其次选择装备.
问: 正火钢比退火钢硬吗?
一个: 可以. 正火钢比同等级退火钢更硬、更强. 更快的空气冷却产生更细的晶粒结构和更高的强度. 确切的差异取决于碳含量, 合金含量, 和截面尺寸.
问: 感应加热可以退火吗, 或仅标准化?
一个: 归纳法可以做到这两点, 但限制是冷却. 正火加热后只需空气冷却——感应可以很好地处理这一点, 特别是内联. 退火需要缓慢, 受控冷却——通常在熔炉或隔热室中持续数小时. 感应适用于特定特征的局部退火, 但对于大多数应用来说,具有受控冷却曲线的全零件退火仍然是熔炉领域.
问: 什么时候炉正火仍然是更好的选择?
一个: 当您加工大批量、需要长时间的混合零件时, 均匀的浸泡时间, 或者当零件几何形状使线圈设计不切实际时——形状非常不规则, 批次内的极端尺寸变化, 或无法固定进行在线加热的零件. 熔炉以同样的方式使篮子里的所有东西正常化. 感应标准化一个零件, 或一个区域, 一次. 选择与生产模式相匹配的工具.