Normalização por indução vs recozimento: Quando usar cada um (e quando a indução inclina a balança)
A maioria das oficinas de tratamento térmico tem um padrão: ou normalizam tudo ou recozem tudo. A escolha é normalmente por hábito, não por engenharia. Normalização por indução muda essa equação — não porque a indução seja sempre o processo melhor, mas porque a sua velocidade e controlo tornam a normalização prática em aplicações onde um forno seria demasiado lento e a recozedura seria exagerada.
A normalização e a recozedura aquecem ambos o aço acima da temperatura de transformação. O que os separa é a etapa de arrefecimento — e tudo sobre a peça final resulta dessa única variável: dureza, força, usinabilidade, estrutura do grão, se a peça se deforma na operação seguinte.
1. O que realmente acontece em cada processo
Ambos os processos aquecem o aço acima da sua temperatura superior de transformação — tipicamente 800–950°C dependendo do teor de carbono e da liga. A diferença está no que acontece a seguir.
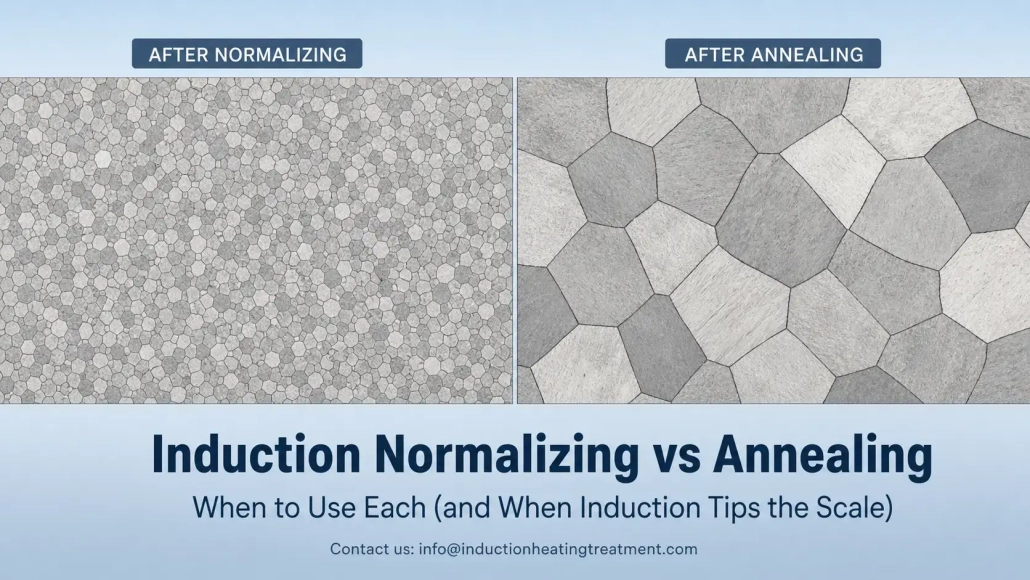
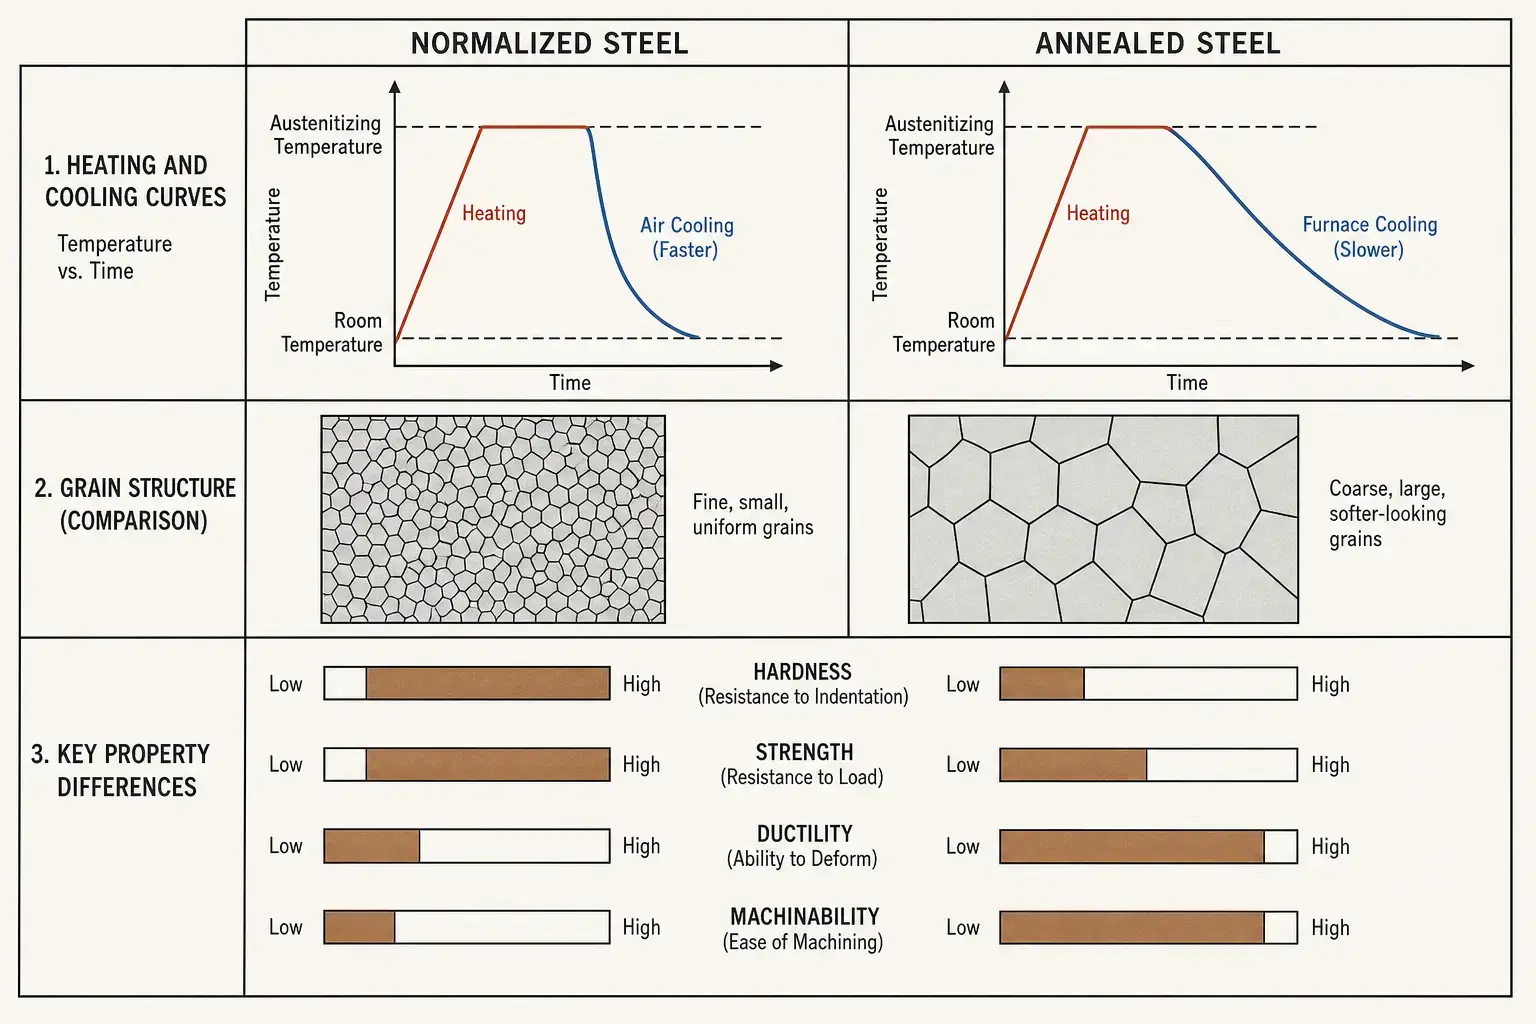
A normalização retira a peça e deixa-a arrefecer ao ar. O arrefecimento mais rápido produz uma estrutura de grão mais fino, dureza moderada, e propriedades mecânicas mais uniformes. O recozimento mantém a peça dentro do forno e deixa-a arrefecer lentamente — por vezes ao longo de horas. O arrefecimento lento produz máxima suavidade, alta ductilidade, e uma estrutura de grão grosso.
Em aquecimento por indução, o aquecimento é rápido e localizado — segundos em vez de minutos. Isso por si só não altera a metalurgia da normalização ou recozimento. O que muda é onde se pode executar o processo e quão facilmente se pode integrá-lo numa linha de produção. Mais sobre isso em Secção 4.
| Aspecto | Normalizando | Recozimento |
|---|---|---|
| Arrefecimento | Ar — Rápido | Controlado por forno — Lento, frequentemente ao longo de horas |
| Dureza | Moderada | Menor possível para a nota |
| Estrutura de grãos | Multar, uniforme | Grosseira, suavizado |
| Força | Moderado a alto | Baixo |
| Ductilidade | Moderada | Alta |
| Usinabilidade | Bom para aço de médio carbono | Melhor para alto carbono & Aço de liga |
| Uso típico | Após o forjamento, fundição, soldadura, laminação a quente — redefinir a estrutura antes da próxima etapa | Antes da conformação a frio, desenho profundo, usinagem pesada — suavizar para o próximo passo |
2. Quando a normalização vence
Normalizar é a decisão certa quando o problema é uma estrutura inconsistente. Forjamento, fundição, rolando, e a soldadura deixa padrões de grão não uniformes, dureza variável, e tensão residual. A normalização redefine tudo isso com arrefecimento ao ar — rápido o suficiente para refinar o grão, lento o suficiente para evitar a fragilidade de uma têmpera total.
| Aplicação | Porque a Normalização é Adequada |
|---|---|
| Peças de aço forjado | Redefine a estrutura do grão após o trabalho a quente; remove inconsistências causadas pelo arrefecimento variável após a forja |
| Componentes de aço fundido | Melhora a uniformidade antes da usinagem ou têmpera — as estruturas fundidas são inerentemente grosseiras e irregulares |
| Tubos soldados & seções de tubo | Refina a zona afectada pelo calor onde a microestrutura da solda difere do material base |
| Aço médio-carbono antes Endurecimento por indução | Cria uma microestrutura inicial consistente — profundidade de camada e distribuição de dureza mais previsíveis |
| Peças que necessitam de uma resistência equilibrada & usinabilidade | O arrefecimento ao ar produz dureza moderada — suficientemente dura para funcionar, suave o suficiente para cortar sem desgaste excessivo da ferramenta |
Um veio automóvel forjado é um caso típico. Sai da forja a quente com uma estrutura granular moldada pela refrigeração que ocorreu no chão da oficina nesse dia. Se for direto para maquinação ou endurecimento, o desgaste da ferramenta varia, a distorção varia, a profundidade da cementação varia. A normalização elimina esse histórico. O eixo entra na operação seguinte com um ponto de partida conhecido.
3. Quando o recozimento vence
O recozimento é a escolha certa quando a peça precisa estar o mais macia e trabalhável possível. A lenta arrefecimento no forno — por vezes controlado durante horas — produz a dureza mais baixa possível e a ductilidade mais alta para uma determinada classe de aço.
Isto torna o recozimento o padrão quando a próxima operação é a conformação a frio, desenho profundo, flexão severa, ou usinagem pesada em aço de alto carbono ou liga. Normalizar deixaria estes materiais demasiado duros, desgastar rapidamente a ferramental e aumentar a taxa de rejeição.
| Aplicação | Porquê o Revenimento se Adequa |
|---|---|
| Aço de alto carbono & aço de liga antes da usinagem | Estrutura revenida esferoidizada = maior durabilidade da ferramenta, melhor controlo das cavacas |
| Peças a entrar em conformação a frio ou trefilagem | A máxima ductilidade previne fissuras durante deformação severa |
| Fabricações fortemente soldadas | Arrefecimento lento alivia tensões residuais sem introduzir nova distorção |
| Componentes de precisão requerem estabilidade dimensional | Estabilidade, microestrutura sem esforços antes da maquinação final — menos movimento após a remoção do material |
| Fio, tira, tubo de bitola fina | Condição macia necessária antes de dobrar, Achatamento, ou redesenho |
A indução também tem um papel no recozimento, mas é limitada. Recozimento por indução funciona bem para amolecimento localizado ou alívio de stress em características específicas. Para recozimento de peças completas que requer lento, arrefecimento controlado ao longo de horas, um forno continua a ser a escolha prática. A pergunta certa não é “a indução pode fazer recozimento” mas “esta parte específica precisa do ciclo completo do forno, ou um recozimento localizado pode resolver o problema mais rapidamente?”
4. Onde a indução altera a compensação
Aqui está o que a indução não muda: a metalurgia. Normalizar ainda requer aquecimento acima da transformação e arrefecimento ao ar. Recozimento ainda requer arrefecimento lento. A física é a mesma.
Aqui está o que a indução muda: velocidade, espaço ocupado, integração, e localização.
Um forno aquece toda a peça — e o ar à sua volta, e a câmara, e as fixações — para atingir a temperatura. A indução gera calor diretamente na superfície da peça. Para normalização, onde o arrefecimento por ar é o passo final, essa velocidade desbloqueia o processamento em linha. Um tubo ou tubo a mover-se continuamente através de uma bobina à velocidade da linha pode ser normalizado em segundos, não em ciclos de lote.
A localização também importa. Num tubo soldado, apenas a junta de soldadura e a zona afetada pelo calor podem precisar de normalização. A indução pode atingir essa zona sem aquecer toda a circunferência. Num componente automóvel forjado, uma área específica do veio do rolamento ou do bloco de engrenagem pode ser normalizada enquanto o resto da peça permanece como forjado. Um forno não consegue fazer isso.
Dois exemplos tornam isto concreto:
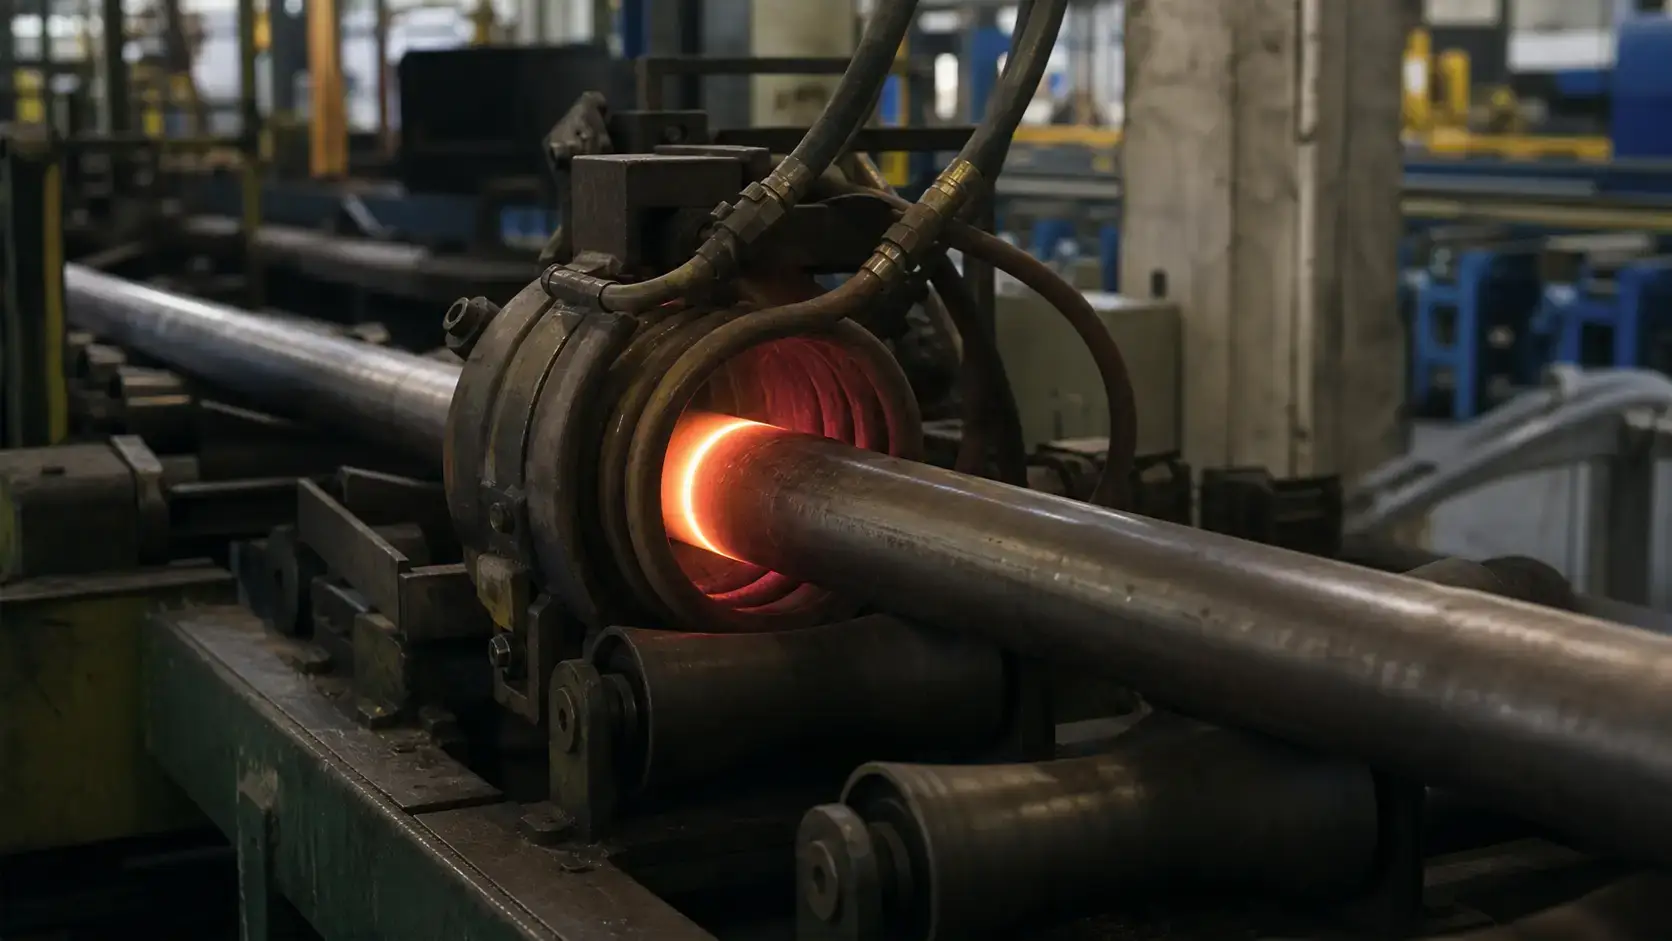
— Normalização de tubos e canos. As laminadoras de tubos ERW funcionam continuamente. Retirar o tubo da linha para normalização em forno por lotes interrompe o fluxo. Normalização em linha por indução — bobina posicionada após a estação de soldadura, aquecendo a zona da soldadura até à temperatura de transformação, resfriamento de ar na mesa de saída — mantém a linha em movimento. As principais variáveis: diâmetro do tubo, espessura de parede, velocidade da linha, e a geometria da bobina. Se errar na frequência, você aquecerá apenas a superfície. Se a energia estiver errada, a linha ficará mais lenta.
— Normalização de componentes automotivos. Blanks de engrenagem forjados, eixos, e os jugos entram na célula de usinagem com qualquer estrutura de grão deixada pelo processo de forjamento. Normalização por indução antes da usinagem — às vezes na mesma célula, com o mesmo robô que carrega o torno — dá a cada peça a mesma condição inicial. A alternativa é um forno a batelada, o que significa inventário entre operações, prazo de entrega mais longo, e peças que arrefecem a ritmos diferentes dependendo de onde estavam na cesta.
A normalização por indução não torna o recozimento obsoleto. Para aço de alto carbono que necessita de uma estrutura esferoidal antes da usinagem de precisão, o recozimento em forno ainda é a melhor opção. Mas para a vasta gama intermédia — forjados de médio carbono, fundidos, soldaduras, e peças destinadas a Endurecimento por indução — a normalização por indução muitas vezes encaixa melhor no fluxo de produção. Elimina o forno como o estrangulamento.
5. O que determina a especificação do seu equipamento
Grau do material e teor de carbono. Baixo carbono, Médio carbono, liga, e aços de ferramenta não respondem da mesma forma à mesma temperatura e arrefecimento. Uma forja de médio carbono pode normalizar de forma aceitável com um ciclo simples de aquecimento e arrefecimento ao ar. Um aço de alto carbono pode necessitar de um controlo de temperatura mais rigoroso e verificação da uniformidade de arrefecimento. Revise sempre a especificação do material antes de definir as temperaturas alvo.
Geometria da peça e espessura da seção. Seções finas aquecem rapidamente e arrefecem de forma uniforme. Seções grossas desenvolvem um gradiente de temperatura da superfície ao núcleo durante o aquecimento, e arrefecem a ritmos diferentes através da seção durante o arrefecimento ao ar. Para a normalização por indução, isto afeta frequência a seleção — frequência mais baixa para penetração mais profunda, mais alta para aquecimento dominante na superfície em paredes finas. Também afeta o tempo de aquecimento, velocidade de escaneamento ou velocidade da linha, e se a peça precisa de rotação para uniformidade.
Taxa de produção e integração na linha. Um processo de normalização que funciona num laboratório de testes desmorona-se à velocidade de produção se a fonte de alimentação não conseguir sustentar o ciclo de trabalho. O débito exigido determina o tamanho da fonte de alimentação, arranjo da bobina, capacidade de arrefecimento, e controlos. Para operações em linha — normalização de tubos a 30 metros por minuto, por exemplo — a velocidade da linha é o primeiro número que o projetista do equipamento precisa. Para peças discretas, o tempo de ciclo e o método de carregamento são mais importantes. Um ciclo de aquecimento de cinco segundos combinado com uma sequência de carga manual de vinte segundos é um ciclo líquido de três segundos à espera de acontecer.
Medição e controlo de temperatura. A indução aquece rapidamente. Isso significa que o sistema de controlo tem menos tempo para reagir a uma excursão de temperatura do que teria num forno. Pirómetros, câmaras térmicas, ou sensores de contacto devem ser posicionados para ler a área crítica da peça — não uma superfície conveniente mas irrelevante. Em peças móveis ou rotativas, emissividade, incrustação, condição da superfície, e ângulo de visão afetam todos a leitura. O controlo de potência em circuito fechado com feedback de temperatura em tempo real vale o custo quando a janela de temperatura é estreita.
Método de arrefecimento. Para normalização, O arrefecimento a ar é o padrão — mas a taxa de arrefecimento real depende do tamanho da peça, Movimento de ar, Espaçamento entre peças, E a temperatura ambiente da oficina. O ar forçado pode acelerar o arrefecimento mas deve ser uniforme. Para recozimento, O controlo do arrefecimento é o essencial: A curva de arrefecimento define as propriedades finais. Se o seu processo requer recozimento, Verifique se o método de arrefecimento — arrefecimento no forno, Câmara isolada, rampa controlada — pode manter a taxa necessária antes de especificar o lado do aquecimento. Quanto ao próprio equipamento de indução, a fonte de alimentação, capacitores, barramento, e bobina todos precisam de fiabilidade arrefecimento por água. Arrefecimento subdimensionado encurta a vida útil da bobina e cria falhas incómodas que consomem o tempo de funcionamento muito antes de algo realmente falhar.
6. Erros que custam mais caro
— Recozimento quando normalizar é suficiente. Paga-se pelo ciclo completo da fornalha — energia, tempo, espaço no chão — para produzir uma peça mais macia do que o necessário. Para forjados de carbono médio com destino a usinagem e endurecimento, A normalização geralmente proporciona o equilíbrio certo entre trabalhabilidade e resistência sem o custo adicional do recozimento.
— Normalizar quando a peça precisa de máxima suavidade. Os aços de alto carbono e de liga normalizados em vez de recozidos desgastarão as ferramentas, Rachar durante a conformação, Ou ambos. Se a operação seguinte for um trabalho a frio severo ou corte pesado num grau duro, O recozimento compensa o seu custo.
— Ignorando o historial anterior do material. O mesmo grau de aço responde de forma diferente dependendo se foi fundido, forjado, laminado, soldado, ou previamente tratado termicamente. Revise a microestrutura que está a chegar, não apenas a química da certificação.
— Tratar a bobina de indução como acessório. Uma fonte de alimentação bem desenhada emparelhada com a bobina errada é um peso de papel bem desenhado. A geometria da bobina determina o padrão de aquecimento, uniformidade, e se a peça atinge temperatura antes da linha avançar. Se o fornecedor não lhe pode mostrar desenhos de bobinas para a sua geometria específica da peça, continue a procurar.
— Confundir normalização com endurecimento. Normalização usa arrefecimento a ar para refinar a estrutura dos grãos. Endurecimento usa têmpera rápida para formar martensita. Se uma peça endurecida apresentar fissuras, pontos moles, ou distorção, a causa raiz está no processo de têmpera, o endurecimento, ou na microestrutura inicial — não na etapa de normalização.
Principal vantagem
A normalização não é um recozimento mais barato. O recozimento não é uma normalização mais suave. São processos diferentes para problemas de fabrico diferentes. Se o objetivo é o refinamento de grão e uma estrutura consistente antes da próxima operação: normalize. Se o objetivo é a máxima suavidade para conformação ou usinagem pesada: recoza. Normalização por indução não altera essa árvore de decisão — mas torna a normalização mais rápida, mais localizada, e mais fácil de integrar numa linha de produção. Definir primeiro o requisito metalúrgico. Escolher o equipamento em segundo lugar.
P: O aço normalizado é mais duro do que o aço recozido?
A: Sim. O aço normalizado é mais duro e resistente do que o aço recozido do mesmo grau. O arrefecimento rápido no ar produz uma estrutura de grão mais fina e maior resistência. A diferença exata depende do teor de carbono, conteúdo de liga, e tamanho da secção.
P: O aquecimento por indução pode fazer recozimento, ou apenas normalizando?
A: A indução pode fazer as duas coisas, mas a limitação é o resfriamento. A normalização só precisa de resfriamento de ar após o aquecimento – a indução lida bem com isso, especialmente em linha. O recozimento precisa ser lento, resfriamento controlado – geralmente durante horas em um forno ou câmara isolada. A indução funciona para recozimento localizado em características específicas, mas o recozimento completo com uma curva de resfriamento controlada ainda é território de forno para a maioria das aplicações.
P: Quando a normalização do forno ainda é a melhor escolha?
A: Quando está a processar grandes lotes de peças mistas que necessitam de longos, tempos de imersão uniformes, ou quando a geometria da peça torna o design da bobina impraticável — formas muito irregulares, variação extrema de tamanho dentro de um lote, ou peças que não podem ser fixadas para aquecimento em linha. Um forno normaliza tudo na cesta da mesma maneira. A indução normaliza uma peça, ou uma zona, de cada vez. Escolha a ferramenta que corresponda ao padrão de produção.
Obtenha uma Revisão de Engenharia para a Sua Aplicação de Normalização
Envie-nos o desenho da sua peça, grau do material, e a taxa de produção. Nós dir-lhe-emos se a normalização por indução, recozimento, ou se uma abordagem diferente se adapta ao seu processo — antes de se comprometer com o equipamento.