Normalizacja indukcyjna vs wyżarzanie: Kiedy stosować każde z nich (i kiedy indukcja przechyla szalę)
Większość zakładów obróbki cieplnej ma domyślne ustawienia: albo normalizują wszystko, albo wyżarzają wszystko. Wybór to zazwyczaj przyzwyczajenie, nie inżynieria. Normalizacja indukcyjna zmienia to równanie — nie dlatego, że indukcja jest zawsze lepszym procesem, ale ponieważ jego szybkość i kontrola czynią normalizację praktyczną w zastosowaniach, gdzie piec byłby zbyt wolny, a wyżarzanie byłoby przesadą.
Normalizacja i wyżarzanie obu stalowych ogrzewania powyżej temperatury przekształcenia. To, co je odróżnia, to etap chłodzenia — a wszystko w ostatniej części wynika z tej jednej zmiennej: twardości, wytrzymałość, skrawalność, struktury ziarnistości, czy część ulega zniekształceniu w następnej operacji.
1. Co faktycznie dzieje się w każdym procesie
Oba procesy nagrzewają stal powyżej jej górnej temperatury przekształcenia — zazwyczaj 800–950°C w zależności od zawartości węgla i stopu. Różnica jest następująca.
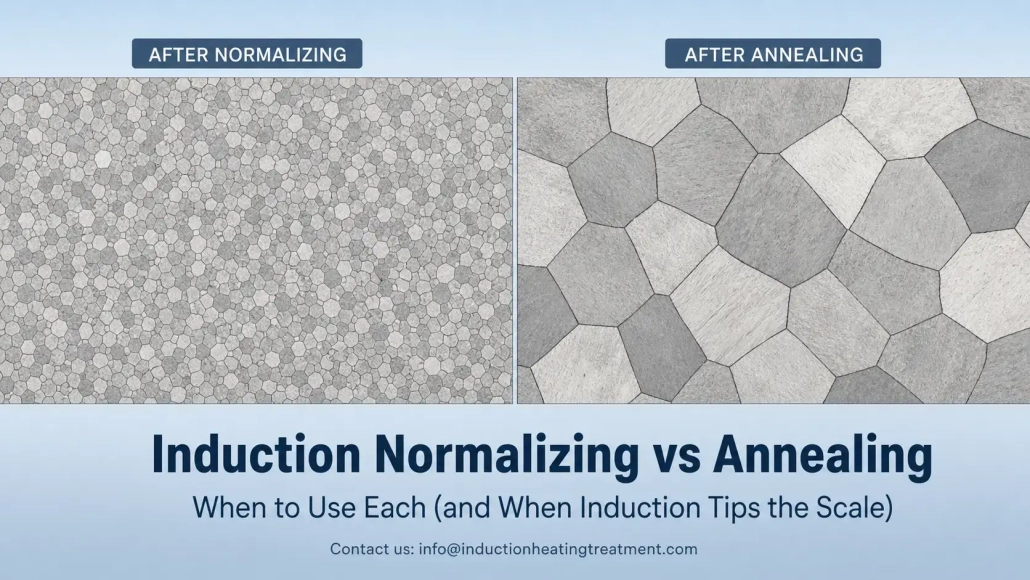
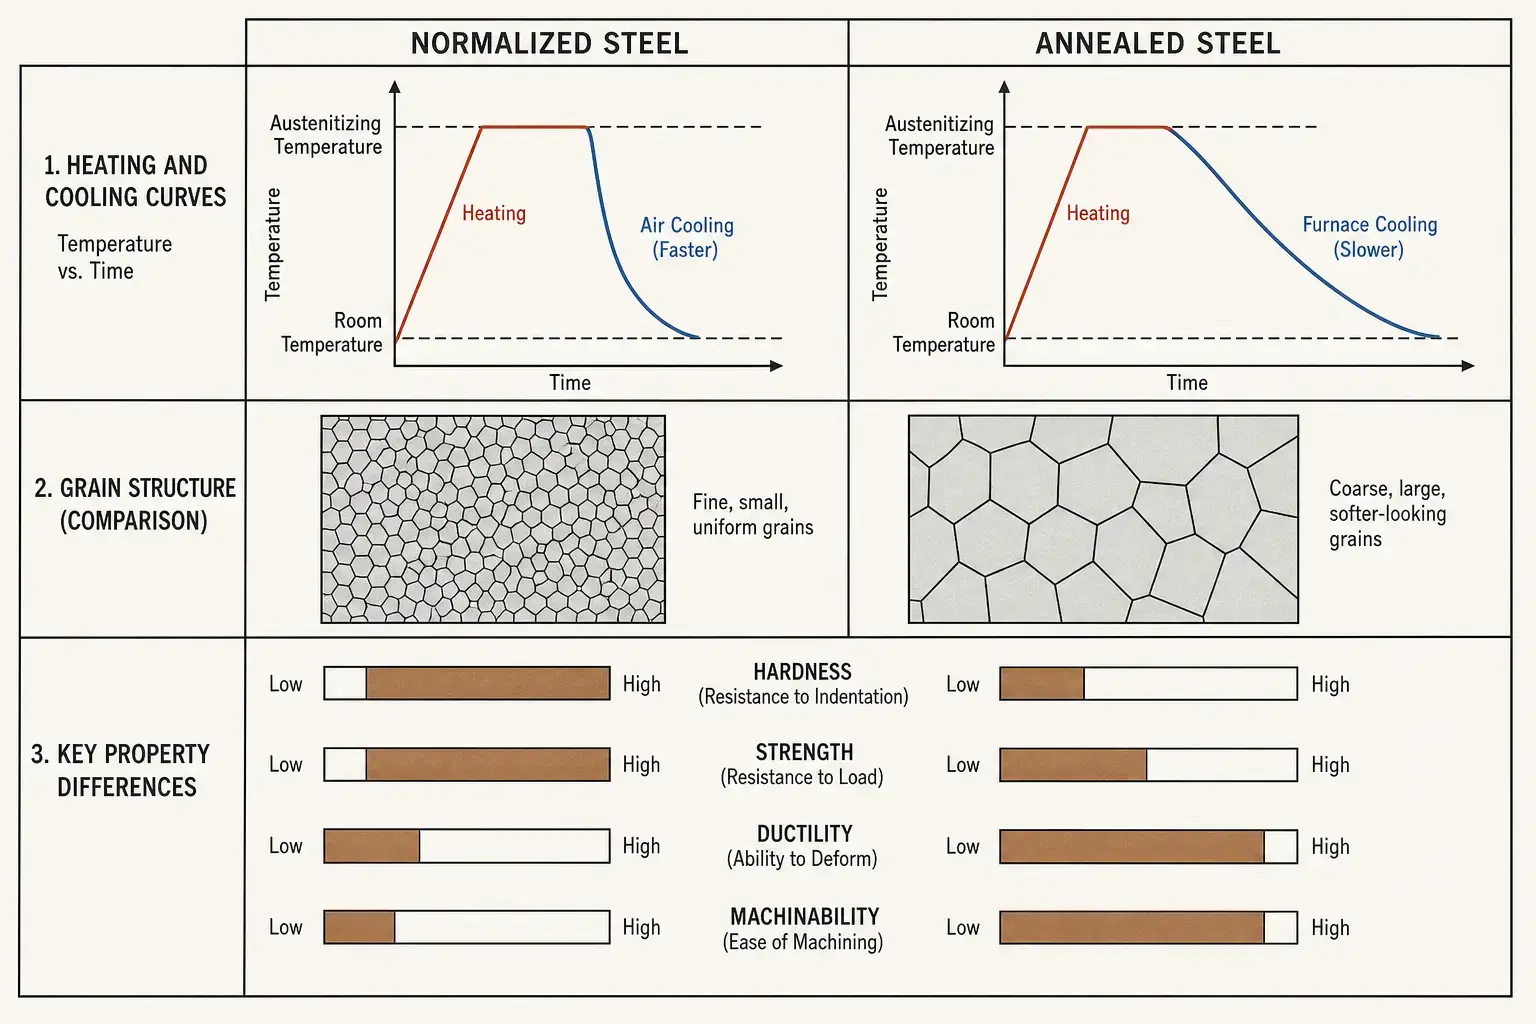
Normalizacja wyciąga część i pozwala jej ostygnąć na powietrzu. Szybsze chłodzenie daje drobniejszą strukturę ziarnistą, umiarkowaną twardość, oraz bardziej jednolite właściwości mechaniczne. Wyżarzanie utrzymuje część wewnątrz pieca i pozwala jej powoli schłodzić — czasem przez kilka godzin. Powolne schładzanie zapewnia maksymalną miękkość, wysoką plastyczność, i grubą strukturę ziaren.
W indukcja, Podgrzewanie jest szybkie i miejscowe — sekundy zamiast minut. Samo to nie zmienia metalurgii normalizowania ani wyżarzania. To, co się zmienia, to miejsce, w którym można przeprowadzić proces, i jak łatwo można go zintegrować z linią produkcyjną. Więcej na ten temat w Sekcji 4.
| Aspekt | Normalizowanie | Wyżarzanie |
|---|---|---|
| Chłodzenie | Powietrze — szybsze | Kontrolowane w piecu — wolne, często przez wiele godzin |
| Twardość | Umiarkowana | Najniższa możliwa dla stopnia |
| Struktura ziaren | Drobna, jednolita | Grube, zmiękczona |
| Wytrzymałość | Umiarkowana do wysokiej | Niski |
| Plastyczność | Umiarkowana | Wysoka |
| Obróbka | Dobre do stali średniowęglowej | Najlepsze dla wysokowęglowej & stal stopowa |
| Typowe zastosowanie | Po kuwaniu, odlewanie, spawanie, walcowanie na gorąco — resetowanie struktury przed kolejnym krokiem | przed formowaniem na zimno, głębokie ciągnięcie, ciężka obróbka — zmiękczenie do kolejnego kroku |
2. gdy normalizacja wygrywa
normalizacja to właściwa decyzja, gdy problemem jest niespójna struktura. Kucie, odlewanie, walcowanie, a spawanie pozostawia niejednorodne wzory słojów, zmienna twardość, i naprężenia resztkowe. Normalizowanie resetuje to wszystko przy chłodzeniu powietrzem — wystarczająco szybko, aby wygładzić ziarno, wystarczająco wolno, aby uniknąć kruchości pełnego hartowania.
| Zastosowanie | Dlaczego normalizowanie jest odpowiednie |
|---|---|
| Kute części stalowe | Resetuje strukturę ziarna po obróbce na gorąco; usuwa niejednorodności wynikające z zmiennego chłodzenia po kuciu |
| Odlewane elementy stalowe | Poprawia jednolitość przed toczeniem lub hartowaniem — struktury odlewane są z natury grube i nierówne |
| Rury spawane & sekcje rur | Udoskonala strefę wpływu ciepła, gdzie mikrostruktura spawu różni się od materiału bazowego |
| Stal średniowęglowa wcześniej hartowanie indukcyjne | Tworzy spójną początkową mikrostrukturę — bardziej przewidywalną głębokość obudowy i rozkład twardości |
| Części wymagające zrównoważonej wytrzymałości & skrawalność | Chłodzenie powietrzne zapewnia umiarkowaną twardość — wystarczająco twardą do pracy, Na tyle miękkie, by ciąć bez nadmiernego zużycia narzędzi |
Typowy przypadek jest kutym wałkiem samochodowym. Wychodzi z kucia na gorąco z ziarnistą strukturą ukształtowaną przez chłodzenie na hali produkcyjnej danego dnia. Jeśli przechodzi bezpośrednio do obróbki lub hartowania, zużycie narzędzi się różni, deformacja się różni, głębokość obudowy się zmienia. Normalizacja oczyszcza historię. Wał wchodzi w kolejną operację z znanym punktem startowym.
3. Gdy wygrywa wyżarzanie
Wyżarzanie to właściwy wybór, gdy część musi być jak najbardziej miękka i obrabialna. Powolne chłodzenie pieca — czasem kontrolowane przez kilka godzin — daje najniższą możliwą twardość i największą plastyczność dla danego gatunku stali.
To sprawia, że wyżarzanie jest domyślnym elementem przy kolejnej operacji formowania na zimno, głębokie ciągnięcie, gwałtowne zginanie, czyli ciężkie obróbki na stali wysokowęglowej lub stopowej. Normalizacja pozostawiłaby te materiały zbyt twarde, przeżuwanie narzędzi i zwiększanie odpadów.
| Zastosowanie | Dlaczego wyżarzanie się nadaje |
|---|---|
| Wysokowęglowa & stal stopowa przed obróbką | Struktura wyżarzona sferoidyzacyjnie = najdłuższa żywotność narzędzia, najlepsza kontrola wiórów |
| Części wchodzące w kształtowanie na zimno lub ciągnienie | Maksymalna plastyczność zapobiega pękaniu podczas silnej deformacji |
| Ciężko spawane konstrukcje | Powolne studzenie uwalnia naprężenia resztkowe bez wprowadzenia nowych odkształceń |
| Elementy precyzyjne wymagające stabilności wymiarowej | Stabilny, stress-free microstructure before final machining — less movement after material removal |
| Wire, pasku, thin-gauge tube | Soft condition required before bending, flattening, or redrawing operations |
Induction has a role in annealing too, but it is limited. Wyżarzanie indukcyjne works well for localized softening or stress relief on specific features. For full-part annealing that requires slow, controlled cooling over hours, a furnace is still the practical choice. Właściwe pytanie nie brzmi “can induction do annealing” lecz “does this specific part need the full furnace cycle, or can a localized anneal solve the problem faster?”
4. gdzie indukcja zmienia kompromis
Here is what induction does not change: the metallurgy. Normalizing still requires heating above transformation and cooling in air. Annealing still requires slow cooling. Fizyka jest taka sama.
Here is what induction does change: szybkość, ślad stopy, integration, and localization.
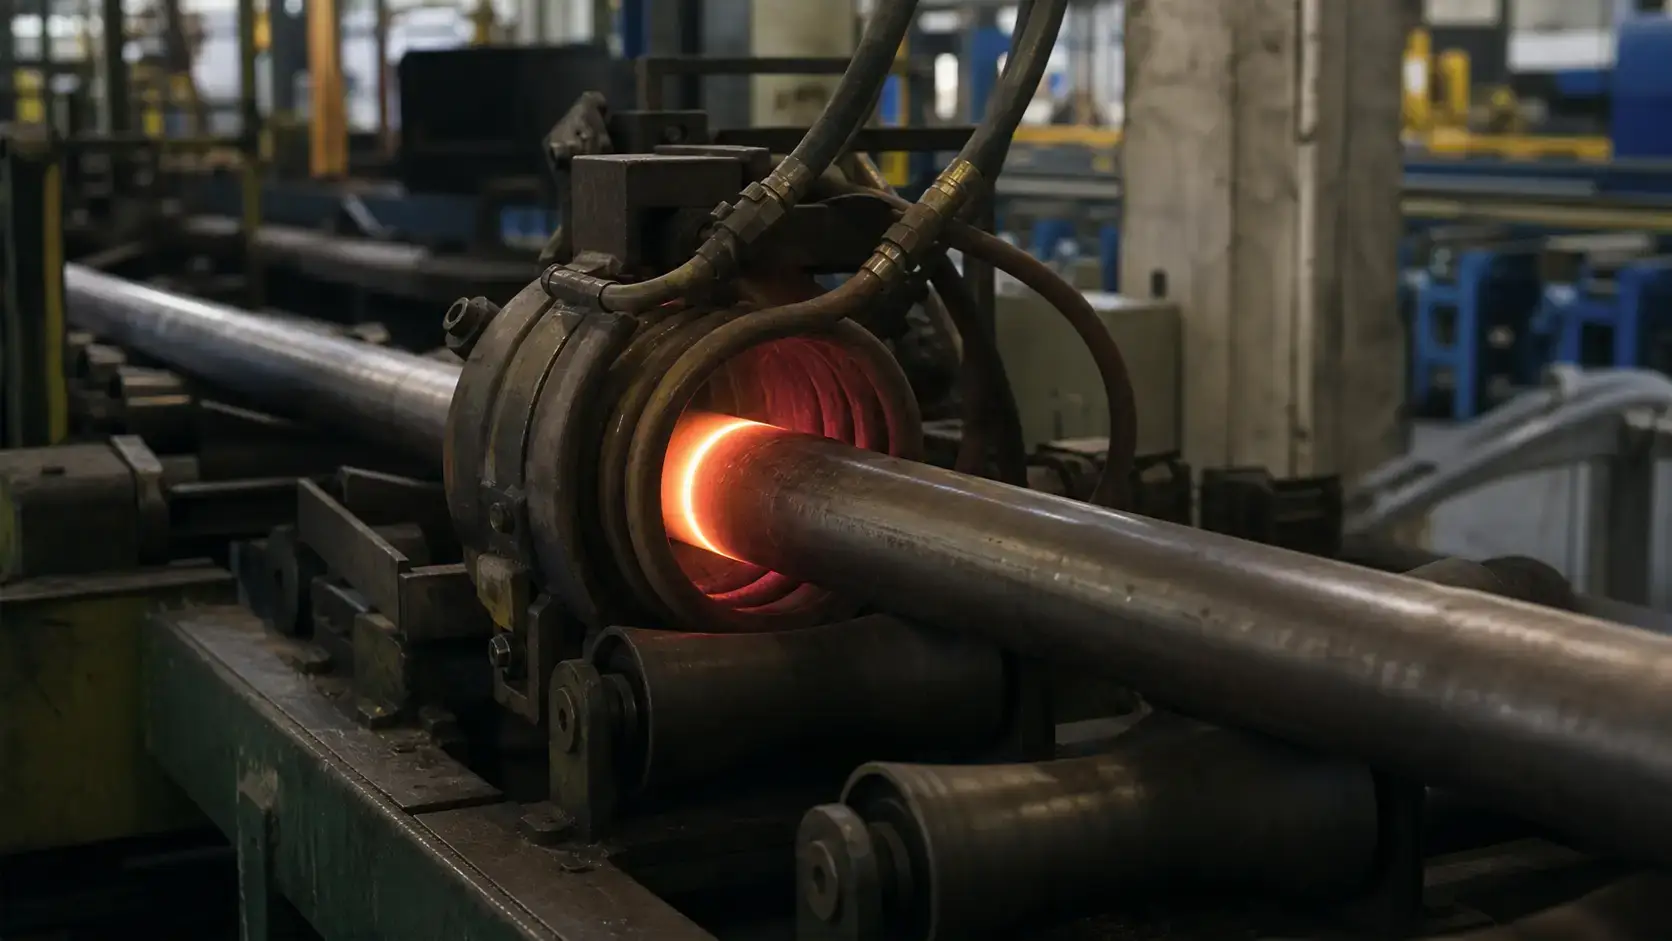
A furnace heats the whole part — and the air around it, and the chamber, and the fixtures — to reach temperature. Induction generates heat directly in the workpiece surface. Do normalizacji, gdzie chłodzenie powietrzem jest końcowym etapem, ta prędkość umożliwia przetwarzanie w linii. Rura lub rurka poruszająca się ciągle przez cewkę z prędkością liniową może być normalizowana w ciągu sekund, nie w cyklach partiami.
Lokalizacja również ma znaczenie. Na rurze spawanej, tylko szew spawalniczy i strefa wpływu ciepła mogą wymagać normalizacji. Indukcja może skierować działanie na tę strefę bez nagrzewania całego obwodu. Na kutej części samochodowej, konkretny czop łożyskowy lub obszar półfabrykatu koła zębatego może być normalizowany, podczas gdy reszta części pozostaje w stanie kutym. Piec nie może tego zrobić.
Dwa przykłady to konkretyzują:
— Normalizowanie rur i rur stalowych. Huty rur ERW pracują ciągle. Wyłączenie rury z procesu w celu normalizowania w piecu wsadowym przerywa przepływ. Normalizowanie indukcyjne inline — cewka umieszczona za stanowiskiem spawania, podgrzewanie strefy spoiny do temperatury przemiany, chłodzenie powietrzem na stole wypadkowym — utrzymuje linię w ruchu. Kluczowe zmienne: średnica rury, grubość ścianki, prędkość linii, i geometria cewki. Źle dobrana częstotliwość powoduje, że nagrzewa się tylko powierzchnia. Źle dobrana moc sprawia, że linia zwalnia.
— Normalizacja komponentów motoryzacyjnych. Kowalne półfabrykaty kół zębatych, wały, i widły trafiają do komórki obróbczej z dowolną strukturą ziarnistą pozostawioną przez proces kucia. Normalizacja indukcyjna przed obróbką — czasem w tej samej komórce, tym samym robotem, który ładuje tokarkę — zapewnia każdej części ten sam stan początkowy. Alternatywą jest piec wsadowy, co oznacza magazynowanie między operacjami, dłuższy czas realizacji, and parts that cool at different rates depending on where they sat in the basket.
Induction normalizing does not make annealing obsolete. For high-carbon steel that needs spheroidized structure before precision machining, the furnace anneal still wins. But for the broad middle — medium-carbon forgings, castings, weldments, and parts headed for hartowanie indukcyjne — induction normalizing often fits the production flow better. It removes the furnace as the bottleneck.
5. Co decyduje o specyfikacji sprzętu
Material grade and carbon content. Low-carbon, medium-carbon, stop, a stale narzędziowe nie reagują tak samo na tę samą temperaturę i chłodzenie. Kucie średniowęglowe może się akceptowalnie normalizować dzięki prostemu cyklowi chłodzenia cieplnym i powietrznym. Stal wysokowęglowa może wymagać ścisłej kontroli temperatury i zweryfikowanej jednolitości chłodzenia. Zawsze zapoznać się ze specyfikacją materiału przed ustaleniem docelowych temperatur.
Geometria części i grubość przekroju. Cienkie sekcje szybko się nagrzewają i równomiernie chłodzą. Grube sekcje rozwijają gradient temperaturowy od powierzchni do rdzenia podczas podgrzewania, and they cool at different rates across the section during air cooling. For induction normalizing, this affects częstotliwość selection — lower frequency for deeper penetration, higher for surface-dominant heating on thin walls. It also affects heat time, scan speed or line speed, and whether the part needs rotation for uniformity.
Production rate and line integration. A normalizing process that works in a test lab falls apart at production speed if the power supply cannot sustain the duty cycle. Required throughput determines power supply size, układ cewek, cooling capacity, and controls. For inline operations — tube normalizing at 30 metrów na minutę, for example — line speed is the first number the equipment designer needs. For discrete parts, cycle time and loading method matter more. A five-second heat cycle paired with a twenty-second manual load sequence is a three-second net cycle waiting to happen.
Pomiar i kontrola temperatury. Induction heats fast. To oznacza, że system sterowania ma mniej czasu na reakcję na odchylenie temperatury niż miałby to w przypadku pieca. Pirometry, Kamery termowizyjne, lub czujniki kontaktowe muszą być umieszczone tak, aby odczytywały krytyczny obszar części — nie dogodną, ale nieistotną powierzchnię. Na ruchomych lub obracających się częściach, emisyjność, skalę, stan powierzchni, i kąt obserwacji wszystkie wpływają na odczyt. Sterowanie mocą w pętli zamkniętej z rzeczywistym sprzężeniem zwrotnym temperatury jest warte kosztu, gdy zakres temperatury jest wąski.
Metoda chłodzenia. Do normalizacji, chłodzenie powietrzem jest domyślne — ale rzeczywista szybkość chłodzenia zależy od rozmiaru części, ruch powietrza, odstęp między częściami, oraz temperatura otoczenia w warsztacie. Wymuszone powietrze może przyspieszyć chłodzenie, ale musi być równomierne. Do wyżarzania, kontrola chłodzenia jest kluczowa: krzywa chłodzenia definiuje końcowe właściwości. Jeżeli Twój proces wymaga wyżarzania, sprawdź, czy metoda chłodzenia — chłodzenie w piecu, izolowana komora, sterowany spadek temperatury — może utrzymać wymaganą szybkość zanim określisz stronę nagrzewania. Jeśli chodzi o sam sprzęt indukcyjny, zasilacz, kondensatorów, szyna, i cewce wszystko potrzebuje niezawodnego chłodzenie wodne. Niedostateczne chłodzenie skraca żywotność cewki i powoduje uciążliwe awarie, które zmniejszają czas pracy długo przed faktyczną awarią.
6. Błędy, które kosztują najwięcej
— Wyżarzanie przy normalizacji wystarcza. Płacisz za pełny cykl pieca — energię, czas, powierzchnię podłogi — aby wytworzyć część miększą niż potrzebowałeś. Dla średniowęglowych odkuwek przeznaczonych do obróbki i hartowania, normalizacja zazwyczaj zapewnia odpowiednią równowagę między obrabialnością a wytrzymałością bez dodatkowego wyżarzania.
— Normalizowanie, gdy część wymaga maksymalnej miękkości. Stale wysokowęglowe i stopowe, normalizowane zamiast wyżarzanych, będą zużywać narzędzia, pęknięcie podczas formowania, albo oba. Jeśli następna operacja to intensywna praca na zimno lub ciężkie skrawanie twardego gatunku, Wyżarzanie zwraca swoje koszty.
— Ignorowanie wcześniejszej historii materiału. Ten sam gatunek stali reaguje inaczej w zależności od tego, czy był odlewany, kowalony, walcowany, spawany, czy wcześniej poddawany obróbce cieplnej. Sprawdź przychodzącą mikrostrukturę, nie tylko chemię na świadectwie.
— Traktowanie cewki indukcyjnej jako akcesorium. Dobrze zaprojektowany zasilacz połączony z niewłaściwą cewką to dobrze zaprojektowany przycisk do papieru. Geometria cewki determinuje wzór nagrzewania, jednolitość, i czy część osiągnie temperaturę zanim linia przejdzie dalej. Jeśli dostawca nie może pokazać projektów cewek dla konkretnej geometrii części, szukaj dalej.
— myląc normalizację z utwardzaniem. normalizacja wykorzystuje chłodzenie powietrzem do udoskonalenia struktury ziaren. utwardzanie polega na szybkim hartowaniu do powstawania marenzytu. jeśli utwardzona część ma pęknięcia, miękkie miejsca, lub odkształcenia, przyczyną jest hartowanie, to proces hartowania, or the starting microstructure — not the normalizing step.
Klucz na wynos
Normalizing is not a cheaper annealing. Annealing is not a softer normalizing. They are different processes for different manufacturing problems. If the goal is grain refinement and consistent structure before the next operation: normalize. If the goal is maximum softness for forming or heavy machining: anneal. Normalizacja indukcyjna does not change that decision tree — but it does make normalizing faster, more localized, and easier to integrate into a production line. Najpierw określ wymagania metalurgiczne. Wybierz sprzęt jako drugi.
Q: Czy stal normalizowana jest twardsza od stali wyżarzanej?
A: Tak. Stal normalizowana jest twardsza i mocniejsza od stali wyżarzanej tej samej klasy. Szybsze chłodzenie powietrzem daje drobniejszą strukturę ziarnistą i wyższą wytrzymałość. Dokładna różnica zależy od zawartości węgla, zawartości stopów, i wielkości przekroju.
Q: Czy nagrzewanie indukcyjne może wykonywać wyżarzanie, czy tylko normalizowanie?
A: Indukcja może wykonywać oba procesy, ale ograniczeniem jest chłodzenie. Normalizacja wymaga chłodzenia powietrznego tylko po podgrzewaniu — indukcja radzi sobie z tym dobrze, szczególnie inline. wyżarzanie wymaga wolnego tempa, kontrolowane chłodzenie — często przez kilka godzin w piecu lub komorze izolowanej. indukcja sprawdza się przy wyżarzaniu lokalnym na określonych cechach, ale wyżarzanie pełnych części z kontrolowaną krzywą chłodzenia to wciąż domena pieca dla większości zastosowań.
Q: Kiedy normalizacja pieca jest nadal lepszym wyborem?
A: Gdy przetwarzasz duże partie mieszanych części, które wymagają długiego czasu, równomierne czasy moknięcia, or when part geometry makes coil design impractical — very irregular shapes, extreme size variation within a batch, or parts that cannot be fixtured for inline heating. A furnace normalizes everything in the basket the same way. Induction normalizes one part, or one zone, at a time. Pick the tool that matches the production pattern.
Get an Engineering Review for Your Normalizing Application
Prześlij nam swój rysunek części, klasa materiału, i wydajność produkcji. We will tell you whether induction normalizing, wyżarzania, or a different approach fits your process — before you commit to equipment.