
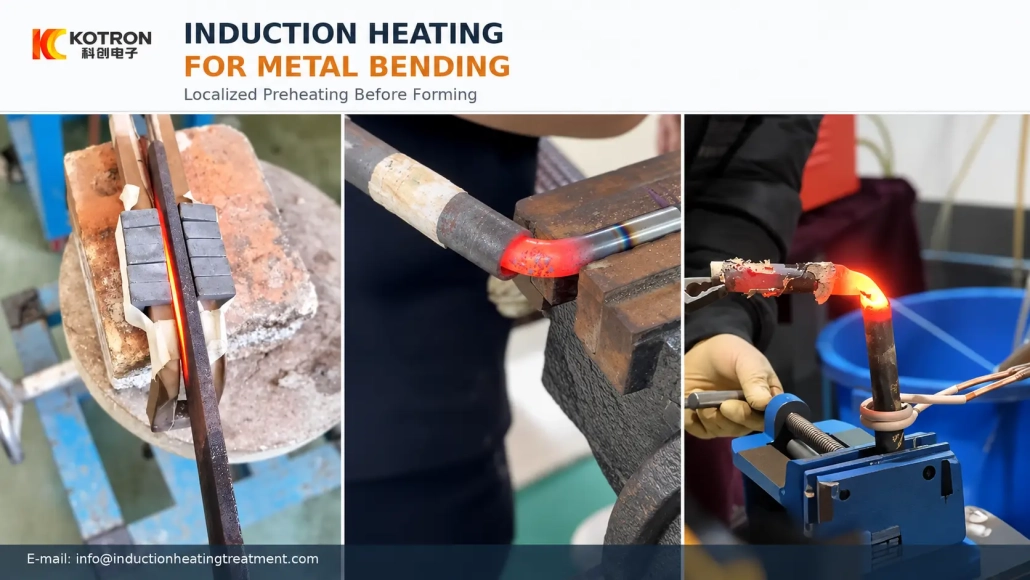
Induktionserwärmung zum Metallbiegen: Wann und warum eine lokale Vorwärmung eingesetzt wird
Wie lokale Induktionserwärmung das Biegen unterstützt, ohne das gesamte Werkstück zu erhitzen
Induktionserwärmung kann verwendet werden, um einen ausgewählten Bereich eines Metallteils vor oder während des Biegens zu erwärmen. Anstatt das gesamte Werkstück zu erhitzen, Der Prozess konzentriert die Wärme um den zu bildenden Bereich herum.
Das Heizsystem bereitet das Material zum Biegen vor; Die eigentliche Verformung wird weiterhin durch eine Presse erzeugt, Biegearm, Walzen oder andere Formgeräte.
2. Wie lokale Induktionserwärmung den Biegeprozess unterstützt
3. Induktionsvorwärmen und Induktionsbiegen sind unterschiedliche Geräteprobleme
4. Welche Teile können vor oder während des Biegens erhitzt werden??
5. Erfordert das Biegen eine Hochfrequenz-Induktionsheizung??
6. Die beheizte Zone muss mit der Biegelinie übereinstimmen
7. Erhitzen unterstützt den Prozess, beseitigt jedoch nicht Biegefehler
8. Induktionserwärmung oder Flammenerwärmung vor dem Biegen?
9. Welche Informationen sind vor der Auswahl eines Systems erforderlich??
1. Warum Metall vor dem Biegen erhitzen??
Viele Metallteile können bei Raumtemperatur gebogen werden. Für einige Anwendungen, Jedoch, zunehmende Abschnittsdicke, Eine Verringerung des Biegeradius oder eine Änderung der Materialbeschaffenheit kann das Kaltbiegen erschweren.
Der Biegevorgang kann eine größere Kraft erfordern, während lokale Belastungen das Risiko einer Rissbildung erhöhen können, Rückfederung oder unzulässige Verformung auftreten.
Durch Erhitzen des Biegebereichs verändert sich die Reaktion des Materials während der Umformung. In geeigneten Anwendungen, Induktionsvorwärmen vor dem Biegen kann die zum Verformen des Teils erforderliche Kraft reduzieren und einen besser bearbeitbaren Zustand um die Biegung herum schaffen.
Dies gilt insbesondere für dicke Bleche, schwere Strukturabschnitte und andere Teile, bei denen die Kaltumformung schwierig ist.
Ambrell, Zum Beispiel, hat das induktive Vorwärmen von Stahlturmplatten vor dem Biegen dokumentiert. In dieser Anwendung, Teller von 6 zu 32 mm Dicke wurden vor dem separaten Umformvorgang lokal erhitzt.
Nicht bei jeder Biegung ist ein Vorwärmen erforderlich. Materialgüte, Abschnittsdicke, Biegeradius und Anforderungen an das fertige Teil bestimmen immer noch, ob ein beheizter Prozess geeignet ist.
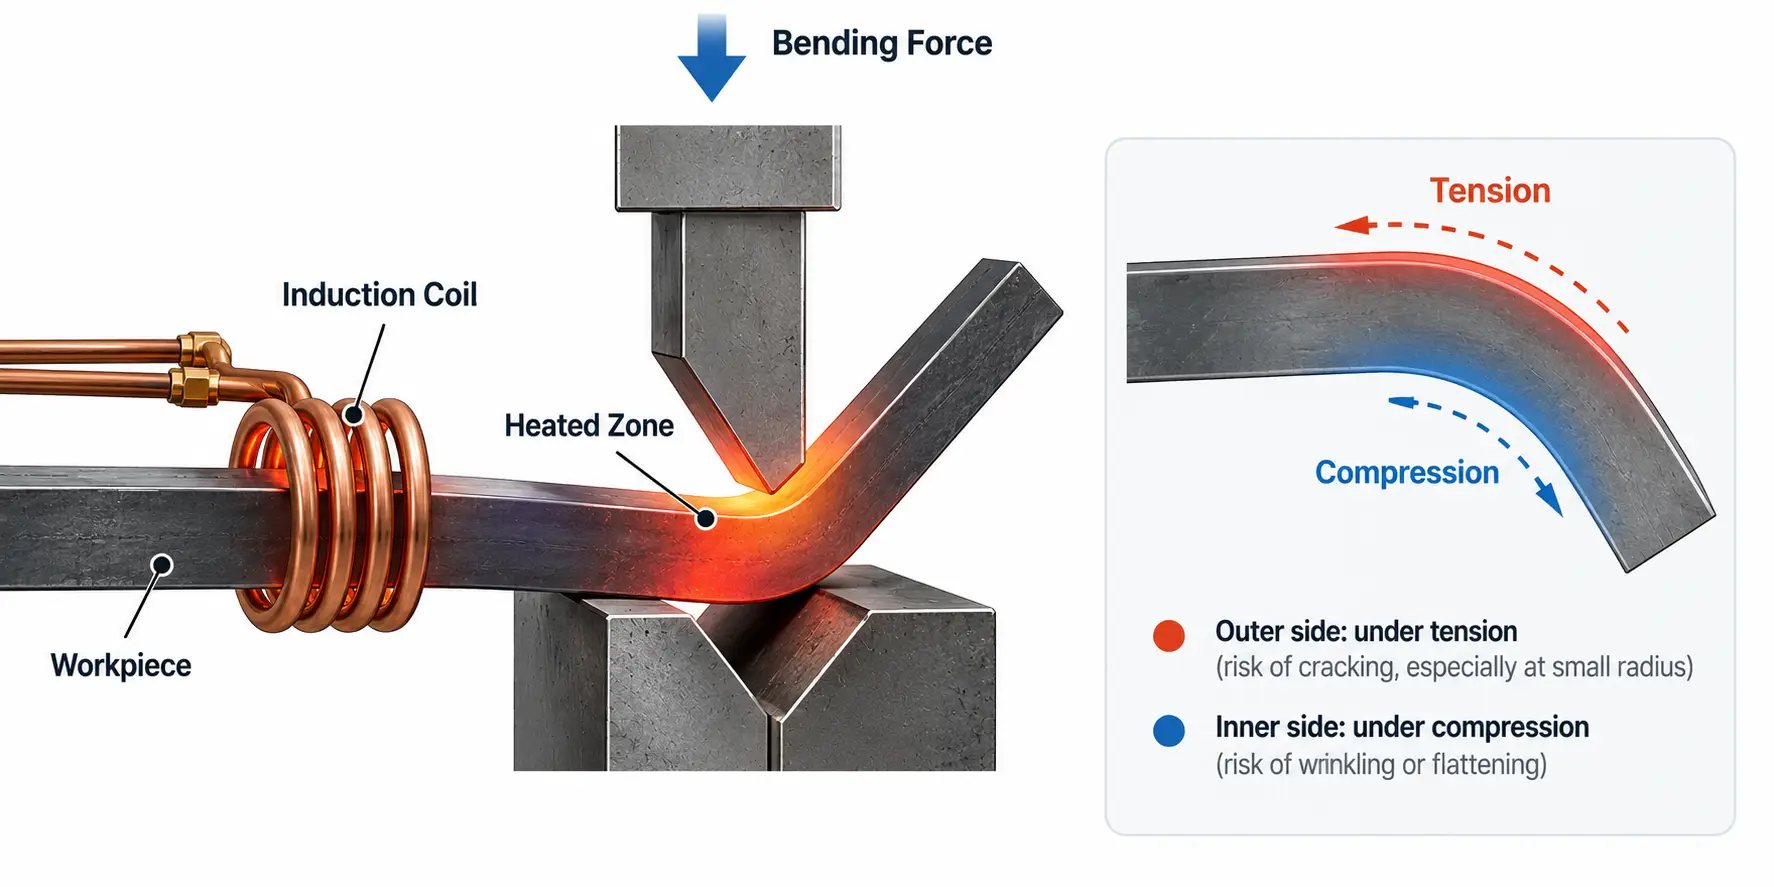
Die beheizte Biegezone, mit Spannung auf der Außenfläche und Druck auf der Innenfläche.
2. Wie lokale Induktionserwärmung den Biegeprozess unterstützt
Für Biegeanwendungen, Das nützliche Merkmal der Induktionserwärmung ist ihre Fähigkeit, eine definierte Heizzone in der Nähe des zu formenden Bereichs zu schaffen.
Eine flache Platte muss möglicherweise entlang einer Biegelinie erhitzt werden. Bei einem Rohr oder Rundrohr ist möglicherweise ein beheiztes Band um den Umfang herum erforderlich. Ein quadratischer oder rechteckiger Abschnitt stellt ein anderes Erwärmungsproblem dar, da seine Flächen und Ecken nicht die gleiche Beziehung zur Induktionsspule haben.
Im kontinuierlichen Induktionsbiegen, Der erhitzte Bereich wird üblicherweise als a beschrieben Wärmeband oder beheiztes Band.
Das Steel Tube Institute beschreibt das Induktionsbiegen von hohlen Strukturprofilen als Erhitzen nur einer kurzen Länge des Profils mit einer elektrischen Spule, bevor dieser erhitzte Bereich den Biegeprozess durchläuft.
Das Ziel besteht also nicht nur darin, das Werkstück möglichst schnell zu erwärmen. Der Standort, Breite und Tiefe der beheizten Zone müssen zur Biegung und zum Umformverfahren passen.
3. Induktionsvorwärmen und Induktionsbiegen sind unterschiedliche Geräteprobleme
Diese Unterscheidung ist bei der Auswahl der Ausrüstung wichtig.
Mit Induktionsvorwärmen vor dem Biegen, Das Induktionssystem ist in erster Linie die Wärmequelle. Möglicherweise verfügt ein Hersteller bereits über eine passende Presse, B. einer Walzenbiegemaschine oder einer anderen Umformmaschine, und benötigen lediglich eine kontrollierte lokale Erwärmung, bevor das Teil in den Biegevorgang gelangt.
Der Prozess könnte so aussehen:
Vorwärmen durch Induktion → Vorhandene Biegeausrüstung → Fertige Biegung
A complete Induktionsbiegemaschine ist anders. Erhitzen, Werkstückbewegung und mechanisches Biegen werden in einem System koordiniert.
DHF, Zum Beispiel, verwendet den Begriff Induktionsbiegemaschine für Geräte zum Biegen von Rohren, I-Träger, Winkel, Kanäle, Vierkantrohr und Rechteckrohr bei gleichzeitiger Steuerung der Heizung und Kühlung eines schmalen Abschnitts.
Für Pipeline-Anwendungen, Induktionsbiegung ist auch ein etablierter Fertigungsbegriff. ASME B16.49 deckt werkseitig hergestellte Rohrbögen aus Stahl ab, die im Induktionsbiegeverfahren hergestellt werden.
Ein Kunde, der eine lokale Heizung für eine bestehende Presse benötigt, benötigt daher nicht unbedingt eine komplette Induktionsbiegemaschine.
Dies sollte vor der Macht geklärt werden, Frequenz oder Maschinenlayout ausgewählt wird.
4. Welche Teile können vor oder während des Biegens erhitzt werden??
Die Induktionserwärmung kann für verschiedene Biegeanwendungen in Betracht gezogen werden, wenn der erforderliche Umformbereich kontrolliert erwärmt werden kann.
Typische Werkstücke können sein:
•Stahlplatte
•Rohr und Rohr
•Stangen und Stangen
•Quadratische Hohlprofile
•Rechteckige Hohlprofile
•Kanäle
•Balken und andere Strukturprofile
•Andere gefertigte Metallteile, die vor dem Formen eine lokale Erwärmung erfordern
Rohre und hohle Strukturprofile sind etablierte Induktionsbiegeanwendungen. Das Steel Tube Institute diskutiert neben anderen Biegemethoden für HSS auch das Induktionsbiegen, Spezielle Maschinenhersteller wenden das Verfahren auch auf geformte Strukturabschnitte an.
Das Gerät kann nicht allein über die Teilebezeichnung ausgewählt werden. Eine dicke Stahlplatte, Ein rundes Rohr und ein rechteckiger Strukturabschnitt müssen möglicherweise alle warm gebogen werden, sondern ihre erforderliche Heiztiefe, Spulengeometrie und Werkstückhandhabung können sehr unterschiedlich sein.
5. Erfordert das Biegen eine Hochfrequenz-Induktionsheizung??
Nicht unbedingt.
Hochfrequenz-Induktionsbiegen ist ein legitimer Branchenbegriff, aber das Wort Biegen bestimmt nicht allein die richtige Betriebsfrequenz.
Frequenzauswahl hängt mit der erforderlichen Heiztiefe zusammen, Werkstückgeometrie, Material, Abschnittsdicke und Spulenanordnung.
Ein nützliches Beispiel ist Ambrells Anwendung zum Biegen von Stahlblechen. Der dokumentierte Test verwendete ein 5-15-kHz-Induktionssystem mit einer Betriebsfrequenz von ca 13 kHz für Stahlplatten dazwischen 6 und 32 mm dick sein.
Dieser Antrag sollte nicht als universelle Frequenzempfehlung betrachtet werden. Es zeigt einfach, warum angegeben wird „hoher Frequenz“ vor der Beurteilung des Werkstücks kann irreführend sein.
Für ein Biegeprojekt, Die bessere Reihenfolge besteht darin, zuerst den beheizten Abschnitt zu definieren und dann einen geeigneten Leistungs- und Frequenzbereich auszuwählen.
6. Die beheizte Zone muss mit der Biegelinie übereinstimmen
Spulendesign wird besonders wichtig, da unterschiedliche Werkstückformen unterschiedliche Heizmuster erfordern.
Für einen Stahlplatte, Im Rahmen des Prozesses muss möglicherweise ein erhitztes Band entlang der vorgesehenen Biegelinie angelegt werden.
Für einen rundes Rohr, Das erhitzte Band muss sich möglicherweise über den Umfang erstrecken, damit der Biegeabschnitt den erforderlichen thermischen Zustand erreicht.
Für quadratische oder rechteckige Abschnitte, die beziehung zwischen der spule, Flache Flächen und Ecken werden komplexer. Ecken reagieren möglicherweise anders als breite Flächen, Daher kann der Induktor nicht einfach als größere Version einer Rundrohrspule betrachtet werden.
Auch die erforderliche Heizzone muss dem Biegeprozess folgen. Ein stationärer Teil, der vor dem Pressen erhitzt wird, erfordert eine andere Anordnung als ein Abschnitt, der sich während des Biegens kontinuierlich durch die Spule bewegt.
Aus diesem Grund ist eine Universalspule selten der Ausgangspunkt für ein industrielles Biegeprojekt. Der Induktor sollte um den tatsächlichen Querschnitt herum entwickelt werden, Biegeposition und erforderliche Bewegung.
7. Erhitzen unterstützt den Prozess, beseitigt jedoch nicht Biegefehler
Durch Induktionserwärmung kann sich der thermische Zustand des Materials verändern, Die mechanischen Auswirkungen des Biegens werden dadurch jedoch nicht beseitigt.
Je nach Teil und Prozess, Probleme können weiterhin auftreten:
•Risse
•Übermäßige Rückfederung
•Dimensionsverzerrung
•Lokale Abflachung
•Oberflächenschaden
Für Rohr und Rohr, Weitere Bedenken können eine Wandverdünnung an der Außenseite der Biegung sein, Wandverdickung oder Faltenbildung auf der Innenseite, und Verlust der Rundheit.
Die Heizbedingungen sind nur ein Teil des Prozesses. Biegeradius, materieller Zustand, Werkzeugen, Die mechanische Unterstützung und die Umformreihenfolge haben immer noch Einfluss auf das Endergebnis.
Aus diesem Grund sollte die Erhöhung der Heizleistung auch nicht als automatische Reaktion auf einen Biegefehler eingesetzt werden. Die Ursache kann eher in der Umformanordnung als in der Wärmequelle liegen.
Das fertige Teil, und nicht nur die Heizung, soll beurteilt werden, ob das Verfahren geeignet ist.
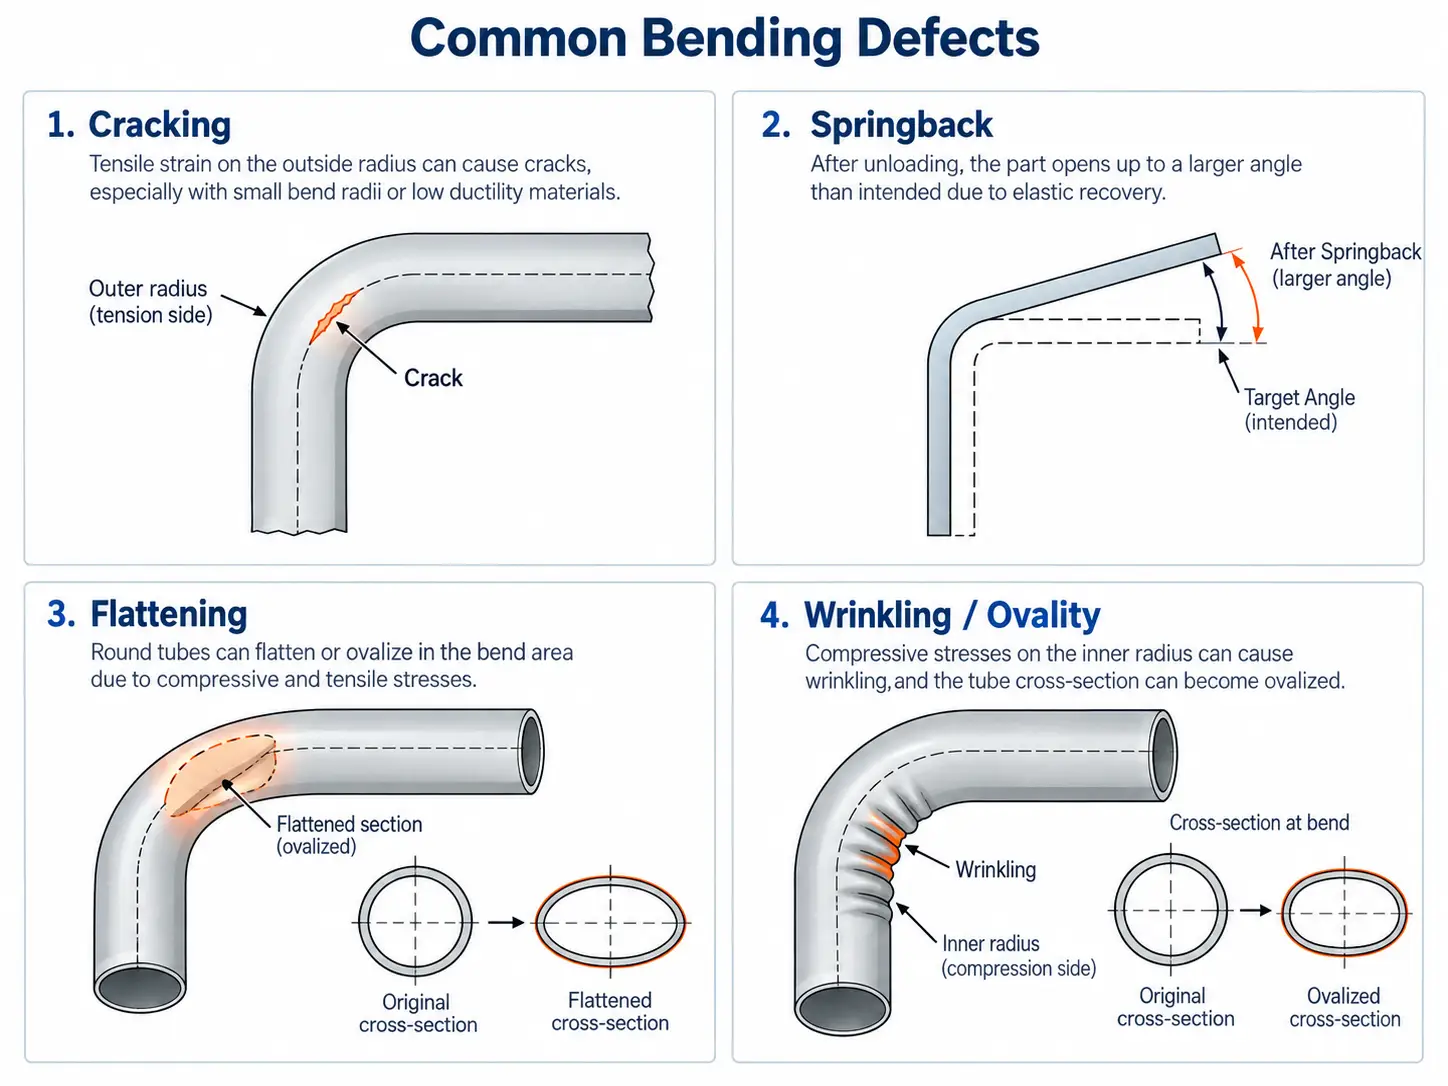
Häufige Fehler, die beim Metallbiegen dennoch auftreten können, auch bei örtlicher Vorwärmung.
8. Induktionserwärmung oder Flammenerwärmung vor dem Biegen?
Flammenerhitzung wird auch für örtliches Warmbiegen verwendet und bleibt bei einigen Fertigungsarbeiten praktisch.
Für gelegentliche Teile, Feldarbeiten oder sehr große und unregelmäßige Bauteile, Ein Brenner kann nützliche Flexibilität bieten, ohne dass spezielle Induktionswerkzeuge erforderlich sind.
Die Induktionserwärmung wird attraktiver, wenn der Prozess wiederholt wird und der Hersteller eine bessere Kontrolle darüber benötigt, wo und wie das Teil erhitzt wird.
Zu den relevanten Überlegungen gehören::
•Wie genau muss der beheizte Bereich positioniert werden?
•Ob ähnliche Teile wiederholt hergestellt werden
•Ob die Heizzeit einem programmierten Zyklus folgen muss
•Ob die Heizstation in eine Presse oder Biegemaschine integriert werden muss
•Wie stark der Prozess sein sollte, hängt von der Technik des Bedieners ab
•Ob Temperatur- oder Produktionsdaten überwacht werden müssen
Der Vergleich sollte daher auf dem Produktionsproblem und nicht nur auf der Wärmequelle basieren.
Für einen einmaligen Fertigungsauftrag, Induktionserwärmung kann die Komplexität unnötig erhöhen. Für wiederholte Produktionen, die eine definierte Heizzone und einen koordinierten Maschinenbetrieb erfordern, es kann einfacher in den Prozess integriert werden.
9. Welche Informationen sind vor der Auswahl eines Systems erforderlich??
Ein sinnvoller Ausrüstungsvorschlag beginnt mit der Biegung und der vorhandenen Produktionsmethode.
Zu den relevantesten Informationen gehören::
•Werkstückmaterial und Güte
•Teilzeichnung oder Querschnitt
•Plattenstärke oder Rohrwandstärke
•Gesamtabmessungen des Werkstücks
•Biegeposition
•Biegewinkel
•Biegeradius
•Breite oder Länge der zu beheizenden Fläche
•Erforderliche Umformtemperatur, falls bereits angegeben
•Vorhandene Presse, Rollbieger oder andere Biegegeräte
•Ob die Erwärmung vor dem Biegen oder während des kontinuierlichen Biegens erfolgt
•Ob das Werkstück während des Erhitzens stillsteht oder sich bewegt
•Erforderlicher Produktionszyklus
•Manuelles oder automatisches Teilehandling
•Abmessungs- oder mechanische Anforderungen an das fertige Teil
Eine Frage sollte frühzeitig beantwortet werden:
Benötigen Sie eine Induktionserwärmung für eine bestehende Biegemaschine?, oder eine komplette Induktionsbiegeanlage?
Das sind verschiedene Ausrüstungsprojekte.
Für eine bestehende Presse oder Formlinie, Die Lösung kann hauptsächlich aus dem bestehen Induktionsstromversorgung, passenden Transformator, kundenspezifischer Induktor, Temperaturüberwachung und die erforderliche Anordnung der Werkstückpositionierung.
Wenn Erhitzen und Biegen kontinuierlich als ein koordinierter Prozess erfolgen müssen, Auch das mechanische Vorschub- und Biegesystem wird Teil der Maschinenkonstruktion.
Die Ausrüstung kann dann in der folgenden Reihenfolge bewertet werden:
Werkstück- und Biegeanforderung → Beheizter Bereich → Heizvorgang → Induktor → Leistung und Frequenz → Integration mit Biegegeräten
Dadurch bleibt die Auswahl der Ausrüstung an den tatsächlichen Umformanforderungen gebunden, anstatt von einer festen Maschinenleistung oder -frequenz auszugehen.
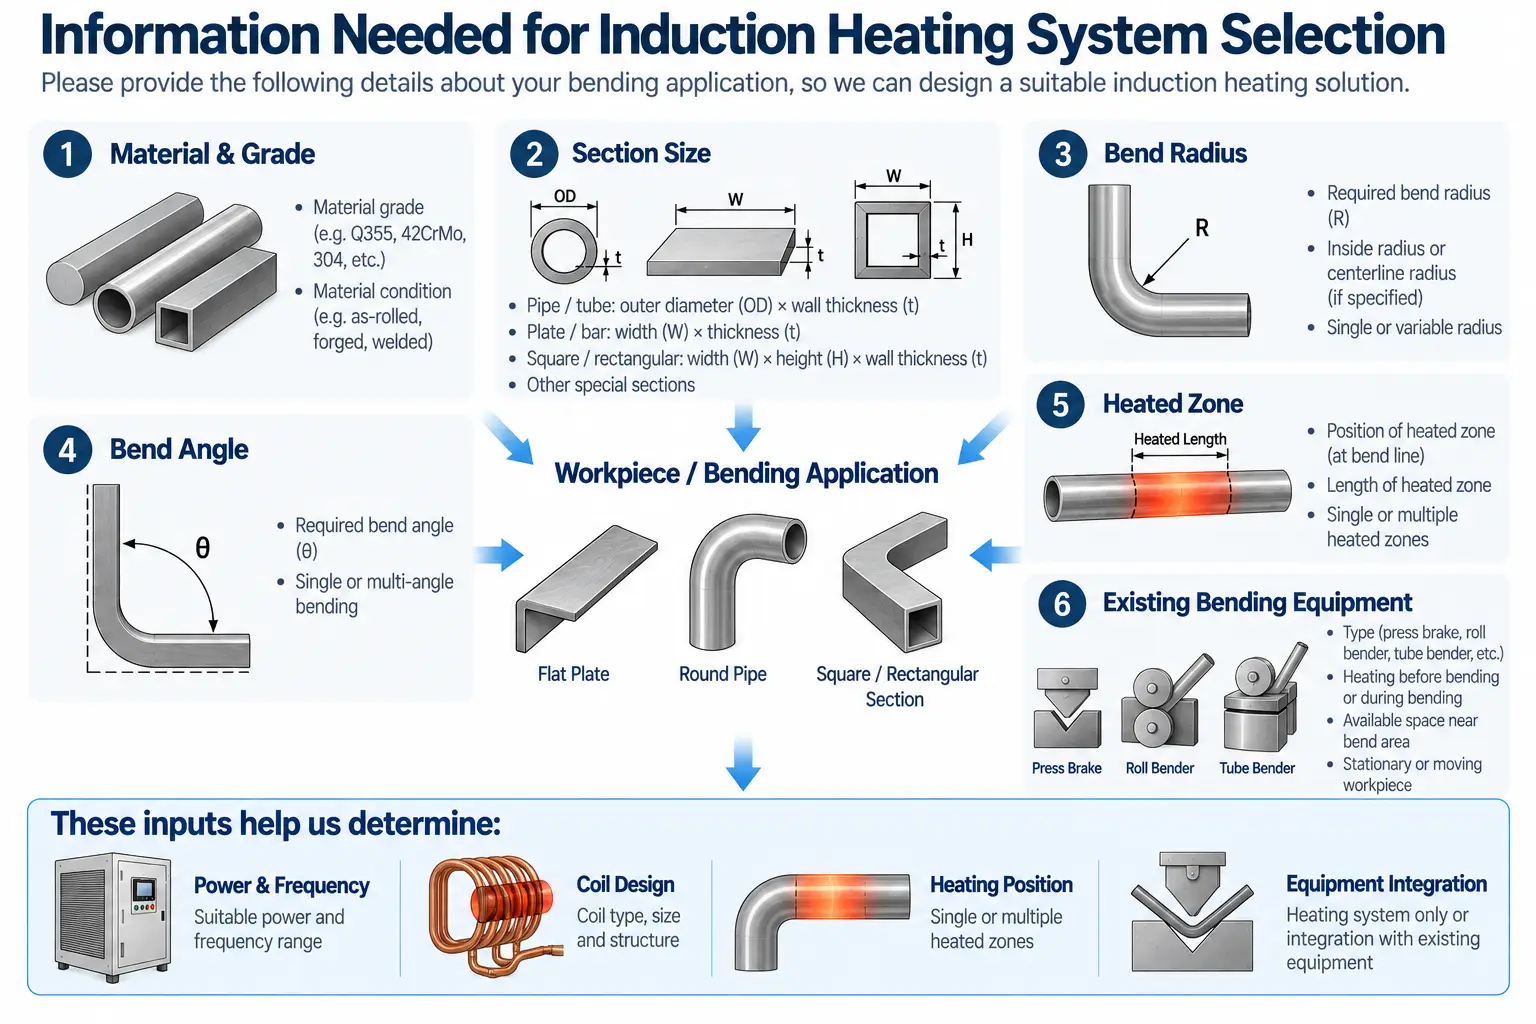
Wichtige Werkstück- und Prozesseingaben für die Auswahl eines Biegeheizsystems.
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Verbiegt die Induktionserwärmung das Metall selbst??
Nein. Das Induktionssystem erwärmt nur einen ausgewählten Bereich vor oder während der Umformung. Die eigentliche Verformung wird durch die Presse erzeugt, Rollbieger oder andere Umformgeräte.
Welche Frequenz wird zum Induktionsbiegen verwendet??
Es gibt keine einheitliche Frequenz. Es kommt auf die Werkstückgeometrie an, Abschnittsdicke und erforderliche Heiztiefe. Ein dokumentiertes Beispiel für eine Stahlplatte verwendete ein 5–15-kHz-System bei ca 13 kHz, aber das ist keine universelle Einstellung.
Benötige ich eine komplette Induktionsbiegemaschine?, oder einfach nur eine Heizung?
Wenn Sie bereits über eine Presse oder einen Rollbieger verfügen, Möglicherweise benötigen Sie nur eine kontrollierte Heizstation. Beim Erhitzen wird eine komplette Induktionsbiegemaschine benötigt, Bewegung und mechanische Biegung müssen in einem System koordiniert werden.
Beseitigt das Vorwärmen Biegefehler??
Nein. Durch Erhitzen werden die Umformbedingungen verbessert, mechanische Defekte wie Risse werden jedoch nicht beseitigt, Rückfederung oder Wandverdünnung. Biegeradius, Die Werkzeug- und Umformreihenfolge ist immer noch wichtig.
Fordern Sie eine Biegeheizlösung an
Senden Sie Ihre Werkstückzeichnung, Abschnittsdicke und Biegeanforderungen. Wir können Ihnen bei der Auswahl des richtigen Induktionserwärmungssystems oder der kompletten Biegemaschine für Ihren Umformprozess helfen.










