Индукционная нормализация против отжига: Когда использовать каждый (и когда индукция склоняет чашу весов)
Большинство цехов термообработки имеют настройки по умолчанию.: они либо нормализуют всё, либо отжигают всё. Выбор обычно зависит от привычки, а не от инженерии. Индукционная нормализация changes that equation — not because induction is always the better process, but because its speed and control make normalizing practical in applications where a furnace would be too slow and annealing would be overkill.
Normalizing and annealing both heat steel above the transformation temperature. What separates them is the cooling step — and everything about the final part follows from that one variable: твердость, сила, обрабатываемость, структура зерна, whether the part distorts in the next operation.
1. What Actually Happens in Each Process
Оба процесса нагревают сталь выше ее верхней температуры превращения — обычно 800–950°°C в зависимости от содержания углерода и легирующих элементов. Разница в том, что происходит дальше.
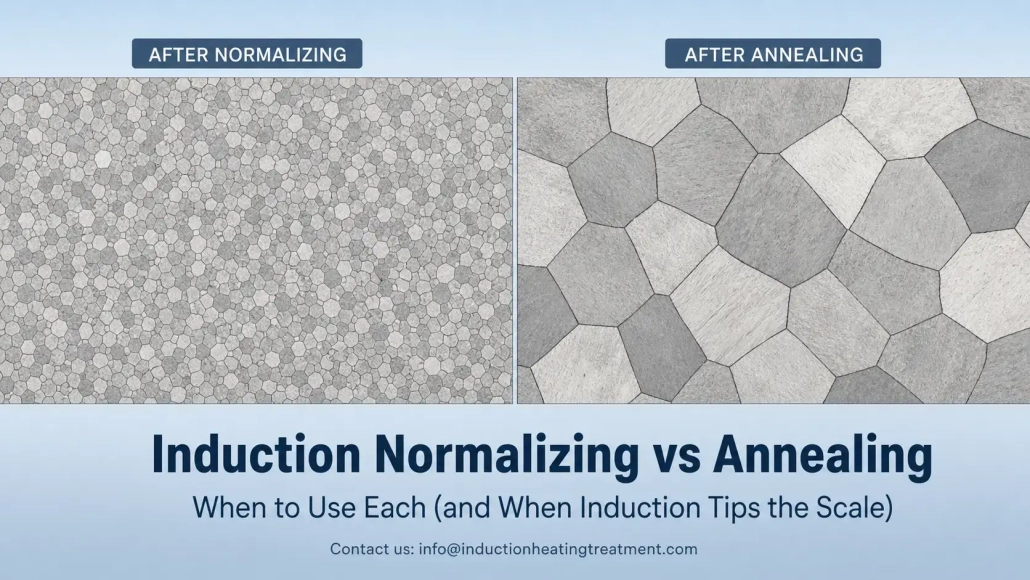
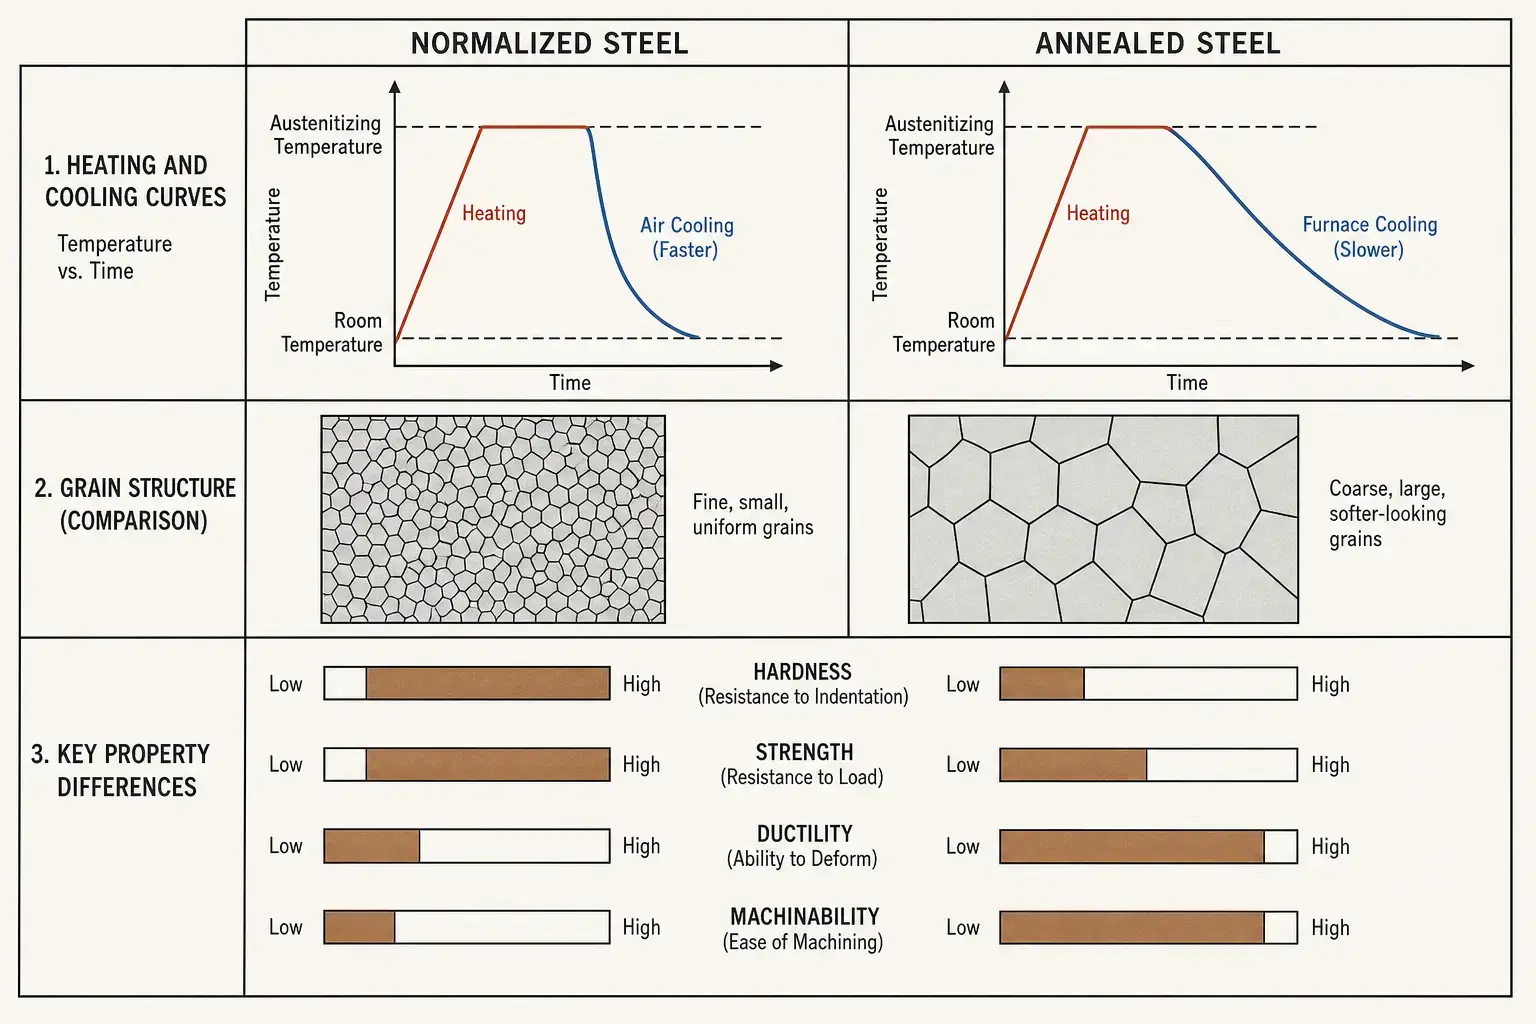
Нормализация извлекает деталь и даёт ей остыть на воздухе. Более быстрое охлаждение создаёт более мелкозернистую структуру, умеренную твёрдость, и более равномерные механические свойства. Annealing keeps the part inside the furnace and lets it cool slowly — sometimes over hours. The slow cooling produces maximum softness, high ductility, and a coarse grain structure.
В индукционный нагрев, the heat-up is fast and localized — seconds instead of minutes. Одно это не меняет металлургию нормализации или отжига.. Что изменится, так это то, где вы можете запустить процесс и насколько легко его можно интегрировать в производственную линию.. Подробнее об этом в разделе 4.
| Аспект | Нормализация | Отжиг |
|---|---|---|
| Охлаждение | Воздух — Быстрее | С управлением печью — медленный, часто в течение нескольких часов |
| Твёрдость | Умеренная | Минимально возможный для данной марки |
| Структура зерна | Мелкая, однородная | Крупный, отожженная |
| Прочность | Средняя до высокой | Низкий |
| Пластичность | Умеренная | Высокая |
| Обрабатываемость | Хорошо для углеродистой стали средней марки | Лучше для высокоуглеродистой & легированной стали |
| Типовое применение | После ковки, литья, сварке, горячей прокатки — сброс структуры перед следующим этапом | Перед холодной обработкой, глубокая вытяжка, тяжелая механическая обработка — отжечь перед следующим этапом |
2. Когда нормализация выигрывает
Нормализация - правильное решение, когда проблема в неоднородной структуре. Ковка, литья, прокатка, и сварка оставляет после себя неоднородный рисунок зерен., переменная твердость, и остаточное напряжение. Нормализация сбрасывает все это с помощью воздушного охлаждения — достаточно быстро, чтобы улучшить зернистость., достаточно медленно, чтобы избежать хрупкости при полной закалке.
| Применение | Почему нормализация подходит |
|---|---|
| Кованые стальные детали | Восстанавливает зернистую структуру после горячей обработки; устраняет несоответствия из-за переменного охлаждения после ковки |
| Детали из литой стали | Улучшает однородность перед механической обработкой или закалкой — литые конструкции по своей природе грубые и неровные. |
| Сварная труба & секции труб | Уточняет зону термического влияния, где микроструктура сварного шва отличается от материала основы |
| Сталь средней углеродистости перед обработкой индукционная закалка | Создает однородную исходную микроструктуру — более предсказуемую глубину закалки и распределение твердости |
| Детали, требующие сбалансированной прочности & обрабатываемость | Воздушное охлаждение обеспечивает среднюю твердость — достаточно твердую для выполнения функции, Достаточно мягкую, чтобы резать без чрезмерного износа инструмента |
Типичный случай — кованый автомобильный вал. Он выходит из горячей ковки с зеренной структурой, сформированной в зависимости от того, как охлаждалась деталь на производстве в тот день. Если деталь сразу идет на мехобработку или закалку,, износ инструмента варьируется, деформация варьируется, глубина слоя варьируется. Нормализация стирает эту историю. Вал поступает на следующую операцию с известной исходной точкой.
3. Когда отжиг выигрывает
Отжиг — правильное решение, когда деталь должна быть максимально мягкой и обрабатываемой. Медленное охлаждение в печи — иногда контролируемое в течение нескольких часов — обеспечивает минимально достижимую твердость и максимальную пластичность для данного сорта стали.
Поэтому отжиг становится стандартным, когда следующая операция — холодная формовка, глубокая вытяжка, сильный изгиб, или тяжелая обработка на стали с высоким содержанием углерода или легированной стали. Нормализация сделает эти материалы слишком твердыми, прорывание инструмента и увеличение брака.
| Применение | Почему отжиг подходит |
|---|---|
| Высокоуглеродная & легированная сталь перед обработкой | Сфероидизированная отожженная структура = наибольший срок службы инструмента, лучший контроль стружки |
| Детали, подвергающиеся холодной формовке или протяжке | Максимальная пластичность предотвращает растрескивание при сильной деформации |
| Сильно сварные конструкции | Медленное охлаждение снимает остаточные напряжения без введения новых деформаций |
| Прецизионные компоненты, требующие стабильности размеров | Стабильный, микроструктура без напряжений перед окончательной обработкой — меньше движений после удаления материала |
| Проволока, лента, тонкая трубка | Перед гибкой требуется мягкое состояние, выравнивание, или операции перерисовки |
Индукция также играет роль в отжиге., но оно ограничено. Индукционное отжиг хорошо работает для локального смягчения или снятия напряжения на определенных функциях. Для полного отжига детали, требующего медленного, контролируемое охлаждение в течение нескольких часов, печь по-прежнему остается практичным выбором. Правильный вопрос не в том, «может ли индукция выполнять отжиг» а в том, «требует ли эта конкретная деталь полного цикла в печи, или локализованный отжиг может решить проблему быстрее?»
4. Где индукция меняет компромисс
Вот что индукция не меняет: металлургию. Нормализование всё ещё требует нагрева выше температуры превращения и охлаждения на воздухе. Отжиг по-прежнему требует медленного охлаждения. Физика та же самая.
Вот что индукция меняет: скорость, занимаемую площадь, интеграцию, и локализацию.
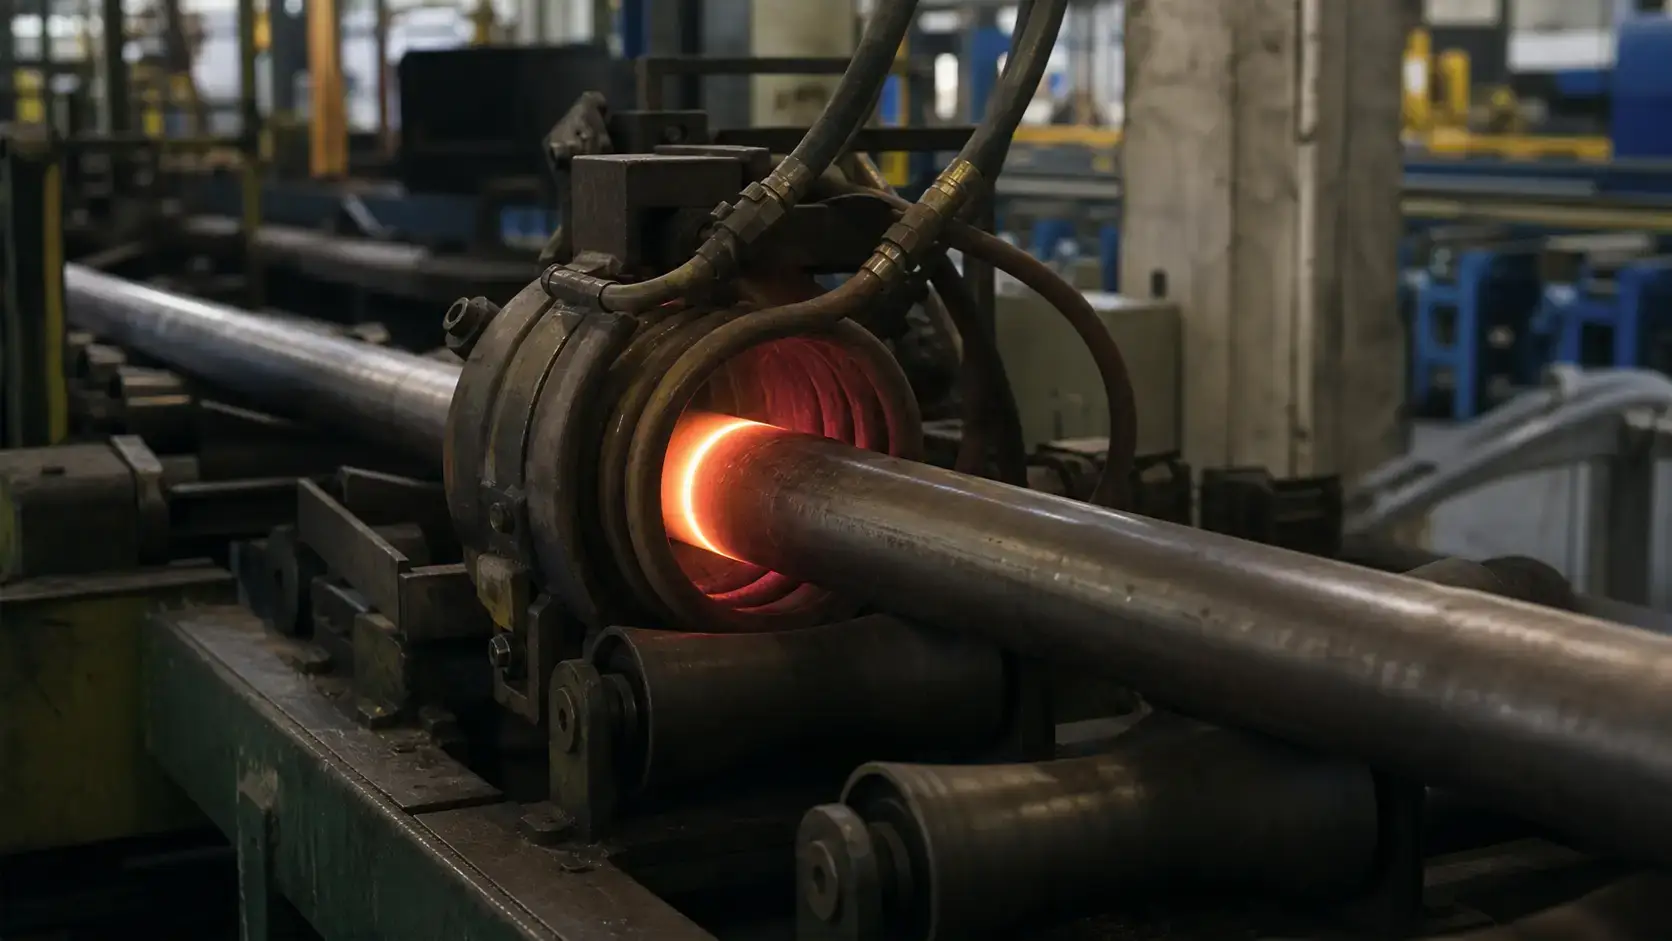
Печь нагревает всю деталь — и воздух вокруг неё, и камеру, и светильники — для достижения температуры. Индукция генерирует тепло непосредственно на поверхности заготовки.. Для нормализации, где воздушное охлаждение является последним этапом, эта скорость открывает встроенную обработку. Трубу или трубку, непрерывно движущуюся через катушку с линейной скоростью, можно нормализовать за считанные секунды., не пакетные циклы.
Локализация тоже имеет значение. На сварной трубке, в нормализации может нуждаться только сварной шов и зона термического влияния. Индукция может воздействовать на эту зону без нагрева всей окружности.. На кованой автомобильной детали, определённую поверхность шейки подшипника или заготовки шестерни можно нормализовать, в то время как остальная часть детали остаётся кованой. Печь не может этого сделать.
Два примера делают это наглядным:
— Нормализация труб и трубопроводов. Труборезные ERW мельницы работают непрерывно. Вывод трубы из потока для пакетной нормализации в печи нарушает процесс. Последовательная индукционная нормализация — катушка расположена после сварочной станции, нагрев зоны шва до температуры превращения, воздушное охлаждение на выкатном столе — поддерживает движение линии. Ключевые переменные: диаметр трубы, Толщина стенки, скорость линии, и геометрия катушки. Если задать неправильную частоту, нагревается только поверхность. Если задать неправильную мощность, линия замедляется.
— Нормализация автомобильных компонентов. Кованые заготовки шестерен, вали, и вилки поступают в обработочный участок с той структурой зерна, которую оставил процесс ковки. Индукционная нормализация перед обработкой — иногда в том же участке, с тем же роботом, который загружает токарный станок — обеспечивает каждой детали одинаковое начальное состояние. Альтернатива — это пакетная печь, что означает наличие запасов между операциями, длинные сроки изготовления, и детали, которые остывают с разной скоростью в зависимости от того, где они находились в корзине.
Индукционный нормализующий нагрев не делает отжиг устаревшим. Для сталей с высоким содержанием углерода, которым нужна сфероидизованная структура перед точной обработкой, печной отжиг все еще выигрывает. Но для широкой средней категории — кованых деталей со средним содержанием углерода, литья, сварных соединений, и деталей, предназначенных для индукционная закалка — индукционное нормализующее нагревание часто лучше вписывается в производственный процесс. Он устраняет печь как узкое место.
5. Что определяет спецификацию вашего оборудования
Класс материала и содержание углерода. Низкоуглеродистая, среднеуглеродистая, сплавом, и инструментальная сталь реагируют по-разному на одну и ту же температуру и охлаждение. Среднеуглеродистая поковка может нормально подвергаться нормализации при простом цикле нагрева и охлаждения на воздухе. Высокоуглеродистая сталь может потребовать более строгого контроля температуры и проверки равномерности охлаждения. Всегда проверяйте спецификацию материала перед установкой целевых температур.
Геометрия детали и толщина сечения. Тонкие сечения быстро нагреваются и равномерно остывают. Толстые сечения развивают температурный градиент от поверхности к сердцевине при нагреве, и они охлаждаются с разной скоростью по сечению при воздушном охлаждении. Для индукционной нормализации, это влияет на частота выбор — низкая частота для более глубокого проникновения, высокая — для поверхностного нагрева на тонких стенках. Это также влияет на время нагрева, скорость сканирования или скорость линии, и на то, нужно ли вращать деталь для равномерности.
Производственная скорость и интеграция в линию. Процесс нормализации, который функционирует в лабораторных испытаниях, разваливается при производственной скорости, если источник питания не может выдержать рабочий цикл. Требуемая пропускная способность определяет размер источника питания, расположение катушки, охлаждающая способность, и системы управления. Для непрерывных операций — нормализация труб на 30 метров в минуту, например — скорость линии является первой цифрой, которая нужна конструктору оборудования. Для отдельных деталей, важнее время цикла и способ загрузки. Пятисекундный цикл нагрева в сочетании с двадцатисекундной ручной загрузкой — это трисекундный чистый цикл, который ждет своего часа.
Измерение и контроль температуры. Индукция нагревает быстро. Это означает, что управляющей системе нужно меньше времени для реакции на отклонение температуры, чем это было бы с печью. Пирометры, тепловые камеры, или контактные датчики должны быть размещены так, чтобы считывать критическую область детали — а не удобную, но несущественную поверхность. На движущихся или вращающихся деталях, эмиссионная способность, накипи, состояние поверхности, и угол обзора влияют на показания. Замкнутое управление мощностью с обратной связью по температуре в реальном времени стоит своих затрат, когда температурное окно узкое.
Метод охлаждения. Для нормализации, воздушное охлаждение является стандартным — но фактическая скорость охлаждения зависит от размера детали, движение воздуха, расстояние между деталями, и температура окружающей мастерской. Принудительная вентиляция может ускорить охлаждение, но должна быть равномерной. Для отжига, управление охлаждением — это вся суть: кривая охлаждения определяет конечные свойства. Если ваш процесс требует отжига, проверьте, что метод охлаждения — охлаждение в печи, изолированная камера, контролируемый разгон — может поддерживать требуемую скорость до того, как вы укажете сторону нагрева. Что касается самого индукционного оборудования, источник питания, конденсаторы, шина, и катушки все требуют надежного водяного охлаждения. Недостаточное охлаждение сокращает срок службы катушки и вызывает неприятные отказы, которые съедают время безотказной работы задолго до того, как что-либо реально выйдет из строя.
6. Ошибки, которые стоят больше всего
— Отжиг при нормализации достаточно. Вы платите за полный цикл печи — энергию, времени, площадь пола — чтобы получить более мягкую деталь, чем вам было нужно. Для среднего углерода поковок, предназначенных для механической обработки и закалки, нормализация обычно обеспечивает правильный баланс обрабатываемости и прочности без затрат на отжиг.
— Нормализация, когда деталь должна быть максимально мягкой. Высокоуглеродистые и легированные стали, нормализованные вместо отжига, будут изнашивать инструмент, трещины при формовании, или то и другое. Если следующая операция — тяжелая холодная обработка или сильная резка твердого сорта, отжиг оправдывает свои затраты.
— Игнорирование предыдущей истории материала. Один и тот же сорт стали реагирует по-разному в зависимости от того, был ли он отлит, кованый, прокатанный, сварной, или ранее подвергнутый термообработке. Просмотрите входящую микроструктуру, не только химию в сертификате.
— Рассматривать индукторную катушку как аксессуар. Хорошо спроектированный источник питания вместе с неправильной катушкой — это хорошо спроектированный пресс-папье. Геометрия катушки определяет схему нагрева, однородность, и достигла ли деталь температуры до того, как линия продолжит работу. Если поставщик не может показать вам конструкции катушек для геометрии вашей детали, продолжайте искать.
— Путаница нормализации с закалкой. Нормализация использует воздушное охлаждение для улучшения структуры зерен. Закалка использует быстрое охлаждение для образования мартенсита. Если закаленная деталь имеет трещины, мягкие участки, или деформации, основная причина в закалке, сама процесс закалки, или исходная микроструктура, а не этап нормализации.
Ключевой вывод
Нормализация – это не более дешевый отжиг.. Отжиг не является более мягкой нормализацией.. Это разные процессы для разных производственных задач.. Если целью является измельчение зерна и получение однородной структуры перед следующей операцией: нормализовать. Если целью является максимальная мягкость при формовке или тяжелой механической обработке: отжигать. Индукционная нормализация не изменяет это дерево решений — но делает нормализацию быстрее, более локализованной, и проще для интеграции в производственную линию. Сначала определите металлургические требования. Сначала выбирайте оборудование вторым.
вопрос: Нормализованная сталь тверже отожжённой стали?
А: Да. Нормализованная сталь тверже и прочнее отожжённой стали того же класса. Более быстрое охлаждение на воздухе обеспечивает более мелкозернистую структуру и более высокую прочность. Точная разница зависит от содержания углерода, содержания легирующих элементов, и размера сечения.
вопрос: Может ли индукционный нагрев использоваться для отжига, или только нормализация?
А: Индукция может делать и то, и другое, но ограничение — охлаждение. Нормализация требует только воздушного охлаждения после нагрева — индукция с этим справляется хорошо, особенно в потоке. Отжиг требует медленного, контролируемого охлаждения — часто в течение нескольких часов в печи или изолированной камере. Индукция подходит для локального отжига конкретных деталей, но отжиг всей детали с контролируемой кривой охлаждения по-прежнему остаётся сферой применения печей для большинства задач.
вопрос: Когда нормализация в печи всё ещё остаётся лучшим выбором?
А: Когда вы обрабатываете большие партии смешанных деталей, которым требуются длительные, равномерные выдержки, или когда геометрия детали делает конструкцию индукционной катушки непрактичной — очень неправильные формы, резкое различие размеров в одной партии, или детали, которые нельзя закрепить для нагрева на линии. Печь нормализует все в корзине одинаково. Индукция нормализует одну деталь, или одну зону, за раз. Выберите инструмент, который соответствует производственному шаблону.
Получите инженерную оценку для вашего применения нормализации
Отправьте нам чертеж вашей детали, маркой материала, и скоростью производства. Мы скажем вам, подходит ли индукционная нормализация, отжиг, или другой подход подходит вашему процессу — прежде чем переходить к оборудованию.