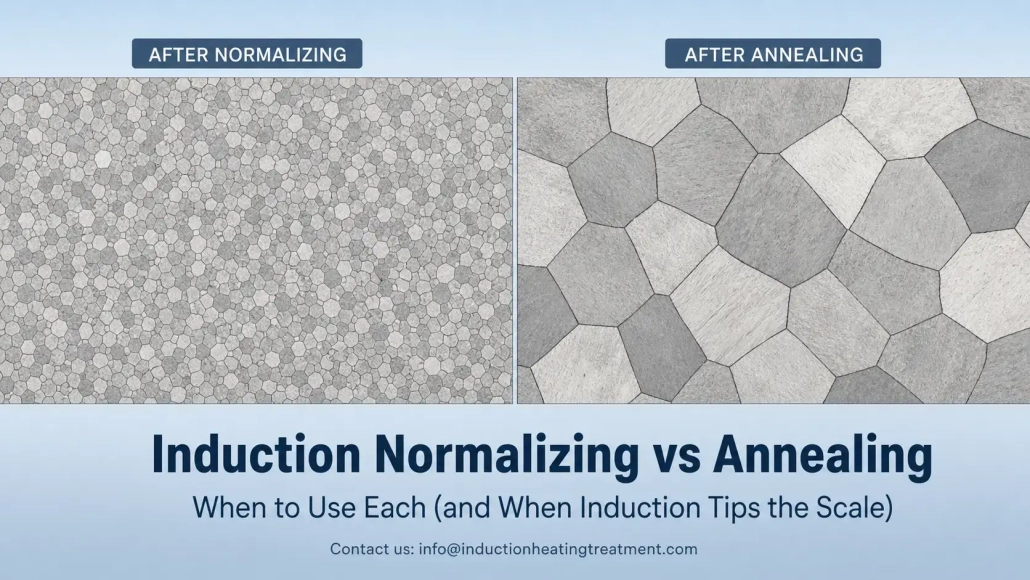
การเหนี่ยวนำให้เป็นมาตรฐานกับการอบชุบแบบแอนนีล: เมื่อใดควรใช้แต่ละแบบ (และเมื่อใดการเหนี่ยวนำจะมีผลต่อการตัดสินใจ)
ร้านอบชุบความร้อนส่วนใหญ่มีค่าเริ่มต้น: พวกเขาจะทำการปรับสภาพทุกอย่างให้เป็นมาตรฐานหรืออบแอนนีลทุกอย่าง. การเลือกมักจะเป็นนิสัย, ไม่ใช่วิศวกรรม. การเหนี่ยวนำให้เป็นมาตรฐาน เปลี่ยนสมการนั้น — ไม่ใช่เพราะการเหนี่ยวนำเป็นกระบวนการที่ดีกว่าเสมอไป, แต่เพราะความเร็วและการควบคุมทำให้การทำให้เป็นมาตรฐานเป็นเรื่องง่ายในแอปพลิเคชันที่เตาอบจะช้าเกินไปและการอบนุ่มจะเกินความจำเป็น.
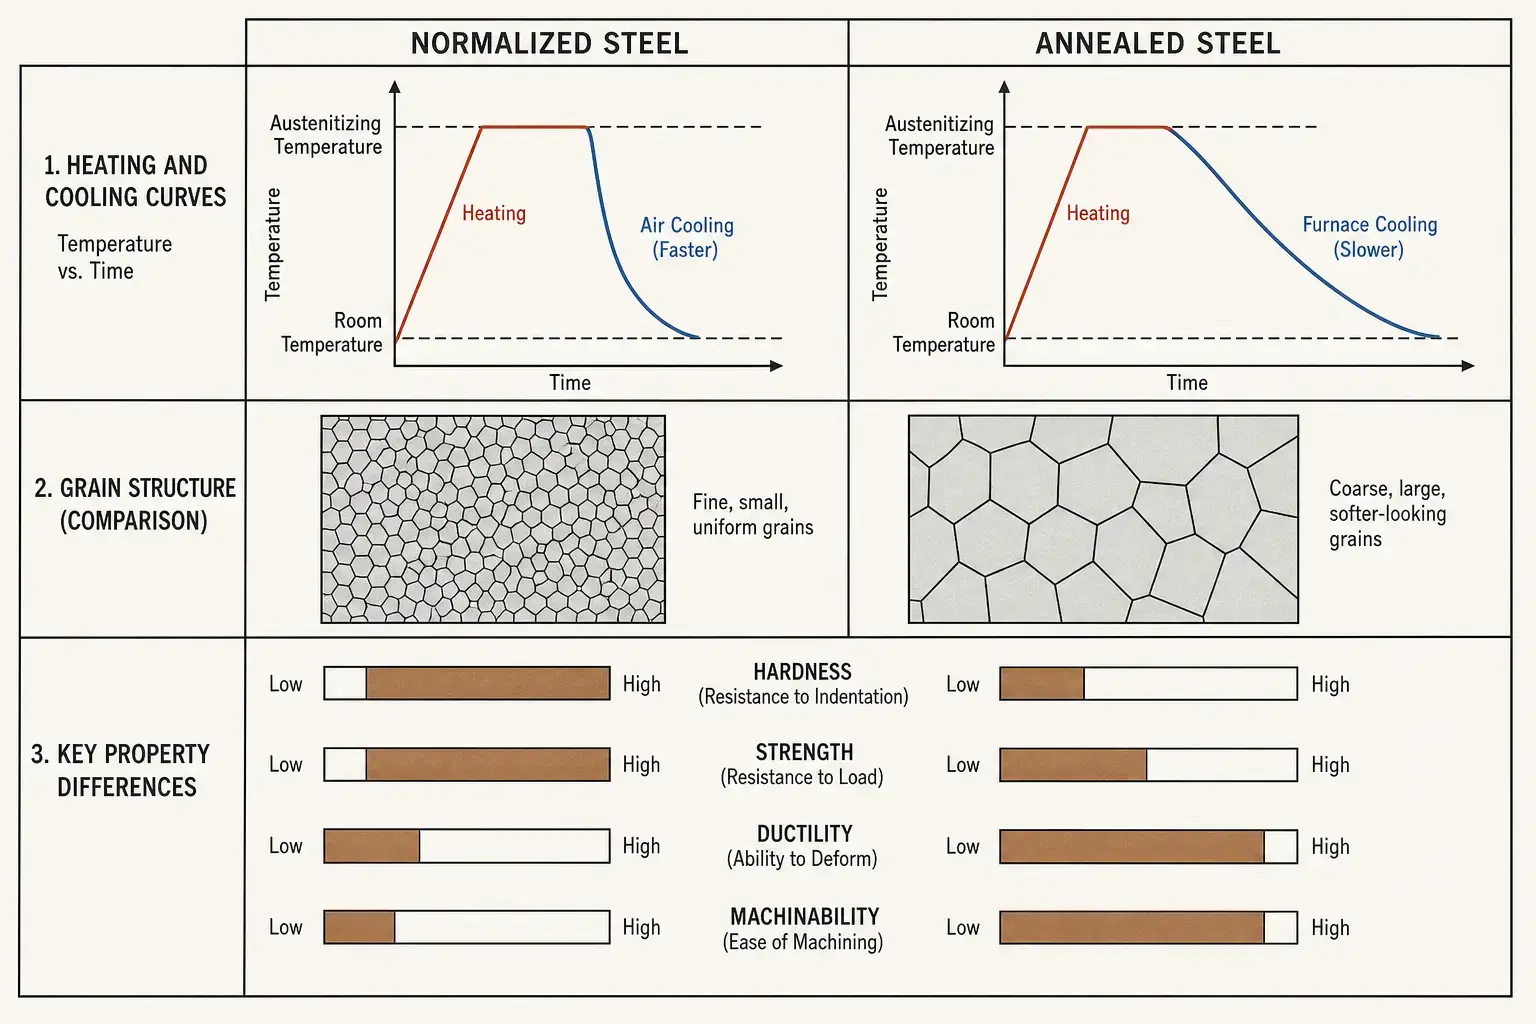
การทำให้เป็นมาตรฐานและการอบนุ่มทั้งคู่ทำให้เหล็กร้อนเหนืออุณหภูมิการเปลี่ยนแปลง. สิ่งที่แยกพวกมันออกจากกันคือขั้นตอนการทำให้เย็น — และทุกอย่างเกี่ยวกับชิ้นส่วนสุดท้ายขึ้นอยู่กับตัวแปรนี้เพียงตัวเดียว: ความแข็ง, ความแข็งแรง, ความสามารถในการกลึง, โครงสร้างของเมล็ด, ว่าส่วนประกอบจะบิดหรือไม่ในขั้นตอนถัดไป.
1. สิ่งที่เกิดขึ้นจริงในแต่ละกระบวนการ
กระบวนการทั้งสองให้ความร้อนเหล็กเหนืออุณหภูมิแปรสภาพบน — ปกติประมาณ 800–950°องศาเซลเซียสขึ้นอยู่กับปริมาณคาร์บอนและอัลลอย. ความแตกต่างอยู่ที่สิ่งที่เกิดขึ้นต่อไป.
การทำให้ปรกติจะเอาชิ้นส่วนออกและปล่อยให้เย็นในอากาศ. การเย็นตัวที่เร็วขึ้นทำให้โครงสร้างเม็ดละเอียด, ความแข็งปานกลาง, และคุณสมบัติทางกลที่สม่ำเสมอมากขึ้น. การอบนุ่มเก็บชิ้นส่วนไว้ในเตาและปล่อยให้เย็นช้า ๆ — บางครั้งใช้เวลาหลายชั่วโมง. การทำให้เย็นช้าให้ความนุ่มสูงสุด, ความทนทานต่อการดึงสูง, และโครงสร้างเกรนหยาบ.
ใน การให้ความร้อนแบบเหนี่ยวนำ, การให้ความร้อนเร็วและเฉพาะจุด — วินาทีแทนที่จะเป็นนาที. สิ่งนั้นเพียงอย่างเดียวไม่เปลี่ยนแปลงโลหะวิทยาของการปรับสภาพปกติหรือการรีดอ่อน. สิ่งที่เปลี่ยนคือสถานที่ที่คุณสามารถดำเนินกระบวนการได้และความง่ายในการรวมเข้ากับสายการผลิต. เพิ่มเติมเกี่ยวกับเรื่องนั้นในส่วน 4.
| มุมมอง | การปรับสภาพปกติ | การรีดอ่อน |
|---|---|---|
| การระบายความร้อน | อากาศ — เร็วขึ้น | ควบคุมด้วยเตา — ช้า, มักใช้เวลาหลายชั่วโมง |
| ความแข็ง | ปานกลาง | ต่ำที่สุดเท่าที่เกรดนั้นทำได้ |
| โครงสร้างเกรน | ละเอียด, สม่ำเสมอ | หยาบ, นุ่มขึ้น |
| ความแข็งแรง | ระดับปานกลางถึงสูง | ต่ำ |
| ความยืดหยุ่น | ปานกลาง | สูง |
| ความสามารถในการกลึง | เหมาะสำหรับเหล็กกล้าคาร์บอนปานกลาง | ดีที่สุดสำหรับเหล็กกล้าคาร์บอนสูง & เหล็กอัลลอย |
| การใช้งานทั่วไป | หลังการฟอร์จ, การหล่อ, การเชื่อม, การรีดร้อน — ปรับโครงสร้างก่อนขั้นตอนถัดไป | ก่อนการขึ้นรูปเย็น, การดึงลึก, การกลึงหนัก — ทำให้เนื้อนุ่มสำหรับขั้นตอนถัดไป |
2. เมื่อการทำให้เป็นมาตรฐานชนะ
การทำให้ปกติเป็นการตัดสินใจที่เหมาะสมเมื่อปัญหาคือโครงสร้างไม่สม่ำเสมอ. การตีขึ้นรูป, การหล่อ, การรีด, และการเชื่อมทิ้งลวดลายเมล็ดที่ไม่สม่ำเสมอ, ความแข็งแตกต่างกัน, และความเครียดตกค้าง. การทำให้ปกติกู้คืนทั้งหมดนั้นด้วยการระบายความร้อนด้วยอากาศ — เร็วพอที่จะทำให้โครงสร้างเมล็ดละเอียดขึ้น, ช้าเพียงพอที่จะหลีกเลี่ยงความเปราะจากการชุบเต็มรูปแบบ.
| การประยุกต์ใช้ | ทำไมการทำให้ปกติเหมาะสม |
|---|---|
| ชิ้นส่วนเหล็กตีขึ้นรูป | กู้คืนโครงสร้างเมล็ดหลังจากการทำงานร้อน; กำจัดความไม่สม่ำเสมอจากการทำความเย็นที่ไม่แน่นอนหลังการตีขึ้นรูป |
| ชิ้นส่วนเหล็กหล่อ | ปรับปรุงความสม่ำเสมอก่อนการกลึงหรือการชุบแข็ง — โครงสร้างที่หล่อโดยธรรมชาติจะหยาบและไม่สม่ำเสมอ |
| ท่อเชื่อม & ส่วนท่อ | ปรับปรุงโซนที่ได้รับผลกระทบจากความร้อนซึ่งโครงสร้างจุลภาคของรอยเชื่อมแตกต่างจากวัสดุต้นฉบับ |
| เหล็กกล้าคาร์บอนปานกลางก่อนหน้า การชุบแข็งด้วยเหนี่ยวนำ | สร้างโครงสร้างจุลภาคเริ่มต้นที่สม่ำเสมอ — ทำให้ความลึกของเคสและการกระจายความแข็งสามารถคาดการณ์ได้มากขึ้น |
| ชิ้นส่วนที่ต้องการความแข็งแรงสมดุล & ความสามารถในการกลึง | การทำให้เย็นด้วยอากาศให้ความแข็งปานกลาง — แข็งพอสำหรับการใช้งาน, นุ่มพอที่จะตัดโดยไม่ทำให้เครื่องมือสึกหรอมากเกินไป |
เพลารถยนต์ที่ตีขึ้นรูปเป็นกรณีทั่วไป. มันออกมาจากการตีร้อนพร้อมโครงสร้างเกรนที่ถูกกำหนดโดยการทำความเย็นใดๆ ที่เกิดขึ้นบนพื้นโรงงานในวันนั้น. ถ้านั่นไปสู่การกลึงหรือการชุบแข็งทันที, การสึกหรอของเครื่องมือจะแตกต่างกัน, ความผิดเพี้ยนจะแตกต่างกัน, ความลึกของเคสแตกต่างกัน. การทำให้เป็นปกติจะล้างประวัติศาสตร์นั้นให้สะอาด. เพลาเข้าสู่การทำงานถัดไปโดยมีจุดเริ่มต้นที่ทราบอยู่แล้ว.
3. เมื่อการอบนุ่มชนะ
การอบชุบผ่อนแรงเป็นการตัดสินใจที่ถูกต้องเมื่อชิ้นงานต้องมีความอ่อนนุ่มและสามารถทำงานได้มากที่สุด. การทำความเย็นในเตาช้า — บางครั้งควบคุมเป็นชั่วโมง — จะให้ความแข็งต่ำที่สุดที่ทำได้และความเหนียวสูงที่สุดสำหรับเกรดเหล็กที่กำหนด.
นี่ทำให้การอบชุบผ่อนแรงเป็นค่าเริ่มต้นเมื่อการดำเนินการถัดไปคือการขึ้นรูปเย็น, การดึงลึก, การดัดอย่างรุนแรง, หรือการกลึงหนักบนเหล็กกล้าคาร์บอนสูงหรือโลหะผสม. การทำให้นอร์มอลไลซ์จะทำให้วัสดุเหล่านี้แข็งเกินไป, บดผ่านเครื่องมือและเพิ่มอัตราของเสีย.
| การประยุกต์ใช้ | เหตุผลที่การอบอ่อนเหมาะสม |
|---|---|
| เหล็กกล้าคาร์บอนสูง & ก่อนการกลึง | โครงสร้างอบอ่อนแบบสเฟอรอยไดซ์ = อายุการใช้งานเครื่องมือยาวนานที่สุด, การควบคุมเศษวัสดุดีที่สุด |
| ชิ้นส่วนที่เข้าสู่กระบวนการขึ้นรูปเย็นหรือลาก | ความเหนียวสูงสุดป้องกันการแตกร้าวในระหว่างการบิดงอรุนแรง |
| โครงสร้างเชื่อมหนัก | การทำให้เย็นช้า ช่วยคลายความเครียดตกค้างโดยไม่ทำให้เกิดการบิดงอใหม่ |
| ชิ้นส่วนความแม่นยำที่ต้องการความคงตัวทางมิติ | คงที่, โครงสร้างจุลภาคปราศจากความเครียดก่อนการกลึงขั้นสุดท้าย — การเคลื่อนไหวน้อยลงหลังการถอดวัสดุ |
| ลวด, แถบ, ท่อบาง | สภาพนุ่มก่อนดัด, การแบน, การดึงหรือวาดใหม่ |
การเหนี่ยวนํามีบทบาทในการอบอ่อนด้วย, แต่มีข้อจํากัด. การอบอ่อนด้วยเหนี่ยวนํา ทํางานได้ดีสําหรับการอ่อนตัวหรือบรรเทาความเครียดเฉพาะจุด. สําหรับการอบอ่อนแบบเต็มส่วนที่ต้องการความเย็นช้า, การทําความเย็นควบคุมเป็นเวลาหลายชั่วโมง, เตาเผายังคงเป็นตัวเลือกที่เหมาะสม. คําถามที่ถูกต้องไม่ใช่ “การอัดอากาศสามารถอบอ่อนได้หรือไม่” แต่ “ชิ้นส่วนเฉพาะนี้จำเป็นต้องใช้วงจรการเผาแบบเต็มหรือไม่, หรือหลอมแบบแปลเป็นภาษาท้องถิ่นสามารถแก้ปัญหาได้เร็วขึ้น?”
4. ที่ซึ่งการเหนี่ยวนำเปลี่ยนข้อแลกเปลี่ยน
นี่คือสิ่งที่การเหนี่ยวนำไม่เปลี่ยนแปลง: โลหะวิทยา. การทำให้เป็นมาตรฐานยังคงต้องใช้ความร้อนเหนือการเปลี่ยนแปลงและการทำความเย็นในอากาศ. การหลอมยังคงต้องใช้ความเย็นช้า. ฟิสิกส์ก็เหมือนกัน.
นี่คือสิ่งที่การเหนี่ยวนำเปลี่ยนแปลงไป: ความเร็ว, พื้นที่ติดตั้ง, บูรณาการ, และการแปลเป็นภาษาท้องถิ่น.
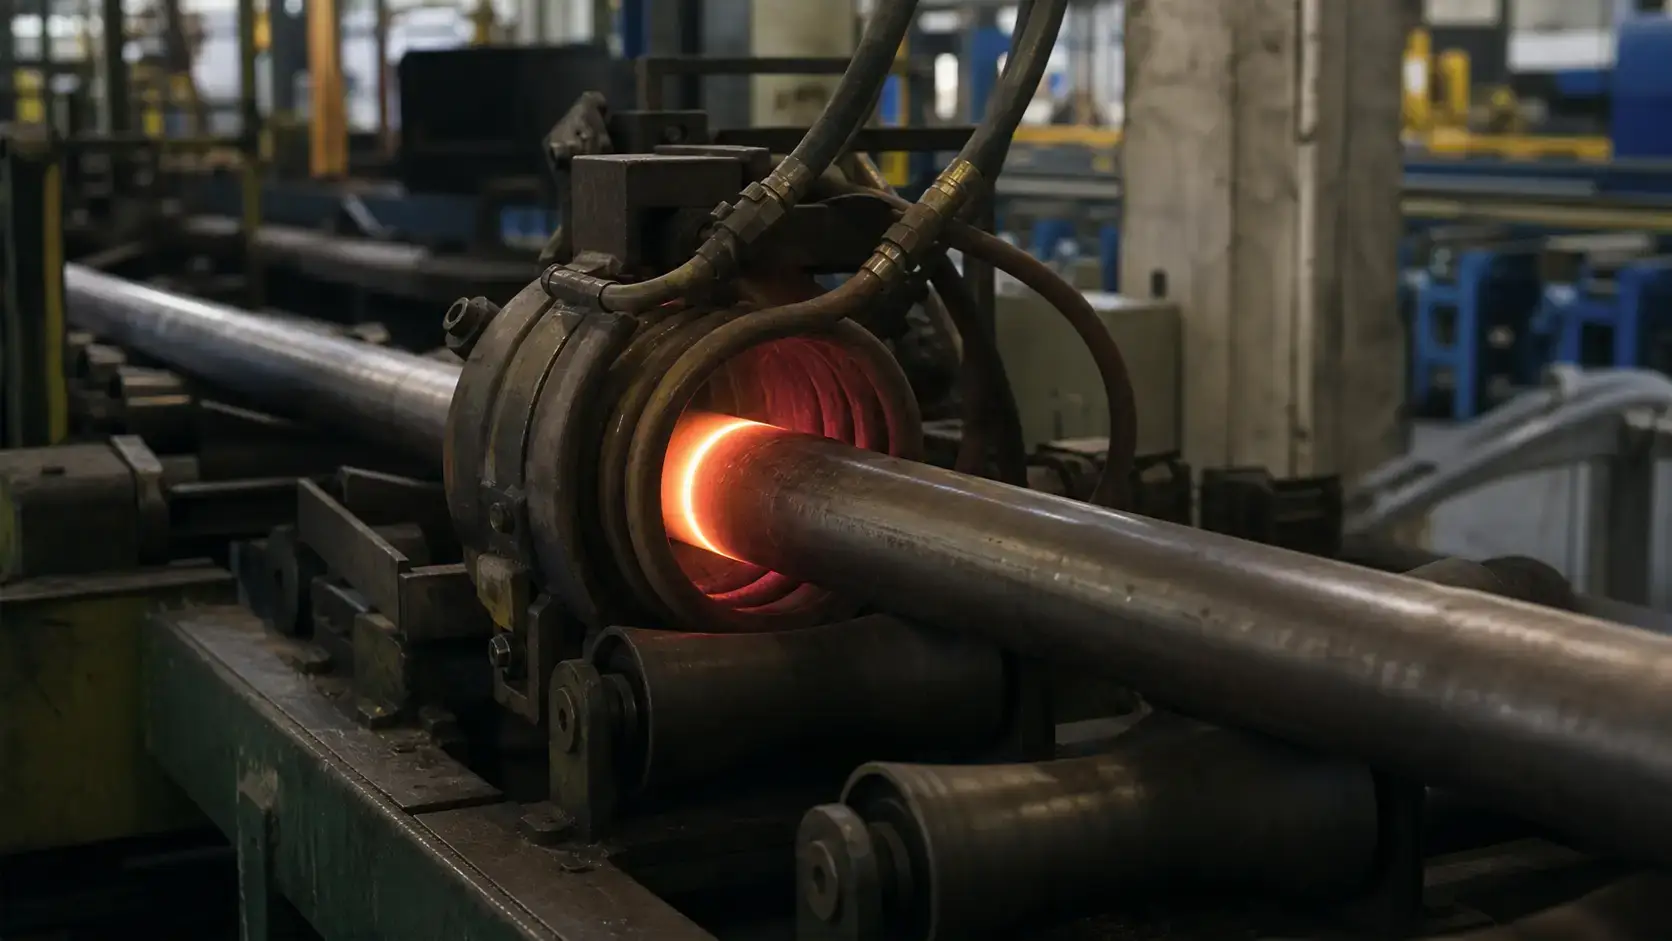
เตาให้ความร้อนแก่ชิ้นส่วนทั้งหมด — และอากาศรอบๆ ด้วย, และห้อง, และอุปกรณ์ติดตั้ง — เพื่อให้ถึงอุณหภูมิ. การเหนี่ยวนำจะสร้างความร้อนโดยตรงที่พื้นผิวชิ้นงาน. สำหรับการทำให้เป็นมาตรฐาน, ซึ่งการระบายความร้อนด้วยอากาศเป็นขั้นตอนสุดท้าย, ความเร็วนั้นทำให้สามารถประมวลผลต่อเนื่องได้. ท่อหรือท่อที่เคลื่อนที่ผ่านขดลวดด้วยความเร็วตามสายการผลิตสามารถทำให้เป็นมาตรฐานได้ในไม่กี่วินาที, ไม่ใช่วงจรเป็นชุด.
การปรับตามพื้นที่ก็สำคัญด้วย. บนท่อที่เชื่อมแล้ว, มีเพียงรอยเชื่อมและโซนที่ได้รับความร้อนอาจจำเป็นต้องทำให้เป็นมาตรฐาน. การเหนี่ยวนำสามารถเจาะจงโซนนั้นโดยไม่ต้องทำให้ทั้งรอบท่อร้อน. บนชิ้นส่วนรถยนต์ที่ตีขึ้นรูป, พื้นที่ของหน้าแบริ่งเฉพาะหรือพื้นที่ของตัวเฟืองสามารถทำให้เป็นมาตรฐานได้ในขณะที่ส่วนที่เหลือของชิ้นส่วนยังคงเป็นแบบตีขึ้นรูป. เตาเผาไม่สามารถทําเช่นนั้นได้.
ตัวอย่างสองอย่างที่ทําให้คอนกรีตนี้สมบูรณ์:
— การทําให้ท่อและท่อเป็นปกติ. โรงงานท่อ ERW ทํางานอย่างต่อเนื่อง. การปิดท่อเพื่อปรับมาตรฐานเตาหลอมแบบแบตช์จะทําให้การไหลขาด. การทําให้ท่อเป็นปกติแบบเหนี่ยวนํา — ขดลวดถูกวางตําแหน่งหลังสถานีเชื่อม, การให้ความร้อนบริเวณรอยต่อจนถึงอุณหภูมิการเปลี่ยนแปลง, การระบายความร้อนด้วยอากาศบนโต๊ะรัน-เอาท์ — ทําให้สายงานเคลื่อนที่. ตัวแปรสําคัญ: เส้นผ่านศูนย์กลางท่อ, ความหนาของผนัง, ความเร็วสายการผลิต, และรูปทรงของขดลวด. ถ้ากำหนดความถี่ผิด คุณก็จะทำให้แค่ผิวร้อน. ถ้ากำหนดกำลังผิด สายการผลิตก็จะช้าลง.
— การทำให้ชิ้นส่วนยานยนต์เป็นปกติ. ชิ้นส่วนเฟืองตีขึ้นรูป, เพลา, และข้อต่อเข้ามาในเซลล์การจักรพร้อมกับโครงสร้างเม็ดเกรนที่กระบวนการตีขึ้นรูปทิ้งไว้. การทำให้เป็นปกติด้วยไฟฟ้าก่อนการจักร — บางครั้งในเซลล์เดียวกัน, กับหุ่นยนต์เดียวกันที่โหลดเครื่องกลึง — ทำให้ชิ้นส่วนทุกชิ้นมีสภาพเริ่มต้นเหมือนกัน. อีกทางเลือกหนึ่งคือเตาแบตช์, ซึ่งหมายถึงต้องมีสินค้าคงคลังระหว่างกระบวนการ, ระยะเวลานำยาวขึ้น, และชิ้นส่วนที่เย็นตัวในอัตราต่างกันขึ้นอยู่กับตำแหน่งที่อยู่ในตะกร้า.
การทำให้เป็นมาตรฐานด้วยการเหนี่ยวนำไม่ได้ทำให้การอบชุบด้วยเตาเป็นเรื่องล้าสมัย. สำหรับเหล็กกล้าคาร์บอนสูงที่ต้องการโครงสร้างทรงกลมก่อนการกลึงแม่นยำ, การอบด้วยเตายังคงเป็นทางเลือกที่ดีที่สุด. แต่สำหรับช่วงกลางกว้าง — การตีขึ้นรูปด้วยเหล็กกล้าคาร์บอนปานกลาง, การหล่อ, รอยเชื่อม, และชิ้นส่วนที่มุ่งไปสู่ การชุบแข็งด้วยเหนี่ยวนำ — การทำให้เป็นมาตรฐานด้วยการเหนี่ยวนำมักจะเหมาะสมกับการผลิตมากกว่า. มันช่วยลบจุดคอขวดของเตาออกไป.
5. อะไรเป็นตัวกำหนดสเปกอุปกรณ์ของคุณ
เกรดวัสดุและปริมาณคาร์บอน. เหล็กกล้าคาร์บอนต่ำ, เหล็กกล้าคาร์บอนปานกลาง, อัลลอย, และเหล็กเครื่องมือไม่ได้ตอบสนองในทางเดียวกันต่ออุณหภูมิและการระบายความร้อนเดียวกัน. เหล็กฟอร์จมีคาร์บอนปานกลางอาจทำการทำให้ปกติได้อย่างเหมาะสมด้วยวงจรความร้อนและการระบายความร้อนด้วยอากาศแบบตรงไปตรงมา. เหล็กมีคาร์บอนสูงอาจต้องการการควบคุมอุณหภูมิอย่างเข้มงวดและตรวจสอบความสม่ำเสมอของการระบายความร้อน. ควรตรวจสอบข้อกำหนดของวัสดุก่อนตั้งค่าอุณหภูมิเป้าหมาย.
รูปทรงชิ้นงานและความหนาของส่วน. ส่วนบางจะร้อนเร็วและเย็นอย่างสม่ำเสมอ. ส่วนหนาจะพัฒนาเกรเดียนท์ของอุณหภูมิจากผิวไปยังแกนระหว่างการให้ความร้อน, และจะเย็นตัวในอัตราที่แตกต่างกันทั่วทั้งส่วนระหว่างการระบายความร้อนด้วยอากาศ. สำหรับการเหนี่ยวนำการทำให้เป็นมาตรฐาน, สิ่งนี้ส่งผลกระทบ ความถี่ การเลือก — ความถี่ต่ำลงเพื่อการเจาะลึกยิ่งขึ้น, สูงกว่าสำหรับการทำความร้อนแบบเน้นพื้นผิวบนผนังบาง. นอกจากนี้ยังส่งผลต่อเวลาความร้อนอีกด้วย, ความเร็วในการสแกนหรือความเร็วของสาย, และชิ้นส่วนจำเป็นต้องหมุนเพื่อความสม่ำเสมอหรือไม่.
อัตราการผลิตและการรวมสายการผลิต. กระบวนการปรับมาตรฐานที่ทำงานในห้องปฏิบัติการทดสอบจะพังทลายลงที่ความเร็วในการผลิต หากแหล่งจ่ายไฟไม่สามารถรักษารอบการทำงานได้. อัตราการส่งผ่านที่ต้องการกำหนดขนาดของแหล่งจ่ายไฟ, การจัดวางขดลวด, กำลังการระบายความร้อน, และการควบคุม. สำหรับการดำเนินงานแบบต่อเนื่อง — การทำให้ท่อเป็นมาตรฐานที่ 30 เมตรต่อวินาที, ตัวอย่างเช่น — ความเร็วสายการผลิตคือหมายเลขแรกที่นักออกแบบอุปกรณ์ต้องการ. สำหรับชิ้นส่วนแยกเป็นชิ้น, เวลาวงจรและวิธีการโหลดสำคัญกว่า. วงจรความร้อนห้าวินาทีคู่กับลำดับการโหลดด้วยมือยี่สิบวินาทีเป็นวงจรสุทธิสามวินาทีที่รอให้เกิดขึ้น.
การวัดและควบคุมอุณหภูมิ. การเหนี่ยวนำทำให้ร้อนเร็ว. นั่นหมายความว่าระบบควบคุมมีเวลาน้อยลงในการตอบสนองต่อการเบี่ยงเบนอุณหภูมิกว่าที่จะเป็นกับเตา. ไพโรมิเตอร์, กล้องถ่ายภาพความร้อน, หรือเซ็นเซอร์สัมผัสต้องถูกวางเพื่ออ่านพื้นที่วิกฤติของชิ้นส่วน — ไม่ใช่พื้นผิวที่สะดวกแต่ไม่เกี่ยวข้อง. บนชิ้นส่วนที่เคลื่อนที่หรือหมุน, ความสามารถในการแผ่รังสี, คราบแร่, สภาพพื้นผิว, และมุมมองทั้งหมดมีผลต่อการอ่านค่า. การควบคุมกำลังแบบวงปิดพร้อมข้อมูลย้อนกลับอุณหภูมิตามเวลาจริงคุ้มค่ากับราคาเมื่อหน้าต่างอุณหภูมิตึงตัว.
วิธีการทำความเย็น. สำหรับการทำให้เป็นมาตรฐาน, การระบายความร้อนด้วยอากาศเป็นค่าเริ่มต้น — แต่ความเร็วในการระบายความร้อนที่แท้จริงขึ้นอยู่กับขนาดชิ้นส่วน, การเคลื่อนที่ของอากาศ, ระยะห่างระหว่างชิ้นส่วน, และอุณหภูมิรอบๆ ร้าน. การใช้ลมบังคับสามารถเร่งการระบายความร้อนได้ แต่ต้องสม่ำเสมอ. สำหรับการอบอ่อน, การควบคุมการระบายความร้อนคือหัวใจทั้งหมด: กราฟการระบายความร้อนกำหนดคุณสมบัติสุดท้าย. หากกระบวนการของคุณต้องการการอบอ่อน, ตรวจสอบว่าวิธีการระบายความร้อน — การระบายความร้อนในเตา, ห้องที่มีฉนวน, การเพิ่มอุณหภูมิแบบควบคุม — สามารถรักษาอัตราที่ต้องการได้ก่อนที่คุณจะระบุด้านความร้อน. ส่วนอุปกรณ์เหนี่ยวนำเอง, แหล่งจ่ายไฟ, ตัวเก็บประจุ, บัส, และ ขดลวด ทั้งหมดต้องมีความน่าเชื่อถือ ระบายความร้อนด้วยน้ํา. การระบายความร้อนขนาดเล็กเกินไปทําให้ขดลวดสั้นลงและเกิดข้อผิดพลาดที่น่ารําคาญซึ่งกินเวลาทํางานก่อนที่จะเกิดปัญหาจริง.
6. ข้อผิดพลาดที่มีค่าใช้จ่ายมากที่สุด
— การอบอ่อนเมื่อการปรับสมดุลเพียงพอ. คุณต้องจ่ายค่ารอบเตาเผาเต็มรอบ — พลังงาน, เวลา, พื้นที่พื้น — เพื่อผลิตชิ้นส่วนที่นุ่มกว่าที่จําเป็น. สําหรับงานฟอร์จคาร์บอนปานกลางที่กําลังจะไปกลึงและชุบแข็ง, การปรับสมดุลมักให้สมดุลที่เหมาะสมระหว่างความสามารถในการกลึงและความแข็งแรงโดยไม่มีภาระการอบร้อน.
— การทำให้ปกติเมื่อชิ้นส่วนต้องการความนุ่มสูงสุด. เหล็กคาร์บอนสูงและเหล็กอัลลอยที่ทำการปรับสภาพปกติแทนการอบอ่อนจะทำให้เครื่องมือตัดสึกหรอ, รอยร้าวระหว่างการขึ้นรูป, หรือทั้งสองอย่าง. ถ้างานถัดไปเป็นงานเย็นที่รุนแรงหรือการตัดหนักบนเกรดแข็ง, การอบอ่อนคุ้มค่ากับค่าใช้จ่าย.
— ละเลยประวัติของวัสดุก่อนหน้านี้. เหล็กเกรดเดียวกันตอบสนองแตกต่างกันขึ้นอยู่กับว่าถูกหล่อ, ตีขึ้นรูป, ม้วน, เชื่อม, หรือผ่านการอบความร้อนมาก่อน. ตรวจสอบโครงสร้างจุลภาคที่เข้ามา, ไม่ใช่แค่เคมีที่อยู่ในใบรับรอง.
— ปฏิบัติต่อตัวขดลวดเหนี่ยวนำเป็นอุปกรณ์เสริม. แหล่งจ่ายไฟที่ออกแบบมาอย่างดีจับคู่กับขดลวดที่ไม่ถูกต้องก็เป็นเพียงตุ้มน้ำหนักที่ออกแบบมาอย่างดี. รูปทรงคอยล์กำหนดรูปแบบการให้ความร้อน, ความสม่ำเสมอ, และว่าชิ้นส่วนนั้นถึงอุณหภูมิก่อนสายการผลิตจะผ่านไปหรือไม่. ถ้า ผู้จัดหาไม่สามารถแสดงการออกแบบขดลวดสำหรับรูปทรงชิ้นส่วนเฉพาะของคุณได้, ให้หาต่อไป.
— สับสนระหว่างการทำให้เป็นปกติกับการทำให้แข็ง. การทำให้เป็นปกติใช้การระบายความร้อนด้วยอากาศเพื่อปรับโครงสร้างเมล็ด. การทำให้แข็งใช้การดับอย่างรวดเร็วเพื่อสร้างมาร์เทนไซต์. ถ้าชิ้นส่วนนั้นแข็งแล้วเกิดรอยแตก, จุดอ่อน, หรือความบิดเบี้ยว, สาเหตุหลักอยู่ในการดับ, การจัดเรียง กระบวนการทำให้แข็ง, หรือโครงสร้างย่อยเริ่มต้น — ไม่ใช่ขั้นตอนการปรับสภาพปกติ.
คีย์ Takeaway
การปรับสภาพปกติไม่ใช่การอบอ่อนที่ถูกกว่า. การอบอ่อนไม่ใช่การปรับสภาพปกติที่อ่อนกว่า. พวกมันเป็นกระบวนการที่แตกต่างกันสำหรับปัญหาการผลิตที่แตกต่างกัน. ถ้าจุดประสงค์คือการทำให้เม็ดละเอียดและมีโครงสร้างที่สม่ำเสมอก่อนการดำเนินการครั้งถัดไป: ปรับสภาพปกติ. ถ้าจุดประสงค์คือความอ่อนที่สุดสำหรับการขึ้นรูปหรือการตัดเฉือนหนัก: อบอ่อน. การเหนี่ยวนำให้เป็นมาตรฐาน ไม่ได้เปลี่ยนแผนตัดสินใจนั้น — แต่ทำให้การปรับสภาพปกติเร็วขึ้น, เฉพาะส่วนมากขึ้น, และง่ายต่อการบูรณาการเข้ากับสายการผลิต. กำหนดข้อกำหนดด้านโลหะวิทยาก่อน. เลือกอุปกรณ์ที่สอง.
Q: เป็นเหล็กธรรมดาที่แข็งกว่าเหล็กอบอ่อน?
ก: ได้. เหล็กธรรมดาจะแข็งและแข็งแรงกว่าเหล็กอบอ่อนเกรดเดียวกัน. การระบายความร้อนด้วยอากาศที่เร็วขึ้นจะทำให้โครงสร้างเกรนละเอียดขึ้นและมีความแข็งแรงสูงขึ้น. ความแตกต่างที่แน่นอนขึ้นอยู่กับปริมาณคาร์บอน, เนื้อหาโลหะผสม, และขนาดส่วน.
Q: การเหนี่ยวนำความร้อนสามารถทำการหลอมได้, หรือเพียงแต่ทำให้เป็นมาตรฐานเท่านั้น?
ก: การเหนี่ยวนำสามารถทำได้ทั้งสองอย่าง, แต่ข้อจำกัดคือการระบายความร้อน. การปรับอุณหภูมิให้เป็นปกติต้องการเพียงการระบายความร้อนด้วยอากาศหลังจากให้ความร้อน — การเหนี่ยวนําจัดการได้ดี, โดยเฉพาะแบบอินไลน์. การอบร้อนต้องช้า, การทําความเย็นควบคุม — มักใช้เวลาหลายชั่วโมงในเตาหรือห้องที่มีฉนวน. การอัดอากาศทํางานสําหรับการอบเฉพาะจุดเฉพาะ, แต่การอบแบบเต็มส่วนพร้อมเส้นโค้งการทําความเย็นที่ควบคุมได้ยังคงเป็นพื้นที่ของเตาสําหรับการใช้งานส่วนใหญ่.
Q: เมื่อใดที่การทําให้เตาเป็นปกติยังเป็นทางเลือกที่ดีกว่า?
ก: เมื่อคุณกําลังประมวลผลชุดใหญ่ของชิ้นส่วนผสมที่ต้องการเวลานาน, เวลาแช่ที่สม่ําเสมอ, หรือเมื่อรูปทรงของชิ้นส่วนทำให้การออกแบบคอยล์ไม่สามารถทำได้ — รูปร่างที่ไม่สม่ำเสมอมาก, ความแตกต่างของขนาดอย่างมากภายในชุดเดียวกัน, หรือชิ้นส่วนที่ไม่สามารถยึดเพื่อทำการให้ความร้อนแบบต่อเนื่องได้. เตาอบจะปรับสมดุลทุกอย่างในตะกร้าในลักษณะเดียวกัน. การเหนี่ยวนำจะปรับสมดุลชิ้นส่วนหนึ่งชิ้นส่วน, หรือหนึ่งโซน, ทีละขั้น. เลือกเครื่องมือที่ตรงกับรูปแบบการผลิต.
รับการทบทวนจากวิศวกรรมสำหรับการปรับสมดุลของคุณ
ส่งภาพวาดชิ้นส่วนของคุณมาให้เรา, เกรดวัสดุ, และอัตราการผลิต. เราจะแจ้งให้คุณทราบว่าการปรับสมดุลด้วยการเหนี่ยวนำ, การอบอ่อน, หรือวิธีการอื่นเหมาะสมกับกระบวนการของคุณหรือไม่ — ก่อนที่คุณจะตัดสินใจซื้ออุปกรณ์.