
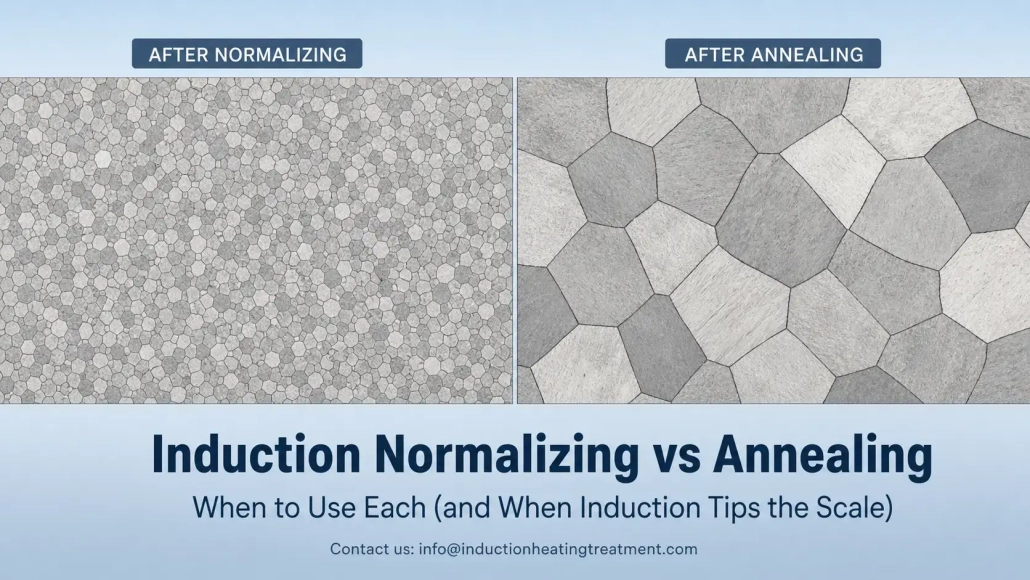
Chuẩn hóa bằng cảm ứng so với tôi luyện: Khi nào nên dùng mỗi loại (và khi nào cảm ứng nghiêng cán cân)
Hầu hết các xưởng nhiệt luyện có mặc định: họ hoặc chuẩn hóa mọi thứ hoặc tôi luyện mọi thứ. Sự lựa chọn thường là thói quen, không phải kỹ thuật. Chuẩn hóa bằng cảm ứng thay đổi phương trình đó — không phải vì cảm ứng luôn là quá trình tốt hơn, nhưng vì tốc độ và khả năng kiểm soát của nó giúp chuẩn hóa trở nên khả thi trong các ứng dụng mà lò sẽ quá chậm và tôi là quá mức cần thiết.
Chuẩn hóa và tôi nhiệt cả hai thép trên nhiệt độ biến đổi. Điều phân biệt chúng là bước làm nguội — và mọi thứ về phần cuối cùng đều dựa trên biến số duy nhất: độ cứng, Độ bền, Khả năng gia công, cấu trúc hạt, liệu chi tiết có bị biến dạng trong lần tiếp theo hay không.
1. điều gì thực sự xảy ra trong mỗi quy trình
Cả hai quy trình đều làm nóng thép vượt quá nhiệt độ biến đổi trên — thường là 800–950°C tùy thuộc vào hàm lượng cacbon và hợp kim. Sự khác biệt là điều xảy ra tiếp theo.
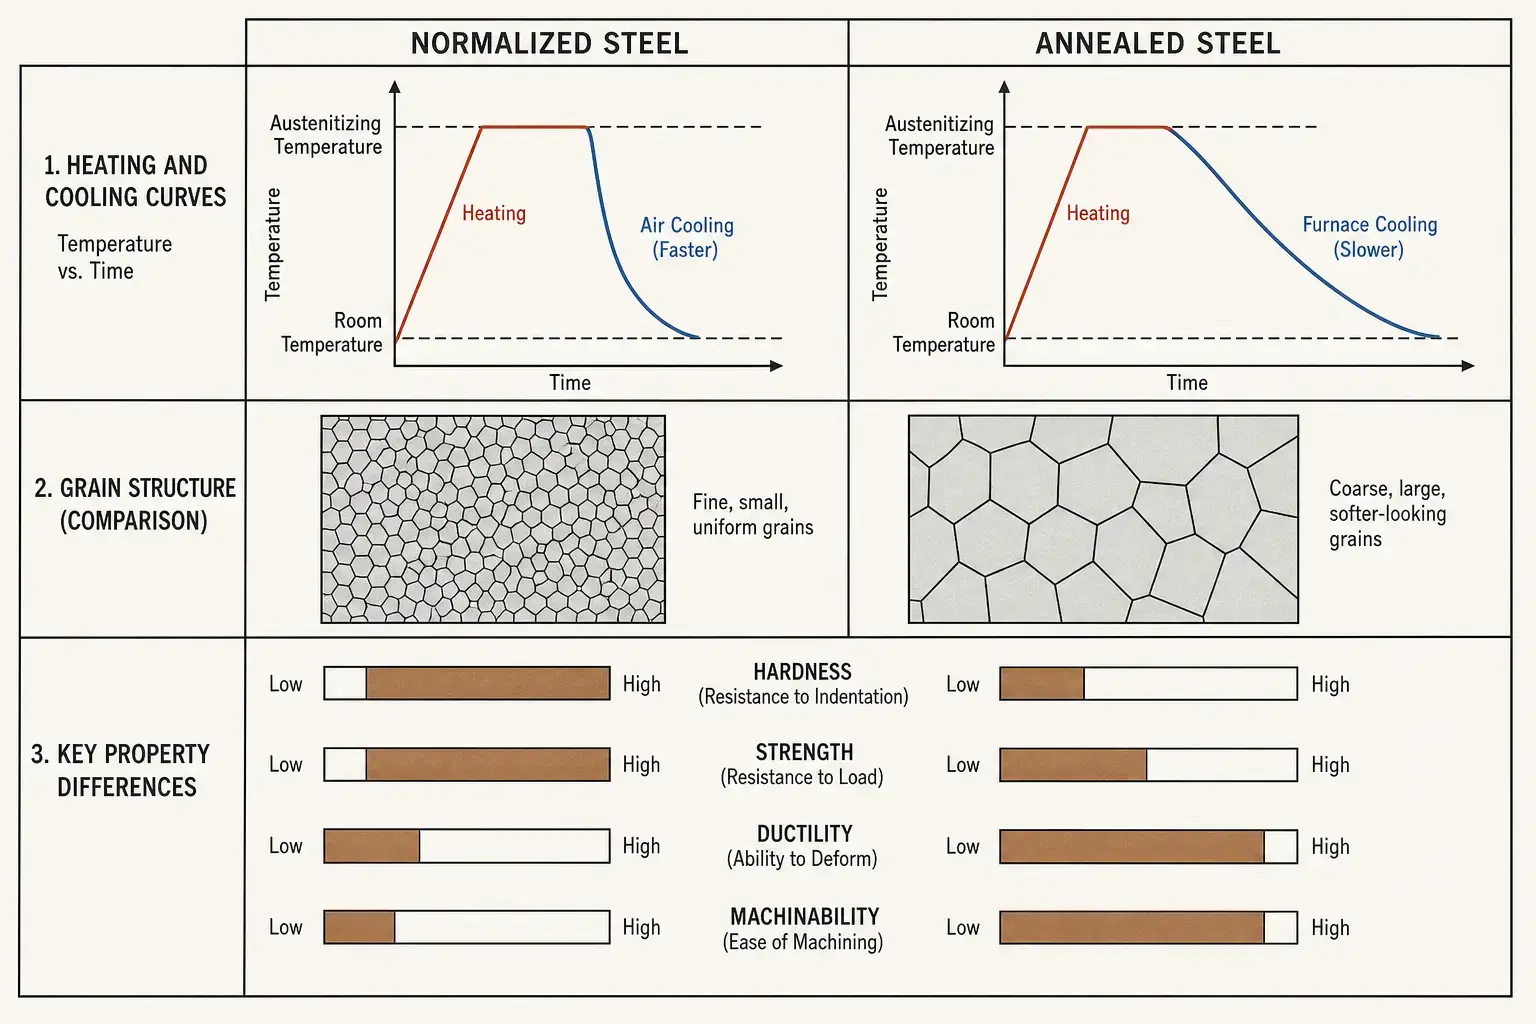
Chuẩn hóa kéo chi tiết ra và để nó nguội trong không khí. Làm nguội nhanh hơn tạo ra cấu trúc hạt mịn hơn, độ cứng vừa phải, và các tính chất cơ học đồng đều hơn. Ủ giữ chi tiết bên trong lò và để nó nguội chậm — đôi khi trong vài giờ. Làm nguội chậm tạo ra độ mềm tối đa, độ dẻo cao, và cấu trúc hạt thô.
Trong gia nhiệt cảm ứng, tăng nhiệt nhanh và cục bộ — trong vài giây thay vì vài phút. Điều đó tự nó không thay đổi kim loại học của quá trình chuẩn hóa hay ủ nhiệt. Điều thay đổi là nơi bạn có thể thực hiện quy trình và mức độ dễ dàng khi tích hợp nó vào dây chuyền sản xuất. Thêm về điều này trong Mục 4.
| Khía cạnh | Chuẩn hóa | ủ nhiệt |
|---|---|---|
| Làm mát | Không khí — nhanh hơn | Điều khiển bằng lò — chậm, thường kéo dài hàng giờ |
| Độ cứng | Trung bình | Thấp nhất có thể đối với loại vật liệu |
| Cấu trúc hạt | Nhuyễn, đồng đều | Thô, được làm mềm |
| Độ bền | Trung bình đến cao | Thấp |
| Độ dẻo | Trung bình | Cao |
| Khả năng gia công | Phù hợp cho thép cacbon trung bình | Tốt nhất cho thép cacbon cao & thép hợp kim |
| Sử dụng điển hình | Sau rèn, đúc, hàn, cán nóng — thiết lập lại cấu trúc trước bước tiếp theo | Trước tạo hình nguội, kéo sâu, gia công nặng — làm mềm cho bước tiếp theo |
2. khi chuẩn hóa thắng
Chuẩn hóa là lựa chọn đúng khi vấn đề là cấu trúc không đồng đều. Rèn, đúc, lăn, hàn để lại các mẫu hạt không đồng đều, độ cứng biến đổi, và ứng suất dư. Gia nhiệt chuẩn hóa đặt lại mọi thứ đó với làm mát bằng không khí — đủ nhanh để làm mịn cấu trúc tinh thể, đủ chậm để tránh sự giòn của tôi hoàn toàn.
| Ứng dụng | Tại sao Gia nhiệt Chuẩn hóa lại phù hợp |
|---|---|
| Các chi tiết thép rèn | Đặt lại cấu trúc tinh thể sau khi làm nóng; loại bỏ sự không đồng nhất do nhiệt độ làm mát thay đổi sau khi rèn |
| Các chi tiết thép đúc | Cải thiện tính đồng đều trước khi gia công hoặc làm cứng — cấu trúc đúc vốn thô và không đồng đều |
| Ống hàn & Các đoạn ống | Làm mịn vùng bị ảnh hưởng bởi nhiệt nơi cấu trúc vi mô của mối hàn khác với vật liệu cơ bản |
| Thép cacbon trung bình trước đó tôi cứng bằng cảm ứng | Tạo ra cấu trúc vi mô ban đầu nhất quán — độ sâu vỏ và phân bố độ cứng dự đoán tốt hơn |
| Các chi tiết cần độ bền cân bằng & Khả năng gia công | Làm mát bằng không khí tạo độ cứng vừa phải — đủ cứng cho chức năng, đủ mềm để cắt mà không bị mòn dụng cụ quá mức |
Trục ô tô rèn là trường hợp điển hình. Nó ra khỏi quá trình rèn nóng với cấu trúc vân được tạo hình bởi quá trình làm lạnh trên sàn xưởng hôm đó. Nếu đi thẳng vào gia công hoặc làm cứng, độ mòn dụng cụ thay đổi, biến dạng thay đổi, độ sâu của vỏ thay đổi. Bình thường hóa xóa sạch lịch sử đó. Trục đi vào công đoạn tiếp theo với một điểm xuất phát đã biết.
3. Khi ủ thành công
Ủ là bước đúng đắn khi chi tiết cần mềm và dễ gia công nhất có thể. Làm mát lò chậm — đôi khi được kiểm soát trong nhiều giờ — tạo ra độ cứng thấp nhất có thể và độ dẻo cao nhất cho một loại thép nhất định.
Điều này khiến ủ trở thành mặc định khi công đoạn tiếp theo là tạo hình nguội, kéo sâu, uốn nghiêm trọng, hoặc gia công nặng trên thép cacbon cao hoặc hợp kim. Việc làm bình thường hóa sẽ khiến các vật liệu này quá cứng, cắn phá dụng cụ và làm tăng tỷ lệ phế liệu.
| Ứng dụng | Tại sao tôi luyện ủ mềm lại phù hợp |
|---|---|
| Thép carbon cao & thép hợp kim trước khi gia công | Cấu trúc ủ mềm hình cầu = tuổi thọ dụng cụ lâu nhất, kiểm soát mảnh tốt nhất |
| Các chi tiết đi vào việc tạo hình nguội hoặc kéo | Độ dẻo tối đa ngăn ngừa nứt trong quá trình biến dạng nghiêm trọng |
| Các kết cấu hàn nặng | Làm nguội chậm làm giảm ứng suất dư mà không tạo ra biến dạng mới |
| Các chi tiết chính xác yêu cầu độ ổn định kích thước | Ổn định, cấu trúc vi mô không ứng suất trước khi gia công cuối cùng — ít chuyển động hơn sau khi tháo vật liệu |
| Dây, dải, ống mỏng | Cần điều kiện mềm trước khi uốn, làm phẳng, hoặc vẽ lại |
Cảm ứng cũng có vai trò trong ủ, nhưng có giới hạn. ủ cảm ứng hoạt động tốt cho việc làm mềm cục bộ hoặc giảm căng thẳng trên các đặc điểm cụ thể. Đối với ủ toàn bộ chi tiết yêu cầu làm nguội chậm, làm mát có kiểm soát trong nhiều giờ, lò vẫn là lựa chọn thực tế. Câu hỏi đúng không phải là “liệu cảm ứng có thể ủ không” nhưng “bộ phận cụ thể này có cần chu trình lò toàn bộ không, hay có thể tôi cục bộ giải quyết vấn đề nhanh hơn?”
4. nơi cảm ứng thay đổi sự đánh đổi
Đây là những gì cảm ứng không thay đổi: luyện kim. Chuẩn hóa vẫn cần gia nhiệt trên quá trình biến đổi và làm mát bằng không khí. Tôi vẫn cần làm mát chậm. Vật lý là như nhau.
Đây là những thay đổi cảm ứng: tốc độ, dấu chân, tích hợp, và vị trí.
Một lò làm nóng toàn bộ chi tiết — và không khí xung quanh, và buồng, và các thiết bị — để đạt nhiệt độ. Cảm ứng tạo nhiệt trực tiếp trên bề mặt chi tiết. Để chuẩn hóa, nơi làm mát bằng không khí là bước cuối cùng, tốc độ đó mở khóa xử lý theo dây chuyền. Một ống hoặc ống dẫn di chuyển liên tục qua cuộn dây với tốc độ dây có thể được chuẩn hóa trong vài giây, không phải theo chu kỳ mẻ.
Định vị cũng quan trọng. Trên ống hàn, chỉ có đường hàn và vùng ảnh hưởng nhiệt có thể cần chuẩn hóa. Cảm ứng có thể nhắm vào vùng đó mà không làm nóng toàn bộ chu vi. Trên một chi tiết ô tô rèn, một vùng cụ thể của trục ổ bi hoặc khu vực bánh răng có thể được chuẩn hóa trong khi phần còn lại của chi tiết vẫn giữ trạng thái rèn. Lò không thể làm được điều đó.
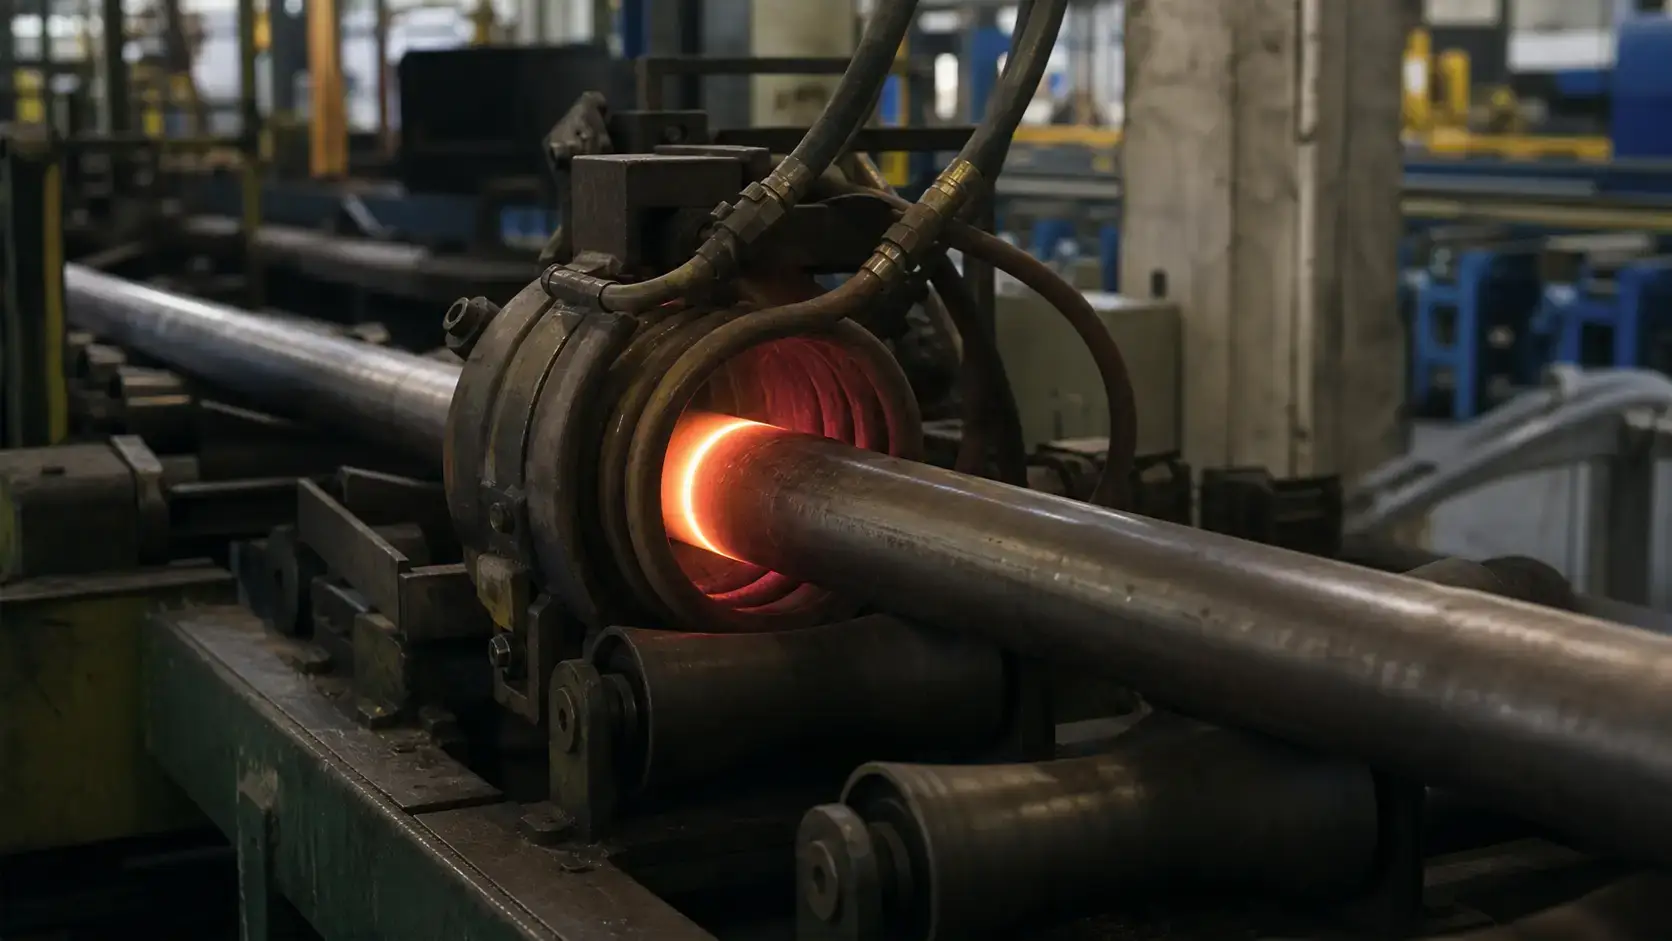
Hai ví dụ làm điều này cụ thể hơn:
— Chuẩn hóa ống và ống thép. Các nhà máy ống ERW chạy liên tục. Việc đưa ống ra khỏi dây chuyền để chuẩn hóa lò theo mẻ làm gián đoạn dòng chảy. Chuẩn hóa cảm ứng liên tục — cuộn dây được đặt sau trạm hàn, Làm nóng vùng mối hàn đến nhiệt độ biến dạng, Làm mát bằng không khí trên bàn ra — giữ cho dây chuyền hoạt động liên tục. Các biến số chính: Đường kính ống, độ dày thành, tốc độ dòng chảy, và hình dạng cuộn dây. Sai tần số và bạn chỉ làm nóng bề mặt. Sai công suất và dây chuyền chậm lại.
— Chuẩn hóa linh kiện ô tô. Các phôi bánh răng và yoke rèn, trục, được đưa vào ô gia công với bất kỳ cấu trúc hạt nào mà quá trình rèn để lại. Chuẩn hóa cảm ứng trước khi gia công — đôi khi trong cùng một ô, với cùng một robot nạp vào máy tiện — mang lại cho mỗi chi tiết cùng điều kiện khởi đầu. Lựa chọn khác là một lò mẻ, nghĩa là phải có tồn kho giữa các công đoạn, thời gian dẫn dài hơn, và các bộ phận mát đi theo các tốc độ khác nhau tùy thuộc vào vị trí của chúng trong giỏ.
Chuẩn hóa bằng cảm ứng không làm quá trình tôi luyện trở nên lỗi thời. Đối với thép cacbon cao cần cấu trúc hình cầu trước khi gia công chính xác, Lò ủ vẫn là lựa chọn tốt nhất. Nhưng đối với nhóm trung bình rộng — rèn thép trung bình, đúc, hàn kết cấu, và các bộ phận hướng tới tôi cứng bằng cảm ứng — chuẩn hóa bằng cảm ứng thường phù hợp hơn với luồng sản xuất. Nó loại bỏ lò ra khỏi điểm nghẽn.
5. Điều gì quyết định thông số thiết bị của bạn
Cấp vật liệu và hàm lượng cacbon. Thép cacbon thấp, thép cacbon trung bình, hợp kim, và thép dụng cụ không phản ứng giống nhau với cùng một nhiệt độ và làm nguội. Một thép rèn trung bình có thể được chuẩn hóa chấp nhận được với một chu trình làm nóng và làm nguội bằng không khí đơn giản. Một loại thép cao cacbon có thể cần kiểm soát nhiệt độ chặt chẽ hơn và xác minh sự đồng đều của việc làm nguội. Luôn xem xét thông số kỹ thuật vật liệu trước khi đặt nhiệt độ mục tiêu.
Hình dạng chi tiết và độ dày của phần. Các phần mỏng nóng nhanh và nguội một cách đồng đều. Các phần dày phát triển sự chênh lệch nhiệt độ từ bề mặt đến lõi trong quá trình làm nóng, và chúng làm mát với tốc độ khác nhau trên toàn bộ tiết diện trong quá trình làm mát bằng không khí. Đối với chuẩn hóa cảm ứng, điều này ảnh hưởng tần số chọn lọc — tần số thấp hơn để thâm nhập sâu hơn, cao hơn đối với gia nhiệt chiếm ưu thế trên bề mặt trên thành mỏng. Nó cũng ảnh hưởng đến thời gian nhiệt, tốc độ quét hoặc tốc độ dây chảy, và liệu chi tiết có cần quay để đồng đều hay không.
Tốc độ sản xuất và tích hợp dây chuyền. Quy trình chuẩn hóa hoạt động trong phòng thí nghiệm sẽ sụp đổ ở tốc độ sản xuất nếu nguồn điện không thể duy trì chu kỳ làm việc. Thông lượng yêu cầu xác định kích thước nguồn điện, cách bố trí cuộn dây, công suất làm mát, và các bộ điều khiển. Đối với các hoạt động nối tiếp — chuẩn hóa ống tại 30 mét mỗi phút, ví dụ — tốc độ dây chuyền là con số đầu tiên mà nhà thiết kế thiết bị cần biết. Đối với các chi tiết rời rạc, thời gian chu trình và phương pháp tải quan trọng hơn. Một chu trình nhiệt năm giây kết hợp với chuỗi tải thủ công hai mươi giây là một chu trình ròng ba giây đang chờ xảy ra.
Đo nhiệt độ và kiểm soát. Nhiệt cảm ứng nóng nhanh. Điều đó có nghĩa là hệ thống điều khiển có ít thời gian hơn để phản ứng với sự cố nhiệt độ so với khi sử dụng lò nung. Nhiệt kế quang học, camera nhiệt, hoặc các cảm biến tiếp xúc phải được đặt để đọc khu vực quan trọng của chi tiết — không phải bề mặt thuận tiện nhưng không liên quan. Trên các chi tiết chuyển động hoặc quay, độ phát xạ, cặn bã, tình trạng bề mặt, và góc nhìn đều ảnh hưởng đến kết quả đọc. Điều khiển công suất theo vòng kín với phản hồi nhiệt độ theo thời gian thực đáng giá chi phí khi khoảng nhiệt độ rất hẹp.
Phương pháp làm mát. Để chuẩn hóa, làm mát bằng không khí là mặc định — nhưng tốc độ làm mát thực tế phụ thuộc vào kích thước chi tiết, chuyển động của không khí, khoảng cách giữa các bộ phận, và nhiệt độ xưởng xung quanh. Không khí cưỡng bức có thể tăng tốc làm mát nhưng phải đồng đều. Đối với tôi luyện, kiểm soát làm mát là tất cả: đường cong làm mát xác định các tính chất cuối cùng. Nếu quy trình của bạn yêu cầu tôi luyện, xác minh rằng phương pháp làm mát — làm mát lò, buồng cách nhiệt, tăng giảm nhiệt độ có kiểm soát — có thể giữ tốc độ yêu cầu trước khi bạn chỉ định phía gia nhiệt. Về thiết bị cảm ứng chính nó, nguồn điện, tụ điện, bus, và cuộn dây tất cả đều cần đáng tin cậy làm mát bằng nước. Làm mát quá kích thước làm giảm tuổi thọ cuộn dây và tạo ra các lỗi phiền toái, làm giảm thời gian hoạt động trước khi mọi thứ thực sự hỏng.
6. Những sai lầm tốn kém nhất
— Ủ khi chuẩn hóa là đủ. Bạn trả tiền cho toàn bộ chu trình lò — năng lượng, thời gian, diện tích sàn — để sản xuất chi tiết mềm hơn nhu cầu. Đối với rèn trung bình cacbon chuẩn bị gia công và làm cứng, chuẩn hóa thường mang lại sự cân bằng đúng đắn giữa khả năng gia công và độ bền mà không phải chịu chi phí ủ nguội.
— Chuẩn hóa khi chi tiết cần độ mềm tối đa. Thép chịu carbon cao và hợp kim được chuẩn hóa thay vì ủ sẽ làm mòn dụng cụ, nứt trong quá trình tạo hình, hoặc cả hai. Nếu công đoạn tiếp theo là gia công lạnh nghiêm ngặt hoặc cắt nặng trên loại thép cứng, ủ mang lại giá trị chi phí của nó.
— Bỏ qua lịch sử vật liệu trước đó. Cùng một loại thép phản ứng khác nhau tùy thuộc vào việc nó được đúc, rèn, cán, hàn, hoặc đã được xử lý nhiệt trước đó. Kiểm tra cấu trúc vi mô đầu vào, không chỉ là hóa học trên chứng chỉ.
— Xem dây cuộn cảm ứng như một phụ kiện. Một bộ nguồn được thiết kế tốt kết hợp với cuộn dây sai là một chiếc chặn giấy được thiết kế tốt. Hình dạng cuộn dây quyết định mô hình gia nhiệt, tính đồng nhất, và liệu bộ phận có đạt đến nhiệt độ trước khi dây chuyền tiếp tục hay không. Nếu nhà cung cấp không thể cho bạn xem thiết kế cuộn dây cho hình dạng bộ phận cụ thể của bạn, hãy tiếp tục tìm kiếm.
— Nhầm lẫn giữa việc chuẩn hóa với việc làm cứng. Chuẩn hóa sử dụng làm mát không khí để tinh chỉnh cấu trúc hạt. Làm cứng sử dụng quá trình làm nguội nhanh để tạo thành martensite. Nếu một phần cứng có vết nứt, vết mềm, hoặc biến dạng, nguyên nhân sâu xa nằm ở sự dập tắt, chính quá trình đông cứng, hoặc cấu trúc vi mô ban đầu — không phải bước chuẩn hóa.
Chìa khóa mang đi
Chuẩn hóa không phải là quá trình tôi mềm hơn. Tôi hóa không phải là chuẩn hóa mềm. Chúng là các quy trình khác nhau cho các vấn đề sản xuất khác nhau. Nếu mục tiêu là tinh chỉnh hạt và cấu trúc nhất quán trước khi bước tiếp theo: chuẩn hóa. Nếu mục tiêu là độ mềm tối đa cho tạo hình hoặc gia công nặng: ủ. Chuẩn hóa bằng cảm ứng không làm thay đổi cây quyết định đó — nhưng nó làm cho chuẩn hóa nhanh hơn, cục bộ hơn, và dễ tích hợp vào dây chuyền sản xuất hơn. Định nghĩa yêu cầu luyện kim trước. Chọn thiết bị thứ hai.
Q: Thép chuẩn hóa có cứng hơn thép tôi mềm không?
MỘT: Có. Thép chuẩn hóa cứng và mạnh hơn thép tôi mềm cùng loại. Làm nguội nhanh hơn bằng không khí tạo cấu trúc hạt mịn hơn và độ bền cao hơn. Sự khác biệt chính xác phụ thuộc vào hàm lượng cacbon, hàm lượng hợp kim, và kích thước tiết diện.
Q: Gia nhiệt cảm ứng có thể tôi mềm, hay chỉ chuẩn hóa?
MỘT: Gia nhiệt cảm ứng có thể làm cả hai, nhưng giới hạn là quá trình làm nguội. Bình thường hóa chỉ cần làm mát không khí sau khi sưởi ấm - cảm ứng xử lý tốt việc đó, đặc biệt là nội tuyến. Ủ cần chậm, làm mát có kiểm soát - thường kéo dài hàng giờ trong lò hoặc buồng cách nhiệt. Cảm ứng hoạt động để ủ cục bộ trên các tính năng cụ thể, nhưng ủ toàn bộ phần với đường cong làm mát được kiểm soát vẫn là lĩnh vực của lò đối với hầu hết các ứng dụng.
Q: Khi nào bình thường hóa lò vẫn là lựa chọn tốt hơn?
MỘT: Khi bạn đang xử lý các lô lớn các bộ phận hỗn hợp cần thời gian dài, thời gian ngâm đồng đều, hoặc khi hình dạng chi tiết làm cho thiết kế cuộn dây trở nên không thực tế — các hình dạng rất bất thường, sự khác biệt kích thước cực đoan trong một lô, hoặc các chi tiết không thể cố định để gia nhiệt inline. Một lò nung chuẩn hóa mọi thứ trong giỏ theo cùng một cách. Gia nhiệt cảm ứng chuẩn hóa từng chi tiết, hoặc từng vùng, một lần. Chọn công cụ phù hợp với mô hình sản xuất.
Nhận Đánh Giá Kỹ Thuật cho ứng dụng chuẩn hóa của bạn
Gửi cho chúng tôi bản vẽ chi tiết của bạn, cấp vật liệu, và tốc độ sản xuất. Chúng tôi sẽ cho bạn biết liệu chuẩn hóa bằng cảm ứng, ủ nhiệt, hay một phương pháp khác phù hợp với quy trình của bạn — trước khi bạn cam kết mua thiết bị.










