المعايرة الحثية مقابل التلدين: متى يجب استخدام كل منهما (ومتى تميل الكفة إلى الحث)
معظم محلات المعالجة الحرارية لديها خلل: إما أن يقوموا بتطبيع كل شيء أو يصلبوا كل شيء. عادة ما يكون الاختيار عادة, ليست هندسة. تطبيع الحث يغير هذه المعادلة - ليس لأن الحث هو دائمًا العملية الأفضل, ولكن لأن سرعته وتحكمه يجعلان التطبيع عمليًا في التطبيقات التي يكون فيها الفرن بطيئًا جدًا ويكون التلدين مبالغًا فيه.
تطبيع وتليين كل من الفولاذ الحراري فوق درجة حرارة التحويل. ما يميزهم هو خطوة التبريد — وكل شيء يتعلق بالجزء النهائي يتبع من هذا المتغير الوحيد: الصلادة, قوة, القدرة على الماكينات, بنية الحبوب, ما إذا كان الجزء يتحرف في العملية التالية.
| 1. ما يحدث فعليًا في كل عملية | 4. أين يغير الاستقراء التوازن |
| 2. متى يفوز التسوية | 5. ما الذي يحدد مواصفات معداتك |
| 3. متى يفوز التلدين | 6. الأخطاء التي تكلف أكثر |
1. ما يحدث فعليًا في كل عملية
كلا العمليتين يسخّن الفولاذ فوق درجة الحرارة العليا للتحول — عادةً 800–950°درجة مئوية اعتمادًا على محتوى الكربون والسبائك. الفرق هو ما يحدث بعد ذلك.
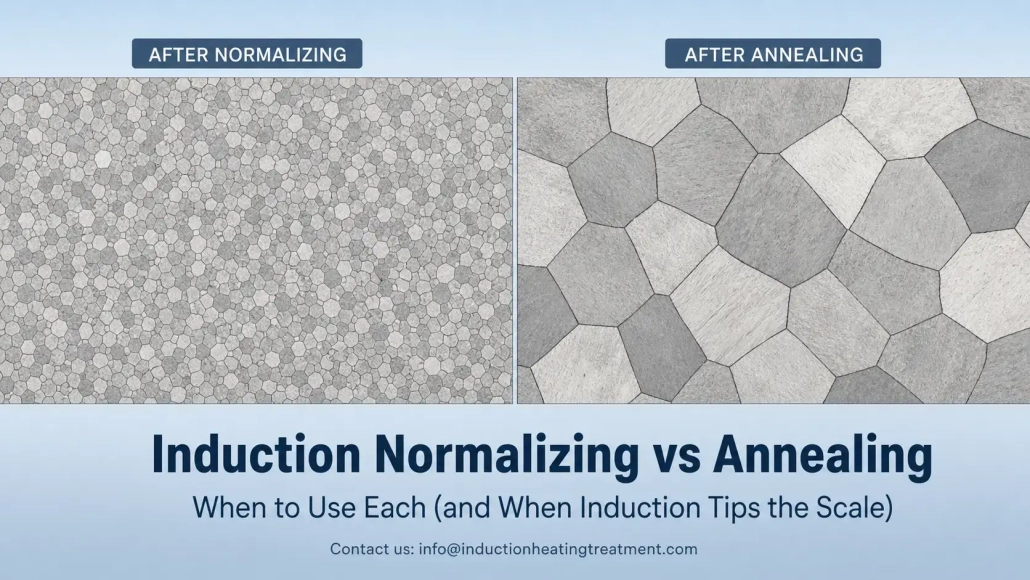
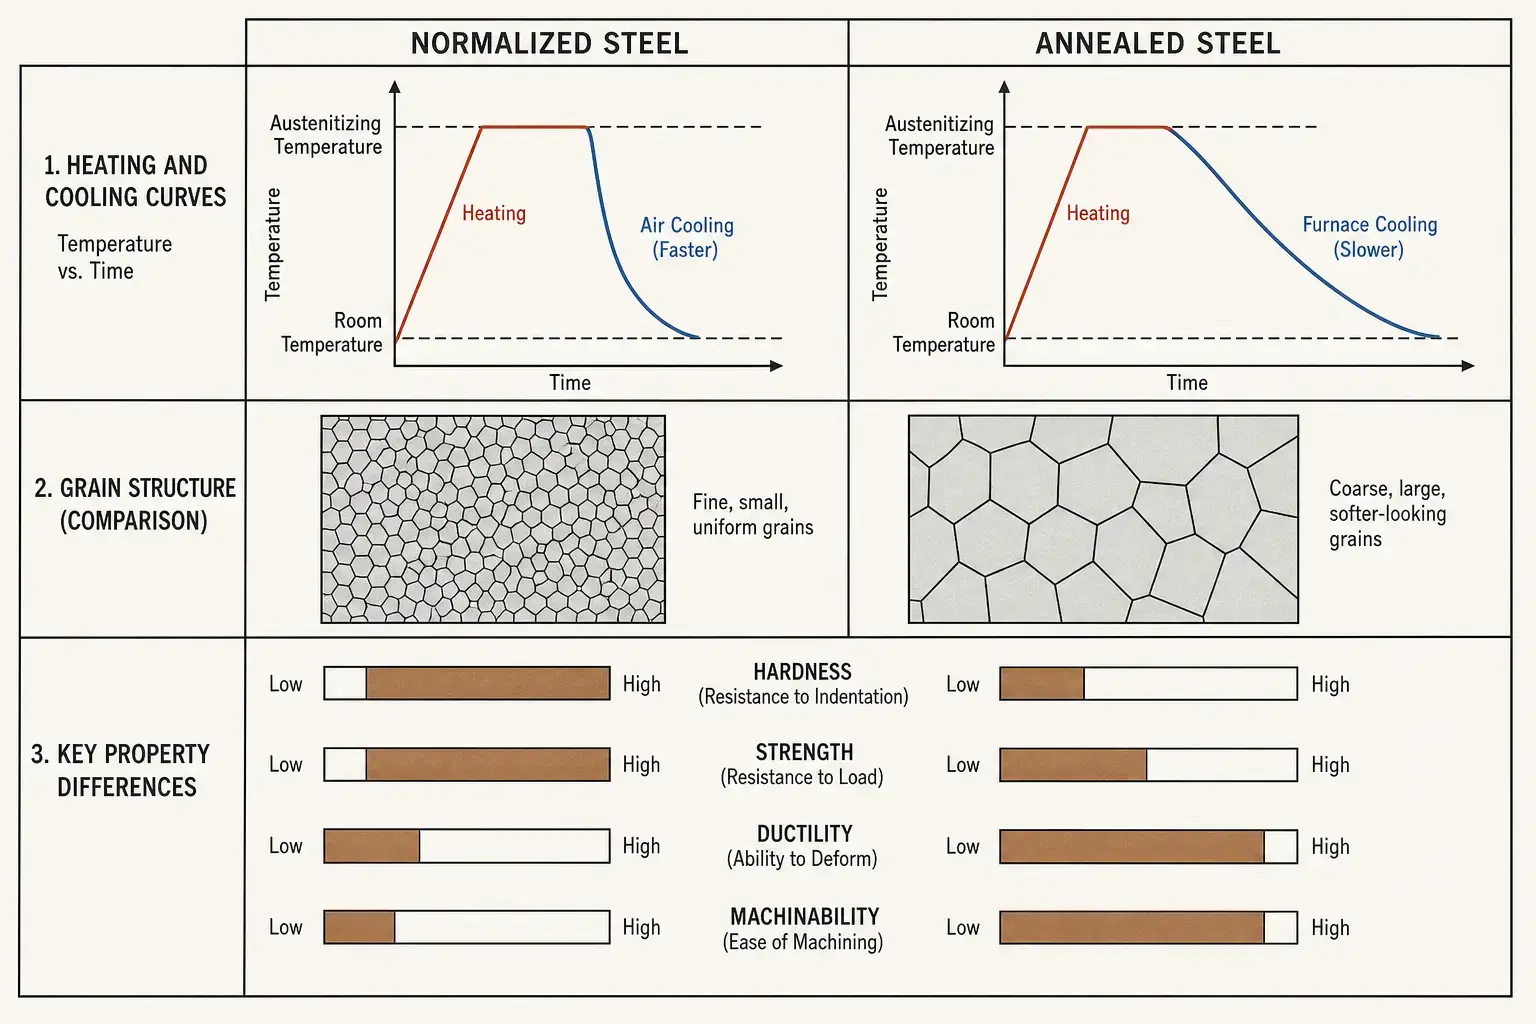
التطبيع يسحب الجزء ويتركه يبرد في الهواء. التبريد الأسرع ينتج هيكل حبيبي أدق, صلابة معتدلة, وخصائص ميكانيكية أكثر انتظامًا. التطبيع الحراري يبقي الجزء داخل الفرن ويتركه يبرد ببطء — أحيانًا لساعات. التبريد البطيء ينتج أقصى نعومة, لدونة عالية, وهيكل حبيبي خشن.
في التسخين بالحث, الرفع في درجة الحرارة سريع ومحدد الموقع — ثوانٍ بدلًا من دقائق. هذا وحده لا يغير علم المعادن للتطبيع أو التليين. ما يتغير هو المكان الذي يمكنك فيه تشغيل العملية ومدى سهولة دمجها في خط الإنتاج. المزيد عن ذلك في القسم 4.
| الجانب | التطبيع | التنعيم |
|---|---|---|
| التبريد | هواء — أسرع | تحت سيطرة الفرن — بطيء, غالبًا على مدى ساعات |
| الصلابة | معتدل | أدنى مستوى ممكن للدرجة |
| بنية الحبوب | دقيقة, متجانسة | خشن, مخففة |
| القوة | متوسطة إلى عالية | منخفض |
| الليونة | معتدل | مرتفع |
| قابلية التشغيل على الآلة | جيدة للصلب متوسط الكربون | أفضل للصلب عالي الكربون & صلب السبائك |
| الاستخدام النموذجي | بعد التشكيل بالقوالب, الصب, اللحام, الدرفلة الساخنة — إعادة ضبط البنية قبل الخطوة التالية | قبل التشكيل البارد, السحب العميق, التشغيل الآلي الثقيل — التليين للخطوة التالية |
2. متى يفوز التسوية
التسوية هي الخيار الصحيح عندما تكون المشكلة هي البنية غير المتسقة. الحدادة, الصب, الدرفلة, واللحام يتركان أنماط حبيبية غير متجانسة, صلابة متغيرة, وابرة متبقية. التسوية تعيد ضبط كل ذلك بالتبريد بالهواء — سريع بما يكفي لتكرير الحبيبات, وبطيء بما يكفي لتجنب هشاشة التبريد الكامل.
| التطبيق | لماذا التسوية مناسبة |
|---|---|
| قطع فولاذية مطروقة | تعيد ضبط بنية الحبيبات بعد التشغيل الحراري; يزيل عدم الاتساق من التبريد المتغير بعد التشكيل |
| مكونات الصلب المصبوح | يحسن التوحيد قبل التصنيع أو التصلب — الهياكل المصبوحة غير متجانسة وغير متساوية بشكل طبيعي |
| أنابيب ملحومة & أقسام الأنابيب | يحسّن المنطقة المتأثرة بالحرارة حيث يختلف نسيج اللحام عن المادة الأصلية |
| الصلب متوسط الكربون قبل التقسية بالتحريض | يخلق نسيجًا بدائيًا متسقًا — توزيع أعمق للقشرة وصلابة أكثر قابلية للتنبؤ |
| أجزاء تحتاج إلى قوة متوازنة & القدرة على الماكينات | التبريد بالهواء ينتج صلابة معتدلة — صلبة بما يكفي للاستخدام, ناعمة بما يكفي للقطع دون تلف مفرط للأداة |
عمود سيارة مصنوع بطريقة الطرق هو حالة نموذجية. يخرج من عملية الطرق الساخن ببنية حبيبية متشكلة حسب التبريد الذي حدث في ورشة العمل ذلك اليوم. إذا تم توجيهه مباشرة إلى التشغيل أو التقسية, يتغير تآكل الأدوات, يتغير التشوه, يتغير عمق الحالة. التطبيع يمحو تلك التاريخية. يدخل العمود العملية التالية بنقطة بداية معروفة.
3. متى يفوز التلدين
التليين هو الخيار الصحيح عندما يحتاج الجزء لأن يكون ناعماً وقابلاً للتشكيل قدر الإمكان. الفرن البطيء التبريد — الذي يتم التحكم فيه أحيانًا لساعات — ينتج أدنى صلابة قابلة للتحقيق وأعلى مرونة للصلب من درجة معينة.
هذا يجعل التلدين الخيار الافتراضي عند العملية التالية للتشكيل البارد, السحب العميق, الانحناء الشديد, أو التشغيل الثقيل على الفولاذ العالي الكربون أو الفولاذ السبائكي. التطبيع سيترك هذه المواد صلبة جدًا, يتلف الأدوات ويرفع معدلات الخردة.
| التطبيق | لماذا يناسب التلدين |
|---|---|
| الفولاذ عالي الكربون & الفولاذ السبائكي قبل التشغيل الميكانيكي | البنية الملدنة الكروية = أطول عمر للأداة, أفضل تحكم في الرقائق |
| الأجزاء التي تدخل التشكيل البارد أو الرسم | الليونة القصوى تمنع التشقق أثناء التشوه الشديد |
| التجميعات الملحومة بكثافة | التبريد البطيء يزيل الإجهاد المتبقي دون إحداث تشوه جديد |
| المكونات الدقيقة التي تتطلب ثبات الأبعاد | مستقر, بنية دقيقة خالية من الإجهاد قبل التشغيل النهائي — حركة أقل بعد إزالة المادة |
| سلك, شريط, أنبوب رقيق السمك | الحالة الطرية مطلوبة قبل عمليات الانحناء, التسوية, أو السحب من جديد |
التحريض له دور في التلدين أيضًا, لكنه محدود. التطبيع بالم индуكشن يعمل بشكل جيد للتليين الموضعي أو تخفيف الضغط على ميزات محددة. للتليين الكامل للجزء الذي يتطلب بطيئًا, تبريد متحكم به على مدار ساعات, لا يزال الفرن هو الخيار العملي. السؤال الصحيح ليس “يمكن أن يفعل الحث الصلب” ولكن “هل يحتاج هذا الجزء المحدد إلى دورة الفرن الكاملة, أو يمكن أن يحل الصلب الموضعي المشكلة بشكل أسرع?”
4. أين يغير الاستقراء التوازن
هذا هو ما لا يتغير الحث: المعادن. التطبيع لا يزال يتطلب التسخين فوق التحول والتبريد في الهواء. الصلب لا يزال يتطلب التبريد البطيء. الفيزياء هي نفسها.
إليك ما يفعله التحريض: التغيير: السرعة, البصمة, التكامل, والتموضع المحلي.
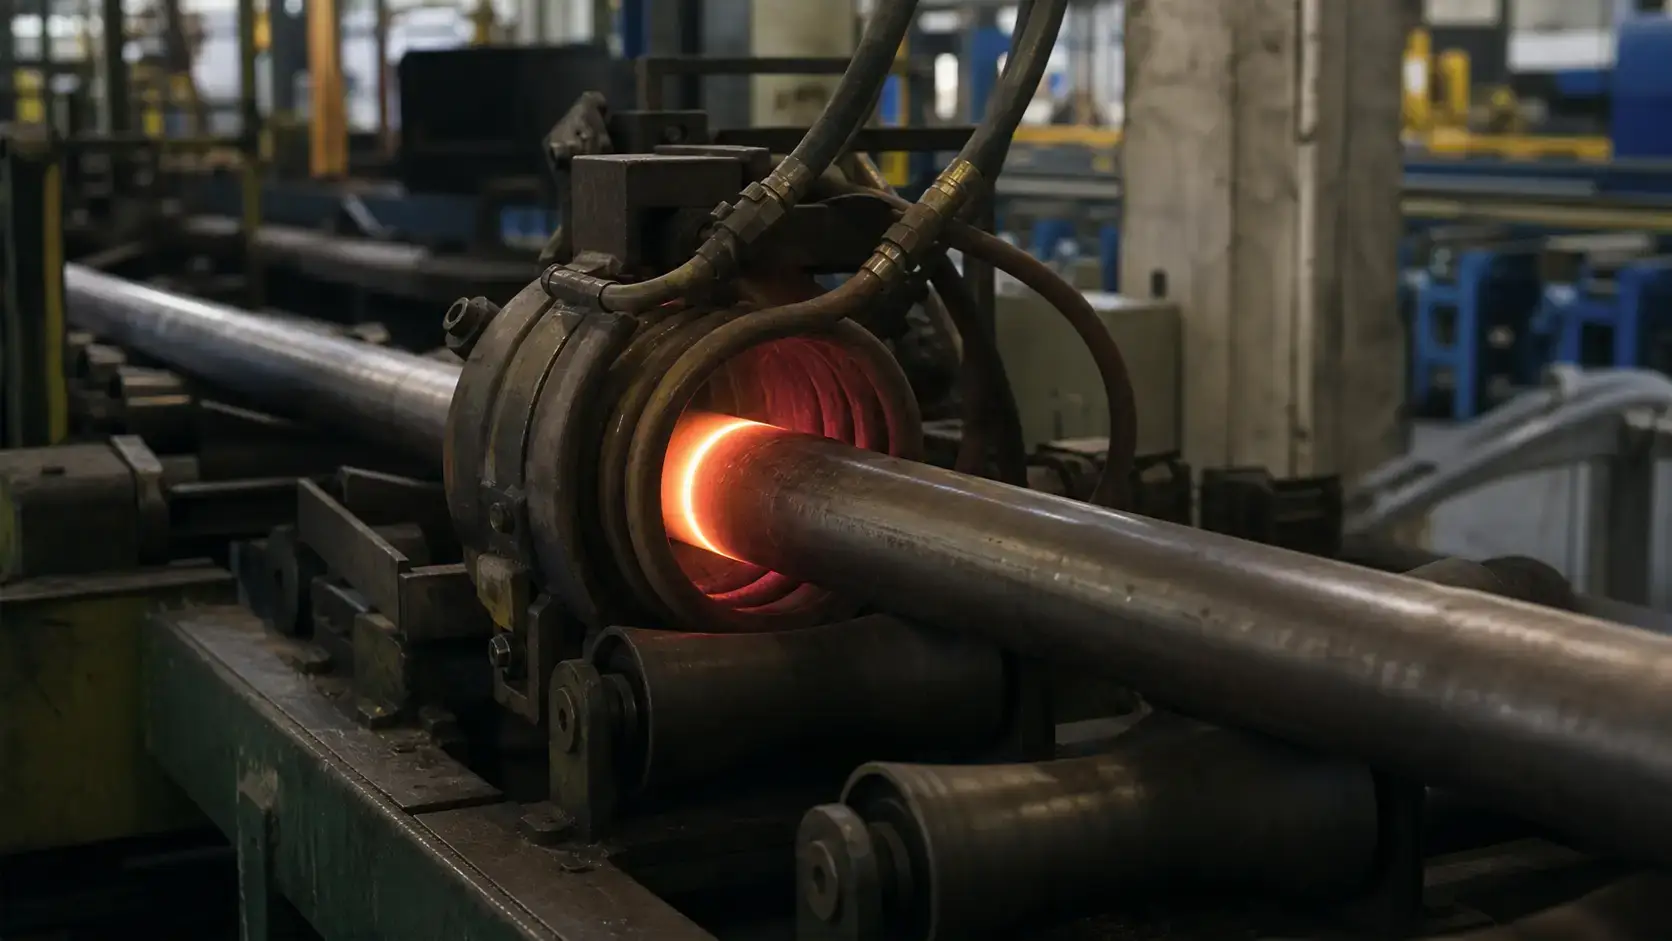
الفرن يسخن القطعة بأكملها — والهواء المحيط بها, والحجرة, والتركيبات — للوصول إلى درجة الحرارة. التحريض يولد الحرارة مباشرة على سطح قطعة العمل. للتطبيع, حيث يكون التبريد بالهواء هو الخطوة النهائية, تلك السرعة تتيح المعالجة على الخط مباشرة. يمكن أن يتم تطبيع أنبوب أو أنبوب يتحرك باستمرار عبر ملف عند سرعة الخط في ثوانٍ, ليس في دورات دفعات.
التوزيع المحلي مهم أيضاً. على الأنبوب الملحوم, قد تحتاج فقط لحام الوصلة والمنطقة المتأثرة بالحرارة إلى التسوية الطبيعية. يمكن للحث أن يستهدف تلك المنطقة دون تسخين المحيط بالكامل. على مكون معدني مطروق للسيارات, يمكن تسوية منطقة معينة من محور المحمل أو قطعة ترس بينما يظل الجزء الباقي كما هو مطروق. الفرن لا يمكنه فعل ذلك.
مثالان يجعلان هذا واضحًا:
— تسوية الأنابيب والأنابيب المعدنية. طواحين أنابيب ERW تعمل بشكل مستمر. أخذ الأنبوب خارج الخدمة لتطبيع الفرن الدفعي يقطع التدفق. التطبيع الحثي الخطي — الملف المتموضع بعد محطة اللحام, تسخين منطقة اللحام إلى درجة حرارة التحول, التبريد بالهواء على طاولة الخروج — يحافظ على تدفق الخط. المتغيرات الأساسية: قطر الأنبوب, سُمك الجدار, سرعة الخط, وجيومتريا الملف. إذا أخطأت في التردد فإنك تسخن السطح فقط. إذا أخطأت في الطاقة فإن الخط يتباطأ.
— تطبيع مكونات السيارات. شبابيك تروس مطروقة, المحاور, وتدخل النير إلى خلية المعالجة بأي بنية حبيبية تركتها عملية الحدادة. التطبيع التحريضي قبل التصنيع — في بعض الأحيان في نفس الخلية, بنفس الروبوت الذي يقوم بتحميل المخرطة - مما يمنح كل جزء نفس حالة البداية. البديل هو فرن دفعة, وهو ما يعني المخزون بين العمليات, مهلة أطول, والأجزاء التي تبرد بمعدلات مختلفة حسب مكان جلوسها في السلة.
التطبيع التعريفي لا يجعل الصلب عفا عليه الزمن. للفولاذ عالي الكربون الذي يحتاج إلى هيكل كروي قبل المعالجة الدقيقة, يصلب الفرن لا يزال يفوز. ولكن بالنسبة للوسط العريض — المطروقات متوسطة الكربون, المسبوكات, اللحامات, والأجزاء المتوجهة إليها التقسية بالتحريض — غالبًا ما يناسب التطبيع التعريفي تدفق الإنتاج بشكل أفضل. يزيل الفرن باعتباره عنق الزجاجة.
5. ما الذي يحدد مواصفات معداتك
درجة المواد ومحتوى الكربون. منخفض الكربون, متوسطة الكربون, السبيكة, ولا يستجيب فولاذ الأدوات بنفس الطريقة لنفس درجة الحرارة والتبريد. يمكن أن تعود عملية الحدادة متوسطة الكربون إلى طبيعتها بشكل مقبول من خلال دورة بسيطة للحرارة والهواء البارد. قد يحتاج الفولاذ عالي الكربون إلى تحكم أكثر صرامة في درجة الحرارة والتحقق من تجانس التبريد. قم دائمًا بمراجعة مواصفات المواد قبل تحديد درجات الحرارة المستهدفة.
هندسة الجزء وسمك القسم. يتم تسخين الأجزاء الرقيقة بسرعة وتبرد بشكل موحد. تعمل المقاطع السميكة على تطوير تدرج في درجة الحرارة من السطح إلى القلب أثناء التسخين, ويتم تبريدها بمعدلات مختلفة عبر القسم أثناء تبريد الهواء. للتطبيع التعريفي, هذا يؤثر التردد الاختيار - تردد أقل لاختراق أعمق, أعلى للتدفئة المهيمنة على السطح على الجدران الرقيقة. كما أنه يؤثر على وقت الحرارة, سرعة المسح أو سرعة الخط, وما إذا كان الجزء يحتاج إلى دوران للتوحيد.
معدل الإنتاج وتكامل الخط. تنهار عملية التطبيع التي تعمل في معمل الاختبار عند سرعة الإنتاج إذا لم يتمكن مصدر الطاقة من الحفاظ على دورة العمل. تحدد الإنتاجية المطلوبة حجم مصدر الطاقة, ترتيب الملف, قدرة التبريد, والضوابط. لعمليات الخط الداخلي — تطبيع الأنابيب عند 30 أمتار في الدقيقة, على سبيل المثال — سرعة الخط هي الرقم الأول الذي يحتاجه مصمم المعدات. للأجزاء المنفصلة, وقت الدورة وطريقة التحميل أهم. دورة تسخين مدتها خمس ثوانٍ مقترنة بتسلسل تحميل يدوي مدته عشرون ثانية هي دورة صافية مدتها ثلاث ثوانٍ تنتظر الحدوث.
قياس درجة الحرارة والتحكم فيها. التسخين بالحث سريع. هذا يعني أن نظام التحكم لديه وقت أقل للاستجابة لانحراف درجة الحرارة مما لو كان باستخدام فرن. مقياسات الحرارة, الكاميرات الحرارية, أو يجب وضع حساسات الاتصال لقراءة المنطقة الحرجة من الجزء — وليس سطحاً مناسباً ولكنه غير ذي صلة. على الأجزاء المتحركة أو الدوارة, الانبعاثية, الصدأ, حالة السطح, وزاوية الرؤية كلها تؤثر على القراءة. التحكم في الطاقة بطريقة الحلقة المغلقة مع تغذية راجعة لدرجة الحرارة في الوقت الحقيقي يستحق التكلفة عندما تكون نافذة درجة الحرارة ضيقة.
طريقة التبريد. للتطبيع, التبريد بالهواء هو الإعداد الافتراضي — لكن معدل التبريد الفعلي يعتمد على حجم الجزء, حركة الهواء, التباعد بين الأجزاء, ودرج حرارة الورشة المحيطة. يمكن للهواء القسري تسريع التبريد ولكنه يجب أن يكون موحدًا. للتخمير, التحكم في التبريد هو اللعبة كلها: منحنى التبريد يحدد الخصائص النهائية. إذا كانت عمليتك تتطلب الفرن, تحقق من أن طريقة التبريد — تبريد الفرن, الحجرة المعزولة, الارتفاع المنضبط — يمكن أن تحافظ على المعدل المطلوب قبل أن تحدد جانب التسخين. أما بالنسبة لمعدات التحريض نفسها, مزود الطاقة, المكثفات, الحافلة الكهربائية, و الملف كلها تحتاج إلى موثوقية التبريد بالماء. التبريد غير الكافي يقلل من عمر الملف ويخلق أعطال مزعجة تؤثر على وقت التشغيل قبل أن يتعطل أي شيء فعليًا.
6. الأخطاء التي تكلف أكثر
— التطبيع عندما يكون التسوية كافيان. أنت تدفع ثمن دورة الفرن الكاملة — الطاقة, والوقت, المساحة الأرضية — لإنتاج جزء أكثر ليونة مما تحتاجه. للسبائك متوسطة الكربون المتجهة إلى التشغيل الآلي والتقسية, عادةً ما يوفر التسوية التوازن الصحيح بين قابلية التشغيل الآلي والقوة دون العبء الإضافي للتطبيع.
— التسوية عندما يحتاج الجزء إلى أقصى درجات الليونة. الصلب عالي الكربون والسبائكي الذي يُطرّز بدلاً من أن يُعهَّد سيستهلك الأدوات, يتشقق أثناء التشكيل, أو كلاهما. إذا كانت العملية التالية عمل بارد شديد أو قطع ثقيل على درجة صلابة عالية, الصلب يكسب تكلفته.
— تجاهل التاريخ المادي السابق. تستجيب نفس درجة الفولاذ بشكل مختلف اعتمادًا على ما إذا كانت مصبوبة أم لا, مزورة, توالت, ملحومة, أو المعالجة بالحرارة سابقًا. مراجعة البنية المجهرية الواردة, ليس فقط الكيمياء في الشهادة.
— التعامل مع الملف التعريفي كملحق. مزود طاقة مصمم جيدًا مقترنًا بملف خاطئ هو وزن ورقي مصمم جيدًا. تحدد هندسة الملف نمط التسخين, التماثل, وما إذا كان الجزء يصل إلى درجة الحرارة قبل أن تتحرك الخطوط. إذا لم يتمكن المورد من إظهار لك تصميمات الملفات لهندسة الجزء الخاصة بك, استمر في البحث.
— خلط التنعيم مع التقسية. التنعيم يستخدم التبريد بالهواء لتنقية بنية الحبوب. التقسية تستخدم الغمر السريع لتكوين المارتينزيت. إذا كان الجزء المقسى به تشققات, نقاط ضعيفة, أو التشوه, السبب الجذري هو في عملية الغمر, ال عملية التقسية, أو البنية المجهرية الأولية، وليس خطوة التطبيع.
الوجبات الجاهزة الرئيسية
التطبيع ليس الصلب أرخص. التلدين ليس تطبيعًا أكثر ليونة. إنها عمليات مختلفة لمشاكل التصنيع المختلفة. إذا كان الهدف هو تحسين الحبوب والحصول على هيكل متسق قبل العملية التالية: التطبيع. إذا كان الهدف هو أقصى درجة من النعومة للتشكيل أو الطرق الثقيلة: التليين. تطبيع الحث هذا لا يغيّر شجرة القرار — لكنه يجعل التطبيع أسرع, أكثر محلية, وأسهل للدمج في خط الإنتاج. حدد المتطلبات المعدنية أولًا. اختر المعدات ثانيًا.
س: هل الفولاذ المعالج بالتماثل (normalized) أصعب من الفولاذ المعالج باللحام (annealed)؟?
أ: نعم. الفولاذ المعالج بالتماثل أصعب وأقوى من الفولاذ المعالج باللحام من نفس الدرجة. التبريد السريع بالهواء ينتج هيكل حبيبي أدق وقوة أعلى. الفرق الدقيق يعتمد على محتوى الكربون, ومحتوى السبائك, وحجم المقطع.
س: هل يمكن للتسخين بالحث أن يقوم بالتعويم (annealing)؟, أم فقط بالتماثل (normalizing)؟?
أ: يمكن للحث أن يقوم بكليهما, لكن القيد هو التبريد. التطبيع يحتاج فقط إلى تبريد هوائي بعد التسخين — والحث يتعامل مع ذلك بشكل جيد, خاصةً على الخط المباشر. التليين يحتاج إلى تبريد بطيء, متحكم فيه — غالبًا لساعات في فرن أو حجرة معزولة. يعمل الحث على التلدين الموضعي على ميزات محددة, لكن التلدين الكامل للجزء باستخدام منحنى تبريد متحكم فيه لا يزال منطقة الفرن بالنسبة لمعظم التطبيقات.
س: متى يظل تطبيع الفرن هو الخيار الأفضل?
أ: عندما تقوم بمعالجة دفعات كبيرة من الأجزاء المختلطة التي تحتاج إلى وقت طويل, أوقات نقع موحدة, أو عندما تجعل هندسة الجزء تصميم الملف غير عملي — أشكال غير منتظمة جدًا, تفاوت كبير في الحجم داخل الدفعة, أو أجزاء لا يمكن تثبيتها للتسخين الخطي. الفرن يقوم بتسوية كل شيء في السلة بنفس الطريقة. التحريض يقوم بتسوية جزء واحد, أو منطقة واحدة, في كل مرة. اختر الأداة التي تتناسب مع نمط الإنتاج.
احصل على مراجعة هندسية لتطبيق التسوية الخاص بك
أرسل لنا رسمة الجزء الخاص بك, درجة المادة, ومعدل الإنتاج الخاص بك. سنخبرك ما إذا كانت التسوية بالتحريض, التلدين, أو نهج مختلف يناسب عمليتك — قبل أن تلتزم بالمعدات.