Normalización por inducción vs recocido: Cuándo usar cada uno (y cuándo la inducción inclina la balanza)
La mayoría de los talleres de tratamiento térmico tienen un valor predeterminado: ellos o normalizan todo o recocen todo. La elección suele ser por hábito, no por ingeniería. Normalización por inducción cambia esa ecuación, no porque la inducción sea siempre el mejor proceso, sino porque su velocidad y control hacen que la normalización sea práctica en aplicaciones donde un horno sería demasiado lento y el recocido sería excesivo.
Normalización y recocido de acero caliente por encima de la temperatura de transformación.. Lo que los separa es el paso de enfriamiento, y todo lo relacionado con la parte final se deriva de esa única variable.: dureza, fortaleza, maquinabilidad, estructura de grano, si la pieza se distorsiona en la siguiente operación.
1. Lo que realmente sucede en cada proceso
Ambos procesos calientan el acero por encima de su temperatura de transformación superior, normalmente 800–950°C dependiendo del contenido de carbono y la aleación. La diferencia es lo que sucede después..
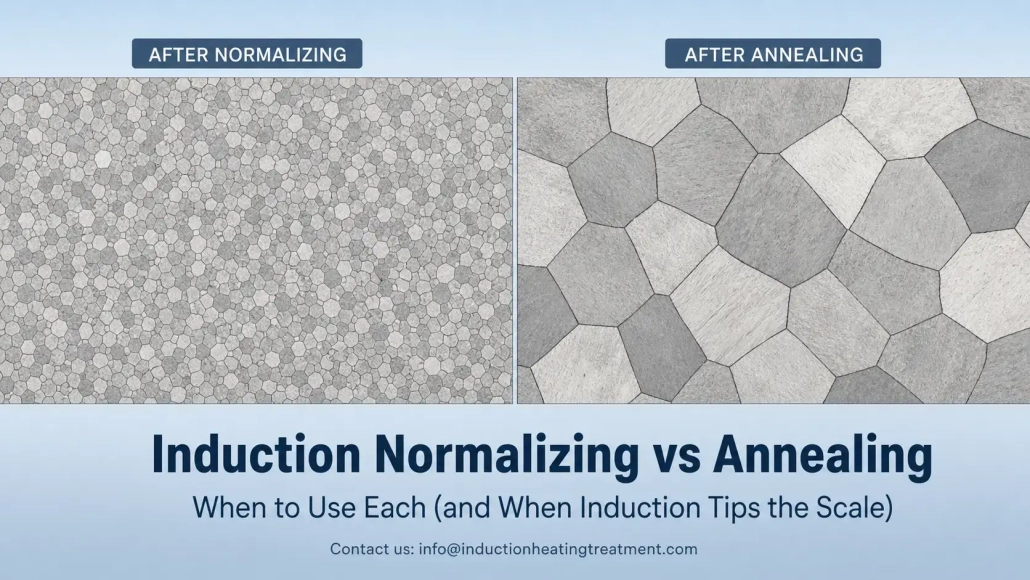
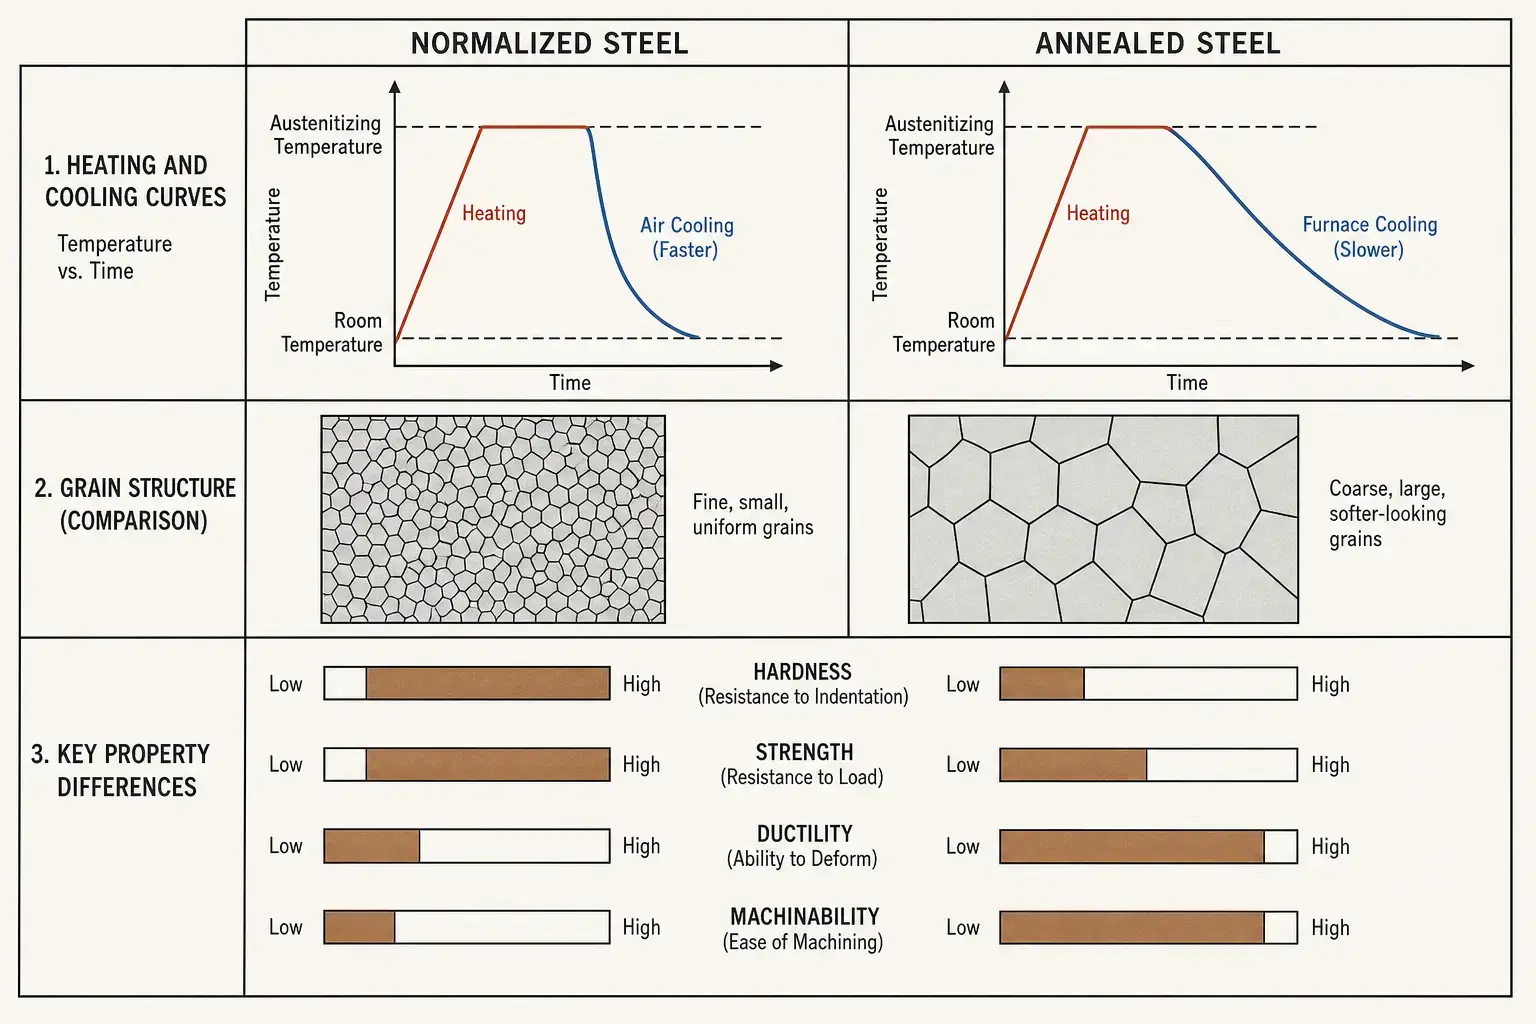
La normalización extrae la pieza y la deja enfriar al aire. El enfriamiento más rápido produce una estructura de grano más fino, dureza moderada, y propiedades mecánicas más uniformes. El recocido mantiene la pieza dentro del horno y la deja enfriar lentamente — a veces durante horas. El enfriamiento lento produce la máxima suavidad, alta ductilidad, y una estructura de grano grueso.
En calentamiento por inducción, el calentamiento es rápido y localizado — segundos en lugar de minutos. Eso por sí solo no cambia la metalurgia de normalizar o recocido. Lo que cambia es dónde puedes ejecutar el proceso y qué tan fácilmente puedes integrarlo en una línea de producción. Más sobre eso en Sección 4.
| Aspecto | Normalizando | Recocido |
|---|---|---|
| Enfriamiento | Aire — Más rápido | Controlado por horno — Lento, a menudo durante horas |
| Dureza | Moderada | Más bajo posible para la calidad |
| Estructura del grano | Fina, uniforme | Gruesa, suavizada |
| Resistencia | Moderada a alta | Bajo |
| Ductilidad | Moderada | Alta |
| Maquinabilidad | Buena para acero de carbono medio | Mejor para alto contenido de carbono & acero aleado |
| Uso típico | Después de la forja, fundición, soldadura, laminado en caliente — reajustar la estructura antes del siguiente paso | Antes de la conformación en frío, embutición profunda, mecanizado pesado — suavizar para el siguiente paso |
2. Cuando la normalización gana
El normalizado es la opción correcta cuando el problema es estructura inconsistente. forja, fundición, laminado, y la soldadura deja patrones de grano no uniformes, dureza variable, y tensiones residuales. La normalización restablece todo eso con un enfriamiento al aire: lo suficientemente rápido para refinar el grano, lo suficientemente lento para evitar la fragilidad de un temple completo.
| Aplicación | Por qué encaja la normalización |
|---|---|
| Piezas de acero forjado | Restablece la estructura del grano después del trabajo en caliente; elimina la inconsistencia del enfriamiento variable después de la forja |
| Componentes de acero fundido | Mejora la uniformidad antes del mecanizado o endurecimiento: las estructuras fundidas son inherentemente toscas y desiguales |
| Tubería soldada & secciones de tubo | Refina la zona afectada por el calor donde la microestructura de la soldadura difiere del material base |
| Acero medio-carbono antes temple por inducción | Crea una microestructura de partida consistente — profundidad de cementación y distribución de dureza más predecible |
| Partes que necesitan resistencia equilibrada & maquinabilidad | El enfriamiento al aire produce dureza moderada — lo suficientemente duro para la función, lo suficientemente blando para cortar sin desgaste excesivo de la herramienta |
Un eje automotriz forjado es un caso típico. Sale del forjado en caliente con una estructura de grano formada por el enfriamiento que ocurrió en el taller ese día. Si va directamente a mecanizado o endurecimiento, el desgaste de la herramienta varía, la distorsión varía, la profundidad de capa varía. La normalización borra esa historia. El eje entra en la siguiente operación con un punto de partida conocido.
3. Cuando gana el recocido
La recocido es la opción correcta cuando la pieza necesita ser lo más blanda y trabajable posible. El enfriamiento lento en horno —a veces controlado durante horas— produce la menor dureza alcanzable y la mayor ductilidad para un grado de acero dado.
Esto hace que el recocido sea la elección predeterminada cuando la siguiente operación es conformado en frío, embutición profunda, curvado severo, o mecanizado pesado en acero de alto carbono o aleado. La normalización dejaría estos materiales demasiado duros, desgaste de herramientas y aumento de las tasas de chatarra.
| Aplicación | Por qué se ajusta el recocido |
|---|---|
| Acero de alto carbono & acero aleado antes del mecanizado | Estructura recocida esferoidal = mayor vida útil de la herramienta, mejor control de virutas |
| Piezas que ingresan a conformado en frío o estirado | La máxima ductilidad previene grietas durante deformaciones severas |
| Fabricaciones soldadas en gran medida | El enfriamiento lento alivia el estrés residual sin introducir nueva distorsión |
| Componentes de precisión que requieren estabilidad dimensional | Estable, Microestructura sin estrés antes del mecanizado final — menos movimiento después de la eliminación del material |
| Alambre, Cinta, Tubo de calibre fino | Condición blanda requerida antes de doblar, Aplanado, o operaciones de redibujado |
La inducción también tiene un papel en el recocido, pero está limitado. Recocido por inducción funciona bien para ablandamiento localizado o alivio de tensiones en características específicas. Para el recocido de toda la pieza que requiere enfriamiento lento, enfriamiento controlado durante horas, un horno sigue siendo la opción práctica. La pregunta correcta no es «¿puede la inducción hacer recocido?» sino «¿esta pieza específica necesita el ciclo completo del horno?, ¿o un recocido localizado puede resolver el problema más rápido??»
4. Donde la inducción cambia la compensación
Esto es lo que la inducción no cambia: la metalurgia. La normalización aún requiere calentar por encima de la transformación y enfriar al aire. El recocido aún requiere un enfriamiento lento. La física es la misma.
Esto es lo que la inducción sí cambia: velocidad, huella, integración, y localización.
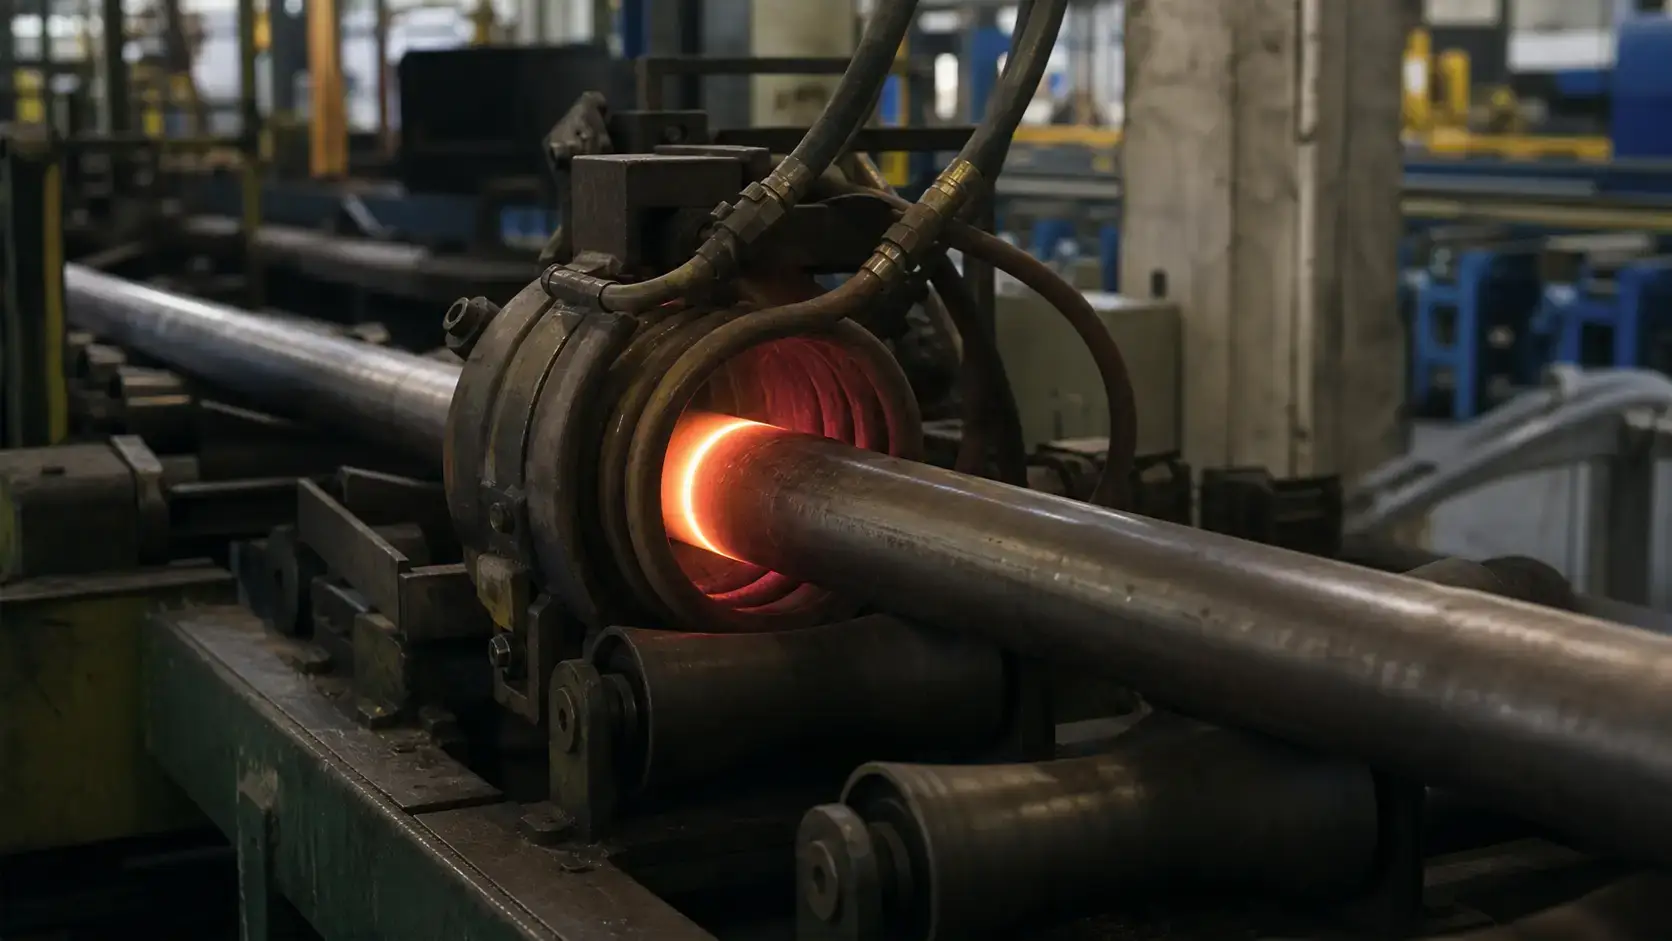
Un horno calienta toda la pieza — y el aire que la rodea, y la cámara, y las luminarias — para alcanzar la temperatura. La inducción genera calor directamente en la superficie de la pieza. Para normalizar, donde el enfriamiento por aire es el paso final, esa velocidad desbloquea el procesamiento en línea. Un tubo o una tubería que se mueve continuamente a través de una bobina a velocidad de línea puede normalizarse en segundos, no ciclos por lotes.
La localización también importa. En un tubo soldado, solo la junta soldada y la zona afectada por el calor pueden necesitar normalización. La inducción puede enfocar esa zona sin calentar toda la circunferencia. En un componente automotriz forjado, un área específica de cojinete de bancada o de blank de engranaje puede normalizarse mientras que el resto de la pieza se mantiene como forjado. Un horno no puede hacer eso.
Dos ejemplos hacen esto concreto:
— Normalizado de tubos y tuberías. Los molinos de tubos ERW funcionan continuamente. Tomar el tubo fuera de línea para normalizado por horno por lotes interrumpe el flujo. Normalizado por inducción en línea — bobina posicionada después de la estación de soldadura, calentando la zona de la junta a la temperatura de transformación, la refrigeración por aire en la mesa de salida — mantiene la línea en movimiento. Las variables clave: diámetro del tubo, espesor de pared, velocidad de línea, y la geometría de la bobina. Si se equivoca la frecuencia, solo calientas la superficie. Si te equivocas en la potencia, la línea se ralentiza.
— Normalización de componentes automotrices. Engranajes en blanco forjados, ejes, y los yugos entran en la celda de mecanizado con la estructura de grano que dejó el proceso de forja. Normalización por inducción antes del mecanizado — a veces en la misma celda, con el mismo robot que carga el torno — da a cada pieza la misma condición inicial. La alternativa es un horno por lotes, lo que significa inventario entre operaciones, tiempo de entrega más largo, y piezas que se enfrían a diferentes velocidades dependiendo de dónde se colocaron en la canasta.
La normalización por inducción no hace que el recocido sea obsoleto. Para acero de alto carbono que necesita una estructura esferoidizada antes del mecanizado de precisión, el recocido en horno todavía es superior. Pero para el amplio medio — forjas de carbono medio, fundiciones, ensambles soldados, y piezas destinadas a temple por inducción — la normalización por inducción a menudo se adapta mejor al flujo de producción. Elimina el horno como el cuello de botella.
5. ¿Qué determina las especificaciones de su equipo?
Calidad del material y contenido de carbono. Bajo en carbono, Medio en carbono, Aleación, Y aceros para herramientas no responden de la misma manera a la misma temperatura y enfriamiento. Una forja de carbono medio puede normalizarse aceptablemente con un ciclo simple de calentamiento y enfriamiento al aire. Un acero de alto carbono puede necesitar un control de temperatura más estricto y verificación de la uniformidad del enfriamiento. Siempre revise la especificación del material antes de establecer las temperaturas objetivo.
Geometría de la pieza y grosor de sección. Las secciones delgadas se calientan rápidamente y se enfrían uniformemente. Las secciones gruesas desarrollan un gradiente de temperatura desde la superficie al núcleo durante el calentamiento, y se enfrían a diferentes velocidades a lo largo de la sección durante el enfriamiento al aire. Para normalización por inducción, esto afecta frecuencia selección — menor frecuencia para mayor penetración, mayor para calentamiento dominante en superficie en paredes delgadas. También afecta el tiempo de calentamiento, velocidad de escaneo o velocidad de línea, y si la pieza necesita rotación para uniformidad.
Tasa de producción e integración de línea. Un proceso de normalización que funciona en un laboratorio de pruebas se desmorona a la velocidad de producción si la fuente de alimentación no puede mantener el ciclo de servicio. El rendimiento requerido determina el tamaño de la fuente de alimentación, disposición de la bobina, capacidad de enfriamiento, y controles. Para operaciones en línea — normalización de tubos a 30 metros por minuto, por ejemplo — la velocidad de línea es el primer número que necesita el diseñador del equipo. Para piezas discretas, el tiempo de ciclo y el método de carga importan más. Un ciclo de calor de cinco segundos combinado con una secuencia manual de veinte segundos es un ciclo neto de tres segundos esperando a ocurrir.
Medición y control de temperatura. La inducción calienta rápido. Eso significa que el sistema de control tiene menos tiempo para reaccionar a una excursión de temperatura que con un horno. Pirómetros, cámaras térmicas, o que los sensores de contacto deben colocarse para leer el área crítica de la pieza — no una superficie conveniente pero irrelevante. En piezas móviles o giratorias, emisividad, escala, condición superficial, y el ángulo de visión afectan la lectura. El control de potencia en lazo cerrado con retroalimentación de temperatura en tiempo real merece la pena cuando la ventana de temperatura es ajustada.
método de refrigeración. Para normalizar, la refrigeración por aire es la opción predeterminada — pero la tasa real de refrigeración depende del tamaño de la pieza, movimiento del aire, espaciamiento entre piezas, y temperatura ambiente del taller. el aire forzado puede acelerar la refrigeración pero debe ser uniforme. Para el recocido, el control de refrigeración es todo: la curva de refrigeración define las propiedades finales. Si tu proceso requiere recocido, Verifique que el método de enfriamiento: horno frío, cámara aislada, rampa controlada — puede mantener la velocidad requerida antes de especificar el lado de calefacción. En cuanto al propio equipo de inducción, la fuente de alimentación, condensadores, bus, y bobina todos necesitan fiabilidad refrigeración líquida. Refrigeración subdimensionada acorta la vida útil de las bobinas y crea fallos molestos que consumen el tiempo de funcionamiento mucho antes de que algo falle.
6. Errores que cuestan más
— Recocido cuando normalizar es suficiente. Pagas por el ciclo completo de la caldera — energía, Tiempo, espacio en el suelo — para producir una pieza más blanda de la que necesitabas. Para forjados de carbono medio destinados a mecanizado y endurecimiento, la normalización generalmente proporciona el equilibrio correcto entre maquinabilidad y resistencia sin el costo adicional del recocido.
— Normalizar cuando la pieza necesita la máxima suavidad. Los aceros de alto carbono y aleación normalizados en lugar de recocidos desgastarán las herramientas, agrietarse durante el conformado, o ambos. Si la siguiente operación es trabajo en frío severo o corte pesado en un grado duro, el recocido justifica su costo.
— Ignorando el historial previo del material. El mismo grado de acero responde de manera diferente dependiendo de si fue fundido, forjado, laminado, soldado, o previamente tratado térmicamente. Revisa la microestructura entrante, no solo la química del certificado.
— Tratar la bobina de inducción como accesorio. Una fuente de alimentación bien diseñada combinada con la bobina equivocada es un pisapapeles bien diseñado. La geometría de la bobina determina el patrón de calentamiento, uniformidad, y si la pieza alcanza la temperatura antes de que la línea avance. Si el proveedor no puede mostrarte diseños de bobinas para tu geometría específica de la pieza, sigue buscando.
— Confundiendo normalización con endurecimiento. Normalizar usa refrigeración por aire para refinar la estructura del grano. El endurecimiento mediante temple rápido para formar martensita. Si una parte endurecida tiene grietas, puntos blandos, o a la distorsión, la causa raíz está en la extinción, el proceso de endurecimiento, o la microestructura inicial, no el paso de normalización.
Conclusión clave
Normalizar no es un recocido más barato. El recocido no es una normalización más suave.. Son procesos diferentes para diferentes problemas de fabricación.. Si el objetivo es el refinamiento del grano y una estructura consistente antes de la siguiente operación: normalizar. Si el objetivo es la máxima suavidad para el conformado o mecanizado pesado: recocer. Normalización por inducción no cambia ese árbol de decisiones — pero sí hace que la normalización sea más rápida, más localizado, y más fácil de integrar en una línea de producción. Defina primero el requisito metalúrgico. Elija el equipo después.
q: ¿Es el acero normalizado más duro que el acero recocido??
A: Sí. El acero normalizado es más duro y fuerte que el acero recocido del mismo grado. El enfriamiento rápido al aire produce una estructura de grano más fino y mayor resistencia. La diferencia exacta depende del contenido de carbono, contenido de aleación, y tamaño de la sección.
q: ¿Puede la calefacción por inducción realizar el recocido?, o solo normalización?
A: La inducción puede hacer ambos, pero la limitación es la refrigeración. La normalización solo necesita enfriamiento por aire después del calentamiento — la inducción lo maneja bien, especialmente en línea. El recocido necesita enfriamiento lento, y controlado — a menudo durante horas en un horno o cámara aislada. La inducción funciona para recocido localizado en características específicas, pero el recocido de toda la pieza con una curva de enfriamiento controlada sigue siendo territorio de horno para la mayoría de las aplicaciones.
q: ¿Cuándo sigue siendo la normalización en horno la mejor opción??
A: Cuando estás procesando grandes lotes de piezas mixtas que necesitan largos, tiempos de inmersión uniformes, o cuando la geometría de la pieza hace que el diseño de la bobina sea poco práctico — formas muy irregulares, variación extrema de tamaño dentro de un lote, o piezas que no se pueden fijar para calentamiento en línea. Un horno normaliza todo en la cesta de la misma manera. La inducción normaliza una pieza, o una zona, a la vez. Elige la herramienta que coincida con el patrón de producción.
Obtén una Revisión de Ingeniería para tu aplicación de normalizado
Envíanos el plano de tu pieza, grado de material, y tasa de producción. Le diremos si la normalización por inducción, recocido, o un enfoque diferente se adapta a su proceso — antes de comprometerse con el equipo.