
Wie man Oxidation während des Induktionsheizens reduziert: 8 Bewährte Strategien
Oxidation während der Induktionsheizung ist eines der ersten Prozessprobleme, die Hersteller beim Übergang vom Prototyp zur Produktion bemerken. Es zeigt sich als Oberflächenmaß, Verfärbung, Entkohlen, oder schlechtes Löten – und in vielen Werkstätten, führt es zu zusätzlicher Reinigung, Überarbeitung, oder sogar ausrangierte Teile. Die gute Nachricht: in den meisten Fällen, Oxidation ist kein Materialproblem. Es ist ein Prozesssteuerungsproblem—und die richtige Kombination aus Stromversorgung, Spulendesign, Zykluszeiten, und Atmosphärenmanagement kann es drastisch reduzieren.
|
5. Spulendesign & Positionierung |
1. Warum Oxidation auftritt & Warum Geschwindigkeit wichtig ist
Oxidation ist eine einfache chemische Reaktion: Metall + Sauerstoff + Hitze = Oxid. Die Reaktionsgeschwindigkeit steigt mit Temperatur und Einwirkzeit. Dies gibt uns zwei praktische Hebel: die Spitzentemperatur so niedrig wie möglich halten, wie es der Prozess erlaubt, und die Zeit minimieren, die das Bauteil im oxidationsanfälligen Bereich verbringt. Genau hier hat das Induktionsheizen einen grundlegenden Vorteil gegenüber herkömmlichen Methoden – es liefert Wärme schnell, lokal, und nur in dem Bereich, der sie benötigt.
Aber das Schlüsselwort hier ist „kann.“ Ein Induktionssystem liefert diese Vorteile nur, wenn die Stromversorgung, Spule, und die Steuerungen richtig auf das Bauteil abgestimmt sind. Wenn die Frequenz falsch ist, wenn die Zykluszeit abweicht, oder wenn die Spulenkopplung inkonsistent ist, öffnet sich das Oxidationsfenster. Also ist das erste Prinzip einfach: Oxidationsvermeidung beginnt mit dem Prozessdesign, nicht mit Zusatzkomponenten. Das Netzteil sollte niemals isoliert bewertet werden – es gehört in dasselbe Gespräch wie die Spule, Kühlsystem, Vorrichtung, Übertragungsmethode, und alle Atmosphären- oder Schutzanforderungen.
2. Stromsteuerung: Schnelles Erhitzen vs. Aggressives Erhitzen
In der Produktion, schnelleres Erhitzen reduziert im Allgemeinen die Oxidation – aber nur, wenn es kontrollierte. Es gibt einen wichtigen Unterschied zwischen schneller und aggressiver Erhitzung:
Aggressives Heizen: Liefert zu schnell zu viel Leistung. Die Oberfläche überhitzt, bevor der Kern oder der Gelenkbereich das Ziel erreicht, Erzeugt heiße Stellen, die zuerst und am schnellsten oxidieren.
Kontrollierte schnelle Erwärmung: Verwendet die richtige Leistungsdichte und Frequenz für die Bauteilgeometrie, bringt die gesamte Zielzone gleichmäßig auf Temperatur und minimiert die Gesamtzeit bei erhöhter Temperatur.
Langsame Erwärmung: Oft durch eine zu kleine oder schlecht angepasste Stromversorgung, verlängert die Zeit, die das Teil im oxidationsanfälligen Bereich verbringt. Selbst wenn die Spitzentemperatur korrekt ist, kann die angesammelte Exposition zu bedeutender Zunderbildung führen.
Hier wird eine vollständige Induktionserwärmungslösung wichtig. Wenn das Netzteil und die Spule gemeinsam entwickelt werden, wird die Wärme genau dort geliefert, wo sie benötigt wird, unnötige Exposition wird minimiert, und die Ergebnisse bleiben über Chargen hinweg konsistent. Für Anwendungen wie Induktionshärten, Löten, Schrumpfpassung, oder Vorwärmen, ist Wiederholbarkeit genauso wichtig wie die Spitzentemperatur. Wenn das Heizprofil von Teil zu Teil variiert, wird auch die Oxidation variieren.
3. Schützende Atmosphären: Die richtige Option wählen
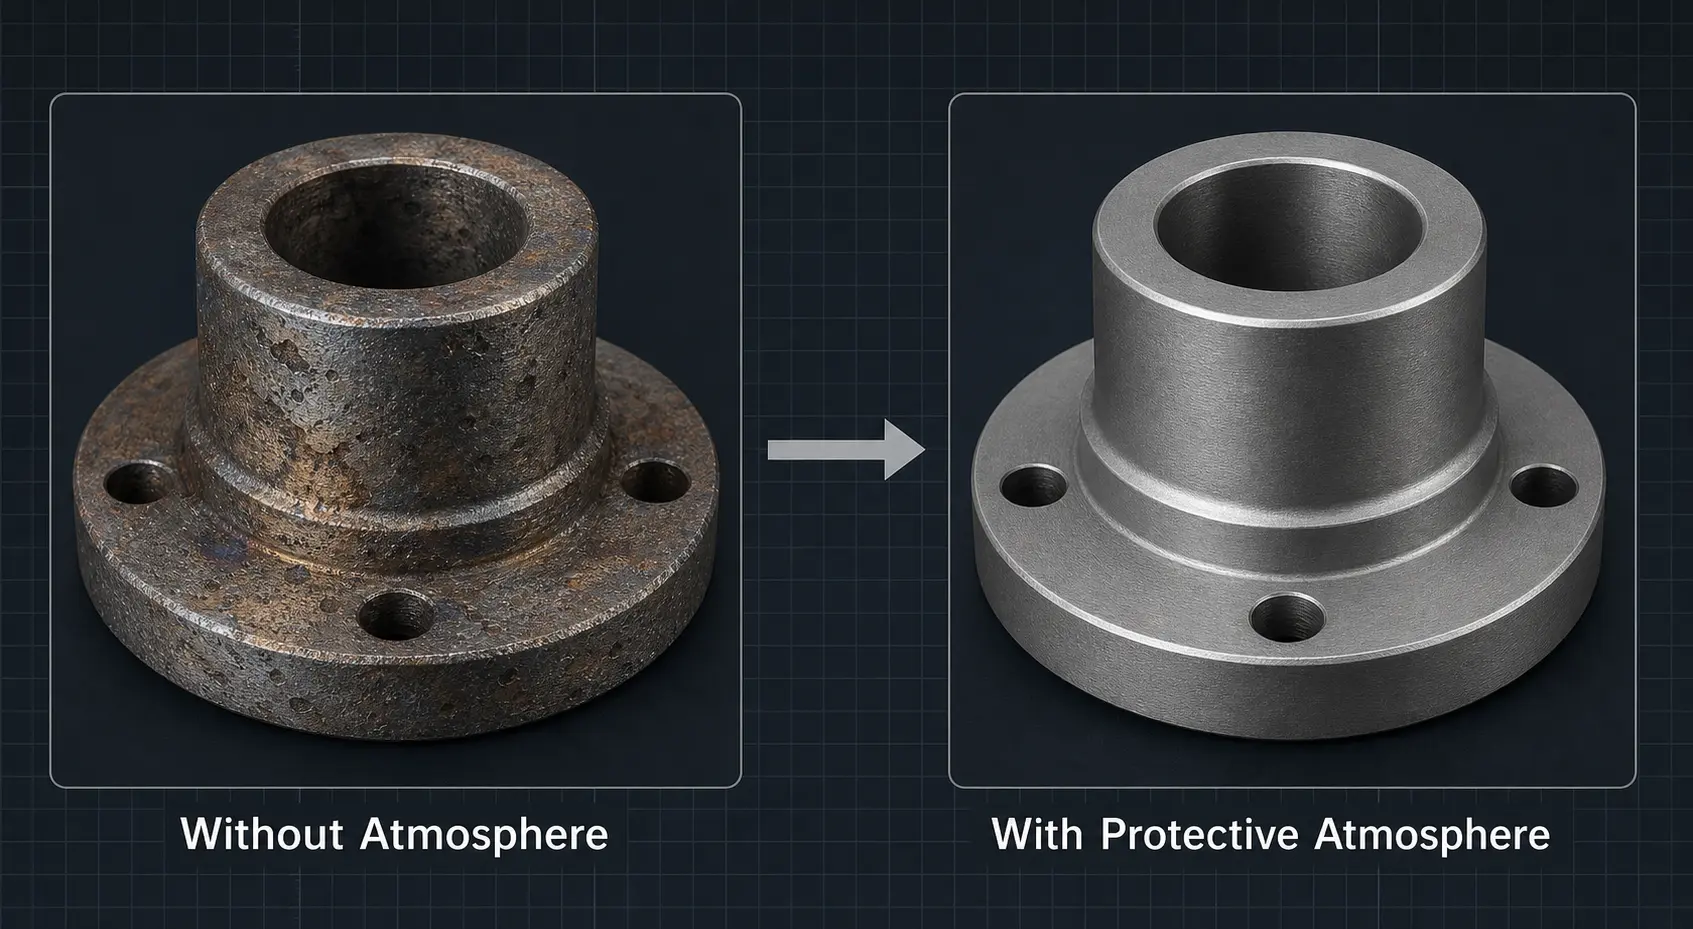
Wenn die Oberflächenqualität kritisch ist, kann eine schützende Atmosphäre Oxidation drastisch reduzieren oder beseitigen. Aber keine einzelne Atmosphäre ist für jede Anwendung die beste. Die richtige Wahl hängt vom Material ab, Temperatur, Produktionsvolumen, und davon, welches Oberflächenqualitätsniveau das Teil tatsächlich benötigt. Die folgende Tabelle vergleicht die vier gebräuchlichsten Optionen.
| Atmosphäre | Kosten | Auswirkung | Am besten geeignet für | Wichtige Überlegungen |
|---|---|---|---|---|
| Stickstoff (N2) | Niedrig | Gut | Allgemeines Erhitzen von Stahl und Kupfer; geschlossene oder halboffene Anlagen | Günstigste inerte Option; weit verbreitet; funktioniert gut in den meisten nicht-kritischen Anwendungen |
| Argon (Ar) | Mittel | Besser | Hochwertige Komponenten; oxidationsempfindliche Legierungen; Titan- und Nickelbasierte Materialien | Schwerer als Luft, bessere Abdecktiefe bietet; höhere Reinheit als Stickstoff in vielen Lieferketten |
| Formiergas (N2/H2 Mischung) |
Mittel | Gut (reduzierend) | Anwendungen, die reduzierte Bedingungen benötigen; bestimmte Löt- und Glühverfahren | Wasserstoffgehalt erfordert Sicherheits- und Lüftungsmaßnahmen; muss sorgfältig ausgelegt werden |
| Vakuum | Hoch | Am besten | Kritische Oberflächenqualität; Luft- und Medizinische Komponenten; prozesse, die keine Oxidation vertragen | Erhöht Geräteaufwand, Beladungskomplexität, und Zykluszeit; Bewerten Sie den gesamten Geschäftsfall |
Für Beschaffungsteams, Die Entscheidung sollte auf der Grundlage erfolgen Gesamtgeschäftsszenario, nicht nur der Wunsch nach einer saubereren Oberfläche. Vergleichen Sie den Gerätepreis mit den nachgelagerten Reinigungskosten, Ausschussrisiko, Wartung, und Durchsatz ab. Ein leistungsfähigeres Induktionsheizsystem mit integrierter Atmosphärenkontrolle kann oft die Gesamtkosten im Laufe der Zeit senken—insbesondere wenn Oxidation bereits die Produktqualität oder die Kundenakzeptanz beeinflusst.
4. Flussmittel, Beschichtungen & Barriere-Methoden: Wann sie helfen
Über die Atmosphärenkontrolle hinaus, Mehrere Oberflächenschutzmethoden können Oxidation in bestimmten Anwendungen reduzieren. Der Schlüssel ist das Verständnis Was jede Methode kann und nicht kann:
Flussmittel (Löten): Wesentlich für Induktionsolen, Flussmittel schützt den Verbindungsbereich vor Oxidation und unterstützt das richtige Benetzen durch das Zusatzmetall. Die richtige Flussmittelchemie ist genauso wichtig wie der richtige Heizzyklus.
Anti-Kalk-Beschichtungen: Beim Warmumformen und Schmieden, spezialisierte Beschichtungen können die Oxidation während des Erhitzens und der Übertragung reduzieren. Sie sind eine praktische Ergänzung – kein Ersatz – für eine gute Temperaturkontrolle.
Einfache Abschirmungen/Gehäuse: In vielen Anwendungen, ein gasgespültes Gehäuse oder ein lokaler Schild um die Spule kann die Oberflächenqualität erheblich verbessern, ohne die Kosten eines vollständigen Vakuumsystems.
Die wichtige Einschränkung: Diese Methoden funktionieren am besten als Teil eines vollständigen Prozessdesigns. Eine Beschichtung allein wird ein Überhitzungsproblem nicht lösen. Ein Gas-Schild allein wird eine schlecht abgestimmte Spule oder instabile Stromversorgung nicht ausgleichen. Wenn die Oberflächenqualität direkt mit dem Erscheinungsbild zusammenhängt, Lotverbindungsgüte, oder nachgelagerte Bearbeitung, ist die Integration von Energiequelle, Spule, Gehäuse, Kühlung, und Steuerung das, was einen robusten Prozess von einem fragilen unterscheidet.
5. Spulendesign & Bauteilpositionierung: Die übersehenen Variablen
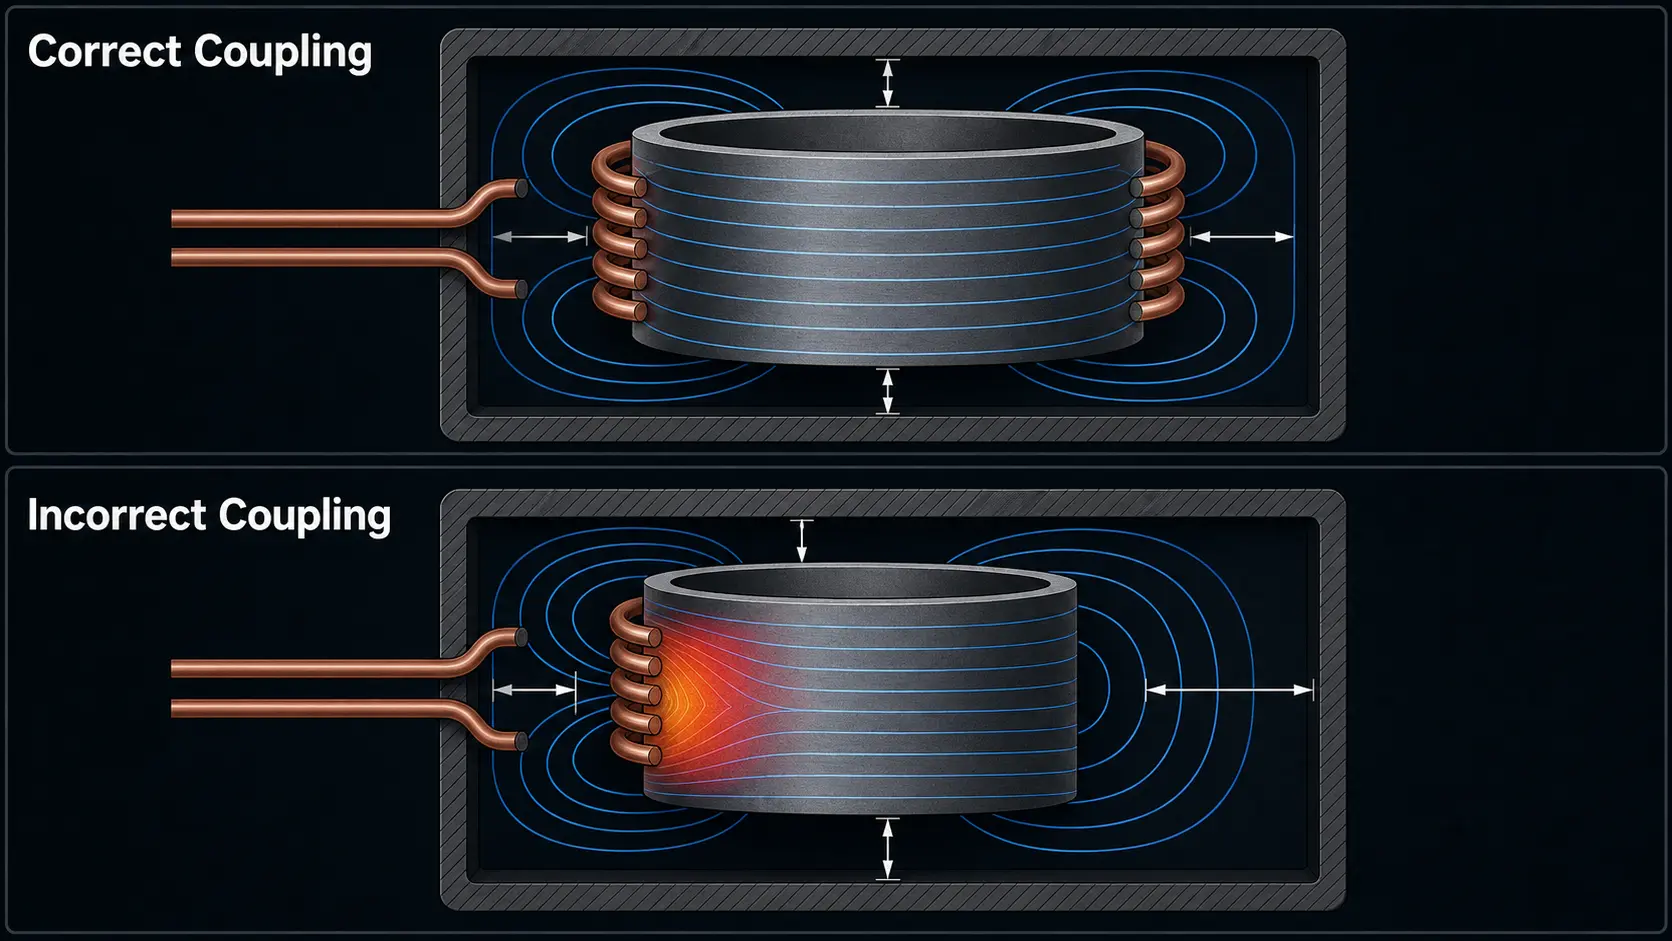
Das Design der Spule hat einen direkten und oft unterschätzten Einfluss auf die Oxidation. Lokale Überhitzung an den Rändern, Schultern, Löcher, Threads, oder Änderungen in der Abschnittsdicke entstehen wiederholbare Skalenmuster die wie ein Materialproblem aussehen, in Wirklichkeit aber ein Prozessproblem sind. Wenn der Spulenkopplungsabstand variiert, wenn Teile inkonsistent geladen werden, oder wenn sich der Spulenzustand mit der Zeit verschlechtert, das Heizmuster wird ungleichmäßig – und Oxidation folgt den heißesten Bereichen.
Praktische Stabilitätsfaktoren, die die Oxidation direkt beeinflussen:
Konstanter Kopplungsabstand: Schon kleine Variationen im Spulen-zu-Teile-Abstand ändern die magnetische Kopplung und erzeugen Temperaturgradienten.
Wiederholbare Teileladung: Manuelle Ladeungenauigkeit ist eine der häufigsten Ursachen für variable Oxidation in der mittleren Serienproduktion.
Zustand des Kühlsystems: Abgeschwächtes Wasserkühlungssystem beeinflusst die Spulentemperatur, was die Impedanz verschiebt und das Heizprofil im Laufe der Zeit verändert.
Integrität der Vorrichtung: Abgenutzte oder falsch ausgerichtete Vorrichtungen verändern die Position des Teils relativ zur Spule, was eine Oxidation an vorhersehbaren Stellen verursacht.
Überwachung des Spulenzustands: Eine Spule, die verschleißt, überschlagend, oder ihren Oberflächenzustand verliert, wird allmählich mehr Oxidation produzieren – oft erst erkannt, nachdem die Ausschussraten gestiegen sind.
Wenn Oxidation erst auftritt, nachdem das System eine Weile gelaufen ist, ist dies selten eine plötzliche Materialveränderung. Es ist eher ein Zeichen dafür, dass Spulenverschleiß, Kühlungsabbau, oder Ausrichtungsabweichungen den Prozess aus seinem validierten Bereich verschoben haben. Ein guter Geräteanbieter sollte helfen, diese Variablen zu überwachen und zu kontrollieren, und nicht nur ein Netzteil liefern.
6. Oxidationskontrolle beim Induktivhärten
Für Induktionshärten, die Oxidationskontrolle ist besonders mit drei Prozessvariablen verbunden: Austenitisierungstemperatur, Gleichmäßigkeit der Erwärmung, und Abschreckzeitpunkt. Wenn die Oberfläche vor dem Abschrecken zu lange über der Umwandlungstemperatur gehalten wird, nimmt die Oxidation zu und die Härteergebnisse können ebenfalls weniger konsistent werden.
Eine Abschreckhärtungseinrichtung, die den Abstand zwischen der Spule und dem Abschreckring präzise steuert—zusammen mit der Sprühabdeckung, Durchfluss, und der Vorschubgeschwindigkeit—kann oberflächliche Zunderbildung erheblich reduzieren. In vielen Härtungsprojekten:
Leichte Verfärbungen können akzeptabel sein, wenn sie die Maßhaltigkeit oder die nachgelagerte Montage nicht beeinträchtigen.
Starke Zunderbildung beeinträchtigt die Rissinspektion, Maßtoleranzen, und die Nachbearbeitung – es ist niemals nur kosmetisch.
Sicherheitskritische oder wertvolle Teile rechtfertigen geschlossenen Regelkreise, bessere thermische Wiederholbarkeit, und die Integration einer Schutzatmosphäre von Anfang an.
Die wichtigste Erkenntnis: bewerten Sie die Oxidation als Teil des gesamten Härtungssystemdesigns, nicht als Nachgedanke. Wenn das Bauteil enge Anforderungen an die Oberflächenqualität hat, ist es fast immer günstiger, diese Fähigkeiten von Anfang an in das System einzubauen, als sie später nachzurüsten.
7. Häufige Fehler, die Oxidation verschlimmern
Viele Oxidationsprobleme werden nicht durch eine einzelne falsche Entscheidung verursacht—sie entstehen durch kleine, korrigierbare Prozesslücken. Hier sind die Fehler, die unserem Engineering-Team am häufigsten passieren:
1. Ausgleich durch mehr Leistung oder längere Zyklen. Wenn Teile oxidiert herauskommen, der Instinkt ist es „wird heißer und schneller.“ Ohne die zugrunde liegende Ursache zu beheben (Spulenabgleich, Frequenz, Laden), das verschlimmert normalerweise die Oxidation.
2. Annahme, dass Stickstoff alles löst. Stickstoff hilft, aber er kann einen Prozess mit schlechter Temperaturkontrolle nicht beheben, schmutzige eingehende Teile, oder langsamer Transport nach dem Erhitzen.
3. Das Ignorieren der Oberflächenreinheit von eingehenden Teilen. Öl, Schneidflüssigkeitsreste, oder Rost auf der Teileoberfläche beschleunigt die Oxidation während des Erhitzens. Sauber rein bedeutet sauber raus.
4. Langsamer Teiletransport nach dem Erhitzen. Wenn das erhitzte Teil an der Luft steht, bevor die nächste Operation erfolgt (Abschrecken, Formung, Löten), jede Sekunde trägt zur Oxidschicht bei.
5. Schlechte Spulenjustierung oder abgenutzte Vorrichtungen. Inkonsistente Bauteilpositionierung verursacht unterschiedliche Erwärmung und variable Oxidation – oft fälschlicherweise als Materialchargenabweichung angesehen.
6. Nachträgliche Nachrüstung der Atmosphärenkontrolle. Das Hinzufügen einer Gasabschirmung zu einer Linie, die nicht dafür ausgelegt ist, funktioniert selten so gut wie erwartet. Wenn die Anwendung niedrige Oxidation erfordert, dann von Anfang an dafür planen.
7. Die Bewertung des Preises des Netzgeräts isoliert. Ein geringerer anfänglicher Gerätekostenaufwand, der zu mehr Ausschuss, mehr Nacharbeit, und zusätzlicher Reinigung führt, ist keine Einsparung. Vergleichen Sie die Gesamtbetriebskosten, nicht nur den Kaufpreis.
8. Kaufkriterien: Worauf Sie bei einem oxidationsbeständigen System achten sollten
Wenn Ihr nächstes Projekt eine strenge Oxidationskontrolle erfordert, hier ist eine praktische Checkliste zur Steuerung der Gerätebewertung. Jeder Punkt auf dieser Liste beeinflusst direkt oder indirekt die Oberflächenqualität:
☐ Frequenzanpassung an die Bauteilgeometrie. Die richtige Frequenz stellt sicher, dass Wärme in der richtigen Tiefe erzeugt wird, um Oberflächenüberhitzung und unnötige Belichtungszeiten zu minimieren.
☐ Kontrollgenauigkeit und Wiederholbarkeit. Geschlossene Leistungsregelung und Temperaturüberwachung (Pyrometer- oder Thermoelement-Feedback) Jeden Zyklus innerhalb des validierten Fensters halten.
☐ Spulenanpassung und Unterstützung. Eine Standardspule liefert selten optimale Ergebnisse. Suchen Sie einen Lieferanten, der Spulen speziell für Ihre Bauteilgeometrie und Produktionsmenge entwirft.
☐ Kühlsystemdesign. Ausreichende Wasserkühlung sowohl für die Stromversorgung als auch für die Spule ist für thermische Stabilität und Langzeitkonsistenz unerlässlich.
☐ Kompatibilität mit der Atmosphäre. Selbst wenn Sie heute keine Gasabschirmung benötigen, bestätigen Sie, dass das System in ein Gehäuse oder eine lokale Gasspülung integriert werden kann, falls sich die Anforderungen ändern.
☐ Vorrichtung und Wiederholgenauigkeit beim Beladen. Eine konsistente Werkstückpositionierung ist genauso wichtig wie eine konsistente Energieabgabe. Fragen Sie nach Spannmöglichkeiten und Automatisierungskompatibilität.
☐ Unterstützung bei der Prozessvalidierung. Ein Lieferant, der Anwendungstests und Prozessentwicklung vor der Lieferung anbietet, kann Oxidationsrisiken frühzeitig erkennen, wenn sie am billigsten zu beheben sind.
☐ Gesamtkosten des Eigentums. Kaufpreis vergleichen, Energieeffizienz, Spulenleben, Wartungsanforderungen, und die versteckten Kosten für Ausschuss und Nacharbeit.
Die beste Strategie zur Oxidationsvermeidung ist selten eine einzelne Technologiewahl. Es ist ein systemische Entscheidung die damit beginnt, die Oberflächenanforderung zu definieren und die Ausrüstung darum herum auszuwählen – nicht umgekehrt.
Schlüssel zum Mitnehmen: Oxidation während des Induktionshärtens ist ein Prozesskontrollproblem, kein Materialproblem. Ein gut ausgelegtes System – Abgleich von Stromversorgung, Spule, Kühlung, Spannvorrichtung, und Atmosphäre an das spezifische Teil und die Produktionsumgebung – reduziert die Oxidation, verbessert die Konsistenz, und senkt die Gesamtbetriebskosten. Definieren Sie frühzeitig den Flächenbedarf, Entwerfen Sie das System darum herum, und wählen Sie Ausrüstungspartner, die den gesamten Prozess verstehen, nicht nur die Leistungselektronik.
FAQ: Oxidation beim Induktionsheizen
Q: Ist Stickstoff ausreichend, oder benötige ich Argon oder ein Vakuum?
A: Für die meisten allgemeinen Anwendungen zum Erhitzen von Stahl und Kupfer, Stickstoff sorgt für eine ausreichende Oxidationsreduktion zu den niedrigsten Kosten – besonders in geschlossenen oder halbgeschlossenen Einrichtungen. Upgrade auf Argon, wenn Teile hochwertig sind, hergestellt aus oxidationsempfindlichen Legierungen (Titan, nickelbasiert), oder wenn Oberflächenqualität an eine Kundenspezifikation gebunden ist. Vakuum ist gerechtfertigt, wenn die Oberflächenintegrität für Funktion oder Sicherheit entscheidend ist, wie bei Luft- und Raumfahrt- und medizinischen Bauteilen. Die richtige Frage ist nicht „was ist am besten“ sondern „was benötigt dieses Teil tatsächlich, und was sind die Kosten, wenn man es falsch macht?“
Q: Kann ich die Atmosphärenkontrolle an mein bestehendes Induktionsheizsystem nachrüsten?
A: In vielen Fällen, ja – aber die Ergebnisse hängen stark von der vorhandenen Einrichtung ab. Ein einfaches gasgespültes Gehäuse oder Abschirmung des Spulenbereichs kann bei den meisten Systemen hinzugefügt werden und bietet eine sinnvolle Verbesserung für moderate Anforderungen an die Oberflächenqualität. Jedoch, wenn das System grundlegende Probleme mit der Spulenanpassung hat, Leistungsstabilität, oder Teilehandhabung, Gas allein zuzufügen bringt nicht die erwarteten Ergebnisse. Die erfolgreichsten Nachträge beginnen mit einem Prozessaudit: identifiziere zuerst die dominante Oxidationsquelle, dann füge die Atmosphärenkontrolle als ein Element einer umfassenderen Lösung hinzu, anstatt als eigenständige Maßnahme.
Q: Wie viel Oxidation für das Härten akzeptabel ist. Löten?
A: Die akzeptable Schwelle hängt davon ab, was nach dem Erhitzen passiert, nicht nur davon, wie das Teil aussieht. Zum Härten, leichte Verfärbungen sind oft tolerierbar, solange sie die Maßhaltigkeit nicht beeinträchtigen, Rissprüfung (fluoreszierende Eindringprüfung), oder Passgenauigkeit nach dem Prozess. Schwere Zunderbildung, die abblättert, verändert die Oberflächenrauheit, oder das Verbergen von Inspektionsanzeigern ist nicht akzeptabel. Zum Löten, die Leiste ist höher: Oxidation an der Verbindung beeinträchtigt direkt die Benetzung des Füllmetalls und die Integrität der Verbindung. Sogar leichte Oxidation, die in einem Härtungskontext akzeptabel wäre, kann zum Versagen der Lötung führen. Definieren Sie die Akzeptanzkriterien mit Ihrem Qualitätsteam, bevor Sie das Oxidationskontrollbudget festlegen.
Umgang mit Oxidation an Ihrer Induktionsheizlinie?
Unser Engineering-Team kann helfen, Ihr Material zu bewerten, Zykluszeit, Spulendesign, und Atmosphärenanforderungen – und empfehlen, ob ein Standardnetzteil oder ein komplettes integriertes System die benötigte Oberflächenqualität liefert.










