Normalizzazione tramite induzione vs ricottura: Quando usare ciascuno (e quando l'induzione fa pendere la bilancia)
La maggior parte dei negozi di trattamento termico hanno un valore predefinito: o normalizzano tutto o ricottono tutto. La scelta è solitamente l'abitudine, non ingegneria. Normalizzazione dell'induzione cambia quell'equazione — non perché l'induzione sia sempre il processo migliore, ma perché la sua velocità e controllo rendono la normalizzazione pratica in applicazioni dove un forno sarebbe troppo lento e il ricottura eccessiva.
La normalizzazione e la ricottura riscaldano entrambe l'acciaio sopra la temperatura di trasformazione. Ciò che le separa è la fase di raffreddamento — e tutto ciò che riguarda il pezzo finale deriva da quella singola variabile: durezza, resistenza, lavorabilità, struttura dei grani, se il pezzo si deforma nella successiva operazione.
1. Cosa succede effettivamente in ciascun processo
Entrambi i processi riscaldano l'acciaio al di sopra della sua temperatura di trasformazione superiore, tipicamente 800–950°C a seconda del contenuto di carbonio e della lega. La differenza è cosa succede dopo.
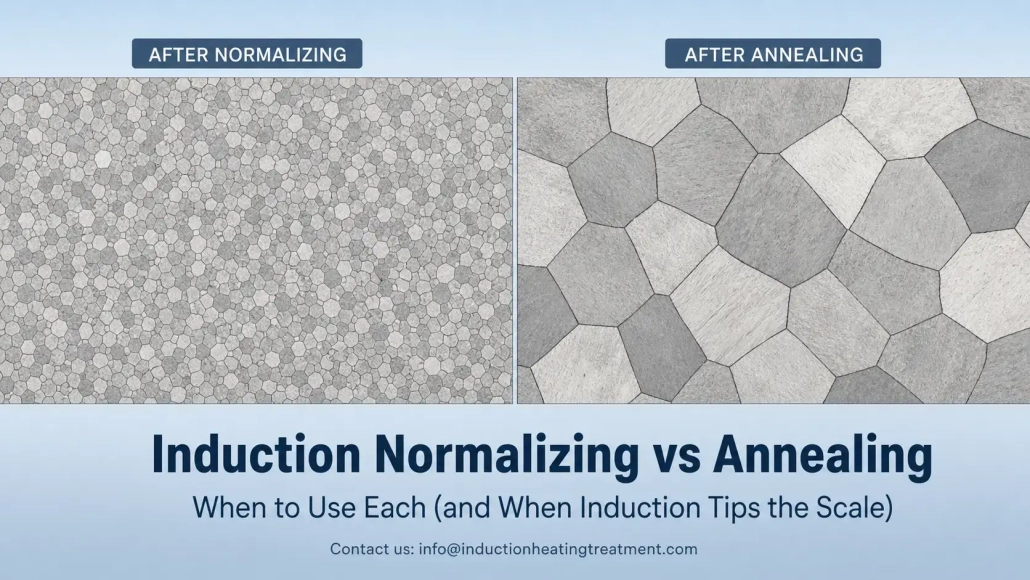
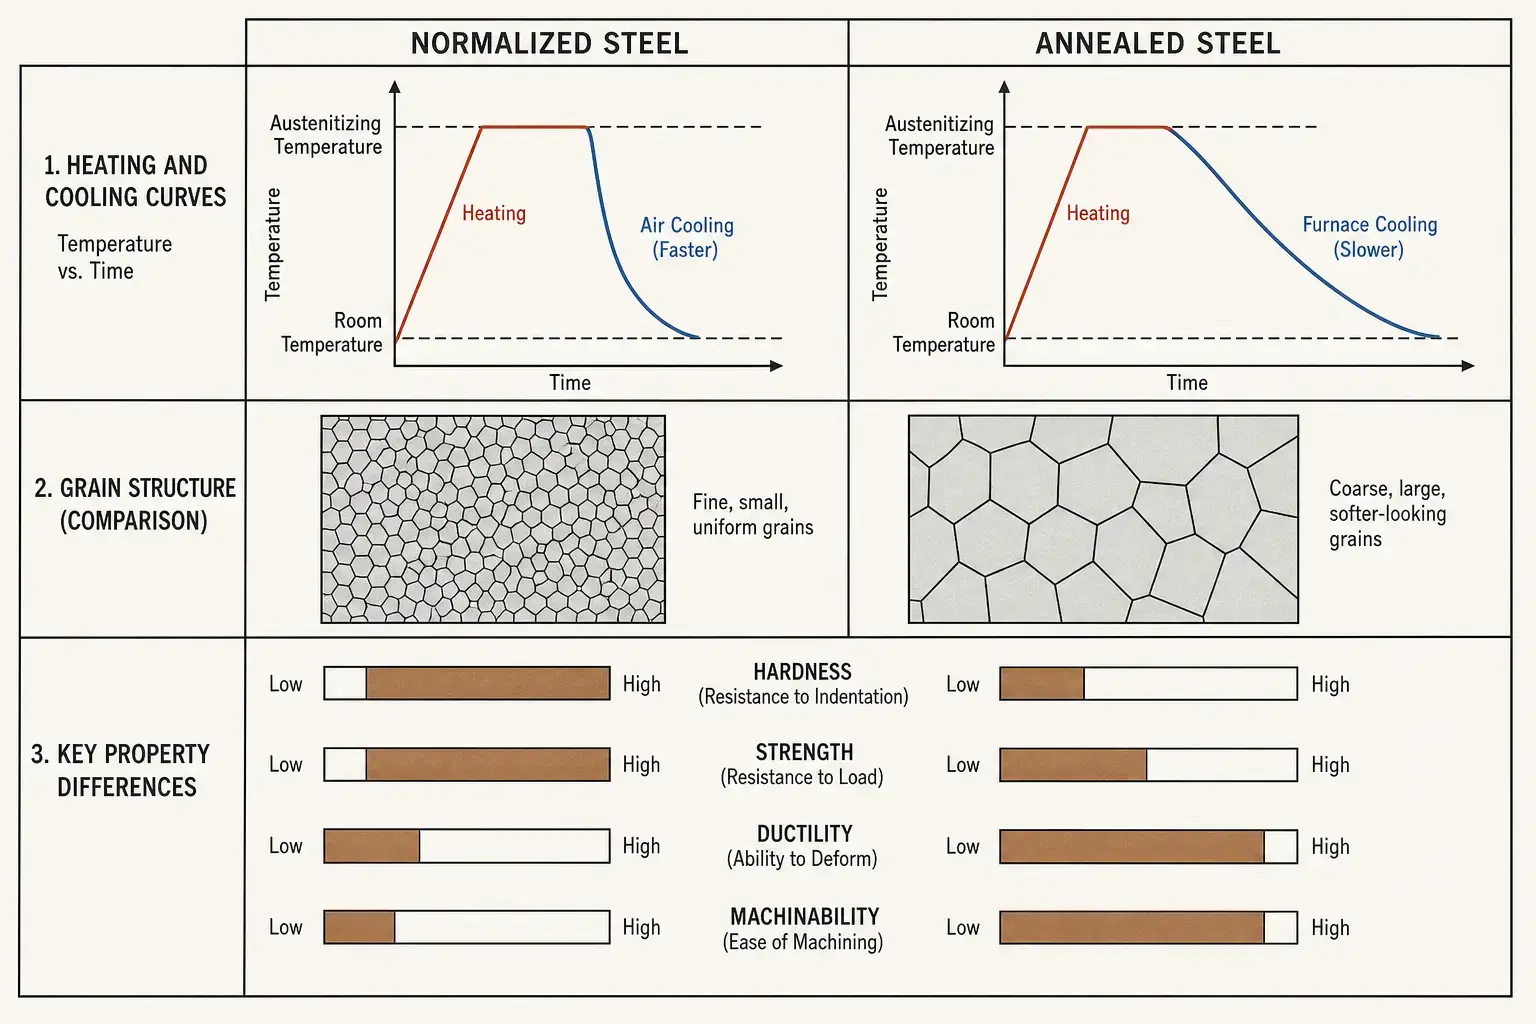
La normalizzazione estrae la parte e la lascia raffreddare all'aria. Il raffreddamento più rapido produce una struttura a grana più fine, durezza moderata, e proprietà meccaniche più uniformi. L'annealing mantiene la parte all'interno del forno e la lascia raffreddare lentamente — a volte per ore. Il raffreddamento lento produce la massima morbidezza, alta duttilità, e una struttura a grana grossolana.
In Riscaldamento a induzione, il riscaldamento è rapido e localizzato — secondi invece che minuti. Questo da solo non cambia la metallurgia della normalizzazione o dell'annealing. Ciò che cambia è dove si può eseguire il processo e quanto facilmente si può integrare in una linea di produzione. Ne parlerò di più in Sezione 4.
| Aspetto | Normalizzazione | Annealing |
|---|---|---|
| Raffreddamento | Aria — Più veloce | Controllo da forno — lento, spesso per ore |
| Durezia | Moderato | Minimo possibile per la qualità |
| Struttura del grano | Fino, uniforme | Grossolano, ammorbidito |
| Resistenza | Da moderata ad alta | Basso |
| Duttilità | Moderato | Alta |
| Lavorabilità | Buono per acciaio al carbonio medio | Migliore per acciaio ad alto tenore di carbonio & acciaio legato |
| Uso tipico | Dopo forgiatura, fusione, saldatura, laminazione a caldo — ripristinare la struttura prima del passo successivo | Prima della formatura a freddo, stampaggio profondo, lavorazioni pesanti — ammorbidire per il passo successivo |
2. Quando la normalizzazione vince
La normalizzazione è la scelta giusta quando il problema è una struttura incoerente. Forgiatura, fusione, laminazione, e la saldatura lascia modelli di grano non uniformi, durezza variabile, e stress residuo. La normalizzazione azzera tutto ciò con un raffreddamento ad aria — abbastanza veloce da affinare il grano, abbastanza lento da evitare la fragilità di una tempra completa.
| Applicazione | Perché la normalizzazione è adatta |
|---|---|
| Parti in acciaio forgiato | Azzera la struttura del grano dopo la lavorazione a caldo; rimuove le incoerenze dovute al raffreddamento variabile dopo la forgiatura |
| Componenti in acciaio fuso | Migliora l'uniformità prima della lavorazione o dell'indurimento — le strutture fuse sono intrinsecamente grosse e irregolari |
| Tubi saldati & Sezioni di tubi | Raffina la zona interessata dal calore dove la microstruttura della saldatura differisce dal materiale base |
| Acciaio medio-carbonio prima tempra ad induzione | Crea una microstruttura iniziale coerente — profondità del trattamento e distribuzione della durezza più prevedibili |
| Parti che necessitano di resistenza bilanciata & lavorabilità | Il raffreddamento ad aria produce durezza moderata — sufficientemente duro per la funzione, Abbastanza morbido da poter tagliare senza eccessivo consumo degli utensili |
Un albero automobilistico forgiato è un caso tipico. Esce dalla forgiatura a caldo con una struttura dei grani modellata dal raffreddamento avvenuto quel giorno in officina. Se va direttamente alla lavorazione o indurirezza, l'usura dell'utensile varia, la distorsione varia, la profondità del bossolo varia. la normalizzazione pulisce quella storia. L'albero entra nella successiva operazione con un punto di partenza noto.
3. Quando la ricottura vince
Il ricottura è la scelta giusta quando il pezzo deve essere il più morbido e lavorabile possibile. Il raffreddamento lento del forno — a volte controllato per ore — produce la durezza più bassa possibile e la massima duttilità per un dato grado di acciaio.
Questo rende il ricottura il valore predefinito quando la successiva operazione è la formatura a freddo, stampaggio profondo, piegatura severa, o lavorazioni pesanti su acciaio ad alto tenore di carbonio o legato. La normalizzazione renderebbe questi materiali troppo duri, usura degli utensili e aumento degli scarti.
| Applicazione | Perché la ricottura è adatta |
|---|---|
| Acciaio ad alto tenore di carbonio & acciaio legato prima della lavorazione meccanica | Struttura ricottata sferoidizzata = vita utensile più lunga, miglior controllo del truciolo |
| Parti che entrano nella formatura a freddo o nella trafilatura | La massima duttilità previene le rotture durante deformazioni severe |
| Strutture altamente saldate | Il raffreddamento lento allevia le tensioni residue senza introdurre nuove deformazioni |
| Componenti di precisione che richiedono stabilità dimensionale | Stabile, microstruttura priva di stress prima della lavorazione finale - meno movimenti dopo la rimozione del materiale |
| Filo, striscia, tubo a scartamento sottile | Condizione morbida richiesta prima della piegatura, appiattimento, o operazioni di ridisegno |
Anche l'induzione ha un ruolo nella ricottura, ma è limitato. La ricottura a induzione funziona bene per ammorbidire localmente o alleviare lo stress su caratteristiche specifiche. Per la ricottura di pezzi completi che richiede tempi lenti, raffreddamento controllato per ore, una fornace è ancora la scelta pratica. La domanda giusta non è “l'induzione può effettuare il ricottura” ma “questa parte specifica ha bisogno dell'intero ciclo del forno, o un ricottura localizzata può risolvere il problema più velocemente?”
4. Dove l’induzione cambia il compromesso
Ecco cosa l'induzione non cambia: la metallurgia. La normalizzazione richiede comunque il riscaldamento sopra la trasformazione e il raffreddamento all'aria. La ricottura richiede comunque un raffreddamento lento. La fisica è la stessa.
Ecco cosa l'induzione cambia: velocità, ingombro, integrazione, e localizzazione.
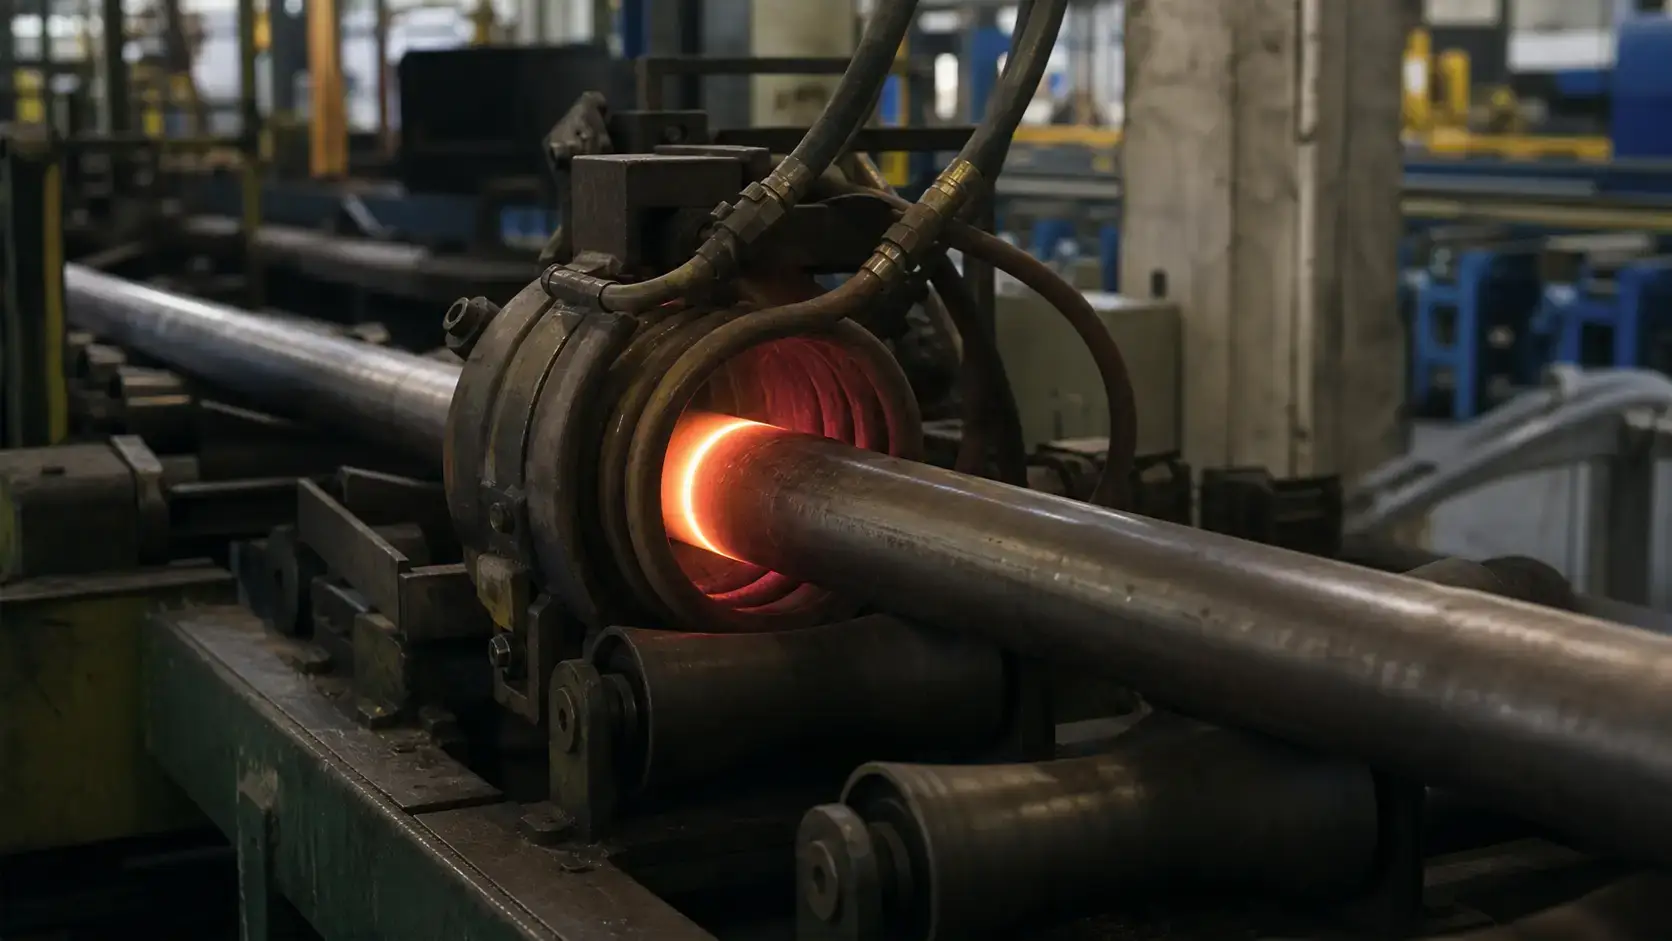
Un forno riscalda l'intera parte — e l'aria intorno ad essa, e la camera, e gli accessori — per raggiungere la temperatura. L'induzione genera calore direttamente sulla superficie del pezzo. Per la normalizzazione, dove il raffreddamento ad aria è l'ultimo passaggio, quella velocità consente di sbloccare la lavorazione in linea. Un tubo o tubo che si muove continuamente attraverso una bobina alla velocità di linea può essere normalizzato in pochi secondi, non in cicli a lotto.
Anche la localizzazione è importante. Su un tubo saldato, solo la saldatura e la zona interessata dal calore possono necessitare di normalizzazione. L'induzione può mirare a quella zona senza riscaldare l'intera circonferenza. Su un componente automobilistico forgiato, una specifica sede del cuscinetto o area del grezzo dell'ingranaggio può essere normalizzata mentre il resto del pezzo resta battuto a caldo. Un forno non può farlo.
Due esempi rendono questo concreto:
— Normalizzazione di tubi e tubi. Gli stabilimenti di tubi ERW funzionano continuamente. Portare il tubo fuori linea per la normalizzazione a forno a batch interrompe il flusso. Normalizzazione a induzione in linea — bobina posizionata dopo la stazione di saldatura, riscaldare la zona della saldatura alla temperatura di trasformazione, raffreddamento ad aria sul tavolo di uscita — mantiene la linea in movimento. Le variabili chiave: diametro del tubo, spessore di parete, velocità di linea, e geometria della bobina. Se sbaglii la frequenza, si riscalda solo la superficie. Se sbagli la potenza, la linea rallenta.
— Normalizzazione dei componenti automobilistici. Ingranaggi forgiati, alberi, e i giochi entrano nella cella di lavorazione con la struttura del grano lasciata dal processo di forgiatura. Normalizzazione a induzione prima della lavorazione — a volte nella stessa cella, con lo stesso robot che carica il tornio — dà a ogni pezzo la stessa condizione di avviamento. L'alternativa è un forno a lotti, il che significa inventario tra le operazioni, tempi di consegna più lunghi, e pezzi che si raffreddano a velocità diverse a seconda di dove si trovavano nel cestello.
La normalizzazione ad induzione non rende l'annealing obsoleto. Per l'acciaio ad alto tenore di carbonio che necessita di una struttura sferoidizzata prima della lavorazione di precisione, l'annealing in forno rimane vincente. Ma per la larga fascia intermedia — forgiate a medio carbonio, fusioni, saldature, e pezzi destinati a tempra ad induzione — la normalizzazione ad induzione spesso si adatta meglio al flusso di produzione. Elimina il forno come collo di bottiglia.
5. Cosa determina le specifiche della tua attrezzatura
Grado del materiale e contenuto di carbonio. Basso contenuto di carbonio, contenuto medio di carbonio, lega, e acciai per utensili non rispondono allo stesso modo alla stessa temperatura e raffreddamento. Una forgiatura a medio contenuto di carbonio può normalizzarsi accettabilmente con un semplice ciclo di riscaldamento e raffreddamento ad aria. Un acciaio ad alto contenuto di carbonio può necessitare di un controllo più preciso della temperatura e di una verifica dell'uniformità del raffreddamento. Rivedere sempre la specifica del materiale prima di impostare le temperature target.
Geometria del pezzo e spessore della sezione. Le sezioni sottili si riscaldano rapidamente e si raffreddano in modo uniforme. Le sezioni spesse sviluppano un gradiente di temperatura dalla superficie al nucleo durante il riscaldamento, e si raffreddano a velocità diverse attraverso la sezione durante il raffreddamento ad aria. Per la normalizzazione a induzione, questo influisce su Frequenza la selezione — frequenza più bassa per penetrazione più profonda, più alta per riscaldamento dominante sulla superficie in pareti sottili. Influisce anche sul tempo di riscaldamento, sulla velocità di scansione o sulla velocità di linea, e se la parte necessita di rotazione per uniformità.
Tasso di produzione e integrazione nella linea. Un processo di normalizzazione che funziona in un laboratorio di prova fallisce a velocità di produzione se l'alimentazione non può sostenere il ciclo operativo. La produttività richiesta determina la dimensione dell'alimentatore, disposizione delle bobine, capacità di raffreddamento, e controlli. Per operazioni in linea — normalizzazione dei tubi a 30 metri al minuto, per esempio — la velocità della linea è il primo numero di cui l'ingegnere dell'attrezzatura ha bisogno. Per pezzi singoli, il tempo di ciclo e il metodo di carico contano di più. Un ciclo di riscaldamento di cinque secondi abbinato a una sequenza di carico manuale di venti secondi è un ciclo netto di tre secondi in attesa di verificarsi.
Misurazione e controllo della temperatura. L'induzione riscalda velocemente. Ciò significa che il sistema di controllo ha meno tempo per reagire a un'escursione di temperatura rispetto a quanto avverrebbe con un forno. Pirometri, Telecamere termiche, o sensori a contatto devono essere posizionati per leggere l'area critica del pezzo — non una superficie comoda ma irrilevante. Su pezzi in movimento o rotazione, emissività, incrostazioni, condizioni della superficie, e angolo di visuale influenzano tutti la lettura. Il controllo della potenza ad anello chiuso con feedback della temperatura in tempo reale vale il costo quando la finestra di temperatura è ristretta.
Metodo di raffreddamento. Per la normalizzazione, Il raffreddamento ad aria è il predefinito — ma la velocità di raffreddamento effettiva dipende dalle dimensioni del pezzo, Movimento dell'aria, Spaziatura tra i pezzi, E temperatura ambientale della officina. L'aria forzata può accelerare il raffreddamento ma deve essere uniforme. Per la ricottura, Il controllo del raffreddamento è tutto il gioco: La curva di raffreddamento definisce le proprietà finali. Se il tuo processo richiede la ricottura, Verifica che il metodo di raffreddamento — raffreddamento in forno, Camera isolata, rampa controllata: può mantenere la velocità richiesta prima di specificare il lato di riscaldamento. Per quanto riguarda l'attrezzatura di induzione stessa, l'alimentazione, condensatori, autobus, e bobina tutti hanno bisogno di affidabilità raffreddamento ad acqua. Il raffreddamento sottodimensionato riduce la durata della bobina e crea fastidiosi guasti che compromettono i tempi di attività molto prima che qualcosa si guasti effettivamente.
6. Errori che costano di più
— La ricottura quando si normalizza è sufficiente. Paghi per il ciclo completo del forno: energia, dal tempo, spazio sul pavimento: per produrre una parte più morbida del necessario. Per forgiati a medio contenuto di carbonio destinati alla lavorazione meccanica e alla tempra, la normalizzazione di solito fornisce il giusto equilibrio tra lavorabilità e resistenza senza il costo aggiuntivo del ricottamento.
— Normalizzare quando il pezzo ha bisogno della massima morbidezza. Gli acciai ad alto tenore di carbonio e legati normalizzati invece che ricotti consumeranno gli utensili, fessurarsi durante la formatura, o entrambi. Se l'operazione successiva è un forte lavoro a freddo o una lavorazione pesante su un grado duro, il ricottamento giustifica il suo costo.
— Ignorare la storia precedente del materiale. Lo stesso grado di acciaio risponde in modo diverso a seconda che sia stato fuso, forgiato, laminato, saldato, o precedentemente trattato termicamente. Esaminare la microstruttura in arrivo, non solo la chimica sul certificato.
— Trattare la bobina di induzione come un accessorio. Un alimentatore ben progettato abbinato alla bobina sbagliata è un fermacarte ben progettato. La geometria della bobina determina il modello di riscaldamento, uniformità, e se il pezzo raggiunge la temperatura prima che la linea proceda. Se il fornitore non può mostrarti i progetti delle bobine per la geometria specifica del tuo pezzo, continua a cercare.
— Confondere normalizzazione con tempra. La normalizzazione utilizza il raffreddamento ad aria per affinare la struttura del grano. La tempra utilizza il raffreddamento rapido per formare la martensite. Se una parte indurita presenta crepe, punti molli, o distorsione, la causa principale è nell'estinzione, la processo di indurimento, o la microstruttura iniziale, non la fase di normalizzazione.
Chiave da asporto
La normalizzazione non è una ricottura più economica. La ricottura non è una normalizzazione più morbida. Sono processi diversi per problemi di produzione diversi. Se l'obiettivo è l'affinamento del grano e una struttura coerente prima dell'operazione successiva: normalizzare. Se l'obiettivo è la massima morbidezza per formature o lavorazioni pesanti: ricottura. Normalizzazione dell'induzione non cambia l'albero decisionale, ma velocizza la normalizzazione, più localizzato, e più facile da integrare in una linea di produzione. Definire prima il requisito metallurgico. Scegliere l'attrezzatura in secondo luogo.
Q: L'acciaio normalizzato è più duro dell'acciaio ricotto?
Un: Sì. L'acciaio normalizzato è più duro e più resistente dell'acciaio ricotto della stessa qualità. Il raffreddamento ad aria più rapido produce una struttura a grana più fine e una maggiore resistenza. La differenza esatta dipende dal contenuto di carbonio, dal contenuto di leghe, e dalle dimensioni della sezione.
Q: Il riscaldamento a induzione può fare il ricottura, o solo la normalizzazione?
Un: L'induzione può fare entrambi, ma il limite è il raffreddamento. La normalizzazione richiede solo il raffreddamento ad aria dopo il riscaldamento: l'induzione lo gestisce bene, soprattutto in linea. La ricottura deve essere lenta, raffreddamento controllato, spesso per ore in una fornace o in una camera isolata. Lavori di induzione per ricottura localizzata su caratteristiche specifiche, ma la ricottura del pezzo completo con una curva di raffreddamento controllata è ancora territorio del forno per la maggior parte delle applicazioni.
Q: Quando la fornace si sta normalizzando è ancora la scelta migliore?
Un: Quando si elaborano grandi lotti di parti miste che richiedono molto tempo, tempi di immersione uniformi, o quando la geometria del pezzo rende il design della bobina impraticabile — forme molto irregolari, estrema variazione di dimensioni all'interno di un lotto, o pezzi che non possono essere fissati per il riscaldamento in linea. Un forno normalizza tutto nel cestello allo stesso modo. L'induzione normalizza un pezzo, o una zona, alla volta. Scegli lo strumento che corrisponde al modello di produzione.
Ottieni una Revisione Ingegneristica per la tua Applicazione di Normalizzazione
Inviaci il disegno del pezzo, grado del materiale, e la velocità di produzione. Ti diremo se la normalizzazione a induzione, ricottura, o un approccio diverso si adatta al tuo processo — prima che tu ti impegni con l'attrezzatura.