
5 Критические факторы выбора индукционного отжигающего аппарата
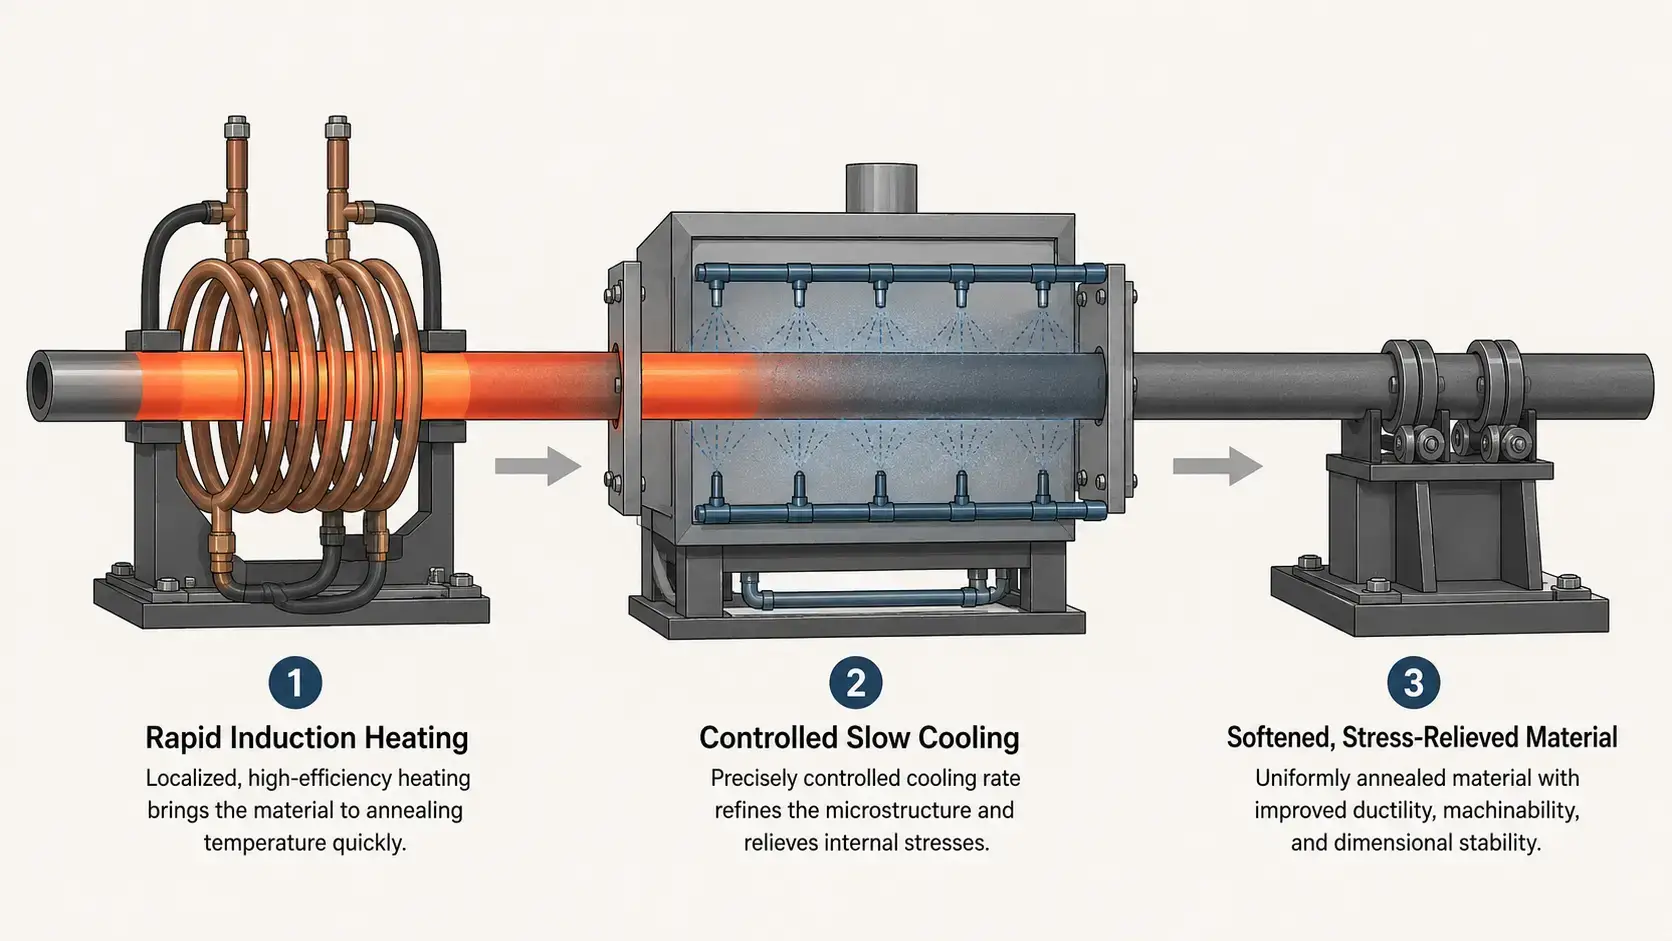
выбор индукционный отжигающий аппарат не про поиск самого мощного источника питания или самой дешёвой стоимости. речь идёт о согласовании оборудования с тремя вещами, которые обычный отжиг печей не может обеспечить одновременно: локальное отопление, контролируемое охлаждение, и пропускная способность внутри линии. Хорошо подобранная машина смягчает холоднообработанный металл, снимает остаточные напряжения в зоне сварки, и восстанавливает пластичность — за секунды на деталь вместо часов на партию. Плохо подобранная оставляет вам неоднородную структуру зерна, поверхностную оксидизацию, и основной актив, который никогда не интегрируется с остальной линией.
Отжиг принципиально отличается от закалки и отпуска. Он работает при более высоких температурах, требует контроля над скоростью охлаждения, а не только скоростью нагрева, и служит совершенно другому набору производственных рабочих процессов.: волочение проволоки, формирование труб, холодный заголовок, и снятие остаточных напряжений после сварки. Пять факторов ниже — это точки принятия решений, которые отделяют машину, подходящую вашему процессу, от той, которая ему противодействует.
Содержание
1. Определите ваше применение для отжига
Отжиг — это не один процесс, это семейство процессов, и оборудование, которое вам нужно, полностью зависит от того, какой процесс вы выполняете. В отличие от индукционного отпуска, который почти всегда выполняется после закалки, отжиг встречается на нескольких этапах производственной цепочки: после холодной протяжки, между этапами формовки, после сварки, или как заключительный этап снятия напряжений перед механической обработкой.
Начните с определения типа применения, с которым вы имеете дело:
— Отжиг проволоки и прядей: Непрерывная протяжка проволоки вызывает упрочнение материала. Индукционный отжиг на линии между проходами протяжки восстанавливает пластичность без остановки линии. Конструкция катушки здесь обычно представляет собой многозаводную туннельную катушку, через которую проволока проходит на высокой скорости.
— Отжиг труб и трубопроводов: Формовка труб, гибка, и сварка вызывают остаточные напряжения. Индукционный отжиг может быть направлен на определенные зоны — сварной шов, радиус изгиба, или полный поперечный сечение — с гораздо меньшей окисляемостью по сравнению с печью.
— Отжиг прутков и стержней: Холоднокатаный или холоднотянутый прутковый материал часто требует полного смягчения поперечного сечения перед следующей операцией формования. Системы средней частоты обеспечивают необходимую глубину проникновения для сплошных сечений.
— Отжиг зоны сварного соединения: После TIG, MIG, или лазерной сварки, тепловое воздействие зоны (HAZ) содержит остаточные напряжения, которые могут вызвать трещинообразование. Локализованный индукционный отжиг обрабатывает только HAZ, оставляя остальную часть детали без изменений — то, чего не может сделать печь.
— Непрерывный отжиг по всей длине: Длинномерные изделия, такие как проволока, лента, или трубка, проходящая с постоянной скоростью через фиксированную катушку. Машина должна поддерживать стабильный температурный профиль в течение часов непрерывной работы.
Один индукционный отжигающий аппарат разработано для непрерывной проволоки на 200 метров в минуту — это совершенно другая система, чем система, предназначенная для локальной послесварочной обработки партии изготовленных узлов.. Сначала определите приложение, затем определите машину вокруг этого.
2. Мощность, Частота & Контроль охлаждения
Мощность и частота определяют, насколько быстро и глубоко нагревается деталь.. Но для отжига, есть третья переменная, которая имеет не меньшее значение: контроль скорости охлаждения. В отличие от закалки — где проводят охлаждение в воде или масле — и отпуске — где обычно охлаждают на воздухе — отжиг требует контролируемого медленного охлаждения, чтобы зернистая структура правильно восстановилась. Машина, которая нагревает идеально, но охлаждает слишком быстро, оставит материал тверже, чем он был изначально.
Три параметра нужно оценивать вместе:
— Уровень мощности: Температуры отжига выше, чем при отпуске — обычно 700–900°C для сталей, по сравнению с 150–650°C для отпуска. Это означает более высокую удельную мощность на килограмм заготовки. Обратитесь к стандартным требованиям к мощности для оценки вашей базовой линии, но ожидайте нагрузки на отжиг в верхнем диапазоне для данной массы детали.
— выбор частоты: Средняя частота (1–10 кГц) подходит для сплошных сечений, таких как брус и толстостенная труба, где тепло должно проникнуть к сердцевине. Более высокая частота (10–50 кГц) подходит для тонкостенной трубы, проволоки, и отжига поверхностного слоя. Правило такое же, как и для всех индукционный нагрев: меньшее поперечное сечение → более высокая частота.
— Секция контролируемого охлаждения: Здесь оборудование для индукционного отжига принципиально отличается от других индукционных машин. После нагревательной катушки, заготовка должна проходить через зону контролируемого охлаждения — изолированный туннель, куртку с регулировкой температуры, или точно рассчитанный воздушный зазор — который постепенно снижает температуру достаточно медленно, чтобы достичь полной рекристаллизации. Спросите у поставщика, как управляется скорость охлаждения, а не только как осуществляется нагрев.
Поставщик, который говорит только о киловаттах и килогерцах, не рассматривая контроль охлаждения, относится к отжигу так, как к закалке, только с меньшей заданной температурой. Это не одно и то же.
3. Точность температуры & Однородность
Контроль температуры отжига необходим по двум причинам, которые не относятся к закалке или отпуску.. Сначала, целевое температурное окно узко по сравнению с абсолютной температурой — выдерживание при температуре 850°C ±10°C требует более жесткого пропорционального контроля, чем выдерживание при температуре 400°C ±10°C., потому что тепловые потери в окружающую среду масштабируются в четвертой степени абсолютной температуры.. Во-вторых, если температура слишком сильно превышает, рост зерен ускоряется, а механические свойства материала необратимо ухудшаются — нельзя «не расти» Крупные зерна за счет более медленного охлаждения.
Основные функции контроля температуры, которые необходимо оценить в система индукционного отжига:
— Двухволновая или относительная пирометрия: Стандартные ИК-пирометры могут дрейфовать при изменении коэффициента излучения, поскольку поверхность детали окисляется при температурах отжига.. Двухволновой датчик компенсирует это., получение точных показаний даже при изменении состояния поверхности во время нагрева.
— Регулирование мощности с обратной связью с быстрым откликом: Система должна регулировать выходные параметры за миллисекунды, чтобы компенсировать колебания скоростей линий, вариации температуры поступающего материала, и дрейф импеданса катушки по мере нагрева катушки в ходе производственного цикла.
— Многозонный мониторинг для непрерывных процессов: На линиях отжига проводов или труб, температуру следует измерять на выходе из катушки и на выходе из зоны охлаждения. Разница между этими двумя показаниями показывает, соответствует ли скорость охлаждения целевому значению.
— Управление рецептами с профилями, специфичными для материала: Параметры отжига для 304 труб из нержавеющей стали полностью отличаются от параметров для проволоки из углеродистой стали C1020. Машина должна сохранять, вспоминать, и блокировать проверенные профили, чтобы операторам не приходилось перенастраивать их при каждой смене материала.
Если поставщик не может продемонстрировать равномерность температуры по вашему конкретному изделию с вашим конкретным материалом, продолжайте искать. Валидация процесса на ваших реальных деталях — единственное доказательство, которое имеет значение.
4. Автоматизация & Производственная мощность
Линии отжига делятся на две основные категории, и требования к автоматизации для каждого полностью различаются. Линии непрерывного процесса — волочение проволоки, отжиг трубопрокатного стана, обработка полосы — требуется, чтобы индукционная система синхронизировалась с существующей скоростью линии, которая может быть уже фиксированной. Рабочие станции пакетного отжига — постсварочные обработочные ячейки, Станции снятия напряжений перед механической обработкой — требуется быстрая смена деталей и гибкая оснастка.
Сопоставьте уровень автоматизации с вашим производственным профилем:
— Непрерывный отжиг в линии: Индукционная катушка и секция охлаждения интегрированы непосредственно в линию волочения проволоки, сварку труб, или прокатку ленты. Система управления должна взаимодействовать с ПЛК линии для регулировки мощности в реальном времени при изменении скорости линии. Задержка связи в две секунды при 100 метров в минуту означает три метра брака.
— Полуавтоматические пакетные ячейки: Оператор загружает деталь в приспособление, инициирует цикл, и извлекает готовую деталь. Подходит для отжига в зоне сварки изготовленных узлов или предварительного снятия напряжений на ковках. Согласованность цикла зависит от повторяемости размещения деталей — приспособление должно каждый раз точно находить заготовку относительно катушки.
— Полностью автоматические роботизированные элементы: Робот загружает детали в катушку, проходит цикл отжига, и робот разгружает. Эта конфигурация хорошо подходит для средних и больших объёмов отдельных деталей, где затраты на труд или согласованность цикла оправдывают инвестиции в автоматизацию. Та же логика проектирования применяется, как и при выборе системы индукционной закалки с роботизированной обработкой.
— Инструменты быстрого изменения: Если вы отжигаете несколько SKU на одной машине, катушка, направляющие, и вставки зоны охлаждения должны заменяться за минуты, а не за часы. Каждая минута переналадки — это потеря производственной мощности.
Для непрерывных линий, указывайте машину для наибольшей скорости линии, которую вы ожидаете в следующие три года, а не ту скорость, на которой вы работаете сегодня. Последующая модернизация более мощного блока питания дороже, чем покупка оборудования с нужной мощностью сразу.
5. Опыт поставщика & Знания о процессе
Отжиг — это индукционный процесс, в котором наибольшее значение имеет опыт поставщика.. Закалка относительно щадящая: нагрев выше температуры превращения, закалка, сделанный. Закалка — это просто: нагреть до более низкой цели, держать, воздушное охлаждение. Отжиг добавляет новое измерение — контролируемое охлаждение — которое требует от поставщика понимания металлургии., не только электротехника. Поставщик, который разбирается в силовой электронике, но не в кинетике фазовых превращений, предложит машину, которая прекрасно нагревается и разрушает материал на пути вниз..
При оценке поставщиков, зонд за пределами каталога оборудования:
— Опыт работы с конкретными материалами: Создал ли поставщик системы отжига для вашего семейства материалов — углеродистых сталей?, нержавеющая сталь, медные сплавы, алюминий? Каждый из них имеет разные температуры превращения., характеристики излучательной способности, и чувствительность к скорости охлаждения. Попросите ссылку у клиента, использующего аналогичный материал..
— Конструкция катушки для отжига: Катушки отжига часто работают при более высоких температурах и имеют более длительный рабочий цикл, чем катушки закалки.. Система охлаждения змеевика, изоляция, и механическая поддерживающая структура должны быть спроектированы для постоянной тепловой нагрузки, а не для прерывистого режима. Закалочная катушка, переоборудованная для отжига, выйдет из строя преждевременно.
— Проектирование зоны охлаждения: Это та часть системы индукционного нагрева которую большинство обычных поставщиков игнорируют. Попросите показать, как спроектирована секция охлаждения — длина, изоляция, точки контроля температуры, и можно ли её настроить для разных материалов и скоростей линии.
— Валидация процесса на месте: Поставщик должен быть готов провести ваш материал через испытательную систему и предоставить кривые зависимости температуры от времени., показания твердости до и после, и металлографические изображения зеренной структуры. Ценовое предложение без данных о процессе — это рискованная игра..
— Послепродажная поддержка и запасные части: Линии отжига часто работают 24/7. Стоимость простоя рассчитывается поминутно., не в день. Подтвердите сроки поставки запасных частей и предлагает ли поставщик удаленную диагностику системы электропитания и управления..
Поставщик, с которым стоит работать, спрашивает о вашем применении отжига перед тем, как указать мощность. Мы оцениваем каждый запрос в соответствии с пятью вышеуказанными факторами — тип применения, требования к мощности и охлаждению, контроле температуры, потребности в автоматизации, и долгосрочная поддержка процесса — и предоставляем конфигурацию на основе вашего материала и производственных целей, а не стандартный каталог.
Индукционный против. Конвенциональный отжиг в печи
Для производителей, которые в настоящее время используют серийные или непрерывные ленточные печи для отжига, вопрос в том, обеспечивает ли индукция достаточное преимущество, чтобы оправдать переключение. Таблица ниже сравнивает два метода по измерениям, которые наиболее важны в производстве.
| Индукционная отжиг | Конвенциональный отжиг в печи |
|---|---|
| Быстрый локальный нагрев — seconds to minutes | Медленный пакетный нагрев — typically 1–6 hours |
| Контролируемая скорость охлаждения — programmable slow-cool zone | Пассивное охлаждение в печи — limited rate control, зависит от thermal mass |
| Минимальное окисление — short high-temperature exposure, совместим с inert gas | Большее образование накипи — длительное воздействие температуры |
| Меньшая энергия на деталь — нагревается только целевая зона | Повышенное энергопотребление — работа печи на холостом ходу, Потеря тепла в окружающую среду |
| Возможность установки в линию — непрерывная проволока, труб, и обработка полосы | Пакетный рабочий процесс — загрузка, выдержка, прохладный, разгружать |
| Постоянное измельчение зерна — повторяемый термический цикл для каждой детали. | Градиенты температуры внутри печи — результаты варьируются в зависимости от зоны |
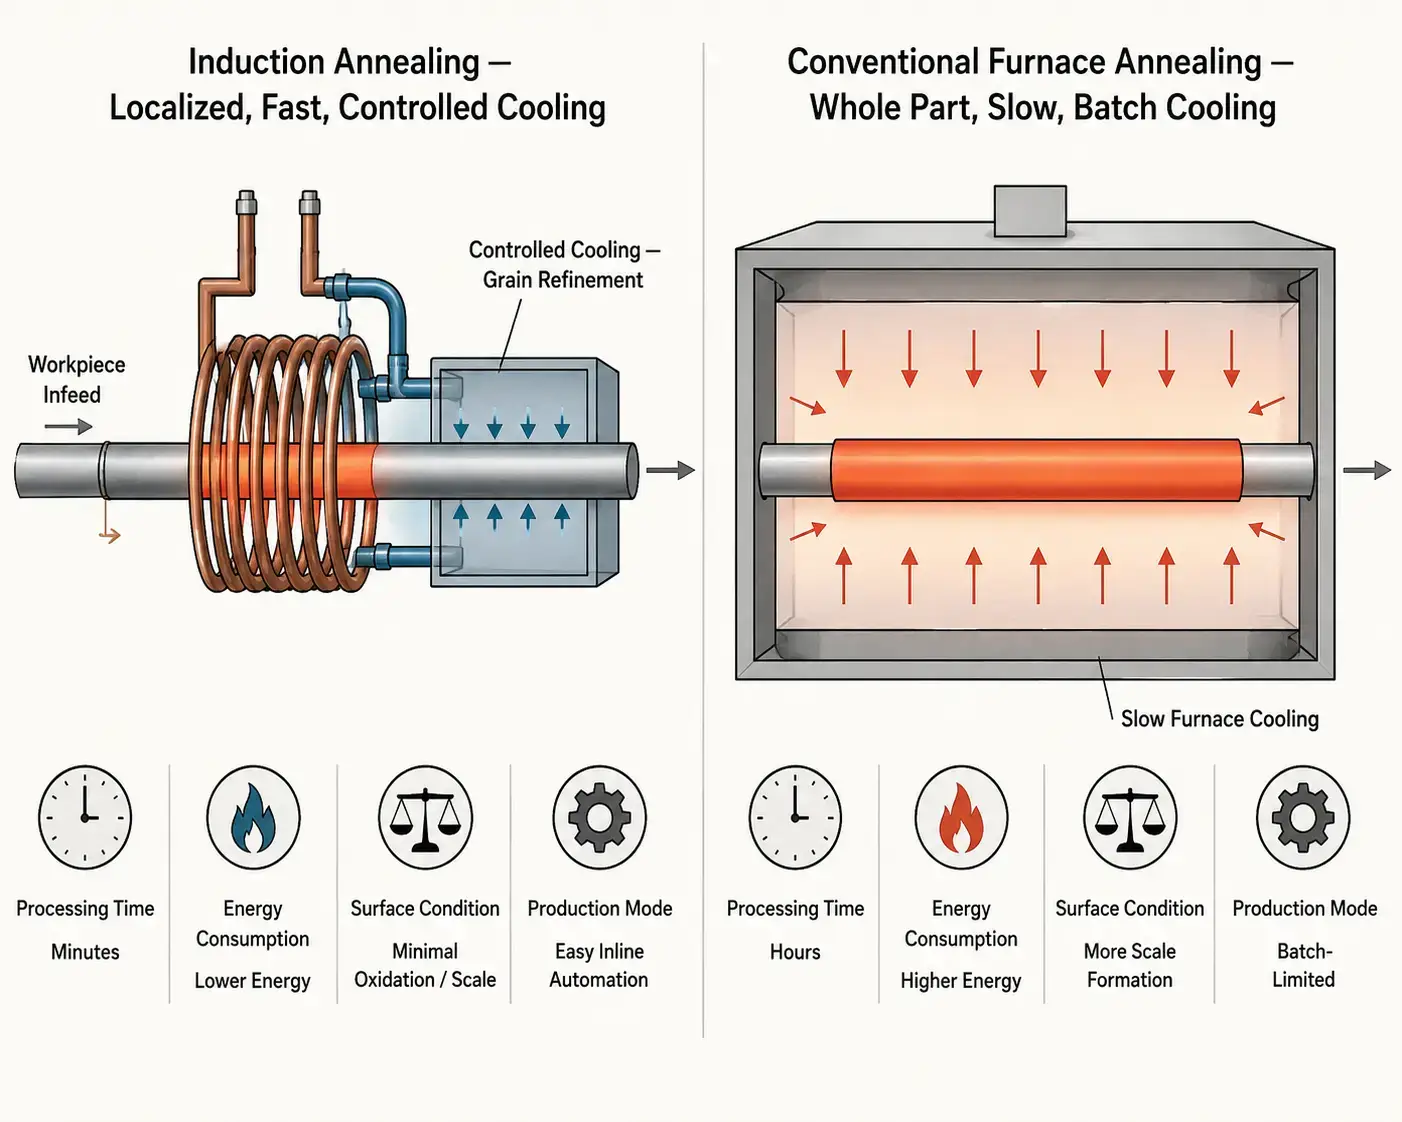
Индукционный отжиг не является универсальной заменой печи. Для мастерских, которые отжигают десятки различных геометрий деталей в непредсказуемых партиях, а традиционная печь остаётся более универсальным инструментом — загрузите её, установите профиль, и дайте ей работать. Но для специализированных производственных линий, обрабатывающих проволоку, труб, пруток, или повторяющийся отжиг сварных сборок при средних и больших объёмах, индукция обеспечивает более быстрые циклы, более низкая энергия на часть, гораздо меньше окисления, и уровень контроля скорости охлаждения, с которым не может сравниться печь периодического действия.. Экономический переход наиболее очевиден, когда этап отжига является узким местом на непрерывной линии..
Ключевой вывод
Выбор индукционный отжигающий аппарат сводится к пяти решениям, и самое главное это первое: точное определение того, что вы отжигайте и почему. Применение — проволока, труб, пруток, или зона сварки — определяет мощность, частота, и геометрия катушки. Материал определяет целевую температуру и скорость охлаждения, которую вы должны поддерживать. А производственный объём определяет, нужна ли вам непрерывная встроенная система, полуавтоматическая ячейка, или полностью роботизированная рабочая станция. Поставщик, который начинает с вопроса о вашем материале и скорости линии, вместо того чтобы цитировать машину из каталога, это разница между системой, работающей в первый день, и системой, требующей шести месяцев перенастройки. Правильно выбранная и правильно указанная машина превращает отжиг из операции «партия и ожидание» в непрерывный, повторяемый этап производства.
Часто задаваемые вопросы
вопрос: В чем разница между индукционным отжигом и индукционной закалкой?
А: Три ключевых различия — температура, скорость охлаждения, и назначение. Отжиг проводится при более высоких температурах (обычно 700–900°C для сталей) для полного рекристаллизирования зеренной структуры и максимизации мягкости и пластичности. Отпуск проводится при более низких температурах (150–650°C) для уменьшения хрупкости после закалки при сохранении большей части твердости. Отжиг требует контролируемого медленного охлаждения для обеспечения уточнения зерна; Отпуск обычно выполняется на воздухе. И они обслуживают различные этапы производственного процесса: отжиг часто применяется к деформированным или сварным материалам, в то время как отпуск всегда следует за этапом закалки.
вопрос: Какие материалы можно подвергать индукционному отжигу?
А: Углеродистые стали, легированных сталях, нержавеющая сталь, медь и медные сплавы, алюминиевые сплавы, и титан можно подвергнуть индукционному отжигу, при условии, что источник питания и частота соответствуют удельному электрическому сопротивлению и теплопроводности материала.. Цветные металлы, такие как медь и алюминий, требуют более высокой плотности мощности, поскольку их более низкое удельное электрическое сопротивление снижает эффективность индукционного нагрева.. Конструкция катушки и частота должны быть скорректированы для каждого семейства материалов — система, настроенная для стали, не сможет эффективно отжигать медь без реинжиниринга..
вопрос: Может ли индукционный отжиг заменить обычную печь для отжига??
А: Для непрерывного производства проволоки, труб, лента, и стержней, да — индукционный отжиг может полностью заменить печь, обеспечивая более короткие циклы, меньшую стоимость энергии, меньше окисления, и значительно лучший контроль скорости охлаждения. Для пакетного отжига больших, неправильной формы изделий или смешанных партий продукции, печь часто всё ещё является более практичным выбором. Многие производители используют смешанную модель: индукция для выделенных линий с высоким объёмом, печь для переменных низкообъёмных работ.
Нужна помощь в подборе системы индукционного отжига?
Расскажите нам о вашем материале, размеры заготовки, целевые свойства, и объемом производства. Мы рекомендуем конфигурацию индукционного отжига, соответствующую вашему применению.





