
Индукционная правка стальных конструкций: Процесс, Приложения и ключевые соображения
Введение
Стальные конструкции могут деформироваться во время сварки., изготовление, сборка, и сервис. Большие стальные пластины могут стать неровными, сварные панели могут иметь угловые искажения, и структурные элементы могут потерять запланированное выравнивание.
Индукционная выпрямление это метод термической коррекции, который использует локализованный электромагнитный нагрев для коррекции выбранных типов деформации в стальных конструкциях.. В зависимости от процесса, контролируемое тепловое расширение и сжатие, иногда в сочетании с механической силой, приложенной, пока сталь горячая, помогите восстановить необходимую геометрию.
В отличие от обычной пламенной правки, индукционный нагрев генерирует электромагнитное тепло внутри проводящей заготовки., возможность обогрева выбранных участков без открытого огня.
Успешное выпрямление зависит от исходной деформации., свойств материала, место обогрева, конфигурация индуктора, и контроль процесса.
2. Как локализованный индукционный нагрев корректирует деформацию стали
3. Общие применения индукционной правки
4. Конфигурация индуктора и выбор зоны нагрева
5. Ключевые факторы, влияющие на результаты выпрямления
6. Индукционная выпрямление против. Выпрямление пламени
7. Мониторинг процессов и контроль размеров
8. Ограничения и существенные соображения
1. Что такое индукционная выпрямление?
Применение индукционной выпрямления электромагнитная индукция для нагрева отдельных участков деформированной металлической конструкции.
Когда локализованный участок стали нагревается, он пытается расширить. Окружающий более холодный материал ограничивает это расширение., создание внутренних напряжений. Потому что предел текучести стали снижается с повышением ее температуры., локализованная пластическая деформация может возникнуть при подходящих условиях..
Во время охлаждения, нагретый регион сжимается. Это изменение размеров способствует исправлению общей геометрии..
Some systems also apply controlled mechanical force while the steel is hot.
Типичные области применения включают в себя:
•Ship deck and bulkhead straightening
•Steel plate distortion correction
•Welded assembly correction
•Structural beam straightening
•Railway and heavy vehicle structural components
Induction straightening should be distinguished from two other processes:
Induction bending: Intentionally creates a specified curvature.
Post-weld heat treatment (PWHT): Addresses specified metallurgical or residual-stress requirements rather than primarily correcting geometry.
2. Как локализованный индукционный нагрев корректирует деформацию стали
The correction mechanism involves restricted thermal expansion, localized plastic deformation, and contraction during cooling.
2.1 Thermal Expansion and Plastic Deformation
The inductor is positioned near the selected correction area. Electromagnetic energy generates heat within the conductive steel.
As the temperature increases, нагретая область пытается расшириться. Окружающий более холодный материал ограничивает часть этого расширения..
В подходящих условиях, пониженный предел текучести при повышенной температуре приводит к возникновению локализованной пластической деформации..
Это важная часть механизма термического выпрямления.. Коррекция — это не просто результат нагрева и последующей усадки..
2.2 Сокращение во время охлаждения
По мере остывания нагретой области, он сжимается. Изменение его размеров взаимодействует с окружающим материалом и структурными ограничениями., вклад в окончательную коррекцию.
Результат зависит от места нагрева., термический цикл, свойств материала, и условия сдерживания.
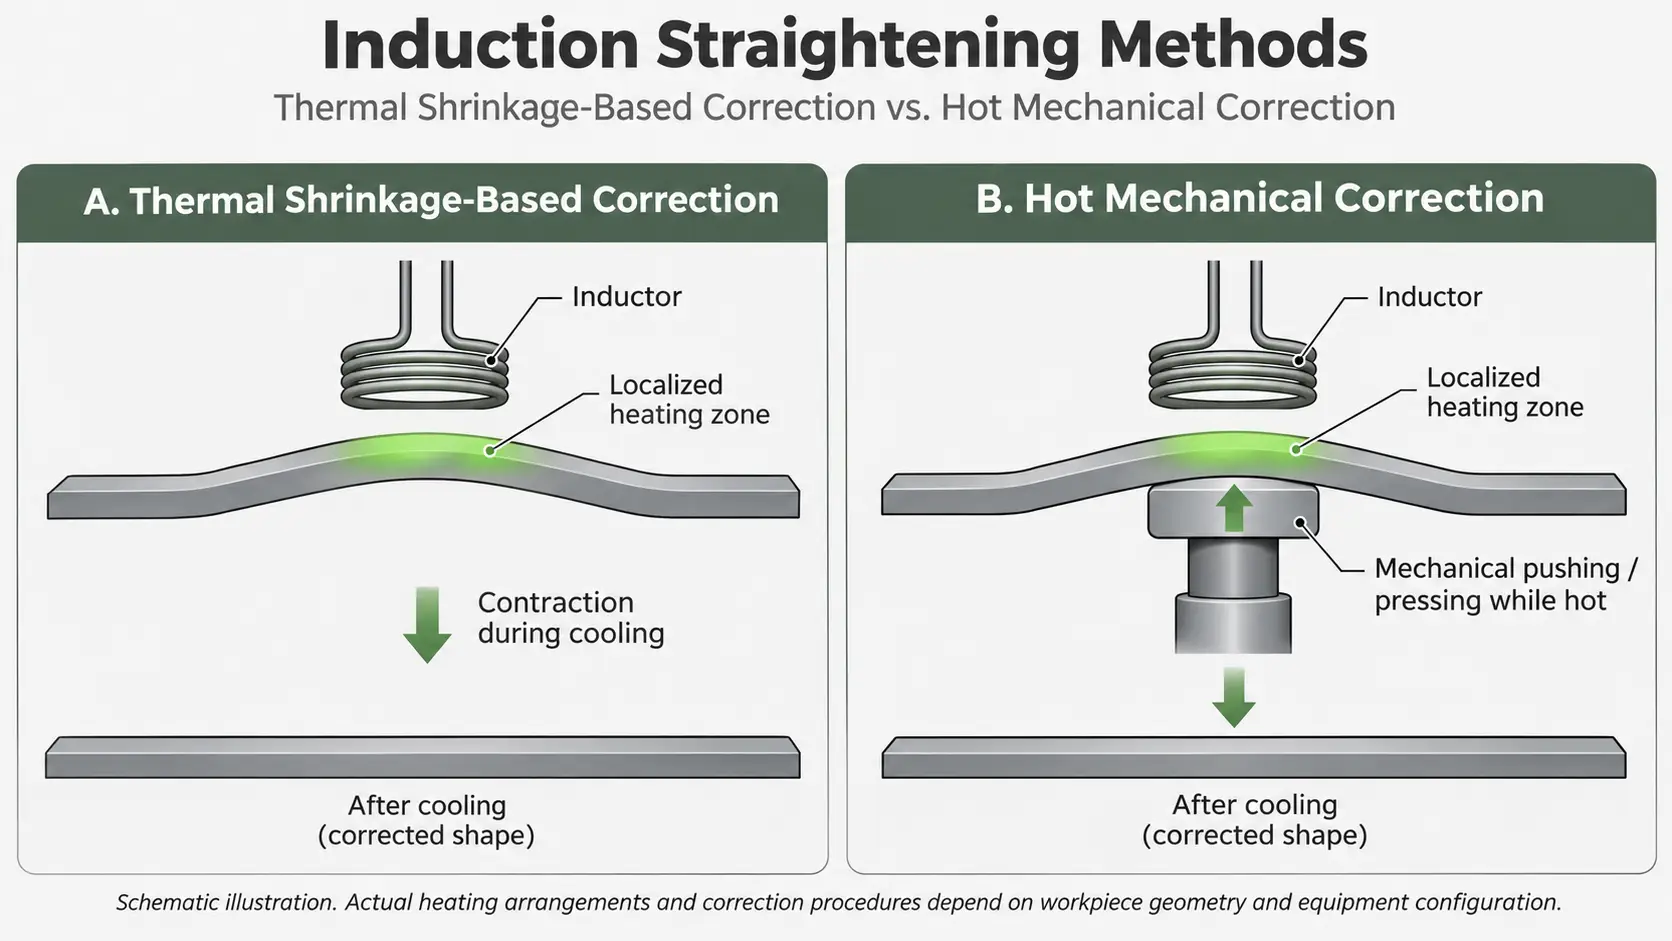
2.3 Термическая усадка и горячая механическая коррекция
Следует различать два общих подхода.
Коррекция на основе термоусадки
Выбранные области нагреваются так, что ограниченное расширение и последующее сжатие приводят к требуемому изменению размеров..
Горячая механическая коррекция
Некоторые специализированные системы сочетают локальный индукционный нагрев с контролируемым толканием или прессованием, пока сталь горячая.. Исправленная форма сохраняется после охлаждения..
Например, Система правки деки ENRX TERAC использует индукционный нагрев вместе с механической коррекцией..
Эти методы не следует рассматривать как взаимозаменяемые.. Фактический процесс зависит от конфигурации оборудования и утвержденной процедуры..
3. Общие применения индукционной правки
3.1 Выпрямление корабельной палубы и переборок
Судостроение – признанное применение индукционной правки..
Сварка больших палубных плит, ребра жесткости, и конструктивные узлы могут вызывать локальную и общую деформацию..
Типичные проблемы включают в себя:
•Неровные поверхности палубы
•Локальное искажение пластины
•Угловые деформации вокруг сварных узлов
•Искажение вертикальных панелей переборок
Специализированные системы индукционной правки позволяют нагревать отдельные участки больших стальных листов.. Некоторые из них предназначены для работы с одной стороны., что полезно, когда доступ к противоположной поверхности ограничен..
3.2 Исправление стальной пластины и сварной сборки
Стальные пластины может возникнуть деформация во время сварки и изготовления.
Степень и направление деформации зависит от последовательности сварки., тепловложение, размеры пластины, конфигурация ребра жесткости, и условия сдерживания.
Индукционную правку можно рассматривать, когда локальная термическая коррекция подходит для материала и структуры..
3.3 Выпрямление структурной балки
Конструктивные балки и готовые профили могут изгибаться или скручиваться во время производства., транспорт, установка, или услуга.
Двутавровая балка, канал, и плоская пластина по-разному реагируют на термическую коррекцию из-за геометрии поперечного сечения и жесткости..
Поэтому система отопления должна учитывать сечение конструкции и направление деформации..
3.4 Конструкции железнодорожных и тяжелых транспортных средств
Другие потенциальные области применения включают компоненты железнодорожного подвижного состава., конструктивные узлы локомотива, и конструкции тяжелых транспортных средств.
При планировании процесса коррекции необходимо учитывать допуски на размеры и наличие близлежащих термочувствительных компонентов..
4. Конфигурация индуктора и выбор зоны нагрева
Площадь обогрева и конфигурация индуктора определить, где применяется электромагнитная энергия.
Не существует универсальной геометрии индуктора или схемы нагрева, подходящей для каждой стальной конструкции..
4.1 Идентификация деформации
Прежде чем выбрать зону обогрева, первоначальная деформация должна быть измерена и классифицирована.
Общие условия включают в себя:
•Локальное выпучивание пластины
•Угловое искажение
•Общая кривизна пластины
•Изгиб балки
•Структурное скручивание
Наиболее заметно деформированная область не обязательно является единственной областью, которую следует нагревать.. Место коррекции должно быть выбрано в соответствии с механизмом деформации и предполагаемым направлением коррекции..
4.2 Геометрия и положение индуктора
Важные конструктивные соображения включают в себя:
•След индуктора
•Расстояние между индуктором и заготовкой
•Направление и движение нагрева
•Толщина и геометрия заготовки
•Мощность и рабочая частота
Индуктор должен обеспечивать подходящую зону нагрева для предполагаемой области коррекции..
Традиционная литература по термической правке описывает точечную, линии, и клиновидные формы нагрева. Однако, эти шаблоны не следует автоматически рассматривать как стандартные геометрии индукционных катушек..
Фактическое распределение тепла зависит от конструкции индуктора., электромагнитную связь, геометрия заготовки, и условия эксплуатации.
5. Ключевые факторы, влияющие на результаты выпрямления
5.1 Марка стали и исходное состояние материала
Различные марки стали по-разному реагируют на локальный нагрев..
Углеродистая сталь, высокопрочная низколегированная сталь, закаленная и отпущенная сталь, и термомеханически обработанная сталь могут иметь разные температурные ограничения..
Для закалки и отпуска (вопрос&Т) стали, допустимую температуру нагрева следует учитывать по отношению к исходной температуре отпуска..
Нагрев выше соответствующего предела может изменить механические свойства, приобретенные во время первоначальной термообработки..
Другие высокопрочные и термомеханически обработанные стали также требуют оценки с учетом особенностей материала..
Не существует универсальной максимальной температуры, подходящей для каждого применения индукционной правки.. Допустимая температура должна устанавливаться в зависимости от марки стали., исходное материальное состояние, регулирующие спецификации, и утвержденная процедура.
5.2 Толщина пластины и структурная геометрия
Толщина пластины влияет на теплообмен и разницу температур между поверхностью и внутренней частью..
Тонкие пластины могут быть особенно чувствительны к чрезмерному локальному нагреву., которые могут привести к дополнительному короблению или искажению.
Более толстые секции могут потребовать другого расположения индукторов и условий нагрева..
Ребра жесткости, сварные соединения, и близлежащие элементы конструкции также влияют на термическую и механическую реакцию..
5.3 Последовательность фиксации и нагревания
Исходная деформация и структурные ограничения определяют, требуется ли внешнее ограничение или механическая коррекция..
Неправильно установленный ограничитель или чрезмерная механическая сила могут привести к дополнительной деформации..
Для более крупных конструкций может потребоваться несколько операций обогрева.. Каждый корректирующий цикл должен оцениваться перед выбором следующего места нагрева или рабочего режима..
5.4 Мощность, Частота, и время нагрева
Мощность, частота, и продолжительность нагрева влияют на энергию, передаваемую заготовке.
Более высокая мощность не приводит автоматически к лучшим результатам выпрямления..
Условия эксплуатации должны соответствовать толщине стали., свойств материала, геометрия индуктора, расстояние соединения, и предполагаемая площадь обогрева.
6. Индукционная выпрямление против. Выпрямление пламени
Оба метода используют локальный нагрев для коррекции деформации стали., но способы нагрева и эксплуатационные характеристики у них различаются.
| Сравнение | Индукционная выпрямление | Выпрямление пламени |
|---|---|---|
| Источник тепла | Электромагнитная индукция | Пламя горения |
| Генерация тепла | Внутри проводящей заготовки | Внешнее пламя |
| Управление отоплением | Настройки индукционной системы | Работа и техника работы горелки |
| Открытое пламя | Не требуется | Необходимый |
| Повторяемость | Может быть высокой повторяемостью при разработанном процессе | Больше зависит от техники оператора |
| Устройство отопления | Конфигурация индуктора | Схемы нагрева на основе горелки |
| Рабочая среда | Отсутствие продуктов сгорания от источника тепла | Образуются продукты сгорания |
Индукционный нагрев может быть полезен при контролируемых местах нагрева., повторяемость, и снижение опасности открытого огня имеют важное значение..
Выпрямление пламенем остается полезным при портативности оборудования., доступ, или установленные рабочие процедуры благоприятствуют обычному отоплению.
Ни один из методов не подходит автоматически для каждой структуры.. Выбор зависит от материала., геометрия, требования к исправлению, и рабочая среда.
7. Мониторинг процессов и контроль размеров
Проверка размеров имеет важное значение, поскольку целью является достижение заданной геометрической коррекции., не просто достичь определенной температуры нагрева.
Типичный подход к управлению процессом включает в себя:
① Первоначальный осмотр
Измерьте первоначальную деформацию, используя подходящие калибры., линейки, лазерные измерительные системы, или геодезическое оборудование.
② Планирование процесса
Определитесь с местами обогрева, расположение индуктора, условия эксплуатации, и последовательность коррекции.
③ Контролируемый нагрев
Применяйте индукционный нагрев, отслеживая соответствующие условия, такие как мощность, продолжительность нагрева, положение индуктора, и температура.
Температуру следует измерять с помощью соответствующего калиброванного прибора., например, подходящий пирометр. Цвет стали не следует использовать в качестве основного метода измерения температуры..
④ Механическая коррекция и охлаждение
Если этого требует процесс, применять контролируемую механическую силу, пока сталь горячая. Дайте заготовке остыть в соответствии с утвержденной процедурой..
Водяное охлаждение не следует считать универсальным требованием..
⑤ Переизмерение размеров
После того, как заготовка достигает заданного состояния проверки, еще раз измерьте геометрию и сравните ее с требуемым допуском.
⑥ Окончательная проверка
Confirm dimensional compliance and perform any additional inspection required for critical structural components.
Induction straightening does not repair cracks or defective welds. These conditions require separate evaluation.
8. Ограничения и существенные соображения
Induction straightening is not suitable for every type of deformation or material condition.
Important limitations include:
Material sensitivity: High-strength and heat-treated steels may be affected by excessive heating.
Complex deformation: Structures with multiple interacting deformation modes may require detailed engineering assessment.
Additional distortion: Incorrect heating locations or sequences may introduce new deformation.
Structural integrity: Existing cracks, defective welds, and structural damage require separate inspection.
Equipment access: Сложная геометрия и ограниченный доступ могут повлиять на расположение индуктора и осуществимость процесса..
Для критически важных конструктивных элементов, процедура коррекции должна быть рассмотрена и одобрена квалифицированным инженерным персоналом..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли индукционная правка исправить сварочные искажения??
Да. Он может исправить определенные типы искажений стальных пластин, связанных со сваркой., палубы, переборки, и конструктивные узлы. Пригодность зависит от геометрии деформации., материальное состояние, структурные ограничения, и разрешенные условия отопления.
Является ли индукционная правка тем же, что и термообработка после сварки??
Нет. Послесварочная термообработка отвечает установленным металлургическим требованиям или требованиям по остаточным напряжениям., тогда как индукционная правка в первую очередь корректирует геометрическую деформацию.
Требует ли индукционная правка доступа к обеим сторонам стальной пластины??
Не обязательно. Some specialized induction deck straightening systems are designed to operate from one side of the plate. This is useful for large ship decks and bulkheads where access to the opposite surface is restricted.
Can induction straightening change the mechanical properties of steel?
Да. Heating beyond the permitted temperature for a particular steel grade and original material condition may affect its microstructure and mechanical properties. This is especially important for quenched-and-tempered and other high-strength structural steels.
Заключение
Induction straightening is a thermal correction method for selected industrial steel structures, including ship decks, переборки, steel plates, and structural beams.
By applying localized electromagnetic heating, the process uses controlled thermal expansion, plastic deformation, и охлаждающее сжатие для исправления нежелательной геометрии.. Некоторые системы также сочетают нагрев с механической коррекцией, пока сталь горячая..
Успешные результаты зависят от выбора подходящих мест нагрева., правильная настройка индуктора, соблюдение температурных ограничений материала, и проверка изменений размеров посредством осмотра.
Поэтому индукционную правку следует рассматривать как контролируемый процесс коррекции размеров, а не просто как еще один метод нагрева стали..
Нужна поддержка процесса индукционного выпрямления?
Расскажите нам свою стальную конструкцию, марка материала и тип деформации, которую необходимо исправить.. Kechuang может помочь вам оценить правильный подход к индукционному нагреву и конфигурацию оборудования..


