
5 решающие факторы при выборе индукционной закалочной установки
Bei der Auswahl einer Induktionsglühmaschine не идет речь о, die Stromversorgung mit der höchsten Wattzahl oder das günstigste Angebot zu finden. Речь идет о, die Anlage auf drei Anforderungen abzustimmen, die konventionelles Ofenglühen nicht gleichzeitig erfüllen kann: локальный нагрев, kontrollierte Abkühlung und Inline-Durchsatz. Eine gut spezifizierte Maschine macht kaltverformtes Metall weicher, baut Spannungen in der Schweißzone ab und stellt die Duktilität wieder her — in Sekunden pro Teil statt in Stunden pro Charge. Плохо отрегулированная машина приводит к неоднородной структуре зерна, Поверхностное окисление и инвестиционное оборудование, которое никогда не удается интегрировать в остальную линию.
Отжиг принципиально отличается от закалки и отпуска. Он работает при более высоких температурах, требует контроля скорости охлаждения — а не только скорости нагрева — и обслуживает совершенно другие производственные процессы: Волочение проволоки, Формовка труб, Холодная штамповка и отжиг для снятия напряжений после сварки. Следующие пять факторов являются решающими, одна машина, который подходит вашему процессу, отличить от одного, это работает против него.
Содержание
1. Определите свое приложение для свечения
Отжиг — это не отдельный процесс, а семейство процессов., и нужная машина полностью зависит от этого, какой процесс вы используете. В отличие от индуктивный пуск, которое почти всегда следует за закалкой, Отжиг происходит в нескольких точках производственной цепочки.: после холодного рисования, между этапами формирования, после сварки или в качестве заключительного этапа снятия напряжений перед механической обработкой.
Beginnen Sie damit, определить, с каким типом приложения вы имеете дело:
— Проволока- и отжиг прядей: Непрерывное волочение проволоки укрепляет материал. Поточный индукционный отжиг между проходами волочения восстанавливает пластичность., не останавливая линию. Конструкция катушки здесь обычно представляет собой многообмоточную туннельную катушку., через который проволока проходит с высокой скоростью.
— Рор- и отжиг трубопроводных труб: Формирование труб, Гибка и сварка создают внутренние напряжения.. Индукционный отжиг может воздействовать на определенные зоны — сварной шов., радиус изгиба или все сечение - и вызывает значительно меньше окисления, чем духовка.
— Штанги- и отжиг круглого материала: Холоднокатаные или холоднотянутые прутки часто требуют размягчения по всему поперечному сечению перед следующим процессом формовки.. Среднечастотные системы обеспечивают необходимую глубину проникновения для полных сечений..
— Отжиг зоны сварки: После ТИГ, MIG- или лазерная сварка включает зону термического влияния (БРАТЬ) Внутренние напряжения, что может привести к растрескиванию. Локализованный индукционный отжиг затрагивает только ЗТВ и оставляет остальную часть детали неизмененной., что духовка не может сделать.
— Непрерывное свечение по всей длине: Длинномерные изделия, такие как проволока, Лента или трубчатый материал проходит через фиксированную катушку с постоянной скоростью.. Машина должна поддерживать стабильный температурный профиль в течение многих часов непрерывной работы..
Один Induktionsglühmaschine, тот, что для непрерывной проволоки с 200 метры в минуту, это совершенно иная система, чем машина для локальной доводки после сварки партии изготовленных узлов. Сначала определите приложение, а затем спроектируйте для него машину..
2. Мощность, частоты & Контроль охлаждения
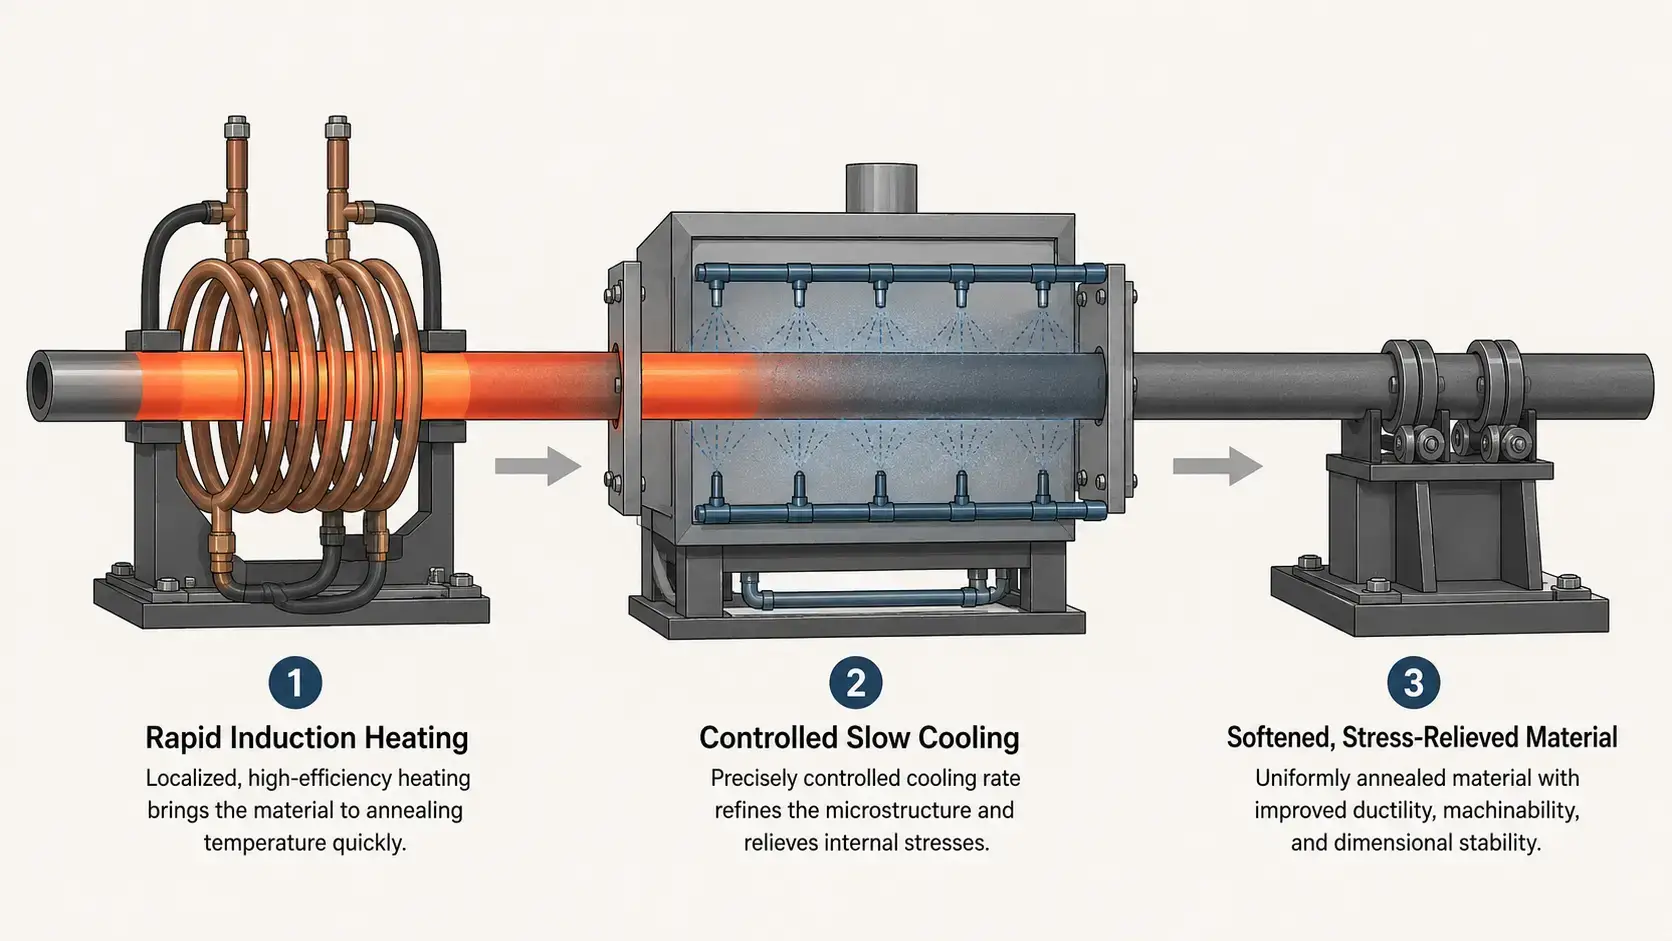
Определить мощность и частоту, как быстро и насколько глубоко нагревается компонент. Однако, когда дело доходит до отжига, есть третья переменная., что не менее важно: регулирование скорости охлаждения. В отличие от закалки, при которой происходит закалка, и отпуска, при котором охлаждение обычно осуществляется на воздухе, отжиг требует контролируемого и медленного охлаждения., чтобы зернистая структура могла правильно сформироваться. Машина, который отлично согревает, но остывает слишком быстро, материал становится тяжелее, чем в начале.
Три параметра, которые должны оцениваться вместе:
— Уровень мощности: Температуры отжига выше, чем температуры отпуска — обычно 700–900°C для сталей., по сравнению с 150-650°C при отпуске. Это означает более высокую удельную производительность на килограмм заготовки.. Перетащите стандартные Требования к производительности подходите, чтобы оценить вашу отправную точку, Однако для процессов отжига ожидайте, что нагрузки будут находиться в верхнем конце диапазона для данной массы компонента..
— Выбор частоты: Средняя частота (1–10 кГц) подходит для массивных сечений, таких как прутки и толстостенные трубы, при которых тепло должно проникнуть до ядра. Более высокие частоты (10–50 кГц) подходит для тонкостенных труб, Проволока и отжиг поверхностных слоев. Правило такое же, как и для любого другого индукционное нагревание: меньшее сечение → более высокая частота.
— Контролируемый участок охлаждения: Здесь установка индукционного отжига принципиально отличается от других индукционных машин. После нагревательной катушки заготовка должна пройти через контролируемую зону охлаждения — изолированный туннель, температурно-регулируемое покрытие или точно рассчитанный воздушный зазор — которые понижают температуру достаточно медленно, чтобы достичь полной рекристаллизации. Спросите у поставщика, как регулируется скорость охлаждения, а не только, как происходит нагрев.
Один поставщик, который говорит только о киловаттах и килогерцах, не учитывая регулирование охлаждения, обращается с отжигом так, как с закалкой с более низкой установленной температурой. Это не одно и то же.
3. Точность температуры & единообразие
Температурное регулирование при отжиге сложно по двум причинам, которые не применяются к закалке или отпуску. Во-первых, целевое температурное окно узко по сравнению с абсолютной температурой — выдерживание при температуре 850°C ±10°C требует более жесткого пропорционального контроля, чем выдерживание при температуре 400°C ±10°C., поскольку потери тепла в окружающую среду масштабируются в четвертой степени абсолютной температуры. Во-вторых, рост зерна ускоряется., если температура слишком сильно превышает, и механические свойства материала постоянно ухудшаются – крупные зерна невозможно удалить более медленным охлаждением. «вырасти снова».
Важные функции контроля температуры, те в одном Индукционная система накаливания подлежат оценке:
— Две длины волны- или пирометрия отношения: Стандартные ИК-пирометры могут дрейфовать при изменении коэффициента излучения., когда поверхность детали окисляется при температурах отжига. Датчик с двойной длиной волны компенсирует это и обеспечивает точные показания., даже если состояние поверхности изменится во время нагрева.
— Закрытый регулятор мощности с быстрым откликом: Система должна регулировать выходную мощность в течение миллисекунд., вокруг колебаний скорости линии, Для компенсации колебаний температуры входного материала и дрейфа импеданса катушки., когда катушка нагревается во время производственного цикла.
— Многозонный мониторинг для непрерывных процессов: В проводе- или линии накала трубки, температуру следует измерять на выходе змеевика и выходе из зоны охлаждения.. Разница между этими двумя измерениями показывает, находится ли скорость охлаждения в целевом диапазоне.
— Управление рецептами с профилями для конкретных материалов: Параметры отжига труб из нержавеющей стали 304 полностью отличаются от проволок из углеродистой стали C1020.. Машина должна хранить проверенные профили., может получить доступ и заблокировать, чтобы операторам не приходилось перенастраивать каждый раз при смене материала.
Если поставщик не может продемонстрировать однородность температуры на вашей конкретной заготовке с вашим конкретным материалом, продолжайте искать. Единственным доказательством является проверка процесса на ваших реальных деталях., это имеет значение.
4. Автоматизация & Производственная мощность
Линии свечения делятся на две большие категории., и требования к автоматизации в каждом случае совершенно разные. Линии непрерывного производства — волочение проволоки, Отжиг труб, Обработка ленты — требуется, что индукционная система синхронизирована с существующей скоростью линии, который может быть уже установлен. Станции периодического отжига — камеры дообработки сварных швов., Станции для снятия напряжений перед механической обработкой — требуют быстрой замены деталей и гибких приспособлений..
Подберите уровень автоматизации к вашему производственному профилю:
— Непрерывный поточный отжиг: Индукционная катушка и секция охлаждения вставляются непосредственно в волочильный станок., Сварка труб- или встроенная линия прокатки полосы. Система управления должна взаимодействовать с линейным ПЛК., корректировать производительность при изменении скорости линии в реальном времени. Задержка связи в две секунды 100 метр в минуту означает три метра мусора.
— Полуавтоматические ячейки периодического действия: Оператор загружает деталь в приспособление., запускает цикл и удаляет готовую деталь. Подходит для отжига сварных зон на изготовленных узлах или для снятия напряжений поковок перед механической обработкой.. Стабильность времени цикла зависит от повторяемости позиционирования детали — приспособление должно каждый раз точно позиционировать заготовку относительно катушки..
— Полностью автоматические роботизированные ячейки: Робот загружает детали в катушку, цикл свечения запущен, и робот их выгружает. Эта конфигурация хорошо подходит для средних и больших объемов отдельных деталей., где затраты на рабочую силу или постоянство времени цикла оправдывают инвестиции в автоматизацию. Применяется та же логика проектирования, что и в случае Auswahl eines Induktionshärtesystems с управлением роботом.
— Инструменты быстрой смены: При отжиге нескольких SKU на одной машине, должен сворачиваться, Направляющие и вставки в зоне охлаждения можно заменить в течение нескольких минут, а не часов.. Каждая минута настройки приводит к потере производственных мощностей..
Для непрерывных линий вам следует спроектировать машину с максимальной скоростью линии., что вы ожидаете в ближайшие три года, не для скорости, с которым ты едешь сегодня. Модернизация более быстрого источника питания в дальнейшем обходится дороже., чем покупать подходящую мощность с самого начала.
5. Опыт поставщиков & Ноу-хау процесса
Отжиг – это индукционный процесс., где опыт поставщика имеет наибольшее значение. Усиление сравнительно отказоустойчиво.: нагрев выше температуры конверсии, отпугнуть, полный. Запуск – это несложно: нагреть до более низкой целевой температуры, держать, прохладно в воздухе. Отжиг добавляет еще одно измерение — контролируемое охлаждение — и для этого поставщик должен разбираться в металлургии., не только электротехника. Один поставщик, кто знаком с силовой электроникой, но не с кинетикой фазовых превращений, уточню машину, который отлично нагревается и портит материал при остывании.
При оценке поставщиков следует задавать вопросы, выходящие за рамки каталога оборудования.:
— Опыт работы с конкретными материалами: Создал ли поставщик системы отжига для вашего семейства материалов — углеродистых сталей?, нержавеющая сталь, медные сплавы, Aluminium? Каждая группа материалов имеет разные температуры превращения., Характеристики излучательной способности и чувствительность к скорости охлаждения. Попросите рекомендацию у клиента, который обрабатывает аналогичный материал.
— Конструкция катушки для отжига: Катушки накаливания часто работают при более высоких температурах и имеют более длительные рабочие циклы, чем катушки закалки.. Система охлаждения змеевика, изоляция и механическая опорная конструкция должны быть рассчитаны на длительные термические нагрузки., не для прерывистого режима работы. Закалочная катушка, переоборудованная для отжига, преждевременно выйдет из строя.
— Проектирование зоны охлаждения: Это часть одного системы индукционного нагрева, что большинство поставщиков дженериков упускают из виду. Позвольте себя показать, Как устроена охлаждающая секция — длина, изоляция, Точки измерения температуры и возможность их настройки для разных материалов и скорости линии..
— Проверка процесса на месте: Поставщик должен быть готов, Пропустите свой материал через испытательную систему и графики зависимости времени от температуры., Обеспечить измерения твердости до и после обработки, а также металлографические изображения зеренной структуры.. Предложение без данных процесса – это авантюра..
— Послепродажная поддержка и запасные части: Светящиеся линии часто работают круглосуточно.. Стоимость простоя рассчитывается поминутно., не в день. Уточните сроки поставки запчастей и предлагает ли поставщик удаленную диагностику системы электропитания и управления..
Один поставщик, чем оправдано сотрудничество, спрашивает о вашем приложении Glow, прежде чем предложит показатели производительности. Мы оцениваем каждый запрос на основе пяти факторов, упомянутых выше: Тип приложения., Мощность- и требования к охлаждению, Контроль температуры, Потребности в автоматизации и долгосрочная поддержка процессов — а также предоставление конфигурации в соответствии с вашими материалами и производственными целями., не основано на предустановке каталога.
Индукция против. обычный отжиг в печи
Для производителей, которые в настоящее время используют печи периодического действия или печи непрерывного действия для отжига, возникает вопрос, дает ли индукция достаточное преимущество, чтобы оправдать изменение. В следующей таблице сравниваются два метода по аспектам., которые наиболее важны в производстве.
| Индукционный отжиг | Обычный отжиг в печи |
|---|---|
| Быстрый локальный нагрев — от секунд до минут | Медленный нагрев партии — обычно 1–6 часов. |
| Контролируемая скорость охлаждения — программируемая зона медленного охлаждения. | Пассивное охлаждение печи — ограниченный контроль скорости охлаждения., в зависимости от тепловой массы |
| Минимальное окисление — кратковременное воздействие высоких температур., совместим с инертным газом | Больше образования накипи — более длительное воздействие температуры |
| Меньшая потребность в энергии на деталь — нагревается только целевая зона. | Повышенное энергопотребление — духовка простаивает, потери тепла в окружающую среду |
| Возможности Inline — непрерывная обработка проволоки, Труба и лента | Ограниченный по партиям поток — загружено, держать, прохладный, выписан |
| Постоянное измельчение зерна — повторяемый термический цикл на деталь | Градиенты температуры в духовке — разные результаты в зависимости от зоны |
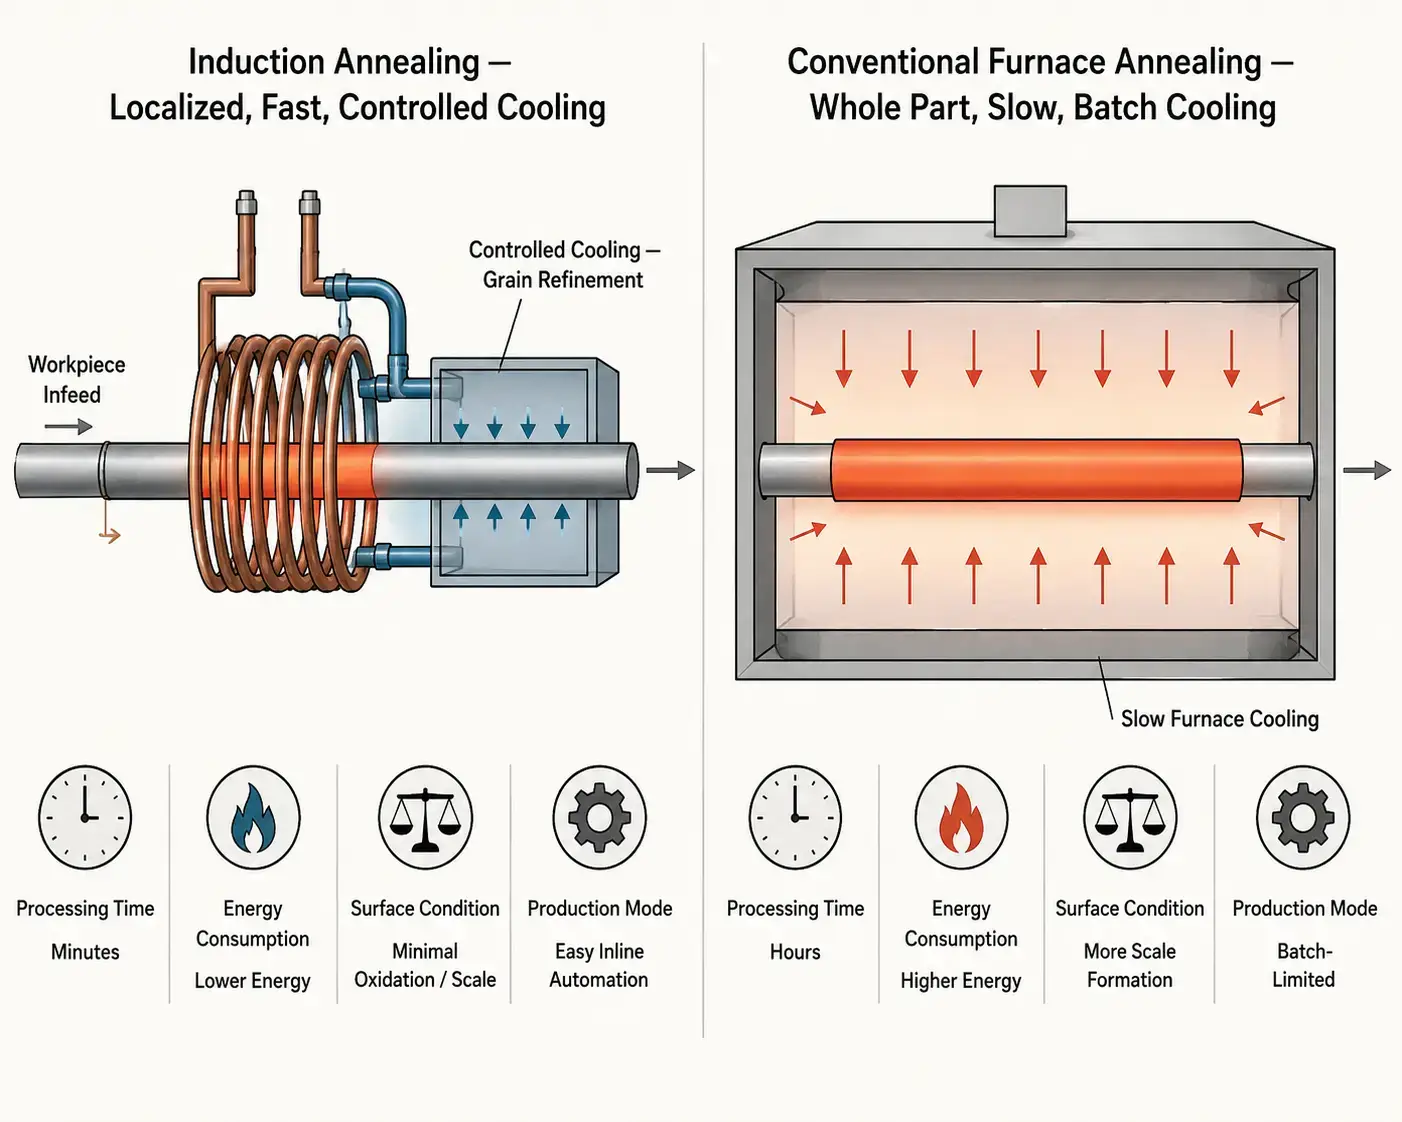
Индукционный отжиг не является универсальной заменой печи.. Для контрактных производителей, которые отжигают десятки деталей различной геометрии в непредсказуемых партиях, остается одним обычная печь более универсальный инструмент — загружен, Установите профиль и позвольте ему работать. Для специализированных производственных линий, провод, Рор, Отжиг стержневого материала или повторяющихся сварных узлов для средних и больших объемов производства., Однако индукция предлагает более быстрые циклы., более низкая потребность в энергии на деталь, Значительно меньшее окисление и контроль скорости охлаждения, чего не может достичь печь периодического действия. Экономический переломный момент очевиден, когда этап отжига является узким местом в непрерывной линии.
Основное открытие
Выбор Induktionsglühmaschine сводится к пяти решениям, и самое главное это первое: точно определить, что ты светишься и почему. Приложение — провод, Рор, Стержень или зона сварки – определяет производительность, Частота и геометрия катушки. Материал определяет целевую температуру и скорость охлаждения., которые вы должны соблюдать. И объем производства определяет, есть ли у вас непрерывная линейная система, требуется полуавтоматическая ячейка или полностью роботизированная рабочая станция. Один поставщик, который сначала спрашивает о вашем материале и скорости вашей линии, вместо того, чтобы просто предлагать машину из каталога, делает разницу между системой, это работает с первого дня, и один, что требует шести месяцев переналадки. Правильная, Правильно подобранная машина превращает отжиг из периодического процесса в непрерывный., повторяемый этап производства.
Часто задаваемые вопросы
F: В чем разница между индукционным отжигом и индукционным отпуском?
А: Три наиболее важных различия – это температура., Скорость охлаждения и назначение. Отжиг происходит при более высоких температурах. (обычно 700-900°C для сталей), для полной рекристаллизации зеренной структуры и достижения максимальной мягкости и пластичности. Закалка происходит при более низких температурах. (150–650°C), для уменьшения хрупкости после закалки при сохранении большей части твердости. Отжиг требует контролируемого медленного охлаждения., чтобы обеспечить очистку зерна; Закалка обычно происходит на воздухе.. Они также обслуживают различные точки производственной цепочки.: Отжиг часто используется для холоднодеформированных или сварных материалов., в то время как отпуск всегда следует за этапом закалки.
F: Какие материалы можно отжигать индуктивно??
А: углеродистые стали, легированные стали, Нержавеющие стали, Медь и медные сплавы, Алюминиевые сплавы и титан можно подвергать индукционному отжигу., при условии, что источник питания и частота соответствуют электрическому сопротивлению и теплопроводности материала.. Цветные металлы, такие как медь и алюминий, требуют более высокой плотности мощности., поскольку их более низкое электрическое сопротивление снижает эффективность индукционного нагрева.. Конструкция и частота катушки должны быть настроены для каждого семейства материалов — система, настроенная для стали, не будет эффективно отжигать медь без изменения конструкции..
F: Индукционный отжиг может заменить традиционную печь отжига.?
А: Для непрерывного производства проволоки, Рор, Лента и шест: да — индукционный отжиг может полностью заменить печь и сократить время цикла, более низкие затраты на электроэнергию, меньше окисления и значительно лучший контроль скорости охлаждения. Для периодического отжига больших размеров, Для конструкций неправильной формы или заказов смешанных деталей духовка часто остается более практичным выбором.. Многие производители используют гибридную модель.: Индукция для специализированных линий с высокой производительностью, Печь для переменной мелкосерийной работы.
Нужна помощь в выборе системы индукционного накаливания.?
Сообщите нам свой материал, размеры заготовки, целевые свойства и объем производства. Мы рекомендуем конфигурацию индукционного свечения., который адаптирован к вашему приложению.










