
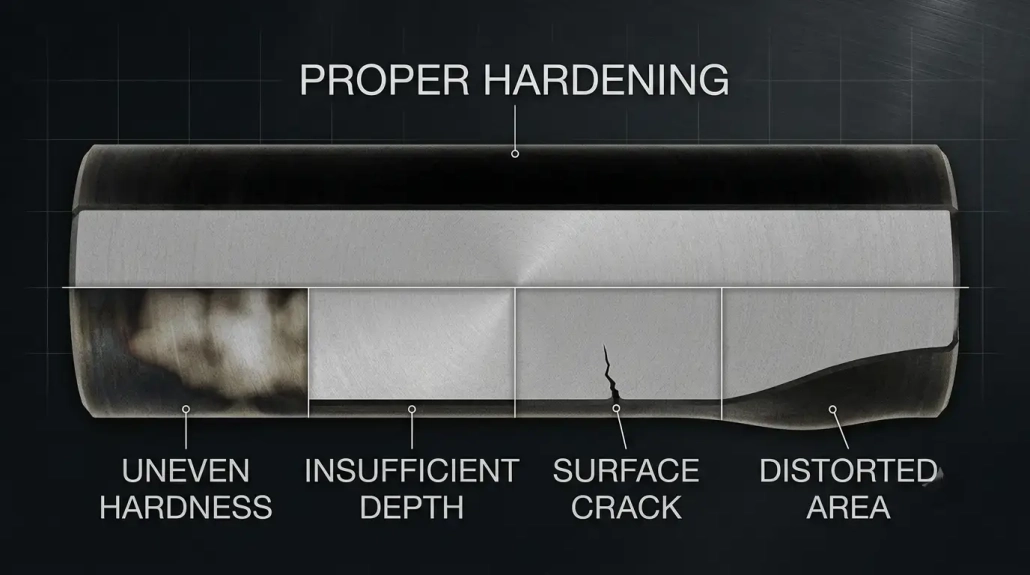
8 Распространенные дефекты индукционного закаливания и способы их предотвращения
Дефекты индукционного закаливания дороги. Одна треснувшая или неправильно закаленная деталь означает бракованный материал, потерю производственного времени, и возврат от клиентов.
Индукционное закаливание обеспечивает быстрое, локализованное нагревание с лучшей энергоэффективностью по сравнению с печным обработкой. Но стабильность зависит от работы семи переменных вместе: частота, плотность мощности, время нагрева, конструкция катушки, закалка, свойств материала, и геометрии детали. Когда одна отклоняется, следуют дефекты.
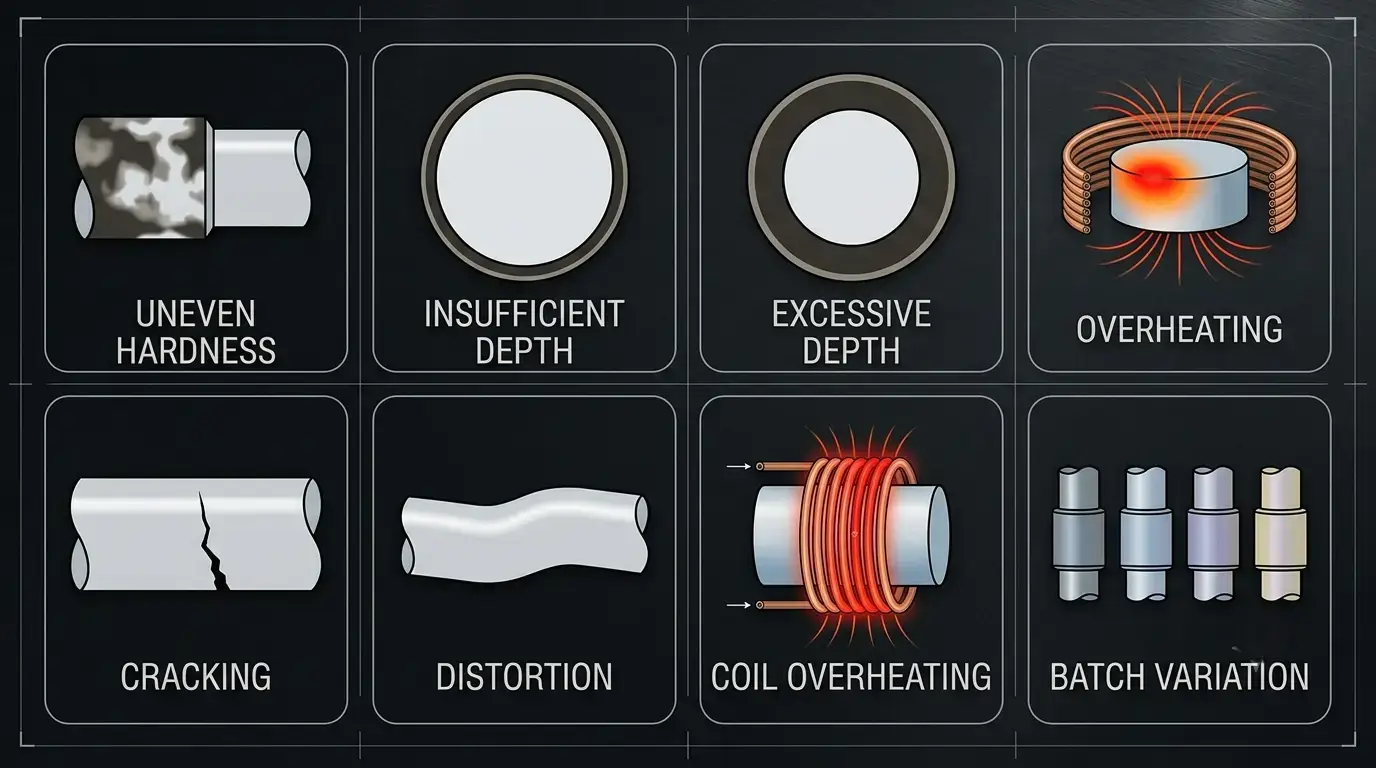
Это руководство охватывает восемь распространённых дефектам индукционной закалки — их коренные причины, как их предотвращать, и как построить стабильный процесс. Для проблем, специфичных для применения, см. наши руководства по дефекты закалки корпуса сцепления и дефекты закалки зубчатых колес.
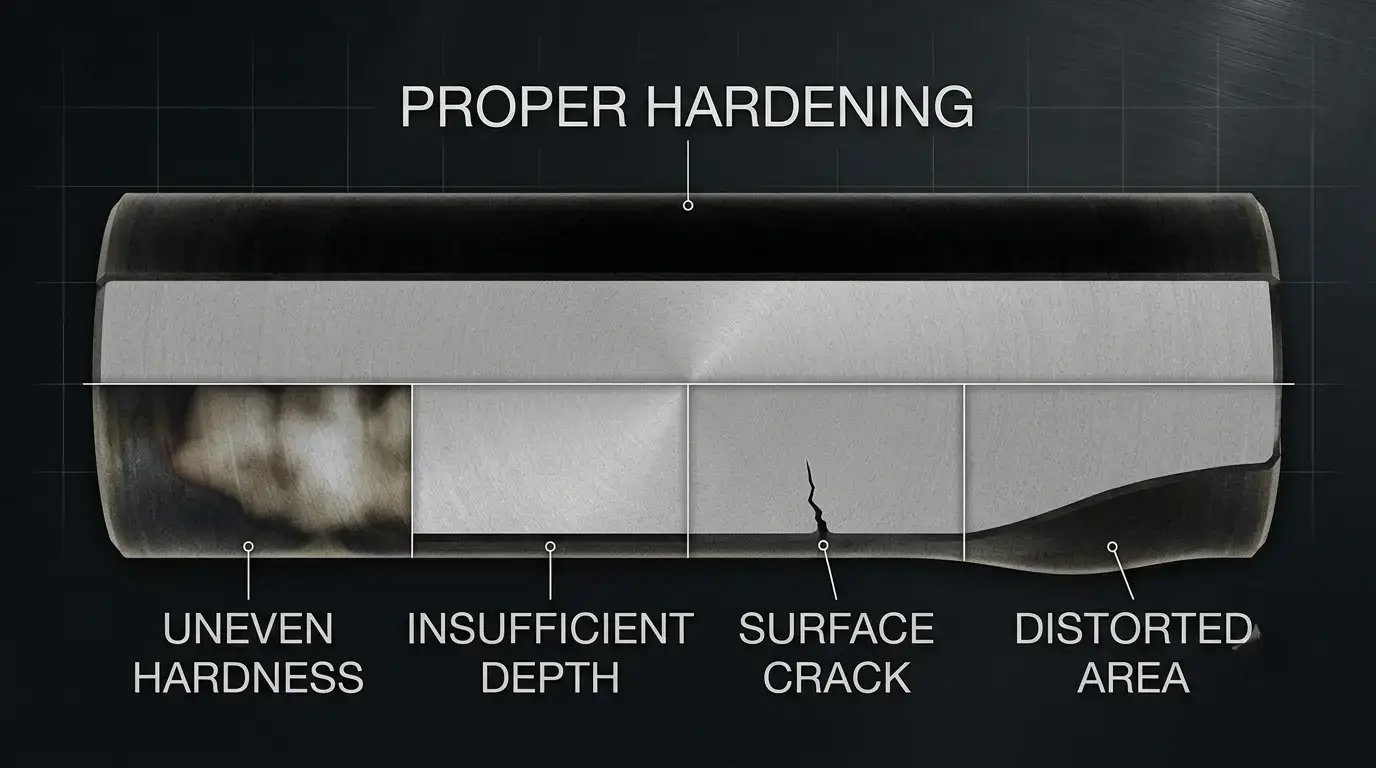
Путеводитель для читателя
Качество / Инженер-технолог? Начать с Дефекты 1–4 (Твёрдость & Глубина), затем Лучшие практики.
Обслуживание / Оператор? Сосредоточиться на Дефект 7 (Перегрев катушек) & Дефект 5 (Трещинообразование).
Менеджер по производству? Перейти к Дефект 8 (Вариации партии) & сама Таблица быстрого справочника.
Содержание
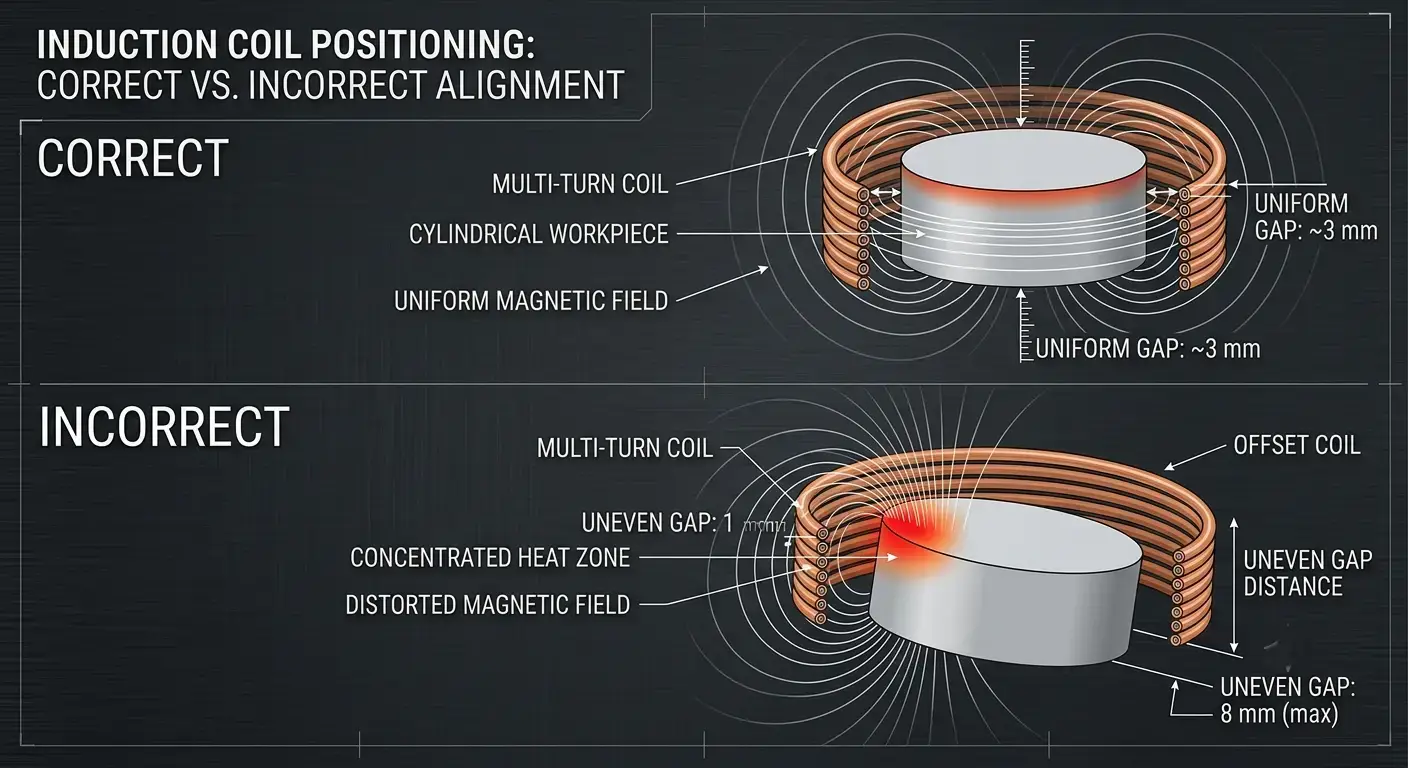
1. Uneven Hardness
The most common induction hardening defect. Some surface areas meet spec — others don’t. The problem often hides until hardness testing or field failure catches it.
| Why It Happens | How to Fix It |
|---|---|
| Coil off-center, creating an uneven magnetic field | Center the coil, maintain a consistent gap |
| Frequency doesn’t match the required heating pattern | Verify frequency matches target depth — частотный справочник |
| Inconsistent part positioning between cycles | Use fixtures or automation for repeatable positioning |
| Worn coil — localized wear changes the gap | Schedule regular coil inspection and process checks |
2. Insufficient Case Depth
A shallow hardened case wears fast under load. Critical on gears, подшипников, and shafts — where surface stress is high and the hardened layer must survive millions of cycles.
| Why It Happens | How to Fix It |
|---|---|
| Frequency too high — energy stays at the surface | Lower frequency to match target case depth |
| Heating time too short — heat can’t penetrate | Extend heating time or slow scan speed |
| Power too low or scan speed too fast | Pick frequency for depth first, then set power |
| Coil not designed for the target depth | Validate with cross-section during process development |
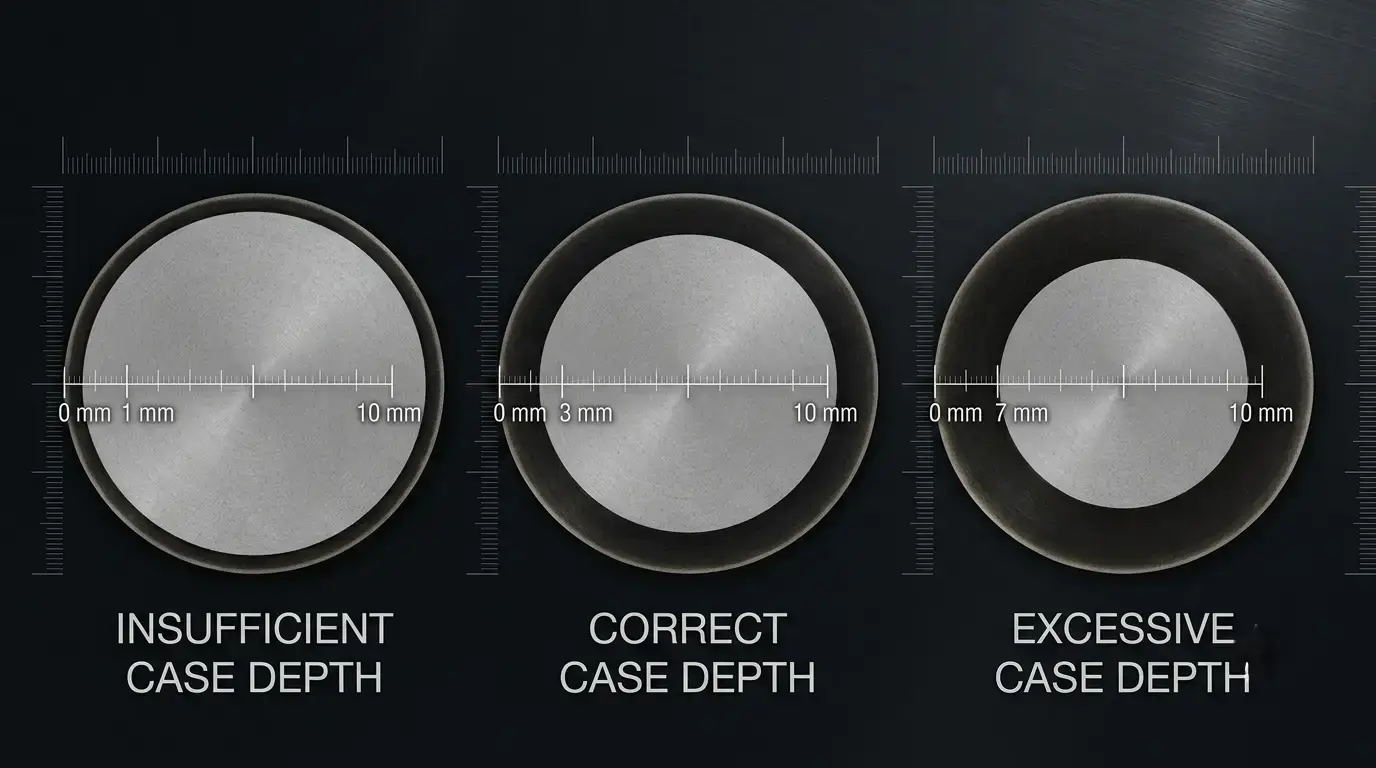
3. Excessive Case Depth
Deeper isn’t better. Excessive depth reduces core toughness, complicates post-hardening machining, тратит энергию, and increases distortion risk — all without functional benefit.
| Why It Happens | How to Fix It |
|---|---|
| Frequency too low — energy penetrates deeper than needed | Повысить частоту до необходимой глубины корпуса |
| Время нагрева слишком долго — тепло впитывается в сердечник | Сократить время нагрева до спецификации |
| Ввод мощности сверх необходимости детали | Балансирующая частота, мощность, и время на деталь — руководство по выбору мощности |
4. Поверхностный перегрев
Локальный перегрев вызывает рост зерен, окисления, декарбюризация — или частичное плавление в тяжёлых случаях. Деталь становится хрупкой. Показания твёрдости всё равно могут пройти.
Почему это происходит — Плотность мощности слишком высока на небольшой площади. Слишком длинный цикл нагрева. Конструкция катушки создаёт горячие точки магнитного поля. Coil-to-part gap too tight, concentrating energy aggressively.
How to fix it — Match power to part size, not maximum output. Shorten cycle time. Review coil geometry to spread the field evenly. Maintain proper gap and add temperature monitoring (IR sensor or pyrometer).
5. Surface Cracks After Quenching
The most serious induction hardening defect — a cracked part is scrap. Cracks form when thermal and transformation stresses exceed the material’s strength during rapid cooling.
Почему это происходит — Quench too aggressive for the material grade. High-carbon or high-alloy steel run without parameter adjustment. Overheated before quenching. Острые углы, шпоночные пазы, or abrupt section changes concentrating stress during rapid cooling. Inconsistent quench timing.
How to fix it — Treat heating and quenching as one process. Match quench media, концентрация, температура, and flow rate to the material grade. Don’t overheat before quenching. Radius sharp features like corners and splines. For shaft applications, scanning processes are especially sensitive to quench timing.
6. Деформация
Induction hardening causes less distortion than furnace treatment, but dimensional changes still happen — especially on long shafts, Тонкостенные детали, and asymmetrical geometries. Even small distortion pushes parts out of tolerance.
Почему это происходит — Uneven heating creates asymmetric thermal expansion. Non-uniform quench — one side cools faster. Asymmetrical part geometry with inherent stress imbalance. Weak fixturing allows the part to move during processing.
How to fix it — Design the coil for uniform heating coverage. Обеспечьте симметричное орошение закалки со всех сторон. Протестируйте образец перед полной производством. Используйте жесткие приспособления, которые поддерживают деталь во время всего цикла.
7. Перегрев катушек
Катушка несет высокий ток при постоянном термическом циклировании. Плохо охлаждаемая катушка быстро разрушается — и отказ катушки посреди смены стоит гораздо дороже замены.
| Why It Happens | How to Fix It |
|---|---|
| Поток охлаждающей воды слишком низкий или температура на входе слишком высокая | Maintain proper flow rate and inlet temperature |
| Blocked or scaled internal channels | Inspect coils regularly for scale and blockage |
| Power exceeds the coil’s thermal design limit | Stay within rated power; руководстве по системе охлаждения |
| Continuous operation beyond rated duty cycle | Respect duty cycle limits; preventive maintenance saves downtime |
8. Inconsistent Results Between Batches
The most frustrating induction hardening defect: every part passes inspection, but hardness and case depth vary batch to batch. Customers notice — even when specs are technically met.
Почему это происходит — Power supply drifts over time or between shifts. Material variation — different heats or suppliers respond differently. Coil degrades gradually, changing electromagnetic coupling. Operator settings inconsistent on manual equipment. No process monitoring — problems found only at final inspection.
How to fix it — Store heating recipes — don’t rely on operator memory. Monitor power, частота, времени, энергию, and cooling in real time. Digital systems with data logging catch drift before it becomes scrap. Проверяйте входящий материал, а не только исходящие детали.
Лучшие практики
Семь принципов, которые повышают стабильность во всех случаях индукционная закалка приложениях:
— Подбирайте частоту в зависимости от глубины, а не мощности. Частота определяет глубину. Выбирайте её сначала. Затем устанавливайте мощность для времени цикла.
— Разрабатывайте катушку для детали. Универсальная катушка, которая «в основном подходит» дает неравномерные результаты. Катушка — это инструмент процесса, а не товар.
— Держите постоянное расстояние между катушкой и деталью. Небольшие изменения зазора меняют электромагнитную связь и равномерность нагрева.
— Охлаждайте катушку и силовую электронику. Перегрев катушки искажает нагрев; Перегрев электроники вызывает дрейф мощности.
— Проверяйте входящий материал. Разные плавки реагируют по-разному. Проверяйте образец от каждого нового поставщика или партии.
— Контролируйте процесс, не только конечную твердость. К тому времени, как твердомер покажет проблему, партия уже испорчена.
— Подтверждайте каждый новый компонент или изменение процесса. Один пробный запуск выявляет проблемы, исправление которых обходится намного дешевле, чем отклонение всей партии.
Стабильное закрепление означает контроль всей системы — частоты, мощность, катушки, охлаждение, закалка, Материал, и мониторинг — а не регулировку одного переключателя.
Быстрая справка: Дефекты, Причины & Исправления
| Дефект | Основная причина | Ключевое исправление |
|---|---|---|
| 1. Uneven Hardness | Несоосность катушки, неправильная частота | Центрировать катушку, соответствовать частоте глубине, использовать приспособления |
| 2. Недостаточная глубина | Слишком высокая частота, слишком короткое время | Низкая частота, увеличить время, проверить поперечное сечение |
| 3. Чрезмерная глубина | Частота слишком низкая, слишком долгое время | повысить частоту, уменьшить время, соответствовать спецификации |
| 4. Перегрев | Чрезмерная плотность мощности, плохая конструкция катушки | Уменьшите мощность, переделать катушку, добавить мониторинг температуры |
| 5. Поверхностные трещины | Чрезмерно быстрое закаливание, перегрев, точки концентрации напряжений | Отрегулировать закаливание, контролировать максимальную температуру, закруглять острые углы |
| 6. Деформация | Неравномерный нагрев/закаливание, плохая оснастка | Равномерная катушка, симметричное закаливание, жёсткие приспособления |
| 7. Перегрев катушек | Недостаточное количество охлаждающей воды, заблокированные каналы | Увеличить поток, проверять на накипь, подобрать охладитель нужного размера |
| 8. Вариации партии | Дрейф мощности, вариации материала, отсутствие мониторинга | Сохранение рецептур, мониторинг в реальном времени, проверки материала |
Ключевой вывод
Большинство дефектам индукционной закалки возникают в результате взаимодействия частоты, мощность, конструкция катушки, времени, закалка, Материал, и контроль процесса. Исправление одной переменной в изоляции редко работает.
Стабильное качество начинается с правильного оборудования. Поддерживать это требует оптимизированных параметров, надежного охлаждения, постоянного контроля, и регулярной проверки. Раннее обнаружение коренных причин — вы снижаете брак, улучшаете повторяемость, и продлеваете срок службы оборудования.
Часто задаваемые вопросы
вопрос: Какой самый распространенный дефект индукционной закалки?
А: Неравномерная твердость. Обычно из-за смещения катушки, неправильная частота, или неправильного позиционирования — все можно предотвратить при правильной настройке.
вопрос: Можно ли увеличить мощность, чтобы исправить недостаточную закалку?
А: Сама по себе — нет. Мощность влияет на скорость, но глубина зависит от частоты, времени, а также от скорости сканирования. Только увеличение мощности привода и вы рискуете перегревом поверхности без улучшения глубины. Сначала правильно подберите соотношение частоты и глубины — затем мощность определяет цикл времени. Смотрите наше руководство по расчету мощности.
вопрос: Почему моя индукционная катушка перегревается?
А: Низкий поток воды, заблокированные каналы (налет/загрязнения), слишком большая мощность, или работа за пределами цикла эксплуатации. Следите за температурой воды на выходе катушки — растущая тенденция означает проблемы. Смотрите наше руководство по водяному охлаждению для проектирования на уровне системы.
вопрос: Как проверить мой процесс упрочнения?
А: Шесть проверок, менее чем за час: (1) Проверьте, соответствует ли частота глубине корпуса для конкретного номера детали. (2) Inspect coil — gap, носить, расход воды. (3) Compare power/time settings to historical baselines. (4) Check quench concentration, температура, and flow uniformity. (5) Review last 30 days of hardness data — any trend is a warning. (6) Cross-section one part per shift. Catches most issues before they become scrap.
вопрос: When should I replace vs. repair an induction coil?
А: Replace when: inner wall eroded beyond 10% of original thickness, water flow restricted and chemical cleaning fails, coil body shows cracks or burns, or hardness variation returns right after re-validation. Изношенная катушка выглядит исправной, но тихо производит брак — замена быстро окупается.
Нужна помощь в устранении неполадок вашего процесса индукционного закаливания?
Наша команда инженеров может диагностировать ваши конкретные дефекты и рекомендовать подходящее оборудование, конструкция катушки, и параметры процесса для ваших деталей.










