
Локальный индукционный нагрев при формовке рулонов: Краевой обогрев, Формируемость и управление процессом
Профилирование — это непрерывный процесс обработки металла, используемый для производства профилей определенной формы поперечного сечения.. При обработке высокопрочной стали или профилей со сложной геометрией кромок и углов., обычная холодная штамповка может иметь высокое сопротивление формованию, локализованная концентрация деформации, и размерные отклонения.
Локальный индукционный нагрев при профилировании обеспечивает возможность нагрева выбранных участков деформации перед тем, как они попадут в секцию формования.. Концентрируя тепловую энергию в конкретных регионах, этот процесс может изменить местные свойства материала и улучшить условия формовки без обязательного нагрева всей заготовки..
Этот подход был исследован при производстве высокопрочных квадратных труб, а также может быть применен к специализированным операциям формования металлических профилей, требующим локализованного нагрева кромок..
Однако, в этих приложениях не обязательно используется одна и та же схема нагрева.. Нагрев углов квадратной трубы и нагрев продольных кромок металлического опорного профиля с надрезом связаны с различной геометрией заготовки и конфигурацией индуктора..
В этой статье рассматриваются принципы локализованного индукционного нагрева при профилировании., его влияние на формуемость и упругость, и факторы, влияющие на стабильность нагрева и качество готового профиля.
2. Почему при формовке рулонов используется локальный нагрев?
3. Где применяется локальный индукционный нагрев?
4. Как локальный нагрев влияет на формуемость и упругость
5. Факторы, влияющие на нагрев и консистенцию формовки валков
6. Материальные соображения и ограничения процесса
7. Мониторинг процессов и формирование контроля качества
8. Когда подходит индукционная формовка валков?
1. Что такое локальный индукционный нагрев при профилировании??
Локальный индукционный нагрев при профилировании сочетает в себе электромагнитный нагрев и механическую деформацию с помощью прокатного оборудования..
Один индукционная катушка генерирует переменное магнитное поле, индуцирование электрических токов внутри проводящей детали. Электрическое сопротивление преобразует эту энергию в тепло в выбранном регионе..
В отличие от обычного печного отопления, процесс не требует, чтобы вся заготовка достигла одинаковой температуры.
В зависимости от приложения, секция нагрева может быть установлена перед станцией формования или интегрирована в линию непрерывного производства..
Типичная последовательность процессов включает в себя:
①Подача и позиционирование металлического профиля.
②Применение индукционного нагрева к выбранному участку деформации.
③Перемещение нагретой области к формовочным валкам.
④Применение механической силы для создания необходимой геометрии..
⑤Проверка готового профиля.
В научной литературе, связанные процессы часто описываются как формовка валков с частичным нагревом. (ПФРФ) или локальное формование валков с индукционным нагревом.
Эти термины описывают связанные подходы, но их не следует автоматически рассматривать как идентичные. Частичный обогрев описывает стратегию локализованного обогрева., в то время как индукционный нагрев идентифицирует источник энергии.
Также важно отличать профилирование от горячей прокатки.. Профилирование валков постепенно сгибает металл через формовочные валки для создания заданного поперечного сечения., тогда как горячая прокатка в основном использует деформацию сжатия для изменения толщины или поперечного сечения металла..
2. Почему при формовке рулонов используется локальный нагрев?
Локальный нагрев рассматривается, когда определенные участки металлического профиля требуют улучшения условий формовки..
Это не требуется для каждого применения профилирования.. Обычная холодная штамповка по-прежнему подходит для многих материалов и геометрий профилей..
2.1 Снижение местного сопротивления формованию
Механические свойства стали меняются с температурой.. В подходящих условиях, нагрев снижает устойчивость материала к пластической деформации.
Это может быть полезно, когда операция формования включает в себя:
•Высокопрочная сталь с относительно ограниченной способностью к формованию при комнатной температуре.
•Узкая угловая геометрия
•Локализованная деформация края
•Высокая концентрация деформации в выбранных областях формования
Путем нагрева зоны деформации, операция формования может использовать преимущества температурно-зависимого механического поведения материала..
Цель состоит в том, чтобы улучшить условия в области, подвергающейся деформации, а не излишне нагревать весь профиль..
2.2 Улучшение локальной формуемости
Формируемость описывает способность материала подвергаться пластической деформации без развития неприемлемых дефектов..
Во время формирования рулона, деформация распределяется неравномерно по всему профилю. Углы, области изгиба, края могут испытывать большую локальную нагрузку, чем относительно плоские участки..
Когда пластичность материала недостаточна для требуемой деформации., локальный нагрев может помочь снизить риск повреждений, связанных с формовкой.
Исследования Пэна и др.. в Китайский инженерный журнал исследовали индукционный нагрев углов высокопрочных квадратных труб перед вторичной штамповкой валков.. В исследовании сообщается об улучшении формуемости углов за счет локализованного нагрева при сохранении свойств недеформированных областей..
Результаты применимы к конкретной высокопрочной стальной трубе и исследованным условиям эксперимента., вместо того, чтобы устанавливать универсальный результат для всех операций профилирования.
2.3 Как избежать ненужного нагрева всего профиля
Некоторые профили требуют деформации преимущественно по выбранным краям или углам..
Поэтому нагрев всего поперечного сечения может оказаться ненужным..
Локальный индукционный нагрев позволяет системе нагрева сосредоточиться на областях, которым требуется дополнительная формуемость., в то время как прилегающие территории остаются за пределами основной зоны нагрева.
Этот подход может быть особенно полезен, когда геометрия профиля и последовательность производства позволяют интегрировать секцию нагрева с оборудованием для механической формовки..
3. Где применяется локальный индукционный нагрев?
Место нагрева зависит от геометрии профиля и типа требуемой деформации..
Две разные конфигурации особенно актуальны: угловой нагрев для высокопрочных квадратных труб и продольный нагрев кромок для специальных металлических несущих профилей.
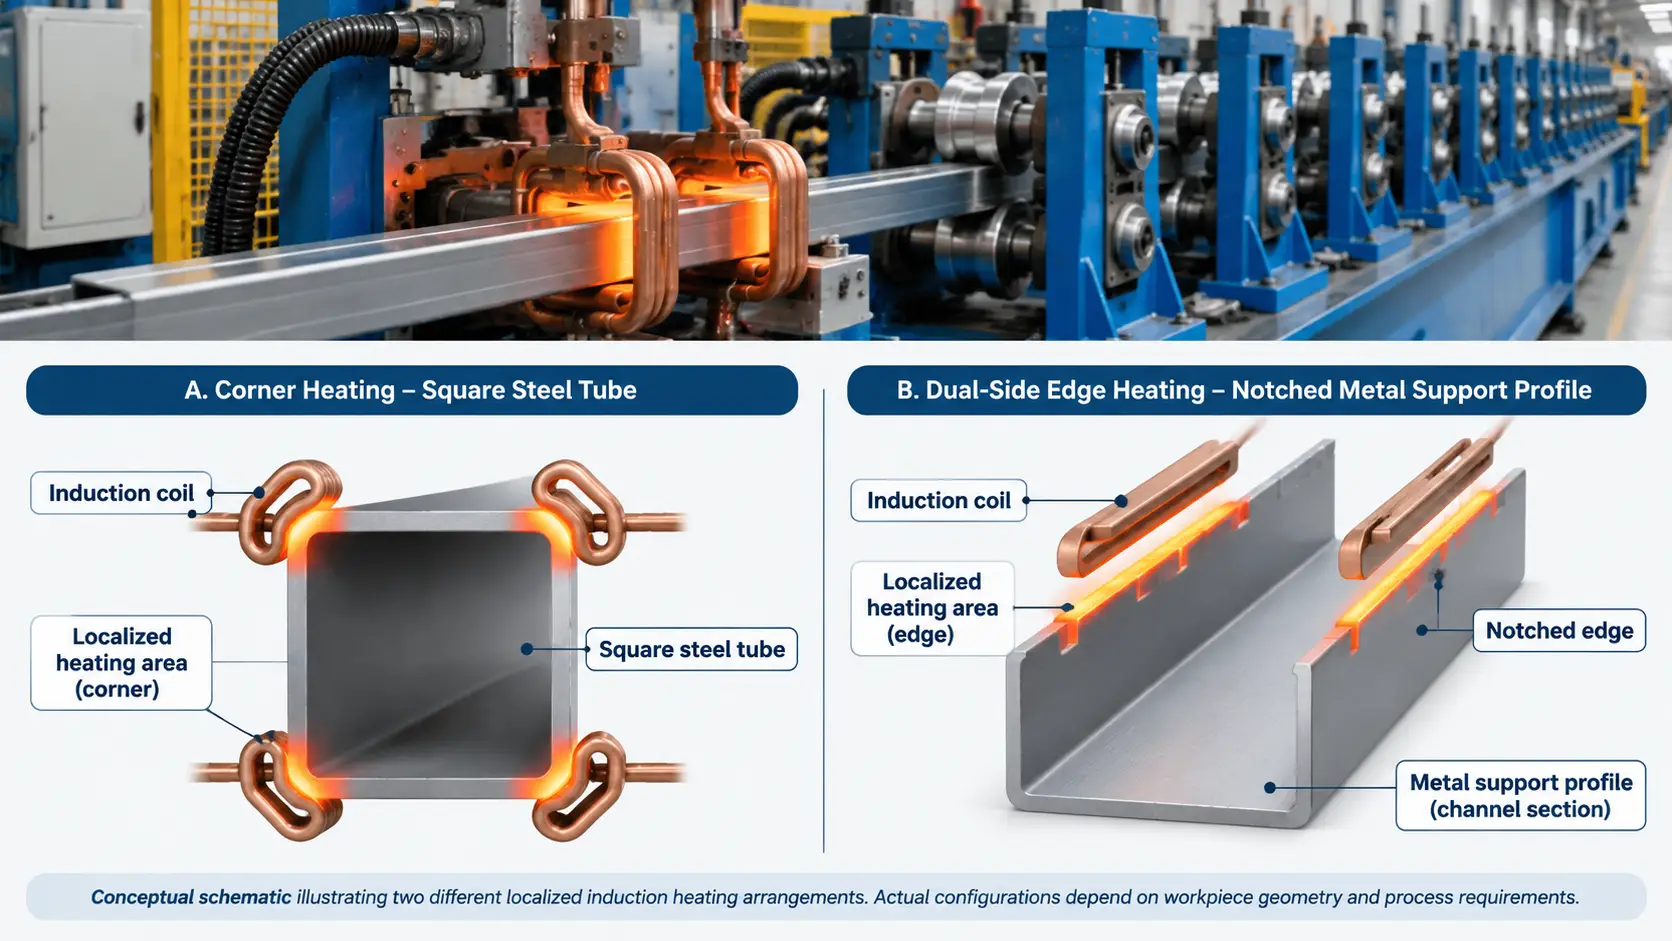
3.1 Угловой обогрев в высокопрочных квадратных трубах
В квадратных и прямоугольных полых стальных профилях., углы являются важными областями деформации.
Во время формирования рулона, материал подвергается изгибу и пластической деформации вокруг этих участков. Высокопрочная сталь может испытывать значительное деформационное упрочнение и локальное сопротивление формованию..
Локальный индукционный нагрев может быть применен к угловым участкам перед последующей операцией формования..
Исследования Пэна и др.. исследовали этот подход с использованием индукционных катушек, предназначенных для нагрева углов высокопрочных квадратных труб..
Исследование показало улучшение формуемости углов., но также определил важные аспекты процесса, включая скопление металла вокруг внешних углов и развитие микротрещин при определенных условиях формовки.
Отдельное исследование Wang et al.. исследовали влияние температуры индукционного нагрева на микроструктуру и механические свойства квадратных труб HSLA..
В ходе исследования были изучены различные диапазоны температур нагрева и их влияние на микроструктуру углов., механические свойства, и формируем производительность.
Эти исследования показывают, что температура нагрева — это не просто вопрос повышения формуемости.. Это также влияет на эволюцию микроструктуры и механические свойства готового профиля..
Поэтому для конкретной марки стали необходимо установить соответствующие условия нагрева., исходное материальное состояние, и формируем последовательность.
3.2 Нагрев продольной кромки металлических опорных профилей с надрезами
Другое применение — металлические опорные профили, продольные края которых требуют локализованной деформации..
В практичной промышленной конфигурации используются две индукционные катушки, расположенные на противоположных сторонах профиля..
Генеральная договоренность включает в себя:
•Металлический несущий профиль швеллерной формы с равномерно расположенными по краям насечками.
•Два индуктора, расположенные вблизи продольных краев
•Локальный нагрев обеих краевых областей
•Подающий и направляющий механизм
•Прокатное оборудование, формирующее нагретые кромки
По мере продвижения профиля вперед, обе продольные кромки проходят через соответствующие области нагрева перед входом в участок прокатки..
Центральная часть профиля остается за пределами основных зон обогрева..
Такое расположение отличается от углового отопления в квадратных трубах.. Целевые регионы, геометрия заготовки, и расположение индуктора различно.
Настоящим промышленным примером является Индукционная линия профилирования металлических опорных профилей.
Демонстрируемое оборудование сочетает в себе двухсторонний индукционный нагрев кромок., непрерывное кормление, направление заготовки, и механическая прокатка кромок.
Вырезы представляют собой дополнительные соображения при проектировании.. Когда прерванные края движутся через область индукционного нагрева, количество и геометрия металла под индукторами изменяются. Это может повлиять на локальную электромагнитную связь..
Поэтому расположение индуктора и инструменты для прокатки должны быть спроектированы с учетом фактических размеров профиля и геометрии паза..
Демонстрация оборудования устанавливает схему нагрева и прокатки., но сам по себе не устанавливает универсальную рабочую температуру, скорость производства, или размерный допуск.
4. Как локальный нагрев влияет на формуемость и упругость
Локальный нагрев изменяет механическую реакцию материала во время формования.. Двумя важными факторами являются формуемость и упругость..
4.1 Влияние на формуемость
Нагревание может снизить сопротивление деформации и изменить способность материала воспринимать пластическую деформацию..
Для высокопрочных стальных профилей, это может быть важно в областях, где традиционная холодная штамповка приводит к сильной концентрации деформаций..
Эффект зависит от нескольких переменных:
•Марка стали и исходная микроструктура
•Температура нагрева
•Скорость нагрева
•Время между нагревом и деформацией
•Местная деформация и геометрия формовки
Исследование Ванга и др.. на квадратных трубках HSLA продемонстрировало, что разные диапазоны температур индукционного нагрева вызывают разные микроструктурные и механические реакции..
Результаты подчеркивают, почему условия нагрева следует разрабатывать для материала и операции формования, а не выбирать из общих рекомендаций по температуре..
4.2 Влияние на пружинистость
Пружинное возвращение возникает, когда упругая деформация прекращается после устранения формовочной силы..
Это может привести к отклонению готового профиля от намеченного угла., кривизна, или размеры поперечного сечения.
На величину упругой отдачи влияет:
•Прочность материала и упругие свойства
•Толщина профиля
•Радиус изгиба
•Формирующий угол
•Геометрия рулона
•Формирующая последовательность
•Температура при деформации
Профилирование валков с частичным нагревом также исследовалось как метод воздействия на пружинение высокопрочной стали..
Например, Мехари и Хан изучили влияние профилирования валков с частичным нагревом на упругость высокопрочных стальных профилей..
Это исследование предоставляет соответствующие данные о локализованной формовке с помощью нагрева., но его выводы следует интерпретировать в рамках конкретного изучаемого процесса и материальных условий..
Локальный нагрев может повлиять на пружинение, но это не исключает автоматического восстановления размеров после формования..
4.3 Баланс формуемости и свойств материала
Улучшение формуемости — это только одна часть процесса.
Чрезмерное нагревание может изменить микроструктуру., механические свойства, и состояние поверхности материала.
Для некоторых высокопрочных сталей, диапазон температур, необходимый для улучшения характеристик формовки, также должен оцениваться с учетом исходного состояния материала и требуемых свойств готового компонента..
Цель состоит в том, чтобы установить подходящий баланс между требованиями к деформации и характеристиками материала..
5. Факторы, влияющие на нагрев и консистенцию формовки валков
Нагрев и механическую формовку следует рассматривать как один скоординированный процесс..
Несколько переменных влияют на то, получают ли выбранные области постоянный нагрев и соответствует ли готовый профиль требуемой геометрии..
5.1 Марка материала и толщина
Разные марки стали имеют разные электрический, магнитный, термический, и механические свойства.
Эти свойства влияют на электромагнитную связь., поведение при нагревании, и реакция материала на деформацию.
Толщина также влияет на теплообмен и распределение температуры по сечению..
Расположение индуктора и условия эксплуатации, разработанные для одного материала, не должны автоматически применяться к другой марке стали или толщине профиля..
5.2 Геометрия и зазор индуктора
Индуктор должен быть спроектирован с учетом целевой области нагрева и фактической геометрии заготовки..
Важные соображения включают в себя:
•Форма и размеры индуктора
•Расстояние между индуктором и заготовкой
•Сечение профиля
•Краевое или угловое положение
•Геометрия выреза
•Выравнивание заготовки
Зазор должен позволять профилю проходить через секцию нагрева без механического воздействия..
В то же время, электромагнитная муфта должна оставаться пригодной для предполагаемого режима нагрева..
Для профилей с надрезом, меняющаяся геометрия кромок делает конструкцию индуктора особенно важной..
5.3 Расстояние между участками нагрева и прокатки
После выхода из зоны индукционного нагрева, заготовка начинает остывать.
Таким образом, расстояние между секцией нагрева и формовочными валками влияет на температуру, при которой происходит деформация..
Если расстояние слишком велико для предполагаемого процесса, материал может потерять значительное количество тепла до того, как достигнет станции формования.
Компоновка оборудования должна учитывать необходимую температуру формования., движение заготовки, и доступное место для установки.
5.4 Скорость подачи и мощность нагрева
В непрерывном производстве, скорость подачи определяет, как долго каждая секция профиля остается в пределах эффективной области нагрева..
При заданной потребляемой мощности и схеме обогрева, увеличение скорости линии обычно снижает количество энергии, подаваемой на единицу длины..
Поэтому мощность нагрева и скорость подачи должны быть скоординированы..
Другие соответствующие переменные включают в себя:
•Эффективная длина нагрева
•Позиционирование заготовки
•Толщина материала
•Температура материала на входе
•Электромагнитная муфта
Стабильный производственный процесс требует повторяющихся условий эксплуатации, а не полагаться только на тепловую мощность..
5.5 Геометрия и выравнивание прокатного инструмента
Секция прокатки определяет, как механическая сила прикладывается к нагретому материалу..
Основные соображения включают в себя:
•Профиль рулона
•Зазор рулона
•Выравнивание инструмента
•Формирующая последовательность
•Требуемая готовая геометрия кромки
Для профилей с равномерно расположенными насечками, механизм прокатки должен учитывать прерывистые кромки, сохраняя при этом необходимое положение заготовки.
Даже если условия отопления постоянны, неподходящая геометрия валков или неправильное выравнивание могут привести к отклонениям размеров и неравномерной деформации..
Поэтому нагрев и прокатку следует разрабатывать совместно для одной и той же спецификации заготовки..
6. Материальные соображения и ограничения процесса
Локальный индукционный нагрев подходит не для каждого материала или операции формования..
Перед внедрением процесса необходимо оценить ряд ограничений..
Свойства материала
Высокопрочные и термообработанные стали могут быть чувствительны к термическим циклам.. Чрезмерный нагрев может изменить их микроструктуру и механические свойства..
Окисление поверхности
В зависимости от материала и условий нагрева, в нагретой зоне может образоваться окисление и поверхностная накипь..
Неравномерный нагрев
Изменения зазора индуктора, позиционирование заготовки, или геометрия профиля может повлиять консистенция нагрева.
Сложная геометрия профиля
Выемки, острые углы, и изменение поперечного сечения может повлиять на электромагнитную связь и механический зазор..
Формирование ограничений
Локальный нагрев не может компенсировать принципиально неподходящую геометрию валков., неправильный инструмент, или неправильная последовательность формирования.
Универсальной температуры нагрева не существует., частота, или настройка мощности для всех применений индукционной профилировки.
Процесс должен быть установлен в соответствии с фактическим материалом., размеры профиля, требования к деформации, и условия производства.
7. Мониторинг процессов и формирование контроля качества
Мониторинг процесса необходим, чтобы определить, остаются ли операции нагрева и формования последовательными во время производства..
Подход к проверке должен охватывать как этап нагрева, так и готовый профиль..
7.1 Проверка условий отопления
Важные переменные процесса могут включать:
•Выходная мощность индукции
•Рабочая частота
•Скорость подачи заготовки
•Время нагрева или эффективная длина нагрева
•Зазор между индуктором и заготовкой
•Температура в предполагаемой зоне формования
Где требуется обратная связь по температуре, следует использовать соответствующий калиброванный измерительный прибор..
Инфракрасное измерение температуры может быть полезно для перемещения профилей, но схема измерения должна учитывать состояние поверхности, эмиссионная способность, и положение области измерения.
7.2 Проверка геометрии готового профиля
Готовый профиль необходимо сверить с указанным чертежом..
В зависимости от приложения, проверка может включать в себя:
•Габаритные размеры профиля
•Положение края и угол формирования
•Угловой радиус
•Геометрия поперечного сечения
•Симметрия между двумя краями
•Стабильность размеров по длине профиля
Для профилей с насечками, образовавшиеся кромки следует также осмотреть вокруг прерывистых участков.
7.3 Проверка состояния поверхности и материала
Визуальный осмотр может выявить окисление поверхности., накипи, и видимые образующиеся повреждения.
Для критически важных применений из высокопрочной стали, может потребоваться дополнительная оценка материала, если цикл нагрева может повлиять на первоначальные механические свойства..
Требования к проверке должны быть установлены в соответствии со спецификацией материала и требованиями к конечному компоненту..
Целью мониторинга процесса является не просто поддержание определенной температуры нагрева.. Это необходимо для того, чтобы условия нагрева и формования последовательно давали требуемый готовый профиль..
8. Когда подходит индукционная формовка валков?
Индукционную формовку стоит рассмотреть, когда обычные условия формовки недостаточны для конкретного материала или геометрии профиля..
Потенциальные приложения включают в себя:
•Высокопрочные стальные профили, требующие улучшенной местной формуемости.
•Квадратные и прямоугольные полые профили со сложной угловой деформацией
•Металлические профили, требующие локализованной продольной обработки кромок
•Опорные профили с надрезами, требующие специальной обработки кромок
•Линии непрерывного производства, где отопление может быть интегрировано с оборудованием подачи и формования.
Прежде чем выбрать процесс, производители должны оценить:
①Марка материала и исходное состояние материала.
②Сечение и толщина профиля.
③Целевые регионы обогрева.
④Требуемая готовая геометрия.
⑤Формирующая сила и расположение инструментов.
⑥Целевая скорость производства.
⑦Осмотр и требования к размерам.
Чертежи заготовок и спецификации материалов особенно полезны при оценке нового применения..
Для специализированных металлических несущих профилей, на готовом чертеже кромки также должны быть указаны размеры надреза и требуемая деформация кромки..
9. Часто задаваемые вопросы
Улучшает ли индукционный нагрев формовку валков??
Он может улучшить местные условия формования за счет изменения механической реакции материала в выбранных областях деформации..
Фактическая выгода зависит от свойств материала., условия нагрева, и геометрия профиля.
Нагревается ли весь металлический профиль при индукционном формовании??
Нет. Локальный индукционный нагрев предназначен для концентрации энергии в выбранных регионах..
В зависимости от приложения, это могут быть уголки квадратных труб, области изгиба, или продольные края профиля.
Может ли индукционный нагрев уменьшить упругость при профилировании рулонов??
Локальный нагрев может влиять на упругость, изменяя механическую реакцию материала во время формовки..
В ходе исследований было изучено частичное профилирование нагревательных валков как метод контроля упругого возврата в высокопрочной стали.. Однако, результат зависит от конкретного материала и условий процесса.
Как скорость подачи влияет на индукционный нагрев?
Скорость подачи влияет на время нахождения каждой секции заготовки в эффективной области нагрева..
При заданной поглощаемой мощности, более высокая скорость линии обычно снижает затраты энергии на единицу длины. Поэтому мощность нагрева и скорость подачи должны быть скоординированы..
Можно ли интегрировать индукционный нагрев с существующим профилегибочным оборудованием??
В некоторых применениях, секцию индукционного нагрева можно интегрировать с существующим оборудованием подачи и прокатки.
Однако, осуществимость зависит от доступного места для установки, геометрия профиля, зазор индуктора, электрические требования, и требуемая последовательность формования.
10. Заключение
Локальный индукционный нагрев при профилировании позволяет улучшить условия формовки отдельных участков металлического профиля без обязательного нагрева всей заготовки..
Путем концентрации электромагнитного нагрева в определенных углах или краях, процесс может влиять на местную формуемость, устойчивость к деформации, и пружинящее поведение.
Однако, стабильные результаты требуют большего, чем просто выбор подходящего индукционного источника питания. Свойства материала, геометрия индуктора, позиционирование заготовки, скорость подачи, расстояние от нагрева до прокатки, и конструкцию прокатного инструмента необходимо рассматривать вместе.
Для производителей, обрабатывающих высокопрочные стальные профили или специальные металлические несущие профили., индукционная прокатка может стать альтернативой, когда традиционные условия формования недостаточны.
Наиболее подходящее решение разрабатывается с учетом фактической геометрии заготовки., спецификацией материала, требуемый результат формовки, и условия производства.
Нужна индивидуальная установка для профилирования валков с помощью индукционной технологии?
Поделитесь чертежом своего профиля и спецификацией материала. Мы можем оценить, подходит ли локализованный индукционный нагрев вашему процессу формования..


