
Индукционный нагрев для горячей высадки: Предварительный нагрев крепежной проволоки и контроль производства
Введение
Горячий заголовок это процесс обработки металлов давлением, используемый для изготовления болтов, винты и другие крепежные детали с увеличенными головками. Во время процесса, выбранная часть металлической заготовки нагревается и сжимается в матрице для получения головки необходимой геометрии..
Для производителей крепежа, индукционный нагрев предоставляет возможность подготовить необходимую секцию материала перед началом проходки. В зависимости от организации производства, нагрев может применяться к стальной проволоке, подаваемой непрерывно, или к отдельным заготовкам перед их подачей в высадочную машину..
В отличие от обычного печного отопления, индукция может концентрировать энергию в выбранной области заготовки. Это особенно полезно, когда только материал, предназначенный для формирования головки, должен достичь необходимой температуры обработки..
Однако, успешный нагрев крепежа предполагает нечто большее, чем просто достижение целевой температуры.. Количество материала, доступного для формирования головы, расположение обогреваемой секции, последовательность передачи и рабочий цикл комбайна влияют на производственный процесс.
В этой статье рассматривается, как индукционный нагрев интегрирован в горячую высадку крепежа., включая предварительный нагрев проволоки, Требования к обогреваемой секции, подготовка материалов и координация производства.
2. Подача проволоки против. Индивидуальное холостое отопление
3. Определение нагреваемого сечения для формирования головки болта
4. Координационное отопление, Операции с отсечкой и курсом
5. Проверка температуры и стабильность производства
6. Создание процесса индукционного нагрева для производства крепежных изделий
1. Понимание горячих и теплых позиций в производстве крепежных изделий
1.1 Холодный заголовок, Теплый заголовок и горячий заголовок
Формирование головки крепежа может производиться в различных температурных условиях..
| Процесс | Общие характеристики |
|---|---|
| Холодный заголовок | Материал формируется при комнатной температуре или близкой к ней без преднамеренного нагрева. |
| Теплый заголовок | Перед формованием материал нагревается до промежуточной температуры. |
| Горячий заголовок | Перед осадкой материал нагревается до более высокой температуры горячей обработки. |
Выбор зависит от свойств материала., размеры крепежа, требуемая деформация и производственные требования.
Холодная высадка широко используется при производстве крепежных изделий в больших объемах.. Однако, как прочность материала, увеличивается диаметр заготовки или сложность формовки, нагрузки, воздействующие на инструмент, могут стать проблемой.
Теплая или горячая высадка может снизить сопротивление деформации за счет нагрева материала перед формованием..
Для подходящих применений, индукционный нагрев может обеспечить этот предварительный нагрев, не требуя прохождения всей заготовки через обычную нагревательную печь..
1.2 Температура нагрева зависит от процесса формования
Не существует универсальной температуры индукционного нагрева перед заправкой крепежа..
По техническому документу Индукционный нагрев и термообработка крепежных изделий от группы Индуктотерм, типичные температуры стальных крепежных изделий перед горячей обработкой, например, осадка ковка или горячая высадка, составляют примерно 1050–1150°C..
В той же статье указан более низкий диапазон примерно 340–550 ° C для некоторых теплых операций..
Это отраслевые эталонные диапазоны., не фиксированные характеристики для каждого крепежа.
Марка материала, размеры поперечного сечения, Требования к деформации и предполагаемый процесс формования должны определять фактическую целевую температуру..
Также важно отличать традиционную горячую обработку от предварительного нагрева при более низкой температуре..
Например, Компания Ambrell опубликовала приложение для крепления, в котором 5.4 Стальная проволока мм была нагрета примерно до 177°C перед операцией проходки.. Целью было снизить нагрузку на инструмент, связанную с холодной штамповкой..
Хотя в кейсе производителя приложение описывается как «горячий заголовок», его заявленную температуру не следует интерпретировать как общую температуру горячей высадки или как типичную спецификацию для теплой работы..
Фактическая тепловая цель всегда должна определяться процессом формовки..
1.3 Зачем использовать индукционный предварительный нагрев крепежных изделий?
Индукционный предварительный нагрев может обеспечить несколько преимуществ при подходящем производство крепежа приложениях:
•Локальный нагрев участка материала, необходимого для формовки
•Быстрый нагрев без ожидания, пока большая печь достигнет рабочей температуры
•Повторяемые условия нагрева между последовательными заготовками
•Интеграция с автоматической подачей проволоки и погрузочно-разгрузочными работами.
•Снижение воздействия тепла сгорания на окружающее оборудование.
•Гибкие схемы нагрева для различных размеров крепежных изделий и производственных требований.
Важным фактором является срок службы инструмента..
Когда производитель переходит от холодной высадки к подходящему процессу горячей штамповки., пониженное сопротивление деформации может помочь снизить формовочные нагрузки и снизить нагрузку на оснастку..
Фактическое улучшение зависит от материала, температура формования, конструкция штампа и условия производства.
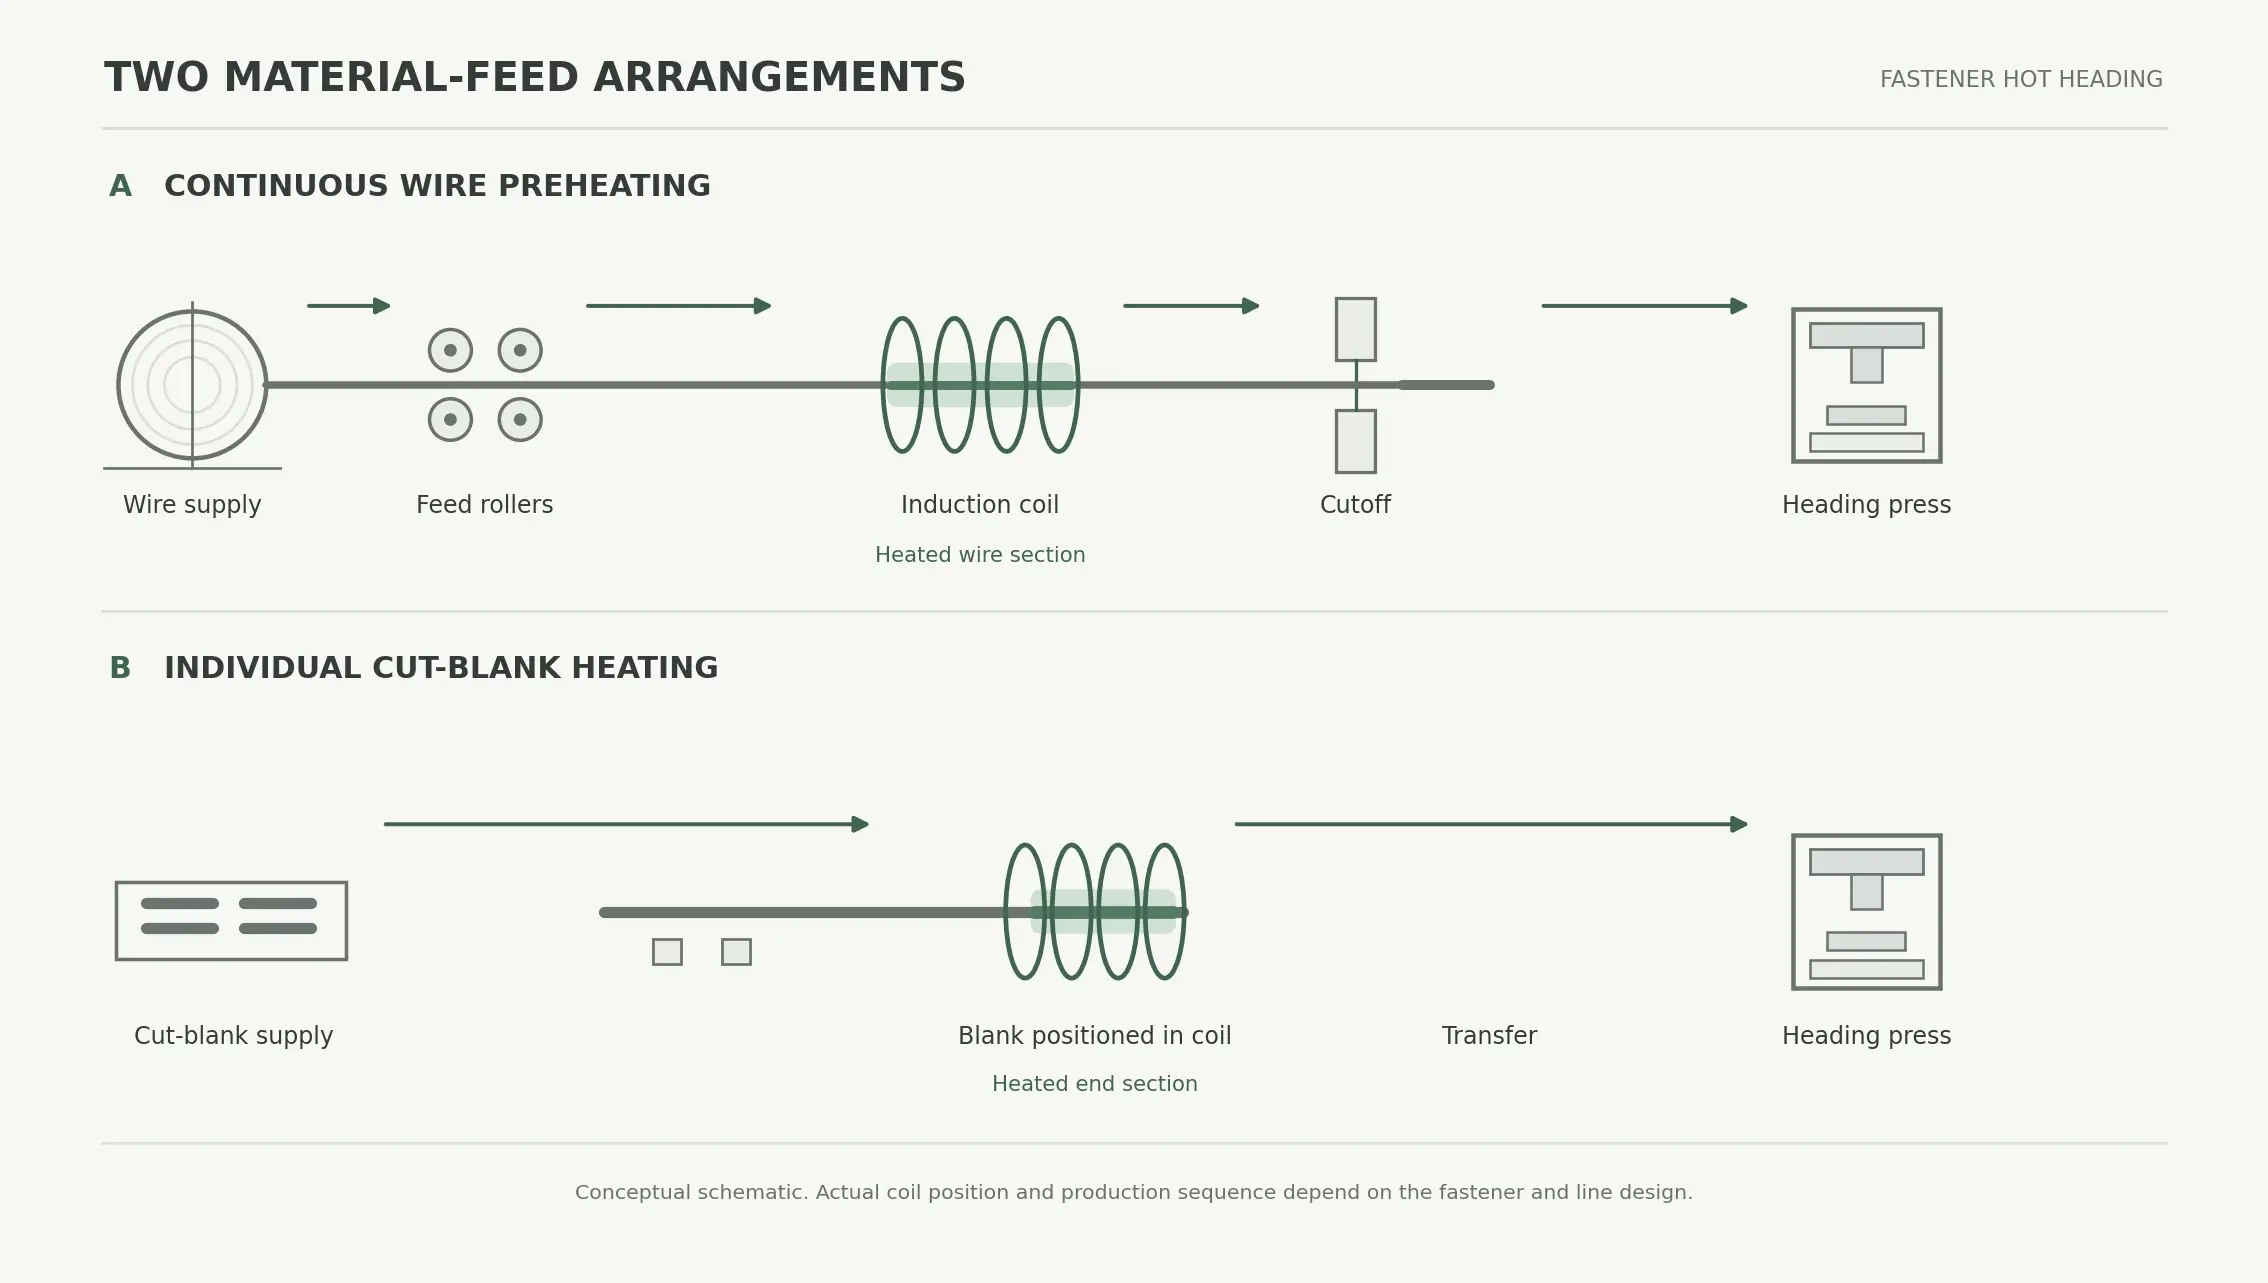
2. Подача проволоки против. Индивидуальное холостое отопление
Способ поступления материала на станцию индукционного нагрева во многом определяет организацию производства..
Две конфигурации следует рассматривать отдельно..
2.1 Непрерывный предварительный нагрев стальной проволоки
На некоторых линиях по производству крепежных изделий, стальная проволока подается из бухты и непрерывно продвигается через систему подачи.
Индукционная катушка может быть расположена вдоль пути прохождения проволоки для нагрева необходимого участка материала перед последующими операциями обрезки и высадки..
Типичная производственная последовательность может включать:
①Подача и выпрямление проволоки.
②Индукционный предварительный нагрев.
③Трансфер в позицию отсечки.
④Разрезание проволоки на отдельные заготовки.
⑤Доставка на заголовок операции.
Точная последовательность зависит от компоновки машины и требуемого процесса формовки..
Непрерывный предварительный нагрев проволоки особенно актуален, когда производственной линии требуется стабильная скорость подачи и постоянный температурный режим перед резкой..
Схема нагрева должна быть согласована со скоростью подачи проволоки., заданная температура и расстояние между катушкой и станцией отсечки.
2.2 Индивидуальный нагрев заготовок
Другой возможный вариант — разрезать материал на отдельные заготовки перед индукционным нагревом..
Затем каждая заготовка помещается на станцию нагрева., где необходимая концевая секция нагревается перед передачей в проходческую машину.
Эту конфигурацию можно рассматривать, когда на производственной линии используется индивидуальная обработка заготовок или когда систему нагрева необходимо интегрировать в существующую систему подачи заготовок..
Важные соображения включают в себя:
•Длина и диаметр заготовки
•Ориентация заготовки
•Положение нагрева
•Время погрузки и разгрузки
•Трансфер на головную машину
•Повторяемость между отдельными заготовками
По сравнению с непрерывным нагревом проволоки, индивидуальный нагрев заготовки предъявляет дополнительные требования к обращению и позиционированию.
Соответствующую компоновку следует выбирать в соответствии с существующей производственной линией, а не предполагать, что одна конфигурация подходит для всех применений крепежных изделий..
2.3 Выбор между двумя аранжировками
| Рассмотрение | Непрерывный нагрев проволоки | Индивидуальное холостое отопление |
|---|---|---|
| Входящий материал | Спиральная или выпрямленная проволока | Вырезаем заготовки |
| Движение материала | Непрерывное или индексированное кормление | Индивидуальная обработка заготовок |
| Положение нагрева | Определенный участок вдоль пути провода | Определенное положение для каждой заготовки |
| Основное требование к контролю | Скорость подачи и постоянство нагрева | Позиционирование и повторяемость цикла |
| Производственная интеграция | Линия обработки проволоки | Обработка заготовок и строка заголовка |
Основное отличие заключается не только в конструкции катушки..
Именно так станция нагрева вписывается в полную последовательность подготовки материала и формования..
3. Определение нагреваемого сечения для формирования головки болта
3.1 Понимание объема материала во время осадки
При осадке цилиндрической заготовки болта, материал из исходной секции хвостовика поступает в полость матрицы, образуя увеличенную головку..
Количество требуемого материала зависит от конечной геометрии головки..
Для примерно цилиндрической головки, его теоретический объем можно оценить как:
Vчас ≈ π Дчас2 Hчас / 4
Где:
— В.час = приблизительный объем головы
— Дчас = диаметр головки
— Ччас = высота головы
Для цилиндрической исходной заготовки диаметром Dб, соответствующая теоретическая длина материала равна:
Lб ≈ Вчас / (п Дб2/4)
Или:
Lб ≈ Дчас2 Hчас / Dб2
Этот расчет дает первоначальную оценку длины материала, израсходованного на формирование головки..
Фактическая геометрия крепежа может включать шестиугольные профили., фланцев, подголовные радиусы, фаски и другие особенности. Для этих фигур, фактический объем САПР или расчет объема на основе чертежей более подходят, чем цилиндрическое приближение.
Расчет также напрямую не определяет необходимую длину индукционного нагрева..
Нагреваемый участок должен быть установлен в соответствии с последовательностью формования., материальный поток, конструкция матрицы и проверенное распределение температуры.
3.2 Согласование нагреваемой секции с операцией формовки
Область нагрева должна соответствовать материалу, который необходимо подвергнуть деформации..
Если обогреваемая секция слишком короткая, часть материала, необходимого для формирования головки, может не достичь предполагаемого термического состояния.
Если обогреваемая секция неоправданно длинная, дополнительный материал может подвергаться термическому воздействию, не внося прямого вклада в запланированную операцию формования..
Правильная расстановка зависит от:
•Оригинальный диаметр заготовки
•Требуемые размеры головы
•Объем материала
•Формирование сокращения
•Количество стадий рубки
•Геометрия штампа
•Марка материала
•Условия трансфера
Поэтому взаимосвязь между длиной нагрева и геометрией головки должна быть установлена с использованием фактического чертежа крепежа и репрезентативных испытаний формовки..
3.3 Переход между нагретым и более холодным материалом
Локальный нагрев создает переход между предполагаемой областью формования и прилегающим материалом..
Этот переход влияет на поведение заготовки во время высадки..
Цель состоит в том, чтобы подготовить необходимый участок материала к деформации, избегая при этом ненужного нагрева оставшегося материала..
На температурный переход влияет схема нагрева., размеры материала, условия эксплуатации и время, прошедшее до формирования.
Для применения крепежа, актуальный вопрос заключается в том, имеет ли материал, поступающий в матрицу, необходимое тепловое состояние по всему сечению, участвующему в деформации..
Общая связь между геометрией катушки, Размеры заготовки и развитие зоны нагрева описаны в нашей соответствующей статье чем определяется зона нагрева при индукционном нагреве конца прутка.
В этой статье рассматриваются общие принципы создания зон обогрева.. В этой статье основное внимание уделяется их применению для формирования головок крепежных изделий..
4. Координационное отопление, Операции с отсечкой и курсом
4.1 Время нагрева — только одна часть производственного цикла
Для линии крепежа большого объема, станция индукционного нагрева должна работать в координации с оборудованием подачи и формовки материала..
Производственная последовательность может включать:
•Подача проволоки
•Позиционирование материала
•Индукционный нагрев
•Отрезать
•Передача заготовки
•Загрузка жатки
•Расстраивание и разгрузка
Общий производственный цикл не может быть определен только по времени нагрева..
Например, цикл нагрева продолжительностью менее одной секунды все же может потребовать дополнительного времени для перемещения материала и перехода к следующей операции.
Общая мощность линии зависит от взаимодействия этих этапов..
4.2 Почему время передачи имеет значение
После выхода из индукционной катушки, заготовка начинает отдавать тепло окружающей среде.
Поэтому температура на комбайне может отличаться от температуры, измеренной сразу после нагрева..
Это особенно важно для применений, связанных с высокими температурами формовки или относительно небольших заготовок с короткими расстояниями передачи..
Устройство передачи должно поддерживать повторяемый интервал между нагревом и формованием..
В автоматизированной системе, это требует координации между:
•Управление индукционным нагревом
•Подача проволоки или позиционирование заготовки
•Механизм отсечки
•Механическая передача
•Заголовок машинного времени
Цель состоит не в том, чтобы просто быстро нагреть каждую заготовку., но доставить его на формовочную операцию в стабильных условиях.
4.3 Опубликованный пример предварительного нагрева крепежной проволоки
Компания Ambrell опубликовала приложение, предусматривающее предварительный нагрев стальной проволоки перед завинчиванием головки винта..
Заявленные условия испытаний включали:
| Параметр | Опубликованное значение |
|---|---|
| Диаметр стальной проволоки | 5.4 мм |
| Индукционный источник питания | 30 кВт |
| Рабочая частота | 94 кГц |
| Целевая температура | Примерно 177°С |
| Время нагрева | 0.5 секунд |
| Время перевода в положение отсечки | Примерно 3 секунд |
В приложении использовалась специально разработанная многовитковая спиральная катушка..
При испытаниях использовались термоиндикаторная краска и термопара..
Производитель сообщил, что проволока сохраняла необходимую температуру в течение трехсекундного движения от индукционной катушки до положения отсечки..
На этих рисунках описан один конкретный вариант применения низкотемпературного предварительного нагрева.. Не рекомендуется использовать эти настройки для традиционной горячей головки или проволоки других диаметров..
Этот случай полезен, поскольку он демонстрирует, как время нагрева и время переноса должны оцениваться вместе..
Источник: Ambrell – Стальная проволока для индукционной горячей высадки для производства крепежных изделий
4.4 Согласование мощности нагрева с выходной мощностью пресса
The индукционная станция размер должен выбираться в соответствии с требуемой производительностью и рабочим циклом последующей головной машины..
Можно рассмотреть несколько договоренностей.
Однопозиционный нагрев
Однопозиционное расположение может быть подходящим, когда цикл нагрева и обработка материалов могут соответствовать требуемой производительности..
Многопозиционный нагрев
Несколько положений нагрева позволяют обрабатывать разные заготовки в рамках перекрывающейся производственной последовательности..
Это может быть полезно, когда время нагрева превышает доступный интервал загрузки или передачи..
Канальное отопление
Для подходящей непрерывной проволоки или стержней, индуктор канального типа может обеспечить определенный путь нагрева, по которому материал продвигается непрерывно или постепенно..
Окончательный выбор зависит от геометрии заготовки., метод подачи материала, требования к отоплению и имеющиеся производственные площади.
Более быстрая станция нагрева не обязательно увеличивает общую производительность, если узким местом остается комбайн или система транспортировки материалов..
5. Проверка температуры и стабильность производства
5.1 Проверка требуемой температуры
Измерение температуры должно выбираться в соответствии с целевой температурой., материалы и организация производства.
Возможные методы включают в себя:
— Контактные термопары при разработке процесса.
— Краски или материалы, указывающие температуру.
— Валидированные системы контроля температуры.
Место измерения важно.
Измерение температуры поверхности не подтверждает автоматически, что центр более крупной детали достиг необходимой температуры..
Во время первоначальной разработки процесса, репрезентативные образцы могут быть оценены для установления взаимосвязи между температурой поверхности и внутренним тепловым состоянием..
Это особенно важно, когда операция формовки предполагает существенную деформацию поперечного сечения заготовки..
5.2 Факторы, влияющие на постоянство нагрева
При организации повторяемого процесса нагрева крепежа следует учитывать следующие факторы:.
Марка материала
Различные марки стали имеют разные электрические характеристики., термические и формовочные характеристики. Целевая температура должна соответствовать применимым требованиям к материалу и формованию..
Диаметр проволоки или заготовки
Большее поперечное сечение соответствует большей тепловой массе и может потребовать другого цикла нагрева для достижения необходимой внутренней температуры..
Температура поступающего материала
Изменения температуры материала между производственными циклами могут повлиять на реакцию нагрева..
Кормление и позиционирование
Изменение скорости материала, Глубина вставки или положение заготовки могут изменить соотношение между змеевиком и предполагаемой секцией нагрева..
Интервал передачи
Разное время передачи может привести к разным температурам, когда заготовка достигает головной машины..
Рецепт нагрева
Мощность, Частота и продолжительность нагрева должны устанавливаться вместе, а не регулироваться независимо друг от друга без оценки конечного состояния заготовки..
5.3 Мониторинг процессов и производственные записи
Для производственных приложений, запись основных условий процесса может помочь выявить изменения между заготовками и производственными циклами.
Полезная информация включает:
•Марка материала и партия
•Диаметр проволоки или заготовки
•Длина заготовки
•Рецепт нагрева
•Настройки мощности и частоты
•Продолжительность нагрева
•Скорость подачи
•Измеренная температура на выходе
•Время трансфера
•Заголовочный цикл машины
Эти записи могут помочь отличить отклонения, связанные с нагревом, от проблем, возникающих при подготовке материала или формовочном оборудовании..
5.4 Исследование формообразующих вариантов
Не все проблемы при формировании головок болтов возникают из-за индукционного нагрева..
Например:
| Наблюдаемое состояние | Области для исследования |
|---|---|
| Неполное формирование головы | Доступный объем материала, пустые размеры, температура материала и заполнение матрицы |
| Разница в размерах головы | Пустая консистенция, позиционирование материала, состояние штампа и последовательность формования |
| Непоследовательное формование последовательных заготовок | Повторяемость нагрева, изменение поступающего материала и работа пресса |
| Чрезмерный масштаб поверхности | Температура, время при повышенной температуре и окружающей атмосфере |
| Неправильное формирование головы | Пустое позиционирование, перенос инструментов для выравнивания и направления |
Эти наблюдения являются отправной точкой для исследования., не автоматический диагноз.
Перед изменением параметров процесса следует оценить процесс нагрева вместе с фактической операцией формования..
6. Создание процесса индукционного нагрева для производства крепежных изделий
Прежде чем выбрать систему индукционного нагрева, Производитель должен определить крепеж и производственные требования..
| Информация о приложении | Цель |
|---|---|
| Марка материала | Устанавливает требования к нагреву в зависимости от материала. |
| Форма поступления материала | Определяет обработку проволоки или отдельных заготовок |
| Диаметр проволоки или заготовки | Влияет на тепловую массу и реакцию нагрева |
| Пустая длина | Влияет на кормление и позиционирование |
| Требуемая геометрия головки | Помогает оценить материал, необходимый для осадки. |
| Требуемая отапливаемая секция | Определяет предполагаемую область формирования |
| Целевая температура формирования | Устанавливает тепловую цель |
| Производственная скорость | Определяет необходимую теплопроизводительность |
| Заголовочный цикл машины | Определяет требования к последующей обработке |
| Организация трансфера | Помогает оценить потерю температуры перед формовкой |
The конфигурация индукционного нагрева затем следует разрабатывать с учетом этих условий.
Специальная катушка может подойти для определенного размера проволоки или заготовки.. Многопозиционные схемы могут быть рассмотрены при более высоких производственных требованиях., в то время как конфигурации канального типа могут подходить для непрерывной подачи материала.
Окончательный цикл нагрева должен быть проверен с использованием репрезентативного производственного материала..
Полный тест приложения должен подтвердить:
•Предполагаемое положение нагревательной секции
•Требуемый температурный режим
•Повторяемость между последовательными заготовками
•Условия трансфера
•Совместимость с циклом комбайна
•Полученное качество формования
Целью является создание повторяемого процесса нагрева до формования, а не просто получение показаний температуры на отдельном образце..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Какая температура необходима для индукционного нагрева перед горячей высадкой?
Требуемая температура зависит от материала и процесса формования.. Для стального крепежа, Inductotherm Group сообщает, что типичная температура горячей обработки составляет примерно 1050–1150°C., в то время как в некоторых теплых приложениях используются более низкие температуры. Фактическая спецификация процесса должна быть установлена для конкретного материала и конструкции крепежа..
Можно ли использовать индукционный нагрев перед холодной высадкой?
Индукционный предварительный нагрев может использоваться в определенных случаях, когда производитель хочет снизить нагрузку на формовку или нагрузку на инструмент по сравнению с традиционной холодной штамповкой.. Однако, результирующий процесс должен определяться в соответствии с фактической температурой и требованиями формования, а не автоматически классифицироваться как обычная горячая высадка..
Нужно ли нагревать всю затворную заготовку??
Не обязательно. Индукционный нагрев позволяет сконцентрировать энергию в секции, необходимой для формирования напора.. Соответствующая длина нагрева зависит от геометрии заготовки., размеры головки и последовательность формирования.
Почему время перемещения важно при горячей высадке крепежа?
Заготовка теряет тепло после выхода из индукционной катушки.. Таким образом, изменение времени передачи может изменить температуру в комбайне.. Нагрев и погрузочно-разгрузочные работы должны быть скоординированы для поддержания стабильных условий формования..
Может ли одна и та же система индукционного нагрева обрабатывать болты разных размеров??
Различные диаметры проволоки, длина заготовок и геометрия головки могут потребовать различного расположения катушек и условий нагрева.. Общая система отопления может вместить несколько размеров., но его пригодность должна быть проверена путем тестирования приложения.
Заключение
Индукционный нагрев обеспечивает гибкий метод подготовки заготовок проволоки и болтов перед высадкой крепежа..
Его ценность заключается в возможности нагревать выбранный участок материала и интеграции процесса нагрева с подачей проволоки., оборудование для резки и последующего формования.
Для производителей крепежа, важные соображения выходят за рамки времени нагрева. Доступный объем материала, требуемая температура формования, расположение нагревательной секции и последовательность транспортировки влияют на конечный производственный процесс.
Поэтому надежную установку индукционного нагрева следует разрабатывать на основе фактического чертежа крепежа., Спецификация материала и требования к машине.
Оценивая нагрев и формовку как связанные производственные операции, производители могут создать более стабильные условия для формирования головок болтов и производства крепежных изделий в больших объемах..
Нужен процесс индукционного нагрева для горячей высадки крепежа?
Сообщите нам марку вашего материала, размеры проволоки или заготовки, требуемая геометрия головки и производительность. Kechuang может помочь вам выбрать подходящую систему индукционного нагрева для вашего производства крепежных изделий..


