| Тепло генерируется прямо внутри металла, со скоростью нагрева 2-10 раз быстрее, чем традиционные методы нагрева; например, заготовке из углеродистой стали требуется всего от нескольких секунд до десятков секунд, чтобы нагреться до температуры ковки 1200 ℃. |
Для передачи тепла используется тепловое излучение и воздушная проводимость., с длинным путем теплопередачи; нагрев заготовки из углеродистой стали той же спецификации до температуры ковки занимает несколько минут. |
| С точным управлением посредством переменного магнитного поля, внутреннюю и внешнюю разницу температур заготовок малого и среднего размера можно контролировать в пределах 5 ℃., эффективно избегая локального перегрева или недогрева |
Сильно зависит от нарушения воздушного потока, температура поверхности заготовки существенно колеблется, с разницей температур, часто превышающей 50℃, что легко приводит к образованию трещин в заготовке |
| скорость использования тепла равна столько же 85%-95%, без потерь тепла от открытого огня или окружающей среды, что приводит к чрезвычайно низким потерям энергии |
Коэффициент использования тепла составляет всего 30%-50%, с большим количеством тепла, теряемого за счет выбросов дымовых газов и радиации окружающей среды, приводит к серьезным потерям энергии |
| Принимает бесконтактный режим нагрева., без образования загрязняющих веществ, таких как остатки топлива или оксидная накипь; нет работы с открытым пламенем, что приводит к снижению пожароопасности |
В процессе отопления образуются дымовые газы и остатки отходов., который легко загрязняет поверхность детали и рабочую среду; работа с открытым пламенем представляет собой высокую пожароопасность |
| Регулируя текущую частоту (1кГц-1МГц) и сила тока, температура нагрева, продолжительность нагрева и площадь нагрева можно точно контролировать |
Полагается на ручную регулировку подачи топлива для контроля температуры., с температурной погрешностью, превышающей ±50℃, что затрудняет удовлетворение потребности в точном нагреве |
| Подходит для различных проводящих металлов. (например, сталь, медь, алюминий, и т. д.), специально для нагрева прецизионных заготовок малых и средних размеров, а также заготовок специальной формы. |
В основном применимо к крупным заготовкам, обработанным черновой обработкой, и сценариям с низкими требованиями к точности размеров и качеству поверхности. |

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/flyweight-induction-hardening-marine-diesel-engine.webp
1086
1448
Цуй Янан
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
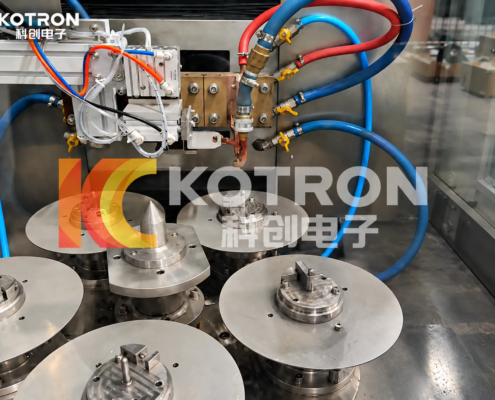
Цуй Янан2026-10-23 03:55:492026-10-23 03:55:49Индукционная закалка легковесных деталей судовых дизельных двигателей
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/titanium-alloy-bar-induction-heating-feeding-system.webp
1086
1448
Цуй Янан
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
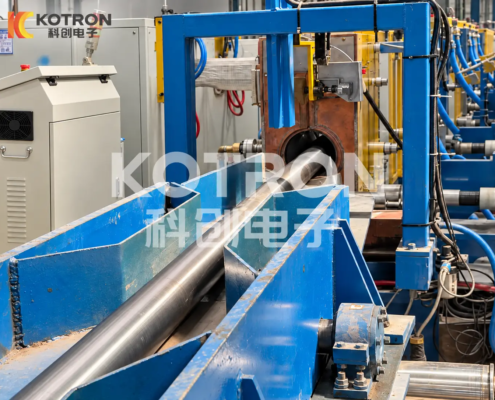
Цуй Янан2026-10-22 09:09:312026-10-22 09:09:31Индукционный нагрев прутков из титановых сплавов для горячей прокатки
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/graphite-mold-induction-heating-system.webp
1086
1448
Цуй Янан
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
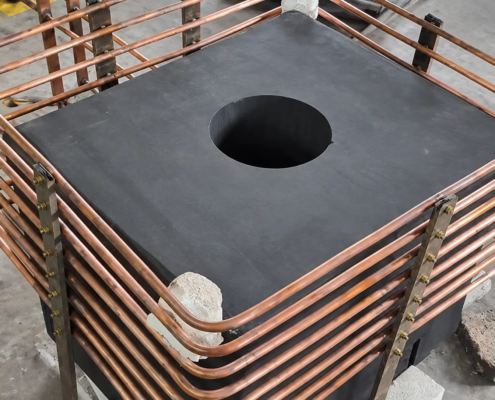
Цуй Янан2026-10-21 06:20:102026-10-21 06:20:10Система индукционного нагрева для графитовых форм


