
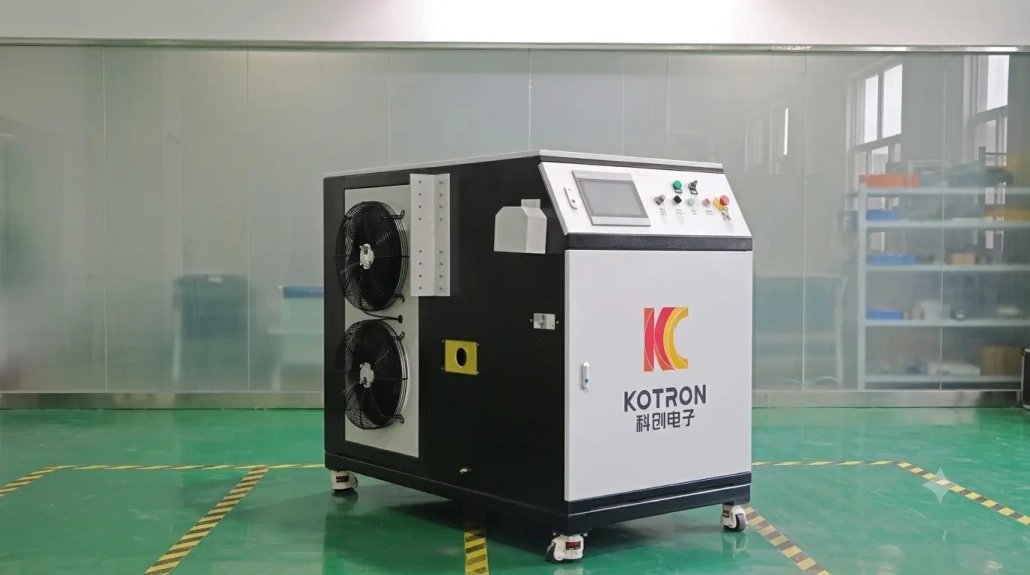
Система водяного охлаждения индукционного нагрева: Полное руководство по расчету размеров, Проектирование & Обслуживание
Every induction heating machine — whether a 15 kW benchtop unit or a 500 kW production line — converts some of its input power into heat that never reaches the workpiece. This waste heat builds up in the power electronics, конденсаторы, and most critically, the induction coil itself. Without an effective систему водяного охлаждения индукционного нагрева, your machine either shuts down on thermal overload or cooks its own components to failure. This guide walks through everything you need to size, design, и поддерживайте систему водяного охлаждения, которая обеспечивает работу вашего индукционного оборудования на полной мощности — смена за сменой.
Содержание
- Почему важно водяное охлаждение — понимание тепловой нагрузки
- Замкнутый контур против. Открытый контур: The 5 Критические различия
- Как рассчитать вашу охлаждающую способность
- Качество воды: Скрытая переменная, которая выводит системы из строя
- Основные компоненты: Что входит в надежную систему
- Распространенные проблемы & Устранение неполадок
- Резюме & Быстрая справка
1. Почему важно водяное охлаждение — понимание тепловой нагрузки
Индукционная система нагрева — это не 100% эффективно. Depending on the power supply design and operating frequency, 15% к 35% of the input electrical power is converted to waste heat rather than useful workpiece heating. This waste heat comes from three main sources: I²R losses in the copper coil (resistive heating), switching losses in the IGBT or SCR power modules, and dielectric losses in the tank capacitors. Для 100 Индукционный нагреватель мощностью кВт, работающий при 80% эффективность, это означает 20 необходимо постоянно отводить кВт тепла — что эквивалентно семи бытовым электрическим чайникам, работающим без остановки внутри вашего шкафа с оборудованием.
Если это тепло не будет удалено, последствия быстро усугубляются. Сопротивление медной катушки увеличивается с температурой, дополнительно снижая эффективность и создавая петлю положительной обратной связи по теплу. Модули IGBT снижают мощность выше 85°C температуры перехода и выходят из строя выше 125°C. Конденсаторы теряют емкость и развивают внутренние короткие замыкания. А Система водяного охлаждения индукционного нагрева надлежащего размера предотвращает все это, поддерживая температуры компонентов в пределах их номинального рабочего диапазона — обычно температура входящей охлаждающей жидкости для силовой электроники составляет 25–35°C, а для контуров охлаждения катушек — 30–45°C. Подробнее о том, как катушки генерируют и управляют тепловыми нагрузками, см. наше руководство по как работают индукционные катушки.
2. Замкнутый контур против. Открытый контур: The 5 Критические различия
Самое фундаментальное проектное решение для любого систему водяного охлаждения индукционного нагрева заключается в том, работать ли по замкнутой схеме (рециркуляция) или по разомкнутой схеме (одноразовое прохождение, или на базе градирни). Каждый подход имеет принципиально разные последствия для стоимости, надежность, и качества воды.
Системы с замкнутым контуром. Охлаждающая жидкость циркулирует в герметичном контуре: резервуар → насос → индукционное оборудование → теплообменник (внутри охладителя или градирни) → обратно в резервуар. Та же вода циркулирует бесконечно. Поскольку вода никогда не контактирует с внешней средой, ее химический состав можно точно контролировать — обычно это деионизированная или дистиллированная вода с ингибиторами коррозии. Это и есть стандартный выбор для промышленного индукционного нагрева и единственный рекомендуемый подход для оборудования выше 30 кВт.
Системы с открытым контуром. Вода проходит через индукционное оборудование один раз, а затем сливается в канализацию или возвращается в резервуар градирни. Это проще и дешевле в установке — без чиллера, нет теплообменника, только подающая линия и слив — но качество воды такое, какое поступает из городского водоснабжения или из градирни. Минералы оседают на горячих поверхностях в виде накипи. Растворённый кислород способствует коррозии. Биологический рост засоряет узкие каналы охлаждения. Для оборудования мощностью ниже 15–20 кВт с широкими охлаждающими каналами и прерывистым режимом работы, может работать с открытым контуром. Для всего остального, долгосрочные затраты на обслуживание перевешивают первоначальную экономию.
| Фактор | Закрытый контур | Открытый контур |
|---|---|---|
| Контроль качества воды | Полный контроль — деионизированная вода, добавки-ингибиторы | Нет — зависит от химии поставляемой воды, сезонные колебания |
| Риск накипи | Практически нулевой — минералы не восполняются | Высокий — минералы постоянно оседают на горячих поверхностях |
| Риск коррозии | Низкий — контролируемая химия, ингибиторы | Средний до высокого — растворенный кислород, Переменный pH |
| Начальная стоимость | Выше — охладитель/теплообменник, насоса, резервуар | Ниже — только подводка и слив |
| Эксплуатационные расходы | Потребление энергии охладителя + Пополнение ингибитора | Постоянное потребление воды + Плата за отвод |
| Рекомендуется для | Все промышленные системы выше 30 кВт; производственные среды | Низкая мощность (<20 кВт), прерывистое использование, только лаборатория/прототип |
3. Как рассчитать вашу охлаждающую способность
Размер охлаждающей системы начинается с простой формулы. Для современного индукционного блока питания на твердотельных элементах с инвертором на IGBT, предположим, что 20–25% номинальной выходной мощности должны отводиться в качестве тепловых потерь. Старые системы на базе SCR работают ближе к 30–35%. Охлаждающая способность в киловаттах равна:
Охлаждение кВт = Номинальная мощность кВт × Процент тепловых потерь
Пример: А 100 кВт индукционный нагреватель с современным источником питания на IGBT (22% Потери) требует 22 кВт охлаждения. А 50 кВт установка на SCR (30% Потери) требует 15 кВт.
Добавьте 20% запас прочности чтобы учесть высокие температуры окружающей среды, снижение производительности охладителя со временем, и худшие эксплуатационные условия. The 100 кВт из примера выше потребует охладитель, рассчитанный на как минимум 26.4 кВт (округлить вверх до 30 кВт). Если вы не уверены в фактическом потреблении энергии вашей машины и потерях, см. наше руководство по Сколько мощности требуется для индукционного нагрева — логика выбора мощности напрямую влияет на требования к системе охлаждения.
Расчет расхода. Когда у вас есть нагрузка на охлаждение, расход вытекает из допустимого вами повышения температуры через оборудование. Стандартное правило: а ΔT 5–8°C между входом и выходом это оптимальный диапазон — достаточно узкий для стабильного охлаждения, достаточно свободный, чтобы стандартный насос чиллера мог обеспечить поток. Формула:
Расход (л/мин) = (Охлаждение кВт × 60) ÷ (4.18 × ΔT)
Для 100 кВт / 22 Пример охлаждения в кВт с ΔT 6°C: Расход = (22 × 60) ÷ (4.18 × 6) = 52.6 л/мин. Это означает, что насос должен подавать примерно 53 л/мин при требуемом напоре, чтобы преодолеть сопротивление трубопроводов, катушки, и теплообменника. Всегда проверяйте, что как насос чиллера, так и внутренний охладительный контур оборудования могут выдержать рассчитанный расход.
| Мощность индукционного нагревателя | Waste Heat @ 22% | Chiller Size (с 20% margin) | Flow Rate @ ΔT=6°C | Типичное применение |
|---|---|---|---|---|
| 15 кВт | 3.3 кВт | 5 кВт (≈1.5 ton) | 8 л/мин | Benchtop/lab hardening |
| 50 кВт | 11 кВт | 15 кВт (≈4 ton) | 26 л/мин | Small production hardening |
| 100 кВт | 22 кВт | 30 кВт (≈8.5 ton) | 53 л/мин | Mid-size production line |
| 200 кВт | 44 кВт | 55 кВт (≈15 ton) | 105 л/мин | Large forging/heavy hardening |
| 500 кВт | 110 кВт | 135 кВт (≈38 ton) | 263 л/мин | High-volume billet heating |
4. Качество воды: Скрытая переменная, которая выводит системы из строя
Water quality is the most overlooked aspect of систему водяного охлаждения индукционного нагрева design — and the most expensive to ignore. Poor water chemistry corrodes copper coils from the inside, Отложения масштабируются, изолирующие теплообменные поверхности, и создающие проводящие пути, которые могут проходить через охлаждающую жидкость к земле. Вот ключевые параметры, за которыми должен следить каждый оператор:
Электрическая проводимость: < 50 мкСм/см. Это неоспоримое число. Охлаждающая вода, циркулирующая через индукционную катушку, находится на повышенном потенциале напряжения относительно земли. Если вода слишком проводима, ток утечки проходит через охлаждающую жидкость — расходуя мощность, генерация ненужного тепла в самой воде, и в крайних случаях вызывает электролитическую коррозию, которая проделывает дырочки в медных трубках. Для высокочастотных систем (выше 100 кГц), цель < 10 мкСм/см. Деионизированная или дистиллированная вода с небольшим количеством ингибитора на основе гликоля является стандартной отправной точкой.
pH: 7.0–8.5. Слегка щелочная среда идеальна для медных и латунных охлаждающих контуров. Ниже 6.5, кислая среда разрушает защитные слои оксида меди. Выше 9.0, Алюминиевые компоненты (если они присутствуют в системе охлаждения) подвержены щелочной коррозии. Тестировать pH ежемесячно; Дрейфующий уровень pH часто сигнализирует о истощении ингибитора или биологическом загрязнении.
Общее количество растворенных твердых веществ (TDS): < 100 ppm. Каждый растворенный минерал в воде может стать потенциальным отложением накипи, когда эта вода попадает на горячую поверхность. Кальций и магний в виде карбонатов — самые опасные — они осаждаются в виде твердой белой накипи на внутренних стенках змеевиков и поверхностях теплообменников, уменьшая теплопередачу и в конечном итоге полностью блокируя поток. В системах с открытым контуром, использующих жесткую городскую воду, TDS может достигать 300–500 ppm, и масштабирование становится вопросом недель, а не месяцев.
ингибиторы & Biocides. Even closed-loop systems need chemical maintenance. A corrosion inhibitor package (typically based on benzotriazole for copper protection plus molybdate or nitrite for ferrous metals) prevents gradual metal loss. A biocide prevents algae and bacteria from colonizing the warm, dark, wet interior of your cooling loop — a problem that manifests as slimy deposits clogging flow switches and narrow coil passages. Most chiller manufacturers sell pre-mixed inhibitor concentrates; следуйте рекомендованной дозировке и заменяйте ежегодно.
5. Основные компоненты: Что входит в надежную систему
Полный систему водяного охлаждения индукционного нагрева для промышленного использования состоит из пяти основных компонентов. Понимание того, что делает каждый компонент — и что происходит, когда он выходит из строя — помогает вам спроектировать систему, которая не станет узким местом в вашем производстве.
1. Чиллер или градирня. Это устройство для отвода тепла — компонент, который сбрасывает избыточное тепло во внешнюю среду. А чиллер (механическое охлаждение) обеспечивает точный контроль температуры, независимо от окружающих условий, и является стандартным выбором для индукционного нагрева. А охладительная башня (испарительная) дешевле в эксплуатации при очень больших тепловых нагрузках, но не может обеспечивать охлаждающую жидкость ниже температуры влажного термометра окружающей среды — проблема в жарком, влажном климате. Для большинства индукторных цехов, воздушное охлаждаемое чиллерное оборудование, подобранное по таблице в разделе 3 является правильным выбором. Укажите стабильность температуры ±1°C, если ваш процесс требует строгого металлургического контроля; для общего закалки, ±2°C достаточно.
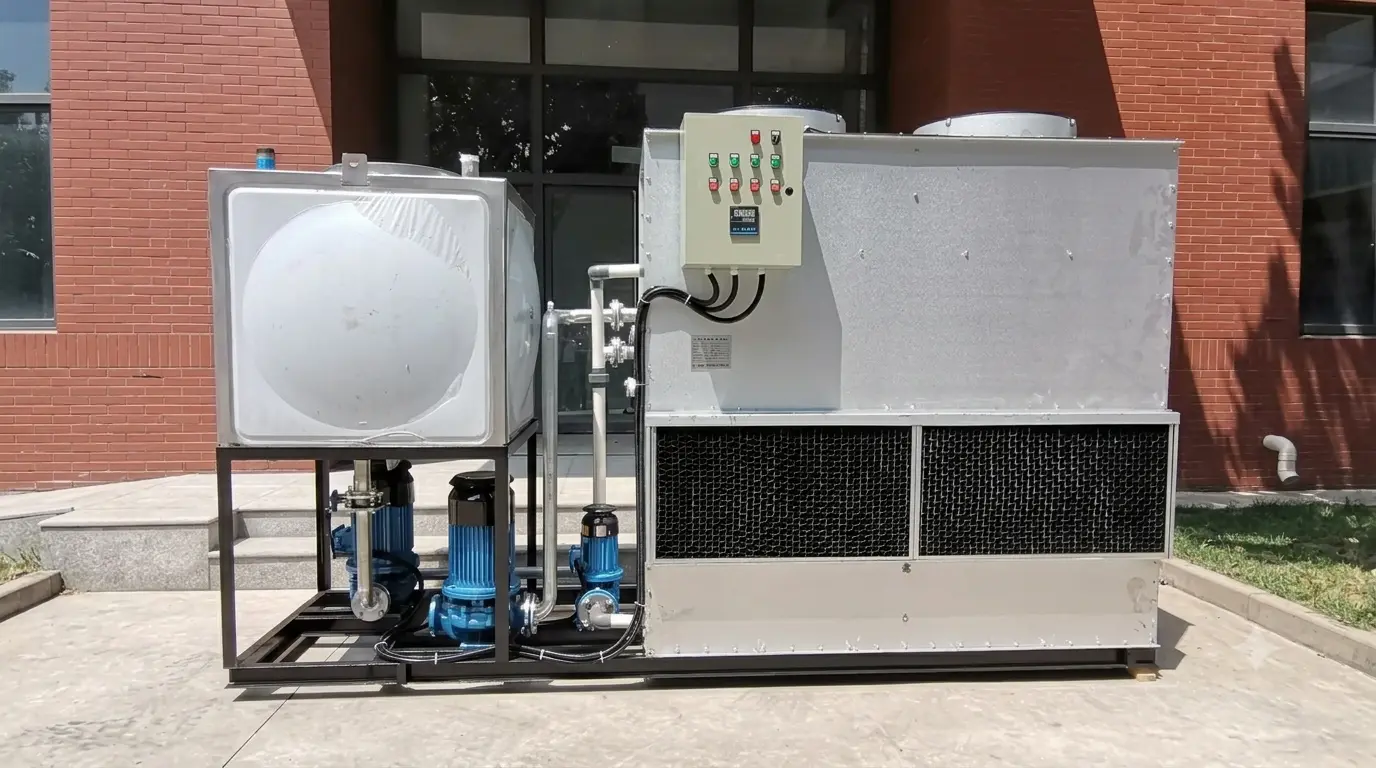
2. Циркуляционный насос. Насос должен обеспечивать требуемую производительность при общем напоре системы. Для замкнутых контуров, а центробежный насос с рабочими элементами из нержавеющей стали является стандартом. Избегайте насосов с чугунным корпусом — они ржавеют и загрязняют охлаждающую жидкость. Насос должен быть рассчитан на 100–120% от рассчитанной потребности в потоке и способен поддерживать давление на входе оборудования (обычно 2–4 бар / 30–60 psi). Многие источники питания индукционного типа имеют встроенный потоковый выключатель, который не позволяет работать ниже минимального порогового значения потока — убедитесь, что ваш насос соответствует этому порогу перед запуском.
3. Резервуар. Буферный бак на обратной линии выполняет три функции: он позволяет отделять пузырьки воздуха от возвращающейся охлаждающей жидкости (захваченный воздух значительно снижает теплопередачу), он обеспечивает тепловую массу для смягчения колебаний температуры, и предоставляет удобную точку для заливки/осмотра. Размер бака примерно 10–15% от общего объема системы. Используйте герметичный или вентилируемый бак из полиэтилена или нержавеющей стали — избегайте оцинкованной стали, которая реагирует с ингибиторами гликоля.
4. Фильтр для частиц. Фильтр 50–100 микрон в линии на возвратной стороне улавливает мусор до того, как он достигнет насоса или теплообменника чиллера. Частицы оксида меди, частицы припоя из сантехнических соединений, и биологический мусор в конечном итоге попадает сюда. Change the filter element quarterly or whenever the pressure drop across the filter housing exceeds the manufacturer’s specification — a clogged filter starves the pump inlet and reduces flow through the entire system.
5. Flow and Temperature Monitoring. Минимально, install a flow switch (interlocks to shut down the induction power supply if flow drops below the safe minimum) and a thermocouple or RTD on the coolant return line. Better systems add inlet and outlet temperature sensors with a digital display, a conductivity meter for DI water quality monitoring, and a pressure gauge at the pump discharge. Эти датчики стоят несколько сотен долларов и предотвращают повреждение оборудования на сумму в пять цифр. Защита от перегрева самого индукционного нагревателя является крайней мерой безопасности — мониторинг вашей системы охлаждения должен выявлять проблемы задолго до того, как она сработает. Для получения дополнительной информации о индукционном оборудовании, которое защищает система охлаждения, см. наше руководство по классификация частот индукционного нагревательного оборудования.
6. Распространенные проблемы & Устранение неполадок
Даже хорошо спроектированная система со временем дает сбои. Вот четыре наиболее распространенные проблемы и как их диагностировать до того, как они остановят производство.
Проблема 1: Постепенный перегрев. Ранее машина работала нормально на полной мощности, но теперь сигналы тревоги по температуре срабатывают через 30 минуты. Наиболее вероятная причина: накипь или загрязнение внутри охлаждающих каналов катушки или теплообменника. Проверьте перепад давления через катушку — если он увеличился при том же расходе, проходы сужаются. Промывка раствором для удаления накипи (На основе лимонной кислоты для меди, Проконсультируйтесь с производителем чиллера о совместимости с теплообменником). Если падение давления нормальное, Проверьте конденсаторный змеевик чиллера — пылевой воздушный конденсатор не может эффективно отводить тепло, и производительность чиллера резко падает.
Проблема 2: Внезапный скачок проводимости. Проводимость DI-воды была 5 мкСм/см на прошлой неделе; сегодня она 80 мкСм/см и растет. Это почти всегда означает истощение ингибитора — пакет ингибитора коррозии израсходован, и теперь вода собирает металлические ионы из медных и латунных поверхностей охлаждающего контура’s. Слить, промыть свежей DI водой, заполнить свежей смесью ингибитора. Если проводимость снова резко возрастает в течение дней, есть активный участок коррозии — осмотрите рабочее колесо насоса, пучок труб теплообменника, и любые соединения из разнородных металлов на гальваническую коррозию.
Проблема 3: Конденсация на змеевике. В влажных средах, змеевик с холодным хладагентом может опуститься ниже точки росы, и вода конденсируется на поверхности змеевика. Это опасность для безопасности (вода + высоковольтная катушка = риск электрической дуги) и технологическая проблема (водяные капли на заготовке при 850°C вызывают неравномерное охлаждение). Исправление: повысить уставку чиллера выше температуры точки росы окружающей среды, или установить датчик точки росы, который связывает работу чиллера с поддержанием температуры охладителя как минимум на 3°C выше точки росы. Для быстрой проверки на месте, точка росы в типичной кондиционированной мастерской составляет 12–16°C; если ваш чиллер установлен на 10°C, скорее всего, происходит конденсация.
Проблема 4: Шум кавитации насоса. Дребезжание, шум, похожий на гравий, от насоса означает кавитацию — образование и схлопывание паровых пузырьков на рабочем колесе. Это вызвано недостаточным положительным напором на всасывании (NPSH): уровень в резервуаре слишком низкий, всасывающий патрубок ограничен (фильтр засорен), или охлаждающая жидкость слишком горячая (приближается к своей точке кипения при давлении на всасывании насоса). Сначала проверьте фильтр, затем уровень в резервуаре, затем убедитесь, что температура охлаждающей жидкости на входе насоса ниже 60°C.
7. Резюме & Быстрая справка
Надежный систему водяного охлаждения индукционного нагрева не является аксессуаром — это основная подсистема, которая напрямую определяет время безотказной работы, срок службы катушки, и надежность электропитания. Основные выводы:
- Закрытая система — это стандарт. Для любой системы выше 30 кВт, закрытая система с деионизированной водой и ингибитором — единственная конфигурация, обеспечивающая долгосрочную надежность.
- Размер с запасом. Рассчитывайте 20–25% тепловых потерь, добавьте 20% коэффициент запаса, выберите следующий стандартный размер чиллера.
- Контролируйте проводимость. А $50 измеритель проводимости может зафиксировать истощение ингибитора за недели до того, как появятся видимые повреждения от коррозии.
- Меняйте фильтры по графику. Забитый фильтр лишает насос питания, снижает поток, и вызывает термические отключения — это наиболее предотвратимый фактор простоя.
Часто задаваемые вопросы
вопрос: Можно ли использовать водопроводную воду для системы индукционного охлаждения?
А: Для маломощных настольных установок (при 15 кВт) с широкими каналами охлаждения и прерывистым использованием, водопроводная вода может работать в краткосрочной перспективе — но ожидайте, что накипь и коррозия снизят производительность в течение месяцев. Для любого производственного оборудования выше 20 кВт, ответ отрицательный. Минералы в водопроводной воде отложат накипь на горячие внутренние поверхности, и растворенный кислород будет медленно разъедать медь. Используйте деионизированную или дистиллированную воду с соответствующим пакетом ингибиторов.
вопрос: Как часто следует менять охлаждающую жидкость?
А: В хорошо обслуживаемой системе с замкнутым контуром, меняйте охлаждающую жидкость и ингибитор ежегодно. Проверяйте проводимость ежемесячно — если она превысит 50 мкСм/см между заменами, промойте и заполните заново немедленно. Очевидно, что системы с открытым контуром не хранят охлаждающую жидкость, но путь потока (внутренние каналы змеевика, трубопровод) следует очищать от накипи каждые 3–6 месяцев в зависимости от жесткости воды.
вопрос: Какая идеальная температура охлаждающей жидкости для индукционной закалки?
А: Установите температуру на выходе чиллера на 25–30°C для большинства применений. Этого достаточно, чтобы избежать конденсации в обычной производственной среде и достаточно прохладно для работы с тепловой нагрузкой при разумном ΔT. Для процессов закалки, когда катушка работает очень близко к заготовке с температурой 850–950°C (типично для индукционной закалки), см. что такое индукционная закалка — потребность в охлаждении выше из-за поглощения лучистого тепла катушкой, и может потребоваться охлаждающая жидкость с температурой 20–25°C.
Нужна помощь в подборе системы охлаждения?
Сообщите нам вашу мощность индукционного нагрева, рабочего цикла, и наличие воды на объекте. Мы порекомендуем полное решение для охлаждения — чиллер, насоса, трубопровод, и обработка воды — соответствующая вашему оборудованию.


