
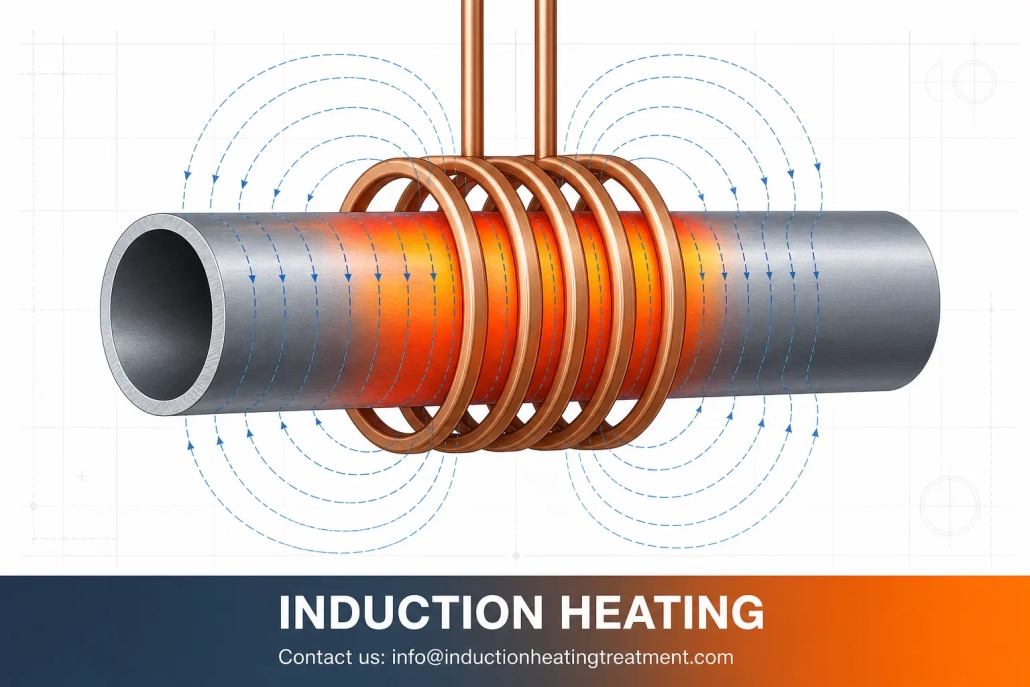
Индукционный нагрев стальных труб: Где он работает, почему это важно и на что следует обратить внимание
Индукционный нагрев стальных труб часто используется, wenn ein Produktionsprozess Wärme in einem bestimmten Bereich benötigt – und nicht über das gesamte Bauteil hinweg. Sie kommt beim Rohrumformen, Biegen, пайка, bei der Schweißvorbereitung, beim Spannungsarmglühen, Härten und Vorwärmen zum Einsatz.
Der Grund, warum Hersteller sich dafür entscheiden, ist einfach: Ein Stahlrohr kann schnell erwärmt werden, где тепло целенаправленно подается именно в этом месте, где оно нужно. По этой причине метод во многих производственных линиях полезнее, чем нагрев в печи или нагрев пламенем, особенно когда процесс требует стабильности и повторяемости.
Эта статья объясняет, где индукционный нагрев стальных труб действительно имеет смысл, какие преимущества он предлагает и что необходимо проверить перед выбором системы.
Видео: Демонстрация индукционного нагрева стальной трубы — контролируемая зона нагрева в средней части.
Это видео показывает, как стальная труба нагревается в средней части. Вся зона нагрева становится красной, показывая, что тепло сосредоточено в целевой области, вместо того чтобы распределяться по всей трубе.
1. Как работает индукционный нагрев стальных труб
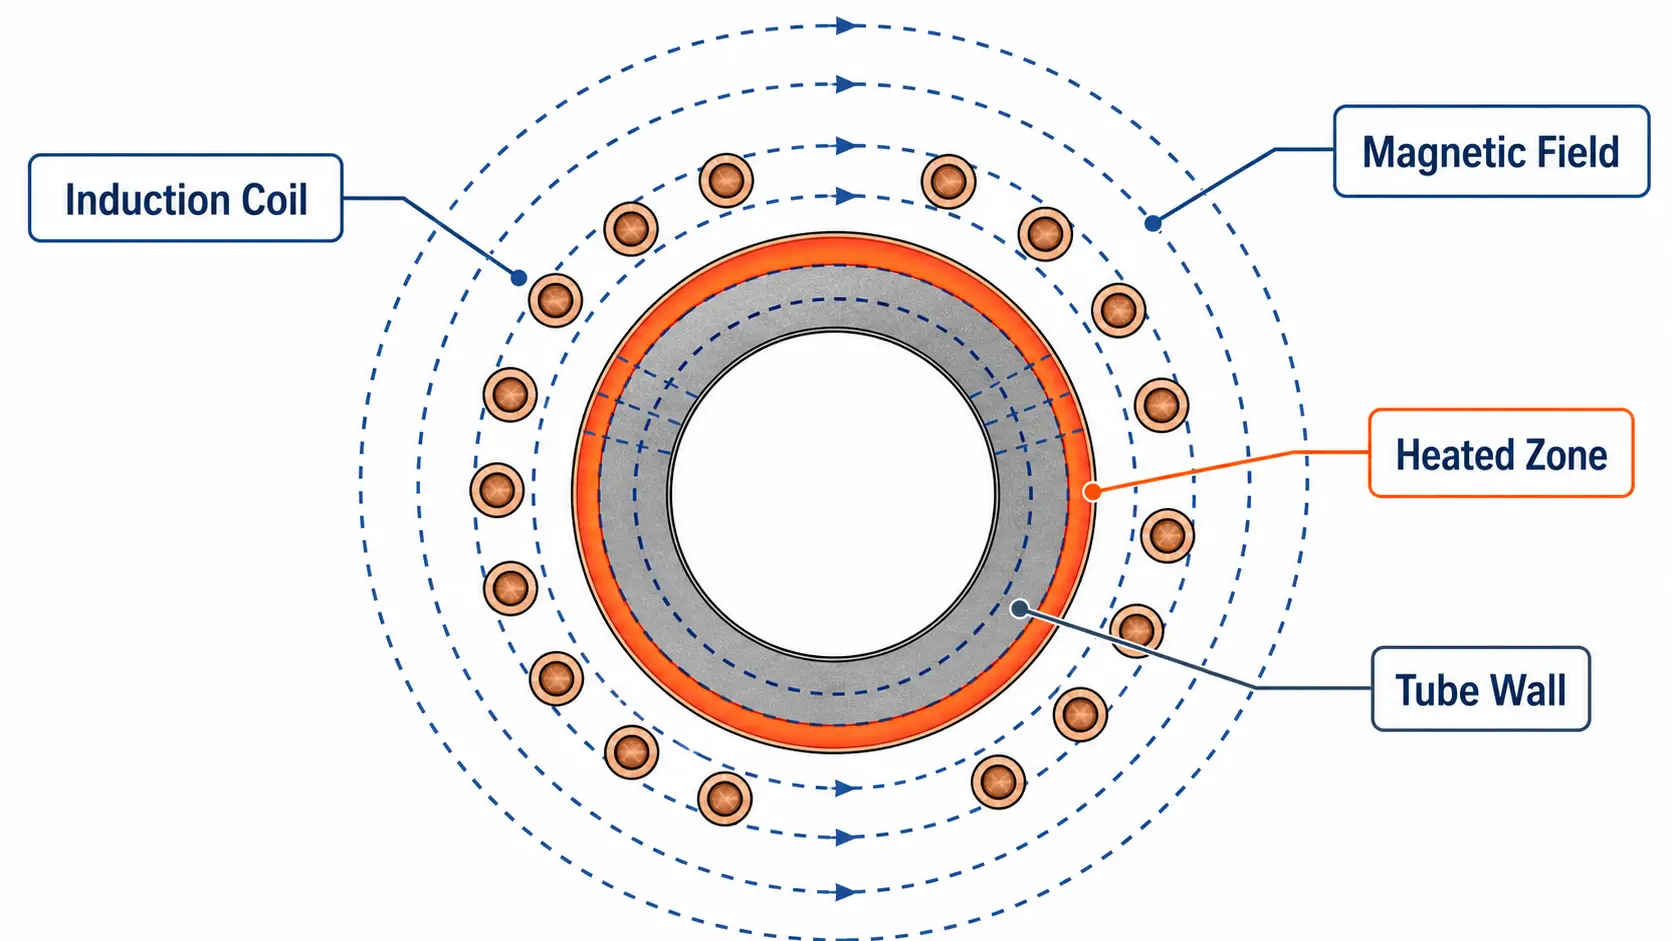
Индукционный нагрев использует Переменное магнитное поле, для прямого нагрева стали в трубе. Катушка размещается вокруг трубы или вокруг участка, который необходимо нагреть. Сама труба становится источником тепла.
Практическое преимущество заключается не в теории. Оно заключается в результате: Тепло может быть введено в определённый участок трубы, без предварительного нагрева всего изделия.
Это важно, если процесс должен нагреть только одну зону, например:
конец трубы, средний участок, зона соединения, зона изгиба, шов
2. Частые применения для нагрева стальных труб
нагрев концов труб для формирования: нагрев концов труб проводится перед раскаткой, уменьшение, утяжка, расширение или другие операции формовки. нагревается только конечный участок, так что остальная часть трубы меньше подвергается воздействию. это полезно, когда следующий процесс зависит от равномерного размягчения нагреваемой зоны.
гибка труб: Beim Rohrbiegen wird Wärme auf den Bereich aufgebracht, der umgeformt werden soll. Dadurch lässt sich das Rohr kontrollierter biegen, und das Risiko von Rissen wird reduziert. Dies ist einer der eindeutigsten Anwendungsfälle für Induktionserwärmung, da die Erwärmungszone genau dort platziert werden kann, где оно нужно.
Löten und Erwärmen von Verbindungen: Induktionserwärmung wird häufig für Rohrbaugruppen eingesetzt, который gelötete Verbindungen benötigen. Die Spule konzentriert die Wärme auf den Verbindungsbereich, damit das Lotmaterial richtig fließen kann. Dies ist besonders nützlich, wenn der Rest der Baugruppe nicht überhitzt werden soll.
Glühen von Schweißnähten und Spannungsarmglühen: Nach dem Schweißen kann der Nahtbereich eine weitere Wärmebehandlung benötigen, um Spannungen zu reduzieren oder den Zustand des geschweißten Abschnitts zu verbessern. Induktionserwärmung kann sich auf die Naht konzentrieren, während das Rohr durch die Linie läuft. Dies funktioniert am besten, wenn Rohrführung und Spulenposition stabil sind.
Поверхностная закалка: Einige Rohranwendungen erfordern eine härtere Oberfläche für eine höhere Verschleißbeständigkeit. Induktionserwärmung kann genutzt werden, um die äußere Schicht schnell zu erwärmen, gefolgt von einer Abkühlung. Dies ist ein spezialisierterer Anwendungsfall, kommt aber häufig bei Bauteilen vor, die im Betrieb Verschleiß widerstehen müssen.
Vorwärmen vor dem Schweißen oder Beschichten: Vorwärmen hilft, das Rohr auf die nachfolgende Bearbeitung vorzubereiten. Es kann die Prozessstabilität verbessern und thermische Schocks reduzieren. Diese Lösung wird häufig gewählt, wenn eine Produktionslinie mehr Konsistenz benötigt, als Flammenerwärmung bieten kann.
3. Почему производители их используют
Sie erwärmt nur den erforderlichen Bereich. Это главная причина. Если процесс должен нагревать только один участок, нет причины, нагревать остальную часть трубы.
Она быстрее многих традиционных методов. Индукция не тратит время на то, чтобы, разогреть большую печь или ждать, что весь компонент нагревается.
Её легче повторять. Как только система правильно настроена, она может обеспечивать тот же результат с большей стабильностью, чем ручной подогрев.
Она лучше подходит для автоматизации. Индукционные системы могут быть интегрированы с конвейерами, роликами, вращающимися устройствами, роботами и системами контроля температуры на производственных линиях.
Она может уменьшить зависимость от ручного труда. Это важно в производственной среде, в которых различия между операторами вызывают проблемы с качеством.
4. Что влияет на результат
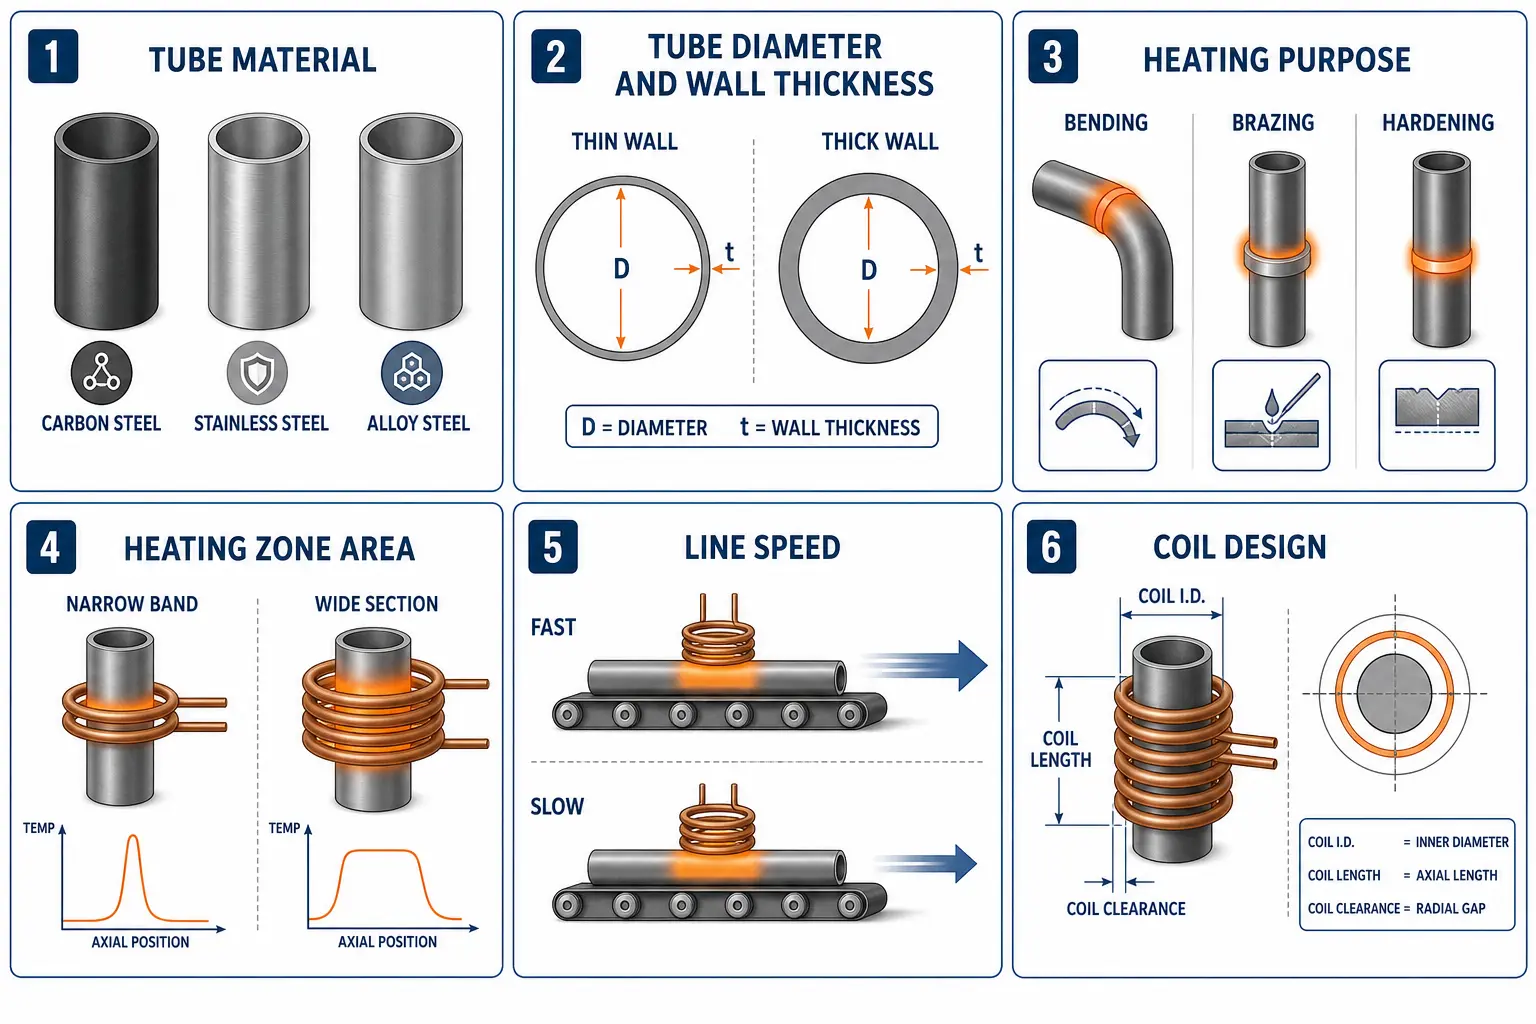
Этот момент важнее любой маркетинговой декларации. Многие проекты с индукцией терпят неудачу, потому что процесс и оборудование не согласованы должным образом.
| Фактор | На что следует обратить внимание |
|---|---|
| Материал трубы | Разные стали ведут себя по-разному. Углеродистая сталь, Нержавеющая и легированная сталь могут по-разному реагировать на индукционный нагрев. Если материал не подтвержден на раннем этапе, результат нагрева может быть нестабильным. |
| Размер трубы и толщина стенки | Тонкая труба реагирует иначе, чем толстая труба. Тонкостенные трубы нагреваются быстрее и могут легче перегреваться. Толстостенные трубы требуют больше мощности и времени, чтобы надежно прогреться. |
| Цель нагревания | Цель зависит от задачи: Biegen, пайка, Прогрев, Закалка, Отжиг для снятия напряжений. Если цель не ясна,, установка, скорее всего, будет неправильной. |
| Диапазон нагрева | Короткая локальная зона нагрева и длинный участок нагрева требуют разных конструкций катушек и различного управления процессом. |
| Скорость линии или цикл времени | Процесс нагрева должен соответствовать фактическому производственному такту. Если труба движется слишком быстро, нагрев может быть неполным. Если она движется слишком медленно, выход продукции снижается. |
| Дизайн катушки | Катушка определяет, куда направляется тепло. Плохая Дизайн катушки приводит к плохим результатам, даже если питание в порядке. |
5. Соображения по оборудованию
Реальная индукционная система для стальных труб состоит не только из источника питания. Обычно это включает в себя:
Питание. Она должна соответствовать применению. Слишком слабая система не сможет справиться. Плохо регулируемая система может вызвать неравномерный нагрев.
Катушка.
система охлаждения. Охлаждение не является опциональным. Катушка и силовая электроника нуждаются в этом, чтобы работать надежно.
Системы управления.
Система обработки.
Контроль температуры. Если температура критична для процесса, ее следует измерять, а не оценивать.
Устройства безопасности.
Обработка и позиционирование: Если труба движется в неправильное место, не изменяет результат нагрева. Система должна удерживать трубу выровненной со шпулей.
Техническое обслуживание и безопасность: Это часто игнорируется до более позднего времени – ошибка. шланги, Соединения, катушки, Датчики и защитные устройства все требуют доступа для обслуживания.
6. Типичные проблемы
1. Нагрев неравномерный. Чаще всего вызван неправильным выравниванием, несовместимым положением компонентов или плохой настройкой катушки.
2. Тонкие трубы перегреваются. Это происходит, когда тепло подается слишком агрессивно или регулирование недостаточно.
3. Толстые трубы внутри недостаточно нагреваются. Поверхность может выглядеть горячей, в то время как внутренняя часть для процесса еще слишком холодная.
4. Происходит поверхностная окисление. Сталь, которое нагревается на воздухе, окисляется. Индукция сокращает время экспозиции, устраняет окисление, но не автоматически.
5. Катушки изнашиваются слишком рано. Частые причины: плохое охлаждение, Проблемы с качеством воды, Вибрации или непреднамеренный контакт.
7. Когда индукционный нагрев подходит идеально
Индукционный нагрев — хороший выбор, если процесс требует следующего:
|
Хорошо подходит — локальный нагрев — быстрый нагрев — повторяемый нагрев — более простая автоматизация |
Менее привлекательно — объем производства невелик — типы продукции меняются слишком часто — процесс требует длительных выдержек — der Erwärmungsbereich ist zu variabel, um gut kontrolliert zu werden |
In der Praxis sollte die Entscheidung auf Musterprüfungen basieren, nicht auf Annahmen.
Основное открытие: Induktionserwärmung für Stahlrohre ist sinnvoll, wenn der Prozess kontrollierte, локальное нагревание требуется, и производственная линия требует повторяемых результатов. Это не универсальное решение, но при правильном применении оно часто быстрее, чище и легче автоматизируется, чем печь- или нагрев пламенем. Настоящий вопрос не в том,, может ли оно нагревать стальные трубы. Может. Настоящий вопрос в том,, подходит ли оно для размера трубы, для материала, для цели нагрева и для производственного метода.
Часто задаваемые вопросы
F: Можно ли использовать индукционный нагрев для труб из нержавеющей стали?
А: Да, aber Edelstahl kann sich anders verhalten als Kohlenstoffstahl. Daher muss der Prozess auf das Material abgestimmt werden.
F: Ist Induktionserwärmung besser als Ofenerwärmung?
А: Не всегда. Für lokale Erwärmung und Produktionslinien ist sie in der Regel besser geeignet, während Ofenerwärmung für größere Chargen oder Prozesse mit langen Haltezeiten besser sein kann.
F: Was sollte vor der Auswahl eines Induktionssystems geprüft werden?
А: Материал трубы, Größe, Цель нагревания, Produktionsgeschwindigkeit und Handlingmethode sollten zuerst geprüft werden.
Получение проверки применения для нагрева стальных труб
Сообщите нам материал вашей трубы, размеры, цель нагрева и производственный процесс. Наша инженерная команда может оценить, подходит ли индукционный нагрев для вашего процесса.










