
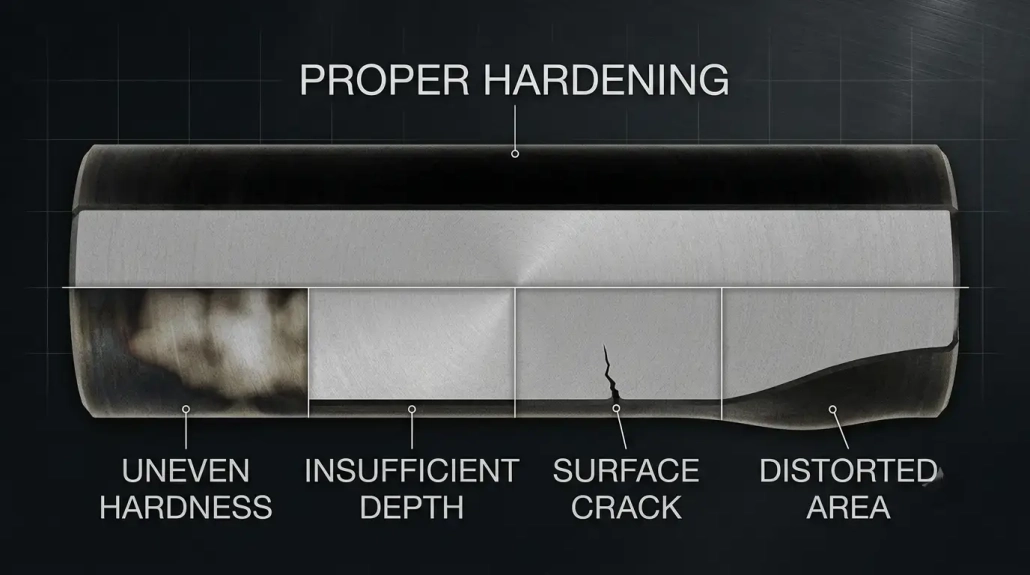
8 распространенные ошибки при индукционной закалке и как их избежать
Fehler beim Induktionshärten sind teuer. Ein gerissenes oder falsch gehärtetes Teil bedeutet Ausschuss, verlorene Produktionszeit und Kundenreklamationen.
Induktionshärten ermöglicht eine schnelle, lokale Erwärmung mit höherer Energieeffizienz als eine Wärmebehandlung im Ofen. Die Prozessstabilität hängt jedoch davon ab, dass sieben Variablen zusammenwirken: частоты, Leistungsdichte, время нагрева, Дизайн катушки, Закалка, Werkstoffeigenschaften und Bauteilgeometrie. Wenn eine davon abweicht, entstehen Fehler.
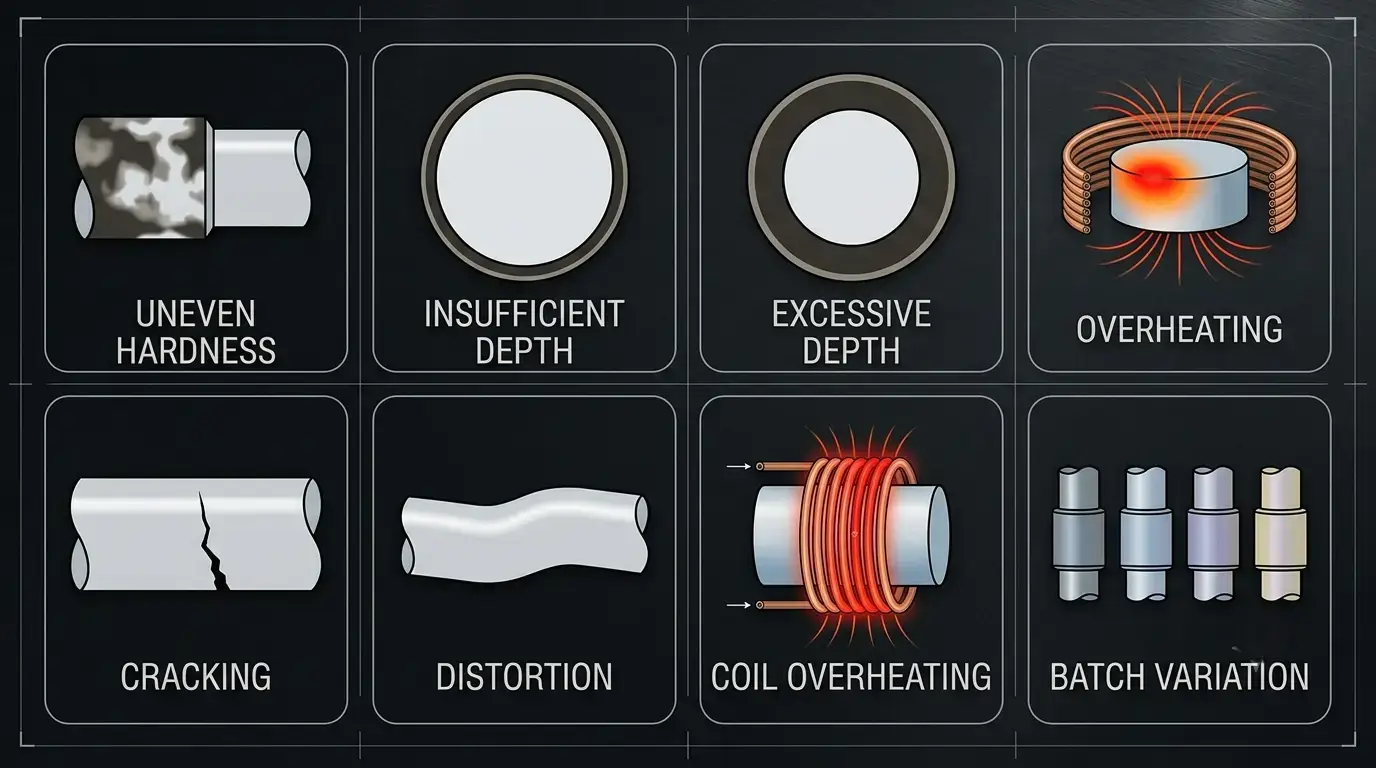
Dieser Leitfaden behandelt acht häufige Fehler beim Induktionshärten — ihre Ursachen, wie sie verhindert werden können und wie ein stabiler Prozess aufgebaut wird. Anwendungsspezifische Probleme finden Sie in unseren Leitfäden zu Härtefehlern bei Glockengehäusen и Härtefehlern bei Zahnrädern.
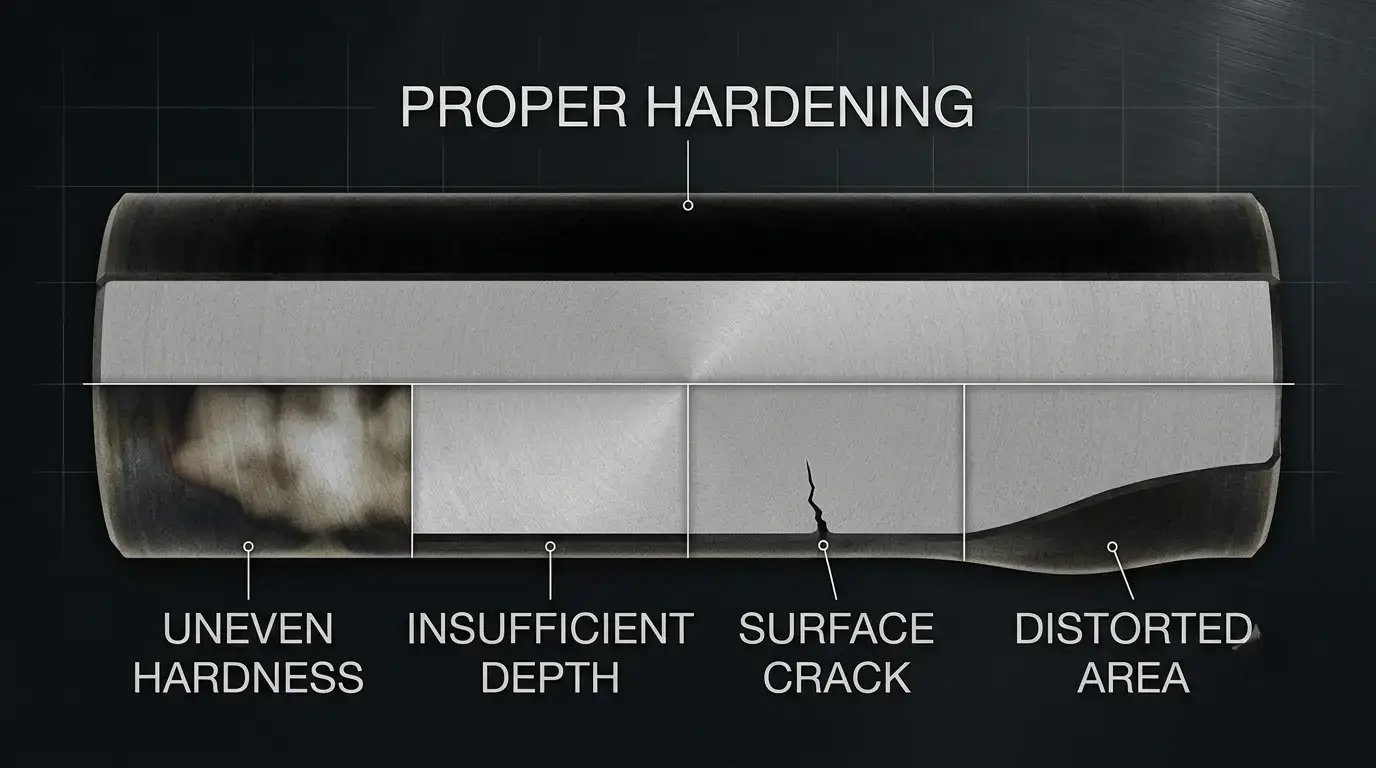
Дорожная карта для читателей
Qualitäts- / Prozessingenieur? Начните с Fehler 1–4 (Твердость & глубокий), danach Лучшие практики.
Техническое обслуживание / Bediener? Сосредоточьтесь на Ошибки 7 (Spulenüberhitzung) & Ошибки 5 (Rissbildung).
Руководители производства? Перейти к Ошибки 8 (Chargenschwankungen) & zur Schnellübersicht.
1. Ungleichmäßige Härte
Наиболее часто встречается Fehler beim Induktionshärten. Некоторые области поверхности соответствуют спецификации — другие нет. Проблема часто остается скрытой, пока не обнаружится при испытании на твердость или при отказе в поле.
| Почему это происходит | Как это исправить |
|---|---|
| Катушка не центрирована и создает неравномерное магнитное поле | Сцентрировать катушку и соблюдать постоянное расстояние |
| Частота не соответствует требуемой схеме нагрева | Проверить, соответствует ли частота целевой глубине — Руководство по частоте |
| Inkonsistente Bauteilpositionierung zwischen den Zyklen | Vorrichtungen oder Automatisierung für wiederholgenaue Positionierung verwenden |
| Verschlissene Spule — lokaler Verschleiß verändert den Abstand | Regelmäßige Spuleninspektion und Prozesskontrollen einplanen |
2. Unzureichende Einhärtetiefe
Eine zu geringe gehärtete Randschicht verschleißt unter Last schnell. Kritisch bei Zahnrädern, Lagern und Wellen — dort, wo die Oberflächenbelastung hoch ist und die gehärtete Schicht Millionen von Zyklen überstehen muss.
| Почему это происходит | Как это исправить |
|---|---|
| Частота слишком высокая — энергия остаётся на поверхности | Уменьшить частоту, чтобы она соответствовала целевой глубине закалки |
| Время нагрева слишком короткое — тепло не успевает проникнуть | Увеличить время нагрева или уменьшить скорость подачи |
| Мощность слишком низкая или скорость подачи слишком высокая | Сначала выбрать частоту для глубины, затем установить мощность |
| Катушка не предназначена для целевой глубины | Во время разработки процесса проверять методом поперечного среза |
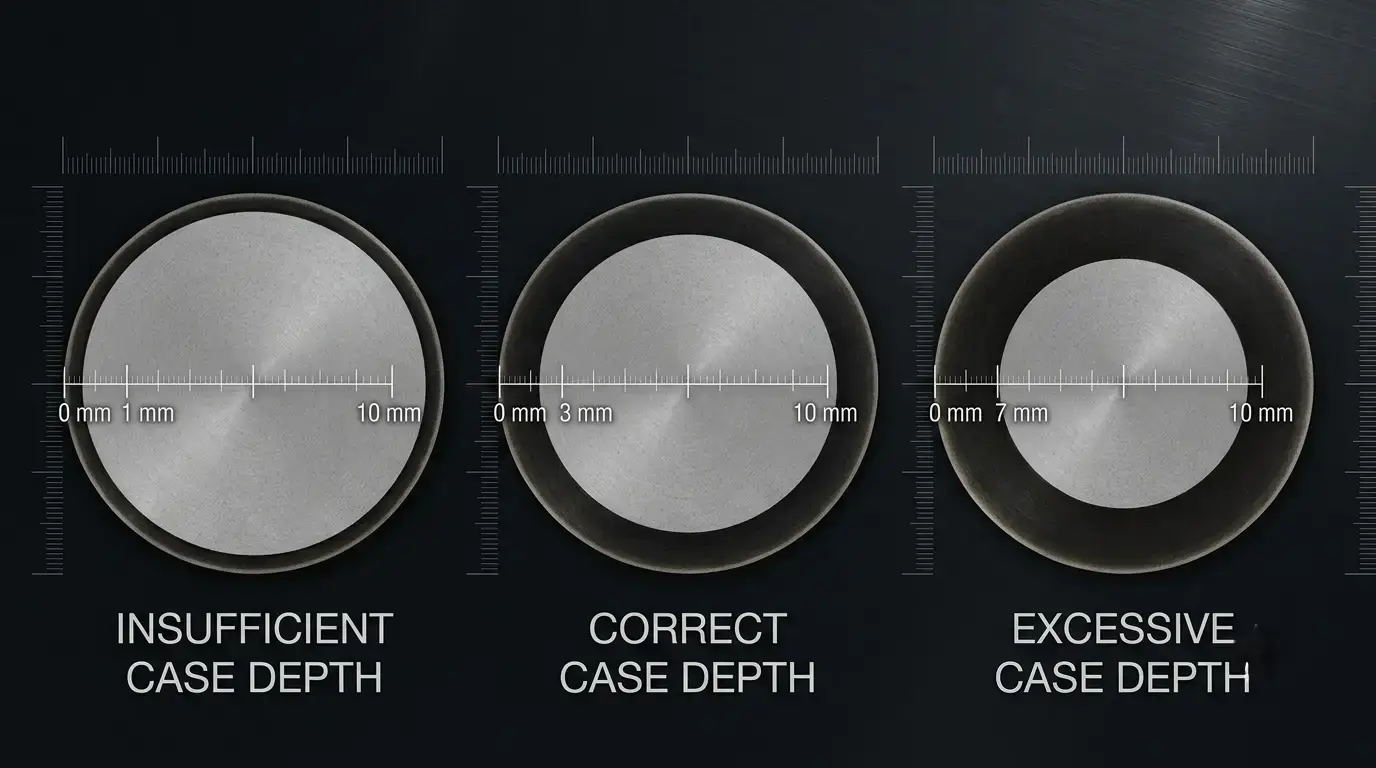
3. Übermäßige Einhärtetiefe
Tiefer ist nicht automatisch besser. Eine zu große Einhärtetiefe reduziert die Kernzähigkeit, erschwert die Nachbearbeitung nach dem Härten, verschwendet Energie und erhöht das Verzugrisiko — ohne funktionalen Nutzen.
| Почему это происходит | Как это исправить |
|---|---|
| Frequenz zu niedrig — Energie dringt tiefer ein als erforderlich | Frequenz erhöhen, damit sie zur geforderten Einhärtetiefe passt |
| Erwärmungszeit zu lang — Wärme dringt in den Kern ein | Сократить время нагрева до спецификации |
| Подача мощности выше потребности компонента | частоты, Балансировать мощность и время для каждого компонента — руководстве по выбору производительности |
4. Oberflächenüberhitzung
Локальный перегрев вызывает рост зерен, Окисление, Обезуглероживание — или, в тяжелых случаях, частичное плавление. Компонент становится хрупким. Значения твердости могут все же оставаться в пределах нормы.
Почему это происходит — Слишком высокая плотность мощности на небольшой площади. Цикл нагрева слишком длинный. Дизайн катушки создает горячие точки в магнитном поле. Слишком маленькое расстояние между катушкой и компонентом концентрирует энергию слишком сильно.
Как это исправить — Применять мощность в соответствии с размером компонента, а не максимальной выходной мощностью. Сократить цикл. Проверить геометрию катушки, чтобы равномерно распределить поле. Соблюдать правильное расстояние и добавить контроль температуры (ИК-датчик или пирометр).
5. Oberflächenrisse nach dem Abschrecken
Наиболее серьезное Fehler beim Induktionshärten — поврежденный компонент — это брак. Появляются трещины, wenn thermische und umwandlungsbedingte Spannungen während der schnellen Abkühlung die Werkstofffestigkeit überschreiten.
Почему это происходит — Abschreckung ist für die Werkstoffgüte zu aggressiv. Hochkohlenstoff- oder hochlegierter Stahl wird ohne Parameteranpassung verarbeitet. Überhitzung vor dem Abschrecken. Scharfe Ecken, Passfedernuten oder abrupte Querschnittsänderungen konzentrieren Spannungen während der schnellen Abkühlung. Inkonsistentes Abschreck-Timing.
Как это исправить — Erwärmung und Abschrecken als einen gemeinsamen Prozess behandeln. Закалочная среда, Концентрация, Температуру и скорость потока согласовывать с качеством материала. Не перегревать перед закалкой. Скруглять острые элементы, такие как углы и зубья. Реагировать при применении на валах Сканирующие процессы особенно чувствительны к времени закалки.
6. Verzug
Индукционная закалка вызывает меньше деформации, чем термообработка в печи, тем не менее, происходят изменения размеров — особенно у длинных валов, тонкостенных деталей и асимметричных геометрий. Даже небольшая деформация может вывести детали за пределы допусков.
Почему это происходит — Неравномерный нагрев вызывает асимметричное тепловое расширение. Неравномерное закаливание — одна сторона остывает быстрее. Асимметричная геометрия детали с врожденным внутренним напряжением. Слабые оснастки позволяют детали двигаться во время процесса.
Как это исправить — Проектировать катушку для равномерного покрытия нагревом. Обеспечить симметричный струйный распыл охлаждения со всех сторон. Протестировать образец перед серийным производством. Использовать жесткие оснастки, которые поддерживают деталь на протяжении всего цикла.
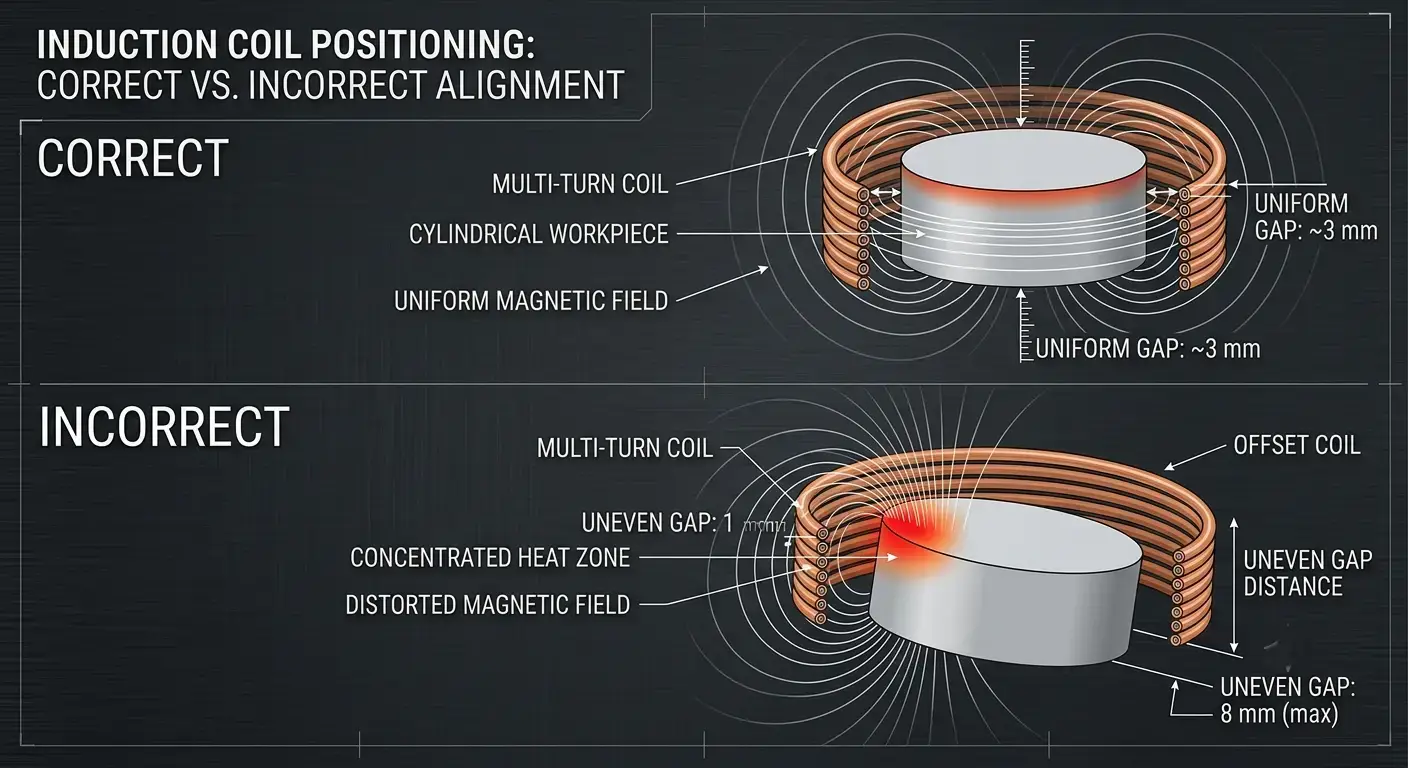
7. Spulenüberhitzung
Катушка пропускает большие токи при постоянной термической циклической нагрузке. Плохо охлаждаемая катушка быстро изнашивается — и отказ катушки прямо во время работы обходится значительно дороже замены детали.
| Почему это происходит | Как это исправить |
|---|---|
| Слишком низкий расход охлаждающей воды или слишком высокая входная температура | Соблюдать правильный расход и правильную входную температуру |
| Внутренние каналы забиты или покрылись накипью | Регулярно проверять катушки на отложения и засоры |
| Мощность превышает термическое расчетное ограничение катушки | Оставаться в пределах номинальной мощности; Руководство по системе охлаждения |
| Длительная работа сверх допустимого рабочего цикла | Соблюдать пределы рабочего цикла; Профилактическое обслуживание сокращает время простоя |
8. Inkonsistente Ergebnisse zwischen Chargen
Самый разочаровывающий Fehler beim Induktionshärten: Каждая деталь проходит проверку, но твердость и глубина закалки варьируются от партии к партии. Клиенты замечают это — даже если технические спецификации соблюдены.
Почему это происходит — Электропитание со временем или между сменами отклоняется. Колебания материалов — разные плавки или поставщики реагируют по-разному. Катушка постепенно изнашивается и изменяет электромагнитную связь. Настройки оператора на ручных установках непоследовательны. Нет мониторинга процесса — проблемы выявляются только на финальной проверке.
Как это исправить — Сохранять рецепты нагрева — не полагаться на память оператора. Мощность, частоты, Время, Энергию и охлаждение отслеживать в реальном времени. Digitale Systeme mit Datenprotokollierung erkennen Drift, до того, как появится брак. Eingehendes Material validieren, nicht nur ausgehende Teile.
Лучшие практики
Sieben Prinzipien, die die Stabilität in allen Anwendungen des Induktionshärtens verbessern:
— Frequenz an die Tiefe anpassen, nicht an die Leistung. Die Frequenz bestimmt die Tiefe. Wählen Sie sie zuerst. Danach wird die Leistung für die Zykluszeit eingestellt.
— Spule für das Bauteil auslegen. Eine generische Spule, в основном подходит, дает неравномерные результаты. Катушка — это технологический инструмент, не стандартная продукция.
— поддерживать постоянное расстояние между катушкой и компонентом. Небольшие изменения расстояния изменяют электромагнитную связность и равномерность нагрева.
— охлаждать катушку и силовую электронику. Перегретая катушка искажает нагрев; перегретая электроника вызывает дрейф мощности.
— проверять входящий материал. Разные плавки реагируют по-разному. Пробуйте образец от каждого нового поставщика или каждой новой плавки.
— Prozess überwachen, nicht nur die Endhärte. Wenn ein Härteprüfer ein Problem anzeigt, ist die Charge bereits fehlerhaft.
— Jedes neue Bauteil und jede Prozessänderung validieren. Ein Musterlauf erkennt Probleme, deren Behebung deutlich weniger kostet als eine Chargenrückweisung.
Stabiles Härten bedeutet, das gesamte System zu kontrollieren — Frequenz, Мощность, Катушка, Kühlung, Закалка, Material und Überwachung — und nicht nur an einem Regler zu drehen.
Schnellübersicht: Ошибки, Причины & Исправления
| Ошибки | Hauptursache | Wichtige Abhilfe |
|---|---|---|
| 1. Ungleichmäßige Härte | Spulenfehlausrichtung, falsche Frequenz | Spule zentrieren, Frequenz an Tiefe anpassen, Использовать приспособления |
| 2. Недостаточная глубина | Слишком высокая частота, Слишком короткое время | Уменьшить частоту, Продлить время, Проверить поперечный срез |
| 3. Слишком большая глубина | Слишком низкая частота, Слишком длинное время | Frequenz erhöhen, Сократить время, Соблюдать спецификацию |
| 4. Перегрев | Слишком высокая плотность мощности, Плохой дизайн катушки | Уменьшить мощность, Переработать катушку, Добавить контроль температуры |
| 5. Трещины на поверхности | Слишком быстрое закаливание, Перегрев, Эффект надрезов | Регулировать закалку, Контролировать максимальную температуру, Закруглить острые углы |
| 6. Verzug | Неравномерный нагрев/закаливание, Неподходящее приспособление | Равномерная катушка, симметричное закаливание, жесткие устройства |
| 7. Spulenüberhitzung | недостаток охлаждающей воды, забитые каналы | увеличить поток, проверить на отложения, правильно рассчитать радиатор |
| 8. Chargenschwankungen | дрейф мощности, колебания материала, отсутствие мониторинга | сохранение рецептов, мониторинг в реальном времени, тестирование материалов |
Основное открытие
Большинство Fehler beim Induktionshärten происходит из взаимодействия частоты, Мощность, Дизайн катушки, Время, закалки, материала и контроля процесса. Исправление одной отдельной переменной, редко работает.
Стабильное качество начинается с правильного оборудования. Для их постоянного обеспечения требуется оптимизированные параметры, надежное охлаждение, постоянный контроль и регулярная проверка. Если вы рано выявляете причины, вы сокращаете брак, улучшается повторяемость и продлевается срок службы оборудования.
Часто задаваемые вопросы
F: Какова самая частая ошибка при индукционной закалке?
А: Ungleichmäßige Härte. Чаще всего вызвана неправильным расположением катушки, неправильной частотой или нестабильным позиционированием — все это можно избежать при правильной настройке.
F: Может ли более высокая мощность компенсировать недостаточную закалку?
А: Nicht allein. Leistung beeinflusst die Geschwindigkeit, aber die Tiefe hängt auch von Frequenz, Zeit und Vorschubgeschwindigkeit ab. Wenn Sie nur die Leistung hochdrehen, riskieren Sie Oberflächenüberhitzung ohne Verbesserung der Tiefe. Сначала частота должна соответствовать глубине — затем мощность определяет время цикла. См. наш Руководство по расчету мощности.
F: Почему моя индукционная катушка перегревается?
А: Слишком маленький поток воды, забитые каналы (Накопление накипи/отложений), Чрезмерная мощность или работа сверх рабочего цикла. Наблюдайте за температурой выхода воды из катушки — растущая тенденция является сигналом тревоги. См. наш Руководство по водяному охлаждению для проектирования системы.
F: Как я провожу аудит моего процесса закалки?
А: Шесть проверок менее чем за час: (1) Проверить, проверить, соответствует ли частота глубине закалки для каждого номера детали. (2) Проверить катушку — расстояние, Износ, Расход воды. (3) Сравнить настройки мощности/времени с историческими базовыми значениями. (4) Концентрация закалки, Проверить температуру и равномерность потока. (5) Анализировать данные закалки за последние 30 Дни — каждая тенденция является сигналом тревоги. (6) Ein Teil pro Schicht im Querschliff prüfen. So werden die meisten Probleme erkannt, до того, как появится брак.
F: Wann sollte ich eine Induktionspule ersetzen statt reparieren?
А: Ersetzen, wenn: die Innenwand um mehr als 10% der ursprünglichen Dicke abgetragen ist, der Wasserdurchfluss eingeschränkt ist und chemische Reinigung nicht hilft, der Spulenkörper Risse oder Brandstellen zeigt oder Härteschwankungen direkt nach der Revalidierung wieder auftreten. Eine degradierte Spule sieht oft noch verwendbar aus, но незаметно производит брак — замена быстро окупается.
Нужна помощь в анализе ошибок вашего процесса индукционной закалки?
Наша команда инженеров может диагностировать ваши конкретные ошибки и подобрать соответствующее оборудование, Рекомендовать конструкцию катушек и параметры процесса для ваших компонентов.










