
Как работает индукционное нагревание? Простое руководство по принципу & Применения
Если вы когда-нибудь видели, как сковорода нагревается на индукционной плите, но пламя не касается ее?, вы видели ту же физику, которая закаляет шестерни на заводе. Индукционный нагрев использует магнетизм для генерации тепла непосредственно внутри металлической детали — без пламени, нет нагревательного элемента, без контакта. Это быстро, точный, и доминирующий метод нагрева в современной термообработке.. В этой статье объясняется, как это работает, почему фабрики выбирают его, и где это используется - простым языком, степень по физике не требуется.
Содержание
1. Что такое индукционный нагрев?
Индукционный нагрев — это способ нагрева электрически проводящих материалов, в основном металлов, с использованием электромагнитных полей вместо пламени, нагревательного элемента, или печи. Тепло генерируется внутри самой детали, а не передается снаружи.
Самая простая аналогия: индукционная плита на вашей кухне. Поставьте стальную сковороду на стеклянную поверхность, включите ее, и сковорода нагревается, а плита остается холодной. Под сковородой нет пламени. То, что нагревает, — это невидимое магнитное поле, создаваемое катушкой под стеклом. Сковорода по сути становится собственным нагревателем.
Промышленный индукционный нагрев работает по точно такому же принципу — только с увеличенной мощностью, частота, и точностью. Сковорода заменяется шестерней, подшипниковым кольцом, валом, или кулачком. Катушка под стеклом заменяется специально изготовленным медным индуктором, разработанным для конкретной геометрии детали. Но основная физика остается одинаковой.
2. Как работает индукционное нагревание?
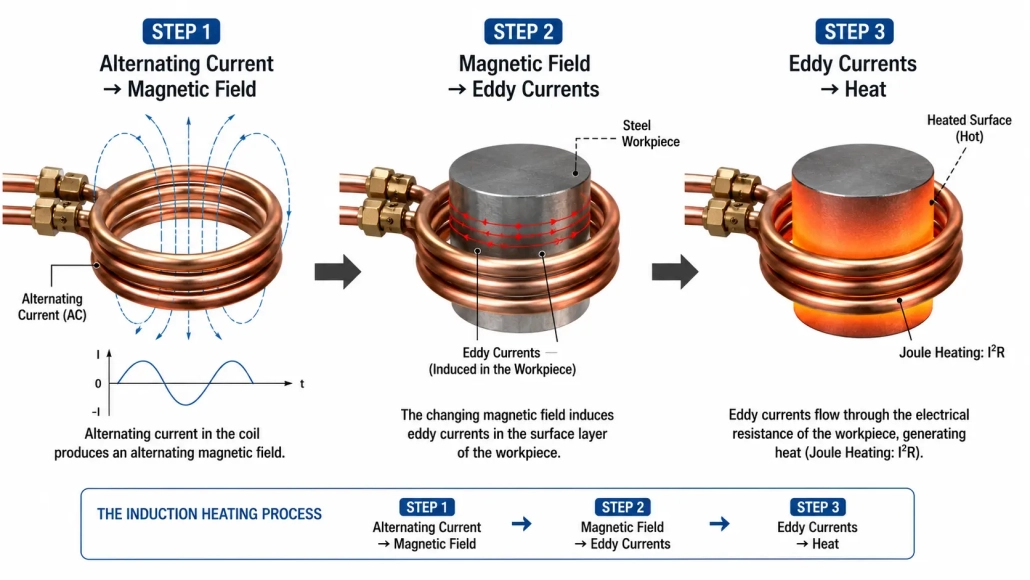
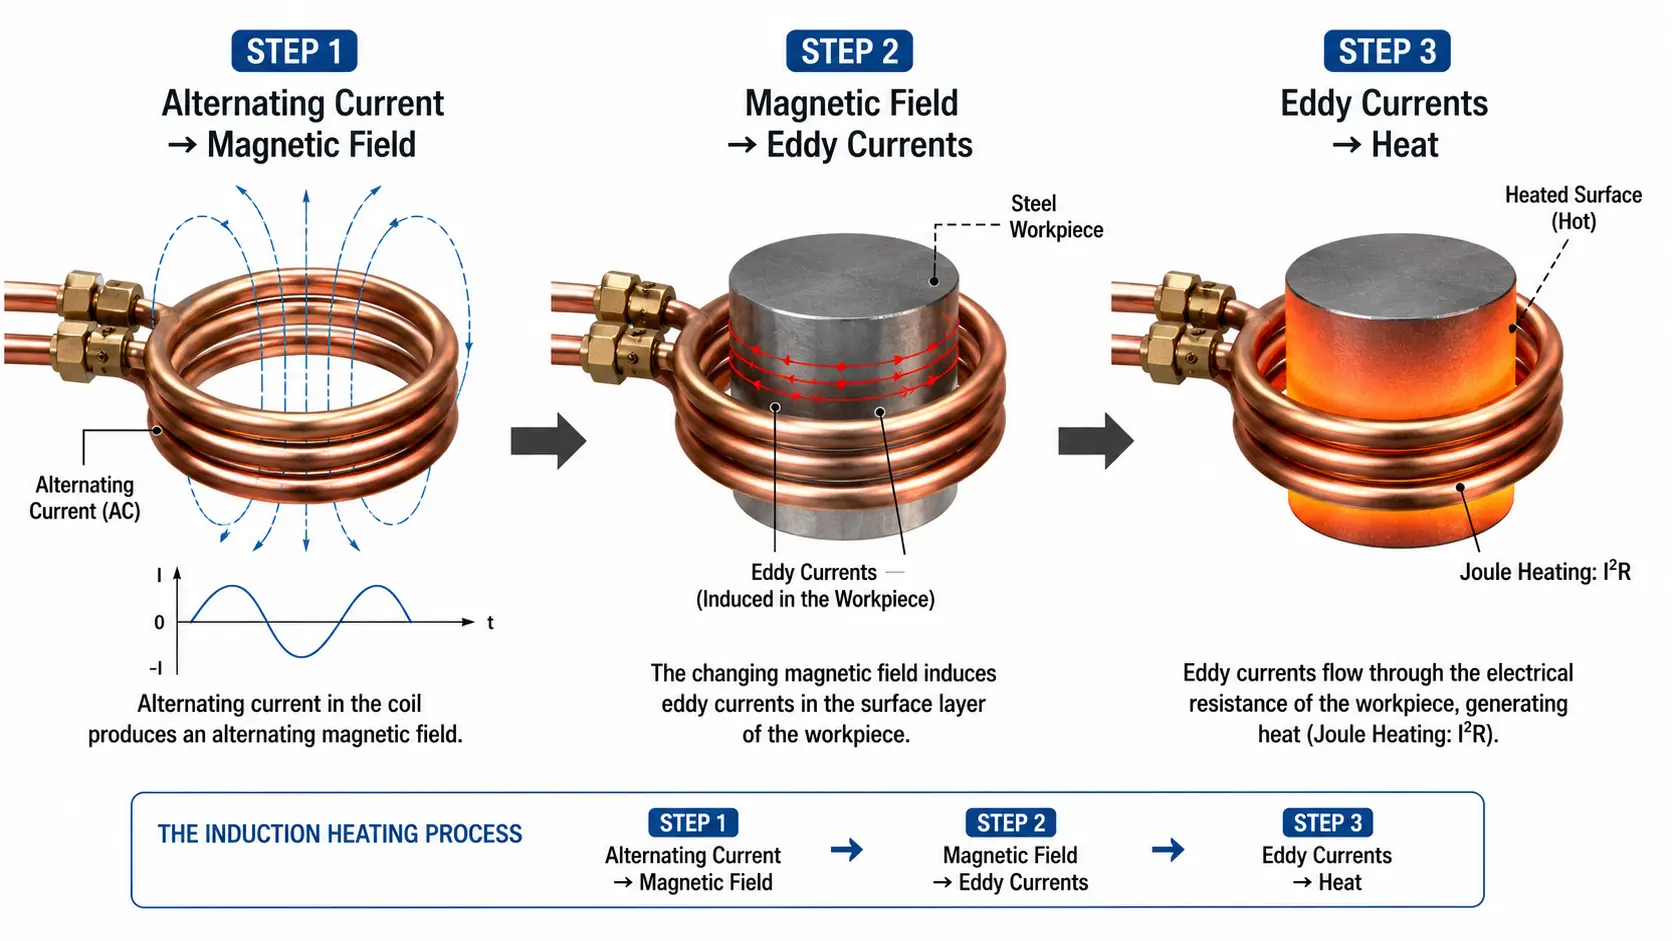
Весь процесс происходит в три шага. Каждый шаг — это физическое явление, которое естественно перетекает в следующее.
Шаг 1: Переменный ток создает магнитное поле
Один переменный ток (AC) протекает через медную катушку — индуктор — с определенной частотой, обычно где-то от 1,000 к 400,000 циклов в секунду (1 кГц до 400 кГц). Любой проводник, по которому протекает ток, создает вокруг себя магнитное поле. Поскольку ток переменный — быстро меняет направление — магнитное поле тоже переменяется, расширяясь и сжимаясь с той же частотой.
Шаг 2: Магнитное поле индуцирует вихревые токи
Когда проводящая металлическая деталь помещается в это переменное магнитное поле, поле проникает в поверхность металла. Согласно закону индукции Фарадея, переменное магнитное поле индуцирует электрический ток в любом близлежащем проводнике. Таким образом, возникают круговые электрические токи — называемые вихревые токи — начало течь в пределах поверхностного слоя заготовки. Токи идут по замкнутому контуру., соблюдение геометрии магнитного поля и самой детали.
Шаг 3: Электрическое сопротивление превращает ток в тепло
Металлическая заготовка имеет электрическое сопротивление — это не идеальный проводник. Когда вихревые токи проходят через этот резистивный материал, электрическая энергия превращается в тепловую энергию, следуя тому же принципу Джоулева нагрева (потери I²R) которые заставляют любой проводник, по которому течет ток, нагреваться. Результат: деталь нагревается изнутри, и она нагревается быстро. Глубина проникновения вихревых токов — а следовательно, и место генерации тепла — определяется частотой: более высокая частота дает более поверхностный нагрев, более низкая частота проникает глубже. Это фундаментальные отношения, лежащие в основе классификация частот индукционного нагрева.
Для магнитных материалов, таких как углеродистая сталь, есть дополнительный нагревательный механизм: магнитный гистерезис. Поскольку переменное магнитное поле многократно намагничивает и размагничивает материал на атомном уровне, трение между магнитными доменами генерирует дополнительное тепло. Этот эффект исчезает, когда материал достигает температуры Кюри — около 770°C. (1,418°F) для стали — выше которого материал становится немагнитным и остается только вихретоковый нагрев.
3. Зачем использовать индукционный нагрев?
Заводы предпочитают индукционный нагрев пламенному нагреву, газовые печи, или резистивный нагрев по четырем практическим причинам.
Скорость. Индукционный нагрев может довести поверхность стали до 900°C за считанные секунды, не за минуты. Тепло генерируется непосредственно в детали — не нужно ждать, пока разогреется печь или будет передано тепло от внешнего источника. Для производственных линий, обрабатывающих тысячи деталей в день, это преимущество по времени цикла напрямую обеспечивает рост производительности.
Точность. Контролируя частоту, мощность, и геометрия катушки, вы можете нагреть определённую зону детали до точной глубины и температурного профиля — при этом оставив соседние зоны холодными. Вот почему индукционная закалка может создать твёрдый износостойкий слой на поверхности зуба шестерни, сохраняя при этом сердцевину шестерни прочной и пластичной. Газовая закалка не может обеспечить такой уровень пространственного контроля.
Чистота. Никаких продуктов сгорания, нет открытого пламени, нет сажи, отсутствие выхлопов. Оборудование для индукционного нагрева работает на электричестве и не выделяет ничего в месте использования. Рабочая среда остаётся прохладнее и чище, чем при газовых аналогах, и нет необходимости управлять квотами на выбросы.
Эффективность. Поскольку тепло генерируется непосредственно в заготовке, а не передается из горячей среды, Индукционный нагрев тратит гораздо меньше энергии. Хорошо спроектированная индукционная система может достичь 80–90% эффективности передачи энергии от источника питания к поверхности детали — по сравнению с 20–30% в обычной газовой печи, где большая часть энергии уходит в дымоход.
4. Где применяется индукционный нагрев?
Индукционный нагрев встречается чаще, чем многие думают. Вот основные промышленные применения — каждое из которых использует одну и ту же базовую физику, но адаптирует оборудование и процесс под конкретную задачу.
Поверхностное закаливание (Закалка корпуса)
Наиболее распространенное промышленное применение. Поверхность детали быстро нагревается до температуры аустенитизации, затем сразу же закаливается (окатывается распыленной водой или охлаждающей жидкостью на масляной основе). В результате получается твердый, износостойкий поверхностный слой на прочной основе, вязкого ядра. Применения включают индукционное упрочнение вала, Закалка шестерен, Закалка кольца подшипника, закаливание кулачков, и закалка внутреннего отверстия для деталей, таких как наружные обоймы шарниров CV.
Установка и снятие нагревателя подшипников
Перед установкой подшипника на вал, подшипник нагревается, чтобы внутреннее кольцо расширилось ровно настолько, чтобы свободно скользить — обычно 80–120°C. Индукционный нагрев делает это менее чем за минуту, без открытого огня и масляной ванны. Тот же принцип работает в обратном порядке для разборки: нагрейте наружное кольцо, чтобы освободить заклинивший подшипник.
Нагрев болтов для усадочной посадки и снятия
Крупные болты и шпильки в турбинах, генераторах, и тяжелом оборудовании затягиваются путем нагрева для расширения, затем позволяя им сжиматься при остывании — создавая точное захватывающее усилие. Индукционный нагрев применяет локальное тепло к болту, не нагревая окружающие компоненты, обеспечивая контролируемое тепловое расширение и, когда это необходимо, облегчённый разбор заржавевших или заклинивших крепежных элементов.
Другие применения
Индукционный нагрев также используется для пайки и мягкой пайки, усадки на натяг, отжиг, отпуска, и даже для плавки металлов в литейных приложениях. Универсальность обусловлена тем же фундаментальным преимуществом: вы можете точно подать, регулируемое тепло именно там, где нужно, без нагрева всего остального.
5. Что влияет на результат?
Три основных фактора определяют, насколько хорошо индукционный нагрев работает для конкретного применения — и понимание их является разницей между успешным процессом и отрезанной деталью.
Частота
Это самое важное решение. Высокочастотное нагревание концентрирует нагрев на самой поверхности — идеально для малых глубин корпуса на малых деталях. Более низкая частота проникает глубже — что необходимо для крупных деталей или более толстых затвердённых слоёв. Выбор неправильной частоты приводит либо к недостаточной глубине прогрева детали, либо к перегреву сердечника. Классификация частот индукционного нагрева предоставляет полное руководство по соответствию частоты размеру детали и применению.
Свойства материала
Не все металлы реагируют одинаково. Магнитные материалы, такие как углеродистая сталь, нагреваются более эффективно, потому что они используют как индуцированные токи, так и гистерезисный нагрев ниже точки Кюри. Немагнитные материалы — алюминий, медь, латунь, Аустенитная нержавеющая сталь — полагается только на индуцированные токи, что означает, что для их нагрева требуется более высокая мощность и обычно более высокая частота, чтобы достичь сопоставимых скоростей нагрева. Электрическое сопротивление и теплопроводность также играют роль: медь, с его крайне низким сопротивлением, трудно напрямую нагревать индукцией, в то время как более высокое сопротивление стали делает её идеальным кандидатом.
Проектирование катушки и источника питания
Индуктор (катушки) геометрия определяет, куда направляется магнитное поле. Хорошо спроектированная катушка повторяет контур детали максимально точно, сводя к минимуму магнитный зазор и максимизируя передачу энергии. The индукционный нагревательный источник питания должен обеспечивать правильное сочетание мощности, частота, и скважности для конкретного применения. Проектирование катушки и выбор мощности глубоко взаимозависимы — изменение одного обычно требует пересмотра другого.
🔑 Главный вывод
Индукционный нагрев работает путем пропускания переменного тока через медную катушку для создания магнитного поля. Это поле индуцирует вихревые токи в проводящем металлическом изделии, а электрическое сопротивление превращает эти токи в тепло — прямо внутри детали. Без пламени, без контакта, без ожидания.
Её четыре основных преимущества — скорость, точность, чистота, и эффективность — делают этот метод выбором для поверхностного упрочнения, Установка подшипников, нагрева болтов, и растущего числа промышленных применений нагрева. И всё начинается с понимания трёхэтапного процесса: ток → магнитное поле → вихревые токи → тепло.
Вопросы о индукционном нагреве для вашего применения?
Независимо от того, оцениваете ли вы индукцию для термообработки, Установка подшипников, или нагрева болтов, наша инженерная команда может помочь с руководством по конкретным приложениям по частоте, мощность, и конструкцией индуктора.


