
Сколько энергии вам нужно для индукционного нагрева? 6 Критические факторы & Проверенный метод расчета
Спросите любого инженера по индукционному нагреву, какой первый вопрос им нужно задать, И он почти всегда один и тот же: сколько мощности для индукционного нагрева Требуется ли этой установке...? Если определить мощность неправильно — слишком низкую — деталь никогда не достигнет необходимой температуры. Слишком высокая, И вы переплатите за оборудование, которое вам не нужно. Это руководство разбирает шесть факторов, определяющих требования к мощности, дает вам реальный диапазон мощности в зависимости от приложения, и описывает практический метод расчета, который вы можете использовать уже сегодня для правильного определения размера вашей системы..
Содержание
1. Почему важно правильно подобрать питание
Мощность — двигатель индукционного нагрева. Он определяет три вещи: как быстро деталь достигает температуры, насколько глубоко тепло проникает за определенное время, и что можно и что нельзя нагревать с вашим оборудованием. А 15 Настольная машина кВт никогда не будет перегревать 100 мм стальная заготовка для ковки — не потому, что станок неисправен, но потому, что физика потерь тепла в окружающую среду опережает потребляемую мощность в этом масштабе. Напротив, а 300 Система кВт, нагревающая небольшие кольца подшипников в течение нескольких секунд на деталь, — это деньги, оставшиеся на столе, если 50 киловаттная машина выполнила бы ту же работу.
Кривая затрат крутая. Портативный 15 Индукционный нагреватель мощностью кВт может стоить несколько тысяч долларов. А 300 Промышленная система в шкафу мощностью кВт с замкнутым контуром охлаждения и интеграцией автоматизации может стоить более ста тысяч долларов. Разница между правильным выбором размера блока питания и угадыванием — это разница между прибыльным процессом и дорогой ошибкой. Вот почему это также выбор источников индукционного нагрева является одной из самых популярных тем среди покупателей оборудования.
2. Шесть факторов, определяющих потребности в мощности
Шесть переменных в конечном итоге контролируют сколько мощности для индукционного нагрева требования любой конкретной работы. Измените любую из них, и номер мощности меняется. Вот они, в порядке воздействия.
Фактор 1 — Нагретая масса. Это доминирующая переменная. Требуемая мощность примерно линейно масштабируется с массой металла, который вы нагреваете. Кончи́к зуба шестерни массой 50 грамм требует гораздо меньше мощности, чем вал массой 50 килограмм. Нагретая масса — это не вся деталь, а только объем материала, который должен достичь целевой температуры в течение цикла нагрева. Для поверхностной закалки, это глубина слоя × площадь нагретой поверхности. Для полного нагрева, это общий объем детали.
Фактор 2 — Целевая температура. Чем выше целевая температура, тем больше энергии — а значит, и мощности — требуется. Нагрев стали до 850°C для закалки требует примерно вдвое больше энергии, чем нагрев её до 400°C для отпуска. Температуры ковки (1200–1250°C для стали) требуют наивысших уровней мощности, потому что вы противостоите всё более сильным потерям на излучение и конвекцию по мере роста температуры.
Фактор 3 — Время цикла. Мощность — это энергия за единицу времени. Та же деталь, нагретая до той же температуры за 5 секунд, требует 6 раз превышает мощность 30-секундного цикла. Производственные линии, которые обрабатывают одну деталь каждые несколько секунд, резко повышают требования к мощности — и именно здесь индукция сияет., поскольку мощность подается непосредственно к детали, а не теряется в полости печи.
Фактор 4 — Свойства материала. Магнитные стали нагреваются более эффективно, чем немагнитные материалы, поскольку гистерезис способствует дополнительному нагреву ниже точки Кюри. (≈770°C). Как объясняется в нашем руководстве по вихревые токи против. гистерезис, этот бонус исчезает выше температуры Кюри — именно поэтому последние 400°C нагрева до температуры ковки требуют непропорционально большей мощности. Алюминий, медь, и латунь — все немагнитные с низким электрическим сопротивлением — требуют значительно большей плотности мощности для достижения той же скорости нагрева, что и углеродистая сталь.
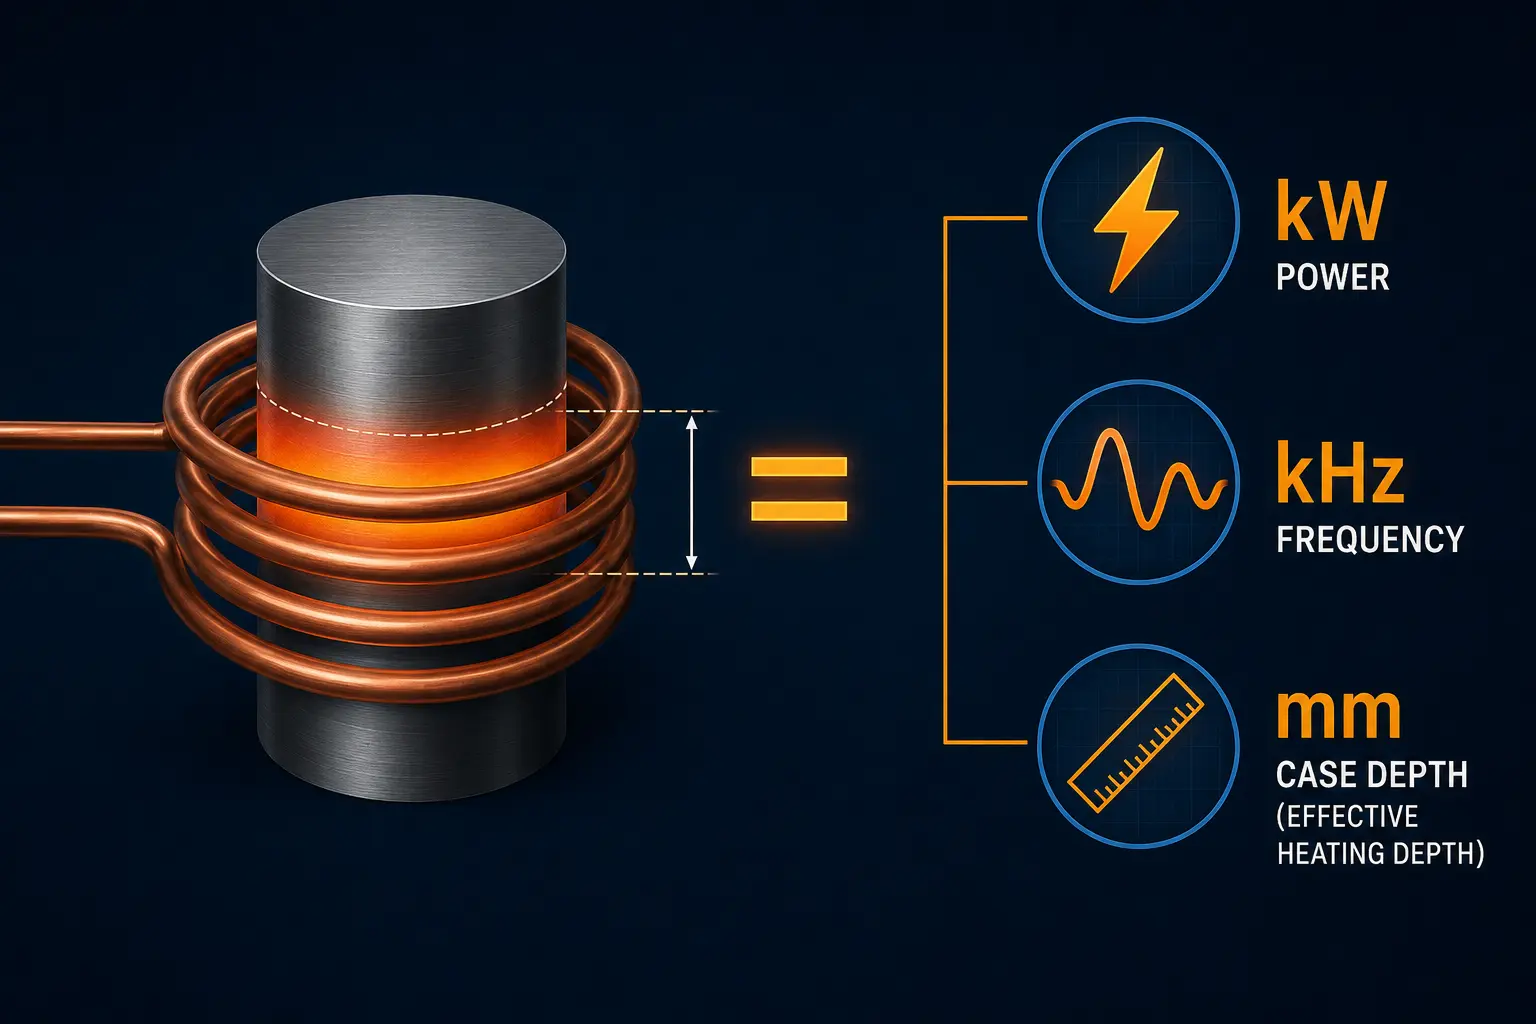
Фактор 5 — Частота и глубина поверхностного слоя. Частота определяет, насколько глубоко проникает индуцированный ток. Мелкая глубина поверхностного слоя (0.5–1 мм) требует высокой частоты (100–400 кГц) и очень высокой плотности мощности, сосредоточенной в тонком поверхностном слое. Применение для глубокой закалки или сквозного нагрева использует более низкую частоту (1–10 кГц) и распределяет мощность по большему объему. Для полного объяснения, см. нашу статью о как частота влияет на индукционный нагрев.
Фактор 6 — Эффективность и связь катушки. Не вся энергия, покидающая источник питания, достигает заготовки. Потери в катушке (Нагрев I²R в меди), Потерямагнитного поля, и плохая связь (большой воздушный зазор между катушкой и деталью) все это отнимает энергию. Хорошо спроектированная катушка с плотной связью достигает 80–90% эффективности передачи. Плохо спроектированная катушка — большой зазор, неправильная геометрия — может передавать меньше 50% мощности источника питания на деталь. Вот почему как работают индукционные катушки имеет такое же значение, как и мощность блока питания.
3. Плотность мощности: Основное практическое правило
Самый практичный способ подумать об мощности индукционного нагрева — это плотность мощности — киловатт на квадратный сантиметр (кВт/см²) или киловатт на квадратный дюйм (кВт/дюйм²) площади обогреваемой поверхности. Это единственное число отражает совокупный эффект материала., температура, и время цикла таким образом, что это напрямую влияет на размер оборудования.
Ниже приведены стандартные диапазоны удельной мощности для распространенных процессов.:
| Процесс | Плотность мощности (кВт/см²) | Плотность мощности (кВт/дюйм²) | Типичная цель |
|---|---|---|---|
| Поверхностное упрочнение (мелкий, ≤1 мм) | 1.0–2,0 | 6.5–13 | Быстрое поверхностное аустенитирование, минимальное распространение тепла |
| Поверхностное упрочнение (глубокое, 2–5 мм) | 0.5–1,0 | 3.2–6,5 | Более глубокий слой с контролируемым тепловым профилем |
| Прогрев для ковки | 0.3–0,8 | 1.9–5,2 | Равномерная температура сердцевины, 1200–1250°C |
| Пайка / паяние | 0.3–0,8 | 1.9–5,2 | Температура течения припоя (450–850°C), локальное соединение |
| Сборка с натягом / нагрев подшипника | 0.1–0,3 | 0.6–1,9 | Умеренная температура (80–250°C), равномерное расширение |
| Нагрев болтов / разборка | 0.05–0,2 | 0.3–1,3 | Термическое расширение для ослабления, без металлургических изменений |
Эти диапазоны предполагают углеродистую или низколлегированную сталь и хорошо согласованную катушку. Для алюминия или меди, умножьте в 1,5–2,5 раза — их меньшее удельное сопротивление и немагнитная природа требуют большей мощности при той же скорости нагрева.. Для нержавеющей стали (аустенитные марки, такие как 304/316), используйте верхний предел диапазона из-за более высокого удельного сопротивления в сочетании с отсутствием магнитного вклада.
4. Реальные диапазоны мощности в зависимости от применения
Переход от удельной мощности к общей мощности машины, вот как выглядят цифры для реальных приложений. Это Выходная мощность машины рейтинги, не вводить требования к электрическому обслуживанию (которые обычно на 10–15% выше из-за потерь эффективности источника питания).
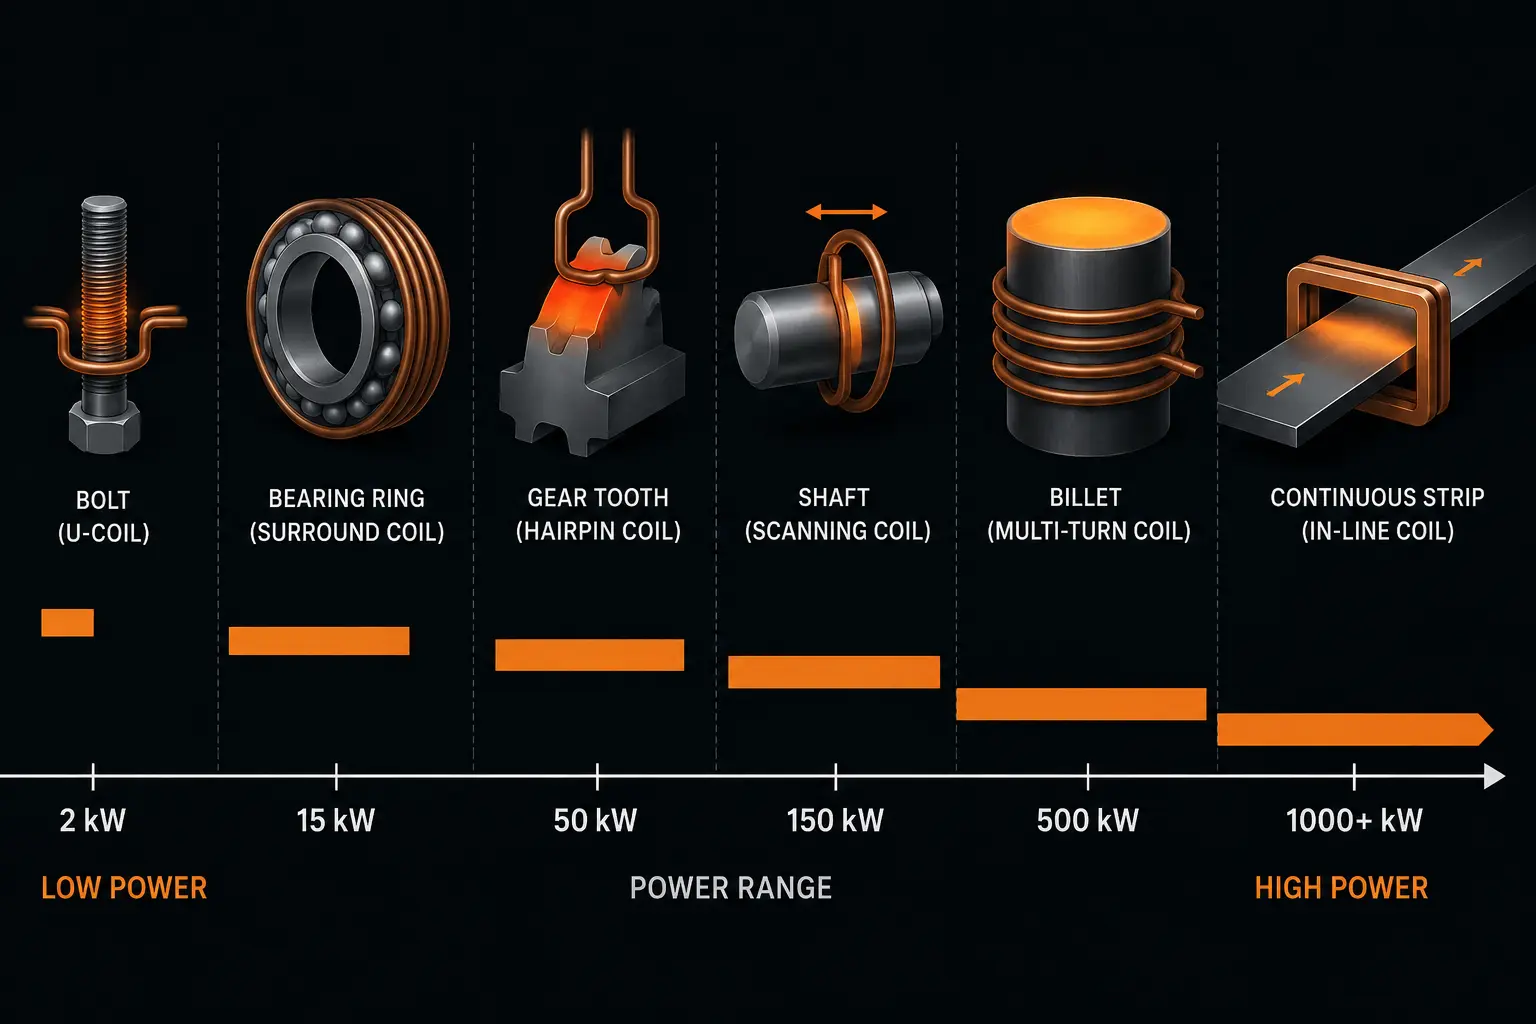
| Применение | Типичный размер детали | Требуемая мощность | Частота | Тип машины |
|---|---|---|---|---|
| Небольшое удаление болта | Болты М8–М20 | 1–5 кВт | 10–50 кГц | Портативный портативный компьютер |
| Монтаж подшипника (маленький) | Отверстие 20–100 мм | 2–10 кВт | 10–30 кГц | Портативный / benchtop |
| Закалка мелких деталей | Булавки, малых зубчатых колёс, режущие кромки | 5–30 кВт | 100–400 кГц | Высокочастотный настольный |
| Пайка (медные/стальные соединения) | Трубка Ø6–50 мм, фитингов | 5–40 кВт | 30–200 кГц | Benchtop / среднечастотный |
| Закалка зубчатых колес (автомобильная промышленность) | Модуль 2–6, Ø50–250 мм | 50–300 кВт | 1–10 кГц (СЧ (средняя частота)) или 100–400 кГц (HF) | СЧ или ВЧ промышленный |
| Закалка валов (сканирование) | Ø25–150 мм, различной длины | 50–400 кВт | 1–10 кГц | Промышленный МФ со сканированием |
| Упрочнение колец подшипника | Кольца Ø50–500 мм | 50–300 кВт | 1–10 кГц | MF промышленный с роторной подачей |
| Нагрев заготовок для ковки | Заготовки Ø20–150 мм | 100–1000+ кВт | 0.5–10 кГц | Специализированная система СЧ/НЧ |
| Полоска / нагрев проволоки | Непрерывная полоса, проволоки | 50–2000+ кВт | 1–400 кГц (зависит от приложения) | Специальная линейная система |
Примечание о переходе от настольного к промышленному оборудованию: разрыв между 30 кВт и 50 кВт — это то место, где фундаментально меняется архитектура машин — от однофазных настольных агрегатов с воздушным охлаждением до трехфазных промышленных шкафов с водяным охлаждением.. Если ваши рассчитанные требования находятся в диапазоне 30–50 кВт, Отключитесь в сторону промышленной платформы. Непрерывная работа настольной машины на максимальной номинальной мощности сократит срок службы компонентов и ограничит рабочий цикл. Для подробностей о типах и выборе машин, см. наше руководство по индукционной нагревающей машине.
5. Пошаговый метод расчета мощности
Вот практический четырехэтапный метод оценки сколько мощности для индукционного нагрева потребности вашего конкретного приложения — программное обеспечение для конечных элементов не требуется. Это дает вам надежную отправную точку для выбора оборудования.; окончательная разработка процесса с прототипом катушки уточнит число.
Шаг 1 — Рассчитать нагретую массу
Для поверхностной закалки: объем обогрева = глубина корпуса × площадь обогреваемой поверхности. Например, упрочнение боковой поверхности зуба шестерни — если вся нагретая поверхность 80 см², и вам понадобится 2 мм (0.2 см) глубина индуктирования, нагретый объем составляет 80 × 0.2 = 16 см³. Умножить на плотность стали (7.85 г/см³) получить нагретая масса ≈ 126 граммы.
Для полного нагрева: использовать полный объём детали. Стальной заготовка Ø50 мм × 150 мм в длину имеет объём π × (2.5)² × 15 = 295 см³, даёт нагретая масса ≈ 2.3 кг.
Шаг 2 — Рассчитайте необходимую энергию
Энергия (кДж) = масса (кг) × удельная теплоёмкость (кДж/кг·°C) × поднятие температуры (°C). Для стали, удельная теплоёмкость примерно 0.46 кДж/кг·°C ниже точки Кюри и около 0.62 кДж/кг·°C выше неё. Для практической оценки, используйте среднее значение 0.55 кДж/кг·°C при нагреве от комнатной температуры до 900°C.
Используя пример шестерни выше: 0.126 кг × 0.55 × (900 − 20)°C = 0.126 × 0.55 × 880 ≈ 61 кДж энергия, необходимая.
Для 2.3 кг заготовки до температуры ковки (1220°C): 2.3 × 0.55 × (1220 − 20) = 2.3 × 0.55 × 1200 ≈ 1,518 кДж.
Шаг 3 — Преобразовать в мощность с учётом времени цикла
Мощность (кВт) = Энергия (кДж) ÷ время цикла (секунд). Для примера закалки шестерни с 5-секундным циклом нагрева: 61 кДж ÷ 5 с = 12.2 кВт на поверхности детали.
Для заготовки ковки с 60-секундным циклом (непрерывная подача, одна заготовка в минуту): 1,518 кДж ÷ 60 с = 25.3 кВт. Если вам нужна одна заготовка каждые 15 секунд: 1,518 ÷ 15 = 101 кВт. Вот почему скорость производства так сильно влияет на требования к мощности.
Шаг 4 — Примените коэффициенты эффективности
Разделите на эффективность катушки и эффективность источника питания, чтобы получить номинал машины. Хорошо спроектированная катушка обеспечивает 80% эффективность; сам источник питания обычно эффективен на 90–95%.
Необходимая мощность машины = Мощность на поверхности детали ÷ (эффективность катушки × эффективности источника питания)
Для примера с шестернями: 12.2 кВт ÷ (0.80 × 0.92) ≈ 16.6 КВт мощности машины. А 20 КВт настольная высокочастотная машина справится с этим с комфортным запасом по высоте. Для ковочной заготовки с одной скоростью в минуту: 25.3 ÷ (0.80 × 0.92) ≈ 34.4 кВт. Промышленная машина средней частоты мощностью 40–50 кВт будет правильно по размеру.
Всегда добавляйте 15–20% запас безопасности выше рассчитанного числа. Это учитывает старение катушки (медная закалка и увеличение сопротивления со временем), вариации массы и геометрии от части к детали, и реальность того, что ваша следующая работа может быть немного больше нынешней. Стоимость скромного запаса мощности мала по сравнению с затратами на машину, которая не может завершить цикл.
6. Резюме & Быстрая справка
Правильный подбор мощности для индукционного нагрева — это вопрос физики, а не догадками. Масса металла, целевая температура, в цикловом времени, свойства материала, глубина прокалки, определяемая частотой, и эффективность сопряжения катушки — эти шесть факторов, примененные по порядку, дают вам число, которому можно доверять.
🔑 Быстрая справка по выбору мощности
| Поверхностное упрочнение (мелкая прокалка) | → 1,0–2,0 кВт/см², высокой частоте, 5–30 кВт для мелких деталей, 50–300 кВт для шестерен/валов |
| Сквозной нагрев (ковка) | → 0,3–0,8 кВт/см², низко-средняя частота, 100–1000+ кВт в зависимости от размера заготовки и скорости |
| Пайка / паяние | → 0,3–0,8 кВт/см², средне-высокая частота, 5–40 кВт |
| Подшипник / усадки на натяг | → 0,1–0,3 кВт/см², низко-средняя частота, 2–10 кВт для малых подшипников |
| Формула расчета | → кВт = масса(кг) × 0.55 × ΔT(°C) ÷ цикл(с) ÷ 0.74 × 1.2 безопасность |
| Немагнитные металлы (Al, Cu, SS) | → Умножьте мощность на 1,5–2,5× по сравнению с. значениями углеродистой стали |
Для более глубокого изучения сочетания частоты и мощности с конкретными материалами и геометрией деталей, ознакомьтесь с полным руководством выбор источников индукционного нагрева руководство. Если вы готовы подобрать машину, наш индукционный нагреватель Обзор охватывает пять основных типов оборудования и того, как подобрать их для вашего применения.
Часто задаваемые вопросы
Сколько ватт мне нужно для эффективного индукционного нагрева?
Мощность зависит от вашего применения. Для небольшого снятия болтов или установки подшипников, 1–5 кВт (1,000–5 000 ватт) достаточно. Закалка поверхности небольших деталей обычно требует 5–30 кВт. Промышленная закалка зубчатых колес и валов требует 50–300 кВт. Нагрев заготовок для ковки требует 100–1 000+ кВт в зависимости от размера заготовки и скорости производства. Метод плотности мощности, описанный выше — соответствие кВт/см² вашему процессу — является самым надежным способом определить правильную мощность.
Могу ли я использовать 15 кВт индукционный нагреватель для закалки шестерен?
А 15 кВт машина может закалять очень маленькие шестерни — подумайте о модуле 1–2, при 50 мм в диаметре, с требованием к небольшой глубине закалки. Для автомобильных трансмиссионных шестерен (модуль 3–6, 100–200 мм в диаметре), вам обычно требуется 80–200 кВт на средней частоте, поскольку нагреваемая поверхность намного больше и требуемая плотность мощности (0.5–1,0 кВт/см²) требует пропорционально больше общей мощности. Попытка закалить большую шестерню с помощью 15 кВт машины приведет к недостаточной глубине закалки и недопустимо долгому времени цикла.
Как рассчитать мощность индукционного нагрева для нового применения?
Используйте четырехэтапный метод: (1) рассчитайте массу нагреваемого материала исходя из глубины закалки × площади или общего объема детали, (2) рассчитайте необходимую энергию, используя массу × удельная теплоемкость × прирост температуры (0.55 кДж/кг·°С для стали), (3) разделите на время цикла в секундах, чтобы получить мощность на поверхности детали, (4) разделить на общую эффективность катушки и источника питания (~0,74) и добавьте 20% запас прочности. Это дает вам указанную минимальную номинальную мощность машины..
Нужна помощь в выборе источника питания для индукционного нагрева?
Сообщите нам материал вашей детали, размеры, целевая температура, и желаемое время цикла. Наша команда разработчиков рассчитает требуемую мощность и порекомендует подходящую конфигурацию машины и катушки — бесплатно., без обязательств.


