
Прежде чем купить индукционную усадочную машину: 6 важные решения
Die meisten Käufe einer индукционная усадочная машина beginnen mit einer Leistungsangabe. Sie sollten mit einer Teilezeichnung beginnen. Die Kilowatt sind wichtig, aber sie beantworten eine Frage, die Sie noch nicht gestellt haben: Wie viel Ausdehnung benötigen Sie, wie schnell und wie reproduzierbar? Wenn Sie diese drei Zahlen nicht genau festlegen können, sagt die Typenschildangabe nichts aus.
Между машиной, которые окупаются в течение двенадцати месяцев, и одна, которая только собирает пыль, обычно включают шесть решений — все приняты, до того как заказ подписан.
1. Понимаете ли вы, что на самом деле требует процесс?
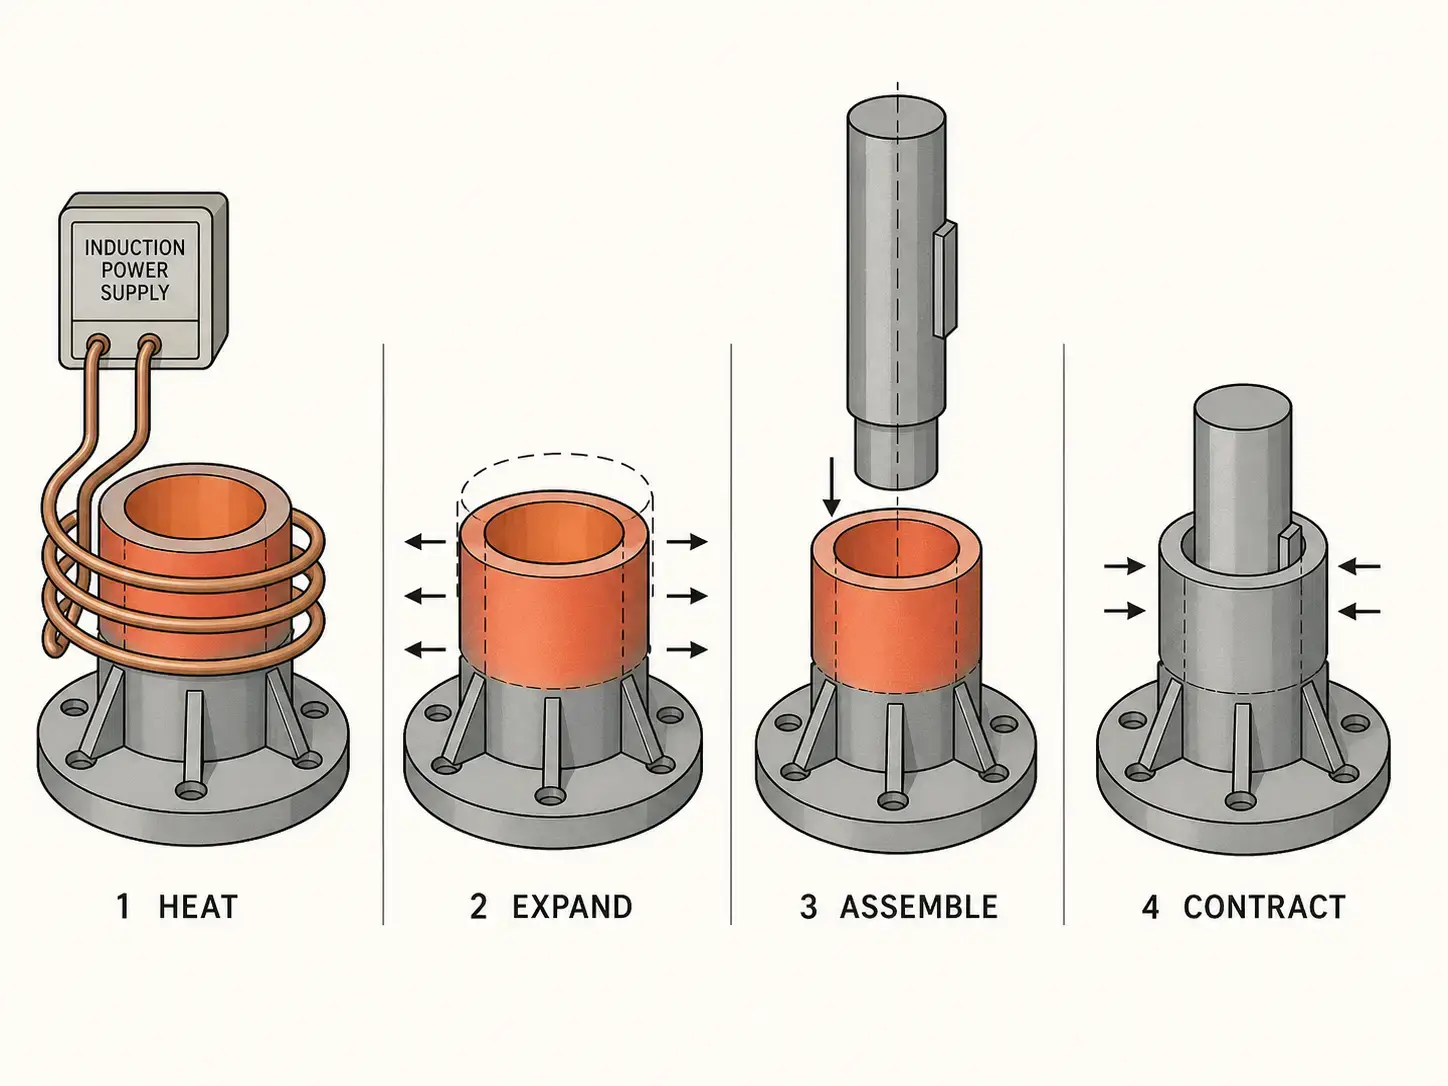
Один индукционная усадочная машина использует электромагнитное индукционное нагревание, чтобы расширить металлическую деталь таким образом, чтобы она могла принять другую деталь с натягом. После сборки нагретая внешняя деталь остывает и сжимается, создавая сильное механическое соединение—без клея, без сварки, без механических соединительных элементов. Типичные применения включают держатели инструментов, роторы двигателей, сборки передач, подшипниковые гнезда, муфты, Валы и втулки.
Индукция нагревает только деталь, которую необходимо расширить, а не весь узел. Более быстрые циклы, чем у печи, Лучшая повторяемость, чем у горелки, Нет необходимости в обслуживании масляной ванны. Все это не имеет значения, если технологическое окно выбрано неправильно.
Прежде чем сравнивать модели машин, сначала перенесите узел на бумагу:
— Материал, Качество и термообработанное состояние внешней детали
— Материал внутренней детали
— Внешний диаметр, Внутренний диаметр и нагреваемая длина
— Область посадки и требуемый зазор при сборке
— Целевая деформация или целевая температура
— Максимально допустимая температура
— Покрытия, Покрытия или состояние поверхности детали
— Необходимое время цикла и объем производства за смену
— Метод загрузки: вручную, полуавтоматически или полностью автоматически
Состояние материала имеет решающее значение. Если деталь уже была закалена и отпуску подвергнута, температура нагрева при усадке должна быть как минимум на 20–30°°C ниже исходной температуры отпуска. Если этот предел будет превышен, riskieren Sie eine Verringerung der Härte, Maßänderungen oder eine Beeinträchtigung des Oberflächenzustands. Bei Teilen mit engeren thermischen Grenzen sollten Sie das Prozessfenster zusammen mit Ihren Parametern für das индукционного отпускания проверить, um sicherzustellen, dass die Temperaturreserve ausreicht.
2. Какая конфигурация машины подходит для вашего производства?
Wählen Sie die Konfiguration anhand des Bauteils, nicht anhand des Katalogs. Геометрия компонента, Вес, Produktionsvolumen und die Art, как сборка проходит через ваше производство, определяет макет.
| конфигурация | Наиболее подходит для | типичный объем |
|---|---|---|
| настольное устройство | держатель инструмента, малые прецизионные сборочные единицы, работа в инструментальном производстве или в техническом обслуживании | Низкая |
| вертикальный | Валы, втулки, роторы, узлы подшипников — гравитация способствует выравниванию | Низкая–средний |
| Горизонтальный | Длинные валы, Трубы, цилиндрические компоненты, которые трудно обрабатывать вертикально | Низкая–высокий |
| поворотный стол | многостанционный режим: загрузка, нагрев, сборка, разгрузка в отдельных позициях | Среднее–высокий |
| робот- / транспортная ячейка | поточная линия с коротким циклом, Прослеживаемость или цели по снижению трудозатрат | Высокая |
| С индивидуальным устройством | Тяжелые, нерегулярные или трудные для обработки компоненты, превышающие возможности стандартного инструмента | Вариативные |
Многие покупатели нуждаются в машине, которая может охватывать целое семейство деталей. Это целесообразно, если детали имеют схожие материалы, диаметры и длину нагрева. Машина, которая рассчитана на слишком широкий диапазон, часто оказывается неэффективной, дорогой или трудной для комплектации. Хороший поставщик должен проверить всю вашу семейство деталей и определить, какие детали могут использовать общие катушки, устройства и рецептуры. В некоторых случаях два меньших, специализированных поста обеспечивают более высокую производительность и более простое управление, чем чрезмерно крупная универсальная система.
3. Мощность, Частота и цикловое время—Вы тестировали или догадались?
Производительность определяет, как быстро машина нагревает. Частота определяет, где сосредоточено тепло. Целью термоусадки при сборке является, достаточно нагреть внешнюю компоненту, чтобы создать равномерное расширение отверстия по всей области посадки—не только на поверхности и не так глубоко, чтобы внутреннюю деталь не перегревать перед сборкой.
— меньшие, тоньше детали обычно требуют более высокой частоты (энергия концентрируется ближе к поверхности, быстрое расширение отверстия в тонкостенных компонентах)
— большие или более толстые детали обычно требуют более низких частот (более глубокое проникновение тока для расширения всей толщины стенки)
— более высокая Мощность может сократить время нагрева, однако только, если катушки- и конструкция компонентов поддерживают эффективную связь
— Чрезмерная мощность без соответствующего управления приводит к перегреву, горячие точки или деформация компонентов
Не рассчитывайте источник питания только по диаметру детали. Две детали с одинаковым внешним диаметром могут требовать разных уровней мощности, если изменяются толщина стенки, качество материала, подогреваемая длина или предел температуры. Единственный способ, подтвердить мощность и частоту, — это тесты применения—задокументируйте время нагрева, конечная температура, измеренное расширение, внешний вид деталей и повторяемость сборки на ваших фактических компонентах.
Еще один момент: Цикл нагрева длительностью пять секунд ни о чем не говорит, если оператору требуется двадцать секунд,, чтобы загрузить и выровнять сборочную единицу. Узкое место чаще всего в обработке,, а не в нагреве.
4. Соответствует ли катушка вашей детали?
Индукционная катушка — это та точка,, где машина контактирует с деталью. Selbst eine hochwertige Stromversorgung liefert mit der falschen Spulengeometrie schlechte Ergebnisse. Beim Schrumpffügen muss die Spule die Energie mit guter Umfangsgleichmäßigkeit in die erforderliche Erwärmungszone einbringen—ungleichmäßige Erwärmung führt zu ungleichmäßiger Ausdehnung, und ungleichmäßige Ausdehnung macht die Montage inkonsistent.
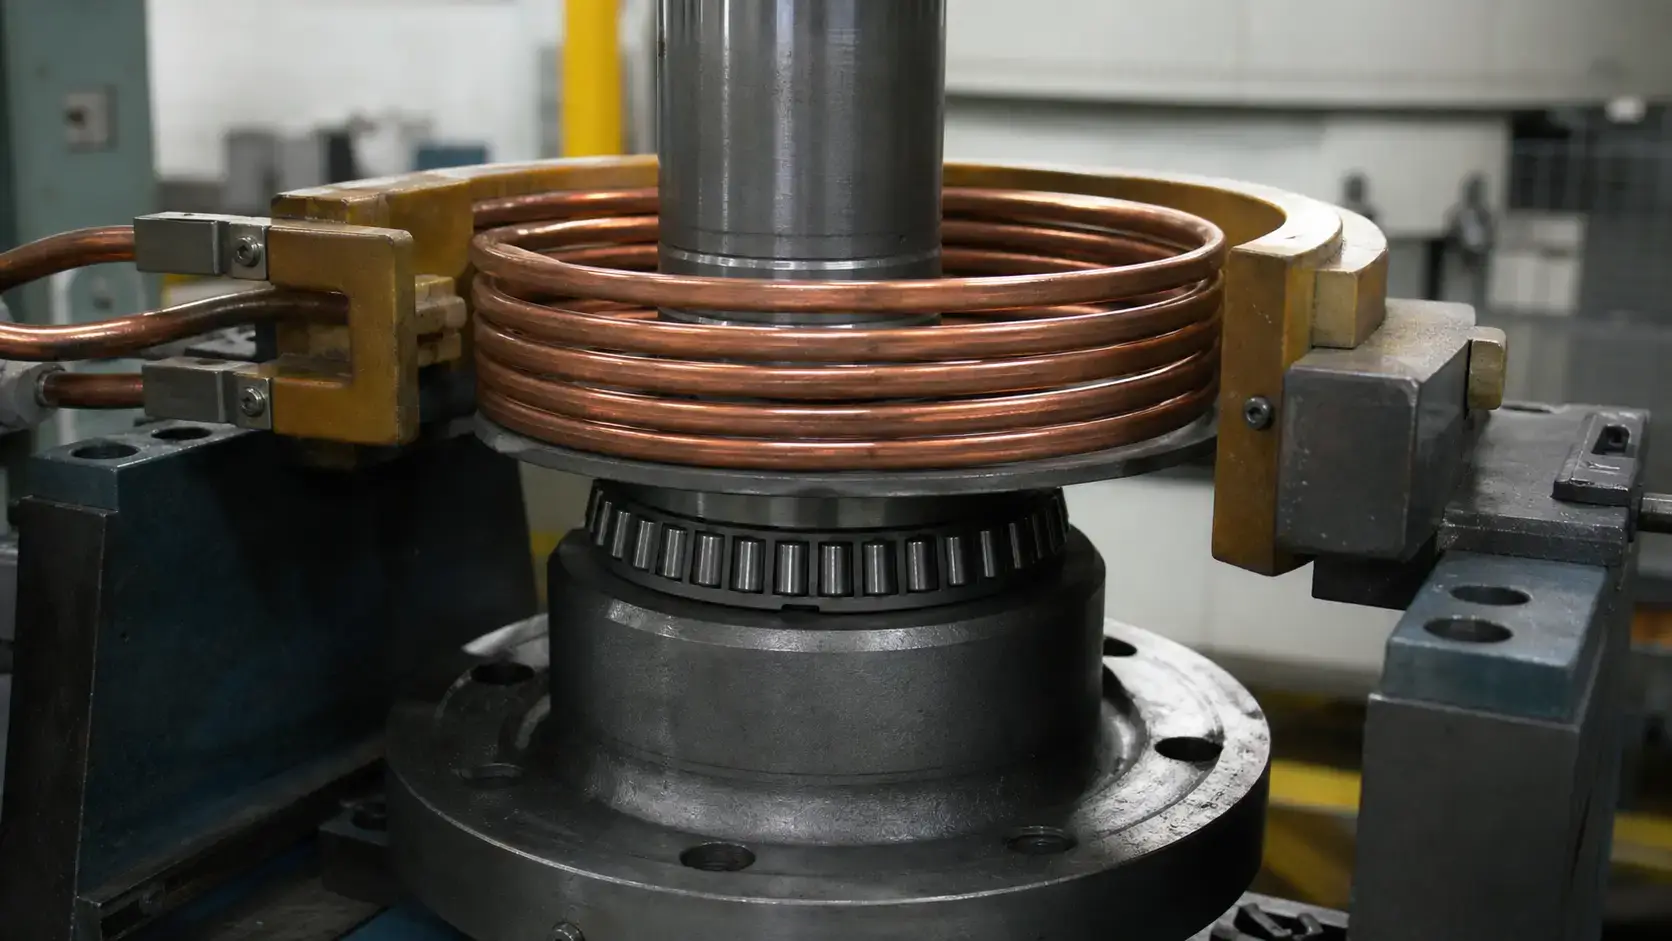
Ein gutes Design von Induktionsspulen учитывается для усадочной посадки:
| Фактор | Что это означает для усадочной посадки |
|---|---|
| Нагретая длина & Положение отверстия | Определяет зону намотки катушки — Энергия должна достигать всей области соединения |
| Расстояние между катушкой и деталью | Слишком большое уменьшает эффективность передачи; Слишком маленькое создает риск контакта при загрузке |
| Равномерность температуры | Неравномерный нагрев = неравномерное расширение = непоследовательная сборка и возможное смещение |
| Магнитные концентраторы потока | Требуется рядом с уступами, Фланцы или тепло-чувствительные области, для целенаправленного направления энергии |
| Вариация от детали к детали | Смещение шаблона нагрева; устройство должно обеспечивать стабильное позиционирование деталей |
| Охлаждающая способность катушки | Должно выдерживать постоянную тепловую нагрузку в производстве, без смещения или отказа |
| Доступ для технического обслуживания | Замена катушки не должна требовать полной разборки машины |
Позиционирование катушки относительно детали должно быть повторяемым. Wenn ein Bediener das Teil in unterschiedlichen Höhen oder mit Versatz laden kann, verschiebt sich das Erwärmungsmuster—dies führt zu inkonsistenter Ausdehnung, langsamer Montage oder lokaler Überhitzung. Produktionsvorrichtungen sollten das Teil in Position führen, ohne dass der Bediener in der Nähe eines heißen Bauteils manuell korrigieren muss.
Schrumpffügen erfordert außerdem präzises Timing. Das Teil muss erwärmt, überführt oder montiert und gesetzt werden, bevor es zu viel Temperatur verliert. Медленная или неудобная последовательность обращения уменьшает доступное окно монтажа. Для более тяжелых деталей могут потребоваться пневматические или сервоприводные каретки, вертикальные подъемные механизмы или роботизированная загрузка. Дизайн оснастки часто так же важен, как и дизайн катушки.
5. Сколько контроля процессов вам действительно нужно?
Включение нагрева, Выключение нагрева — это минимум. Производственной системе необходима повторяемая подача энергии, проверяемое позиционирование деталей и запись процесса—особенно в тех случаях, если деталь находится в термообработанном состоянии, которое вы не можете позволить себе изменить.
Четыре подхода, в порядке возрастания надежности:
— Управление по времени—просто, эффективно, если поступающие детали по геометрии и исходной температуре однообразны
— Управление по мощности—поддерживает заданный уровень мощности и приспосабливается к небольшим колебаниям нагрузки
— Обратная связь по температуре (Инфракрасный пирометр или контактный датчик)—обеспечивает наилучшую защиту, когда температурные пределы узки или когда начальные условия различаются от детали к детали
— управление на основе рецептов—сохраняет параметры для каждого номера детали и снижает ошибки оператора при переналадках
Когда важна прослеживаемость, укажите следующее:
— управление мощностью в замкнутом контуре с регулировкой в реальном времени
— обнаружение присутствия деталей (предотвращает работу всухую и пропущенные циклы)
— Контроль тока охлаждения катушки с пороговым сигналом тревоги
— Datenprotokollierung mit zeitgestempelten Zyklusaufzeichnungen
— Barcode- oder MES-Integration für Rückverfolgbarkeit auf Teileebene
— Passwortgeschützter Parameterzugriff zur Vermeidung unbefugter Anpassungen
Automatisieren Sie nicht nur, weil Sie es können. Eine manuelle Tischanlage ist die richtige Maschine für Werkzeugbau, Instandhaltung und Teilefamilien mit geringen Stückzahlen. Eine vollautomatisierte Zelle lohnt sich, wenn die Taktzeit unter 30 Sekunden fällt oder wenn Rückverfolgbarkeit und Arbeitskosten die Rechnung kippen. Wenn Sie die Amortisationszeit für die Automatisierung nicht schriftlich beziffern können, brauchen Sie sie wahrscheinlich noch nicht.
6. Выдержит ли она вашу производственную среду?
Один Induktions-Schrumpfpassungsmaschine läuft in der Fertigung. окалина, Масло, Späne, Kühlmittelnebel, Vibrationen, Staplerverkehr und der Bediener in der dritten Schicht, der Teile anders lädt als der Bediener in der ersten Schicht—all das beeinflusst die Zuverlässigkeit. Spezifizieren Sie für diese Umgebung.
Охлаждение — это первое,, что необходимо правильно спроектировать. Недостаточное охлаждение сокращает срок службы источника питания, вызывает неприятные ошибки и приводит к непостоянному нагреву. Большинство промышленных систем используют закрытую систему водяного охлаждения. Проверьте расход, давление, проводимость и диапазон температур перед покупкой—Питьевая вода без фильтрации или теплообмена не всегда подходит.
Требования безопасности зависят от температуры компонентов, конфигурации машины, Spannungsniveau und Bedienerzugang ab. Mindestens erforderlich sind:
— Schutzvorrichtungen und Verriegelungen an heißen Teilen und Quetschstellen
— Not-Aus-Schalter in Reichweite des Bedieners
— Schutz für Spulen- und Busspannung
— Eindeutige Zyklusstatusanzeige, sichtbar von der Bedienposition aus
— Lockout/Tagout-Zugang für die Instandhaltung
Wenn Ihr Instandhaltungsteam eine Leiter, einen Spiegel und drei Inbusschlüssel braucht, nur um eine Spule zu prüfen, wurde die Maschine von jemandem konstruiert, тот, кто никогда не работал на производственной линии. катушки, шланги, устройства и датчики должны быть доступны. частые переналадки требуют быстрой, повторяемой замены катушек—никакой перенастройки, никакой догадки. Машина рядом с обрабатывающими центрами нуждается в защите от стружки и тумана охлаждающей жидкости. Машина в кузнечном цехе требует более мощных средств защиты, более надежное охлаждение и органы управления, достаточно простые, чтобы ими можно было управлять в перчатках.
Рама и инструменты должны надежно поддерживать деталь во время нагрева и сборки. Плохая эргономика или нестабильные приспособления вызывают проблемы с качеством, даже если процесс нагрева корректен. Каждый компонент системы индукционного нагрева должен работать в производственных условиях—а не только по спецификации.
Основное открытие
Шесть решений. Если вы примете неверно хотя бы одно из них, машина будет работать ниже своей мощности. Если вы примете два неверно, купите в течение двух лет вторую машину. Характеристики указаны на типовой табличке. Всё остальное—Определение процесса, Конфигурация машины, частоты, Геометрия катушки, Логика управления, Совместимость с цехом—принимается решение, прежде чем будет составлено предложение. Возьмите с собой чертежи деталей, Данные посадки, Границы температуры и реальный цикл времени для первой встречи с вашим поставщиком. Если его предложение упускает один из шести вышеуказанных аспектов, ищите другого поставщика.
F: Welche Informationen benötigt ein Lieferant, um eine Induktions-Schrumpffügemaschine auszulegen?
А: Teilezeichnungen, Materialdaten, Passungstoleranzen, erforderliche Aufweitung oder Zieltemperatur, erwärmte Länge, Производственная скорость, Lademethode und verfügbare Medienversorgung im Werk. Wenn das Teil beschichtet, gehärtet oder temperaturempfindlich ist, teilen Sie diese Informationen frühzeitig mit—sie wirken sich direkt auf Leistung, Frequenz und Prozessfenster aus.
F: Ist induktives Schrumpffügen schneller als Ofenerwärmung?
А: Да, как правило, значительно быстрее. Индукция нагревает только внешнюю часть локально и доводит её до температуры расширения за секунды, а не за минуты. Кроме того, потребление энергии, занимаемая площадь и ненужное тепловое воздействие на всю деталь сокращаются. Печи по-прежнему могут подходить для мелкосерийного производства или очень больших деталей, для которых тактовое время не является основным ограничением.
F: Может ли индукционная машина усадки обрабатывать несколько размеров деталей?
А: Да, если семейство деталей проверяется уже во время проектирования. Система требует несколько катушек, Оснастка и сохранённые рецепты. Если область слишком велика, две специализированные станции часто эффективнее одной чрезмерно большой машины.
Получите проверку применения для вашего процесса усадки
Отправьте нам чертежи ваших деталей и требования к посадке. Мы скажем вам, какая мощность, частота и конфигурация катушки имеют смысл—прежде чем инвестировать деньги в оборудование.










