
Выбор мощности индукционного нагрева: Как выбрать правильную мощность
Выбор правильного выбор источников индукционного нагрева является одним из самых критических решений в термической обработке. Независимо от того, закаливаете ли вы автомобильные компоненты или куетесь промышленные детали, мощность вашего оборудования напрямую влияет на качество нагрева, время цикла, и эксплуатационные расходы. Это руководство проведет вас через 7 ключевые факторы, определяющие оптимальное выбор источников индукционного нагрева, от понимания входной мощности по сравнению с мощностью катушки до управления краевыми эффектами на сложных геометриях.
📋 Содержание
- Входная мощность против. Мощность катушки: В чем разница?
- Как рассчитывается мощность по применению
- Поверхностная плотность мощности: Ключевой показатель выбора
- Принцип проектирования: Концентрировать мощность, Быстрее нагревать
- Управление краевым эффектом: Когда меньше мощности лучше
- Часто задаваемые вопросы: 4 Распространенные вопросы о выборе мощности индукционного нагрева
- Бесплатная консультация по применению
1. Входная мощность против. Мощность катушки: В чем разница?
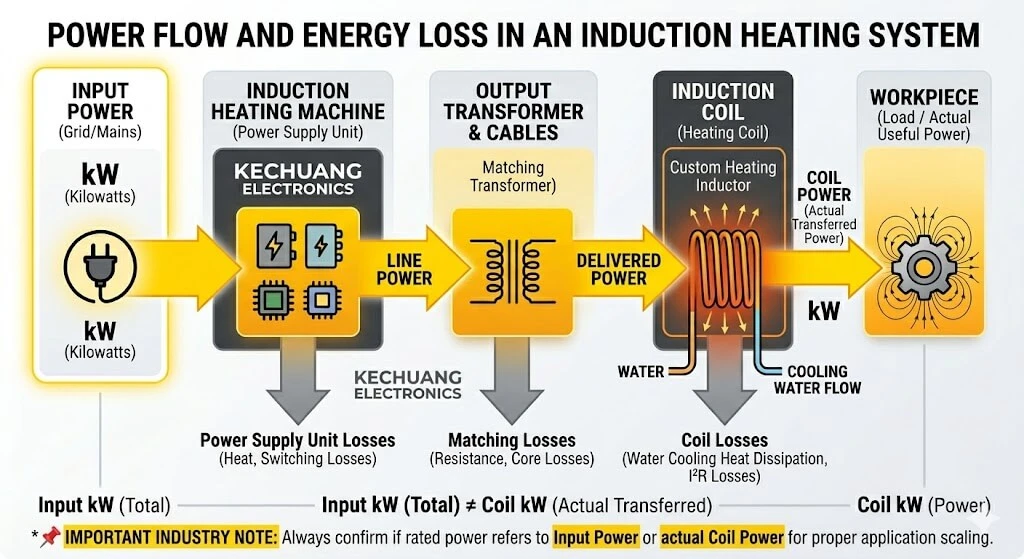
Номинальная мощность индукционной нагревательной машины, измеряется в киловаттах (кВт), обычно относится к входной мощности оборудования, а не к мощности, фактически передаваемой внутрь катушки. Понимание этого различия является основополагающим для правильного выбор источников индукционного нагрева.
Небольшое число производителей рассчитывают и указывают мощность катушки вместо, которая представляет собой энергию, достигающую вашего изделия после потерь в системе. Разрыв между этими двумя значениями возникает из-за потерь эффективности в кабелях, конденсаторы, и самой катушке. Всегда уточняйте, какое значение приводит производитель при сравнении оборудования, чтобы обеспечить точное выбор источников индукционного нагрева.
2. Как рассчитывается мощность по применению
Требования к мощности значительно различаются в зависимости от отрасли и процесса. Понимание того, как конкретное приложение определяет потребности в мощности, имеет решающее значение для правильного выбор источников индукционного нагрева.
Для процесс нагрева применения такие как индукционная ковка и формовка, производители рассчитывают мощность на основе производительности материала (кг/ч) и целевой температуры. Для индукционная закалка процессы, расчеты основаны на площади нагреваемой поверхности, покрытой катушкой, выраженной в квадратных сантиметрах (см²). Получаемая метрика известна как плотность мощности поверхности, образующая основу любой надежной выбор источников индукционного нагрева структуры.
3. Поверхностная плотность мощности: Ключевой показатель выбора
Плотность поверхностной мощности служит практическим ориентиром, на который опираются большинство инженеров при выполнении выбор источников индукционного нагрева для применения упрочнения. В индукционной закалке, она может достигать до 25 Вт/мм², в зависимости от необходимой глубины корпуса и рабочей частоты.
Мелководная закалка требует более высокой плотности мощности (15–25 Вт/мм²) с более коротким временем нагрева.
Глубокое упрочнение требует более низкой плотности мощности (5–10 Вт/мм²) и более длительного нагрева для теплопроводности к сердечнику.
Использование плотности поверхности как исходного исхода упрощает выбор выбор источников индукционного нагрева — вы сопоставляете выход оборудования с требованиями процесса, не теряясь в переменных эффективности катушки. Для получения дополнительной информации, обратитесь к ScienceDirect’s comprehensive overview of induction heating principles.
4. Принцип проектирования: Концентрировать мощность, Быстрее нагревать
When designing induction coils, the core goal is to minimize the heated surface area while maintaining effective coverage across the workpiece. This principle directly impacts выбор источников индукционного нагрева and coil design strategy.
A smaller heating footprint concentrates available power, raising surface power density for faster and more controlled heating. This principle applies equally to single-shot coils and scanning coils used in автомобильное производство и другие отрасли с высоким объемом производства.
Для сканирующих приложений, скорость перемещения также имеет значение — более медленное сканирование увеличивает подачу энергии на единицу площади, в то время как более быстрое сканирование снижает её. Правильный выбор источников индукционного нагрева учитывает как геометрию катушки, так и параметры сканирования.
5. Управление краевым эффектом: Когда меньше мощности лучше
Высокая плотность мощности не всегда является оптимальным выбором для выбор источников индукционного нагрева. Исследования показывают, что острые кромки и недостаточное фаскование на заготовках могут вызвать локальный перегрев, следствием чего являются чрезмерные тепловые напряжения, рост зерна, и расплавление на границах зерен, что в конечном итоге приводит к растрескиванию.
Согласно исследования индукционного нагрева на ScienceDirect, неравномерное распределение плотности тока, вызванное электромагнитными конечными эффектами и эффектами краёв, является одним из основных факторов разрушения катушек и трещин заготовки, открытие, также подтвержденное Inductoheat в их технической документации.
Для компенсации, опытные инженеры используют более крупные геометрии катушек, которые охватывают всю заготовку. этот подход распределяет мощность на большую площадь, снижает пиковую плотность на уязвимых краях. эффективно выбор источников индукционного нагрева значит, включает в себя знание, когда нужно снижать плотность мощности, а не только когда её максимизировать.
6. Часто задаваемые вопросы: 4 Распространенные вопросы о выборе мощности индукционного нагрева
Вопрос 1: в чём разница между входной мощностью и мощностью катушки?
входная мощность — это общая электрическая мощность, получаемая от сети, измеряемая на входных клеммах машины. мощность катушки — это фактическая энергия, подаваемая внутри индукционной катушки к заготовке. Этот разрыв отражает потери эффективности в кабелях, конденсаторы, и самой катушке. Точно выбор источников индукционного нагрева требуется знать, какое значение указывает производитель.
Q2: Мне нужна высокая или низкая поверхностная плотность мощности?
Правило большого пальца простое: мелкие глубины закалочной зоны (при 2 мм) требуется высокая плотность мощности (до 25 Вт/мм²) с быстрыми циклами нагрева. Глубокие закалочные зоны (свыше 4 мм) требуют меньшей плотности (5–10 Вт/мм²) с более длительным временем выдержки. Ваш оптимум выбор источников индукционного нагрева зависит от марки материала, требования к твердости, и геометрии детали.
Q3: Один источник питания может обслуживать разные заготовки?
Да. Современные индукционные блоки питания с гибкими диапазонами частот и мощности могут обслуживать различные заготовки из разных отраслей Масло & Газ к Производство литиевых батарей. Однако, каждое новое применение требует переоценки конструкции катушки, уровень мощности, и параметры частоты как часть тщательного выбор источников индукционного нагрева.
Q4: Что произойдет, если я выберу неправильный уровень мощности?
Недостаточная мощность вызывает недостаточный нагрев, неравномерную твердость, и увеличенные циклы, что снижает производительность. Слишком высокая мощность может привести к плавлению поверхности, рост зерна, тресканию на острых кромках, и ненужным затратам на оборудование и электроэнергию. Оба результата подчеркивают, почему правильный выбор источников индукционного нагрева до покупки крайне важен.
7. Получите бесплатную консультацию по выбору мощности для индукционного нагрева
Чтобы помочь нашей инженерной команде обеспечить точность выбор источников индукционного нагрева recommendations in your first communication, prepare the following information:
- Материал заготовки — steel, медь, алюминий, латунь, or alloy grade
- Heating objective — surface hardening, процесс нагрева, индукционный плавильный процесс, Пайка, or annealing
- Target temperature or hardness — specify HRC range or °C
- Производственная скорость — pieces per hour or kg/h throughput
- Геометрия заготовки — note any sharp edges, тонкие стенки, or irregular cross-sections
- Режим производства — single-piece batch or continuous production line
With this information ready, our team can proceed directly to solution evaluation — no back-and-forth delays. Whether your application involves компоненты HVAC или производство солнечных панелей части, правильный выбор источников индукционного нагрева начинается с четких данных о применении.


Ответить
Хотите присоединиться к обсуждению?Не стесняйтесь вносить свой вклад!