
5 fattori decisivi nella scelta di un impianto di ricottura ad induzione
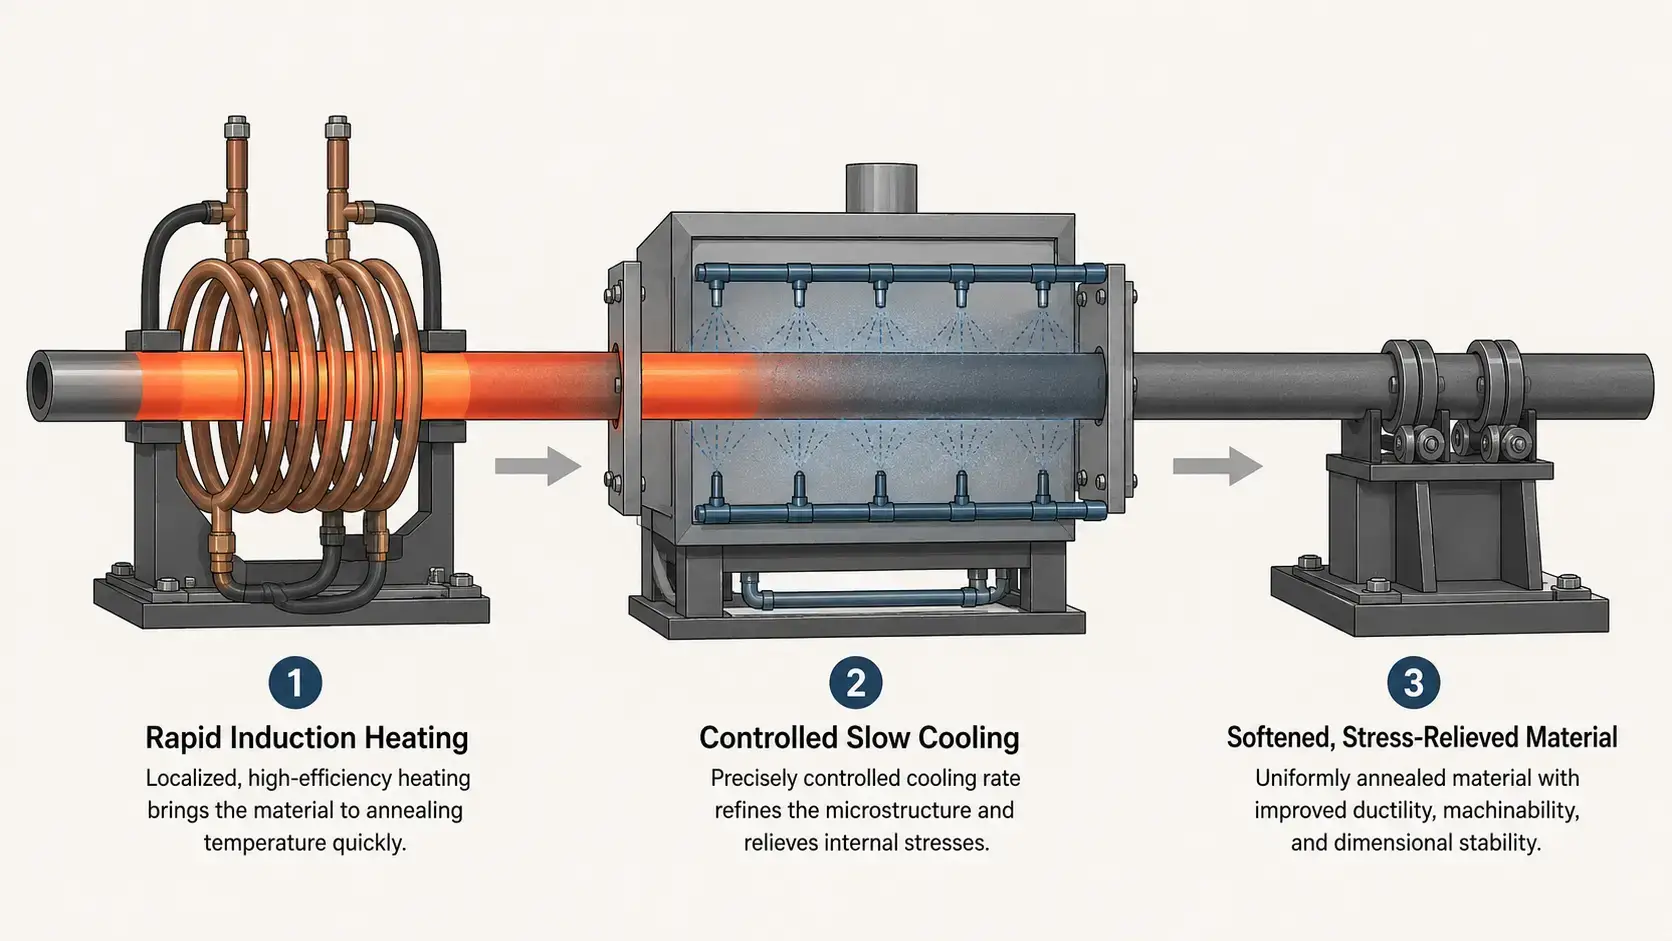
Nella scelta di una macchina per tempra a induzione non si tratta di, trovare la fonte di alimentazione con la potenza più alta o l'offerta più economica. Si tratta invece di, adattare l'impianto a tre requisiti, che la tempra convenzionale in forno non può soddisfare contemporaneamente: riscaldamento locale, raffreddamento controllato e produttività in linea. Una macchina ben specificata rende più morbido il metallo deformato a freddo, rilascia le tensioni nella zona di saldatura e ripristina la duttilità — in secondi per pezzo invece che in ore per lotto. Una macchina mal regolata porta a una struttura del grano irregolare, Ossidazione superficiale e un impianto d'investimento, che non si integra mai con il resto della linea.
La ricottura si differenzia fondamentalmente dalla tempra e dalla rinvenitura. Lavora a temperature più alte, richiede il controllo della velocità di raffreddamento — non solo della velocità di riscaldamento — e serve a processi produttivi completamente diversi: Tiraggio del filo, Formatura dei tubi, Imbutitura a freddo e ricottura per sollievo delle tensioni dopo la saldatura. I cinque fattori seguenti sono i punti decisionali, una macchina, che si adatta al vostro processo, da una che, che lavora contro di lui.
Indice
1. Definite la vostra applicazione di ricottura
Glühen ist kein einzelner Prozess — es ist eine Prozessfamilie, und die benötigte Maschine hängt vollständig davon ab, welchen Prozess Sie einsetzen. Im Gegensatz zum induktiven Anlassen, das fast immer auf das Härten folgt, kommt das Glühen an mehreren Stellen in der Produktionskette vor: nach dem Kaltziehen, zwischen Umformstufen, nach dem Schweißen oder als abschließender Schritt zum Spannungsarmglühen vor der Bearbeitung.
Beginnen Sie damit, zu bestimmen, mit welcher Anwendungsart Sie es zu tun haben:
— Filo- und Litzen-Glühen: Kontinuierliches Drahtziehen verfestigt das Material. Inline-Induktionsglühen zwischen den Ziehdurchgängen stellt die Duktilität wieder her, ohne die Linie anzuhalten. Das Spulendesign ist hier typischerweise eine mehrwindige Tunnelspule, durch die der Draht mit hoher Geschwindigkeit läuft.
— Rohr- und Leitungsrohr-Glühen: Rohrumformung, Biegen und Schweißen erzeugen Eigenspannungen. Induktionsglühen kann gezielt bestimmte Zonen behandeln — die Schweißnaht, den Biegeradius oder den gesamten Querschnitt — und verursacht dabei deutlich weniger Oxidation als ein Ofen.
— Barre- und Rundmaterial-Glühen: Kaltgestauchtes oder kaltgezogenes Stangenmaterial benötigt vor dem nächsten Umformvorgang häufig eine Erweichung über den gesamten Querschnitt. Mittelfrequenzsysteme liefern die erforderliche Eindringtiefe für Vollquerschnitte.
— Glühen der Schweißzone: Nach dem WIG-, MIG- oder Laserschweißen enthält die Wärmeeinflusszone (WEZ) Eigenspannungen, die Rissbildung verursachen können. Lokalisiertes Induktionsglühen behandelt ausschließlich die WEZ und lässt den Rest des Bauteils unverändert — etwas, das ein Ofen nicht leisten kann.
— Kontinuierliches Glühen über die gesamte Länge: Langprodukte wie Draht, Band oder Rohrmaterial laufen mit konstanter Geschwindigkeit durch eine feste Spule. Die Maschine muss über viele Stunden kontinuierlichen Betriebs ein stabiles thermisches Profil aufrechterhalten.
Eine macchina per tempra a induzione, die für kontinuierlichen Draht mit 200 Metern pro Minute ausgelegt ist, ist ein völlig anderes System als eine Maschine für die lokale Nachbehandlung nach dem Schweißen an einer Charge gefertigter Baugruppen. Definieren Sie zuerst die Anwendung und legen Sie anschließend die Maschine darauf aus.
2. Potenza, Frequenza & Kühlungsregelung
Leistung und Frequenz bestimmen, wie schnell und wie tief sich das Bauteil erwärmt. Beim Glühen gibt es jedoch eine dritte Variable, die ebenso wichtig ist: die Regelung der Abkühlrate. Anders als beim Härten — wo abgeschreckt wird — und beim Anlassen — wo in der Regel an Luft abgekühlt wird — erfordert das Glühen ein kontrolliertes langsames Abkühlen, damit sich die Kornstruktur richtig neu ausbilden kann. Una macchina, die perfekt erwärmt, aber zu schnell abkühlt, hinterlässt das Material härter als zu Beginn.
Die drei Parameter, die gemeinsam zu bewerten sind:
— Leistungsniveau: Glühtemperaturen liegen höher als Anlasstemperaturen — typischerweise 700–900°C für Stähle, gegenüber 150–650°C beim Anlassen. Das bedeutet eine höhere spezifische Leistung pro Kilogramm Werkstück. Ziehen Sie die standardmäßigen Leistungsanforderungen heran, um Ihre Ausgangsbasis abzuschätzen, rechnen Sie jedoch bei Glühprozessen mit Lasten am oberen Ende des Bereichs für eine gegebene Bauteilmasse.
— selezione della frequenza: Frequenza media (1–10 kHz) eignet sich für massive Querschnitte wie Stangen und dickwandige Rohre, where the heat must penetrate to the core. Higher frequencies (10–50 kHz) are suitable for thin-walled pipes, Wire and the annealing of surface layers. The rule is the same as for any Induction heating: smaller cross-section → higher frequency.
— Controlled cooling section: Here the induction annealing plant differs fundamentally from other induction machines. After the heating coil, the workpiece must pass through a controlled cooling zone — an insulated tunnel, einen temperaturgeregelten Mantel oder einen präzise getakteten Luftspalt — die die die Temperatur langsam genug senkt, um eine vollständige Rekristallisation zu erreichen. Fragen Sie den Lieferanten, wie die Abkühlrate gesteuert wird, nicht nur, wie die Erwärmung erfolgt.
Ein Lieferant, der nur über Kilowatt und Kilohertz spricht, ohne die Kühlungsregelung zu berücksichtigen, behandelt das Glühen wie Härten mit einem niedrigeren Temperatursollwert. Es ist nicht dasselbe.
3. Temperaturpräzision & Gleichmäßigkeit
Die Temperaturregelung beim Glühen ist aus zwei Gründen anspruchsvoll, die nicht für das Härten oder Anlassen gelten. Erstens ist das Zieltemperaturfenster im Verhältnis zur absoluten Temperatur eng — das Halten bei 850°C ±10°C erfordert eine strengere proportionale Regelung als das Halten bei 400°C ±10°C, da Wärmeverluste an die Umgebung mit der vierten Potenz der absoluten Temperatur skalieren. Zweitens beschleunigt sich das Kornwachstum, wenn die Temperatur zu weit überschwingt, und die mechanischen Eigenschaften des Materials verschlechtern sich dauerhaft — grobe Körner lassen sich durch langsameres Abkühlen nicht wieder “zurückwachsen”.
Wichtige Funktionen zur Temperaturregelung, die bei einem Induktionsglühsystem zu bewerten sind:
— Zweiwellenlängen- oder Verhältnispyrometrie: Standard-IR-Pyrometer können bei Änderungen des Emissionsgrads driften, wenn die Bauteiloberfläche bei Glühtemperaturen oxidiert. Ein Zweiwellenlängensensor kompensiert dies und liefert genaue Messwerte, anche se lo stato della superficie cambia durante il riscaldamento.
— Regolazione della potenza chiusa con risposta rapida: Il sistema deve adattare la potenza in uscita nell'arco di millisecondi, per compensare le variazioni della velocità della linea, variazioni di temperatura del materiale in ingresso e la deriva dell'impedenza della bobina, quando la bobina si riscalda durante un ciclo di produzione.
— Monitoraggio multizona per processi continui: Nel filo- oppure le linee di ricottura dei tubi, la temperatura dovrebbe essere misurata all'uscita della bobina e all'uscita della zona di raffreddamento. La differenza tra questi due valori di misurazione mostra, se la velocità di raffreddamento è nel range previsto.
— Gestione delle ricette con profili specifici per materiale: I parametri di ricottura per tubi in acciaio inossidabile 304 sono completamente diversi da quelli per fili in acciaio al carbonio C1020. La macchina dovrebbe essere in grado di salvare, richiamare e bloccare profili convalidati, in modo che l'operatore non debba riconfigurare ogni volta in caso di cambio materiale.
Se un fornitore non può dimostrare l'uniformità della temperatura sul vostro specifico pezzo con il vostro materiale specifico, suchen Sie weiter. La convalida del processo sui vostri pezzi reali è l'unica prova, che conta.
4. Automatisierung & Produktionskapazität
Le linee di ricottura possono essere suddivise in due grandi categorie, e i requisiti di automazione sono completamente diversi. Le linee di processo continue — trafilatura del filo, Ricottura di tubi, Lavorazione del nastro — richiedono, che il sistema a induzione sia sincronizzato con una velocità di linea esistente, che potrebbe essere già stata stabilita. Stazioni di ricottura batch — celle per il trattamento post-saldatura, Stazioni per la ricottura da distensione prima della lavorazione — richiedono un cambio rapido dei pezzi e attrezzature flessibili.
Adattare il grado di automazione al profilo della vostra produzione:
— Ricottura continua in linea: La bobina a induzione e il tratto di raffreddamento sono integrati direttamente nella trafilatura del filo, Saldatura tubi- oppure linea di laminazione a nastro integrata. Il sistema di controllo deve comunicare con il PLC della linea, per regolare le prestazioni in tempo reale quando la velocità della linea cambia. Un ritardo di comunicazione di due secondi a 100 metri al minuto significa tre metri di scarto.
— Celle di lotto semiautomatiche: Un operatore carica il pezzo in un dispositivo, avvia il ciclo e preleva il pezzo finito. Adatto per la ricottura delle zone di saldatura in assiemi fabbricati o per la distensione dei pezzi forgiati prima della lavorazione. La costanza del tempo di ciclo dipende dalla precisione nella ripetizione del posizionamento dei pezzi — il dispositivo dovrebbe posizionare il pezzo ogni volta con precisione rispetto alla bobina.
— Celle robotizzate completamente automatiche: Un robot carica i pezzi nella bobina, il ciclo di ricottura viene eseguito, e il robot li scarica. Questa configurazione è adatta per quantitativi medi o elevati di pezzi singoli, bei denen Arbeitskosten oder die Konstanz der Zykluszeit die Automatisierungsinvestition rechtfertigen. Dieselbe Konstruktionslogik gilt wie bei der Scelta di un sistema di tempra ad induzione mit Roboterhandling.
— Schnellwechsel-Werkzeuge: Wenn Sie mehrere SKUs auf derselben Maschine glühen, sollten Spule, Führungen und Einsätze der Kühlzone innerhalb von Minuten und nicht erst nach Stunden austauschbar sein. Jede Minute Rüstzeit ist verlorene Produktionskapazität.
Bei kontinuierlichen Linien sollten Sie die Maschine für die höchste Liniengeschwindigkeit auslegen, die Sie in den nächsten drei Jahren erwarten, nicht für die Geschwindigkeit, mit der Sie heute fahren. Die spätere Nachrüstung einer schnelleren Stromversorgung ist teurer, als die richtige Kapazität von Anfang an zu kaufen.
5. Lieferantenerfahrung & Prozess-Know-how
Glühen ist der Induktionsprozess, bei dem die Erfahrung des Lieferanten am meisten zählt. Härten ist vergleichsweise fehlertolerant: über die Umwandlungstemperatur erhitzen, abschrecken, fertig. L'avvio è semplice: riscaldare a una temperatura obiettivo più bassa, mantenere, raffreddare all'aria. Durante la ricottura entra in gioco un'ulteriore dimensione — raffreddamento controllato — e per questo il fornitore deve conoscere la metallurgia, non solo l'ingegneria elettronica. Ein Lieferant, chi conosce l'elettronica di potenza, ma non la cinetica delle trasformazioni di fase, specificherà una macchina, che riscalda perfettamente e rovina il materiale durante il raffreddamento.
Bei der Bewertung von Lieferanten sollten Sie über den Gerätekatalog hinaus nachfragen:
— Materialspezifische Prozesserfahrung: Hat der Lieferant Glühanlagen für Ihre Werkstofffamilie gebaut — Kohlenstoffstähle, nichtrostende Stähle, Kupferlegierungen, Aluminium? Jede Werkstoffgruppe hat unterschiedliche Umwandlungstemperaturen, Emissionsgradeigenschaften und Empfindlichkeiten gegenüber Abkühlraten. Fragen Sie nach einer Referenz eines Kunden, der ein ähnliches Material verarbeitet.
— Spulendesign für das Glühen: Le bobine di rinvenimento spesso funzionano a temperature più elevate e per tempi di accensione più lunghi rispetto alle bobine di tempra. Il sistema di raffreddamento della bobina, L'isolamento e la struttura meccanica di supporto devono essere progettati per un carico termico durevole, Non per funzionamento intermittente. Una bobina di tempra riconvertita per il rinvenimento guasterà prematuramente.
— Ingegneria della zona di raffreddamento: Questa è la parte di un sistema di riscaldamento a induzione, che la maggior parte dei fornitori generici ignora. Lasciate che vi venga mostrato, come è progettata la sezione di raffreddamento — lunghezza, Isolamento, Temperaturmesspunkte und ob er für unterschiedliche Materialien und Liniengeschwindigkeiten angepasst werden kann.
— Prozessvalidierung vor Ort: Der Lieferant sollte bereit sein, Ihr Material durch ein Testsystem laufen zu lassen und Zeit-Temperatur-Kurven, Härtemesswerte vor und nach der Behandlung sowie metallografische Bilder der Kornstruktur bereitzustellen. Ein Angebot ohne Prozessdaten ist ein Glücksspiel.
— After-Sales-Support und Ersatzteile: Glühlinien laufen häufig rund um die Uhr. I costi di fermo macchina vengono calcolati al minuto, non al giorno. Verificate i tempi di consegna dei pezzi di ricambio e se il fornitore offre diagnosi a distanza per l'alimentazione elettrica e il sistema di controllo.
Ein Lieferant, con cui vale la pena collaborare, chiede della vostra applicazione di ricottura, prima di fornire una specifica di prestazione. Valutiamo ogni richiesta in base ai cinque fattori sopra menzionati — tipo di applicazione, prestazioni- e requisiti di raffreddamento, controllo della temperatura, Bisogno di automazione e supporto dei processi a lungo termine — e fornire una configurazione basata sul vostro materiale e sui vostri obiettivi di produzione, non basata su un'impostazione di catalogo.
Induzione vs. konventionelles Ofenglühen
Per i produttori, che attualmente utilizzano forni a batch o forni a nastro continuo per la ricottura, si pone la domanda, se l'induzione offra un vantaggio sufficiente, per giustificare il cambio. La seguente tabella confronta i due metodi in base agli aspetti, più importanti nella produzione.
| Ricottura a induzione | Ricottura convenzionale in forno |
|---|---|
| Riscaldamento locale rapido — da secondi a minuti | Riscaldamento lento a lotti — tipicamente 1–6 ore |
| Velocità di raffreddamento controllata — zona di raffreddamento lento programmabile | Raffreddamento passivo del forno — controllo limitato della velocità di raffreddamento, Dipendente dalla massa termica |
| Ossidazione minima — breve esposizione ad alte temperature, Compatibile con gas inerte | Maggiore formazione di scorie — esposizione più lunga alla temperatura |
| Minore consumo energetico per pezzo — riscaldata solo la zona target | Maggiore consumo energetico — funzionamento a vuoto del forno, Wärmeverluste an die Umgebung |
| Inline-fähig — kontinuierliche Verarbeitung von Draht, Rohr und Band | Auf Chargen beschränkter Ablauf — beladen, mantenere, abkühlen, entladen |
| Konstante Kornfeinung — wiederholbarer thermischer Zyklus pro Teil | Temperaturgradienten im Ofen — variable Ergebnisse je nach Zone |
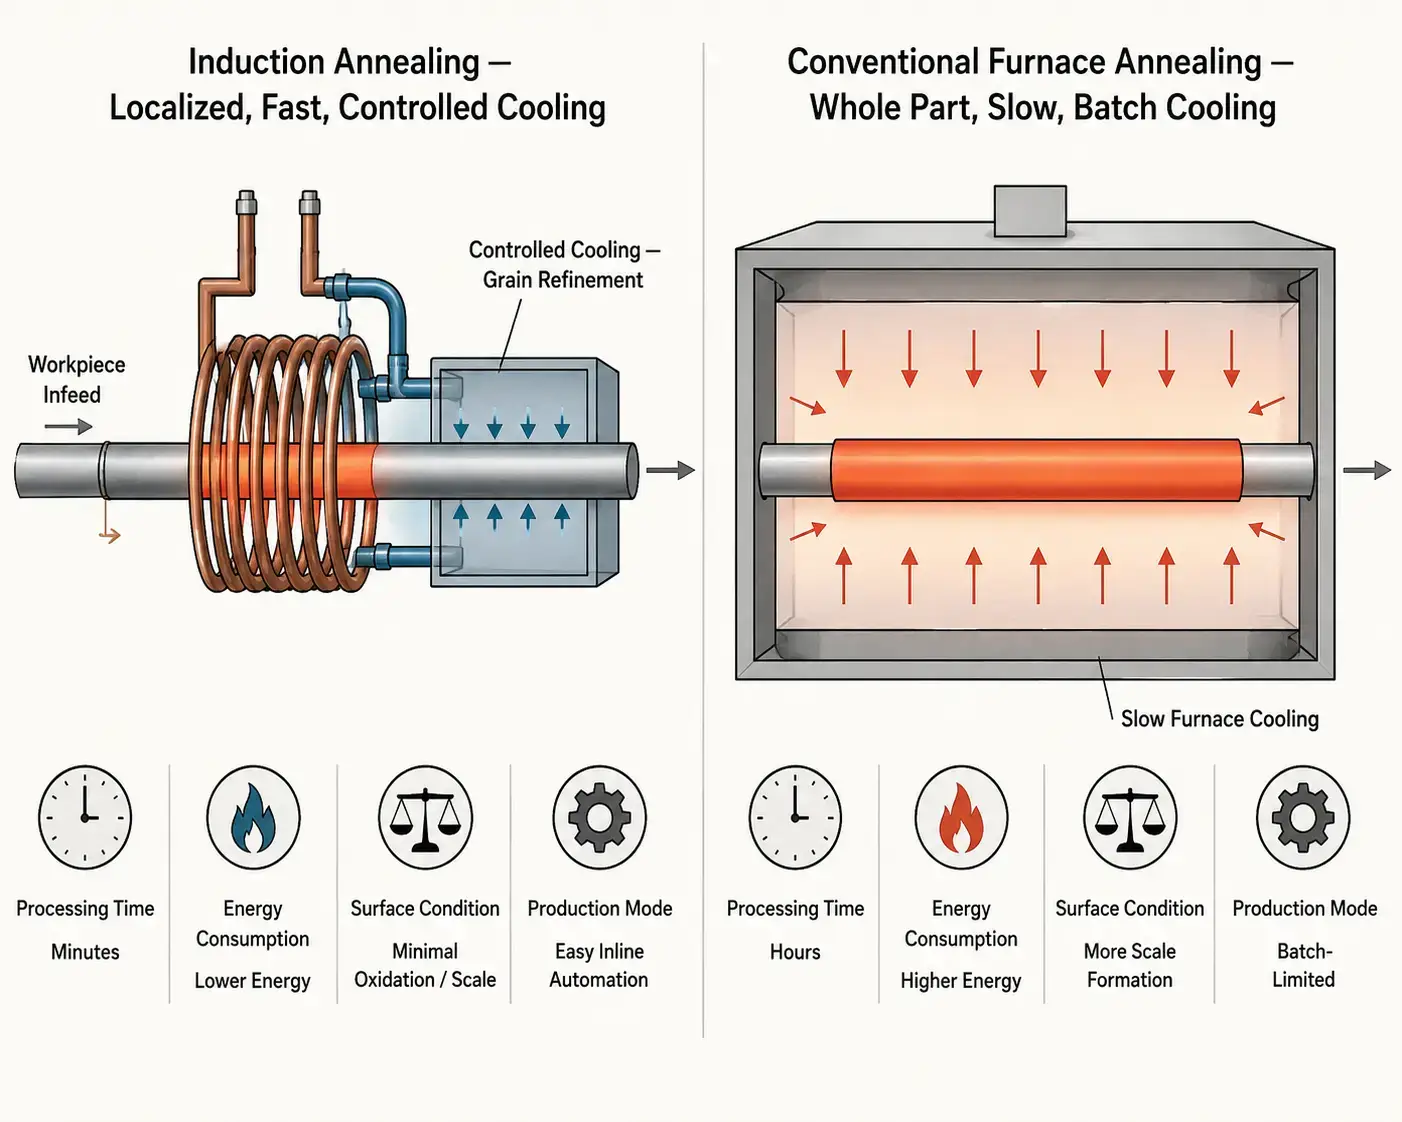
Induktionsglühen ist kein universeller Ersatz für den Ofen. Für Lohnfertiger, decine di geometrie di pezzi differenti in lotti imprevedibili riscaldano, rimane un forno convenzionale lo strumento più versatile — caricare, impostare il profilo e avviare. Per linee di produzione dedicate, il filo, Rohr, materiale in barra o sottogruppi di saldatura ricorrenti in lotti medio-alti riscalda, l'induzione offre tuttavia cicli più rapidi, un minore consumo energetico per pezzo, molto meno ossidazione e un controllo della velocità di raffreddamento, che un forno a lotti non può raggiungere. Il punto di svolta economico è più evidente, quando il passo di incandescenza è il collo di bottiglia in una linea altrimenti continua.
Principale scoperta
La scelta di una macchina per tempra a induzione si riduce a cinque decisioni, e la più importante è la prima: definire esattamente, cosa si riscalda e perché. L'applicazione — filo, Rohr, barra o zona di saldatura — determina le prestazioni, la frequenza e la geometria della bobina. Il materiale determina la temperatura target e la velocità di raffreddamento, che è necessario rispettare. E il volume di produzione determina, se è possibile un sistema in linea continuo, eine halbautomatische Zelle oder eine vollrobotische Arbeitsstation benötigen. Ein Lieferant, der zunächst nach Ihrem Material und Ihrer Liniengeschwindigkeit fragt, statt einfach eine Maschine aus einem Katalog anzubieten, macht den Unterschied zwischen einem System, das vom ersten Tag an funktioniert, und einem, das sechs Monate Nachjustierung erfordert. Die richtige, korrekt spezifizierte Maschine macht aus dem Glühen als Batch-and-Wait-Prozess einen kontinuierlichen, wiederholbaren Produktionsschritt.
FAQ
F: Qual è la differenza tra ricottura a induzione e tempra a induzione?
Un: Le tre differenze principali sono temperatura, velocità di raffreddamento e scopo. La ricottura avviene a temperature più elevate (tipicamente 700–900°C negli acciai), per ricristallizzare completamente la struttura del grano e ottenere massima morbidezza e duttilità. La tempra avviene a temperature più basse (150circa 650°C), per ridurre la fragilità dopo la tempra mantenendo la maggior parte della durezza. La ricottura richiede un raffreddamento controllato e lento, per consentire la finitura del grano; Il rinvenimento avviene di solito all'aria. Inoltre servono a diversi punti nella catena di produzione: La ricottura viene spesso impiegata su materiale deformato a freddo o saldato, mentre il rinvenimento segue sempre un processo di tempra.
F: Quali materiali possono essere ricotti per induzione?
Un: Acciai al carbonio, Acciai legati, Acciai inossidabili, Rame e leghe di rame, Leghe di alluminio e titanio possono tutte essere ricotte per induzione, sofern Stromversorgung und Frequenz auf den elektrischen Widerstand und die Wärmeleitfähigkeit des Materials abgestimmt sind. Nichteisenmetalle wie Kupfer und Aluminium erfordern höhere Leistungsdichten, da ihr geringerer elektrischer Widerstand die Effizienz der induktiven Erwärmung reduziert. Spulendesign und Frequenz müssen für jede Materialfamilie angepasst werden — ein für Stahl eingerichtetes System wird Kupfer ohne Neukonstruktion nicht effektiv glühen.
F: Kann Induktionsglühen einen herkömmlichen Glühofen ersetzen?
Un: Für die kontinuierliche Produktion von Draht, Rohr, Band und Stange: ja — Induktionsglühen kann den Ofen vollständig ersetzen und bietet schnellere Zykluszeiten, niedrigere Energiekosten, weniger Oxidation und eine deutlich bessere Kontrolle der Abkühlrate. Für das Chargenglühen großer, unregelmäßig geformter Konstruktionen oder gemischter Teileaufträge ist ein Ofen häufig weiterhin die praktischere Wahl. Viele Hersteller nutzen ein Hybridmodell: Induzione per linee ad alto volume dedicate, Forno per piccole serie variabili.
Avete bisogno di aiuto nella specifica di un sistema di ricottura ad induzione?
Indicateci il vostro materiale, le dimensioni del pezzo, le proprietà desiderate e il volume di produzione. Vi consigliamo una configurazione di ricottura ad induzione, adatta alla vostra applicazione.










