
5 fattori cruciali nella scelta di una temperatrice ad induzione
Nella scelta di una Macchina per la tempra ad induzione non si tratta di, scegliere la più alta potenza o il prezzo più basso. Ciò che conta è, adattare l'impianto al vostro pezzo — al materiale, alla geometria, durezza obiettivo e produttività. Una macchina ben specificata trasforma l'avviamento da un collo di bottiglia del lotto in uno rapido, passaggio in linea ripetibile. Un sistema mal regolato crea una durezza irregolare, spreca energia e non riesce mai a tenere il passo con il resto della linea.
Il temperaggio diventa difficile, ma la parte fragile e temprata diventa dura, componente pronto all'uso. L'induzione lo fa più velocemente e in modo più controllato di un forno — ma solo, se la macchina è specificata correttamente. Die folgenden fünf Faktoren sind die Entscheidungspunkte, che determinano, auf welcher Seite die Linie Sie landen.
Indice
1. Verstehen Sie die Anforderungen Ihres Werkstücks
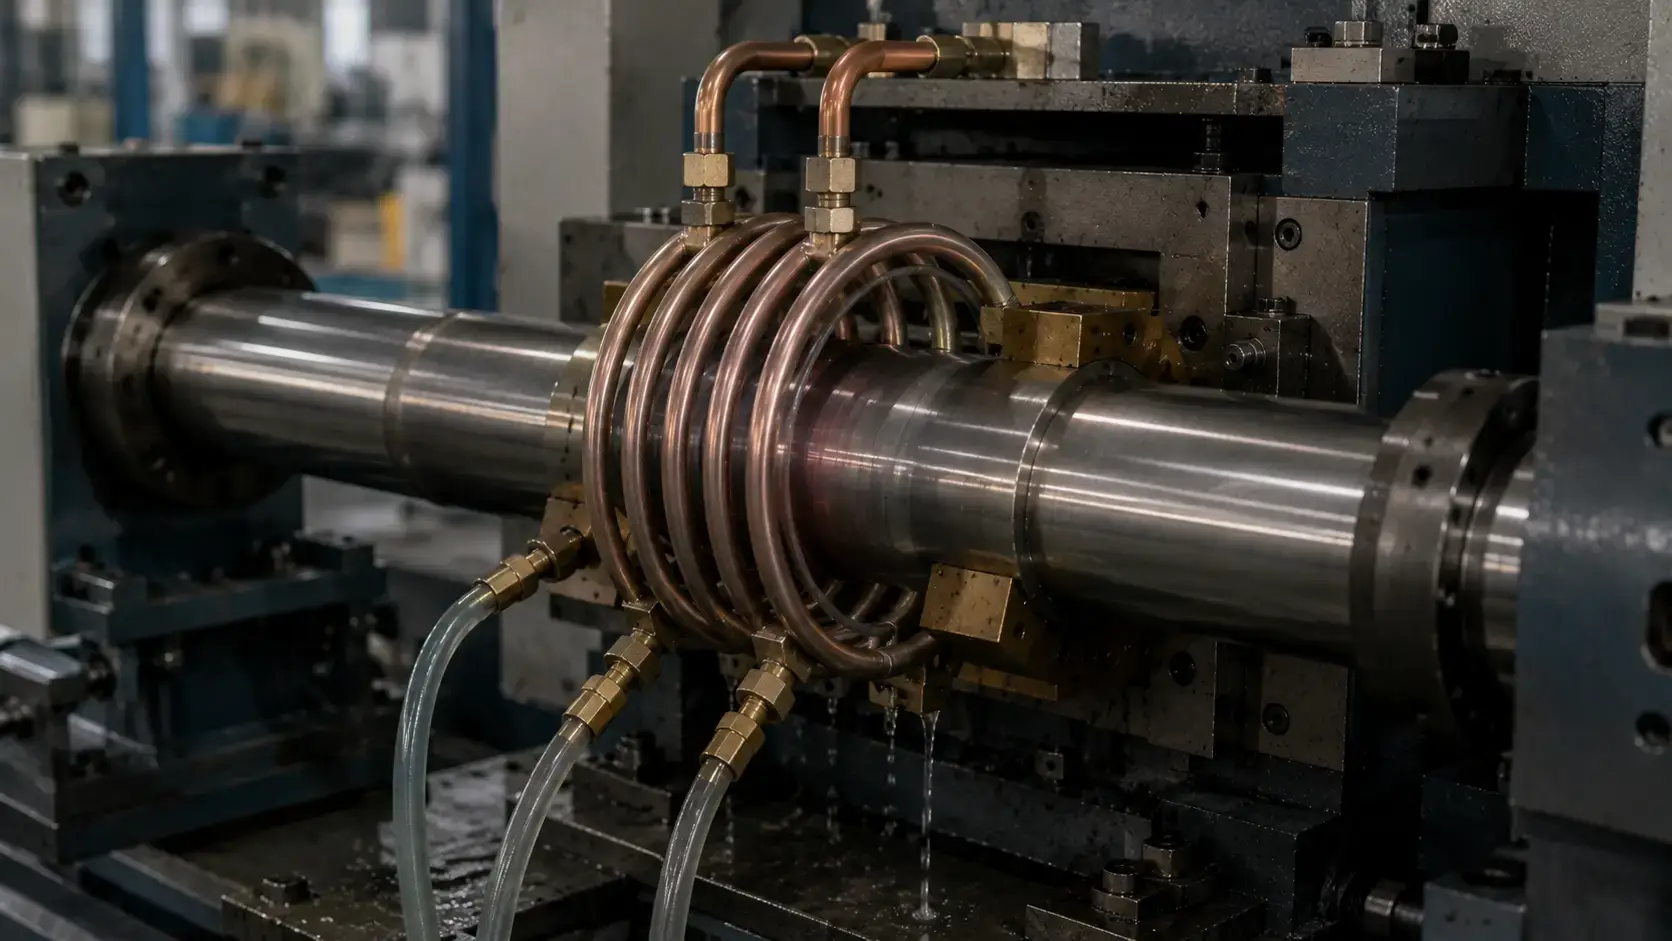
Il primo e più importante passo è, definire esattamente, cosa bisogna temprare. Una macchina per tempra a induzione, che funziona perfettamente per alberi a camme nell'industria automobilistica, può essere completamente inadatta per aste idrauliche di grande diametro. Geometria del pezzo, Il materiale e i valori obiettivo delle proprietà dopo la tempra determinano tutto, ciò che segue dopo — Progettazione della bobina, Leistungsniveau, Frequenza e se si usa un colpo singolo- oder Scan-Anlassen benötigen.
Beginnen Sie damit, diese Fragen für jede Teilefamilie zu beantworten, die Sie bearbeiten möchten:
— la qualità del materiale: Handelt es sich um Stahl mit mittlerem Kohlenstoffgehalt, legierten Stahl oder Werkzeugstahl? Unterschiedliche Legierungen werden in verschiedenen Temperaturbereichen angelassen, um dieselbe Härte zu erreichen.
— Abmessungen und Masse: Eine massive Welle mit 80 mm Durchmesser nimmt Wärme anders auf als ein dünnwandiges Rohr, selbst bei gleicher Frequenz.
— Anlasszone: Benötigen Sie ein Anlassen des gesamten Bauteils nach dem Durchhärten oder ein lokales Anlassen einer bestimmten Verschleißfläche nach dem tempra a induzione?
— Zielhärte und mechanische Eigenschaften: Anlassen bei 200°C erzeugt ein anderes Verhältnis von Zähigkeit zu Härte als Anlassen bei 550°C. Kennen Sie Ihre Spezifikation, bevor Sie die Maschine spezifizieren.
— Jahresvolumen und Losgröße: Una macchina, die für 5.000 Teile pro Jahr ausgelegt ist, sieht ganz anders aus als eine, die für 500.000 gebaut wurde.
Die Kernaussage ist einfach: Eine Induktionsanlassmaschine sollte nach Ihrem anspruchsvollsten Bauteil spezifiziert werden, nicht nach dem durchschnittlichen. Wenn die Maschine den größten Durchmesser, die engste Toleranz und das Bauteil mit dem höchsten Durchsatz in Ihrem Teilespektrum bewältigen kann, kann sie auch alles andere bewältigen.
2. Wählen Sie die richtige Leistung und Frequenz
Leistung und Frequenz sind die beiden elektrischen Parameter, die direkt steuern, wie schnell und wie tief sich das Bauteil beim Anlassen erwärmt. Sind sie richtig gewählt, significa un riscaldamento uniforme nel tempo di ciclo più breve possibile. Sono scelti in modo errato, porta a surriscaldamento della superficie, temperatura del nucleo insufficiente o costi energetici, che riducono il vostro margine.
Un punto di partenza pratico è considerato:
— Sistemi a media frequenza (1–10 kHz) sono il cavallo da lavoro nell'avviamento. Offrono una maggiore profondità di penetrazione del calore e sono adatti per assi, Ingranaggi, Anelli dei cuscinetti e altri componenti con sezioni trasversali medie o grandi.
— Sistemi ad alta frequenza (10–30 kHz) funktionieren gut bei Bauteilen mit kleinem Durchmesser und lokalen Anlasszonen, bei denen die Erwärmungstiefe strikt auf die Randschicht begrenzt werden muss.
— Leistungsniveau sollte auf Ihre erforderliche Zykluszeit und Bauteilmasse abgestimmt sein — und nicht einfach auf den maximal verfügbaren Wert eingestellt werden. Überdimensionierung verschwendet Kapital und Energie; Unterdimensionierung erzeugt einen Engpass. Ziehen Sie die Leistungsanforderungen für Induktionserwärmung heran, wenn Sie Ihre Ausgangsbasis berechnen.
Un fornitore esperto modellerà la geometria dei vostri componenti in relazione a frequenza- e opzioni di potenza, invece di offrire la macchina con la specifica più alta del suo catalogo. Chiedete di, vedere la simulazione del profilo di riscaldamento per il vostro pezzo specifico, prima di prendere una decisione.
3. Bewerten Sie die Genauigkeit der Temperaturregelung
Il successo della tempra delicata si basa essenzialmente sulla precisione della temperatura. A differenza della tempra, in cui si riscalda ben oltre il punto di trasformazione, la tempra delicata lavora in un intervallo più stretto — tipicamente da 150°C bis 650°C, dipendente dalla lega e dalla durezza target. Un superamento di 20 gradi può ridurre la durezza al di sotto della specifica. Un mancato raggiungimento lascia tensioni residue nel componente.
I sistemi moderni per Induktionsanlassen usano un controllo ad anello chiuso, per mantenere la temperatura entro strette tolleranze. Caratteristiche importanti, a cui prestare attenzione:
— Feedback tramite pirometro a infrarossi o termocamera — misurazione della temperatura senza contatto nella zona riscaldata, che invia i dati in tempo reale all’alimentazione elettrica.
— Regolazione della potenza in anello chiuso — il sistema aumenta o riduce automaticamente la potenza di uscita, per mantenere il valore impostato, e compensa le fluttuazioni nella massa dei pezzi, temperatura di ingresso o velocità della linea.
— Salvataggio delle ricette per più numeri di pezzo — non appena un profilo di avviamento per un pezzo specifico è stato affinato, dovrebbe essere richiamabile con la pressione di un pulsante. Questo è essenziale per le aziende, che elaborano più di una manciata di SKU.
— Registrazione dei dati e tracciabilità — La registrazione delle curve di temperatura per ogni lotto supporta le verifiche di qualità e aiuta, a rilevare la deriva del processo, prima che si generino scarti.
Senza un controllo preciso della temperatura, il vantaggio di velocità della Induction heating irrilevante — perché alla fine si passa lo stesso tempo in rilavorazioni e controlli, di quanto si è risparmiato nel riscaldamento.
4. Automatisierung & Tenere conto della capacità produttiva
Il vostro impianto di tempra dovrebbe supportare sia il volume di produzione attuale sia la crescita prevista nei prossimi tre-cinque anni. Un progetto troppo piccolo ti costringerà a reimmettere sul mercato una seconda macchina prima del previsto. Sovradimensionamento senza mezzi di automazione, che paghi per la capacità, che non puoi utilizzare appieno.
Le considerazioni chiave possono essere suddivise in throughput e integrazione:
— Tempo di ciclo vs. Tempo ciclo: La macchina è in grado di completare un ciclo di avvio all'interno del ciclo di linea richiesto? Prendi in considerazione il tempo a disposizione in questo calcolo- e scarico dei pezzi, nicht nur die Erwärmungszeit.
— Manuell, semi-automatico o completamente automatico: Ein manuelles Ladesystem kann für 50 Teile pro Tag geeignet sein. Bei 500 Teilen pro Schicht wird eine automatische Zuführung mit Förderband- oder Roboterintegration zur zwingenden Voraussetzung für gleichbleibende Qualität.
— Schneller Wechsel: Wenn Sie mehrere Teilefamilien anlassen, achten Sie auf werkzeuglosen Spulenwechsel, rezeptbasierte Parameterumschaltung und verstellbare Teileaufnahmen. Jede Minute Umrüstzeit ist eine Minute, in der die Maschine nicht produciert.
— In linea- vs. Konfigurazione in lotti: Tempra in linea (il pezzo si sposta direttamente dalla stazione di tempra alla bobina di avviamento) riduce al minimo la movimentazione e le esigenze di spazio. La tempera in lotti con un magazzino pezzi è adatta per quantità minori o programmi di produzione misti.
Queste decisioni riflettono molti degli stessi compromessi, quelli al Scelta di un sistema di tempra ad induzione apparire. Le due macchine sono spesso una accanto all'altra sulla stessa linea, e le loro strategie di automazione dovrebbero essere sviluppate insieme — non indipendenti l'uno dall'altro.
5. Scegliere un fornitore di impianti affidabile
Die Maschine selbst ist nur die Hälfte der Investition. Die Engineering-Kompetenz, Anwendungserfahrung und der After-Sales-Support des Lieferanten bestimmen, ob diese Maschine zehn Jahre lang profitabel läuft oder nach zwei Jahren zum Wartungsproblem wird.
Wenn Sie Lieferanten von Induktions-Anlassmaschinen bewerten, schauen Sie über das Datenblatt hinaus:
— Branchenspezifische Erfahrung: Ein Lieferant, der Anlasssysteme für Antriebsstrangkomponenten in der Automobilindustrie gebaut hat, capisce i requisiti di questo settore in termini di tempo di ciclo e precisione di ripetizione. L'esperienza generale con il riscaldamento industriale non è la stessa cosa.
— Avvolgimenti su misura- e progettazione di dispositivi: Il trasferimento di calore avviene effettivamente nell'avvolgimento. Ein Lieferant, Il progetto dell'avvolgimento viene trattato come un compito tecnico-applicativo — e non come un articolo standard del catalogo — fornisce una migliore uniformità di riscaldamento e una durata più lunga dell'avvolgimento.
— Messa in servizio e formazione in loco: Un Sistema di riscaldamento a induzione ist keine Plug-and-play-Lösung. Der Lieferant sollte einen Ingenieur in Ihre Fertigung schicken, die Prozessparameter an Ihren tatsächlichen Teilen validieren und Ihre Bediener schulen.
— Verfügbarkeit von Ersatzteilen und Lieferzeiten: Leistungsmodule, Kondensatoren und Spulenbaugruppen sollten innerhalb von Tagen, nicht Wochen, auf Lager gehalten und versendet werden können. Fordern Sie im Rahmen des Angebots eine empfohlene Ersatzteilliste an.
— Garantiebedingungen und langfristige Serviceverträge: Klären Sie, was abgedeckt ist, für wie lange und welche Reaktionszeit der Lieferant nach Ablauf der Garantiezeit zusichert.
Ein Lieferant, con cui vale la pena collaborare, fragt nach Ihren Werkstücken, prima di fornire una specifica di prestazione. Wir bewerten jede Anfrage anhand derselben fünf oben beschriebenen Faktoren — Teilegeometrie, Materiale, Anforderungen an die Temperaturregelung, Automatisierungsbedarf und langfristige Serviceerwartungen — und liefern eine Konfigurationsempfehlung auf Basis Ihres Prozesses, nicht einer Katalogvoreinstellung.
Induzione vs. Tempra convenzionale in forno
Für Betriebe, die derzeit Chargenöfen zum Anlassen verwenden, lautet die Frage nicht, se l'induzione può svolgere il compito — ma se il passaggio è economicamente conveniente per il suo specifico profilo di produzione. La tabella seguente mostra le differenze pratiche.
| Induktionsanlassen | Tempra in forno convenzionale |
|---|---|
| Riscaldamento rapido — Secondi fino a minuti | Cicli di riscaldamento lunghi — tipicamente 1–4 Ore |
| Riscaldamento localizzato — solo la zona definita viene trattata | Tutto il componente riscaldato — L'energia viene spesa per la massa, che non richiede trattamento |
| Minore consumo di energia per componente | Costi operativi più elevati — Funzionamento a vuoto del forno, Wärmeverluste an die Umgebung |
| Ritardo ridotto — breve esposizione al calore, minimi stress termici | maggiore rischio di deformazione — mantenimento più lungo della temperatura |
| facile automazione — integrabile direttamente nella produzione in linea | flessibilità di automazione limitata — carico a lotti, maggiore dipendenza da cicli più lunghi |
| eccellente ripetibilità del processo — controllo a ciclo chiuso per componente | uniformità di temperatura più difficile — zone calde e fredde all'interno del forno |
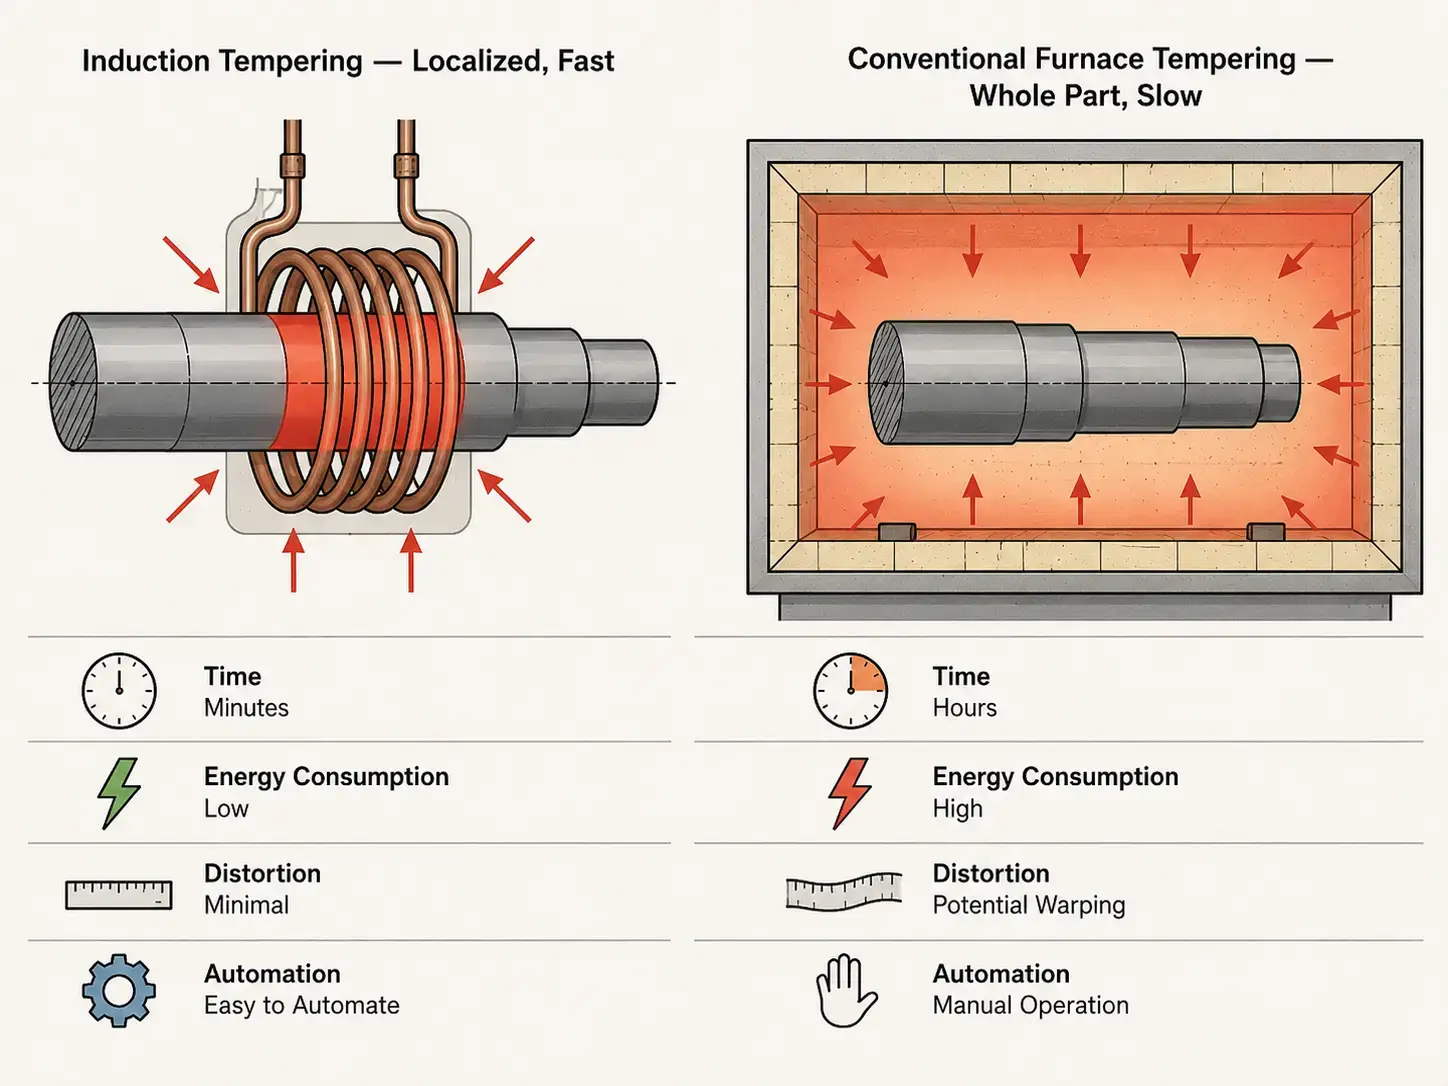
Induktionsanlassen ist kein universeller Ersatz für Öfen. Für Betriebe mit hoher Variantenvielfalt und kleinen Stückzahlen, die Dutzende unterschiedlicher Bauteilgeometrien in kleinen Chargen bearbeiten, kann ein forno convenzionale weiterhin die flexiblere Option sein — Charge einfach einlegen, Timer einstellen und den Prozess laufen lassen. Für Produktionslinien, die gleichbleibende Bauteilfamilien in mittleren bis hohen Stückzahlen fertigen, überzeugt das Induktionsanlassen jedoch bei Zykluszeit, Energiekosten pro Bauteil und Prozesskontrolle. Der Übergangspunkt liegt meist irgendwo zwischen „wir fertigen jeden Tag dieselben 3 Wellen“ und „wir lassen 200 verschiedene Teilenummern pro Monat an.“
Principale scoperta
Die Wahl einer Induktionsanlassmaschine hängt von fünf Entscheidungen ab, und jede davon wirkt sich auf die nächste aus. Definieren Sie zuerst die Anforderungen an Ihr Werkstück — Materiale, alla geometria, Zielhärte und Volumen. Daraus ergeben sich Leistung und Frequenz. Leistung und Frequenz wiederum legen die Grundlage für die Genauigkeit der Temperaturregelung und den benötigten Automatisierungsgrad. Und der gewählte Lieferant entscheidet darüber, ob die ersten vier Entscheidungen an realen Bauteilen mit echten Prozessdaten validiert werden oder ob sie auf Annahmen beruhen, die erst nach der Installation als Probleme sichtbar werden. Die richtige, korrekt spezifizierte Maschine macht aus dem Anlassen einen nahtlosen Inline-Prozessschritt statt eines Chargen-Engpasses. Die falsche bewirkt das Gegenteil.
FAQ
F: Was ist der Unterschied zwischen Induktionsanlassen und Induktionshärten?
Un: Beim Induktionshärten wird das Bauteil über seine Umwandlungstemperatur (typischerweise 800–950°C) erwärmt und anschließend schnell abgeschreckt, um eine harte martensitische Randschicht zu erzeugen. Das Induktionsanlassen ist der nachgelagerte Schritt: Das gehärtete Bauteil wird erneut auf eine niedrigere Temperatur (150–650°C) erwärmt, um innere Spannungen abzubauen, Sprödigkeit zu reduzieren und das angestrebte Gleichgewicht aus Härte und Zähigkeit zu erreichen. Beide Verfahren nutzen Induktion, tuttavia a temperature molto diverse e per diversi obiettivi metallurgici.
F: In quale intervallo di temperatura lavora tipicamente la tempra ad induzione?
Un: L'intervallo di temperatura dipende dalla lega e dalle proprietà meccaniche desiderate. Niedertemperaturanlassen (150–250°C) ist üblich für einsatzgehärtete Verschleißteile wie Lager und Zahnräder, in cui deve essere mantenuta un'alta durezza superficiale. tempering a media temperatura (350–500°C) adatto per acciai per molle e componenti, che richiedono un equilibrio tra resistenza e duttilità. tempering ad alta temperatura (500–650°C) viene utilizzato per acciai da costruzione e parti, che necessitano della massima tenacità, ad esempio componenti del telaio- e della trasmissione nel settore automobilistico.
F: Il rinvenimento ad induzione può sostituire completamente un forno di rinvenimento convenzionale?
Un: Dipende dal vostro profilo di produzione. Per linee di produzione in grande serie con geometrie dei componenti costanti: sì — La tempra a induzione può sostituire completamente il forno e offre tempi di ciclo più brevi, costi energetici inferiori e un migliore controllo del processo. Per i produttori conto terzi con una grande varietà di pezzi e piccole serie, un forno rimane spesso la scelta più praticabile, poiché per ogni numero di pezzo sono necessari meno strumenti dedicati. Molti produttori adottano un approccio ibrido: Induzione per le famiglie di grande serie, Forno per il resto.
Benötigen Sie Unterstützung bei der Spezifikation eines Induktionsanlasssystems?
Teilen Sie uns die Abmessungen Ihres Werkstücks, das Material, die Zielhärte und das Produktionsvolumen mit. Wir empfehlen Ihnen eine Maschinenkonfiguration, die zu Ihrer Anwendung passt.










