
8 errori comuni nella tempratura a induzione e come evitarli
Errori nella tempra a induzione sono costosi. Un pezzo rotto o temprato in modo errato significa scarto, tempo di produzione perso e reclami dei clienti.
La tempra a induzione consente un riscaldamento rapido, locale con maggiore efficienza energetica rispetto a un trattamento termico in forno. Tuttavia, la stabilità del processo dipende, dal fatto che sette variabili agiscano insieme: Frequenza, Densità di potenza, Erwärmungszeit, Progettazione della bobina, Tempra, Proprietà dei materiali e geometria dei componenti. Se una di esse si discosta, si verificano errori.
Questa guida tratta otto frequenti Errori nella tempra a induzione — le loro cause, come possono essere prevenuti e come viene costruito un processo stabile. Problemi specifici dell'applicazione li trovate nelle nostre guide su Difetti di durezza nelle carcasse di campana und Difetti di durezza negli ingranaggi.
Roadmap del lettore
Qualità- / Ingegnere di processo? Inizia con Errore 1–4 (Härte & profondità), dopo Migliori pratiche.
Manutenzione / Operatore? Concentrati su Errori 7 (Surriscaldamento della bobina) & Errori 5 (Formazione di cricche).
Responsabile della produzione? Vai a Errori 8 (Variazioni di lotto) & per Riepilogo rapido.
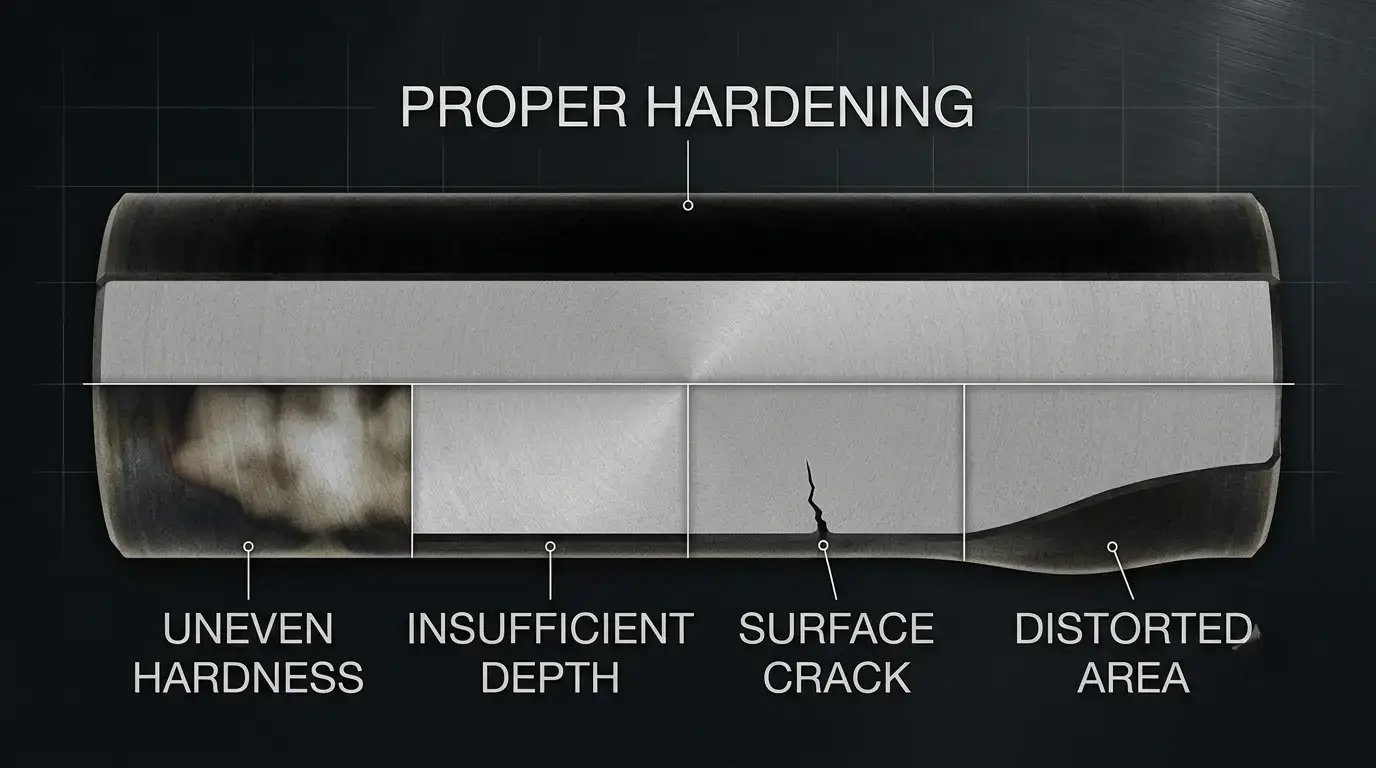
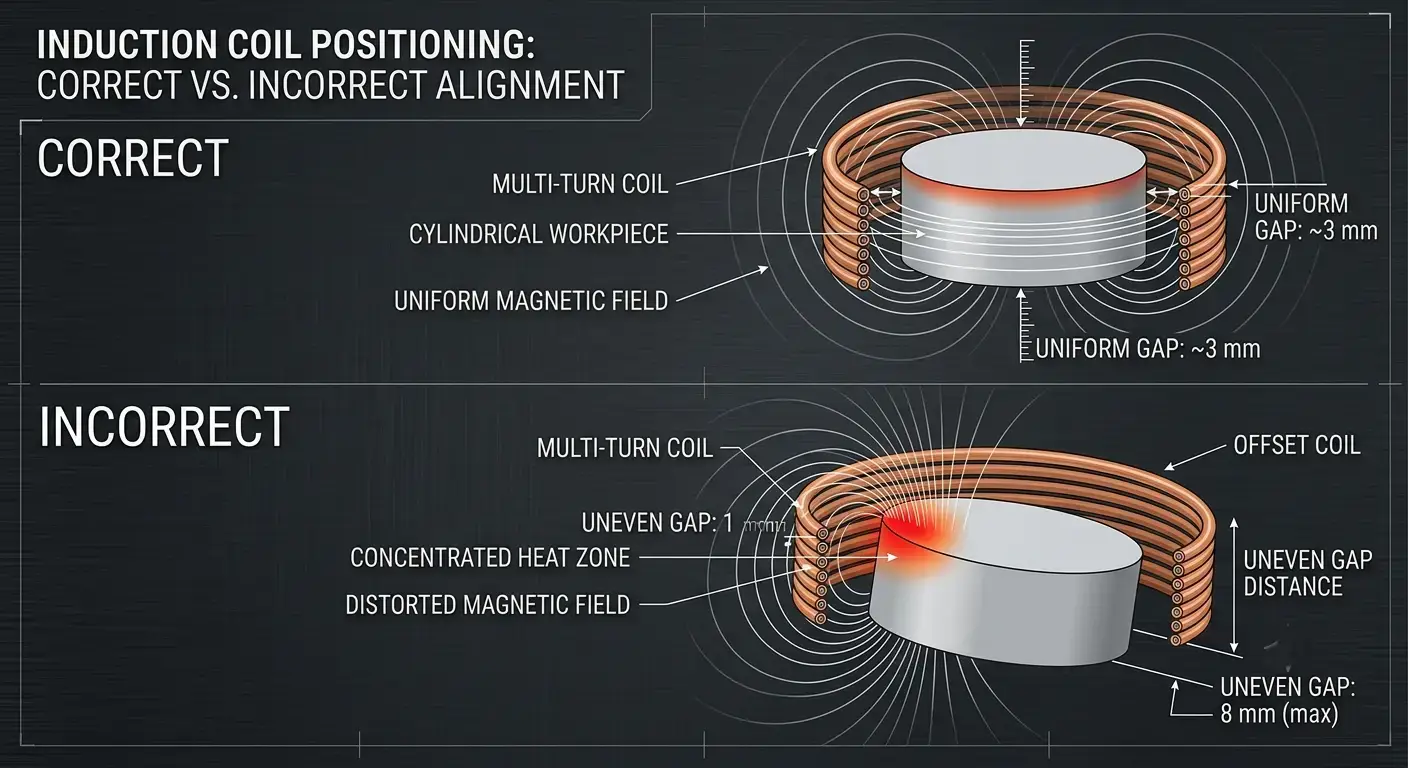
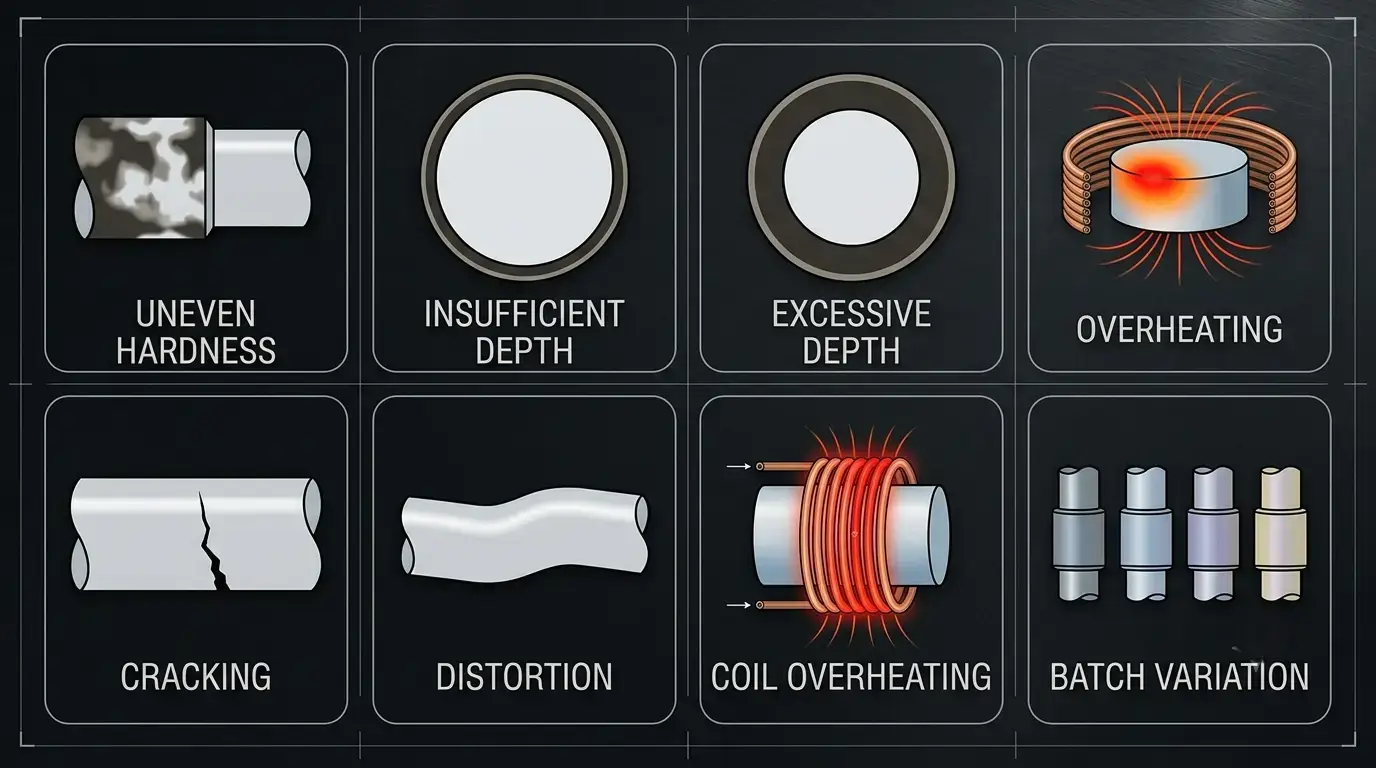
1. Durezza irregolare
Il più comune Errori nella tempra a induzione. Alcune aree della superficie soddisfano le specifiche — altre no. Il problema rimane spesso nascosto, fino a quando non viene rilevato durante il test della durezza o da un guasto sul campo.
| Perché succede | So beheben Sie es |
|---|---|
| La bobina non è centrata e genera un campo magnetico irregolare | Centrare la bobina e mantenere una distanza costante |
| Frequency does not match the required heating pattern | Check, whether the frequency matches the target depth — Frequency guide |
| Inconsistent component positioning between cycles | Use fixtures or automation for repeatable positioning |
| Worn coil — local wear changes the distance | Plan regular coil inspections and process controls |
2. Profondità di indurimento insufficiente
A too thin hardened surface layer wears quickly under load. Critical for gears, Bearings and shafts — there, dove il carico superficiale è elevato e lo strato indurito deve resistere a milioni di cicli.
| Perché succede | So beheben Sie es |
|---|---|
| frequenza troppo alta — l'energia rimane in superficie | ridurre la frequenza, in modo che si adatti alla profondità di indurimento desiderata |
| tempo di riscaldamento troppo breve — il calore non può penetrare | prolungare il tempo di riscaldamento o ridurre la velocità di avanzamento |
| potenza troppo bassa o velocità di avanzamento troppo alta | prima scegliere la frequenza per la profondità, poi impostare la potenza |
| la bobina non è progettata per la profondità desiderata | Convalidare durante lo sviluppo del processo tramite sezione trasversale |
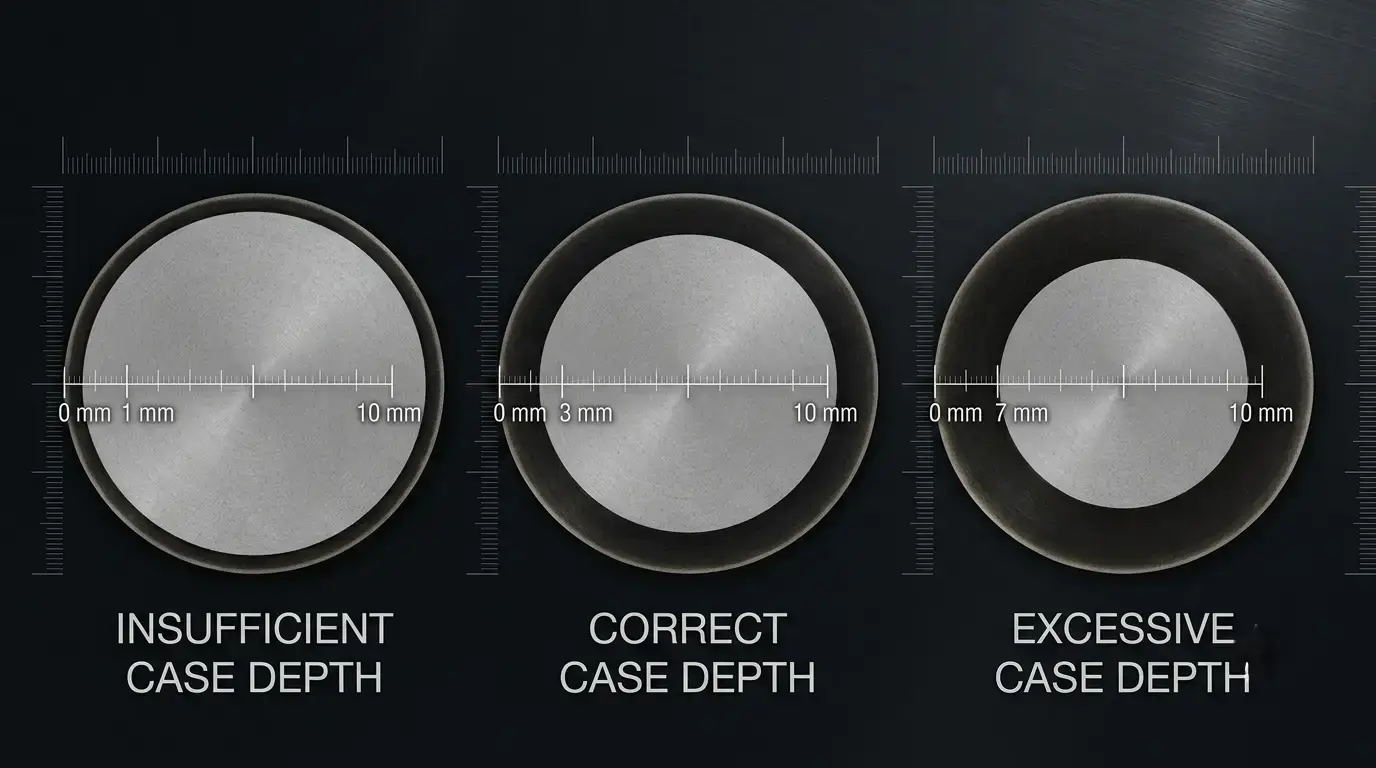
3. Profondità di indurimento eccessiva
Più profondo non significa automaticamente meglio. Una profondità di cementazione troppo grande riduce la tenacità del nucleo, complica la lavorazione successiva dopo la tempra, spreca energia e aumenta il rischio di deformazione — senza beneficio funzionale.
| Perché succede | So beheben Sie es |
|---|---|
| Frequenza troppo bassa — l'energia penetra più a fondo del necessario | Aumentare la frequenza, so that it matches the required hardening depth |
| Heating time too long — heat penetrates into the core | Reduce heating time to specification |
| Power supply above the component's requirement | Frequenza, Balance power and time per component — Leitfaden zur Leistungsauswahl |
4. Surriscaldamento della superficie
Local overheating causes grain growth, Ossidazione, Decarburization — or in severe cases partial melting. The component becomes brittle. Hardness values can still be within the specifications.
Why it happens — Too high power density on a small area. Heating cycle too long. Il design della bobina genera punti caldi nel campo magnetico. Distanza tra bobina e componente troppo ridotta concentra troppo l'energia.
Come risolverlo — Adattare la potenza alla dimensione del componente, non alla potenza di uscita massima. Ridurre il tempo del ciclo. Controllare la geometria della bobina, per distribuire uniformemente il campo. Mantenere la distanza corretta e aggiungere il monitoraggio della temperatura (Sensore IR o pirometro).
5. Cracks superficiali dopo la tempra
Il più grave Errori nella tempra a induzione — un componente rotto è scarto. Si formano crepe, quando le tensioni termiche e dovute alla trasformazione superano la resistenza del materiale durante il raffreddamento rapido.
Why it happens — la tempra è troppo aggressiva per la qualità del materiale. Hochkohlenstoff- o acciaio altamente legato viene lavorato senza adattare i parametri. surriscaldamento prima della tempra. angoli acuti, cunei di chiavetta o cambiamenti bruschi di sezione concentrano le tensioni durante il raffreddamento rapido. tempra eseguita in momenti non coerenti.
Come risolverlo — trattare riscaldamento e tempra come un unico processo. mezzo di tempra, concentrazione, Regolare temperatura e portata in base alla qualità del materiale. Non surriscaldare prima della tempra. Arrotondare spigoli vivi come angoli e dentature. Reagire nelle applicazioni con alberi Processi di scansione Particolarmente sensibili al tempo di tempra.
6. Deformazione
La tempratura a induzione provoca meno deformazioni rispetto al trattamento in forno, Tuttavia si verificano variazioni dimensionali — soprattutto con alberi lunghi, Componenti a pareti sottili e geometrie asimmetriche. Anche una piccola deformazione può portare i componenti fuori tolleranza.
Why it happens — Il riscaldamento non uniforme provoca una dilatazione termica asimmetrica. Tempra non uniforme — un lato si raffredda più velocemente. Geometria del componente asimmetrica con squilibrio di stress intrinseco. Supporti deboli permettono al componente di muoversi durante il processo.
Come risolverlo — Progettare la bobina per una copertura di riscaldamento uniforme. Garantire un getto di tempra simmetrico su tutti i lati. Testare un campione prima della produzione in serie. Usare supporti rigidi, che sostengono il componente durante l'intero ciclo.
7. Surriscaldamento della bobina
La bobina conduce correnti elevate sotto costante sollecitazione termica alternata. Una bobina poco raffreddata si usura rapidamente — e un guasto della bobina a metà turno costa molto più di un pezzo di ricambio.
| Perché succede | So beheben Sie es |
|---|---|
| Flusso dell'acqua di raffreddamento troppo basso o temperatura di ingresso troppo alta | Mantenere il flusso corretto e la giusta temperatura di ingresso |
| Canali interni ostruiti o incrostati | Controllare regolarmente le bobine per depositi e intasamenti |
| La potenza supera il limite di progettazione termica della bobina | Rimanere entro la potenza nominale; Guida al sistema di raffreddamento |
| Funzionamento continuo oltre il ciclo di lavoro consentito | Rispettare i limiti del ciclo di lavoro; La manutenzione preventiva riduce i tempi di fermo |
8. Risultati incoerenti tra i lotti
Il più frustrante Errori nella tempra a induzione: Ogni pezzo supera il controllo, ma durezza e profondità di indurimento variano da lotto a lotto. I clienti lo notano — anche se le specifiche sono tecnicamente rispettate.
Why it happens — Die Stromversorgung driftet mit der Zeit oder zwischen Schichten. Werkstoffschwankungen — verschiedene Schmelzen oder Lieferanten reagieren unterschiedlich. Die Spule verschleißt schrittweise und verändert die elektromagnetische Kopplung. Bedienereinstellungen sind bei manuellen Anlagen inkonsistent. Keine Prozessüberwachung — Probleme werden erst bei der Endprüfung erkannt.
Come risolverlo — Erwärmungsrezepte speichern — nicht auf das Gedächtnis des Bedieners verlassen. Potenza, Frequenza, Zeit, Energie und Kühlung in Echtzeit überwachen. Digitale Systeme mit Datenprotokollierung erkennen Drift, prima che si generino scarti. Eingehendes Material validieren, nicht nur ausgehende Teile.
Migliori pratiche
Sieben Prinzipien, die die Stabilität in allen Anwendungen des Induktionshärtens verbessern:
— Frequenz an die Tiefe anpassen, nicht an die Leistung. Die Frequenz bestimmt die Tiefe. Wählen Sie sie zuerst. Danach wird die Leistung für die Zykluszeit eingestellt.
— Spule für das Bauteil auslegen. Eine generische Spule, la maggior parte va bene, fornisce risultati irregolari. La bobina è uno strumento di processo, non merce standard.
— Mantenere costante la distanza tra componente e bobina. Piccole variazioni di distanza cambiano l'accoppiamento elettromagnetico e l'uniformità del riscaldamento.
— Raffreddare bobina ed elettronica di potenza. Una bobina surriscaldata falsifica il riscaldamento; Elettronica surriscaldata provoca deriva di potenza.
— Controllare il materiale in ingresso. Fusione diversa reagisce in modo diverso. Testare un campione di ogni nuovo fornitore o di ogni nuova fusione.
— Monitorare il processo, non solo la durezza finale. Quando un tester di durezza segnala un problema, il lotto è già difettoso.
— Validare ogni nuovo componente e ogni modifica del processo. Un test pilota rileva problemi, la cui correzione costa significativamente meno di un rifiuto del lotto.
Una tempra stabile significa, controllare l'intero sistema — frequenza, Potenza, Spule, Kühlung, Tempra, materiale e monitoraggio — e non solo girare un regolatore.
Riepilogo rapido: Errori, Cause & Rimedi
| Errori | Causa principale | Rimedio importante |
|---|---|---|
| 1. Durezza irregolare | Disallineamento della bobina, frequenza errata | Centrare la bobina, Adattare la frequenza alla profondità, Utilizzare dispositivi |
| 2. Profondità insufficiente | Frequenza troppo alta, Tempo troppo breve | ridurre la frequenza, Allungare il tempo, Convalidare il taglio trasversale |
| 3. Profondità eccessiva | Frequenza troppo bassa, Tempo troppo lungo | Aumentare la frequenza, Ridurre il tempo, Rispettare le specifiche |
| 4. Surriscaldamento | Densità di potenza eccessiva, Design del rotore/scocca scarso | Ridurre la potenza, Ridisegnare la bobina, Aggiungere monitoraggio della temperatura |
| 5. Crepe superficiali | Tempra troppo rapida, Surriscaldamento, Effetti di intaglio | Regolare la tempra, Controllare la temperatura massima, Smussare gli angoli acuti |
| 6. Deformazione | Riscaldamento/tempra irregolare, Dispositivo inadeguato | Bobina uniforme, tempering simmetrico, attrezzature rigide |
| 7. Surriscaldamento della bobina | acqua di raffreddamento insufficiente, canali ostruiti | aumentare il flusso, controllare la presenza di depositi, dimensionare correttamente il radiatore |
| 8. Variazioni di lotto | deriva delle prestazioni, variazioni del materiale, nessun monitoraggio | salvataggio delle ricette, monitoraggio in tempo reale, controlli sul materiale |
Principale scoperta
La maggior parte Errori nella tempra a induzione derivano dall'interazione tra frequenza, Potenza, Progettazione della bobina, Zeit, tempra, controllo del materiale e del processo. correggere una singola variabile in isolamento, funziona raramente.
La qualità stabile inizia con la giusta attrezzatura. Garantirlo in modo duraturo richiede parametri ottimizzati, raffreddamento affidabile, monitoraggio costante e validazione regolare. Se rilevate le cause precocemente, ridurrete gli scarti, migliorate la ripetibilità e prolungate la vita dell'impianto.
FAQ
F: Qual è l'errore più comune nella tempra ad induzione?
Un: Durezza irregolare. Di solito causato da disallineamento della bobina, frequenza errata o posizionamento incoerente — tutto evitabile con una corretta configurazione.
F: Una potenza maggiore può risolvere una tempra insufficiente?
Un: Nicht allein. Leistung beeinflusst die Geschwindigkeit, aber die Tiefe hängt auch von Frequenz, Zeit und Vorschubgeschwindigkeit ab. Wenn Sie nur die Leistung hochdrehen, riskieren Sie Oberflächenüberhitzung ohne Verbesserung der Tiefe. Zuerst muss die Frequenz zur Tiefe passen — danach bestimmt die Leistung die Zykluszeit. Vedi il nostro Leitfaden zur Leistungsberechnung.
F: Warum überhitzt meine Induktionsspule?
Un: Zu geringer Wasserdurchfluss, canali ostruiti (Kalk/Ablagerungen), übermäßige Leistung oder Betrieb über den Duty Cycle hinaus. Osservare la temperatura di uscita dell'acqua della bobina — una tendenza in aumento è un segnale di allarme. Vedi il nostro Guida al raffreddamento ad acqua per la progettazione del sistema.
F: Come verifico il mio processo di indurimento?
Un: Sei controlli in meno di un'ora: (1) Check, se la frequenza corrisponde alla profondità di indurimento per ogni numero di parte. (2) Controllare la bobina — distanza, Usura, Flusso d'acqua. (3) Confrontare le impostazioni di potenza/tempo con i valori storici di base. (4) Concentrazione del temperamento, Controllare la temperatura e la uniformità del flusso. (5) Valutare i dati di indurimento degli ultimi 30 giorni — ogni tendenza è un segnale di allarme. (6) Controllare una parte per turno nella sezione trasversale. Così vengono rilevati la maggior parte dei problemi, prima che si generino scarti.
F: Quando dovrei sostituire una bobina a induzione invece di ripararla?
Un: Sostituire, wenn: la parete interna è consumata di più di 10% lo spessore originale, il flusso d'acqua è limitato e la pulizia chimica non aiuta, il corpo della bobina presenta crepe o bruciature o le variazioni di durezza riappaiono subito dopo la convalida. Una bobina degradatta sembra spesso ancora utilizzabile, produce però scarti inosservati — la sostituzione si ammortizza rapidamente.
Hai bisogno di aiuto nell'analisi degli errori del tuo processo di tempratura a induzione?
Il nostro team di ingegneri può diagnosticare i tuoi errori specifici e l'attrezzatura appropriata, Consigliare la progettazione delle bobine e i parametri di processo per i tuoi componenti.










