
5 Fattori critici per la selezione di una macchina di ricottura a induzione
Selezionare una macchina per ricottura a induzione non si tratta di trovare l’alimentatore con il wattaggio più alto o il preventivo più economico. Si tratta di abbinare l'attrezzatura a tre cose che la ricottura in forno convenzionale non può fornire contemporaneamente: riscaldamento localizzato, raffreddamento controllato, e produttività in linea. Una macchina ben specifica ammorbidisce il metallo lavorato a freddo, allevia lo stress della zona di saldatura, e ripristina la duttilità, in secondi per parte anziché in ore per lotto. Uno scarsamente abbinato ti lascia con una struttura del grano incoerente, ossidazione superficiale, e un bene patrimoniale che non si integra mai con il resto della linea.
La ricottura è fondamentalmente diversa dalla tempra e dalla rinvenitura. Funziona a temperature più elevate, richiede il controllo della velocità di raffreddamento — non solo della velocità di riscaldamento — e serve a un insieme completamente diverso di flussi di lavoro produttivi: trafilatura del filo, formatura del tubo, formatura a freddo, e ricottura dopo saldatura per alleviare le tensioni. I cinque fattori riportati di seguito sono i punti decisionali che separano una macchina che si adatta al tuo processo da una che lo ostacola.
Indice dei contenuti
1. Definisci la tua applicazione di ricottura
La ricottura non è un processo: è una famiglia di processi, e la macchina di cui hai bisogno dipende interamente da quella che stai utilizzando. A differenza di tempratura ad induzione, che quasi sempre segue l'indurimento, la ricottura si presenta in più punti della catena di produzione: dopo la trafilatura a freddo, tra le fasi di formazione, dopo la saldatura, o come fase finale di distensione prima della lavorazione.
Inizia identificando il tipo di applicazione con cui hai a che fare:
— Ricottura di fili e trefoli: La trafilatura continua indurisce il materiale. La ricottura ad induzione in linea tra le passate di trafilatura ripristina la duttilità senza arrestare la linea. Il design della bobina in questo caso è tipicamente una bobina a tunnel multigiro attraverso la quale il filo passa ad alta velocità.
— Ricottura di tubi e tubazioni: Formatura del tubo, piegatura, e la saldatura introducono stress residui. La ricottura a induzione può colpire zone specifiche: il cordone di saldatura, il raggio di curvatura, o l'intera sezione trasversale — con molto meno ossidazione rispetto a un forno.
— Ricottura di barre e tondini: Le barre laminate a freddo o trafilate a freddo spesso necessitano di ammorbidimento dell'intera sezione trasversale prima della successiva operazione di formatura. I sistemi a media frequenza forniscono la profondità di penetrazione richiesta per sezioni solide.
— Ricottura della zona saldata: Dopo la saldatura TIG, MIG, o laser, la zona interessata dal calore (HAZ) contiene tensioni residue che possono causare cricche. La ricottura localizzata a induzione tratta solo la HAZ, lasciando invariato il resto della parte, cosa che una fornace non può fare.
— Ricottura continua su tutta la lunghezza: Prodotti lunghi come il filo, striscia, o tubi che corrono a velocità costante attraverso una bobina fissa. La macchina deve mantenere un profilo termico costante per ore di funzionamento continuo.
An macchina per ricottura a induzione progettato per filo continuo a 200 metri al minuto è un sistema completamente diverso da quello costruito per il trattamento post-saldatura localizzato su un lotto di assemblaggi fabbricati. Definire prima l'applicazione, quindi specifica la macchina attorno ad esso.
2. Potenza, Frequenza & Controllo del raffreddamento
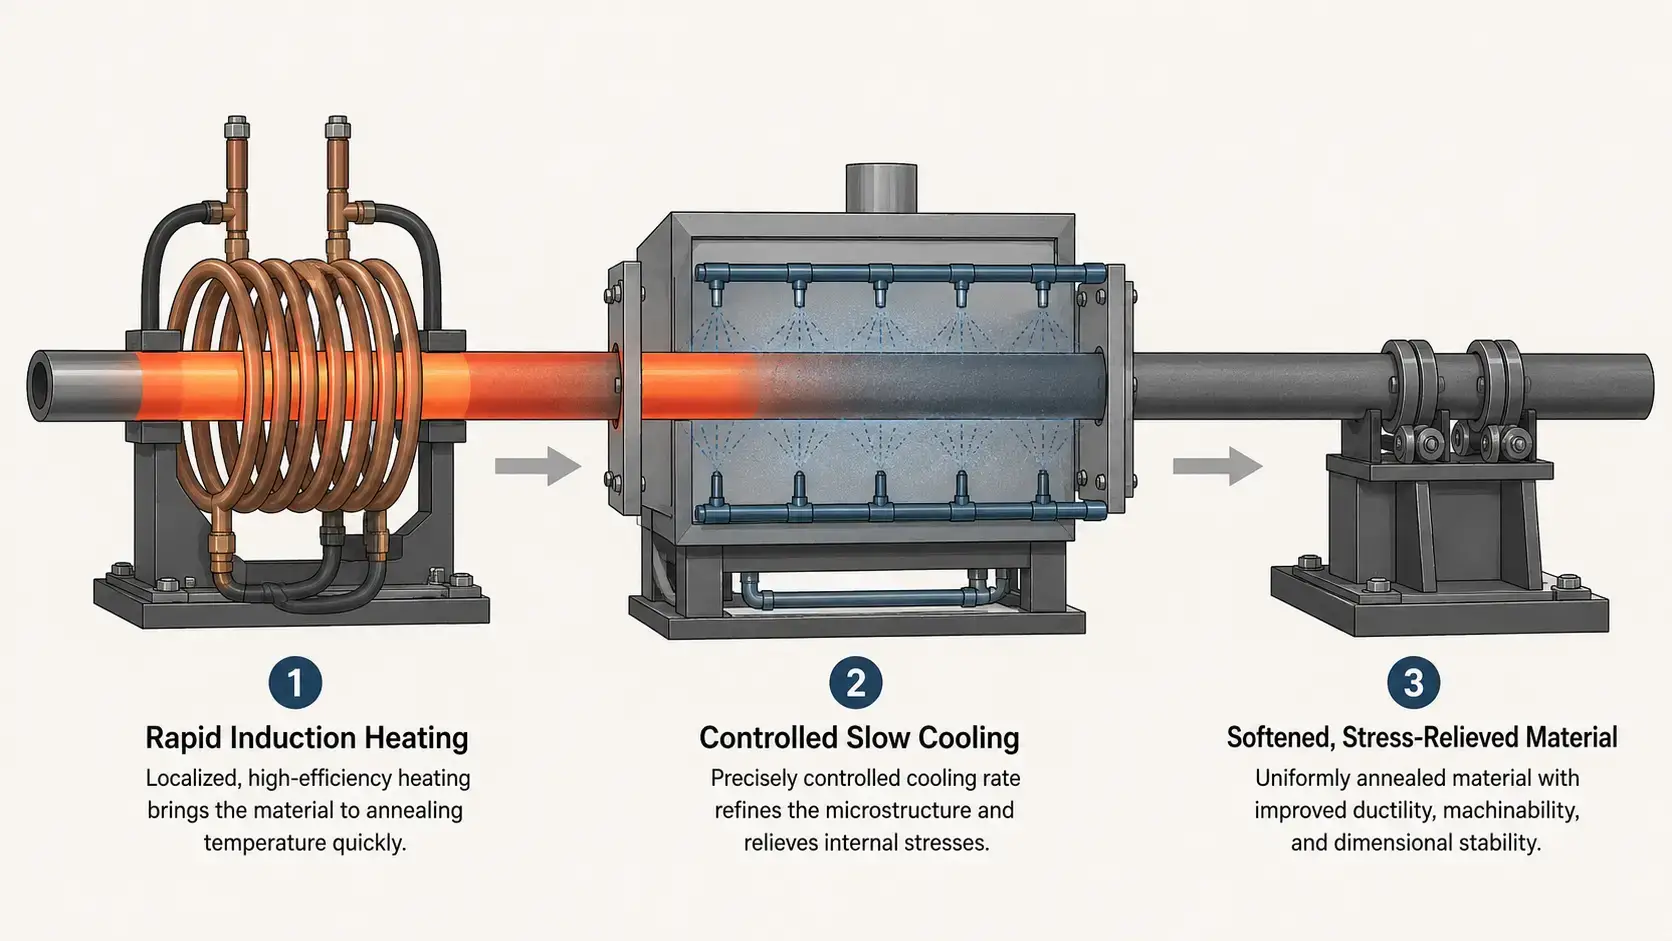
La potenza e la frequenza determinano la velocità e la profondità di riscaldamento della parte. Ma per ricottura, c’è una terza variabile che conta altrettanto: controllo della velocità di raffreddamento. A differenza della tempra (dove si tempra) e del rinvenimento (dove solitamente si raffredda all'aria), la ricottura richiede un raffreddamento lento e controllato per consentire alla struttura del grano di riformarsi correttamente. Una macchina che si riscalda perfettamente ma si raffredda troppo velocemente lascerà il materiale più duro di quanto non fosse all'inizio.
I tre parametri da valutare insieme:
— Livello di potenza: Le temperature di ricottura sono più alte rispetto al temperamento — tipicamente 700–900°C per gli acciai, rispetto ai 150–650°C per la tempra. Questo significa una potenza specifica superiore per chilogrammo di pezzo. Fai riferimento allo standard i requisiti di potenza per stimare la tua base, ma aspettati carichi di ricottura all'estremità superiore dell'intervallo per una data massa di pezzo.
— Selezione della frequenza: Frequenza media (1–10 kHz) adatti a sezioni solide come barra e tubi a parete spessa dove il calore deve penetrare fino al nucleo. Frequenza più alta (10–50 kHz) adatti a tubi a sottile calibro, filo, e ricottura a livello superficiale. La regola è la stessa di tutti Riscaldamento a induzione: sezione trasversale più piccola → frequenza più alta.
— Sezione di raffreddamento controllato: Qui è dove l'apparecchiatura di ricottura a induzione differisce fondamentalmente da altre macchine a induzione. Dopo la bobina di riscaldamento, il pezzo deve passare attraverso una zona di raffreddamento controllato — un tunnel isolato, una camicia a temperatura regolata, o un intervallo d'aria temporizzato con precisione — che abbassa la temperatura abbastanza lentamente da permettere la completa ricristallizzazione. Chiedi al fornitore come viene gestita la velocità di raffreddamento, non solo come viene erogato il riscaldamento.
Un fornitore che parla solo di kilowatt e kilohertz senza affrontare il controllo del raffreddamento sta trattando la ricottura come tempra con un punto di temperatura più basso. Non è la stessa cosa.
3. Precisione della temperatura & Uniformità
Il controllo della temperatura di ricottura è impegnativo per due ragioni che non si applicano alla tempra o alla rinvenitura. Prima, la finestra di temperatura target è stretta rispetto alla temperatura assoluta — mantenere a 850°C ±10°C richiede un controllo proporzionale più rigoroso che mantenere a 400°C ±10°C, perché le perdite termiche verso l'ambiente circostante scalano con la quarta potenza della temperatura assoluta. Secondo, se la temperatura supera troppo, la crescita del grano accelera e le proprietà meccaniche del materiale si degradano in modo permanente: non è possibile “non crescere” cereali grossolani raffreddando più lentamente.
Caratteristiche chiave del controllo della temperatura da valutare in un sistema di ricottura ad induzione:
— Pirometria a doppia lunghezza d'onda o rapporto: I pirometri IR standard possono subire variazioni con variazioni di emissività poiché la superficie della parte si ossida alle temperature di ricottura. Un sensore a doppia lunghezza d'onda compensa questo, fornendo letture accurate anche quando la condizione della superficie cambia durante il riscaldamento.
— Controllo della potenza a ciclo chiuso con risposta rapida: Il sistema deve regolare l'uscita in pochi millisecondi per compensare le fluttuazioni della velocità della linea, variazioni della temperatura del materiale in ingresso, e deriva dell'impedenza della bobina mentre la bobina si riscalda durante una produzione.
— Monitoraggio multi-zona per processi continui: In linee di ricottura di fili o tubi, la temperatura deve essere misurata all'uscita della batteria e all'uscita della zona di raffreddamento. La differenza tra queste due letture indica se la velocità di raffreddamento è adeguata.
— Gestione ricette con profili specifici del materiale: Parametri di ricottura per 304 I tubi in acciaio inossidabile sono completamente diversi da quelli per il filo in acciaio al carbonio C1020. La macchina dovrebbe immagazzinare, richiamo, e bloccare i profili convalidati in modo che gli operatori non debbano risintonizzarsi per ogni cambio di materiale.
Se un fornitore non può dimostrare l'uniformità della temperatura su un pezzo specifico con il tuo materiale specifico, continua a cercare. La validazione del processo sui tuoi pezzi reali è l'unica prova che conta.
4. Automazione & Capacità di produzione
Le linee di ricottura rientrano in due grandi categorie, e i requisiti di automazione per ciascuna sono completamente diversi. Le linee di processo continuo — trafilatura a filo, ricottura a tubi, lavorazione a strisce — richiedono che il sistema di induzione si sincronizzi con una velocità di linea esistente che potrebbe già essere fissa. Postazioni di ricottura batch – celle di trattamento post-saldatura, stazioni di distensione pre-lavorazione: necessitano di un cambio rapido dei pezzi e di attrezzature flessibili.
Abbina il livello di automazione al tuo profilo di produzione:
— Ricottura continua in linea: La bobina di induzione e la sezione di raffreddamento sono integrate direttamente nella trafilatura, saldatura di tubi, o linea di laminazione nastri. Il sistema di controllo deve comunicare con il PLC della linea per regolare la potenza in tempo reale al variare della velocità della linea. Un ritardo di comunicazione di due secondi 100 metri al minuto significa tre metri di scarto.
— celle a batch semi-automatiche: Un operatore carica il pezzo in un supporto, inizia il ciclo, e rimuove il pezzo finito. Adatto per la ricottura della zona di saldatura di assemblaggi prefabbricati o per il sollievo dello stress pre-lavorazione di forgiature. La consistenza del tempo del ciclo dipende dalla ripetibilità del posizionamento del pezzo — il supporto dovrebbe posizionare il pezzo con precisione rispetto alla bobina ogni volta.
— celle robotiche completamente automatiche: Un robot carica i pezzi nella bobina, il ciclo di ricottura si avvia, e il robot scarica. Questa configurazione funziona bene per volumi medio-alti di pezzi singoli dove il costo del lavoro o la coerenza dei tempi di ciclo giustificano l'investimento nell'automazione. La stessa logica di progettazione si applica come quando si seleziona un sistema di tempra a induzione con movimentazione robotizzata.
— Utensili a cambio rapido: Se si ricuiscono più SKU sulla stessa macchina, la bobina, guide, e inserti della zona di raffreddamento dovrebbero essere sostituibili in pochi minuti, non in ore. Ogni minuto di cambio è capacità produttiva persa.
Per linee continue, specificare la macchina per la velocità di linea più alta che prevedi di utilizzare nei prossimi tre anni, non la velocità a cui corri oggi. Rifare l'impianto con un alimentatore più veloce in seguito è più costoso che acquistare la capacità giusta fin dall'inizio.
5. Esperienza del fornitore & Know-how di processo
La ricottura è il processo di induzione dove l'esperienza del fornitore conta di più. La tempra è relativamente tollerante: riscaldare sopra la temperatura di trasformazione, tempra, fatto. Il rinvenimento è semplice: riscaldare a un obiettivo inferiore, mantenere, raffreddare ad aria. Il ricottura aggiunge una dimensione — il raffreddamento controllato — che richiede al fornitore di comprendere la metallurgia, non solo l'ingegneria elettrica. Un fornitore che conosce l'elettronica di potenza ma non la cinetica della trasformazione di fase specificherà una macchina che riscalda perfettamente ma rovina il materiale durante il raffreddamento.
Quando si valutano i fornitori, indagare oltre il catalogo delle apparecchiature:
— Esperienza nei processi specifici del materiale: Il fornitore ha costruito sistemi di ricottura per la vostra famiglia di materiali — acciai al carbonio, acciai inossidabili, leghe di rame, alluminio? Ognuno ha diverse temperature di trasformazione, caratteristiche di emissività, e sensibilità ai tassi di raffreddamento. Chiedere un riferimento a un cliente che utilizza un materiale simile.
— Progettazione della bobina per la ricottura: Le bobine di ricottura spesso funzionano a temperature più elevate per cicli di lavoro più lunghi rispetto alle bobine di indurimento. Il sistema di raffreddamento della bobina, isolamento, e la struttura di supporto meccanica devono essere progettati per un carico termico sostenuto, non per un lavoro intermittente. Una bobina di indurimento riadattata per la ricottura fallirà prematuramente.
— Progettazione della zona di raffreddamento: Questa è la parte di un sistema di riscaldamento a induzione che la maggior parte dei fornitori generici trascura. Chiedi di vedere come è progettata la sezione di raffreddamento — lunghezza, isolamento, punti di monitoraggio della temperatura, e se può essere regolata per materiali e velocità di linea diversi.
— Validazione del processo in loco: Il fornitore dovrebbe essere disposto a far passare il materiale attraverso un sistema di prova e fornire curve tempo-temperatura, letture di durezza prima e dopo, e immagini della struttura metallografica dei grani. Un preventivo senza dati di processo è un azzardo.
— Supporto post-vendita e pezzi di ricambio: Spesso vengono eseguite linee di ricottura 24/7. I costi dei tempi di inattività sono calcolati al minuto, non al giorno. Confermare i tempi di consegna dei pezzi di ricambio e se il fornitore offre diagnostica remota per l'alimentazione e il sistema di controllo.
Un fornitore con cui vale la pena lavorare chiede della tua applicazione di ricottura prima di fornire un preventivo per la potenza. Valutiamo ogni richiesta rispetto ai cinque fattori sopra indicati — tipo di applicazione, requisiti di potenza e raffreddamento, controllo della temperatura, necessità di automazione, e supporto di processo a lungo termine — e forniamo una configurazione basata sul tuo materiale e sugli obiettivi di produzione, non un presetto di catalogo.
Induzione vs. Ricottura convenzionale del forno
Per i produttori che attualmente utilizzano forni a lotto o a nastro continuo per il ricottura, la domanda è se l'induzione offra un vantaggio sufficiente a giustificare il cambio. La tabella sottostante confronta i due metodi sulle dimensioni più importanti nella produzione.
| Ricottura a Induzione | Ricottura convenzionale del forno |
|---|---|
| Riscaldamento rapido e localizzato — secondi a minuti | Riscaldamento lento a batch — tipicamente 1–6 ore |
| Velocità di raffreddamento controllata — zona di raffreddamento lenta programmabile | Raffreddamento passivo della caldaia — controllo limitato della velocità, dipende dalla massa termica |
| Ossidazione minima — esposizione breve ad alta temperatura, Compatibile con gas inerte | Maggiore formazione di ossido — esposizione prolungata alla temperatura |
| Minore consumo energetico per pezzo — riscaldamento solo della zona target | Maggiore consumo energetico — forno inattivo, Perdita di calore nell'ambiente |
| Compatibile con linea — lavorazione continua di filo, tubo, e lamiera | Flusso di lavoro limitato al lotto — caricare, soaking, raffreddare, scaricare |
| Raffinamento del grano coerente — ciclo termico ripetibile per pezzo | Gradienti di temperatura all'interno del forno — risultati variabili per zona |
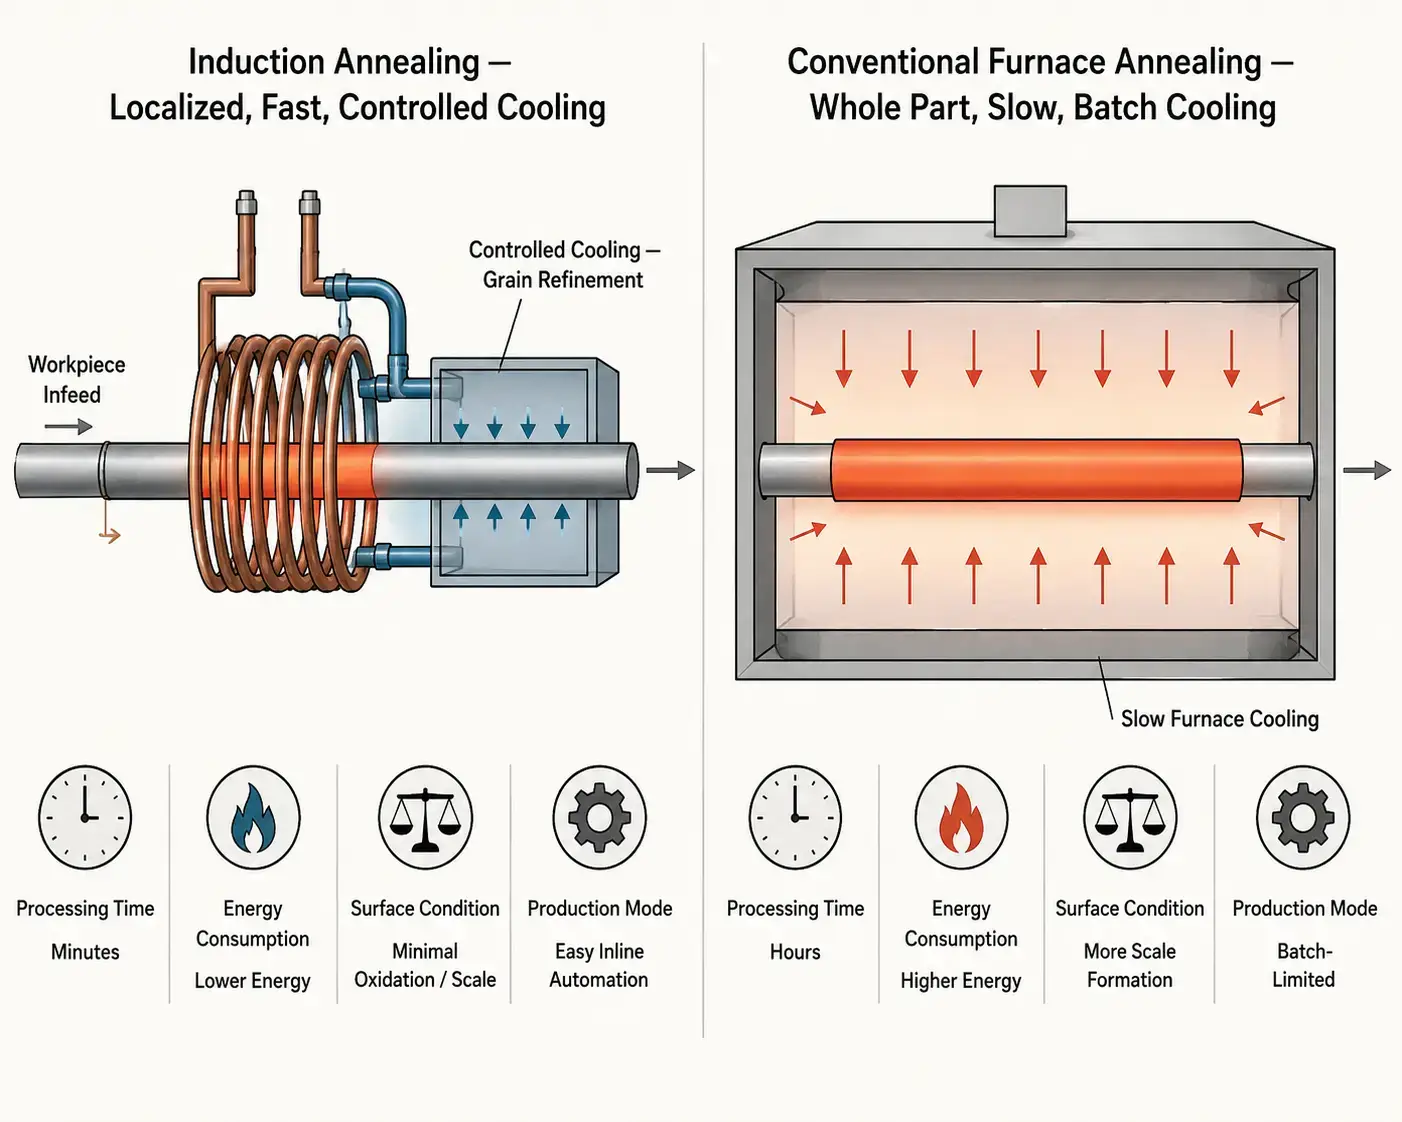
La ricottura a induzione non è un sostituto universale del forno. Per le officine che ricuciono dozzine di diverse geometrie di pezzi in lotti imprevedibili, un il forno convenzionale rimane lo strumento più versatile — caricalo, imposta il profilo, e lascialo funzionare. Ma per linee di produzione dedicate che lavorano filo, tubo, bar, o ricottura ripetitiva di saldature a volume medio-alto, l'induzione offre cicli più rapidi, minore consumo energetico per pezzo, molto meno ossidazione, e un livello di controllo della velocità di raffreddamento che un forno a lotti non può eguagliare. Il crossover economico è più chiaro quando il passaggio di ricottura è il collo di bottiglia in una linea altrimenti continua.
Chiave da asporto
Scegliere un macchina per ricottura a induzione si riduce a cinque decisioni, e la più importante è la prima: definire esattamente cosa stai ricoprendo e perché. L'applicazione — filo, tubo, bar, o zona di saldatura — determina la potenza, Frequenza, e geometria della bobina. Il materiale determina la temperatura target e il tasso di raffreddamento che devi mantenere. E il volume di produzione determina se hai bisogno di un sistema continuo in linea, una cella semi-automatica, o una postazione completamente robotica. Un fornitore che inizia chiedendo informazioni sul tuo materiale e sulla velocità della tua linea, piuttosto che quotare una macchina da un catalogo, fa la differenza tra un sistema che funziona dal primo giorno e uno che richiede sei mesi di regolazioni. La macchina giusta specificata correttamente trasforma la ricottura da un'operazione a lotti e in attesa in un passo di produzione continuo, ripetibile.
FAQ
Q: Qual è la differenza tra ricottura a induzione e tempra a induzione?
Un: Le tre differenze chiave sono temperatura, velocità di raffreddamento, e scopo. La ricottura funziona a temperature più elevate (tipicamente 700–900°C per gli acciai) per ricristallizzare completamente la struttura del grano e massimizzare morbidezza e duttilità. Il rinvenimento funziona a temperature più basse (150circa 650°C) per ridurre la fragilità dopo l'indurimento mantenendo la maggior parte della durezza. La ricottura richiede un raffreddamento lento e controllato per consentire l'affinamento del grano; il rinvenimento è solitamente raffreddato ad aria. E servono diversi punti della catena di produzione: la ricottura spesso tratta materiale lavorato a freddo o saldato, mentre al rinvenimento segue sempre una fase di tempra.
Q: Quali materiali possono essere ricotti ad induzione?
Un: Acciai al carbonio, acciai legati, acciai inossidabili, rame e leghe di rame, leghe di alluminio, e il titanio può essere ricotto ad induzione, a condizione che l'alimentazione e la frequenza siano adeguate alla resistività elettrica e alla conduttività termica del materiale. I metalli non ferrosi come il rame e l'alluminio richiedono densità di potenza più elevate perché la loro minore resistività elettrica riduce l'efficienza del riscaldamento induttivo. Il design e la frequenza della bobina devono essere adattati per ciascuna famiglia di materiali: un sistema impostato per l'acciaio non ricottura il rame in modo efficace senza una riprogettazione.
Q: La ricottura ad induzione può sostituire un forno di ricottura convenzionale??
Un: Per la produzione continua di filo, tubo, striscia, e barra, sì, la ricottura a induzione può sostituire completamente il forno, fornendo tempi di ciclo più rapidi, costi energetici inferiori, meno ossidazione, e un controllo molto migliore della velocità di raffreddamento. Per ricottura discontinua di grandi dimensioni, fabbricazioni di forma irregolare o carichi di lavoro con parti miste, un forno è spesso ancora la scelta più pratica. Molti produttori utilizzano un modello ibrido: induzione per le linee dedicate ad alto volume, forno per il lavoro variabile a basso volume.
Hai bisogno di aiuto per specificare un sistema di ricottura a induzione?
Parlaci del tuo materiale, dimensioni del pezzo da lavoro, proprietà target, e volume di produzione. Noi raccomanderemo una configurazione di ricottura a induzione adatta alla tua applicazione.





