
Raddrizzatura ad induzione di strutture in acciaio: Processo, Applicazioni e considerazioni chiave
Introduzione
Le strutture in acciaio possono sviluppare distorsioni durante la saldatura, fabbricazione, assemblaggio, e servizio. Le piastre di acciaio di grandi dimensioni potrebbero diventare irregolari, i pannelli saldati possono sviluppare distorsioni angolari, e gli elementi strutturali potrebbero perdere l'allineamento previsto.
Raddrizzatura ad induzione è un metodo di correzione termica che utilizza il riscaldamento elettromagnetico localizzato per correggere tipi selezionati di deformazione nelle strutture in acciaio. A seconda del processo, espansione e contrazione termica controllata, a volte combinato con la forza meccanica applicata mentre l'acciaio è caldo, aiutare a ripristinare la geometria richiesta.
A differenza della stiratura a fiamma convenzionale, il riscaldamento a induzione genera calore elettromagneticamente all'interno del pezzo conduttivo, consentendo di riscaldare aree selezionate senza fiamma libera.
Il successo del raddrizzamento dipende dalla deformazione originale, dalle proprietà del materiale, posizione del riscaldamento, configurazione dell'induttore, e controllo del processo.
2. Come il riscaldamento a induzione localizzato corregge la deformazione dell'acciaio
3. Applicazioni comuni della stiratura a induzione
4. Configurazione dell'induttore e selezione dell'area di riscaldamento
5. Fattori chiave che influenzano i risultati della stiratura
6. Stiratura a induzione vs. Raddrizzamento alla fiamma
7. Monitoraggio del processo e controllo dimensionale
8. Limitazioni e considerazioni materiali
1. Cos'è la stiratura a induzione?
Usi di raddrizzamento a induzione induzione elettromagnetica per riscaldare aree selezionate di una struttura metallica deformata.
Quando un'area localizzata di acciaio viene riscaldata, tenta di espandersi. Il materiale di raffreddamento circostante limita questa espansione, creando tensioni interne. Perché la resistenza allo snervamento dell'acciaio diminuisce all'aumentare della sua temperatura, in condizioni adeguate può verificarsi una deformazione plastica localizzata.
Durante il raffreddamento, la regione riscaldata si contrae. Questo cambiamento dimensionale contribuisce a correggere la geometria complessiva.
Alcuni sistemi applicano anche una forza meccanica controllata mentre l'acciaio è caldo.
Le applicazioni tipiche includono:
•Raddrizzamento del ponte e delle paratie della nave
•Correzione della distorsione della piastra in acciaio
•Correzione dell'assieme saldato
•Raddrizzatura di travi strutturali
•Componenti strutturali ferroviari e di veicoli pesanti
La raddrizzatura a induzione dovrebbe essere distinta da altri due processi:
Piegatura ad induzione: Crea intenzionalmente una curvatura specificata.
Trattamento termico post-saldatura (PWHT): Risponde a specifici requisiti metallurgici o di sollecitazione residua piuttosto che correggere principalmente la geometria.
2. Come il riscaldamento a induzione localizzato corregge la deformazione dell'acciaio
Il meccanismo di correzione prevede una dilatazione termica limitata, deformazione plastica localizzata, e contrazione durante il raffreddamento.
2.1 Dilatazione termica e deformazione plastica
L'induttore è posizionato vicino all'area di correzione selezionata. L'energia elettromagnetica genera calore all'interno dell'acciaio conduttivo.
All'aumentare della temperatura, l'area riscaldata tenta di espandersi. Il materiale di raffreddamento circostante limita parte di questa espansione.
In condizioni adeguate, il ridotto carico di snervamento a temperatura elevata consente il verificarsi di deformazioni plastiche localizzate.
Questa è una parte importante del meccanismo di raddrizzamento termico. La correzione non è semplicemente il risultato del riscaldamento e del successivo ritiro.
2.2 Contrazione durante il raffreddamento
Mentre la regione riscaldata si raffredda, si contrae. Il suo cambiamento dimensionale interagisce con i vincoli materiali e strutturali circostanti, contribuire alla correzione finale.
Il risultato dipende dal luogo di riscaldamento, ciclo termico, dalle proprietà del materiale, e condizioni di restrizione.
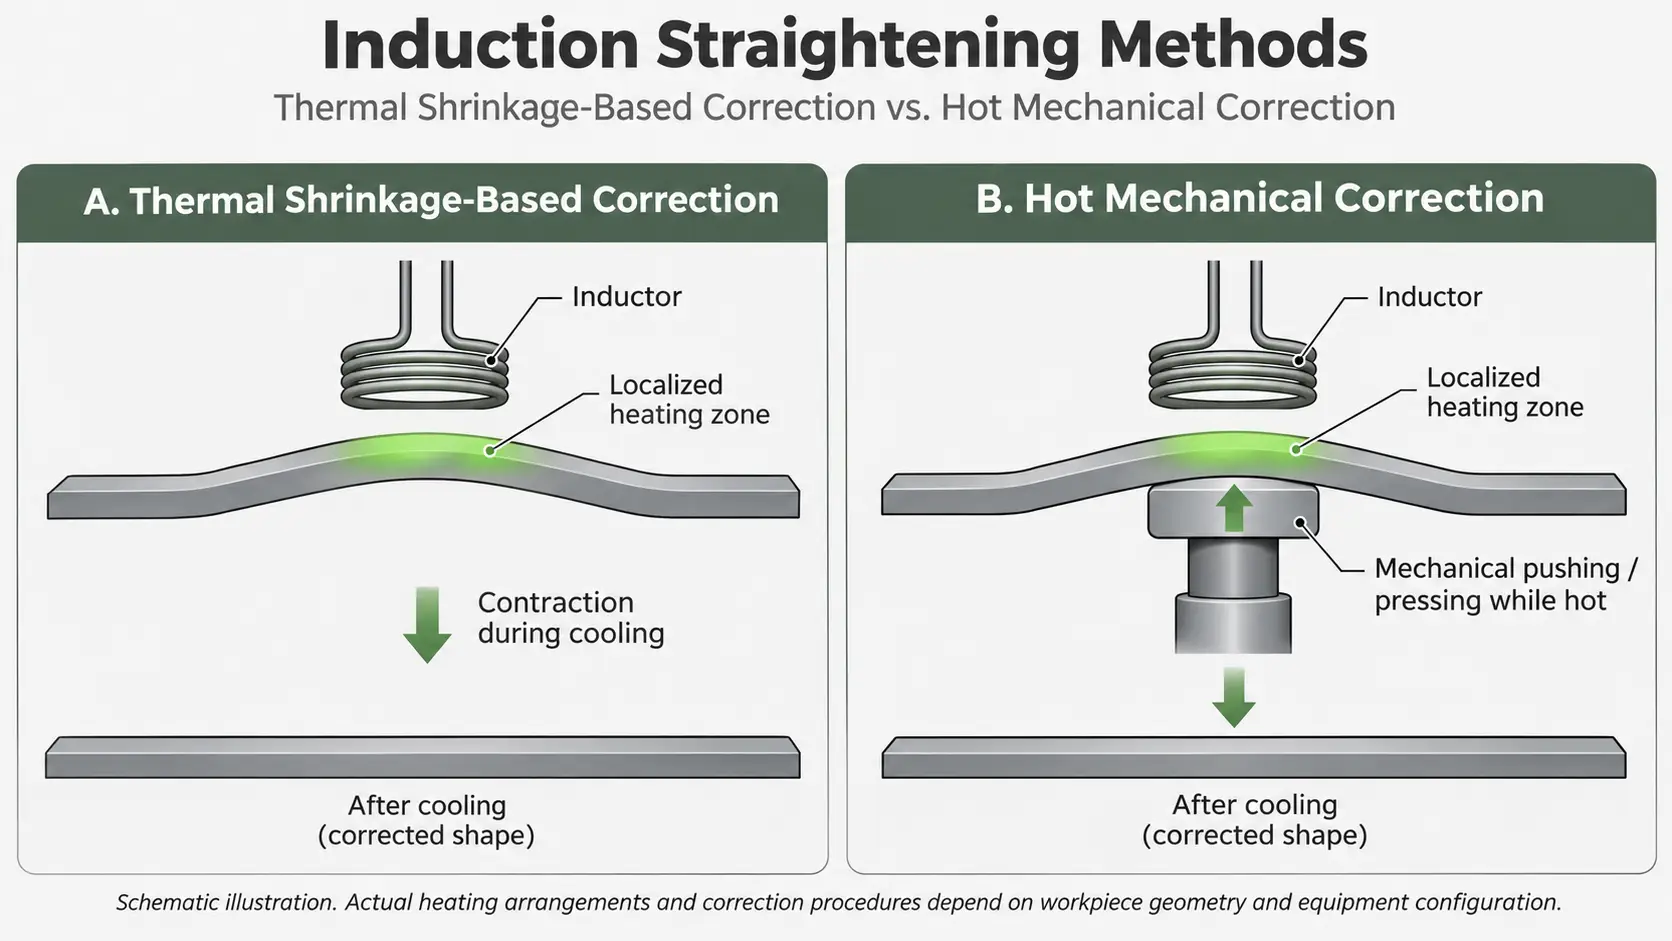
2.3 Contrazione termica e correzione meccanica a caldo
Occorre distinguere due approcci generali.
Correzione basata sul ritiro termico
Le aree selezionate vengono riscaldate in modo che l'espansione limitata e la successiva contrazione producano il cambiamento dimensionale richiesto.
Correzione meccanica a caldo
Alcuni sistemi specializzati combinano il riscaldamento a induzione localizzato con la spinta o pressatura controllata mentre l'acciaio è caldo. La forma corretta viene quindi mantenuta dopo il raffreddamento.
Per esempio, il sistema di raddrizzatura del piatto ENRX TERAC utilizza il riscaldamento a induzione insieme alla correzione meccanica.
Questi metodi non dovrebbero essere trattati come intercambiabili. Il processo effettivo dipende dalla configurazione dell'apparecchiatura e dalla procedura approvata.
3. Applicazioni comuni della stiratura a induzione
3.1 Raddrizzamento del ponte e della paratia della nave
La costruzione navale è un'applicazione consolidata della raddrizzatura a induzione.
Saldatura di lamiere di grandi dimensioni, irrigidimenti, e gli assemblaggi strutturali possono introdurre deformazioni locali e complessive.
I problemi tipici includono:
•Superfici del ponte irregolari
•Distorsione locale della placca
•Deformazione angolare attorno ad assemblaggi saldati
•Distorsione dei pannelli verticali della paratia
Sistemi di raddrizzatura a induzione specializzati possono riscaldare aree selezionate di grandi piastre di acciaio. Alcuni sono progettati per funzionare da un lato, che è utile quando l'accesso alla superficie opposta è limitato.
3.2 Correzione di piastre in acciaio e assiemi saldati
Piastre d'acciaio possono sviluppare deformazioni durante la saldatura e la fabbricazione.
L'entità e la direzione della distorsione sono influenzate dalla sequenza di saldatura, apporto di calore, dimensioni della piastra, configurazione dell'irrigidimento, e condizioni di restrizione.
La raddrizzatura a induzione può essere presa in considerazione quando la correzione termica localizzata è appropriata per il materiale e la struttura.
3.3 Raddrizzamento di travi strutturali
Le travi strutturali e le sezioni fabbricate possono sviluppare flessioni o torsioni durante la produzione, trasporto, installazione, o servizio.
Una trave, canale, e la piastra piana rispondono in modo diverso alla correzione termica a causa della loro geometria della sezione trasversale e della loro rigidità.
La disposizione del riscaldamento dovrà quindi tenere conto della sezione strutturale e della direzione di deformazione.
3.4 Strutture ferroviarie e di veicoli pesanti
Altre potenziali applicazioni includono componenti del materiale rotabile ferroviario, assemblaggi strutturali di locomotive, e strutture di veicoli pesanti.
Le tolleranze dimensionali e i componenti sensibili al calore vicini devono essere considerati quando si pianifica il processo di correzione.
4. Configurazione dell'induttore e selezione dell'area di riscaldamento
La zona di riscaldamento e configurazione dell'induttore determinare dove viene applicata l’energia elettromagnetica.
Non esiste una geometria dell'induttore universale o un modello di riscaldamento adatto a ogni struttura in acciaio.
4.1 Identificazione della deformazione
Prima di selezionare la zona di riscaldamento, la deformazione originale dovrebbe essere misurata e classificata.
Le condizioni comuni includono:
•Deformazione locale della piastra
•Distorsione angolare
•Curvatura complessiva della placca
•Piegatura della trave
•Torsione strutturale
L'area più visibilmente deformata non è necessariamente l'unica area che deve essere riscaldata. La posizione di correzione deve essere selezionata in base al meccanismo di deformazione e alla direzione di correzione prevista.
4.2 Geometria e posizione dell'induttore
Importanti considerazioni sulla progettazione includono:
•Impronta dell'induttore
•Distanza tra l'induttore e il pezzo
•Direzione e movimento del riscaldamento
•Spessore e geometria del pezzo
•Potenza e frequenza operativa
L'induttore deve fornire un'impronta termica adeguata per l'area di correzione prevista.
La letteratura tradizionale sulla stiratura termica descrive lo spot, linea, e modelli di riscaldamento a forma di cuneo. Tuttavia, questi modelli non dovrebbero essere trattati automaticamente come geometrie standard delle bobine di induzione.
La distribuzione effettiva del riscaldamento dipende dal design dell'induttore, accoppiamento elettromagnetico, geometria del pezzo, e condizioni operative.
5. Fattori chiave che influenzano i risultati della stiratura
5.1 Grado dell'acciaio e condizioni del materiale originale
Diversi gradi di acciaio rispondono in modo diverso al riscaldamento localizzato.
Acciaio al carbonio, acciaio bassolegato ad alta resistenza, acciaio bonificato, e l'acciaio lavorato termomeccanicamente può avere limiti di temperatura diversi.
Per bonificato (Q&T) acciai, la temperatura di riscaldamento consentita deve essere considerata in relazione alla temperatura di rinvenimento originale.
Un riscaldamento superiore al limite rilevante può alterare le proprietà meccaniche sviluppate durante il trattamento termico originale.
Anche altri acciai ad alta resistenza e lavorati termomeccanicamente richiedono una valutazione specifica del materiale.
Non esiste una temperatura massima universale adatta a ogni applicazione di stiratura a induzione. La temperatura consentita deve essere stabilita in base alla qualità dell'acciaio, condizioni materiali originali, specifiche disciplinanti, e procedura approvata.
5.2 Spessore della piastra e geometria strutturale
Lo spessore della piastra influenza il trasferimento di calore e la differenza di temperatura tra la superficie e l'interno.
Le lastre sottili possono essere particolarmente sensibili ad un eccessivo riscaldamento localizzato, che può introdurre ulteriori deformazioni o distorsioni.
Sezioni più spesse possono richiedere diverse disposizioni degli induttori e condizioni di riscaldamento.
Rinforzi, collegamenti saldati, e anche gli elementi strutturali vicini influenzano la risposta termica e meccanica.
5.3 Sequenza di contenimento e riscaldamento
La deformazione originale e i vincoli strutturali determinano se è necessario un vincolo esterno o una correzione meccanica.
Il sistema di ritenuta posizionato in modo errato o una forza meccanica eccessiva possono introdurre ulteriori deformazioni.
Strutture più grandi possono richiedere più operazioni di riscaldamento. Ciascun ciclo di correzione deve essere valutato prima di selezionare il successivo luogo di riscaldamento o condizione operativa.
5.4 Potenza, Frequenza, e tempo di riscaldamento
Potenza, Frequenza, e la durata del riscaldamento influenzano l'energia fornita al pezzo.
Una potenza maggiore non produce automaticamente risultati di stiratura migliori.
Le condizioni operative devono essere adeguate allo spessore dell'acciaio, dalle proprietà del materiale, geometria dell'induttore, distanza di accoppiamento, e superficie destinata al riscaldamento.
6. Stiratura a induzione vs. Raddrizzamento alla fiamma
Entrambi i metodi utilizzano il riscaldamento localizzato per correggere la deformazione dell'acciaio, ma i loro metodi di riscaldamento e le caratteristiche operative differiscono.
| Confronto | Raddrizzatura a induzione | Raddrizzamento alla fiamma |
|---|---|---|
| Fonte di calore | Induzione elettromagnetica | Fiamma di combustione |
| Generazione di calore | All'interno del pezzo conduttivo | Fiamma esterna |
| Controllo del riscaldamento | Impostazioni del sistema di induzione | Funzionamento e tecnica della torcia |
| Fiamma aperta | Non richiesto | Necessario |
| Ripetibilità | Può essere altamente ripetibile con un processo sviluppato | Dipende maggiormente dalla tecnica dell'operatore |
| Predisposizione riscaldamento | Configurazione dell'induttore | Modelli di riscaldamento basati su torcia |
| Ambiente di lavoro | Nessun prodotto di combustione dalla fonte di calore | Prodotti della combustione generati |
Il riscaldamento a induzione può essere vantaggioso in ambienti con riscaldamento controllato, la ripetibilità, e la riduzione dei rischi di fiamme libere è importante.
Il raddrizzamento alla fiamma rimane utile laddove sia trasportabile l'attrezzatura, accesso, o le procedure di lavoro consolidate preferiscono il riscaldamento convenzionale.
Nessuno dei due metodi è automaticamente adatto ad ogni struttura. La scelta dipende dal materiale, Geometria, requisiti di correzione, e ambiente di lavoro.
7. Monitoraggio del processo e controllo dimensionale
L'ispezione dimensionale è essenziale perché l'obiettivo è ottenere una correzione geometrica specifica, non semplicemente raggiungere una particolare temperatura di riscaldamento.
Un tipico approccio di controllo del processo include:
① Ispezione iniziale
Misurare la deformazione originaria utilizzando idonei calibri dimensionali, righelli, sistemi di misurazione laser, o apparecchiature topografiche.
② Pianificazione del processo
Determinare le posizioni di riscaldamento, disposizione degli induttori, condizioni operative, e sequenza di correzione.
③ Riscaldamento controllato
Applicare il riscaldamento a induzione monitorando le condizioni rilevanti come l'alimentazione, durata del riscaldamento, posizione dell'induttore, e temperatura.
La temperatura deve essere misurata utilizzando uno strumento calibrato appropriato, come un adatto pirometro. Il solo colore dell'acciaio non deve essere utilizzato come metodo principale di misurazione della temperatura.
④ Correzione meccanica e raffreddamento
Dove richiesto dal processo, applicare una forza meccanica controllata mentre l'acciaio è caldo. Lasciare raffreddare il pezzo secondo la procedura approvata.
Il raffreddamento ad acqua non dovrebbe essere considerato un requisito universale.
⑤ Rimisurazione dimensionale
Dopo che il pezzo ha raggiunto la condizione di ispezione specificata, misurare nuovamente la geometria e confrontarla con la tolleranza richiesta.
⑥ Ispezione finale
Confermare la conformità dimensionale ed eseguire eventuali ispezioni aggiuntive necessarie per i componenti strutturali critici.
La raddrizzatura a induzione non ripara crepe o saldature difettose. Queste condizioni richiedono una valutazione separata.
8. Limitazioni e considerazioni materiali
La raddrizzatura ad induzione non è adatta ad ogni tipo di deformazione o condizione del materiale.
Importanti limitazioni includono:
Sensibilità materiale: Gli acciai ad alta resistenza e trattati termicamente possono essere influenzati da un riscaldamento eccessivo.
Deformazione complessa: Le strutture con molteplici modalità di deformazione interagenti possono richiedere una valutazione ingegneristica dettagliata.
Ulteriore distorsione: Posizioni o sequenze di riscaldamento errate possono introdurre nuove deformazioni.
Integrità strutturale: Crepe esistenti, saldature difettose, e i danni strutturali richiedono un'ispezione separata.
Accesso all'attrezzatura: La geometria complessa e l'accesso limitato possono influire sul posizionamento dell'induttore e sulla fattibilità del processo.
Per componenti strutturali critici, la procedura di correzione deve essere esaminata e approvata da personale tecnico qualificato.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Il raddrizzamento a induzione può correggere la distorsione della saldatura?
Sì. Può correggere alcuni tipi di distorsioni legate alla saldatura nelle piastre di acciaio, mazzi, paratie, e assemblaggi strutturali. L'idoneità dipende dalla geometria della deformazione, condizione materiale, vincoli strutturali, e le condizioni di riscaldamento consentite.
La raddrizzatura ad induzione è equivalente al trattamento termico post-saldatura?
No. Il trattamento termico post-saldatura soddisfa specifici requisiti metallurgici o di stress residuo, mentre la raddrizzatura a induzione corregge principalmente la deformazione geometrica.
La raddrizzatura a induzione richiede l'accesso a entrambi i lati di una piastra in acciaio?
Non necessariamente. Alcuni sistemi specializzati di raddrizzatura della piastra a induzione sono progettati per funzionare da un lato della piastra. Ciò è utile per i ponti e le paratie di navi di grandi dimensioni in cui l'accesso alla superficie opposta è limitato.
La raddrizzatura a induzione può modificare le proprietà meccaniche dell'acciaio?
Sì. Il riscaldamento oltre la temperatura consentita per un particolare tipo di acciaio e per le condizioni originali del materiale può influenzarne la microstruttura e le proprietà meccaniche. Ciò è particolarmente importante per gli acciai strutturali bonificati e altri acciai strutturali ad alta resistenza.
Conclusione
La raddrizzatura a induzione è un metodo di correzione termica per strutture in acciaio industriali selezionate, compresi i ponti delle navi, paratie, piastre d'acciaio, e travi strutturali.
Applicando il riscaldamento elettromagnetico localizzato, il processo utilizza un'espansione termica controllata, deformazione plastica, e contrazione di raffreddamento per correggere la geometria indesiderata. Alcuni sistemi combinano anche il riscaldamento con la correzione meccanica mentre l'acciaio è caldo.
I risultati positivi dipendono dalla scelta di luoghi di riscaldamento idonei, configurare correttamente l'induttore, rispettando i limiti di temperatura del materiale, e verifica delle variazioni dimensionali tramite ispezione.
La raddrizzatura a induzione dovrebbe quindi essere trattata come un processo di correzione dimensionale controllata piuttosto che semplicemente come un altro metodo di riscaldamento dell’acciaio.
Hai bisogno di supporto per il processo di raddrizzatura a induzione?
Raccontaci la tua struttura in acciaio, qualità del materiale e tipo di deformazione da correggere. Kechuang può aiutarti a valutare il giusto approccio al riscaldamento a induzione e la configurazione delle apparecchiature.


