8 Difetti comuni della tempra a induzione e come prevenirli
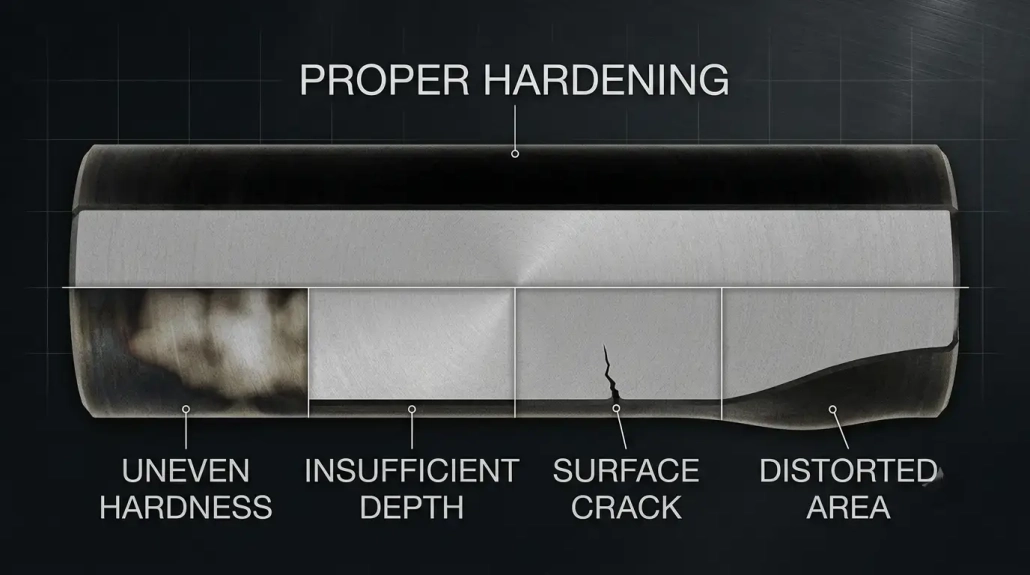
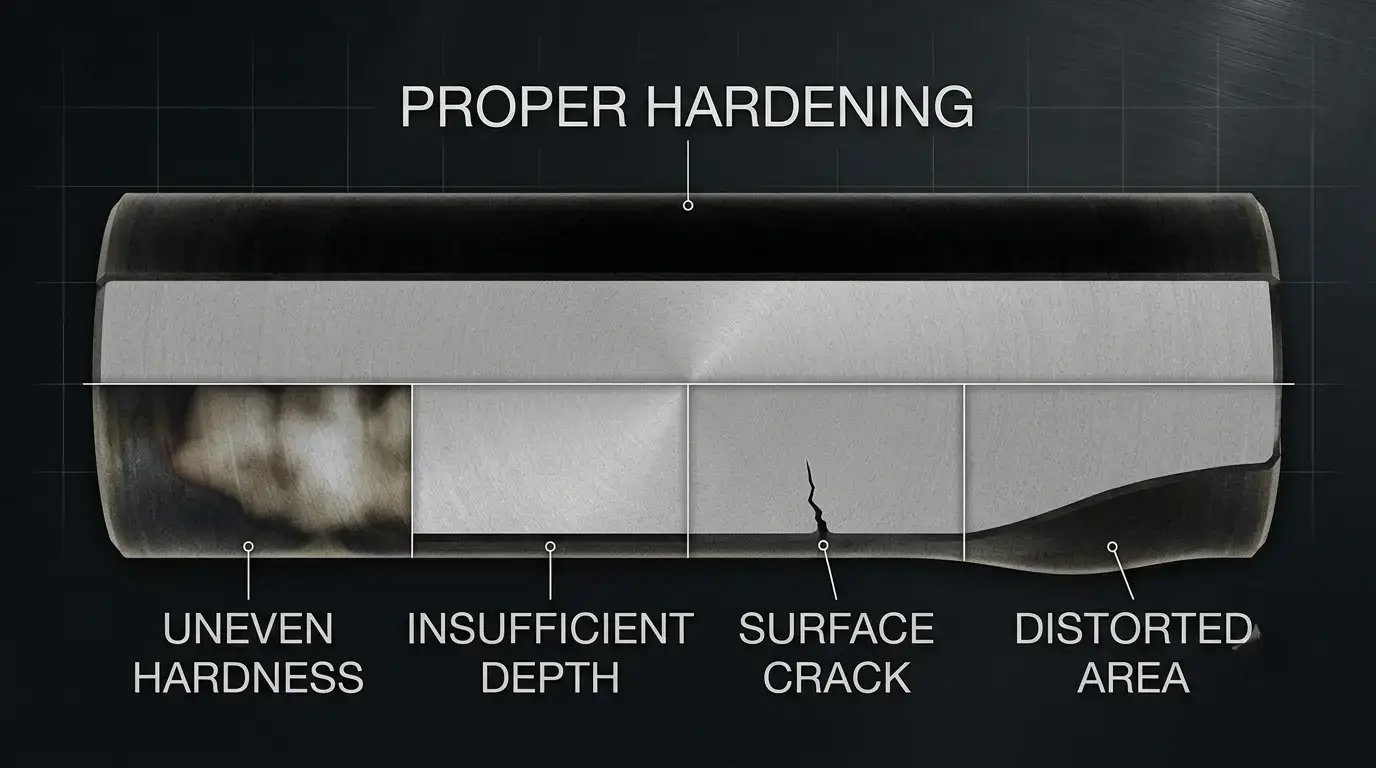
Difetti di tempra ad induzione sono costosi. Una parte incrinata o non indurita correttamente significa materiale di scarto, tempo di produzione perso, e resi dei clienti.
La tempra a induzione garantisce risultati rapidi, riscaldamento localizzato con migliore efficienza energetica rispetto al trattamento in forno. Ma la coerenza dipende da sette variabili che lavorano insieme: Frequenza, densità di potenza, tempo di riscaldamento, progettazione della bobina, tempra, dalle proprietà del materiale, e geometria del pezzo. Quando si deraglia, seguono difetti.
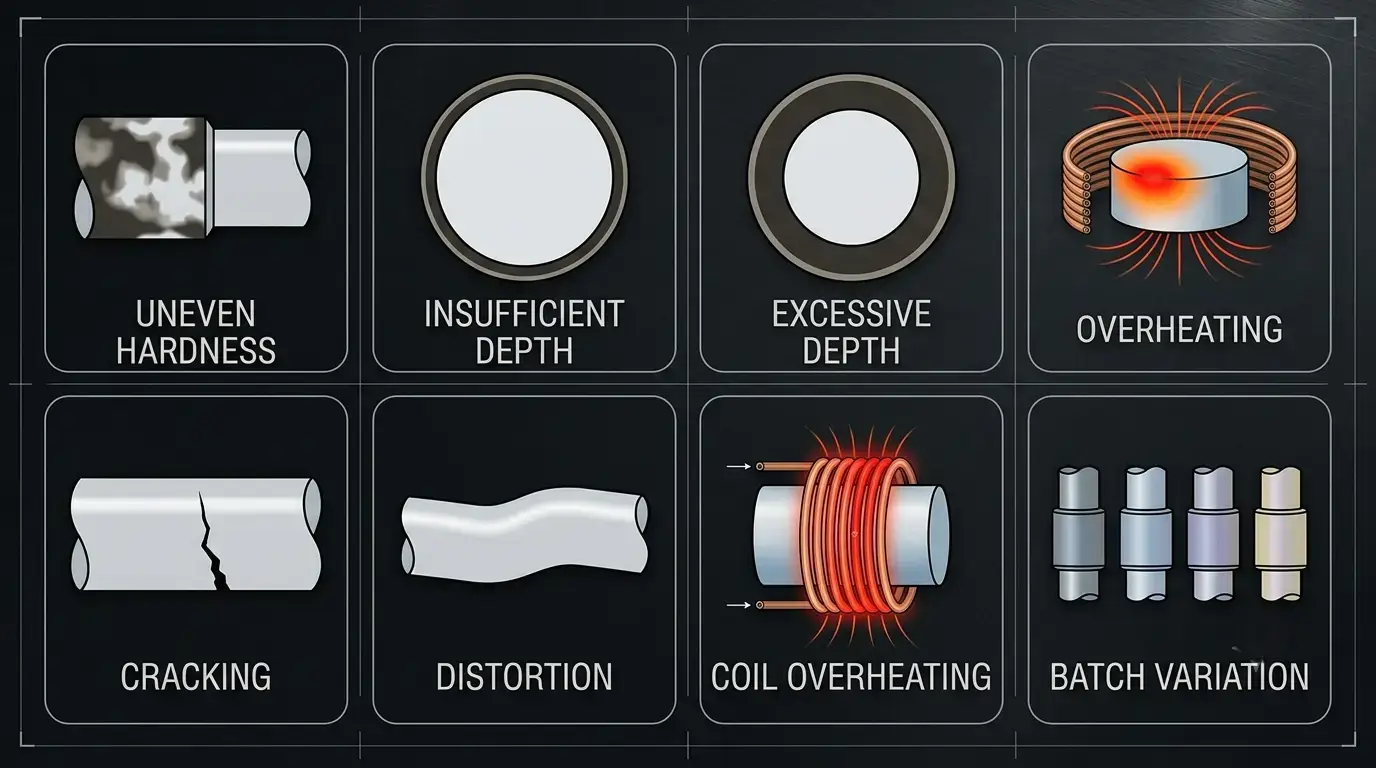
Questa guida copre otto comuni difetti della tempra a induzione — le loro cause principali, come prevenirli, e come costruire un processo stabile. Per problemi specifici dell'applicazione, consulta le nostre guide su difetti della tempra della campana e difetti della tempra degli ingranaggi.
Mappa del lettore
Qualità / Ingegnere di processo? Inizia con Difetti 1–4 (Durezia & Profondità), poi Migliori pratiche.
Manutenzione / Operatore? Concentrati su Difetto 7 (Surriscaldamento della bobina) & Difetto 5 (Cracking).
Responsabile di produzione? Vai a Difetto 8 (Variazione di lotto) & la Tabella di consultazione rapida.
Indice dei contenuti
1. Durezza non uniforme
Il più comune difetto di tempra ad induzione. Alcune superfici soddisfano le specifiche, altre no. Il problema spesso si nasconde finché i test di durezza o i guasti sul campo non lo rilevano.
| Perché succede | Come risolverlo |
|---|---|
| Bobina fuori centro, creando un campo magnetico irregolare | Centrare la bobina, mantenere un divario costante |
| La frequenza non corrisponde al modello di riscaldamento richiesto | Verificare che la frequenza corrisponda alla profondità target — guida alla frequenza |
| Posizionamento della parte incoerente tra i cicli | Utilizzare dispositivi o automazione per un posizionamento ripetibile |
| Bobina usurata: l'usura localizzata modifica il divario | Pianificare ispezioni regolari della bobina e controlli di processo |
2. Profondità della custodia insufficiente
Un case rinforzato poco profondo si usura velocemente sotto carico. Critico sugli ingranaggi, cuscinetti, e alberi, dove lo stress superficiale è elevato e lo strato indurito deve sopravvivere a milioni di cicli.
| Perché succede | Come risolverlo |
|---|---|
| Frequenza troppo alta: l'energia rimane in superficie | Frequenza inferiore per corrispondere alla profondità del caso target |
| Tempo di riscaldamento troppo breve: il calore non può penetrare | Estendere il tempo di riscaldamento o rallentare la velocità di scansione |
| Alimentazione troppo bassa o velocità di scansione troppo elevata | Scegli prima la frequenza per la profondità, quindi impostare la potenza |
| Bobina non progettata per la profondità del bersaglio | Convalidare con la sezione trasversale durante lo sviluppo del processo |
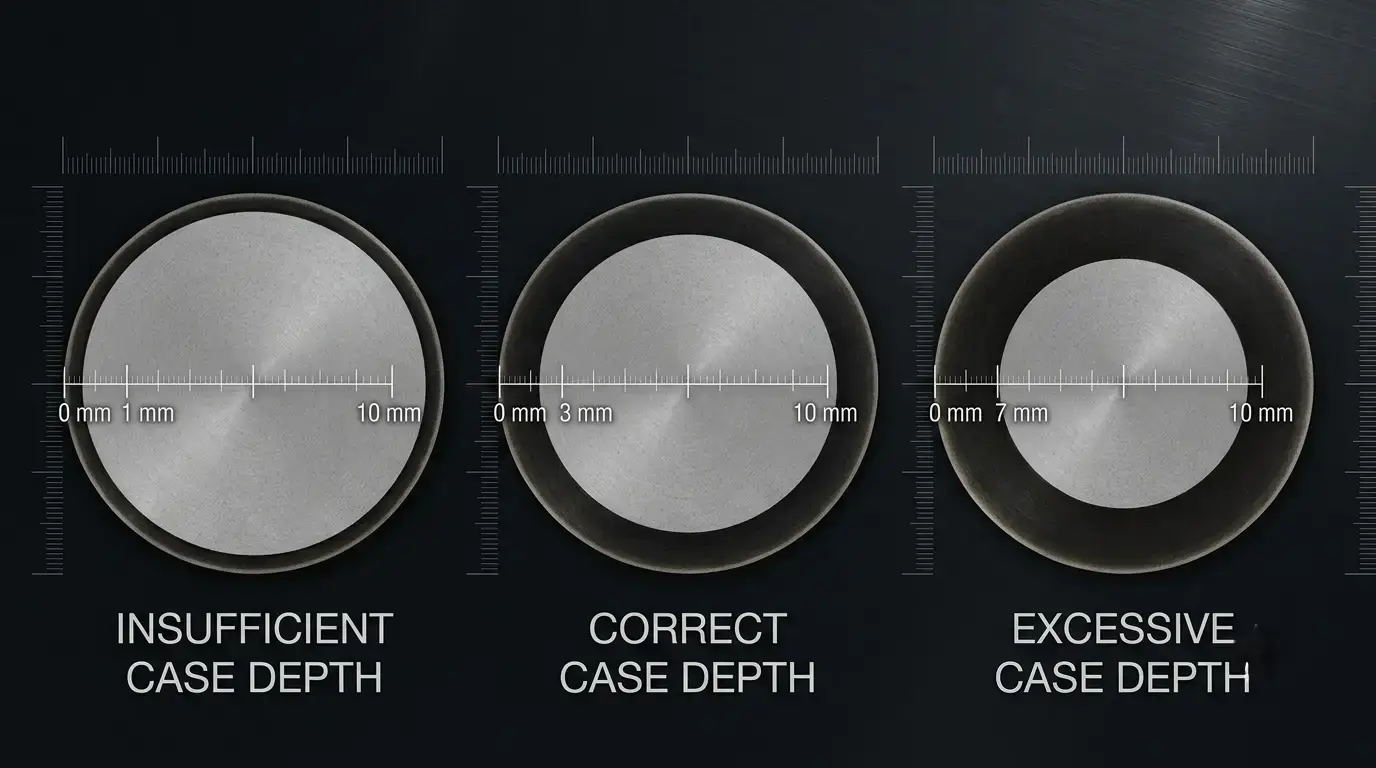
3. Profondità eccessiva della custodia
Più profondo non è meglio. Una profondità eccessiva riduce la tenacità del nucleo, complica la lavorazione post-tempra, spreca energia, e aumenta il rischio di distorsione, il tutto senza alcun beneficio funzionale.
| Perché succede | Come risolverlo |
|---|---|
| Frequenza troppo bassa: l'energia penetra più in profondità del necessario | Aumentare la frequenza per adattarla alla profondità del caso richiesta |
| Tempo di riscaldamento troppo lungo: il calore penetra nel nucleo | Ridurre il tempo di riscaldamento secondo le specifiche |
| Potenza assorbita superiore a quella richiesta dalla parte | Frequenza dell'equilibrio, energia, e tempo per parte — guida alla selezione dell'alimentazione |
4. Surriscaldamento della superficie
Il surriscaldamento localizzato provoca la crescita del grano, ossidazione, decarburazione – o fusione parziale nei casi più gravi. La parte diventa fragile. Le letture della durezza potrebbero ancora superare.
Perché succede - Densità di potenza troppo elevata su una piccola area. Ciclo di riscaldamento troppo lungo. Il design della bobina crea punti caldi del campo magnetico. Spazio tra bobina e parte troppo stretto, concentrare l’energia in modo aggressivo.
Come risolverlo - Adatta la potenza alla dimensione del pezzo, non la massima resa. Ridurre il tempo di ciclo. Rivedere la geometria della bobina per distribuire il campo in modo uniforme. Mantenere uno spazio adeguato e aggiungere il monitoraggio della temperatura (Sensore IR o pirometro).
5. Crepe superficiali dopo la tempra
Il più serio difetto di tempra ad induzione — una parte rotta è un rottame. Le crepe si formano quando le sollecitazioni termiche e di trasformazione superano la resistenza del materiale durante il raffreddamento rapido.
Perché succede - Quench troppo aggressivo per la qualità del materiale. L'acciaio ad alto tenore di carbonio o alto legato funziona senza regolazione dei parametri. Surriscaldato prima dello spegnimento. Angoli acuti, scanalature per chiavi, o bruschi cambiamenti di sezione che concentrano lo stress durante il raffreddamento rapido. Tempi di spegnimento incoerenti.
Come risolverlo - Trattare il riscaldamento e l'estinzione come un unico processo. Abbinare i mezzi di raffreddamento, concentrazione, temperatura, e la portata al grado del materiale. Non surriscaldare prima dello spegnimento. Elementi taglienti del raggio come angoli e spline. Per applicazioni su alberi, processi di scansione sono particolarmente sensibili ai tempi di quench.
6. Deformazione
La tempra ad induzione provoca meno distorsioni rispetto al trattamento in forno, ma si verificano ancora cambiamenti dimensionali, soprattutto su alberi lunghi, parti a parete sottile, e geometrie asimmetriche. Anche una piccola distorsione spinge le parti fuori tolleranza.
Perché succede - Il riscaldamento irregolare crea un'espansione termica asimmetrica. Quench non uniforme: un lato si raffredda più velocemente. Geometria della parte asimmetrica con squilibrio delle sollecitazioni intrinseco. Un fissaggio debole consente alla parte di muoversi durante la lavorazione.
Come risolverlo - Progetta la bobina per una copertura uniforme del riscaldamento. Assicurati che lo spruzzo di raffreddamento sia simmetrico su tutti i lati. Testare un campione prima della produzione completa. Usa supporti rigidi che sostengano il pezzo durante l'intero ciclo.
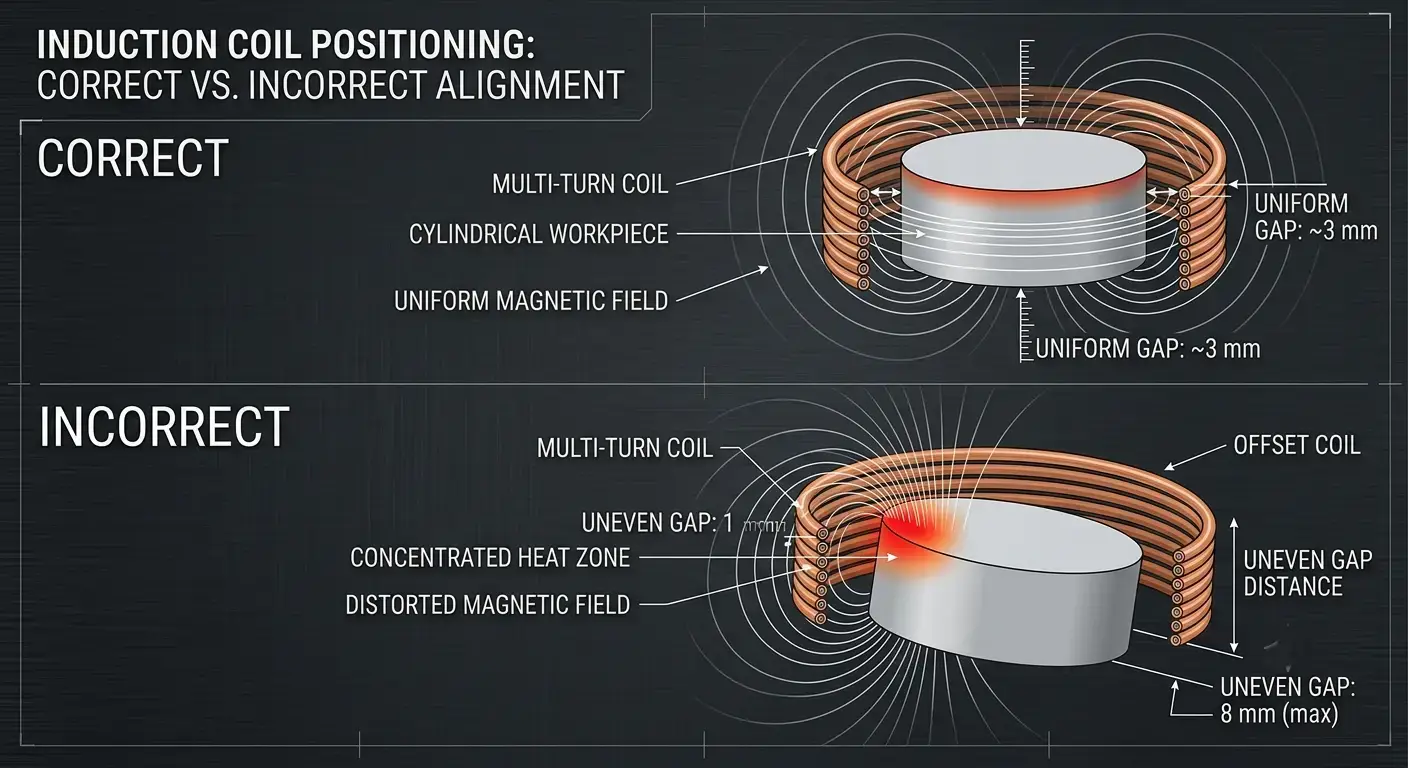
7. Surriscaldamento della bobina
La bobina porta alta corrente sotto cicli termici costanti. Una bobina mal raffreddata si degrada rapidamente — e un guasto della bobina a metà turno costa molto più della sostituzione.
| Perché succede | Come risolverlo |
|---|---|
| Portata dell'acqua di raffreddamento troppo bassa o temperatura in ingresso troppo alta | Mantenere la portata e la temperatura di ingresso adeguate |
| Canali interni bloccati o ridimensionati | Ispezionare regolarmente le bobine per individuare incrostazioni e ostruzioni |
| La potenza supera il limite termico di progettazione della bobina | Rispettare la potenza nominale; guida ai sistemi di raffreddamento |
| Funzionamento continuo oltre il ciclo di lavoro nominale | Rispettare i limiti del ciclo di lavoro; la manutenzione preventiva riduce i tempi di inattività |
8. Risultati incoerenti tra i batch
Il più frustrante difetto di tempra ad induzione: ogni parte supera l'ispezione, ma la durezza e la profondità della cassa variano da lotto a lotto. I clienti se ne accorgono, anche quando le specifiche sono tecnicamente soddisfatte.
Perché succede - L'alimentazione varia nel tempo o tra un turno e l'altro. Variazione del materiale: calori o fornitori diversi rispondono in modo diverso. La bobina si degrada gradualmente, modifica dell'accoppiamento elettromagnetico. Impostazioni dell'operatore non coerenti con l'attrezzatura manuale. Nessun monitoraggio del processo: problemi rilevati solo durante l'ispezione finale.
Come risolverlo - Memorizza ricette di riscaldamento: non fare affidamento sulla memoria dell'operatore. Monitorare la potenza, Frequenza, dal tempo, energia, e raffreddamento in tempo reale. I sistemi digitali con registrazione dei dati rilevano le derive prima che diventino rottami. Convalidare il materiale in ingresso, non solo le parti in uscita.
Migliori pratiche
Sette principi che migliorano la stabilità in tutti i casi tempra ad induzione applicazioni:
— Abbina la frequenza alla profondità, non alla potenza. La frequenza determina la profondità. Sceglierla prima. Poi impostare la potenza per il tempo del ciclo.
— Progettare la bobina per il pezzo. Una bobina generica che “si adatta per lo più” produce risultati disomogenei. La bobina è uno strumento di processo, non è una merce.
— Mantenere costante la distanza bobina-pezzo. Piccole variazioni della distanza modificano l’accoppiamento elettromagnetico e l’uniformità del riscaldamento.
— Raffredda la bobina e l'elettronica di potenza. Una bobina in surriscaldamento distorce il riscaldamento; l'elettronica in surriscaldamento causa deriva di potenza.
— Verifica il materiale in ingresso. Diversi calori rispondono in modo differente. Testa un campione da ogni nuovo fornitore o riscaldamento.
— Monitora il processo, non solo la durezza finale. Quando un tester di durezza segnala un problema, il lotto è già difettoso.
— Valida ogni nuovo componente o modifica di processo. Un campione rileva problemi che costano molto meno da risolvere rispetto a un rifiuto del batch.
L'indurimento stabile significa controllare l'intero sistema — frequenza, energia, bobina, il raffreddamento, tempra, materiale, e monitoraggio — non modificare solo una manopola.
Riferimento rapido: Difetti, Cause & Rimedi
| Difetto | Causa principale | Rimedio chiave |
|---|---|---|
| 1. Durezza non uniforme | Disallineamento della bobina, frequenza errata | Centraggio della bobina, adattare la frequenza alla profondità, utilizzare supporti |
| 2. Profondità insufficiente | frequenza troppo alta, tempo troppo breve | Abbassare la frequenza, aumentare il tempo, validare la sezione trasversale |
| 3. Profondità eccessiva | Frequenza troppo bassa, tempo troppo lungo | Aumentare la frequenza, ridurre il tempo, adattare alla specifica |
| 4. Surriscaldamento | Densità di potenza eccessiva, progettazione scadente della bobina | Ridurre la potenza, ripensare la bobina, aggiungere monitoraggio della temperatura |
| 5. Crepe superficiali | Tempra eccessivamente rapida, surriscaldamento, concentratori di stress | Regolare la tempra, controllare la temperatura massima, raggio negli angoli acuti |
| 6. Deformazione | Riscaldamento/tempra irregolare, apparecchiatura di montaggio scadente | Bobina uniforme, tempra simmetrica, supporti rigidi |
| 7. Surriscaldamento della bobina | Acqua di raffreddamento insufficiente, canali bloccati | Aumentare il flusso, controllare la presenza di incrostazioni, dimensionare correttamente il refrigeratore |
| 8. Variazione di lotto | Deriva di potenza, variazione del materiale, nessun monitoraggio | Archiviazione delle ricette, monitoraggio in tempo reale, controlli sul materiale |
Chiave da asporto
La maggior parte difetti della tempra a induzione derivano dall'interazione della frequenza, energia, progettazione della bobina, dal tempo, tempra, materiale, e controllo del processo. Fissare una variabile isolata funziona raramente.
La qualità stabile inizia con l'attrezzatura giusta. Mantenere la qualità richiede parametri ottimizzati, raffreddamento affidabile, monitoraggio costante, e convalida regolare. Individua le cause principali presto — riduci gli scarti, migliora la ripetibilità, e prolunga la vita dell'attrezzatura.
FAQ
Q: Qual è il difetto più comune della tempra ad induzione?
Un: Durezza irregolare. Solitamente dovuto a disallineamento della bobina, frequenza errata, o a posizionamento incoerente — tutto prevenibile con un corretto setup.
Q: Aumentare la potenza può risolvere una tempra insufficiente?
Un: Non da solo. La potenza influisce sulla velocità, ma la profondità dipende anche dalla frequenza, dal tempo, e dalla velocità di scansione. Aumentare solo la potenza comporta il rischio di surriscaldamento superficiale senza miglioramenti in profondità. Trova prima la corrispondenza frequenza-profondità giusta — poi imposta il tempo del ciclo. Vedi la nostra guida al calcolo della potenza.
Q: Perché la mia bobina di induzione si surriscalda?
Un: Basso flusso d'acqua, canali bloccati (scala/detriti), potenza eccessiva, o funziona oltre il ciclo di lavoro. Osserva la temperatura dell'acqua in uscita della bobina — una tendenza in aumento comporta problemi. Vedi la nostra guida al raffreddamento ad acqua per la progettazione a livello di sistema.
Q: Come posso controllare il mio processo di indurire?
Un: Sei controlli, Meno di un'ora: (1) Verifica che la frequenza corrisponda alla profondità del casello per numero di pezzo. (2) Ispeziona la bobina — spazio, usura, flusso d'acqua. (3) Confronta le impostazioni di potenza/tempo con le basi storiche. (4) Controlla la concentrazione del raffreddamento, temperatura, e l'uniformità del flusso. (5) Rivedi gli ultimi 30 giorni di dati sulla durezza — qualsiasi tendenza è un avviso. (6) Sezione trasversale una parte per turno. Individua la maggior parte dei problemi prima che diventino scarti.
Q: Quando dovrei sostituire vs. riparare una bobina ad induzione?
Un: Sostituire quando: la parete interna è erosa oltre 10% lo spessore originale, flusso d'acqua limitato e la pulizia chimica fallisce, il corpo della bobina mostra crepe o bruciature, o la variazione di durezza ritorna subito dopo la rivalidazione. Una bobina degradata sembra utilizzabile ma produce silenziosamente scarti — la sostituzione si ripaga rapidamente.
Hai bisogno di aiuto per risolvere problemi nel tuo processo di tempra a induzione?
Il nostro team di ingegneri può diagnosticare i difetti specifici e raccomandare l'attrezzatura giusta, progettazione della bobina, e i parametri del processo per i tuoi pezzi.