
Riscaldamento a induzione per intestazione a caldo: Preriscaldamento del filo di fissaggio e controllo della produzione
Introduzione
Voce calda è un processo di formatura dei metalli utilizzato per produrre bulloni, viti e altri elementi di fissaggio con teste allargate. Durante il processo, una sezione selezionata di metallo viene riscaldata e compressa in uno stampo per produrre la geometria della testa richiesta.
Per i produttori di elementi di fissaggio, Riscaldamento a induzione fornisce un modo per preparare la sezione del materiale richiesto prima dell'operazione di intestazione. A seconda dell'organizzazione della produzione, il riscaldamento può essere applicato al filo di acciaio alimentato in continuo o ai singoli pezzi grezzi tagliati prima che entrino nella macchina intestatrice.
A differenza del riscaldamento a forno convenzionale, l'induzione può concentrare l'energia in una regione selezionata del pezzo. Ciò è particolarmente utile quando solo il materiale destinato alla formazione della testa deve raggiungere la temperatura di lavorazione richiesta.
Tuttavia, Il successo del riscaldamento degli elementi di fissaggio implica qualcosa di più del semplice raggiungimento di una temperatura target. La quantità di materiale disponibile per la formazione della testa, la posizione della sezione riscaldata, la sequenza di trasferimento e il ciclo operativo della macchina intestatrice influenzano tutti il processo produttivo.
Questo articolo esamina come il riscaldamento a induzione è integrato nella stampatura a caldo degli elementi di fissaggio, compreso il preriscaldamento del filo, requisiti della sezione riscaldata, preparazione dei materiali e coordinamento della produzione.
2. Alimentazione del filo vs. Riscaldamento individuale vuoto
3. Determinazione della sezione riscaldata per la formazione della testa del bullone
4. Coordinare il riscaldamento, Operazioni di taglio e rotta
5. Verifica della temperatura e costanza della produzione
6. Creazione di un processo di riscaldamento a induzione per la produzione di elementi di fissaggio
1. Comprendere la direzione calda e calda nella produzione di elementi di fissaggio
1.1 Direzione fredda, Voce calda e voce calda
La formazione della testa del dispositivo di fissaggio può essere eseguita in diverse condizioni di temperatura.
| Processo | Caratteristiche generali |
|---|---|
| Direzione fredda | Il materiale si forma a temperatura ambiente o quasi senza riscaldamento intenzionale |
| Titolo caldo | Il materiale viene riscaldato a una temperatura intermedia prima della formatura |
| Intestazione calda | Il materiale viene riscaldato a una temperatura di lavorazione a caldo più elevata prima di essere ribaltato |
La scelta dipende dalle proprietà del materiale, dimensioni del dispositivo di fissaggio, requisiti di deformazione e produzione richiesti.
La stampaggio a freddo è ampiamente utilizzata per la produzione di elementi di fissaggio in grandi volumi. Tuttavia, come forza materiale, il diametro del grezzo o la difficoltà di formatura aumentano, i carichi imposti sugli utensili possono diventare un problema.
La piegatura calda o calda può ridurre la resistenza alla deformazione riscaldando il materiale prima della formatura.
Per applicazioni adatte, Riscaldamento a induzione può fornire questo preriscaldamento senza richiedere il passaggio dell'intero pezzo attraverso un forno di riscaldamento convenzionale.
1.2 La temperatura di riscaldamento dipende dal processo di formatura
Non esiste una temperatura universale per il riscaldamento a induzione prima della piegatura degli elementi di fissaggio.
Secondo il documento tecnico Riscaldamento a induzione e trattamento termico degli elementi di fissaggio dal Gruppo Inductotherm, temperature tipiche per gli elementi di fissaggio in acciaio prima della lavorazione a caldo, come la forgiatura alterata o l'intestazione a caldo, sono circa 1.050–1.150°C.
Lo stesso documento identifica un intervallo inferiore di circa 340–550°C per alcune applicazioni di lavoro a caldo.
Questi sono gli intervalli di riferimento del settore, specifiche non fisse per ogni elemento di fissaggio.
Classe del materiale, dimensioni della sezione trasversale, i requisiti di deformazione e il processo di formatura previsto devono determinare la temperatura target effettiva.
È anche importante distinguere la lavorazione a caldo convenzionale dal preriscaldamento a temperatura più bassa.
Per esempio, Ambrell ha pubblicato un'applicazione di fissaggio in cui 5.4 Il filo di acciaio da mm è stato riscaldato a circa 177°C prima di un'operazione di piegatura. Lo scopo era ridurre il carico degli utensili associato alla formatura a freddo.
Sebbene l’applicazione sia descritta come voce calda nel case study del produttore, la sua temperatura riportata non deve essere interpretata come una temperatura generale di calore caldo o come una tipica specifica di funzionamento a caldo.
L'obiettivo termico effettivo deve essere sempre definito dal processo di formatura.
1.3 Perché utilizzare il preriscaldamento a induzione per gli elementi di fissaggio?
Il preriscaldamento a induzione può offrire numerosi vantaggi produzione di elementi di fissaggio applicazioni:
•Riscaldamento localizzato della sezione di materiale necessaria alla formatura
•Riscaldamento rapido senza attendere che un grande forno raggiunga la temperatura di esercizio
•Condizioni di riscaldamento ripetibili tra pezzi successivi
•Integrazione con alimentazione automatica del filo e movimentazione dei materiali
•Ridotta esposizione delle apparecchiature circostanti al calore di combustione
•Disposizioni di riscaldamento flessibili per diverse dimensioni di dispositivi di fissaggio ed esigenze di produzione
Una considerazione importante è la vita degli utensili.
Quando un produttore passa da un processo di formatura a freddo ad un adeguato processo di formatura riscaldata, la ridotta resistenza alla deformazione può aiutare a ridurre i carichi di formatura e a ridurre lo stress sugli utensili.
Il miglioramento effettivo dipende dal materiale, temperatura di formazione, condizioni di progettazione e produzione dello stampo.
2. Alimentazione del filo vs. Riscaldamento individuale vuoto
Il modo in cui il materiale entra nella stazione di riscaldamento a induzione determina gran parte dell'organizzazione della produzione.
Due configurazioni dovrebbero essere considerate separatamente.
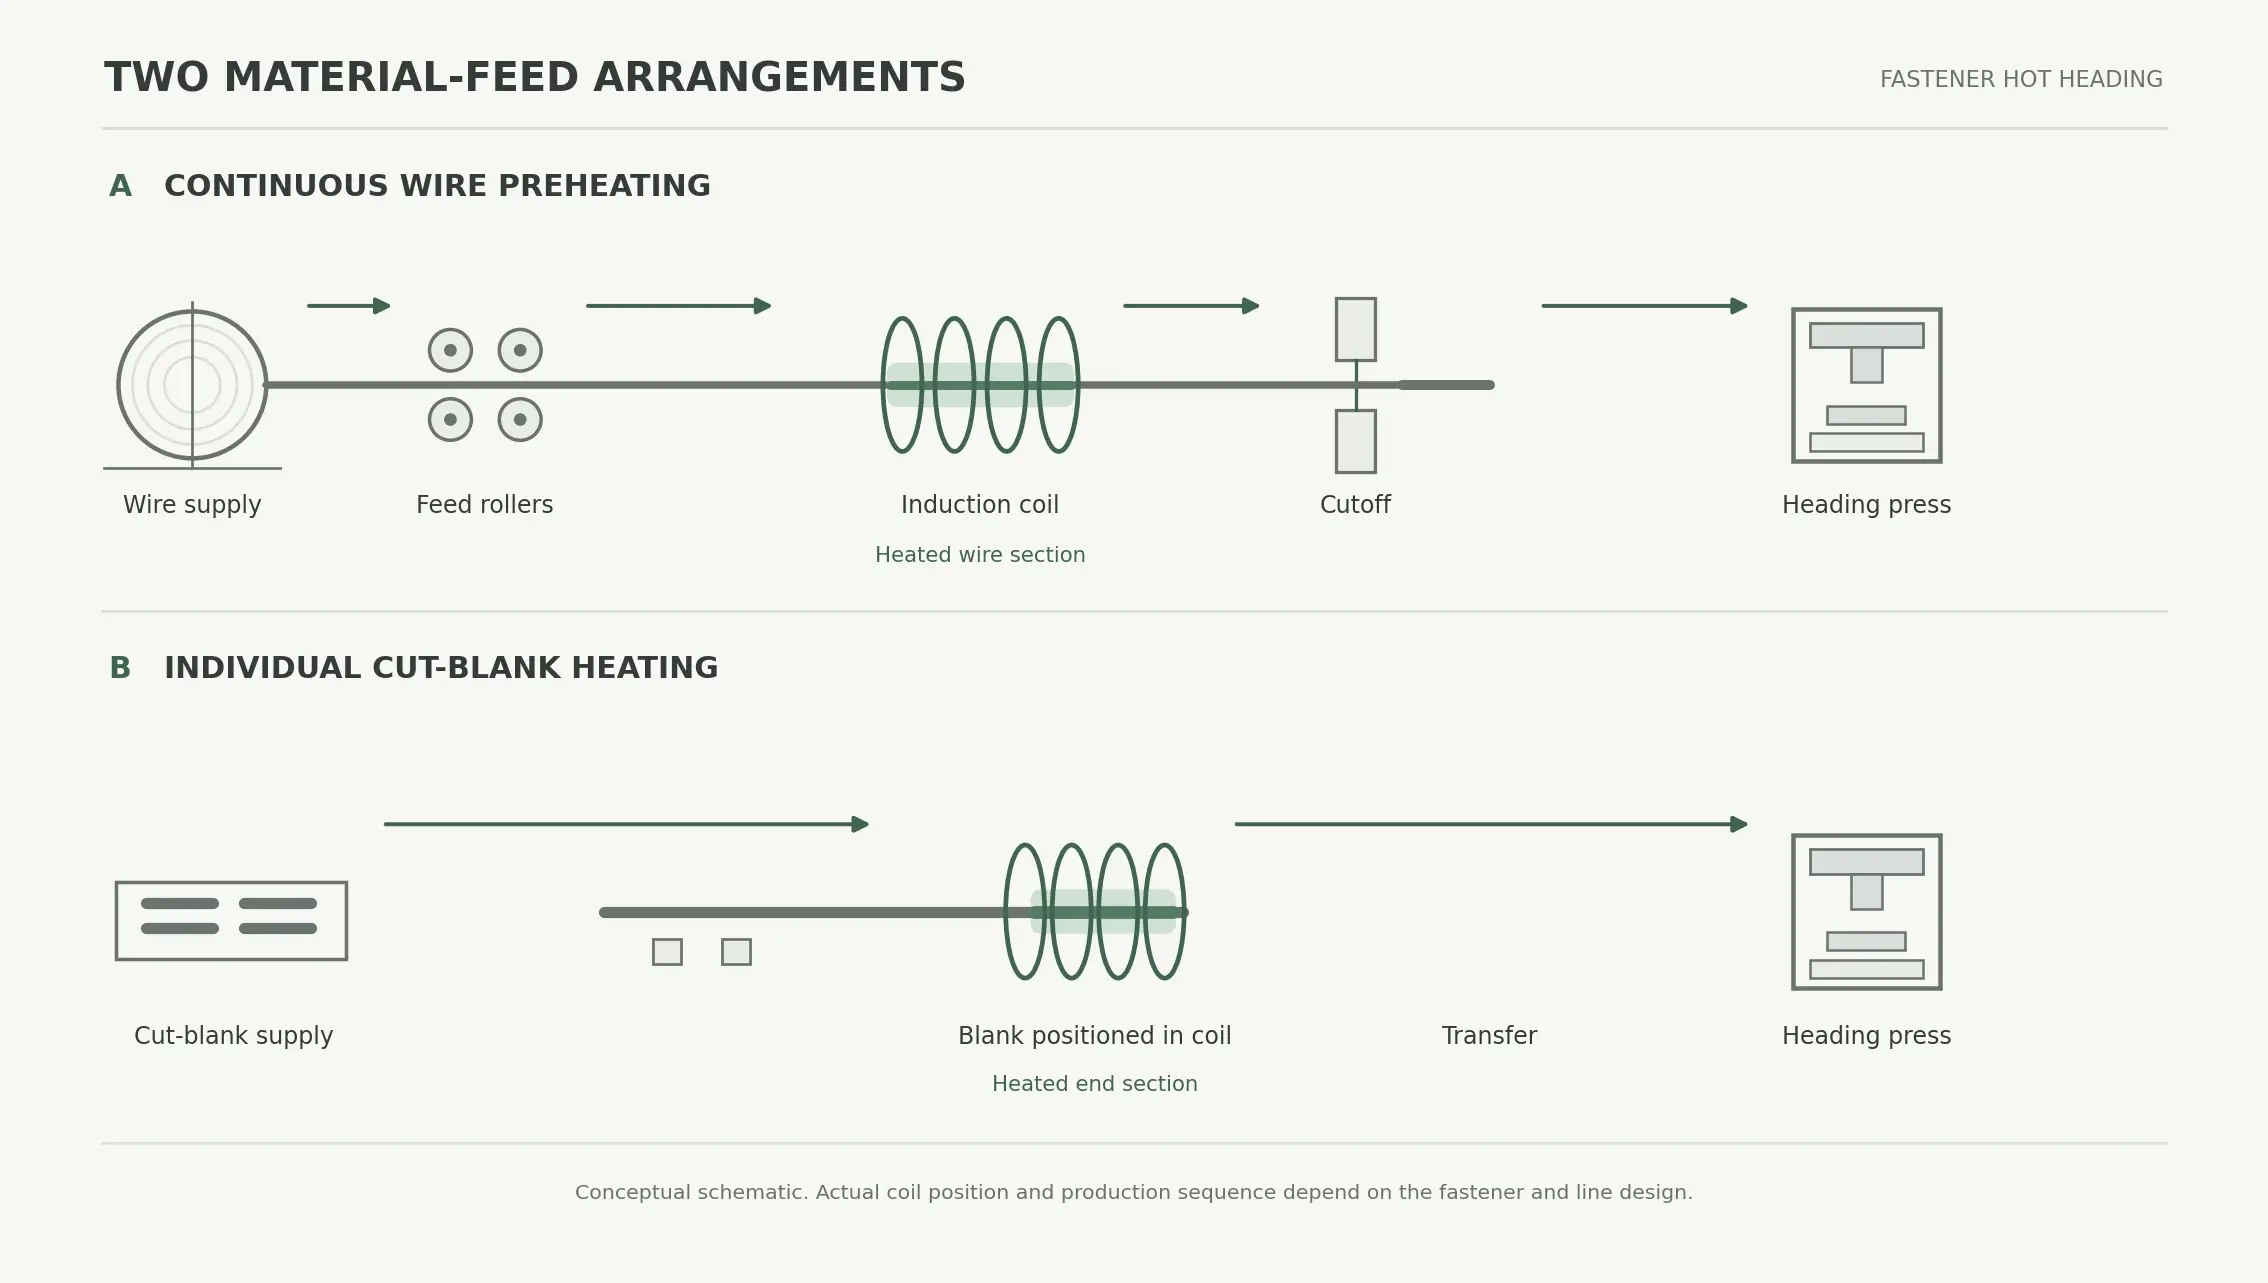
2.1 Preriscaldamento continuo del filo di acciaio
In alcune linee di produzione di elementi di fissaggio, il filo di acciaio viene alimentato da una bobina e fatto avanzare in continuo attraverso un sistema di alimentazione.
Lungo il percorso del filo può essere posizionata una bobina di induzione per riscaldare la sezione di materiale richiesta prima delle successive operazioni di taglio e direzione.
Una tipica sequenza di produzione può includere:
①Avanzamento e raddrizzatura del filo.
②Preriscaldamento ad induzione.
③Trasferimento nella posizione di taglio.
④Tagliare il filo in singoli spazi vuoti.
⑤Consegna all'operazione di intestazione.
La sequenza esatta dipende dal layout della macchina e dal processo di formatura richiesto.
Il preriscaldamento continuo del filo è particolarmente rilevante quando la linea di produzione richiede una velocità di alimentazione stabile e una condizione termica costante prima del taglio.
La disposizione del riscaldamento deve essere coordinata con la velocità di avanzamento del filo, temperatura target e distanza tra la bobina e la stazione di taglio.
2.2 Riscaldamento del pezzo grezzo con taglio individuale
Un'altra possibile soluzione consiste nel tagliare il materiale in singoli pezzi prima del riscaldamento a induzione.
Ciascun pezzo grezzo viene poi posizionato nella stazione di riscaldo, dove la sezione terminale richiesta viene riscaldata prima del trasferimento alla macchina intestatrice.
Questa configurazione può essere presa in considerazione quando la linea di produzione utilizza la movimentazione individuale del pezzo o quando il sistema di riscaldamento deve essere integrato con un sistema di alimentazione dei pezzi grezzi esistente.
Considerazioni importanti includono:
•Lunghezza e diametro del grezzo
•Orientamento del pezzo
•Posizione di riscaldamento
•Tempo di carico e scarico
•Trasferimento alla macchina intestatrice
•Ripetibilità tra singoli grezzi
Rispetto al riscaldamento a filo continuo, il riscaldamento individuale dei grezzi introduce ulteriori requisiti di movimentazione e posizionamento.
La disposizione appropriata dovrebbe essere scelta in base alla linea di produzione esistente piuttosto che dare per scontato che un'unica configurazione sia adatta a tutte le applicazioni di fissaggio.
2.3 Scelta tra le due disposizioni
| Considerazione | Riscaldamento a filo continuo | Riscaldamento individuale vuoto |
|---|---|---|
| Materiale in arrivo | Filo a spirale o raddrizzato | Taglia gli spazi vuoti |
| Movimento materiale | Alimentazione continua o indicizzata | Movimentazione individuale del pezzo |
| Posizione di riscaldamento | Sezione definita lungo il percorso del filo | Posizione definita per ogni pezzo grezzo |
| Requisito di controllo principale | Velocità di alimentazione e consistenza del riscaldamento | Posizionamento e ripetibilità del ciclo |
| Integrazione produttiva | Linea di lavorazione del filo | Gestione del grezzo e linea di intestazione |
La differenza principale non è semplicemente il design della bobina.
È così che la stazione di riscaldamento si inserisce nella sequenza completa di preparazione e formatura del materiale.
3. Determinazione della sezione riscaldata per la formazione della testa del bullone
3.1 Comprendere il volume materiale durante lo sconvolgimento
Quando un bullone cilindrico grezzo è ribaltato, il materiale della sezione originale del gambo scorre nella cavità dello stampo per formare la testa allargata.
La quantità di materiale richiesta dipende dalla geometria della testa finale.
Per una testa approssimativamente cilindrica, il suo volume teorico può essere stimato come:
VH ≈πDH2 HH / 4
Dove:
—VH = volume della testa approssimativo
- DH = diametro della testa
- HH = altezza della testa
Per un grezzo iniziale cilindrico con diametro DB, la corrispondente lunghezza teorica del materiale è:
lB ≈ VH / (pDB2/4)
O:
lB ≈ DH2 HH / SB2
Questo calcolo fornisce una stima iniziale della lunghezza del materiale consumato nella formazione della testa.
La geometria effettiva del dispositivo di fissaggio può includere profili esagonali, flange, raggi sottotesta, smussi e altre caratteristiche. Per queste forme, il volume CAD effettivo o il calcolo del volume basato su disegno è più appropriato dell'approssimazione cilindrica.
Inoltre, il calcolo non definisce direttamente la lunghezza di riscaldamento a induzione richiesta.
La sezione riscaldata deve essere stabilita secondo la sequenza di formatura, flusso di materiale, progettazione dello stampo e distribuzione della temperatura convalidata.
3.2 Abbinamento della sezione riscaldata all'operazione di formatura
La regione di riscaldamento dovrebbe corrispondere al materiale che deve subire deformazione.
Se la sezione riscaldata è troppo corta, parte del materiale necessario per la formazione della testa potrebbe non raggiungere la condizione termica prevista.
Se la sezione riscaldata è inutilmente lunga, il materiale aggiuntivo potrebbe subire un'esposizione termica senza contribuire direttamente all'operazione di formatura prevista.
La disposizione corretta dipende da:
•Diametro del grezzo originale
•Dimensioni della testa richieste
•Volume materiale
•Riduzione della formazione
•Numero di fasi di rotta
•Geometria dello stampo
•Classe del materiale
•Condizioni di trasferimento
La relazione tra la lunghezza riscaldata e la geometria della testa dovrebbe pertanto essere stabilita utilizzando il disegno effettivo del dispositivo di fissaggio e prove di formatura rappresentative.
3.3 La transizione tra materiale riscaldato e materiale più freddo
Il riscaldamento localizzato crea una transizione tra la zona di formatura prevista e il materiale adiacente.
Questa transizione influenza il comportamento del pezzo grezzo durante la ricalcatura.
L'obiettivo è preparare la sezione del materiale richiesta per la deformazione evitando al tempo stesso un inutile riscaldamento del materiale rimanente.
La transizione di temperatura è influenzata dalla disposizione del riscaldamento, dimensioni materiali, condizioni operative e tempo trascorso prima della formazione.
Per un'applicazione di fissaggio, la questione rilevante è se il materiale che entra nello stampo presenta le condizioni termiche richieste in tutta la sezione interessata dalla deformazione.
La relazione generale tra la geometria della bobina, le dimensioni del pezzo e lo sviluppo della zona riscaldata sono spiegati nel nostro articolo correlato su cosa determina la zona riscaldata nel riscaldamento a induzione dell'estremità della barra.
Questo articolo copre i principi generali delle zone di riscaldamento. Questo articolo si concentra sulla loro applicazione alla formazione della testa dei dispositivi di fissaggio.
4. Coordinare il riscaldamento, Operazioni di taglio e rotta
4.1 Il tempo di riscaldamento è solo una parte del ciclo produttivo
Per una linea di fissaggio ad alto volume, la stazione di riscaldamento a induzione deve funzionare in coordinamento con l'attrezzatura di alimentazione e formatura del materiale.
La sequenza di produzione può comportare:
•Alimentazione del filo
•Posizionamento dei materiali
•Riscaldamento ad induzione
•Tagliare
•Trasferimento del pezzo
•Caricamento della macchina di intestazione
•Sconvolgente e scaricante
Il ciclo di produzione totale non può essere determinato solo dal tempo di riscaldamento.
Per esempio, un ciclo di riscaldamento di durata inferiore a un secondo potrebbe comunque richiedere ulteriore tempo per la movimentazione del materiale e il passaggio all'operazione successiva.
La capacità complessiva della linea dipende dall'interazione tra queste fasi.
4.2 Perché il tempo di trasferimento è importante
Dopo aver lasciato la bobina di induzione, il pezzo inizia a perdere calore nell'ambiente circostante.
La temperatura sulla macchina di piegatura può quindi differire dalla temperatura misurata immediatamente dopo il riscaldamento.
Ciò è particolarmente importante per applicazioni che prevedono temperature di formatura elevate o pezzi relativamente piccoli con distanze di trasferimento brevi.
La disposizione di trasferimento dovrebbe mantenere un intervallo ripetibile tra il riscaldamento e la formatura.
In un sistema automatizzato, ciò richiede il coordinamento tra:
•Controllo del riscaldamento a induzione
•Alimentazione del filo o posizionamento del grezzo
•Meccanismo di interruzione
•Trasferimento meccanico
•Tempistica della macchina di rotta
L'obiettivo non è semplicemente quello di riscaldare rapidamente ogni pezzo grezzo, ma consegnarlo all'operazione di formatura in condizioni coerenti.
4.3 Un esempio pubblicato di preriscaldamento del filo di fissaggio
Ambrell ha pubblicato un'applicazione che prevede il preriscaldamento del filo di acciaio prima dell'intestatura della vite.
Le condizioni di prova riportate includevano:
| Parametro | Valore pubblicato |
|---|---|
| Diametro del filo d'acciaio | 5.4 mm |
| Alimentazione ad induzione | 30 kW |
| Frequenza operativa | 94 kHz |
| Temperatura target | Circa 177°C |
| Tempo di riscaldamento | 0.5 secondi |
| Trasferisci il tempo alla posizione limite | Circa 3 secondi |
L'applicazione utilizzava una bobina elicoidale multigiro progettata su misura.
Durante i test sono stati utilizzati una vernice indicatrice della temperatura e una termocoppia.
Il produttore ha riferito che il filo ha mantenuto la temperatura richiesta durante il movimento di tre secondi dalla bobina di induzione alla posizione di interruzione.
Queste figure descrivono una specifica applicazione di preriscaldamento a bassa temperatura. Non sono impostazioni consigliate per l'intestazione a caldo convenzionale o per altri diametri di filo.
Il caso è utile perché dimostra come il tempo di riscaldamento e il tempo di trasferimento debbano essere valutati insieme.
4.4 Abbinamento della capacità di riscaldamento all'output della stampa dell'intestazione
Il stazione di induzione deve essere dimensionato in base alla cadenza produttiva richiesta ed al ciclo operativo della macchina intestatrice a valle.
Si possono prendere in considerazione diverse soluzioni.
Riscaldamento monoposizione
Una disposizione a posizione singola può essere adatta quando il ciclo di riscaldamento e la movimentazione del materiale possono corrispondere alla velocità di produzione richiesta.
Riscaldamento multiposizione
Più posizioni di riscaldamento possono consentire la lavorazione di pezzi diversi all'interno di una sequenza di produzione sovrapposta.
Ciò può essere utile quando il tempo di riscaldamento è più lungo dell'intervallo di caricamento o trasferimento disponibile.
Riscaldamento a canali
Per applicazioni adatte a filo continuo o barra, un induttore a canale può fornire un percorso di riscaldamento definito attraverso il quale il materiale viene fatto avanzare in modo continuo o progressivo.
La scelta finale dipende dalla geometria del pezzo, metodo di alimentazione del materiale, fabbisogno di riscaldamento e spazio produttivo disponibile.
Una stazione di riscaldamento più veloce non aumenta necessariamente la produzione complessiva se la macchina di piegatura o il sistema di movimentazione dei materiali rimangono il collo di bottiglia.
5. Verifica della temperatura e costanza della produzione
5.1 Verifica della temperatura richiesta
La misurazione della temperatura deve essere selezionata in base alla temperatura target, disposizione dei materiali e della produzione.
I metodi possibili includono:
— Contattare le termocoppie durante lo sviluppo del processo.
— Vernici o materiali che indicano la temperatura.
— Sistemi di monitoraggio della temperatura convalidati.
Il luogo di misurazione è importante.
Una misurazione della temperatura superficiale non conferma automaticamente che il centro di un pezzo più grande abbia raggiunto la temperatura richiesta.
Durante lo sviluppo del processo iniziale, campioni rappresentativi possono essere valutati per stabilire la relazione tra la temperatura superficiale e la condizione termica interna.
Ciò è particolarmente importante quando l'operazione di formatura comporta una deformazione sostanziale della sezione trasversale del pezzo.
5.2 Fattori che influenzano la consistenza del riscaldamento
Quando si stabilisce un processo di riscaldamento ripetibile degli elementi di fissaggio è necessario considerare i seguenti fattori.
Classe del materiale
Diversi gradi di acciaio hanno caratteristiche elettriche diverse, caratteristiche termiche e di formatura. La temperatura target dovrebbe seguire i requisiti di materiale e formatura applicabili.
Diametro del filo o del pezzo grezzo
Una sezione trasversale maggiore rappresenta una massa termica maggiore e può richiedere un ciclo di riscaldamento diverso per raggiungere la temperatura interna richiesta.
Temperatura del materiale in entrata
Le variazioni della temperatura del materiale tra i cicli di produzione possono influenzare la risposta al riscaldamento.
Alimentazione e posizionamento
Variazione della velocità del materiale, la profondità di inserimento o la posizione del pezzo possono modificare la relazione tra la bobina e la sezione di riscaldamento prevista.
Intervallo di trasferimento
Tempi di trasferimento diversi possono comportare temperature diverse quando il pezzo raggiunge la macchina di intestazione.
Ricetta di riscaldamento
Potenza, la frequenza e la durata del riscaldamento dovrebbero essere stabilite insieme anziché regolate in modo indipendente senza valutare la condizione risultante del pezzo.
5.3 Monitoraggio del processo e registrazioni della produzione
Per applicazioni di produzione, la registrazione delle principali condizioni di processo può aiutare a identificare i cambiamenti tra i pezzi e i cicli di produzione.
Le informazioni utili includono:
•Grado e lotto del materiale
•Diametro del filo o del pezzo grezzo
•Lunghezza del pezzo
•Ricetta di riscaldamento
•Impostazioni di potenza e frequenza
•Durata del riscaldamento
•Velocità di alimentazione
•Temperatura di uscita misurata
•Tempo di trasferimento
•Ciclo macchina di intestazione
Queste registrazioni possono aiutare a distinguere le variazioni legate al riscaldamento dai problemi originati nella preparazione del materiale o nell'attrezzatura di formatura.
5.4 Indagare sulla variazione della formatura
Non tutti i problemi nella formazione della testa del bullone derivano dal riscaldamento a induzione.
Per esempio:
| Condizione osservata | Aree da indagare |
|---|---|
| Formazione incompleta della testa | Volume materiale disponibile, dimensioni vuote, temperatura del materiale e riempimento dello stampo |
| Variazione delle dimensioni della testa | Consistenza vuota, posizionamento del materiale, condizioni dello stampo e sequenza di formatura |
| Formatura incoerente tra pezzi successivi | Ripetibilità del riscaldamento, variazione del materiale in entrata e funzionamento della pressa |
| Scala superficiale eccessiva | Temperatura, tempo a temperatura elevata e nell’atmosfera circostante |
| Formazione della testa disallineata | Posizionamento del vuoto, trasferire gli strumenti di allineamento e rotta |
Queste osservazioni sono punti di partenza per l’indagine, non diagnosi automatiche.
Il processo di riscaldamento dovrebbe essere valutato insieme all'effettiva operazione di formatura prima di modificare i parametri di processo.
6. Creazione di un processo di riscaldamento a induzione per la produzione di elementi di fissaggio
Prima di scegliere un sistema di riscaldamento a induzione, il produttore dovrebbe definire i requisiti di fissaggio e di produzione.
| Informazioni sull'applicazione | Scopo |
|---|---|
| Classe del materiale | Stabilisce i requisiti di riscaldamento specifici del materiale |
| Forma materiale in entrata | Determina la gestione del filo o del singolo pezzo grezzo |
| Diametro del filo o del pezzo grezzo | Influenza la massa termica e la risposta al riscaldamento |
| Lunghezza vuota | Influisce sull'alimentazione e sul posizionamento |
| Geometria della testa richiesta | Aiuta a stimare il materiale necessario per il turbamento |
| Sezione riscaldata richiesta | Definisce la regione di formazione prevista |
| Temperatura di formazione target | Stabilisce l'obiettivo termico |
| Portata produttiva | Determina la capacità di riscaldamento richiesta |
| Ciclo macchina di intestazione | Definisce i requisiti di elaborazione a valle |
| Disposizione del trasferimento | Aiuta a valutare la perdita di temperatura prima della formazione |
Il configurazione di riscaldamento a induzione dovrebbe poi essere sviluppato intorno a queste condizioni.
Una bobina dedicata può essere appropriata per un particolare filo o dimensione del pezzo grezzo. Per esigenze di produzione più elevate si possono prendere in considerazione disposizioni multiposizione, mentre le configurazioni del tipo a canale possono essere adatte per l'alimentazione continua del materiale.
Il ciclo di riscaldamento finale dovrebbe essere convalidato utilizzando materiale di produzione rappresentativo.
Dovrebbe essere verificato un test applicativo completo:
•La posizione prevista della sezione riscaldata
•La condizione di temperatura richiesta
•Ripetibilità tra pezzi successivi
•Condizioni di trasferimento
•Compatibilità con il ciclo macchina intestatrice
•La qualità di formatura risultante
L'obiettivo è stabilire un processo ripetibile dal riscaldamento alla formatura piuttosto che ottenere semplicemente una lettura della temperatura su un singolo campione.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Quale temperatura è richiesta per il riscaldamento a induzione prima della piegatura a caldo?
La temperatura richiesta dipende dal materiale e dal processo di formatura. Per elementi di fissaggio in acciaio, Il Gruppo Inductotherm riporta temperature tipiche di lavorazione a caldo di circa 1.050–1.150°C, mentre alcune applicazioni di lavoro a caldo utilizzano temperature più basse. È necessario stabilire le specifiche del processo effettivo per il particolare materiale e il design del dispositivo di fissaggio.
È possibile utilizzare il riscaldamento a induzione prima della ricalcatura a freddo?
Il preriscaldamento a induzione può essere utilizzato in alcune applicazioni in cui un produttore desidera ridurre i carichi di formatura o lo stress sugli utensili rispetto alla convenzionale formatura a freddo. Tuttavia, il processo risultante dovrebbe essere definito in base alla temperatura effettiva e ai requisiti di formatura piuttosto che classificato automaticamente come convenzionale stampaggio a caldo.
È necessario riscaldare l'intero bullone grezzo?
Non necessariamente. Il riscaldamento ad induzione può concentrare l'energia nella sezione necessaria alla formazione della testa. La lunghezza riscaldata appropriata dipende dalla geometria del pezzo grezzo, dimensioni della testa e sequenza di formatura.
Perché il tempo di trasferimento è importante nella lavorazione a caldo degli elementi di fissaggio?
Il pezzo perde calore dopo aver lasciato la bobina di induzione. Una variazione del tempo di trasferimento può quindi modificare la temperatura sulla macchina intestatrice. Il riscaldamento e la movimentazione dei materiali dovrebbero essere coordinati per mantenere condizioni di formatura coerenti.
Lo stesso sistema di riscaldamento a induzione può elaborare bulloni di dimensioni diverse?
Diversi diametri di filo, le lunghezze del grezzo e le geometrie della testa possono richiedere diverse disposizioni delle bobine e condizioni di riscaldamento. Un sistema di riscaldamento comune può ospitare più dimensioni, ma la sua idoneità dovrebbe essere verificata attraverso test applicativi.
Conclusione
Il riscaldamento a induzione fornisce un metodo flessibile per preparare fili e bulloni grezzi prima dell'intestatura degli elementi di fissaggio.
Il suo valore deriva dalla capacità di riscaldare una sezione di materiale selezionato e di integrare l'operazione di riscaldamento con l'alimentazione del filo, apparecchiature di taglio e formatura a valle.
Per i produttori di elementi di fissaggio, le considerazioni importanti vanno oltre il tempo di riscaldamento. Il volume di materiale disponibile, temperatura di formatura richiesta, La posizione della sezione riscaldata e la sequenza di trasferimento influenzano tutti il processo di produzione finale.
Pertanto, è necessario sviluppare un sistema affidabile di riscaldamento a induzione utilizzando il disegno effettivo dell'elemento di fissaggio, specifiche dei materiali e requisiti della macchina per l'intestazione.
Valutando il riscaldamento e la formatura come operazioni produttive connesse, i produttori possono stabilire condizioni più coerenti per la formazione della testa dei bulloni e la produzione di elementi di fissaggio in grandi volumi.
Necessità di un processo di riscaldamento a induzione per la stampaggio a caldo di elementi di fissaggio?
Raccontaci il tuo grado di materiale, dimensioni del filo o del pezzo grezzo, geometria della testa e velocità di produzione richieste. Kechuang può aiutarti a valutare la giusta soluzione di riscaldamento a induzione per la tua produzione di elementi di fissaggio.
Discuti la tua applicazione di riscaldamento degli elementi di fissaggio →


