
Bevor Sie eine Induktions-Schrumpfmaschine kaufen: 6 wichtige Entscheidungen
Die meisten Käufe einer Macchina a restringimento a induzione iniziare con un'indicazione di potenza. Dovresti iniziare con un disegno dei pezzi. I kilowatt sono importanti, ma rispondono a una domanda, che non hai ancora posto: Di quanto allungamento hai bisogno, quanto veloce e quanto riproducibile? Se non puoi stabilire esattamente questi tre numeri, l'indicazione sulla targhetta non significa nulla.
Tra una macchina, che si ammortizza entro dodici mesi, e una, che accumula solo polvere, di solito ci sono sei decisioni — tutte prese, bevor die Bestellung unterschrieben wird.
1. Verstehen Sie, was der Prozess tatsächlich erfordert?
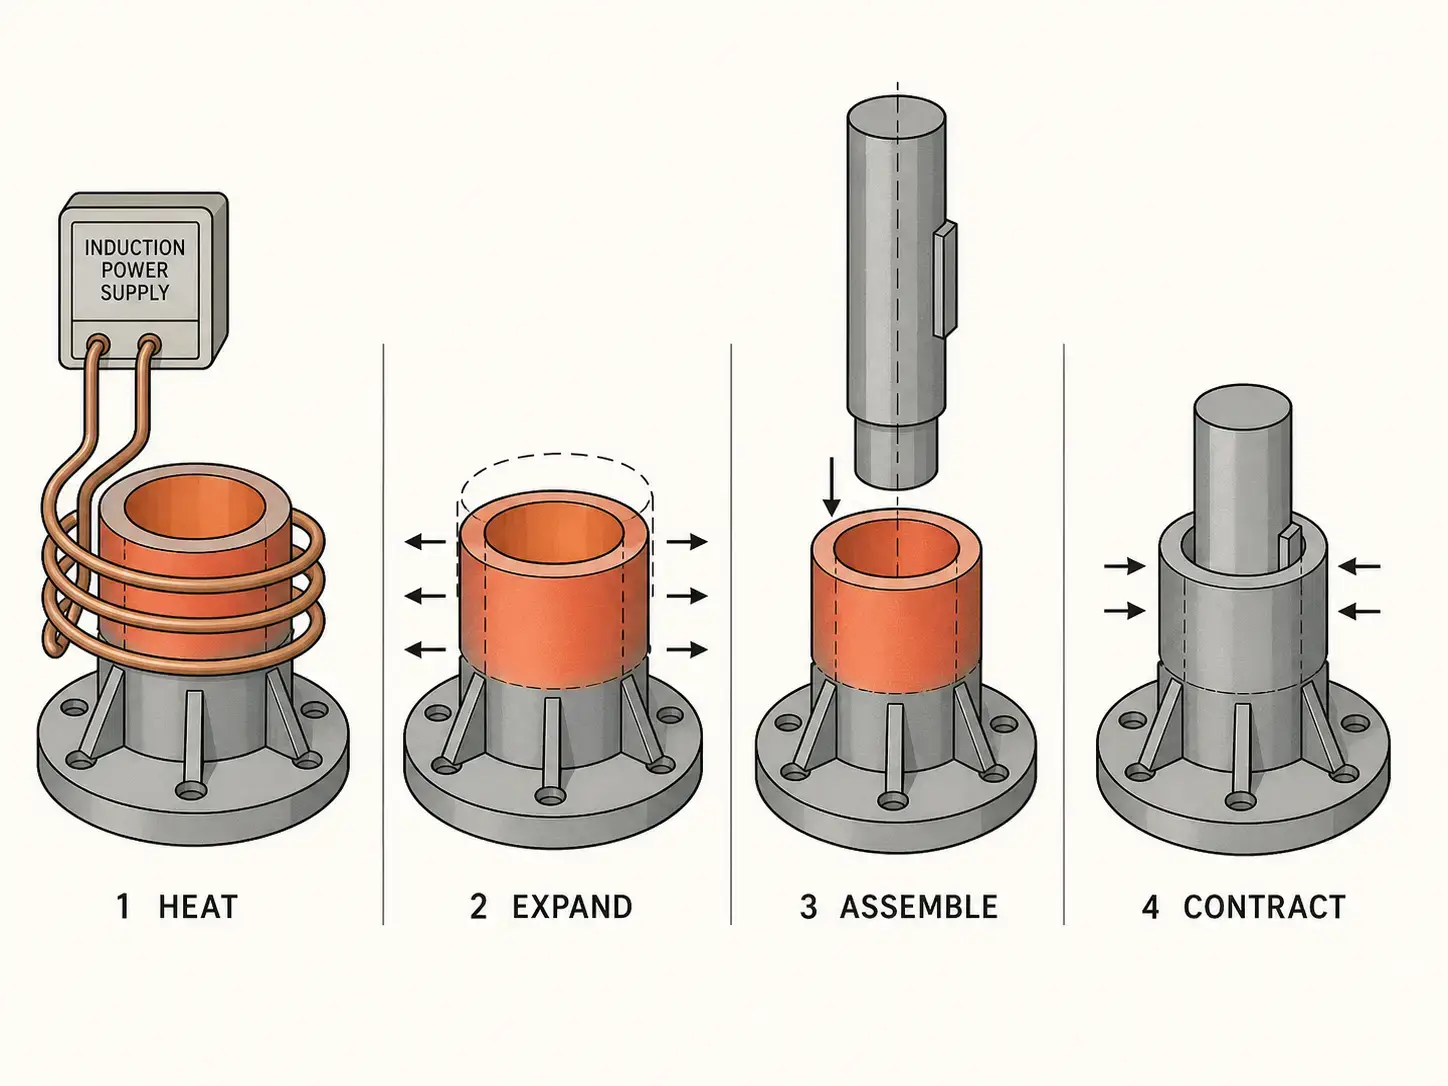
Eine Macchina a restringimento a induzione nutzt elektromagnetische Induction heating, um ein Metallbauteil so auszudehnen, dass es ein anderes Teil mit Presssitz aufnehmen kann. Nach der Montage kühlt das erwärmte Außenteil ab und zieht sich zusammen, wodurch eine starke mechanische Verbindung entsteht—ohne Klebstoffe, ohne Schweißen, ohne mechanische Verbindungselemente. Typische Anwendungen sind Werkzeughalter, Motorrotoren, Getriebebaugruppen, Lagersitze, Kupplungen, Wellen und Hülsen.
Induktion erwärmt nur das Bauteil, das ausgedehnt werden muss, nicht die gesamte Baugruppe. Schnellere Zyklen als ein Ofen, migliore ripetibilità rispetto a un bruciatore, nessun bagno d'olio da manutenzionare. tutto ciò è irrilevante, se la finestra di processo è sbagliata.
prima di confrontare modelli di macchine, portare prima il gruppo su carta:
— Materiale, Qualità e stato trattato termicamente del componente esterno
— Materiale del componente interno
— Diametro esterno, Diametro interno e lunghezza riscaldata
— Area di accoppiamento a pressione e gioco di montaggio richiesto
— Espansione obiettivo o temperatura obiettivo
— Temperatura massima ammissibile
— Rivestimenti, Placcature o stati superficiali del pezzo
— Tempo di ciclo richiesto e volume di produzione per turno
— Metodo di carico: manuale, semi-automatico o completamente automatico
Lo stato del materiale è determinante. Se il pezzo è già stato temprato e rinvenuto, la temperatura di riscaldamento durante la contrazione deve rimanere almeno 20–30°C sotto la temperatura originale di rinvenimento. Se questo limite viene superato, si rischia una diminuzione della durezza, variazioni dimensionali o un deterioramento della superficie. Bei Teilen mit engeren thermischen Grenzen sollten Sie das Prozessfenster zusammen mit Ihren Parametern für das Induktionsanlassen prüfen, um sicherzustellen, dass die Temperaturreserve ausreicht.
2. Welche Maschinenkonfiguration passt zu Ihrer Produktion?
Wählen Sie die Konfiguration anhand des Bauteils, nicht anhand des Katalogs. Bauteilgeometrie, Gewicht, Produktionsvolumen und die Art, wie die Baugruppe durch Ihre Fertigung läuft, bestimmen das Layout.
| Konfiguration | Più adatto per | Typisches Volumen |
|---|---|---|
| Tischgerät | Werkzeughalter, kleine Präzisionsbaugruppen, Arbeiten im Werkzeugbau oder in der Instandhaltung | Basso |
| Vertikal | Wellen, Hülsen, Rotoren, Lagerbaugruppen — Schwerkraft unterstützt die Ausrichtung | Basso–mittel |
| Horizontal | Lange Wellen, Rohre, zylindrische Komponenten, die vertikal nur schwer zu handhaben sind | Basso–hoch |
| Rundschalttisch | Mehrstationenbetrieb: Beladen, Erwärmen, Montieren, Entladen an separaten Positionen | Medio–hoch |
| Roboter- / Förderzelle | Inline-Produktion mit enger Taktzeit, Rückverfolgbarkeit oder Zielen zur Reduzierung des Arbeitsaufwands | Alta |
| Con dispositivo personalizzato | Pesante, Componenti irregolari o difficili da maneggiare oltre gli strumenti standard | Variabile |
Molti acquirenti necessitano di una macchina, che possa coprire un'intera famiglia di parti. Questo è fattibile, se le parti hanno materiali simili, diametri e lunghezze di riscaldamento. Una macchina, che però è progettata per un'area troppo ampia, spesso risulta inefficiente, costosa o difficile da caricare. Un buon fornitore dovrebbe esaminare l'intera famiglia di parti e determinare, welche Teile Spulen, Vorrichtungen und Rezepte gemeinsam nutzen können. In manchen Fällen bieten zwei kleinere, dedizierte Stationen einen höheren Durchsatz und eine einfachere Bedienung als ein überdimensioniertes Universalsystem.
3. Potenza, Frequenz und Zykluszeit—haben Sie getestet oder geraten?
La potenza determina, wie schnell die Maschine Wärme einbringt. La frequenza determina, dove si concentra il calore. Beim Schrumpffügen besteht das Ziel darin, ausreichend Wärme in die äußere Komponente einzubringen, um eine gleichmäßige Bohrungsaufweitung über den Passungsbereich zu erzeugen—nicht nur an der Oberfläche und nicht so tief, che la parte interna venga riscaldata inutilmente prima del montaggio.
— Parti più piccole, Parti più sottili utilizzano tipicamente una frequenza più alta Frequenza (L'energia si concentra vicino alla superficie, Apertura dei fori più rapida in componenti a parete sottile)
— Parti più grandi o più spesse richiedono generalmente frequenze più basse (Penetrazione della corrente più profonda per riscaldare l'intero spessore della parete)
— Più alta Potenza può abbreviare il tempo di riscaldamento, ma solo, se le bobine- e il design del componente supportano un accoppiamento efficiente
— Prestazioni eccessive senza un controllo appropriato portano a surriscaldamento, Punti caldi o deformazione dei componenti
Non dimensionare l'alimentazione solo in base al diametro del pezzo. Due pezzi con lo stesso diametro esterno possono richiedere livelli di potenza diversi, se cambiano lo spessore della parete, la qualità del materiale, la lunghezza riscaldata o il limite di temperatura. L'unico modo, per confermare potenza e frequenza, sono i test applicativi—documentare il tempo di riscaldamento, la temperatura finale, l'espansione misurata, Teileoptik und Wiederholgenauigkeit der Montage an Ihren tatsächlichen Komponenten.
Noch ein Punkt: Ein Aufheizzyklus von fünf Sekunden bedeutet nichts, wenn der Bediener zwanzig Sekunden benötigt, um die Baugruppe zu laden und auszurichten. Der Engpass liegt meist in der Handhabung, nicht in der Erwärmung.
4. Ist die Spule für Ihr Teil ausgelegt?
Die Induktionsspule ist der Punkt, an dem die Maschine auf das Teil trifft. Selbst eine hochwertige Stromversorgung liefert mit der falschen Spulengeometrie schlechte Ergebnisse. Beim Schrumpffügen muss die Spule die Energie mit guter Umfangsgleichmäßigkeit in die erforderliche Erwärmungszone einbringen—ungleichmäßige Erwärmung führt zu ungleichmäßiger Ausdehnung, und ungleichmäßige Ausdehnung macht die Montage inkonsistent.
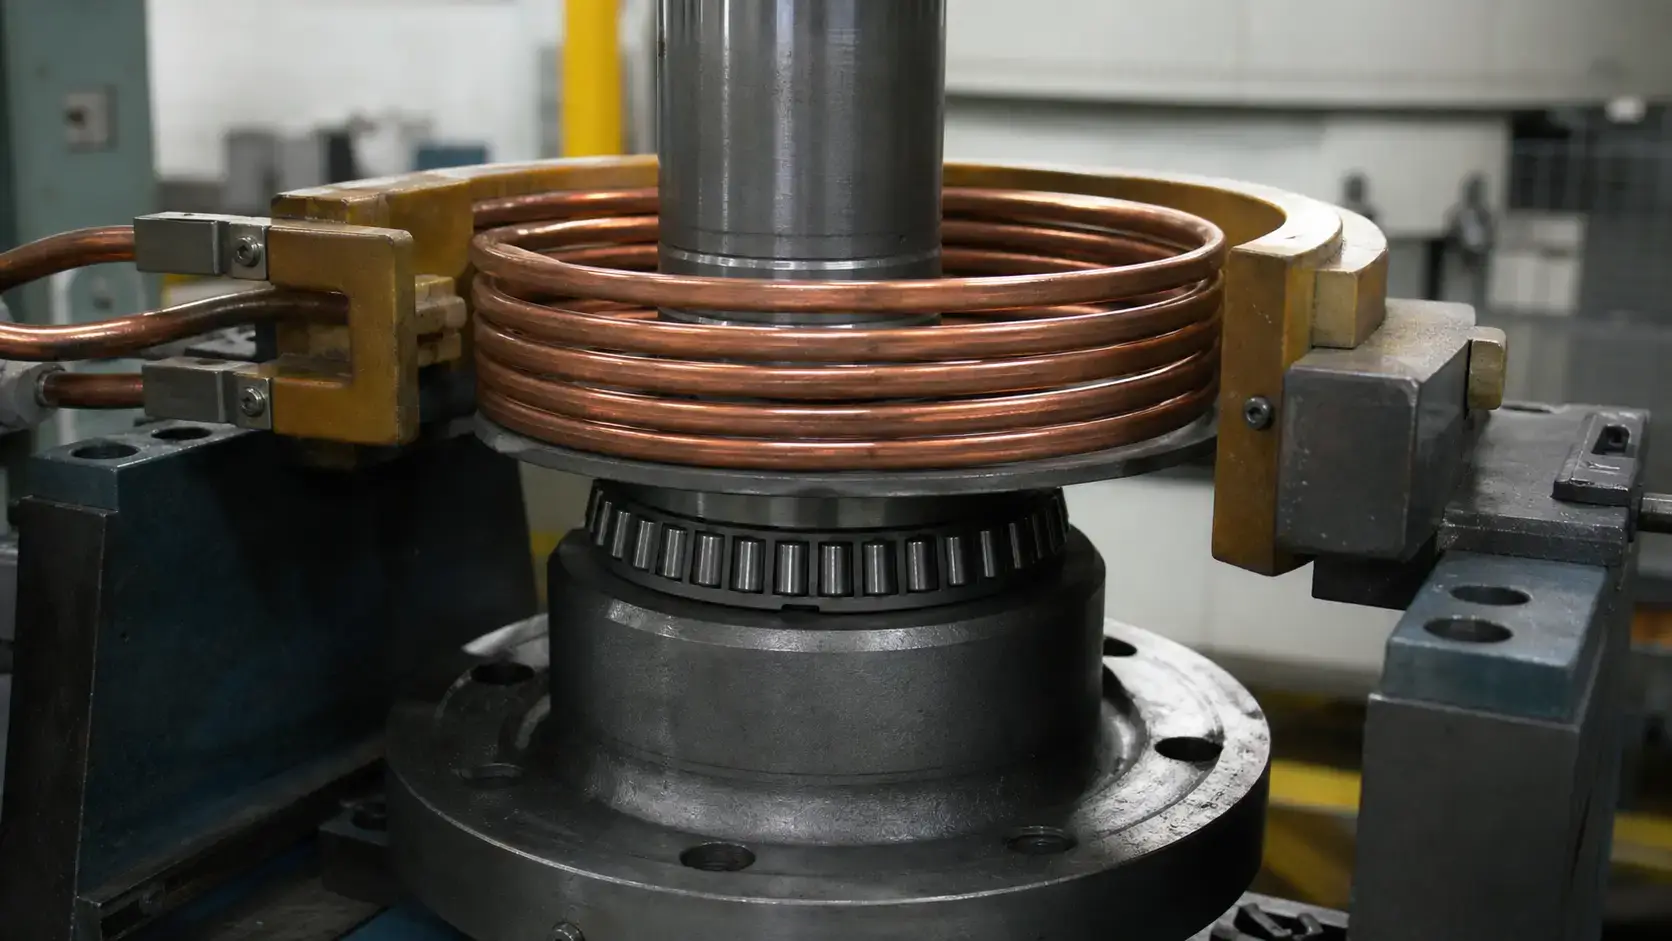
Ein gutes Design von Induktionsspulen für das Schrumpffügen berücksichtigt:
| Fattore | Was das für das Schrumpffügen bedeutet |
|---|---|
| Erwärmte Länge & Bohrungsposition | Bestimmt die Wickelzone der Spule — die Energie muss den gesamten Fügebereich erreichen |
| Abstand zwischen Spule und Teil | Zu groß verringert die Kopplungseffizienz; zu eng birgt Kontaktgefahr beim Laden |
| Temperaturgleichmäßigkeit | Ungleichmäßige Erwärmung = ungleichmäßige Ausdehnung = inkonsistente Montage und mögliche Fehlausrichtung |
| Magnetische Flusskonzentratoren | Erforderlich in der Nähe von Schultern, Flanschen oder wärmeempfindlichen Bereichen, um die Energie gezielt zu lenken |
| Variation von Teil zu Teil | Sposta il modello di riscaldamento; il dispositivo dovrebbe garantire un posizionamento consistente dei pezzi |
| Prestazione di raffreddamento della bobina | Deve resistere al carico termico continuo in produzione, senza deriva o guasto |
| Accesso per manutenzione | La sostituzione della bobina non dovrebbe richiedere un ampio smontaggio della macchina |
Il posizionamento della bobina rispetto al pezzo deve essere preciso e ripetibile. Se un operatore può caricare il pezzo a diverse altezze o con spostamento, il modello di riscaldamento si sposta—dies führt zu inkonsistenter Ausdehnung, langsamer Montage oder lokaler Überhitzung. Produktionsvorrichtungen sollten das Teil in Position führen, ohne dass der Bediener in der Nähe eines heißen Bauteils manuell korrigieren muss.
Schrumpffügen erfordert außerdem präzises Timing. Das Teil muss erwärmt, überführt oder montiert und gesetzt werden, bevor es zu viel Temperatur verliert. Eine langsame oder umständliche Handhabungssequenz verkleinert das verfügbare Montagefenster. Bei schwereren Teilen können pneumatische oder servogesteuerte Schlitten, vertikale Hubmechanismen oder robotergestütztes Laden erforderlich sein. Das Vorrichtungsdesign ist oft genauso wichtig wie das Spulendesign.
5. Wie viel Prozesskontrolle benötigen Sie tatsächlich?
Wärme ein, Wärme aus ist das Minimum. Ein Produktionssystem benötigt eine wiederholbare Energieeinbringung, eine verifizierbare Bauteilpositionierung und eine Prozessaufzeichnung—insbesondere dann, wenn das Bauteil einen wärmebehandelten Zustand aufweist, den Sie sich nicht leisten können zu verändern.
Quattro approcci, in ordine crescente di sicurezza:
— Controllo basato sul tempo—semplice, efficace, quando i pezzi in ingresso sono coerenti per geometria e temperatura iniziale
— Controllo basato sulle prestazioni—mantiene un livello di prestazione prestabilito e si adatta a lievi variazioni di carico
— Controllo a retroazione di temperatura (Pirometro a infrarossi o sensore a contatto)—offre la migliore protezione, quando i limiti di temperatura sono stretti o quando le condizioni iniziali variano da pezzo a pezzo
— Controllo basato sulla ricetta—memorizza i parametri per numero di parte e riduce gli errori di impostazione dell'operatore durante i cambi produzione
Quando la tracciabilità è importante, specificare quanto segue:
— Regolazione della potenza in circuito chiuso con adattamento in tempo reale
— Rilevamento della presenza dei pezzi (previene il funzionamento a secco e cicli saltati)
— Monitoraggio della corrente di raffreddamento della bobina con soglia di allarme
— Registrazione dei dati con archiviazione dei cicli con timestamp
— Codice a barre- o integrazione MES per la tracciabilità a livello di pezzo
— Accesso ai parametri protetto da password per evitare regolazioni non autorizzate
Non automatizzare solo, perché puoi farlo. Un banco manuale è la macchina giusta per officine utensili, Manutenzione e famiglie di pezzi con piccoli lotti. Vale la pena di una cella completamente automatizzata, se il tempo di ciclo scende sotto 30 secondi o se la tracciabilità e i costi del lavoro fanno pendere la bilancia. Se non puoi quantificare per iscritto il tempo di ammortamento per l'automazione, brauchen Sie sie wahrscheinlich noch nicht.
6. Übersteht sie Ihre Fertigungsumgebung?
Eine Induktions-Schrumpfpassungsmaschine läuft in der Fertigung. ruggine, Öl, Späne, Kühlmittelnebel, Vibrationen, Staplerverkehr und der Bediener in der dritten Schicht, der Teile anders lädt als der Bediener in der ersten Schicht—all das beeinflusst die Zuverlässigkeit. Spezifizieren Sie für diese Umgebung.
Die Kühlung ist das Erste, was richtig ausgelegt werden muss. Unzureichende Kühlung verkürzt die Lebensdauer der Stromversorgung, verursacht störende Fehlermeldungen und führt zu inkonsistenter Erwärmung. Die meisten industriellen Systeme verwenden ein geschlossenes Wasserkühlsystem. Prüfen Sie Durchflussrate, Druck, Leitfähigkeit und Temperaturbereich vor dem Kauf—Brauchwasser ist ohne Filtration oder Wärmetausch nicht immer geeignet.
Die Sicherheitsanforderungen hängen von Bauteiltemperatur, Maschinenlayout, Spannungsniveau und Bedienerzugang ab. Mindestens erforderlich sind:
— Schutzvorrichtungen und Verriegelungen an heißen Teilen und Quetschstellen
— Interruttore di emergenza a portata dell'operatore
— Protezione per le bobine- e tensione di linea
— Indicatore dello stato del ciclo chiaro, visibile dalla posizione dell'operatore
— Accesso Lockout/Tagout per la manutenzione
Se il vostro team di manutenzione ha bisogno di una scala, uno specchio e tre chiavi a brugola, solo per controllare una bobina, la macchina è stata progettata da qualcuno, che non ha mai lavorato in una linea di produzione. Bobine, Tubi, Apparecchiature e sensori devono essere accessibili. I frequenti cambiamenti richiedono rapidità, cambi ripetibili delle bobine—nessun riallineamento, nessun indovinare. Una macchina accanto ai centri di lavorazione necessita di protezione da trucioli e nebbia di refrigerante. Una macchina in una fonderia necessita di dispositivi di protezione più robusti, raffreddamento e comandi più robusti, abbastanza semplici, da poter essere azionati con i guanti.
Telai e utensili devono sostenere il pezzo in modo sicuro durante il riscaldamento e il montaggio. Una scarsa ergonomia o dispositivi instabili provocano problemi di qualità, anche se il processo di riscaldamento è corretto. Ogni componente del sistema di riscaldamento a induzione deve lavorare insieme nelle condizioni di produzione—non solo sulla scheda dell'offerta.
Principale scoperta
Sei decisioni. Fai anche solo una di queste in modo sbagliato, la macchina non raggiunge le sue prestazioni. Se ne fai due in modo sbagliato, entro due anni compri una seconda macchina. Le specifiche di prestazione sono indicate sulla targhetta. Tutto il resto—Definizione del processo, Configurazione della macchina, Frequenza, Spulengeometrie, Logica di controllo, Compatibilità con il reparto di produzione—viene deciso, prima che l'offerta sia redatta. Portate disegni dei pezzi, Dati di accoppiamento, Limiti di temperatura e un tempo ciclo realistico per la prima conversazione con il vostro fornitore. Se la sua proposta salta uno dei sei ambiti sopra citati, cercate un altro fornitore.
F: Quali informazioni necessita un fornitore, per progettare una macchina per l'accoppiamento a induzione a restringimento?
Un: Disegni dei pezzi, Dati sui materiali, Tolleranze di accoppiamento, Allargamento necessario o temperatura obiettivo, Lunghezza riscaldata, Tasso di produzione, Lademethode und verfügbare Medienversorgung im Werk. Wenn das Teil beschichtet, gehärtet oder temperaturempfindlich ist, teilen Sie diese Informationen frühzeitig mit—sie wirken sich direkt auf Leistung, Frequenz und Prozessfenster aus.
F: Ist induktives Schrumpffügen schneller als Ofenerwärmung?
Un: Sì, in der Regel deutlich schneller. Induktion erwärmt nur die äußere Komponente lokal und bringt sie in Sekunden statt in Minuten auf Ausdehnungstemperatur. Außerdem werden Energieverbrauch, Superficie di appoggio e inutile esposizione al calore sull'intero pezzo ridotte. I forni possono continuare a essere adatti per piccole serie o componenti molto grandi, dove il tempo ciclo non è la restrizione più importante.
F: Può una macchina di accoppiamento a ritiro induttivo lavorare più dimensioni di pezzi?
Un: Sì, se la famiglia di pezzi viene già verificata durante la progettazione. Il sistema necessita di più bobine, Attrezzature e ricette memorizzate. Se l'area è troppo grande, sind zwei dedizierte Stationen oft leistungsfähiger als eine überdimensionierte Maschine.
Erhalten Sie eine Anwendungsprüfung für Ihren Schrumpffügeprozess
Senden Sie uns Ihre Teilezeichnungen und Passungsanforderungen. Wir sagen Ihnen, welche Leistung, Frequenz und Spulenkonfiguration sinnvoll ist—bevor Sie Geld in Ausrüstung investieren.










